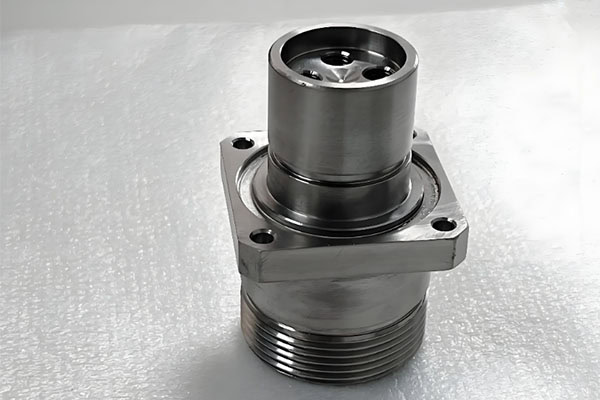
Le leghe di titanio offrono elevata resistenza, bassa densità, eccellente resistenza alla corrosione e buone prestazioni alle alte temperature. Di conseguenza, sono ampiamente utilizzate nei settori aerospaziale, delle apparecchiature mediche, dei componenti automobilistici, delle applicazioni navali e delle apparecchiature industriali avanzate. Tuttavia, rispetto alle leghe di alluminio e agli acciai convenzionali, la lavorazione CNC del titanio è generalmente più costosa. Il costo più elevato non è dovuto solo al prezzo della materia prima. La difficoltà di lavorazione, il consumo degli utensili, l'efficienza della lavorazione, i requisiti delle attrezzature e i requisiti di controllo qualità contribuiscono tutti al prezzo finale.
Per le aziende che necessitano di lavorazioni di precisione del titanio, comprendere i principali fattori che influenzano i costi di lavorazione può contribuire a una migliore progettazione dei componenti e a decisioni di acquisto più efficaci.
Ottieni 20% spento
Il tuo primo ordine
Hai bisogno di parti in metallo e plastica personalizzate?
Perché la lega di titanio è difficile da lavorare?
L'elevata resistenza crea una maggiore resistenza al taglio
Le leghe di titanio possiedono un'elevata resistenza e mantengono buone proprietà meccaniche anche ad alte temperature. Se da un lato queste caratteristiche rendono il titanio interessante per i componenti ad alte prestazioni, dall'altro implicano anche che la lavorazione CNC possa comportare carichi di taglio relativamente elevati.
Se i parametri di taglio non vengono selezionati correttamente, l'usura dell'utensile può aumentare e l'efficienza della lavorazione può diminuire. Di conseguenza, un componente in titanio delle stesse dimensioni potrebbe richiedere un tempo di lavorazione maggiore rispetto a un componente comparabile in alluminio o acciaio convenzionale.
Bassa conducibilità termica
Le leghe di titanio presentano generalmente una conduttività termica relativamente bassa. Il calore generato durante il taglio non viene quindi facilmente dissipato attraverso il pezzo in lavorazione.
Attorno al tagliente e alla zona di lavorazione può accumularsi una notevole quantità di calore, accelerando l'usura dell'utensile. Per questo motivo, la lavorazione del titanio richiede un controllo accurato dei parametri di taglio, dei metodi di raffreddamento e delle condizioni dell'utensile, fattori che possono incidere sul costo complessivo di produzione.
5 fattori principali che influenzano il costo della lavorazione CNC del titanio
Costo della materia prima
La materia prima rappresenta una parte importante del costo totale di un componente in titanio. Le diverse leghe di titanio hanno prezzi differenti. Ad esempio, la lega Ti-6Al-4V e altre leghe di titanio specializzate possono differire sia per proprietà del materiale che per costi di acquisto.
Se un componente è di grandi dimensioni o presenta un basso tasso di utilizzo del materiale, la materia prima può rappresentare una quota maggiore del costo totale di produzione. Ottimizzare la geometria del componente e l'utilizzo del materiale già in fase di progettazione può quindi contribuire a ridurre il prezzo finale.
Tempo di lavorazione e complessità del pezzo
In genere, più un componente è complesso, più tempo richiede la sua lavorazione. Cavità profonde, pareti sottili, superfici curve complesse, fori piccoli e caratteristiche con angolazioni multiple possono aumentare la difficoltà di lavorazione.
Se un componente richiede più configurazioni o lavorazioni CNC a 4 o 5 assi, anche i tempi di programmazione, posizionamento e lavorazione possono aumentare. La geometria del pezzo è quindi uno dei fattori più importanti che incidono sui costi di lavorazione del titanio.
Consumo di utensili e costi degli utensili
La lavorazione del titanio impone sollecitazioni relativamente elevate agli utensili da taglio. A causa del calore generato dal taglio e dei carichi meccanici, gli utensili possono usurarsi più rapidamente rispetto a quanto accade nella lavorazione di materiali come l'alluminio.
Per mantenere la precisione dimensionale e la qualità superficiale, i produttori devono utilizzare utensili ad alte prestazioni adatti al titanio e sostituirli quando necessario. Sia il costo iniziale degli utensili che il loro consumo durante la produzione contribuiscono al costo finale della lavorazione.
Requisiti relativi ad attrezzature e processi
La lavorazione del titanio richiede attrezzature CNC stabili e un processo di lavorazione ben pianificato. Se un componente presenta tolleranze dimensionali ristrette, requisiti di posizionamento stringenti o specifiche di rugosità superficiale impegnative, potrebbero essere richiesti requisiti ancora più stringenti in termini di rigidità della macchina, prestazioni del mandrino, sistemi di raffreddamento e condizioni di lavorazione.
Per i componenti aerospaziali complessi, la lavorazione CNC a 5 assi può essere necessaria per ridurre il numero di attrezzaggi e migliorare la capacità di lavorare superfici complesse. I requisiti delle attrezzature e la pianificazione del processo possono quindi avere un impatto diretto sul prezzo finale.
Costi di ispezione e controllo qualità
I componenti in titanio sono spesso utilizzati in applicazioni aerospaziali, mediche e industriali avanzate, dove affidabilità e precisione dimensionale sono fondamentali. Di conseguenza, i componenti finiti possono richiedere un'ispezione dettagliata.
Oltre agli strumenti standard come calibri e micrometri, i componenti di alta precisione possono richiedere macchine di misura a coordinate (CMM) per verificare le dimensioni critiche, la posizione dei fori e le tolleranze geometriche. Alcuni progetti possono anche richiedere certificati dei materiali, verifiche del trattamento superficiale o altra documentazione di qualità. Questi requisiti possono aumentare il costo totale di produzione.
Come si possono ridurre i costi di lavorazione del titanio?
Ottimizza la progettazione delle parti
Uno spessore adeguato delle pareti, raggi di curvatura degli angoli, dimensioni dei fori e accessibilità degli utensili possono ridurre la difficoltà di lavorazione. Evitare tolleranze eccessivamente strette laddove non siano funzionalmente necessarie può inoltre ridurre la necessità di ulteriori operazioni di finitura.
Migliorare l'utilizzo dei materiali
Poiché le leghe di titanio possono essere relativamente costose, è opportuno ridurre al minimo, ove possibile, la rimozione di materiale non necessaria. L'ottimizzazione della geometria del pezzo e della disposizione del materiale può contribuire a ridurre gli sprechi e a contenere i costi complessivi.
Selezionare il processo di lavorazione appropriato
Non tutti i componenti in titanio richiedono una lavorazione a 5 assi. Per geometrie relativamente semplici, la lavorazione CNC a 3 o 4 assi può già fornire le prestazioni richieste.
La scelta della macchina più adatta in base alla geometria effettiva del pezzo può contribuire a contenere i costi di lavorazione senza compromettere la qualità.
Il costo relativamente elevato della lavorazione CNC del titanio è il risultato di diversi fattori, tra cui il prezzo delle materie prime, i tempi di lavorazione, il consumo degli utensili, i requisiti delle attrezzature e i costi di controllo qualità. Tra questi fattori, l'intrinseca difficoltà di lavorazione del titanio è una delle ragioni principali dell'elevato costo di produzione.
Le aziende che desiderano controllare i costi dei componenti in titanio dovrebbero iniziare a ottimizzare il processo già in fase di progettazione. Tolleranze appropriate, geometria del componente, utilizzo del materiale e strategie di lavorazione adeguate possono contribuire a ridurre le operazioni superflue. La scelta di un fornitore di lavorazioni CNC esperto può inoltre migliorare l'utilizzo del materiale, controllare il consumo degli utensili e ottenere una qualità di lavorazione più costante.
Autore
Galen Direttore e Fondatore
Impegnati a garantire il miglior servizio possibile nel settore manifatturiero.
La lavorazione aerospaziale a 5 assi viene utilizzata per produrre componenti complessi di aeromobili e veicoli spaziali, difficili da realizzare con le tradizionali attrezzature a 3 assi. Controllando 3 assi lineari e due assi rotanti...
La lavorazione CNC aerospaziale viene utilizzata per produrre componenti leggeri, complessi e dimensionalmente controllati per aeromobili, veicoli spaziali, sistemi di propulsione, apparecchiature idrauliche e assemblaggi avionici. Queste parti spesso combinano pareti sottili, profonde
La lavorazione delle eliche è il processo di fabbricazione o finitura di pale, mozzi, alberi e componenti di montaggio delle eliche per soddisfare dimensioni e requisiti di superficie specificati. Poiché le pale delle eliche contengono profili ritorti, variabili
I sistemi di movimentazione dei wafer spostano i wafer di semiconduttori tra supporti, allineatori, stazioni di ispezione, strumenti di processo, blocchi di carico e moduli a vuoto mantenendo una posizione controllata e riducendo al minimo il contatto fisico. Poiché i wafer sono sottili
Le parti degli UAV sono i componenti strutturali, meccanici, elettrici ed elettronici che consentono a un veicolo aereo senza pilota di volare, navigare, comunicare e trasportare carichi utili. I componenti comuni dei droni includono telai, motori, eliche,
Un collettore di aspirazione collega l'alimentazione d'aria di un motore alle sue porte di aspirazione. I suoi passaggi interni, le interfacce di montaggio e i collegamenti devono funzionare con il motore come un sistema completo. Uno standard
Le camere a vuoto sono contenitori di precisione progettati per creare e mantenere ambienti controllati a bassa pressione per la produzione di semiconduttori, apparecchiature di ricerca, sistemi di rivestimento, piattaforme di test e altri processi dipendenti dal vuoto. Le loro prestazioni dipendono da
Un blocco di raffreddamento ad acqua in alluminio è un componente di raffreddamento a liquido che trasferisce il calore dai dispositivi elettronici al liquido di raffreddamento circolante. Rispetto alle alternative in rame, l'alluminio offre un peso inferiore, costi dei materiali competitivi,
Una piastra di raffreddamento a microcanali è un componente di raffreddamento a liquido di precisione che rimuove il calore dai componenti elettronici ad alta potenza attraverso canali interni per il fluido ravvicinati. Questi canali aumentano l'area di contatto tra
I componenti per il vuoto nei semiconduttori sono parti di precisione utilizzate per creare, mantenere, controllare e isolare ambienti a bassa pressione all'interno delle apparecchiature per la produzione di semiconduttori. Camere a vuoto, flange, corpi valvola, collettori, mandrini, porte e componenti per la movimentazione dei wafer.
Non è necessario che un componente sia così piccolo da stare sulla punta di un dito per richiedere la microlavorazione. Un componente più grande può contenere un foro minuscolo, un canale stretto o una parete sottile.
Poiché il calcolo AI, i server ad alte prestazioni e i data center continuano a generare sempre più calore, il raffreddamento ad aria tradizionale sta diventando meno efficace per le apparecchiature ad alta densità. Il raffreddamento a liquido offre un modo più diretto