
La lavorazione delle eliche è il processo di produzione o finitura di pale, mozzi, alberi e componenti di montaggio delle eliche, al fine di soddisfare specifiche dimensioni e requisiti di superficie. Poiché le pale delle eliche presentano profili elicoidali, curvature variabili e transizioni complesse, la precisione della lavorazione influisce direttamente sulla geometria, sull'equilibrio e sull'accoppiamento delle pale. La fresatura CNC, in particolare la lavorazione a 5 assi, è ampiamente utilizzata per controllare queste caratteristiche complesse.
Questa guida illustra i metodi di lavorazione delle eliche, i materiali idonei e l'intero processo di produzione CNC. Tratta inoltre le differenze tra lavorazione CNC e lavorazione manuale, la pianificazione del percorso utensile, la misurazione del passo delle pale, le problematiche di lavorazione, il controllo dimensionale e il controllo qualità.
Che cos'è la lavorazione delle eliche?
La lavorazione delle eliche è un processo di produzione di precisione che rimuove materiale da un pezzo fuso, forgiato o pieno per creare le superfici delle pale, le caratteristiche del mozzo e la geometria di montaggio specificate. Si avvale di tornitura CNC, fresatura, lavorazione multiasse e finitura controllata per ottenere la precisione dimensionale e superficiale richiesta.
Componenti principali dell'elica e geometria delle pale
Un'elica è composta principalmente da pale e da un mozzo centrale. Le caratteristiche principali delle pale includono la superficie di pressione, la superficie di aspirazione, il bordo d'attacco, il bordo d'uscita, il raccordo alla radice e la punta. Il mozzo contiene l'interfaccia di montaggio che collega il gruppo all'albero o al sistema di trasmissione.
La geometria della pala viene descritta utilizzando diametro, passo, lunghezza della corda, distribuzione dello spessore, angolo di spoglia e inclinazione. Questi parametri determinano il modo in cui la pala interagisce con il fluido circostante e come i carichi meccanici vengono trasferiti al mozzo.
Nella lavorazione, la radice della lama e le superfici curve sono particolarmente impegnative. La loro curvatura variabile e l'accesso limitato all'utensile richiedono una geometria CAD precisa, un bloccaggio stabile del pezzo e operazioni di finitura pianificate con cura.
Come l'inclinazione e il profilo della pala influenzano le prestazioni?
Il passo delle pale è la distanza assiale teorica percorsa da un'elica in una rotazione completa senza slittamento. Il profilo delle pale descrive la forma e lo spessore delle singole sezioni. Entrambi influenzano la generazione di spinta, il carico idrodinamico, il comportamento in cavitazione e le vibrazioni.
A un determinato raggio, il passo geometrico è correlato all'angolo di passo locale. Diverse sezioni della pala possono avere angoli di passo differenti, anche quando l'elica è progettata con un passo approssimativamente costante.
Gli errori di lavorazione possono modificare gli angoli locali delle pale o la distribuzione dello spessore. Queste differenze possono alterare il flusso e il carico previsti, rendendo fondamentale una riproduzione accurata del profilo per garantire prestazioni costanti dell'elica.
Quali componenti dell'elica possono essere lavorati con macchine CNC?
La lavorazione CNC consente di produrre o rifinire pale di elica, mozzi, fori per alberi, interfacce di montaggio, alberi e componenti prototipo selezionati. Il processo più appropriato dipende dalle dimensioni del componente, dal materiale, dalla complessità della superficie e dal fatto che si tratti di un pezzo nuovo o di un pezzo fuso esistente.
La fresatura CNC viene tipicamente utilizzata per superfici di pale complesse, mentre la tornitura e l'alesatura CNC sono spesso adatte per elementi rotanti.
Pale e mozzi per eliche marine
Le pale e i mozzi delle eliche marine rappresentano importanti applicazioni della lavorazione CNC di precisione. Un'elica fusa può richiedere una notevole rimozione di materiale prima che la geometria finale delle pale e le superfici di montaggio corrispondano al progetto.
La lavorazione delle lame comprende la superficie di pressione, la superficie di aspirazione, le transizioni alla base e i bordi esterni. Poiché queste superfici presentano curvature variabili, è necessario controllare l'orientamento dell'utensile per evitare interferenze ed errori di profilo indesiderati.
Il mozzo richiede in genere superfici terminali lavorate, fori, conicità o altre caratteristiche di posizionamento. Definire con precisione l'asse del mozzo fornisce un riferimento affidabile per le successive operazioni sulle lame e per l'ispezione finale.
Alberi dell'elica e interfacce di montaggio
Gli alberi delle eliche sono principalmente componenti rotanti, il che rende la tornitura CNC adatta alla produzione di alberi con diametri, spalle, filettature, conicità e interfacce per cuscinetti.
Le caratteristiche di montaggio possono includere anche scanalature per chiavette, flange, fori per bulloni e superfici di contatto di precisione. Queste caratteristiche devono essere realizzate in conformità con il progetto di accoppiamento e collegamento dell'albero selezionato.
I requisiti più importanti sono l'adattamento funzionale e l'allineamento. Una lama lavorata con precisione non può compensare un foro del mozzo o un'interfaccia dell'albero che creino un'eccentricità inaccettabile o problemi di montaggio.
Eliche personalizzate e componenti prototipo
Eliche personalizzate e componenti prototipo possono essere lavorati con macchine a controllo numerico (CNC) quando un progetto esistente non è adatto o è necessario valutare una nuova geometria. Esempi includono piccole eliche, pale sperimentali, componenti in scala ridotta e interfacce meccaniche specializzate.
La lavorazione diretta da materiale pieno può essere pratica per prototipi o piccoli componenti perché evita alcuni requisiti di attrezzatura associati alla fusione. Tuttavia, l'utilizzo del materiale e i tempi di lavorazione possono essere significativamente maggiori.
Un prototipo dovrebbe riprodurre le caratteristiche funzionali previste, piuttosto che limitarsi a somigliare al pezzo finale. Tra gli aspetti importanti da considerare figurano lo spessore della lama, la precisione di montaggio, le condizioni della superficie e la compatibilità con il metodo di ispezione pianificato.
Quali materiali vengono utilizzati nella lavorazione delle eliche?
I materiali comunemente utilizzati per la lavorazione delle eliche includono bronzo al nichel-alluminio, bronzo al manganese, acciaio inossidabile, leghe di alluminio e alcune leghe di titanio. La scelta del materiale dipende dalla resistenza alla corrosione, dalla resistenza meccanica, dalle prestazioni a fatica, dal peso, dall'ambiente operativo e dal costo di lavorazione.
Le eliche marine utilizzano comunemente leghe a base di rame perché offrono una combinazione vantaggiosa di resistenza alla corrosione e prestazioni meccaniche. Altri materiali possono essere più adatti ad applicazioni più piccole, specializzate o non marine.
Leghe di bronzo e rame per eliche marine
Il bronzo al nichel-alluminio è ampiamente utilizzato nella propulsione navale perché combina una buona resistenza alla corrosione con robustezza e durata. Anche il bronzo al manganese e le relative leghe di rame sono impiegati nella produzione di eliche.
Questi materiali vengono generalmente forniti sotto forma di fusioni. Il piano di lavorazione deve tenere conto delle condizioni del materiale, del sovrametallo di fusione, dei potenziali difetti superficiali e della geometria delle pale finite.
I parametri di taglio e gli utensili devono essere selezionati in base alla lega specifica. Anche leghe di rame molto simili possono differire per durezza, comportamento in fase di taglio e usura degli utensili, quindi una singola strategia di lavorazione non dovrebbe essere applicata automaticamente a tutte le leghe di bronzo.
Leghe di acciaio inossidabile, alluminio e titanio
L'acciaio inossidabile può essere scelto per eliche o componenti correlati laddove la sua resistenza, la resistenza alla corrosione o i requisiti dell'applicazione ne giustifichino l'utilizzo. Le condizioni di lavorazione dipendono dallo specifico tipo di acciaio inossidabile.
Le leghe di alluminio offrono una densità inferiore e una lavorabilità relativamente efficiente, il che le rende interessanti per determinati prototipi e componenti leggeri. La loro idoneità per l'impiego in ambito nautico deve essere valutata in relazione alla corrosione, alle sollecitazioni meccaniche e all'esposizione ambientale.
Le leghe di titanio offrono un'elevata resistenza specifica e resistenza alla corrosione in determinati ambienti, ma sono più costose e difficili da lavorare. Il calore generato dal taglio, l'usura degli utensili e l'integrità della superficie richiedono un controllo accurato.
Come le proprietà dei materiali influenzano la lavorabilità?
Le proprietà dei materiali influenzano le forze di taglio, l'usura degli utensili, la finitura superficiale, la formazione dei trucioli e i tempi di lavorazione. La sola durezza non è sufficiente per prevedere se un materiale per eliche sarà facile da lavorare.
La conducibilità termica, l'incrudimento, la composizione della lega e la microstruttura possono influenzare il processo di lavorazione. I getti possono inoltre presentare variazioni nel sovrametallo di lavorazione o condizioni localizzate del materiale.
Un utile confronto tra materiali è il seguente:
| Materiale | Vantaggio principale | Considerazioni sulla lavorazione | Applicazione tipica |
| Bronzo nichel-alluminio | Resistenza alla corrosione marina | Usura degli utensili e variabilità della fusione | Pale dell'elica marina |
| Bronzo al manganese | Resistenza e utilizzo nei servizi marittimi | Comportamento di taglio dipendente dalla lega | Eliche marine |
| Acciaio inossidabile | Resistenza e resistenza alla corrosione | Incrudimento da calore e lavoro | Eliche e alberi specializzati |
| Lega di alluminio | Peso ridotto e buona lavorabilità | Bave e possibili distorsioni | Prototipi e componenti leggeri |
| Lega di titanio | Elevata resistenza specifica | Concentrazione di calore e usura degli utensili | Componenti specializzati |
La scelta dei materiali deve sempre attenersi ai requisiti di progettazione e di esercizio approvati, piuttosto che basarsi unicamente sulla facilità di lavorazione.
Qual è il confronto tra la lavorazione delle eliche tramite macchine a controllo numerico (CNC) e quella manuale?
La lavorazione CNC delle eliche utilizza movimenti programmati degli utensili per produrre geometrie delle pale ripetibili, mentre la lavorazione manuale si basa maggiormente sul taglio, la rettifica e la finitura controllati dall'operatore. La tecnologia CNC è generalmente più adatta a profili complessi e ripetibili, mentre i metodi manuali rimangono utili per specifiche correzioni e operazioni di finitura.

Lavorazione meccanica convenzionale e finitura manuale
La lavorazione meccanica convenzionale è comunemente utilizzata per le superfici del mozzo, i fori e altre caratteristiche semplici e accessibili. La rettifica e l'adattamento manuali possono essere utilizzati anche per regolazioni localizzate o correzioni superficiali.
La lavorazione manuale delle lame richiede misurazioni accurate e una rimozione controllata del materiale. Una molatura eccessiva può alterare lo spessore della lama, la forma del filo o la geometria correlata al passo, rendendo necessari controlli ripetuti.
Questi metodi possono essere utili per la riparazione e la finitura, ma diventano meno efficienti quando ampie superfici a forma libera devono corrispondere fedelmente a un modello CAD dettagliato su più lame.
3 assi contro. 5- Lavorazione CNC ad assi
Le macchine CNC a 3 assi sono efficaci per la lavorazione di superfici mozzo, fori accessibili, foratura e determinate caratteristiche delle pale. Sono spesso economiche quando l'utensile può raggiungere le superfici richieste senza continui riposizionamenti.
Le macchine CNC a 5 assi offrono un maggiore controllo sull'orientamento dell'utensile. Ciò le rende particolarmente utili per lame ritorte, transizioni di radice curve e zone in cui il mozzo o le lame adiacenti limitano l'accesso dell'utensile.
La lavorazione CNC a 5 assi non garantisce automaticamente una maggiore precisione. La calibrazione degli utensili, la dinamica della macchina, il fissaggio, l'interpolazione e la programmazione CAM sono ancora fattori determinanti per la capacità del processo di riprodurre la geometria richiesta.
| Metodo | Punto di forza principale | Limitazione principale | Lavoro adatto |
| Finitura manuale | Correzione localizzata | Coerenza dipendente dall'operatore | Riparazione e regolazione finale |
| CNC asse 3 | Geometria semplice ed efficiente | Orientamento limitato degli strumenti | Hub e funzionalità accessibili |
| CNC multiasse indicizzato | Orientamenti multipli controllati | Riorientamento continuo limitato | Regioni selezionate della lama |
| CNC simultaneo a 5 assi | Orientamento continuo dell'utensile | Maggiore complessità di programmazione | Superfici complesse delle lame |
Come scegliere il metodo di lavorazione più adatto?
Il metodo di lavorazione deve essere scelto in base alla geometria della lama, all'accessibilità, ai requisiti dimensionali e al volume di produzione. Le caratteristiche semplici dell'albero non richiedono necessariamente attrezzature a 5 assi.
Per una lama complessa, gli ingegneri devono esaminare la portata dell'utensile, l'interferenza con le lame adiacenti, i requisiti di finitura superficiale e il numero di impostazioni necessarie.
Un processo efficace può combinare la tornitura per il mozzo, la lavorazione a 3 assi per le parti accessibili e la finitura a 5 assi per le pale. Questo approccio può ridurre i tempi di lavorazione non necessari, preservando al contempo la precisione delle superfici critiche.
Come vengono lavorate le eliche con macchine a controllo numerico (CNC)?
Le eliche vengono lavorate con macchine a controllo numerico (CNC) attraverso la preparazione CAD/CAM, il posizionamento del pezzo, la lavorazione del mozzo, la sgrossatura delle pale, la lavorazione della radice e del bordo, la finitura di precisione e il controllo dimensionale. La sequenza delle operazioni è progettata per mantenere riferimenti accurati e prevenire distorsioni durante la rimozione del materiale dal pezzo.
Nella lavorazione delle eliche navali, il materiale di partenza è spesso una fusione con un sovrametallo considerevole. Il piano di lavorazione deve quindi tenere conto sia della geometria finale che delle condizioni del pezzo in ingresso.
Programmazione CAD/CAM e pianificazione del percorso utensile
La programmazione CAD/CAM converte la geometria tridimensionale dell'elica in percorsi utensile per la macchina utensile. Modelli accurati devono definire la superficie di pressione, la zona di aspirazione, la radice delle pale, i bordi e le interfacce di montaggio.
La pianificazione del percorso utensile determina la direzione di taglio, l'impegno dell'utensile, il passo laterale, il sovrametallo di lavorazione e l'orientamento dell'utensile. Per le operazioni a 5 assi, il sistema CAM deve tenere conto anche del portautensili, dei limiti della macchina e delle possibili interferenze con le lame adiacenti.
La simulazione è essenziale per verificare collisioni, sovra-spostamenti e aree di materiale non tagliato. Il percorso utensile più adatto segue le reali esigenze della superficie e della macchina, anziché presumere che una direzione di taglio universale sia ideale per ogni elica.
Sistema di fissaggio del pezzo e dell'elica
La configurazione dell'elica definisce la relazione tra il pezzo in lavorazione, le coordinate della macchina e i riferimenti di progetto. L'asse del mozzo e le superfici di riferimento selezionate vengono comunemente utilizzati per creare un sistema di coordinate di lavorazione coerente.
I dispositivi di fissaggio devono tenere saldamente il pezzo in lavorazione, consentendo al contempo all'utensile di taglio di accedere alle superfici richieste. Le eliche di grandi dimensioni presentano ulteriori difficoltà a causa della loro massa, dell'apertura delle pale e dei punti di appoggio limitati.
Prima della lavorazione, i tecnici devono verificare la stabilità del bloccaggio, lo spazio libero tra il pezzo e il pezzo, la corsa della macchina e le interferenze con le attrezzature di fissaggio. Un'impostazione precisa in posizione statica deve rimanere stabile anche sotto l'azione delle forze di taglio.
Lavorazione del mozzo e del foro dell'elica
La lavorazione del mozzo comprende comunemente la spianatura, la tornitura, l'alesatura, la lavorazione conica e la preparazione delle sedi per chiavette o di altre caratteristiche di montaggio. Le operazioni corrette dipendono dal design dell'elica.
Definire con precisione le superfici di riferimento del mozzo è importante perché queste caratteristiche influenzano la successiva configurazione e il rapporto tra l'elica e il suo albero.
Per le interfacce con o senza chiavetta, le dimensioni devono corrispondere alle specifiche di assemblaggio effettive. La geometria del foro, l'area di contatto, l'allineamento e la disposizione dei fissaggi non devono essere dedotti da un progetto generico di elica.
Lavorazione di sgrossatura della superficie e del dorso della lama
La sgrossatura delle pale rimuove il materiale in eccesso dalle superfici di pressione e aspirazione, preservando al contempo una quantità sufficiente di materiale per la finitura. Le grandi fusioni per applicazioni marine possono richiedere una sgrossatura considerevole prima che i profili delle pale raggiungano la loro forma definitiva.
La lavorazione di entrambi i lati deve essere pianificata con cura, poiché la rimozione di materiale modifica la rigidità locale e può compromettere la stabilità del pezzo.
Una strategia di sgrossatura bilanciata riduce i tagli localizzati e intensi e preserva i supporti dove necessario. I controlli intermedi possono individuare variazioni impreviste del materiale, difetti di fusione o geometrie che richiedono una regolazione prima della finitura.
Lavorazione della radice della pala, del bordo d'attacco e del bordo d'uscita
La radice della pala collega la pala al mozzo e spesso presenta raccordi complessi. Queste transizioni sono difficili da lavorare perché lo spazio disponibile per l'utensile può essere limitato dalle superfici adiacenti.
Anche i bordi d'attacco e di uscita richiedono una lavorazione controllata. La loro forma finale deve corrispondere alla geometria della pala approvata, senza lasciare bave indesiderate, superfici piane o un'eccessiva asportazione di materiale.
A seconda della curvatura e dell'accessibilità, si possono utilizzare frese a sfera o altri utensili di fresatura idonei. Le strategie di taglio devono evitare movimenti bruschi dell'utensile, collisioni e carichi di taglio eccessivi in prossimità di sezioni sottili dei bordi.
5-Finitura e ottimizzazione della superficie delle lame dell'asse
La finitura a 5 assi con utensili a lama viene utilizzata per produrre la geometria finale a forma libera con un orientamento controllato dell'utensile. Un corretto posizionamento dell'utensile può migliorare l'accesso, mantenere un contatto di taglio adeguato e ridurre i segni di lavorazione indesiderati.
I parametri di finitura includono il diametro della fresa, l'inclinazione dell'utensile, il passo laterale, l'avanzamento e il materiale residuo. La fresatura con fresa a sfera può essere appropriata per le superfici curve, mentre altri tipi di utensili possono migliorare l'efficienza laddove la geometria della superficie lo consenta.
L'ottimizzazione della superficie deve essere verificata tramite misurazioni, non solo attraverso l'aspetto visivo. La pala finita deve soddisfare i requisiti specificati in termini di profilo, spessore, passo e superficie, senza una lucidatura eccessiva che ne alteri la forma prevista.
Quali sono le principali sfide nella lavorazione delle eliche?
Le principali sfide nella lavorazione delle eliche sono rappresentate da superfici complesse a forma libera, accesso limitato agli utensili, flessione delle pale sottili, vibrazioni, errori di passo e difetti superficiali. Questi problemi richiedono macchine con capacità adeguate, dispositivi di fissaggio stabili, percorsi utensile precisi e controlli continui durante tutto il processo produttivo.
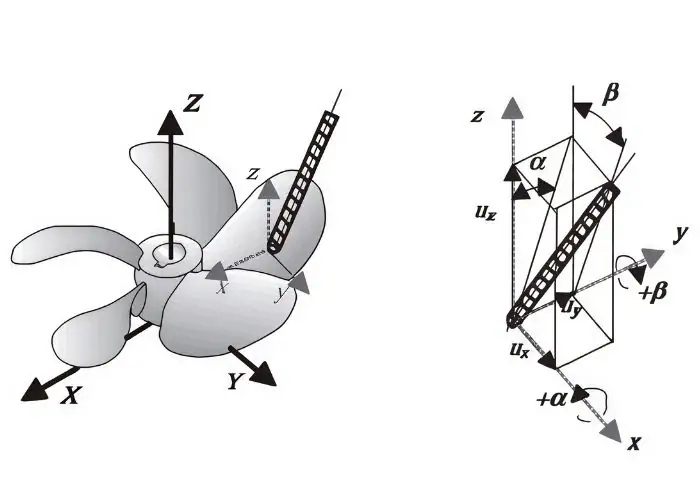
Superfici curve complesse e accessibilità degli utensili
Le pale dell'elica presentano variazioni continue di curvatura, torsione e spessore della sezione. Queste caratteristiche a forma libera sono difficili da lavorare in modo efficiente con un orientamento fisso dell'utensile.
Il mozzo, le lame adiacenti e le transizioni alla base delle lame possono limitare l'accesso. Un percorso utensile che raggiunge la lama esterna potrebbe entrare in collisione con il pezzo in lavorazione o con il dispositivo di fissaggio in prossimità della base.
Il posizionamento a 5 assi e la simulazione di collisioni aiutano a risolvere questi problemi. Tuttavia, prima di avviare l'operazione, è necessario verificare congiuntamente la corsa della macchina, il gioco del mandrino, la lunghezza dell'utensile e la progettazione del dispositivo di fissaggio.
Deflessione della lama sottile e vibrazioni di lavorazione
Le pale sottili dell'elica possono flettersi sotto l'effetto delle forze di taglio, in particolare vicino alla punta o in altre zone non supportate. Una flessione eccessiva può causare variazioni di spessore, segni di vibrazione o errori di profilo.
Il problema si aggrava con la rimozione del materiale e la conseguente diminuzione della rigidità della lama. Pertanto, tagli di finitura pesanti possono produrre risultati incoerenti anche quando la macchina stessa è precisa.
Gli ingegneri possono controllare questo rischio riducendo le forze di taglio, regolando i percorsi utensile, mantenendo un supporto temporaneo ove necessario e selezionando parametri di finitura adeguati. L'ispezione dovrebbe confermare che la lama ritorni alla geometria richiesta dopo la rimozione dei carichi di lavorazione.
Precisione e uniformità del profilo dell'inclinazione della lama
La precisione del passo richiede che le sezioni della pala finite riproducano le relazioni angolari e geometriche specificate. Gli errori possono derivare da dati CAD/CAM, allineamento del setup, flessione dell'utensile o rimozione errata del materiale.
L'uniformità tra le pale è altrettanto importante. Differenze nella forma della sezione, nello spessore o nel passo possono influire sulla distribuzione del carico e contribuire a vibrazioni o a condizioni operative non bilanciate.
I produttori dovrebbero utilizzare raggi di misura e punti di riferimento definiti. Il confronto tra le misurazioni effettive e il progetto approvato fornisce una valutazione più affidabile rispetto alla sola ispezione dell'aspetto generale della pala.
Finitura superficiale e difetti di lavorazione
La finitura superficiale influisce sulla qualità del bordo della lama e può influenzare il comportamento del flusso del fluido. Segni degli utensili, ondulazioni, bave e danni superficiali localizzati possono inoltre rivelare instabilità di lavorazione.
Le cause tipiche includono un passo di taglio inadeguato, usura dell'utensile, vibrazioni, orientamento errato dell'utensile e forze di taglio non uniformi. I difetti superficiali possono essere particolarmente difficili da correggere in prossimità di bordi sottili e transizioni curve.
I requisiti di finitura devono essere specificati in base all'applicazione. Una lucidatura eccessiva non è sempre vantaggiosa se altera lo spessore critico o la geometria dei bordi.
| Sfida di lavorazione | Possibile risultato | Controllo consigliato |
| Curvatura complessa della lama | Deviazione del profilo | Percorsi utensile CAM accurati |
| Accesso limitato agli strumenti | Rischio di collisione | Simulazione a 5 assi |
| Deflessione della lama sottile | Errore di spessore | Forze di taglio controllate |
| Vibrazione e chiacchiere | Ondulazione superficiale | Fissaggio stabile e parametri di taglio |
| Disallineamento del mozzo | Errore di rotazione | Punti di riferimento affidabili per la lavorazione meccanica |
| Lucidatura eccessiva | Cambiamento geometrico | Controllo della finitura e dell'ispezione |
Come vengono verificate la precisione e la qualità della lavorazione delle eliche?
La precisione e la qualità della lavorazione delle eliche vengono verificate mediante ispezione dimensionale, misurazione del passo, confronto del profilo delle pale, valutazione della superficie e controlli di bilanciamento specifici. Il piano di ispezione deve essere coerente con la progettazione dell'elica, le norme applicabili e l'effettiva portata del lavoro di produzione.
Il controllo dimensionale conferma la geometria di un componente lavorato. L'equilibratura e la valutazione delle prestazioni operative affrontano requisiti aggiuntivi e non devono essere considerate misurazioni intercambiabili.
Ispezione dimensionale dei profili dei mozzi e delle pale
L'ispezione del mozzo verifica dimensioni importanti come il diametro del foro, la geometria conica, l'allineamento della superficie terminale e la posizione dei punti di fissaggio. Queste caratteristiche controllano l'accoppiamento meccanico tra l'elica e il suo sistema di trasmissione.
L'ispezione delle pale valuta la geometria della sezione, lo spessore, il diametro e le coordinate superficiali specificate. A seconda delle dimensioni e dell'accessibilità, le attrezzature idonee possono includere macchine di misura a coordinate, scanner ottici o sistemi specializzati di misurazione delle eliche.
I risultati dell'ispezione devono fare riferimento al modello CAD o al disegno approvato. Anche le apparecchiature di misurazione devono avere capacità sufficienti per le tolleranze specificate.
Misurazione e calcolo del passo dell'elica
Il passo dell'elica può essere valutato misurando la geometria di sezioni definite delle pale. L'angolo di passo locale e il raggio di misura possono essere utilizzati per calcolare il passo geometrico.
Per una linea di riferimento elicoidale, la relazione è:
P = 2πr × tan(β)
Qui, P rappresenta il passo geometrico, r la distanza dall'asse di rotazione e β l'angolo di passo locale rispetto al piano di rotazione.
La stessa formula si applica a una sezione idealizzata della pala, ma l'ispezione effettiva deve seguire la geometria di riferimento e la procedura di misurazione specificate. Per le eliche marine, il passo può essere valutato in diverse posizioni radiali anziché essere dedotto da un singolo punto.
Ispezione della qualità della superficie e della geometria della pala
L'ispezione superficiale verifica la rugosità, i segni degli utensili, le bave, le ondulazioni e i danni localizzati. L'ispezione geometrica verifica che la lama finita sia conforme alla forma tridimensionale prevista.
Una superficie con una bassa rugosità misurata può comunque presentare un profilo errato. Pertanto, la rugosità superficiale e la precisione geometrica devono essere verificate come proprietà separate.
Per le eliche marine applicabili, la norma ISO 484 fornisce i requisiti di tolleranza di fabbricazione relativi al passo, alla geometria delle pale e ad altre caratteristiche. Per ogni progetto è necessario confermare la parte standard, l'edizione e la classe di precisione appropriate.
Bilanciamento dell'elica e validazione pratica
Il bilanciamento dell'elica valuta la distribuzione della massa attorno all'asse di rotazione. Il bilanciamento statico identifica determinate condizioni di squilibrio di massa, mentre il bilanciamento dinamico può valutare il comportamento dello squilibrio durante la rotazione.
I requisiti di bilanciamento dipendono dalle dimensioni dell'elica, dalla velocità di esercizio, dalla configurazione di montaggio e dalle specifiche applicabili. Una pala dimensionalmente corretta non viene bilanciata automaticamente.
La validazione pratica può includere anche controlli di assemblaggio, misurazioni di eccentricità, prove di vibrazione o prove di prestazione. Queste attività devono essere eseguite da specialisti adeguatamente attrezzati, quando necessario, e sono separate dalla normale ispezione dimensionale CNC.
Quali fattori influenzano i costi di lavorazione delle eliche e la scelta del fornitore?
Il costo della lavorazione delle eliche dipende principalmente dal materiale, dalle dimensioni dell'elica, dalla geometria delle pale, dai tempi di lavorazione, dai requisiti di tolleranza, dall'ambito di ispezione e dalla quantità di produzione. La selezione del fornitore dovrebbe concentrarsi sulla comprovata capacità di realizzare il componente richiesto, piuttosto che sulle sole specifiche della macchina o sul prezzo preventivato.
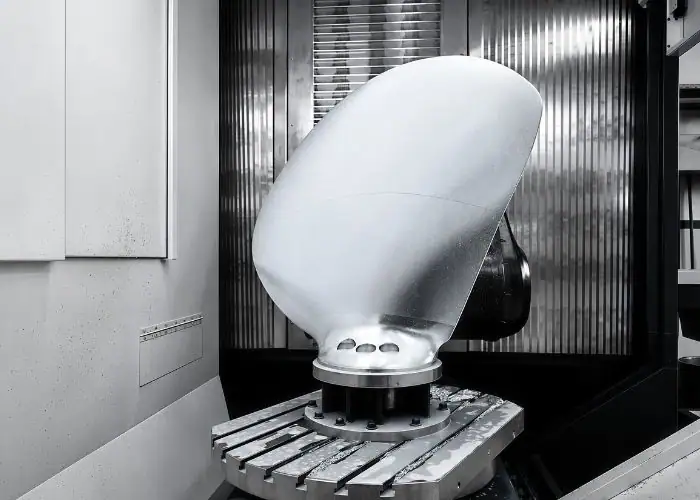
Il prezzo più basso per la lavorazione potrebbe non includere ispezioni complesse, finiture, preparazione dell'allestimento o movimentazione specializzata. Queste differenze devono essere considerate nella valutazione di una proposta di produzione.
Materiale, complessità della lama e tempo di lavorazione
Il costo dei materiali dipende dal tipo di lega, dalle dimensioni della materia prima, dalla sua disponibilità e dalla quantità di materiale asportato. I getti di grandi dimensioni e i componenti ricavati da blocchi pieni possono presentare strutture di costo di produzione molto diverse.
Anche la complessità della lama influisce sulla programmazione e sui tempi di lavorazione. Transizioni profonde alla base, accesso limitato agli utensili e requisiti di finitura di precisione generalmente aumentano il numero di operazioni.
L'usura degli utensili, la preparazione delle attrezzature e la capacità della macchina possono influenzare il costo finale. Un'elica di precisione di piccole dimensioni e un grande componente fuso per applicazioni marine non dovrebbero essere valutati utilizzando le stesse ipotesi di lavorazione.
Tolleranze, ispezione e requisiti di produzione
Le tolleranze ristrette aumentano la difficoltà di produzione quando richiedono passaggi di finitura aggiuntivi, impostazioni controllate o ispezioni più dettagliate.
I costi di ispezione variano in base alle dimensioni del componente, alla densità di misurazione, ai requisiti delle attrezzature e alla documentazione. La misurazione e la bilanciatura specializzate delle pale sono servizi distinti che potrebbero richiedere una pianificazione separata.
Prototipi, pezzi di ricambio e lotti di produzione presentano strutture di costo differenti. La produzione ripetuta consente di ripartire i costi di programmazione e di attrezzatura su un maggior numero di componenti, ma solo se la progettazione e il processo rimangono stabili.
Capacità di lavorazione CNC e valutazione dei fornitori
Un fornitore idoneo dovrebbe possedere una profonda conoscenza delle lavorazioni complesse delle superfici, del comportamento dei materiali, dei sistemi di fissaggio dei pezzi e della misurazione delle caratteristiche meccaniche critiche. Un'esperienza produttiva concreta è più utile di una generica affermazione di elevata precisione.
Per la lavorazione personalizzata delle pale dell'elica, gli acquirenti dovrebbero considerare le dimensioni della macchina, la configurazione degli assi, le capacità CAM, il peso massimo del pezzo e le apparecchiature di ispezione. Le eliche marine di grandi dimensioni potrebbero richiedere strutture specializzate che vanno oltre le capacità di una normale officina meccanica di precisione.
La valutazione dei fornitori dovrebbe distinguere tra lavorazione CNC, fusione, bilanciamento, prove idrodinamiche e certificazione navale. Un piano di produzione affidabile definisce chiaramente quali operazioni vengono eseguite internamente e quali richiedono il supporto di personale esterno qualificato.
DOMANDE FREQUENTI
È possibile realizzare un'elica tramite lavorazione CNC da un blocco di metallo pieno anziché tramite fusione?
Sì. Le eliche di piccole dimensioni o specializzate possono essere ricavate da un blocco di metallo pieno, soprattutto per prototipi o produzioni a basso volume. Ad esempio, la lavorazione di una pala con un diametro complessivo di 80 mm può evitare il costo iniziale di uno stampo di fusione dedicato. Tuttavia, la lavorazione da un blocco pieno richiede una maggiore quantità di materiale e tempi di lavorazione più lunghi. Le eliche marine di dimensioni maggiori sono spesso più economiche da produrre tramite fusione con un'adeguata tolleranza di lavorazione. L'idoneità del materiale e le prestazioni strutturali devono comunque essere verificate.
Quanto sovrametallo di lavorazione deve essere lasciato su una pala dell'elica?
La tolleranza di finitura dipende dal materiale, dalle dimensioni della pala, dalla precisione della fusione, dal diametro dell'utensile e dalla rigidità del dispositivo di fissaggio. Non esiste un valore universale affidabile per ogni elica. Ad esempio, un piccolo prototipo potrebbe richiedere una tolleranza finale di pochi decimi di millimetro, mentre una fusione di grandi dimensioni potrebbe necessitare di una diversa strategia di sgrossatura e finitura. La tolleranza deve essere sufficiente a rimuovere i segni degli utensili precedenti e gli errori geometrici senza generare forze di taglio eccessive o flessioni della pala.
È possibile rielaborare un'elica danneggiata dopo la riparazione?
Sì, alcune eliche danneggiate possono essere rilavorate dopo una riparazione approvata, a condizione che rimangano sufficienti materiale e integrità strutturale. Gli interventi più comuni possono includere il ripristino dei fori dei bulloni, delle superfici di montaggio o della geometria localizzata delle pale. La procedura di riparazione deve tenere conto della lega originale, della posizione del danno e di eventuali modifiche dovute a saldature o calore. Dopo la lavorazione, l'area riparata richiede un controllo dimensionale e qualsiasi ulteriore verifica specificata dall'autorità competente. In caso di danni gravi, la sostituzione potrebbe essere più sicura rispetto a un'ulteriore rimozione di materiale.
Una pala dell'elica più liscia migliora sempre l'efficienza?
No. Una superficie più liscia non garantisce una maggiore efficienza se il passo, il profilo, lo spessore o la geometria del bordo della pala non sono corretti. La rugosità superficiale è solo una parte della progettazione. Ad esempio, la lucidatura può ridurre un valore Ra da 1.6 µm a 0.8 µm, ma la rimozione di troppo materiale vicino a un bordo sottile può creare un errore geometrico più grave. L'obiettivo corretto è soddisfare i requisiti dimensionali e di superficie approvati, non raggiungere la rugosità più bassa possibile.
Conclusione
La lavorazione delle eliche richiede un controllo accurato della geometria delle pale, del comportamento del materiale, dei percorsi utensile e della precisione dimensionale. La tornitura e la fresatura CNC consentono di ottenere caratteristiche precise del mozzo, mentre la lavorazione multiasse migliora l'accesso a superfici complesse delle pale e alle transizioni alla radice. Una produzione di successo dipende da un fissaggio stabile del pezzo, da strategie di sgrossatura e finitura adeguate e dal controllo del passo, del profilo, dello spessore e della qualità superficiale. Gli ingegneri dovrebbero inoltre distinguere la capacità di lavorazione dalla validazione specializzata dell'equilibratura e delle prestazioni operative nella scelta di un fornitore.
Noi di TiRapid offriamo servizi di lavorazione e produzione CNC di precisione per componenti di eliche, alberi, mozzi e parti meccaniche complesse personalizzate. Le nostre lavorazioni CNC di fresatura, tornitura, lavorazione multiasse e controllo dimensionale garantiscono una produzione accurata di prototipi e componenti di serie.















