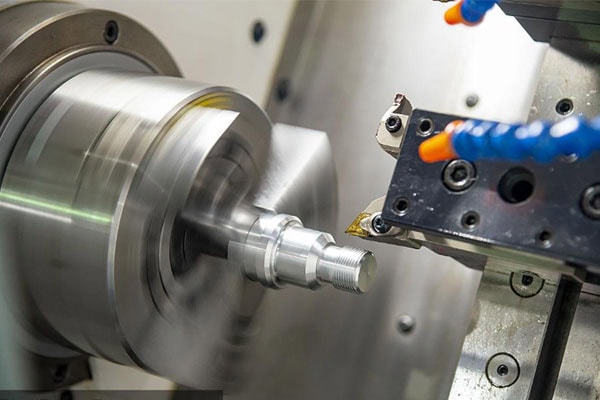
Nella lavorazione CNC dei metalli, velocità di taglio, avanzamento e profondità di taglio sono tre parametri chiave che influenzano direttamente l'efficienza della lavorazione, la durata dell'utensile, la precisione dimensionale e la qualità della superficie. Molti problemi di lavorazione non sono causati da un'insufficiente precisione della macchina, ma da una combinazione errata dei parametri di taglio. Ad esempio, una velocità di taglio eccessiva può accelerare l'usura dell'utensile, un avanzamento troppo elevato può causare vibrazioni e una profondità di taglio inadeguata può aumentare i carichi di taglio. Pertanto, un corretto abbinamento di questi tre parametri è essenziale per una lavorazione stabile ed efficiente dei componenti metallici.
Ottieni 20% spento
Il tuo primo ordine
Hai bisogno di parti in metallo e plastica personalizzate?
Che cosa sono la velocità di taglio, la velocità di avanzamento e la profondità di taglio?
Cos'è la velocità di taglio?
La velocità di taglio si riferisce alla velocità relativa tra il tagliente e il materiale del pezzo in lavorazione, solitamente espressa in metri al minuto (m/min). Nella fresatura CNC, la velocità di taglio è strettamente correlata alla velocità del mandrino e al diametro dell'utensile.
Una velocità di taglio più elevata può generalmente aumentare l'efficienza di asportazione del materiale, ma può anche incrementare la temperatura di taglio e l'usura dell'utensile. Pertanto, una velocità di taglio più elevata non sempre si traduce in una maggiore efficienza di lavorazione.
Cos'è la velocità di avanzamento?
La velocità di avanzamento si riferisce al movimento relativo tra l'utensile da taglio e il pezzo in lavorazione. Nella fresatura, viene solitamente considerata insieme all'avanzamento per dente e al numero di taglienti dell'utensile.
Se la velocità di avanzamento è troppo bassa, l'utensile potrebbe sfregare contro il pezzo in lavorazione anziché tagliare in modo efficiente, riducendo la produttività. Se è troppo alta, le forze di taglio possono aumentare, causando potenzialmente vibrazioni, bave e una maggiore rugosità superficiale.
Che cos'è la profondità di taglio?
La profondità di taglio si riferisce allo spessore del materiale rimosso dall'utensile da taglio durante ogni passata di lavorazione. Solitamente viene selezionata in modo diverso per le operazioni di sgrossatura e finitura.
La sgrossatura si concentra sulla rimozione rapida del materiale, pertanto spesso si può utilizzare una maggiore profondità di taglio. La finitura si concentra maggiormente sulla precisione dimensionale e sulla qualità della superficie, quindi in genere si preferisce una profondità di taglio minore e più stabile.
Perché questi tre parametri devono corrispondere?
La velocità di taglio influisce sulla temperatura e sulla durata dell'utensile.
Con l'aumentare della velocità di taglio, il tagliente si muove più frequentemente attraverso il materiale, incrementando in genere la generazione di calore nella zona di taglio.
Per i materiali con una conduttività termica relativamente bassa, come alcuni acciai inossidabili e leghe di titanio, una velocità di taglio eccessiva può accelerare significativamente l'usura dell'utensile.
La velocità di taglio appropriata deve quindi essere selezionata in base alla durezza del materiale, al materiale dell'utensile, al diametro dell'utensile e alle condizioni di raffreddamento.
La velocità di avanzamento influisce sulle forze di taglio e sulla qualità della superficie.
La velocità di avanzamento è direttamente correlata alla quantità di materiale asportato da ciascun tagliente. Una velocità di avanzamento eccessiva aumenta il carico sull'utensile e può persino causare la deformazione di componenti a parete sottile.
D'altro canto, una velocità di avanzamento eccessivamente bassa può impedire un taglio stabile. La velocità di avanzamento deve quindi essere regolata in base al numero di taglienti, alle caratteristiche del materiale e alla fase di lavorazione.
La profondità di taglio determina la rimozione del materiale.
Una maggiore profondità di taglio rimuove più materiale ad ogni passata, ma aumenta anche il carico di taglio sull'utensile.
Se la rigidità della macchina, la resistenza dell'utensile o il sistema di bloccaggio del pezzo non sono in grado di sopportare il carico, una profondità di taglio eccessiva può causare vibrazioni o addirittura la rottura dell'utensile.
Per questo motivo, le operazioni di sgrossatura e finitura non dovrebbero normalmente utilizzare esattamente la stessa profondità di taglio.
Come devono essere abbinati i parametri nelle diverse fasi di lavorazione?
Sgrossatura: focus sull'efficienza di rimozione del materiale
Lo scopo principale della sgrossatura è rimuovere rapidamente una grande quantità di materiale in eccesso. Quando la rigidità della macchina e le condizioni degli utensili lo consentono, è possibile utilizzare una profondità di taglio relativamente elevata e una velocità di avanzamento adeguata.
In questa fase, la rugosità superficiale non è generalmente la preoccupazione principale. È preferibile concentrarsi sull'efficienza della lavorazione, sul carico dell'utensile e sull'evacuazione dei trucioli.
Semifinitura: Bilanciare efficienza e precisione
La semifinitura prepara il componente per l'operazione di finitura finale, lasciando una quantità costante di materiale da rimuovere.
La profondità di taglio è generalmente inferiore rispetto alla sgrossatura, mentre la velocità di avanzamento e la velocità di taglio vengono regolate di conseguenza. Mantenere un sovrametallo di lavorazione uniforme contribuisce a ridurre le fluttuazioni di carico durante la finitura e migliora la consistenza dimensionale.
Finitura: attenzione alle dimensioni e alla qualità della superficie.
La fase di finitura è principalmente responsabile del raggiungimento delle dimensioni finali, delle tolleranze e dei requisiti di rugosità superficiale.
In questa fase, la profondità di taglio viene solitamente ridotta, mentre la velocità di taglio e l'avanzamento vengono regolati in base alle prestazioni dell'utensile e alla finitura superficiale richiesta.
Per componenti a parete sottile, cavità profonde e superfici curve complesse, occorre prestare particolare attenzione anche alle vibrazioni dell'utensile e alla deformazione del pezzo.
In che modo i requisiti dei parametri differiscono tra i vari materiali metallici?
Leghe di alluminio
Le leghe di alluminio offrono generalmente una buona lavorabilità e possono spesso essere lavorate a velocità di taglio relativamente elevate. Tuttavia, è necessario tenere sotto controllo problematiche quali l'adesione dell'utensile, la formazione di bave e i trucioli lunghi.
Acciaio inossidabile
L'acciaio inossidabile generalmente offre una maggiore resistenza al taglio e alcune leghe sono soggette a incrudimento. Pertanto, è necessario evitare sfregamenti inutili a basse velocità di taglio, controllando attentamente il calore di taglio e l'usura dell'utensile.
Leghe di titanio
Le leghe di titanio presentano un'elevata resistenza e una conduttività termica relativamente bassa, il che impone requisiti più stringenti agli utensili da taglio e ai parametri di lavorazione.
In genere, la velocità e la profondità di taglio devono essere controllate con maggiore precisione, mentre un raffreddamento efficace è particolarmente importante.
Acciaio convenzionale
Gli acciai convenzionali offrono generalmente una gamma relativamente ampia di parametri di lavorazione. Tuttavia, il grado specifico, la durezza e le condizioni di trattamento termico possono comunque influenzare i parametri di taglio appropriati, pertanto non si dovrebbero applicare valori fissi a ogni componente in acciaio.
Come si possono determinare i parametri di taglio CNC corretti?
Inizia seguendo i consigli del produttore dell'utensile.
Materiali, diametri, geometrie e rivestimenti degli utensili diversi richiedono parametri di lavorazione differenti.
Nella produzione effettiva, i produttori possono utilizzare come punto di partenza le raccomandazioni relative alla velocità di taglio e all'avanzamento per dente fornite dal produttore dell'utensile, per poi regolarle in base alle condizioni della macchina e del pezzo in lavorazione.
Regolare gradualmente i parametri in base ai risultati della lavorazione.
In caso di vibrazioni, temperature eccessive dell'utensile, scarsa qualità della superficie o inefficienza nell'evacuazione dei trucioli, è necessario rivedere i parametri di taglio.
Anziché aumentare o diminuire ciecamente un singolo valore, è meglio identificare la causa specifica e regolare sistematicamente i parametri rilevanti.
Considerare le capacità della macchina e dei dispositivi di bloccaggio del pezzo
I parametri ottimali per lo stesso utensile e materiale possono variare tra diverse macchine CNC.
La potenza della macchina, la rigidità del mandrino, la sporgenza dell'utensile e la stabilità del dispositivo di fissaggio possono influenzare le prestazioni di taglio effettive. I parametri di taglio devono pertanto essere selezionati in base alle capacità dell'intero sistema di lavorazione.
Nella lavorazione CNC dei metalli, velocità di taglio, avanzamento e profondità di taglio non sono parametri indipendenti, ma agiscono in sinergia all'interno di un sistema di lavorazione integrato.
La velocità di taglio influisce principalmente sulla temperatura di lavorazione e sulla durata dell'utensile, la velocità di avanzamento influisce sulle forze di taglio e sulla qualità della superficie, mentre la profondità di taglio influisce direttamente sull'asportazione del materiale e sul carico dell'utensile.
Nella lavorazione CNC reale, questi parametri devono essere regolati in base al materiale, all'utensile da taglio, alla macchina, alla geometria del pezzo e alla fase di lavorazione. Non esiste un unico set di parametri adatto a ogni progetto di lavorazione CNC dei metalli.
Trovando il giusto equilibrio tra produttività, precisione dimensionale, durata degli utensili e qualità della superficie, i produttori possono ottenere risultati di lavorazione CNC più stabili e affidabili.
Autore
Galen Direttore e Fondatore
Impegnati a garantire il miglior servizio possibile nel settore manifatturiero.
I simboli di finitura superficiale sono un modo compatto per indicare a macchinisti, ispettori e fornitori come dovrebbe comportarsi una superficie prodotta. Una piccola didascalia su un disegno tecnico può definire la rugosità, il materiale
Un soffione doccia per semiconduttori distribuisce i gas di processo su un wafer attraverso una rete accuratamente progettata di passaggi e fori di uscita. La sua geometria, il materiale e le condizioni della superficie influenzano la coerenza con cui un
Una pala di turbina è un componente sagomato che aiuta a convertire l'energia di un fluido in movimento in energia meccanica. In una turbina a gas o a vapore, le pale rotanti lavorano con le palette fisse
La girante del compressore è un componente rotante ad alta velocità che trasferisce energia meccanica al gas in un compressore centrifugo. Le sue pale accelerano il gas attraverso passaggi di flusso accuratamente progettati, contribuendo al
La rugosità superficiale lavorata descrive i picchi e le valli microscopiche lasciate su un pezzo dopo il taglio. Queste irregolarità possono essere troppo piccole per essere viste chiaramente, ma possono influenzare l'attrito, la tenuta,
Le pale delle turbine sono realizzate con materiali selezionati in base alla temperatura, ai carichi meccanici e all'ambiente della loro fase operativa. Le superleghe a base di nichel sono comuni nelle turbine a gas ad alta temperatura, mentre gli acciai resistenti al calore sono
Un mandrino per wafer è un dispositivo di fissaggio di precisione che supporta e fissa i wafer di silicio durante la produzione, l'ispezione e il collaudo dei semiconduttori. A seconda del suo design, utilizza la pressione del vuoto, l'attrazione elettrostatica,
La lavorazione delle pale produce o perfeziona il profilo alare, le caratteristiche di fissaggio e i bordi che consentono a una pala di adattarsi al suo assemblaggio e di interagire con il fluido di lavoro. La sfida è controllare questi
Una piastra lavorata a CNC può rispettare i limiti di spessore e causare comunque problemi quando viene imbullonata in un assemblaggio. Una superficie di montaggio incurvata può lasciare spazi vuoti, distorcere un componente supportato,
Come vengono realizzate le pale delle turbine? Le pale delle turbine sono componenti di precisione realizzati attraverso una preparazione del materiale attentamente controllata, lavorazione CNC, rettifica, lucidatura e controllo qualità. A seconda del design della pala, CNC a 5 assi
Limiti, accoppiamenti e tolleranze definiscono la variazione dimensionale accettabile e le relazioni di assemblaggio tra i componenti meccanici accoppiati. I limiti stabiliscono le dimensioni massime e minime consentite, le tolleranze definiscono la variazione ammissibile e
I perni di espulsione sono piccoli componenti dello stampo, ma svolgono un ruolo fondamentale nel determinare se un pezzo stampato a iniezione può uscire dallo stampo in modo pulito e uniforme. Dopo che la plastica si raffredda intorno allo stampo