
Il policarbonato (PC) è una plastica ad alte prestazioni ampiamente utilizzata in dispositivi elettronici, apparecchiature mediche, componenti automobilistici, sistemi di automazione e prodotti ottici grazie alla sua eccellente trasparenza, resistenza agli urti, stabilità dimensionale e resistenza al calore. Durante lo sviluppo del prodotto e la produzione di piccoli lotti, la lavorazione CNC è uno dei metodi di produzione più importanti per i componenti in PC. Rispetto ai materiali metallici, il PC è più leggero pur offrendo una buona tenacità. Rispetto alle plastiche comuni, il PC offre una maggiore resistenza meccanica e agli urti, il che lo rende un materiale importante per molti prodotti industriali di fascia alta. Tuttavia, nonostante la buona lavorabilità del PC, la lavorazione CNC presenta ancora numerose sfide tecniche. A causa della sua elevata tenacità, trasparenza e sensibilità al calore, parametri di lavorazione errati possono facilmente portare a problemi come sbiancamento della superficie, deviazioni dimensionali, bave eccessive e persino cricche da stress.
Comprensione del materiale PC e delle sue caratteristiche di lavorazione
Il policarbonato (PC) occupa una posizione di grande importanza nell'industria delle materie plastiche. Le sue prestazioni complessive sono ben bilanciate, offrendo sia un'elevata resistenza meccanica che un'eccellente resistenza agli urti. Allo stesso tempo, il PC trasparente garantisce una trasmissione luminosa simile a quella del vetro, il che ne facilita l'utilizzo in finestre di osservazione, coperture protettive, pannelli per apparecchiature e componenti ottici.
Il materiale PC ha un'elevata tenacità
Una delle caratteristiche più notevoli del policarbonato (PC) è la sua elevata resistenza agli urti. Anche sotto l'effetto di forze esterne significative, è molto meno probabile che si fratturi in modo fragile rispetto all'acrilico. Questa proprietà rende il PC un materiale comune per coperture protettive trasparenti, finestre di osservazione di sicurezza e componenti di protezione industriale. Tuttavia, l'elevata tenacità implica anche che il materiale non si fratturi facilmente durante il taglio. Durante la lavorazione, il materiale tende a generare trucioli filamentosi e arricciati. A differenza della lavorazione dei metalli, che di solito produce trucioli corti e spezzati, la lavorazione del PC spesso crea trucioli continui. Se i trucioli non vengono rimossi tempestivamente, possono sfregare ripetutamente contro la superficie del pezzo e comprometterne la qualità.
I problemi comuni includono:
- Formazione di bave sui bordi lavorati
- bordi dei fori irregolari
- Lievi segni di trascinamento dell'utensile sulla superficie.
- Difficoltà crescente nel completamento delle operazioni
Pertanto, la lavorazione del policarbonato richiede utensili da taglio estremamente affilati. Allo stesso tempo, sono necessari metodi di evacuazione dei trucioli adeguati e una progettazione ottimale del percorso utensile per prevenire la compressione ripetuta del materiale e ottenere risultati di lavorazione migliori.
Il PC è relativamente sensibile alla temperatura
Sebbene il policarbonato (PC) abbia una buona resistenza al calore, le alte temperature localizzate generate durante la lavorazione possono comunque influire significativamente sulla qualità del prodotto. Poiché l'utensile da taglio ruota ad alta velocità, rimane a contatto continuo con il materiale, causando un aumento della temperatura nella zona di taglio. Se il calore non riesce a dissiparsi rapidamente, possono verificarsi problemi di qualità sulla superficie del prodotto. Quando il calore di taglio non viene rimosso in modo efficiente, possono verificarsi i seguenti problemi:
- Sbiancamento superficiale
- Fusione localizzata
- Cambiamenti dimensionali
- Aumento dello stress interno
Per i componenti strutturali ordinari, lievi aumenti di temperatura potrebbero non causare problemi evidenti. Tuttavia, per i prodotti trasparenti, anche piccole variazioni possono influire sull'aspetto finale. L'accumulo di calore viene solitamente controllato ottimizzando la velocità del mandrino, la velocità di avanzamento e la profondità di taglio. Il raffreddamento ad aria compressa è inoltre comunemente utilizzato per migliorare la dissipazione del calore nella zona di lavorazione.
I componenti trasparenti richiedono standard di lavorazione più elevati.
Uno dei motivi principali per cui i clienti scelgono il policarbonato (PC) è la sua trasparenza. I componenti trasparenti non solo devono soddisfare i requisiti dimensionali, ma anche mantenere un'eccellente trasmissione della luce. Di conseguenza, i requisiti di lavorazione sono significativamente più elevati rispetto a quelli dei componenti strutturali ordinari.
Ciò è particolarmente evidente in prodotti come:
- Finestre di osservazione delle apparecchiature
- Coperture trasparenti medicali
- Componenti ottici
- Cruscotti
Dopo la lavorazione, i clienti spesso ispezionano direttamente le condizioni superficiali dei prodotti in policarbonato trasparente. Anche se la precisione dimensionale soddisfa pienamente i requisiti, segni di lavorazione visibili, graffi, sbiancamenti o opacità localizzate possono comunque causare il rifiuto del prodotto. Pertanto, la lavorazione di componenti trasparenti richiede non solo precisione dimensionale, ma anche un'eccellente finitura superficiale e un aspetto visivo impeccabile. Molti prodotti in policarbonato trasparente di alta qualità richiedono ulteriori processi di finitura e lucidatura per ottenere una trasparenza ottica superiore.
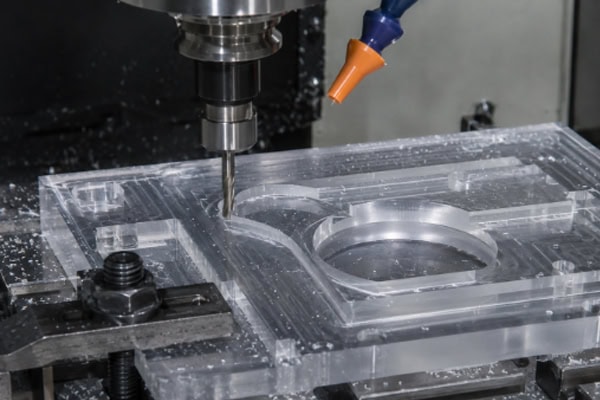
Problemi comuni durante la lavorazione CNC su PC
Sbiancamento della superficie
Lo sbiancamento superficiale è uno dei problemi più comuni nella lavorazione dei PC.
Le cause più comuni includono:
- Utensili da taglio smussati
- Temperature di taglio eccessive
- tassi di alimentazione inadeguati
- Rilascio delle tensioni interne del materiale
Quando la pressione di taglio localizzata diventa eccessiva, sulla superficie del policarbonato possono verificarsi alterazioni strutturali microscopiche che creano segni bianchi visibili. L'imbiancamento non solo influisce sull'aspetto, ma può anche indicare una concentrazione di stress in aree localizzate. Se il pezzo viene successivamente sottoposto a forze esterne o esposto a detergenti chimici, il rischio di fessurazione può aumentare. Pertanto, i processi di lavorazione devono controllare attentamente la forza e il calore di taglio, utilizzando utensili affilati e carichi di finitura bassi ove possibile.
Problemi di sbavature e incordatura
Poiché il PC ha un'elevata tenacità, non si rompe in modo netto durante il taglio. Questo problema è particolarmente comune durante:
- Perforazione
- Lavorazione delle scanalature
- Taglio del contorno esterno
- Lavorazione di piccoli dettagli
Durante queste operazioni, si generano facilmente bave e materiale filamentoso. Questi residui non solo compromettono l'aspetto estetico, ma possono anche interferire con l'assemblaggio. Per i prodotti che richiedono guarnizioni, coperture trasparenti o componenti strutturali di precisione, le bave possono persino influire sulla funzionalità. Alcuni pezzi possono superare i controlli dimensionali, ma richiedere comunque una rilavorazione a causa di una finitura dei bordi non ottimale. Molti componenti in policarbonato di alta qualità vengono sottoposti a processi di sbavatura specifici dopo la lavorazione per garantire la levigatezza dei bordi e la consistenza del prodotto.
Trasparenza ridotta
I seguenti difetti di lavorazione possono ridurre la trasparenza:
- Segni visibili degli utensili
- Superfici ruvide
- Ustioni localizzate
- Lucidatura insufficiente
Questi problemi possono ridurre significativamente la trasmissione della luce.
Questo aspetto è particolarmente critico nelle apparecchiature mediche, nelle attrezzature di laboratorio e nelle applicazioni per finestre di osservazione, dove la trasparenza influisce direttamente sulla funzionalità. All'aumentare della rugosità superficiale, la luce si disperde attraversando il materiale, creando un aspetto opaco. Pertanto, la lavorazione del policarbonato trasparente richiede non solo parametri di lavorazione ottimizzati, ma anche trattamenti di lucidatura per migliorare la finitura superficiale.
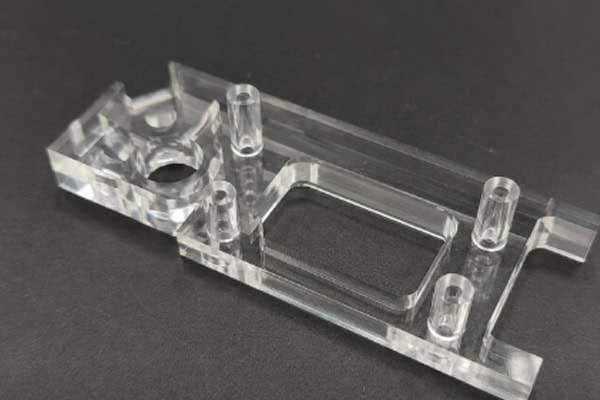
Fattori che influenzano la qualità della lavorazione dei PC
Per ottenere componenti per PC di alta qualità non bastano attrezzature all'avanguardia. La scelta degli utensili, i parametri di lavorazione e il controllo del processo giocano tutti un ruolo fondamentale. Molti risultati di lavorazione eccellenti derivano da una meticolosa attenzione ai dettagli, piuttosto che dal semplice utilizzo di macchinari di fascia alta.
Requisiti rigorosi per la selezione degli strumenti
Il policarbonato (PC) è una plastica relativamente morbida ma con elevata tenacità. Se il tagliente non è sufficientemente affilato, il materiale tende a comprimersi anziché a tagliarsi.
I possibili problemi includono:
- imbiancamento
- Formazione di bave
- Segni degli utensili più evidenti
- Superfici ruvide
Pertanto, si utilizzano comunemente i seguenti strumenti:
- Utensili in carburo ad alta affilatura
- Utensili per il taglio della plastica a scanalatura singola
- Utensili da taglio con bordo lucidato
Questi utensili contribuiscono a ridurre la resistenza al taglio e a migliorare la qualità della lavorazione. Nei progetti che prevedono la lavorazione di componenti trasparenti, le condizioni dell'utensile spesso determinano direttamente l'aspetto finale. Di conseguenza, è necessario controllare regolarmente l'usura dell'utensile e sostituire tempestivamente quelli usurati.
Il controllo dei parametri di taglio è una sfida
Ottenere risultati migliori nella lavorazione dei PC non è semplicemente una questione di aumentare la velocità del mandrino. Velocità del mandrino eccessivamente elevate possono generare calore eccessivo, mentre velocità di avanzamento troppo basse possono aumentare il riscaldamento per attrito. Anche una profondità di taglio eccessiva può portare a concentrazioni di stress.
Pertanto, è necessario trovare un equilibrio accurato:
- Velocità del mandrino
- avanzamento
- profondità di taglio
- Strategia del percorso utensile
Prestazioni di lavorazione stabili possono essere raggiunte solo attraverso l'ottimizzazione continua delle combinazioni di parametri. Anche piccole variazioni dei parametri possono influire significativamente sulla qualità visiva finale.
Il controllo dello stress influisce sulla durata del prodotto
I materiali in policarbonato (PC) contengono una certa quantità di tensioni interne residue. Se le tensioni locali aumentano ulteriormente durante la lavorazione, potrebbero formarsi delle crepe durante l'utilizzo successivo.
Ciò è particolarmente vero in ambienti che coinvolgono:
- Esposizione all'alcol
- Pulizia chimica
- carico a lungo termine
- Sbalzi di temperatura
Le aree di concentrazione delle sollecitazioni sono più soggette a fessurazioni. Pertanto, i componenti per PC di alta qualità spesso includono processi di distensione delle sollecitazioni per migliorarne la stabilità a lungo termine.
Come risolvere le sfide della lavorazione CNC su PC?
Sebbene la lavorazione dei PC presenti problematiche quali sbiancamento, formazione di bave e cricche da stress, questi problemi possono essere affrontati efficacemente attraverso l'ottimizzazione del processo, il miglioramento del raffreddamento e un'adeguata post-elaborazione.
Ottimizzare il percorso del processo di lavorazione
Per materiali sensibili al calore e alle sollecitazioni meccaniche come il policarbonato (PC), tentare di completare tutte le operazioni di lavorazione in un unico passaggio spesso amplifica gli errori di lavorazione e rende più difficile il controllo della qualità superficiale. Un approccio di lavorazione a fasi consente a ciascuna operazione di concentrarsi su un obiettivo specifico, migliorando contemporaneamente precisione, efficienza e aspetto. Ciò è particolarmente importante per pezzi con tolleranze ristrette o geometrie complesse.
Le fasi comuni del processo includono:
- Lavorazioni grossolane
- Semifinitura
- Finitura
- Trattamento della superficie
Questo approccio contribuisce a ridurre la concentrazione di stress e l'accumulo di calore, migliorando al contempo la stabilità dimensionale.
Miglioramento del controllo del raffreddamento e della rimozione dei trucioli
Durante la lavorazione con PC, il calore di taglio e l'evacuazione dei trucioli influenzano direttamente la qualità finale della superficie. Se il calore non viene dissipato in modo efficiente, possono verificarsi problemi come sbiancamento, bordi fusi e segni di lavorazione evidenti. Allo stesso modo, una scarsa evacuazione dei trucioli può causare lo sfregamento ripetuto dei trucioli contro la superficie del pezzo, riducendo la trasparenza e la precisione dimensionale. Pertanto, raffreddamento e rimozione dei trucioli devono essere ottimizzati congiuntamente. Un raffreddamento adeguato riduce efficacemente le temperature di taglio, mentre un'efficiente evacuazione dei trucioli previene il contatto ripetuto con la superficie.
I metodi comuni includono:
- Raffreddamento ad aria compressa
- Lubrificazione quantitativa minima (MQL)
- Rimozione di trucioli ad alta frequenza
- Progettazione ottimizzata del percorso utensile
Queste misure contribuiscono a migliorare la qualità delle parti trasparenti e a ridurre i difetti superficiali.
Aggiungi operazioni di post-elaborazione
Anche quando i parametri di lavorazione sono controllati con precisione, i componenti in PC possono comunque presentare piccole bave, segni degli utensili o opacità localizzate dopo la lavorazione. Ulteriori operazioni di post-elaborazione non solo migliorano l'aspetto, ma anche la qualità complessiva e l'esperienza utente. Molti prodotti in PC di alta qualità non vengono consegnati immediatamente dopo la lavorazione.
I processi aggiuntivi spesso includono:
- sbavatura
- Lucidatura fine
- Lucidatura a fiamma
- Trattamento di pulizia
Questi metodi di post-elaborazione migliorano ulteriormente la trasparenza e la qualità dell'aspetto.
Domande frequenti
Perché i componenti trasparenti dei PC si crepano dopo la lavorazione CNC?
La formazione di crepe nei componenti in policarbonato è solitamente correlata a tensioni interne. Se le temperature di taglio sono troppo elevate, gli utensili non sono sufficientemente affilati o le forze di taglio localizzate sono eccessive, all'interno del materiale possono accumularsi significative tensioni residue. Quando il prodotto viene successivamente esposto ad alcol, detergenti o ambienti con ampie variazioni di temperatura, le aree di concentrazione delle tensioni possono gradualmente sviluppare crepe. Pertanto, i prodotti in policarbonato trasparente richiedono in genere un attento controllo dei parametri di lavorazione e, se necessario, un trattamento di distensione per migliorarne la stabilità a lungo termine.
Conclusione
Il policarbonato (PC) è un materiale plastico che combina trasparenza, resistenza agli urti e robustezza meccanica, caratteristiche che lo rendono ampiamente utilizzato nella moderna produzione industriale. Dalle finestre di osservazione nelle apparecchiature di automazione ai coperchi trasparenti per dispositivi medici, passando per involucri elettronici e componenti ottici, il PC svolge un ruolo importante in numerose applicazioni. Sebbene la sua lavorabilità sia superiore a quella di molte plastiche trasparenti, la sua elevata tenacità e sensibilità termica rappresentano ancora sfide significative durante la lavorazione CNC. I problemi più comuni durante la produzione includono sbiancamento della superficie, formazione di bave, riduzione della trasparenza e fessurazioni da stress. Per ottenere prodotti di alta qualità, i produttori devono controllare attentamente la movimentazione del materiale, la selezione degli utensili, i parametri di lavorazione e le procedure di post-elaborazione. In particolare, per i componenti in PC trasparente, è essenziale non solo soddisfare i requisiti di precisione dimensionale, ma anche garantire un'eccellente qualità estetica e una stabilità a lungo termine.
















