
La lavorazione su misura viene utilizzata quando un componente non è reperibile come componente standard o quando la sua geometria, il materiale, le tolleranze o la funzione devono essere adattati a un progetto specifico. Invece di forzare un progetto ad adattarsi a un componente esistente, gli ingegneri possono realizzare il componente in base ai requisiti meccanici effettivi.
Questa guida spiega come funziona la lavorazione meccanica personalizzata, perché è utile per i pezzi complessi, quali processi e materiali vengono comunemente utilizzati e come la geometria, le tolleranze, i requisiti di qualità, i costi e il volume di produzione influenzano la strategia di produzione finale.
Che cosa sono le lavorazioni meccaniche personalizzate?
La lavorazione su misura consiste nella produzione di componenti realizzati in base a un disegno specifico, un modello CAD o un requisito funzionale, anziché secondo le specifiche standard di un catalogo. Questi componenti possono essere progetti completamente nuovi, versioni modificate di componenti esistenti o ricambi per articoli non più disponibili in commercio.
La lavorazione CNC è comunemente utilizzata perché i suoi programmi, utensili e impostazioni possono essere adattati a diverse geometrie senza la necessità di stampi di produzione dedicati. A seconda del pezzo, la lavorazione personalizzata può includere fresatura, tornitura, elettroerosione, foratura, alesatura o una combinazione di diverse operazioni.
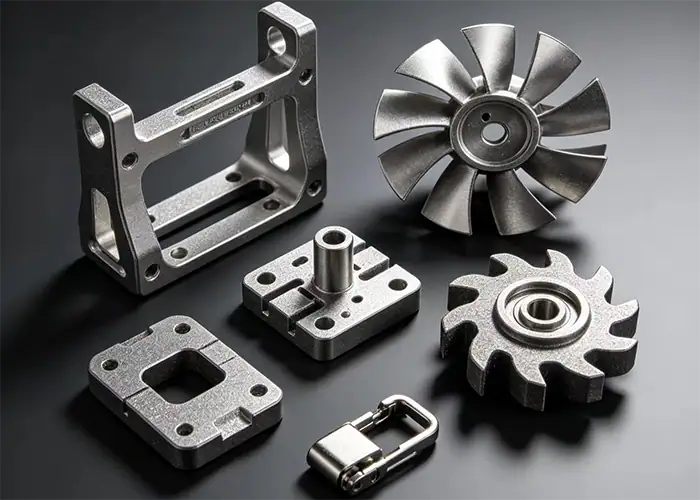
Cosa rende un componente lavorato a macchina personalizzato?
Un componente lavorato diventa personalizzato quando le sue specifiche vengono definite per un particolare prodotto o applicazione. La differenza può riguardare la geometria complessiva, la posizione dei fori, il tipo di materiale, la finitura superficiale, le tolleranze, l'incisione, le interfacce di montaggio o qualsiasi altra caratteristica non disponibile in un componente standard.
Personalizzazione non significa necessariamente che il componente sia estremamente complesso. Un semplice distanziale con un diametro insolito o un albero di ricambio con un'interfaccia fuori produzione possono rappresentare un progetto di lavorazione su misura tanto quanto un alloggiamento multiasse con superfici composte.
Lavorazione personalizzata vs. lavorazione standard
La produzione standardizzata è più efficiente quando lo stesso progetto viene realizzato ripetutamente e il processo può essere ottimizzato in base a una geometria stabile. La lavorazione su misura offre maggiore flessibilità quando le specifiche dei pezzi cambiano, le quantità sono inferiori o la geometria richiede una strategia di produzione specifica per il progetto.
La distinzione, quindi, non riguarda tanto quale metodo sia più avanzato, quanto piuttosto i requisiti di produzione. I prodotti stabili e ripetitivi traggono vantaggio da processi produttivi ottimizzati, mentre i componenti personalizzati beneficiano di una programmazione, di attrezzature, di impostazioni e di una revisione ingegneristica flessibili.
Perché la lavorazione meccanica personalizzata è ideale per i componenti complessi
I componenti complessi raramente presentano una sola sfida produttiva. Un singolo componente può combinare superfici curve, fori precisi, pareti sottili, cavità profonde, tolleranze diverse e molteplici interfacce funzionali. La lavorazione su misura consente di adattare il processo a tali requisiti, anziché a uno standard di produzione fisso.
Maggiore libertà per geometrie uniche
La lavorazione personalizzata offre ai progettisti maggiore libertà nella creazione di forme non standard, poiché il percorso utensile viene programmato direttamente dalla geometria del pezzo. Le caratteristiche non devono necessariamente corrispondere a una dimensione di catalogo o a un componente preesistente.
La lavorazione multiasse amplia ulteriormente questa flessibilità, consentendo di raggiungere un maggior numero di superfici con un minor numero di impostazioni. Ciò risulta particolarmente utile per alloggiamenti, staffe, collettori, giranti, dispositivi medicali e altri componenti con caratteristiche distribuite su più facce.
Migliore controllo delle caratteristiche critiche
Un componente personalizzato non necessita che ogni dimensione sia definita con la stessa precisione. Gli ingegneri possono identificare le superfici che controllano l'accoppiamento, il movimento, l'allineamento, la tenuta o l'assemblaggio e assegnare requisiti più stringenti laddove questi creino un reale valore funzionale.
Ciò consente di concentrare le attività di lavorazione e ispezione sulle caratteristiche più importanti, anziché rendere inutilmente complessa la produzione dell'intero componente.
Produzione flessibile senza attrezzature dedicate
Uno dei principali vantaggi della lavorazione CNC personalizzata è che le modifiche di progettazione possono spesso essere gestite aggiornando il modello CAD, il programma, il percorso utensile, l'attrezzatura o la strategia di lavorazione, anziché creare un nuovo stampo o una nuova matrice.
Tale flessibilità è particolarmente utile durante la prototipazione e la produzione di piccoli volumi, dove il design può ancora subire modifiche e sarebbe difficile giustificare la realizzazione di attrezzature di produzione dedicate.
Come funziona il processo di lavorazione meccanica personalizzata?
Un processo di lavorazione personalizzato affidabile inizia prima che il materiale raggiunga la macchina. Il disegno, la geometria, le tolleranze, il materiale, la quantità di produzione e i requisiti di ispezione influiscono tutti sul modo in cui il pezzo deve essere fabbricato.
Esaminare il modello CAD e il disegno tecnico.
Il primo passo consiste nell'esaminare il modello CAD e il disegno per verificarne dimensioni, tolleranze, materiali, finiture, filettature, rapporti di riferimento e altre specifiche.
In questa fase è opportuno verificare anche la fattibilità produttiva. Cavità profonde, elementi interni inaccessibili, pareti molto sottili, raggi di curvatura insoliti e tolleranze eccessivamente ristrette possono rendere la lavorazione di un componente significativamente più complessa.
Selezionare il processo, il materiale e gli utensili.
Il metodo di produzione dipende dalla forma del componente. La geometria rotazionale può favorire la tornitura, le caratteristiche prismatiche spesso la fresatura, mentre i pezzi che combinano entrambe le tecniche possono richiedere processi multipli.
Nella scelta degli utensili è necessario tenere conto anche del comportamento del materiale, della profondità di lavorazione, dell'accessibilità, della rigidità e dei requisiti di finitura superficiale. Alcuni progetti possono essere completati con utensili standard, mentre geometrie complesse potrebbero richiedere frese speciali o elettroerosione.
Programmare, lavorare e rifinire il pezzo
La programmazione CAM converte la geometria richiesta in operazioni di lavorazione e percorsi utensile. Il processo può includere sgrossatura, semifinitura, foratura, filettatura, finitura e impostazioni aggiuntive.
Dopo la lavorazione meccanica, i pezzi possono richiedere sbavatura, lucidatura, anodizzazione, placcatura, passivazione, trattamento termico o un altro processo secondario a seconda dell'applicazione.
Ispezionare il componente finale
L'ispezione verifica che il componente fabbricato soddisfi i requisiti di disegno e funzionali. Il metodo di ispezione dovrebbe essere adeguato alla caratteristica da misurare, anziché affidarsi a un unico strumento per ogni dimensione.
Calibri e micrometri sono adatti per misurare molte dimensioni facilmente accessibili, mentre profili, posizioni e relazioni di riferimento complessi possono richiedere la misurazione tramite coordinate o metodi ottici.
Principali processi di lavorazione personalizzata
La lavorazione meccanica personalizzata non si riduce a una singola operazione. Il processo migliore dipende dalla natura del pezzo: se è rotazionale, prismatico, multifacciale, altamente sagomato o di difficile accesso.
Fresatura CNC
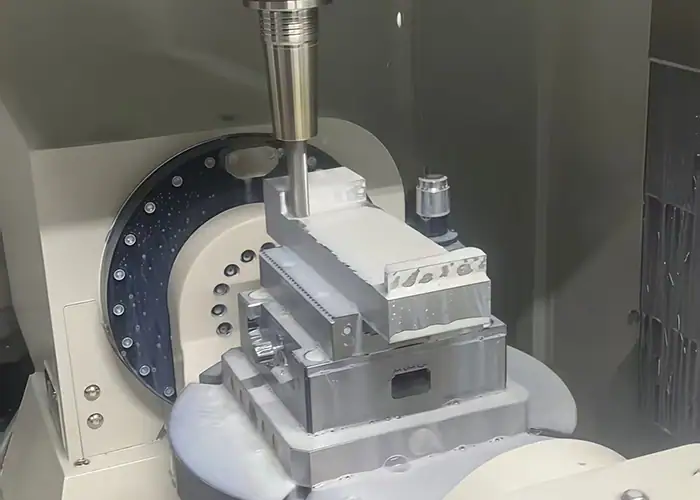
La fresatura CNC utilizza utensili da taglio rotanti per rimuovere materiale da un pezzo fisso o indicizzato. Viene comunemente utilizzata per realizzare tasche, scanalature, superfici piane, fori, contorni, staffe, alloggiamenti, dispositivi di fissaggio e altri componenti prismatici.
La fresatura a tre assi gestisce in modo efficiente molti pezzi convenzionali, mentre le macchine a quattro e cinque assi offrono un accesso maggiore quando le caratteristiche sono situate su più lati o con angolazioni composte.
tornitura CNC
La tornitura CNC fa ruotare il pezzo in lavorazione mentre un utensile da taglio rimuove il materiale. È particolarmente efficace per alberi, boccole, perni, manicotti, componenti filettati e altre parti basate principalmente su una geometria cilindrica.
Le attrezzature di tornitura e fresatura possono combinare la tornitura con la fresatura, la foratura e altre operazioni, riducendo così i trasferimenti tra le macchine per ottenere componenti adatti.
Lavorazione CNC a 5 assi
La lavorazione a 5 assi consente all'utensile di avvicinarsi al pezzo da diverse angolazioni. È particolarmente utile per superfici complesse, pezzi con più lati, elementi angolati e componenti che altrimenti richiederebbero numerose operazioni di riposizionamento.
Il principale vantaggio in termini di produzione non risiede semplicemente nella maggiore complessità. Un angolo di approccio migliore consente anche l'utilizzo di utensili più corti e rigidi, riducendo il numero di fasi di impostazione necessarie.
Elettroerosione e lavorazione secondaria
La lavorazione per elettroerosione è utile per i materiali elettricamente conduttivi quando gli utensili da taglio convenzionali non sono in grado di creare in modo efficiente scanalature strette, dettagli interni precisi, piccole caratteristiche o geometrie interne complesse.
I progetti personalizzati possono anche combinare la lavorazione meccanica con la rettifica, la lappatura, l'alesatura, la saldatura, il trattamento termico o la finitura superficiale, quando i requisiti finali non possono essere raggiunti in un'unica operazione.
Quali materiali si possono utilizzare per lavorazioni meccaniche personalizzate?
La lavorazione personalizzata supporta un'ampia gamma di metalli e tecnopolimeri. È fondamentale selezionare innanzitutto il materiale più adatto alla funzione del componente, dopodiché la strategia di lavorazione deve essere definita in base a resistenza, durezza, comportamento termico, stabilità e lavorabilità.
Alluminio e leghe di alluminio
L'alluminio è ampiamente utilizzato perché combina una densità relativamente bassa con una buona lavorabilità. Leghe come la 6061 sono comuni per alloggiamenti, dispositivi di fissaggio, staffe, prototipi e componenti di precisione in generale, mentre leghe ad alta resistenza come la 7075 possono essere scelte quando le prestazioni meccaniche sono più esigenti.
La sua elevata conduttività termica contribuisce a dissipare il calore dalla zona di taglio, sebbene le superfici sottili e la formazione di bave richiedano comunque un controllo accurato.
Acciaio e acciaio inossidabile
Gli acciai al carbonio e legati offrono resistenza, resistenza all'usura e un'ampia gamma di opzioni di trattamento termico. Gli acciai inossidabili aggiungono resistenza alla corrosione e sono comunemente utilizzati in apparecchiature, dispositivi medici, processi industriali e nella movimentazione dei fluidi.
Rispetto all'alluminio, molti acciai generano forze di taglio maggiori e un'usura dell'utensile più elevata. Gli acciai inossidabili, inoltre, possono richiedere maggiore attenzione alla generazione di calore e all'incrudimento.
Titanio e altri metalli ad alte prestazioni
Il titanio viene scelto quando l'elevato rapporto resistenza-peso, la resistenza alla corrosione o le elevate prestazioni in condizioni di servizio impegnative giustificano la maggiore difficoltà di lavorazione.
La sua conduttività termica relativamente bassa concentra il calore vicino al tagliente, rendendo l'usura dell'utensile, il raffreddamento e la stabilità del taglio fattori importanti da considerare.
Ingegneria delle materie plastiche
Le materie plastiche tecniche come POM, PEEK, PTFE, nylon e PEI vengono utilizzate per isolanti, boccole, componenti soggetti ad usura, strutture leggere, parti resistenti agli agenti chimici e altre applicazioni specializzate.
Il loro comportamento durante la lavorazione differisce significativamente da quello dei metalli. Calore, forza di serraggio, assorbimento di umidità, dilatazione termica e flessibilità del materiale possono influenzare le dimensioni finali.
Sfide di lavorazione nella realizzazione di componenti complessi su misura
La complessità diventa un problema quando la geometria limita l'accesso degli utensili, riduce la rigidità del pezzo, aumenta il numero di impostazioni o rende più difficile l'ispezione. La strategia migliore consiste quindi nel valutare come il pezzo verrà effettivamente tagliato e misurato, non solo se la geometria può essere modellata.
Tasche profonde e caratteristiche interne
Le cavità profonde spesso richiedono utensili a lungo raggio. Con l'aumentare della sporgenza dell'utensile, la rigidità diminuisce e la fresa diventa più sensibile alle vibrazioni e alle flessioni.
Anche gli angoli interni necessitano di raggi realistici, poiché le frese rotanti non possono creare angoli interni perfettamente netti direttamente. Progettare in base alle dimensioni delle frese disponibili può migliorare sia la stabilità che i costi.
Pareti sottili e strutture delicate
Le pareti sottili possono muoversi sotto l'effetto delle forze di taglio e serraggio. La rimozione di materiale riduce inoltre la rigidità man mano che la lavorazione procede, pertanto la geometria può comportarsi in modo diverso durante le fasi di sgrossatura e finitura.
Le strategie di produzione possono includere la rimozione graduale del materiale, elementi di supporto, passaggi di finitura più leggeri, fissaggio controllato e direzione di taglio appropriata.
Geometria multi-lato e sagomata
Le caratteristiche posizionate su più lati possono richiedere molteplici configurazioni su una macchina convenzionale. Ogni operazione di riposizionamento introduce un'ulteriore possibilità di variazione dell'allineamento.
La lavorazione multiasse può ridurre queste transizioni per i pezzi adatti e fornire un migliore accesso a superfici composte e caratteristiche angolate.
Funzionalità che richiedono più operazioni
Alcuni componenti combinano diametri torniti, cavità fresate, fori, alesaggi di precisione, filettature e trattamenti superficiali.
La sfida principale consiste nel mantenere le relazioni di riferimento tra le diverse operazioni. La pianificazione dei processi dovrebbe stabilire quali elementi vengono creati per primi e come le successive fasi di impostazione individuano il pezzo.
Tolleranze e precisione nelle lavorazioni meccaniche su misura
La lavorazione su misura può garantire un controllo dimensionale preciso, ma la tolleranza raggiungibile dipende dal materiale, dalla geometria, dalle dimensioni delle caratteristiche, dalle capacità della macchina, dagli utensili, dal sistema di fissaggio, dalla stabilità termica e dal controllo qualità. Pertanto, dovrebbe essere definita in base alla funzione piuttosto che come un valore universale.
Quali dimensioni richiedono tolleranze ristrette?
Le dimensioni critiche solitamente controllano le relazioni di accoppiamento, gli accoppiamenti dei cuscinetti, la tenuta, l'allineamento, il posizionamento o il movimento. Queste meritano maggiore attenzione in fase di produzione e controllo qualità.
Le superfici di gioco non funzionali spesso non richiedono la stessa precisione. Ridurre le tolleranze non necessarie può diminuire i tempi di lavorazione e semplificare l'ispezione senza compromettere le prestazioni del pezzo.
In che modo la configurazione e gli strumenti influiscono sulla precisione
La lunghezza dell'utensile, la rigidità della fresa, il sistema di fissaggio del pezzo, le condizioni della macchina, l'usura dell'utensile e la strategia di taglio influenzano tutti la precisione dimensionale.
La progettazione dell'assetto è particolarmente importante quando diverse superfici fanno riferimento l'una all'altra. Mantenere gli elementi correlati in un assetto comune può ridurre gli errori di riposizionamento laddove la geometria lo consenta.
Gestione dell'accumulo di tolleranze
Un singolo componente può soddisfare tutte le dimensioni individuali, ma creare comunque un problema di assemblaggio se diverse tolleranze si accumulano nella stessa direzione.
Riferimenti chiari e dimensioni funzionali contribuiscono a controllare questo rischio. I progettisti dovrebbero concentrarsi sulla catena di dimensioni che influenza l'interfaccia effettiva, piuttosto che stringere ogni singola caratteristica in modo indipendente.
Progettazione per una migliore lavorazione su misura
Una buona progettazione per la lavorazione meccanica personalizzata non significa semplificare ogni singolo componente. Significa piuttosto preservare la funzionalità richiesta, evitando geometrie che aumentano i costi senza migliorare le prestazioni.
Migliorare l'accesso agli utensili e il fissaggio dei pezzi
Ogni elemento lavorato meccanicamente necessita di un percorso di approccio pratico sia per l'utensile di taglio che per l'intero gruppo utensile.
I pezzi devono inoltre fornire una geometria sufficientemente stabile per il fissaggio. Una caratteristica facile da modellare ma difficile da bloccare potrebbe richiedere configurazioni aggiuntive o sistemi di fissaggio personalizzati.
Utilizzare raggi, profondità e spessori delle pareti realistici.
In genere, raggi interni più ampi consentono l'utilizzo di utensili più rigidi e una lavorazione più agevole. Profondità moderate delle cavità riducono la necessità di un'eccessiva estensione dell'utensile, mentre spessori delle pareti adeguati migliorano la stabilità.
Queste decisioni possono avere un impatto maggiore sulla producibilità rispetto a piccole modifiche alle dimensioni complessive del componente.
Semplifica le funzionalità che aggiungono complessità non necessaria.
Fessure molto profonde, tasche nascoste, filettature non standard, angoli interni acuti e superfici estetiche con tolleranze rigorose possono comportare operazioni aggiuntive.
Quando queste caratteristiche non hanno uno scopo funzionale ben definito, semplificarle può ridurre i tempi di ciclo, gli utensili speciali necessari e i requisiti di ispezione.
Applicare tolleranze ristrette solo dove sono necessarie.
La realizzazione di un disegno diventa più difficile e costosa quando si applicano tolleranze ristrette in modo generalizzato.
L'approccio più efficace consiste nell'individuare quali dimensioni controllano la funzione e nel lasciare un ragionevole margine di manovra nella fase di produzione.
Come viene controllata la qualità nelle lavorazioni meccaniche su misura
Il controllo qualità dovrebbe essere integrato nel processo produttivo, anziché essere considerato solo una verifica finale. Per i componenti complessi, è fondamentale confermare le dimensioni critiche prima che ulteriori operazioni rendano difficile la rilavorazione.
Primo articolo e ispezione in corso di produzione
Il controllo del primo articolo verifica che il processo di produzione iniziale produca le dimensioni, le condizioni del materiale e la finitura richieste prima che vengano completate le parti successive.
I controlli in corso di produzione possono quindi monitorare le dimensioni critiche, l'usura degli utensili, la coerenza dell'impostazione e altre variabili durante la produzione.
Ispezione dimensionale di elementi complessi
Geometrie diverse richiedono metodi di ispezione diversi. Le macchine di misura a coordinate sono utili per geometrie complesse e misurazioni basate su punti di riferimento, mentre i sistemi ottici possono essere utili per profili visibili e dettagli di piccole dimensioni.
La pianificazione delle ispezioni dovrebbe essere considerata già in fase di progettazione, poiché le caratteristiche profondamente incassate o nascoste possono essere difficili da misurare anche quando sono lavorabili.
Finitura superficiale e verifica finale
La qualità della superficie può influire sulla tenuta, sull'usura, sull'attrito, sull'aspetto, sul comportamento a fatica o sulle prestazioni del rivestimento.
La verifica finale deve pertanto confermare sia i requisiti dimensionali sia le condizioni di finitura specificate prima del rilascio del pezzo.
Quali fattori influenzano i costi e i tempi di consegna delle lavorazioni meccaniche personalizzate?
Il costo della lavorazione personalizzata è determinato dall'intero processo produttivo. Il prezzo del materiale è importante, ma spesso anche i tempi di lavorazione, la complessità dell'allestimento, gli utensili, il controllo qualità, la finitura e la quantità hanno un'influenza altrettanto significativa.
Geometria del pezzo e tempo di lavorazione
Le geometrie complesse possono richiedere più percorsi utensile, frese più piccole, passaggi di finitura più lenti, più impostazioni o una programmazione aggiuntiva.
Le caratteristiche profonde e l'accesso limitato tendono inoltre ad aumentare il tempo di ciclo, poiché le condizioni di taglio devono rimanere stabili.
Materiale e lavorabilità
Il materiale influisce sia sul prezzo della materia prima che sulla complessità della lavorazione. L'alluminio in genere si lavora più facilmente del titanio o di molti acciai inossidabili, mentre i materiali più duri o resistenti al calore possono aumentare i tempi di taglio e il consumo degli utensili.
Anche la qualità del materiale e i requisiti di certificazione possono influenzare i tempi di approvvigionamento e di consegna.
Tolleranze e requisiti superficiali
Tolleranze più ristrette possono richiedere configurazioni più stabili, passaggi di finitura aggiuntivi, controllo ambientale e ispezioni supplementari.
È possibile aggiungere ulteriori fasi di produzione, specificando la rugosità, la lucidatura, il trattamento termico, l'anodizzazione, la placcatura o la passivazione.
Quantità e operazioni secondarie
Per quantitativi ridotti, i costi di programmazione e configurazione si distribuiscono su un numero inferiore di componenti, mentre per quantitativi maggiori tali costi possono essere ripartiti in modo più efficiente.
Anche i processi secondari possono influire sulla pianificazione, poiché i pezzi potrebbero dover essere trasferiti tra diversi fornitori di lavorazione, finitura, trattamento termico e collaudo.
Quando conviene affidarsi a lavorazioni meccaniche personalizzate?
La lavorazione meccanica personalizzata è particolarmente utile quando la flessibilità, la geometria o i volumi di produzione rendono impraticabili le soluzioni standardizzate. Esempi comuni includono progetti unici, pezzi di ricambio, prototipi e componenti di precisione prodotti in quantità limitate.
Prototipi e sviluppo di nuovi prodotti
La lavorazione CNC consente di produrre componenti funzionali direttamente dai dati di progettazione, senza bisogno di stampi dedicati.
I progetti possono quindi essere testati e rivisti prima di prendere decisioni relative alla produzione o alla realizzazione di stampi per volumi maggiori.
Produzione di precisione a basso volume
La produzione di componenti in piccole quantità spesso richiede materiali di qualità industriale e una geometria precisa, ma non giustifica elevati investimenti in attrezzature.
La lavorazione su misura soddisfa questo requisito perché la programmazione e l'attrezzatura possono essere adattate alla quantità specifica senza la necessità di uno strumento di produzione permanente.
Parti non standard e di ricambio
Le apparecchiature più vecchie potrebbero utilizzare componenti fuori produzione o non più disponibili presso il fornitore originale.
In alcuni casi, un pezzo di ricambio può essere realizzato a partire da un disegno esistente, un modello CAD, un campione o una geometria ottenuta tramite ingegneria inversa, consentendo così alle apparecchiature critiche di rimanere in servizio.
Componenti con requisiti funzionali specifici
Un componente standard può essere molto simile al progetto richiesto, ma comunque non funzionare correttamente a causa di un'interfaccia, un materiale, una configurazione dei fori, una tolleranza o un requisito ambientale.
La lavorazione su misura consente di sviluppare tale insieme di funzionalità attorno all'applicazione, anziché riprogettare l'assemblaggio circostante per adattarlo a un componente standard non idoneo.
Lavorazioni meccaniche personalizzate rispetto ad altri metodi di produzione
La lavorazione su misura è particolarmente competitiva per componenti di precisione, geometrie complesse, prototipi e piccole quantità di produzione, poiché evita la necessità di attrezzature di produzione dedicate. Altri metodi possono risultare più adatti quando cambiano la geometria o il volume di produzione.
Lavorazione meccanica personalizzata vs. stampaggio a iniezione
La lavorazione meccanica è più flessibile per prototipi e pezzi a basso volume perché non richiede stampi. Lo stampaggio a iniezione diventa più interessante quando il design della plastica è stabile e il volume di produzione è sufficientemente elevato da giustificare la realizzazione degli stampi.
Lavorazione meccanica personalizzata vs. stampa 3D
La lavorazione meccanica produce componenti direttamente da materie prime di qualità ingegneristica ed è particolarmente adatta per ottenere superfici funzionali precise. La stampa 3D offre maggiore libertà per geometrie interne molto complesse e può essere utile per lo sviluppo rapido di concept.
Lavorazione meccanica personalizzata vs. fusione
La lavorazione meccanica è spesso più semplice per piccole quantità e caratteristiche di precisione. La fusione diventa più competitiva per forme adatte e volumi di produzione più elevati, ma in genere richiede attrezzature specifiche e potrebbe comunque necessitare di lavorazioni secondarie sulle superfici critiche.
DOMANDE FREQUENTI
Quanto costa una lavorazione meccanica personalizzata?
Il costo delle lavorazioni meccaniche personalizzate dipende dalla geometria del pezzo, dal materiale, dalle tolleranze, dalla quantità, dai tempi di lavorazione, dalla finitura superficiale e dai requisiti di ispezione. I pezzi semplici in alluminio possono essere relativamente economici, mentre geometrie complesse, materiali difficili, tolleranze ristrette e molteplici operazioni secondarie solitamente aumentano il costo totale.
Perché le macchine a controllo numerico (CNC) sono così costose?
La lavorazione CNC può risultare costosa perché il prezzo include molto più della semplice asportazione di materiale. Programmazione, impostazione della macchina, attrezzature, utensili da taglio, tempo di lavorazione, usura degli utensili, ispezione e finitura contribuiscono tutti al costo finale. I pezzi complessi e le tolleranze ristrette richiedono solitamente operazioni aggiuntive e un controllo qualità più accurato.
Dove trovare servizi di lavorazione CNC rapida per parti personalizzate?
Scegliete un fornitore in grado di soddisfare le vostre esigenze in termini di materiali, tolleranze, complessità dei pezzi, ispezione e tempi di consegna. Noi di TiRapid offriamo servizi di lavorazione CNC di precisione per componenti personalizzati in metallo e tecnopolimeri, supportando prototipi e produzioni a basso volume con fresatura, tornitura, lavorazione multiasse e controllo dimensionale.
Conclusione
La lavorazione su misura semplifica la produzione di componenti complessi, consentendo al processo produttivo di adattarsi alla geometria, al materiale, alle tolleranze e alla quantità effettivamente richieste. Il suo valore è massimo quando i componenti standard non sono in grado di soddisfare il progetto, quando i prototipi necessitano di frequenti revisioni o quando è necessario produrre componenti di precisione in piccole serie senza l'ausilio di attrezzature dedicate. Il raggiungimento di buoni risultati dipende da una progettazione funzionale, da strategie di lavorazione stabili, da tolleranze appropriate e da un controllo qualità focalizzato sulle dimensioni che ne determinano la funzionalità.
Noi di TiRapid offriamo servizi di lavorazione e produzione CNC di precisione per componenti personalizzati in metallo e tecnopolimeri. Le nostre competenze comprendono fresatura CNC, tornitura, lavorazione multiasse, geometrie complesse, controllo dimensionale, coordinamento della finitura superficiale, prototipi e produzione di piccoli lotti.
















