
La tornitura eccentrica CNC è ampiamente utilizzata per la produzione di alberi eccentrici, boccole eccentriche, componenti a camme, parti specializzate per trasmissioni e connettori meccanici di precisione. A differenza della lavorazione rotativa convenzionale, i componenti eccentrici presentano centri geometrici che non coincidono con i loro assi di rotazione. La lavorazione di questi pezzi richiede un controllo preciso dell'eccentricità, della posizione degli assi, delle tolleranze dimensionali e delle relazioni tra le diverse caratteristiche. Un serraggio impreciso, vibrazioni, deformazioni del pezzo o spostamenti del riferimento possono impedire il corretto assemblaggio del componente finito. Per i componenti di precisione personalizzati, un processo di lavorazione eccentrica ben pianificato, un adeguato sistema di bloccaggio del pezzo e procedure di ispezione efficaci contribuiscono a migliorare la precisione, ridurre gli scarti e mantenere la coerenza durante lo sviluppo dei prototipi e la produzione in serie.
Sfide nella tornitura eccentrica CNC
La principale difficoltà nella lavorazione eccentrica consiste nel mantenere la corretta relazione posizionale tra le caratteristiche eccentriche e i riferimenti di progetto. La tornitura convenzionale utilizza in genere l'asse di rotazione del pezzo come riferimento di lavorazione, mentre i componenti eccentrici possono presentare superfici cilindriche, fori o elementi a gradini con assi diversi. Queste caratteristiche possono richiedere attrezzature speciali, un posizionamento del pezzo regolato o un processo di lavorazione combinato. La strategia di lavorazione deve essere determinata in base all'offset eccentrico, alle dimensioni del componente, alle proprietà del materiale e ai requisiti di tolleranza, piuttosto che limitarsi a riutilizzare un programma di tornitura convenzionale.
Eccentricità e precisione coassiale
L'eccentricità è una dimensione critica per determinare se un componente eccentrico soddisfa i requisiti di disegno. La lavorazione deve controllare non solo il diametro dell'elemento eccentrico, ma anche la sua posizione centrale rispetto al riferimento specificato. I componenti con più sezioni dell'albero possono richiedere tolleranze di coassialità, posizionamento o eccentricità tra i singoli elementi. I criteri di accettazione specifici devono essere conformi al disegno tecnico. Se viene ispezionato solo il diametro esterno, ignorando la posizione centrale, il componente potrebbe comunque guastarsi durante l'assemblaggio, anche se le sue dimensioni individuali sono accettabili.
Perché è importante il sistema di fissaggio dei pezzi?
Il metodo di bloccaggio del pezzo influisce direttamente sulla precisione e sulla stabilità della lavorazione eccentrica. Se il pezzo non è posizionato correttamente o se le superfici di posizionamento del dispositivo di fissaggio presentano errori, l'offset eccentrico può variare durante la lavorazione. Componenti di forma irregolare, pezzi lunghi con sporgenze significative e pezzi con superfici di serraggio limitate possono inoltre subire deformazioni causate dalle forze di serraggio e di taglio. Prima della lavorazione, i produttori dovrebbero verificare i riferimenti di posizionamento, la progettazione del dispositivo di fissaggio e la rotazione del pezzo. La prova di taglio e il controllo dimensionale possono quindi confermare l'effettiva posizione eccentrica. Per i componenti di alta precisione, un bloccaggio del pezzo stabile e ripetibile è spesso più importante della semplice regolazione dei parametri di taglio.
In che modo i diversi materiali influenzano la lavorazione meccanica?
Le leghe di alluminio, l'acciaio al carbonio, l'acciaio inossidabile, le leghe di rame e le materie plastiche tecniche presentano caratteristiche di taglio differenti che influenzano l'usura degli utensili, le forze di taglio, la deformazione termica e la stabilità dimensionale. Le leghe di alluminio offrono generalmente una buona lavorabilità, ma le strutture a parete sottile possono comunque deformarsi sotto l'effetto delle forze di serraggio o di taglio. L'acciaio inossidabile richiede attenzione all'incrudimento e al calore di taglio, mentre le materie plastiche tecniche richiedono un'attenta valutazione delle variazioni dimensionali legate alla temperatura. La scelta del materiale deve tenere conto della capacità portante, della resistenza all'usura, dell'ambiente operativo e della difficoltà di lavorazione prima di selezionare utensili, parametri di taglio e procedure di controllo appropriati.
Come ottimizzare la lavorazione eccentrica
I componenti eccentrici di precisione richiedono riferimenti, sequenze di lavorazione e requisiti di ispezione chiaramente definiti durante la pianificazione del processo. I componenti semplici possono essere prodotti regolando la posizione del pezzo con un adeguato sistema di bloccaggio, mentre i pezzi con assi eccentrici multipli, configurazioni di fori complesse o tolleranze di accoppiamento ristrette possono richiedere attrezzature dedicate, impostazioni secondarie o lavorazioni di tornitura-fresatura. Una corretta sequenza delle operazioni di sgrossatura, semifinitura e finitura contribuisce a ridurre gli errori di riposizionamento e a preservare un margine sufficiente per le regolazioni dimensionali finali.
Come scegliere un metodo di bloccaggio del pezzo
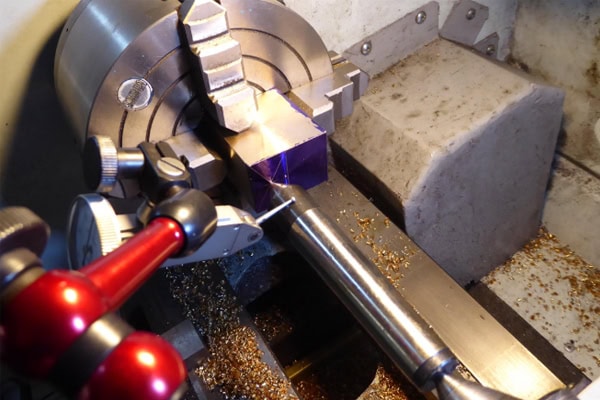
La strategia di bloccaggio del pezzo deve essere selezionata in base all'offset eccentrico, alla geometria del componente, al volume di produzione e alle capacità della macchina. Gli approcci più comuni includono dispositivi di fissaggio eccentrici, utensili di posizionamento dedicati, posizionamento del mandrino regolabile o l'utilizzo di attrezzature di lavorazione aggiuntive per caratteristiche specifiche. Ciascun metodo offre diversi livelli di precisione di posizionamento, efficienza di impostazione e applicabilità. La decisione non dovrebbe basarsi esclusivamente sul costo del dispositivo di fissaggio.
- Definire i riferimenti di posizionamento: identificare l'asse di riferimento, la faccia di posizionamento e la direzione eccentrica dal disegno per garantire un posizionamento ripetibile durante ogni impostazione.
- Adattare il design del dispositivo di fissaggio: selezionare un sistema di bloccaggio del pezzo adatto in base alla geometria del componente, alla lunghezza di serraggio e all'offset eccentrico. Utilizzare un dispositivo di fissaggio dedicato, se necessario, per ridurre i movimenti del pezzo e gli errori di posizionamento.
- Verificare la sicurezza di rotazione: il serraggio eccentrico modifica la distribuzione della massa durante la rotazione. Valutare le condizioni operative del pezzo, del dispositivo di fissaggio e della macchina e verificare il serraggio sicuro prima di convalidare progressivamente la velocità del mandrino.
- Controllo della forza di serraggio: per manicotti a parete sottile, alberi snelli e materiali facilmente deformabili, distribuire le forze di serraggio in modo appropriato per evitare deformazioni significative.
- Verifica la precisione del primo pezzo: misura l'offset eccentrico, i diametri critici e le relazioni di posizione dopo la lavorazione del primo pezzo. Regola l'attrezzatura o i parametri di processo in base ai risultati.
Una strategia di bloccaggio adeguata migliora la coerenza del posizionamento eccentrico e riduce le ripetute regolazioni di impostazione. Durante la produzione in serie, i produttori dovrebbero inoltre registrare i parametri di bloccaggio, le condizioni del dispositivo di fissaggio e i risultati dell'ispezione del primo articolo per stabilire standard di processo riutilizzabili.
Come impostare i parametri di taglio e le sequenze di lavorazione
Nella lavorazione eccentrica, velocità di taglio, avanzamento e profondità di taglio devono essere regolati in base al materiale, all'utensile e alla rigidità del sistema di bloccaggio. La rotazione eccentrica può generare carichi di taglio non uniformi, pertanto i parametri di tornitura convenzionali non devono essere trasferiti direttamente senza previa validazione. La sgrossatura deve privilegiare la stabilità di taglio e la rimozione uniforme del materiale, mentre la finitura deve bilanciare precisione dimensionale, qualità superficiale e stato dell'utensile. Per i componenti con più sezioni di albero eccentrico, la sequenza di lavorazione deve seguire le relazioni di riferimento per minimizzare gli errori di posizionamento causati da ripetute impostazioni. Dopo la programmazione, è possibile utilizzare la simulazione per verificare i percorsi utensile, le interferenze con le attrezzature e i movimenti di cambio utensile. La lavorazione del primo pezzo deve quindi verificare i risultati effettivi. I parametri devono essere ottimizzati gradualmente monitorando vibrazioni, usura dell'utensile e variazioni dimensionali. Un semplice aumento della velocità del mandrino o dell'avanzamento può portare a una qualità non uniforme.
Come ridurre le vibrazioni e gli errori dimensionali
I pezzi eccentrici ruotano in modo diverso rispetto ai componenti concentrici convenzionali. Errori di serraggio, eccessiva sporgenza del pezzo, rigidità insufficiente del dispositivo di fissaggio e carichi di taglio variabili possono causare vibrazioni e instabilità dimensionale. I produttori dovrebbero selezionare il sistema di fissaggio in base alla geometria del componente e verificare che la macchina, il mandrino e i dispositivi di fissaggio siano in buone condizioni. Per i pezzi di precisione, i riferimenti di posizionamento devono essere controllati prima della lavorazione e le dimensioni critiche devono essere misurate tempestivamente dopo la lavorazione per evitare che gli errori si ripercuotano sulle operazioni successive.
- Migliorare la rigidità del sistema: ridurre le sporgenze superflue del pezzo e garantire connessioni stabili tra il dispositivo di fissaggio, la torretta portautensili e il pezzo per ridurre al minimo le vibrazioni.
- Controllo del sovrametallo di lavorazione: mantenere una distribuzione uniforme del sovrametallo per evitare carichi di taglio locali eccessivi e improvvisi cambiamenti nelle forze di taglio.
- Monitoraggio dell'usura degli utensili: ispezionare regolarmente i taglienti per verificare la presenza di usura, scheggiature e accumuli di materiale. Applicare la compensazione dell'utensile o sostituire l'utensile quando necessario.
- Verificare le condizioni della macchina: controllare il serraggio del mandrino, il funzionamento del mandrino stesso e il posizionamento della torretta portautensili. Arrestare la macchina e verificare se si verificano vibrazioni anomale.
- Implementare il controllo in corso di produzione: misurare l'eccentricità e le dimensioni di posizione dopo la lavorazione del primo pezzo e le operazioni critiche. Correggere tempestivamente le deviazioni prima che i pezzi non conformi passino alla fase successiva.
Un ambiente di lavorazione stabile e controlli di processo standardizzati contribuiscono a ridurre le rilavorazioni e a migliorare la coerenza tra i lotti di produzione. Se gli errori dimensionali persistono, prima di apportare ulteriori modifiche, è necessario verificare i riferimenti di posizionamento, la precisione delle attrezzature, le condizioni della macchina e le impostazioni del programma.
Ispezione e approvvigionamento personalizzato di componenti eccentrici
L'accettazione in termini di qualità dei componenti eccentrici non dovrebbe basarsi esclusivamente sulle misurazioni del diametro esterno e della lunghezza. A seconda del disegno, l'ispezione potrebbe richiedere anche la verifica dell'offset eccentrico, della posizione dell'asse, dell'eccentricità radiale e di altre tolleranze critiche. Il piano di ispezione deve essere coerente con la geometria del componente e la precisione richiesta e deve essere concordato in fase di preventivo per evitare criteri di accettazione contrastanti dopo la lavorazione. Per gli ordini personalizzati, disegni completi, informazioni sui materiali, quantità di produzione e requisiti di ispezione aiutano il produttore a valutare la difficoltà del processo, i requisiti di attrezzatura, i tempi di lavorazione e il costo complessivo.
Come si devono ispezionare le dimensioni eccentriche?
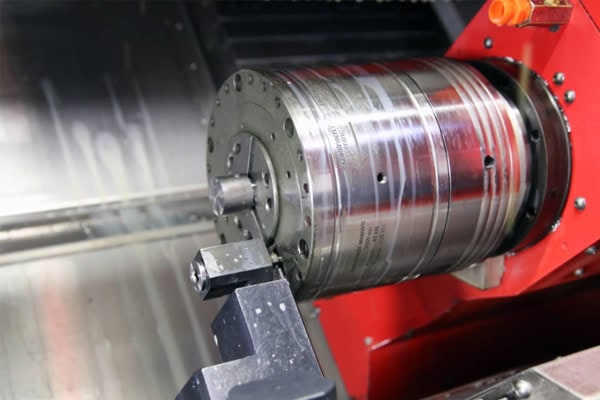
L'ispezione deve seguire i riferimenti specificati nel disegno tecnico, utilizzando strumenti e metodi di misurazione idonei. I micrometri possono misurare i diametri esterni, mentre i comparatori a quadrante, combinati con appositi dispositivi di posizionamento, possono verificare l'eccentricità in punti specifici. Le macchine di misura a coordinate possono essere utilizzate per verificare relazioni geometriche più complesse. Eccentricità, eccentricità radiale e coassialità non sono caratteristiche identiche, pertanto una singola misurazione non può sostituire ogni controllo di tolleranza richiesto. Per la produzione in serie, è necessario conservare la documentazione relativa all'ispezione del primo campione, al campionamento in corso di produzione e all'ispezione finale, con posizioni di misurazione, impostazioni dei riferimenti e regole di accettazione coerenti. Se il componente deve accoppiarsi con altre parti, anche le sue condizioni di assemblaggio devono essere valutate in base ai requisiti del disegno. Ciò aiuta a prevenire situazioni in cui le singole dimensioni superano l'ispezione, ma il componente continua a funzionare male nel sistema assemblato.
Come scegliere un fornitore di macchine utensili CNC per lavorazioni eccentriche
Nella fornitura di componenti eccentrici di precisione, le capacità di ingegneria di processo del fornitore, l'esperienza nella progettazione di attrezzature e le apparecchiature di ispezione disponibili possono influire direttamente sulle tempistiche del progetto e sulla qualità del prodotto finito. Gli acquirenti devono fornire informazioni tecniche sufficienti e chiarire le dimensioni critiche e i criteri di accettazione prima di richiedere un preventivo.
- Fornire disegni tecnici completi: specificare l'offset eccentrico, i diametri critici, le relazioni tra gli assi, le tolleranze dimensionali e la rugosità superficiale. Includere un modello 3D se necessario.
- Specificare materiali e quantità: confermare il tipo di materiale, le condizioni di trattamento termico, la quantità del prototipo e il volume di produzione previsto a supporto della pianificazione del processo e della valutazione dei tempi di ciclo.
- Confermare i requisiti di fissaggio e ispezione: per geometrie eccentriche particolari, discutere se sono necessari dispositivi di fissaggio dedicati e come verranno misurate e accettate l'eccentricità e la concentricità.
- Confronta i costi totali del preventivo: considera materiali, programmazione e impostazione, investimento in attrezzature, tempo di lavorazione, ispezione e post-elaborazione, anziché concentrarti esclusivamente sul prezzo unitario.
- Valutate la comunicazione tecnica: scegliete un fornitore di lavorazioni meccaniche in grado di spiegare i limiti del processo, offrire raccomandazioni di progettazione per la producibilità e descrivere chiaramente le proprie procedure di controllo qualità.
Quando si richiede un preventivo a fornitori di lavorazioni CNC come TiRapid, è importante allegare i disegni dei componenti, i requisiti dei materiali, le quantità dell'ordine e i criteri di accettazione, in modo che il team possa valutare i percorsi di lavorazione fattibili e le condizioni di preventivo. Confermare in anticipo i metodi di fissaggio del pezzo, il controllo dimensionale critico e i requisiti di consegna può ridurre le revisioni del prototipo, migliorare la coerenza dei lotti e contribuire a garantire che i componenti eccentrici personalizzati soddisfino i requisiti di assemblaggio e di funzionamento dell'apparecchiatura prevista.
















