
Le apparecchiature SMT contengono numerosi componenti di posizionamento, trasmissione, guida e collegamento che devono mantenere un accoppiamento stabile durante il funzionamento ad alta velocità e i frequenti movimenti. Per i produttori di apparecchiature, la qualità della lavorazione dei componenti può influire sull'efficienza dell'assemblaggio, sulla risposta al movimento e sulle condizioni operative a lungo termine. Quando si acquistano componenti lavorati a CNC, è importante comprendere i requisiti generali del processo, oltre alle tolleranze dimensionali. Pianificare i processi di lavorazione in base all'applicazione specifica di ciascun componente può contribuire a ridurre le regolazioni durante l'assemblaggio e la messa in servizio.
Quali componenti per apparecchiature SMT sono adatti alla lavorazione CNC di precisione?
Le strutture meccaniche delle apparecchiature SMT sono altamente personalizzate e i componenti di posizionamento, i componenti mobili e le parti funzionali possono essere tutti realizzati mediante lavorazione CNC secondo i disegni tecnici.
Componenti di posizionamento e montaggio
Le strutture di posizionamento garantiscono il collegamento e il posizionamento tra i diversi moduli. La lavorazione meccanica richiede la definizione di precise relazioni dimensionali attorno alle superfici di riferimento e ai fori di montaggio.
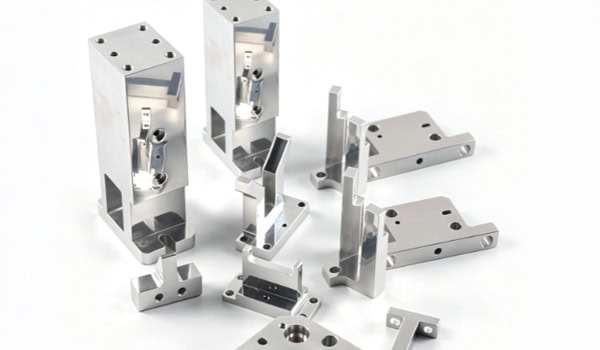
- Blocchi e basi di posizionamento: utilizzati principalmente per la lavorazione di fori di posizionamento, scanalature di montaggio e superfici di riferimento, con controllo della posizione dei fori e delle dimensioni critiche delle superfici.
- Basi di montaggio per guide lineari: Prestare attenzione alla planarità e al parallelismo delle superfici di montaggio, nonché alla precisione di posizionamento dei fori di fissaggio.
- Piastre di montaggio per apparecchiature: solitamente presentano diverse configurazioni di fori, gradini e aree di montaggio, che richiedono una strategia di fissaggio adeguata in base alla struttura.
L'utilizzo di riferimenti di lavorazione coerenti può ridurre gli errori di posizionamento accumulati durante l'assemblaggio.
Componenti per movimento e trasmissione ad alta velocità
I meccanismi di movimento delle apparecchiature di posizionamento accelerano, decelerano e cambiano direzione frequentemente. I componenti correlati devono tenere conto della distribuzione della massa, della rigidità strutturale e delle variazioni di inerzia.
- Alberi di precisione e alberi di collegamento: richiedono il controllo del diametro esterno, della rotondità, della concentricità e delle dimensioni della spalla. Per le strutture rotanti ad alta velocità, l'equilibrio dinamico deve essere valutato anche in base alla velocità di rotazione e alla geometria.
- Guide e staffe di movimento: lo spessore delle pareti e le strutture di rinforzo devono essere progettati correttamente per controllare il peso mantenendo al contempo una rigidità sufficiente.
- Componenti strutturali per movimenti ad alta velocità: per ridurre la massa in movimento alternativo si possono utilizzare cavità e strutture di riduzione del peso, tenendo conto delle condizioni operative nella valutazione dei rischi di vibrazione.
I componenti mobili ad alta velocità non dovrebbero essere progettati esclusivamente per la riduzione del peso. Massa, rigidità, inerzia e caratteristiche di vibrazione devono essere considerate congiuntamente.
Ugelli, dispositivi di fissaggio e piccoli componenti funzionali
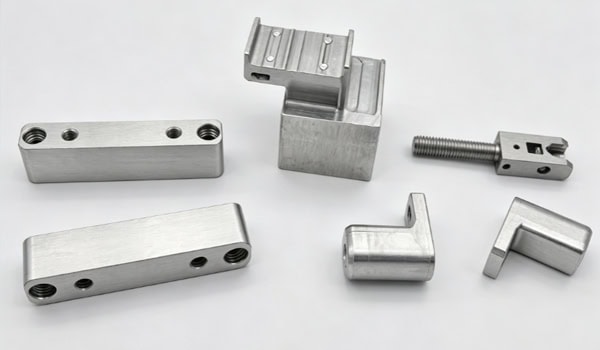
I connettori per ugelli, le basi di fissaggio e i componenti di interfaccia sono generalmente di piccole dimensioni, ma presentano numerosi fori, gradini e aree di accoppiamento, caratteristiche che li rendono adatti alla lavorazione CNC di precisione. Per le strutture di piccole dimensioni, è necessario valutare preventivamente l'accessibilità degli utensili, la stabilità del fissaggio e la deformazione dovuta alla lavorazione, al fine di garantire che i componenti finiti soddisfino i requisiti di assemblaggio.
Come si può controllare la precisione a lungo termine durante la lavorazione di componenti di precisione SMT?
La precisione operativa delle apparecchiature SMT può essere influenzata da errori di lavorazione, relazioni di assemblaggio, condizioni di movimento e variazioni di temperatura. Pertanto, l'ispezione dei componenti deve essere pianificata in base alle effettive condizioni operative.
Eseguire un'analisi DFM e un'analisi dei dati prima della lavorazione.
Prima di avviare la produzione vera e propria, la struttura del componente deve essere esaminata sulla base di disegni 2D e modelli 3D per identificare le priorità di lavorazione e i requisiti di assemblaggio.
- Conferma le dimensioni critiche: concentrati su diametri dei fori, spaziatura dei fori, spessore, altezze dei gradini e tolleranze di accoppiamento.
- Pianifica i riferimenti di lavorazione: determina le superfici di riferimento e i riferimenti di fissaggio in base alla relazione di assemblaggio finale.
- Valutare le aree complesse: verificare l'accessibilità alla lavorazione per scanalature profonde, pareti sottili, cavità strette e angoli interni.
Chiarire le condizioni di produzione in una fase iniziale può ridurre le successive modifiche al processo.
Adattare i metodi di lavorazione alla struttura
Piani, fori e cavità standard possono essere lavorati con macchine CNC a 3 assi, mentre componenti con più lati e superfici curve complesse possono essere lavorati con macchine a 4 o 5 assi a seconda della geometria effettiva. Alberi e boccole sono adatti alla tornitura CNC. Per i componenti che richiedono la lavorazione da più direzioni, una riduzione opportuna del numero di attrezzaggi può minimizzare gli errori causati dai cambiamenti di riferimento.
Controllo della deformazione termica durante il funzionamento continuo
Il funzionamento delle apparecchiature e le variazioni di temperatura in officina possono causare variazioni dimensionali. Le leghe di alluminio presentano coefficienti di dilatazione termica relativamente elevati, pertanto i componenti critici, come le basi di posizionamento e le piastre di riferimento, devono essere valutati in termini di stabilità termica in base alle effettive temperature di esercizio. Le strutture di alta precisione possono ridurre l'influenza delle variazioni di temperatura attraverso le seguenti misure:
- Selezione dei materiali: valutare la stabilità termica dei materiali in base all'ambiente operativo.
- Progettazione strutturale: predisporre gli spessori delle pareti e le strutture di rinforzo in modo appropriato per ridurre le deformazioni termiche locali.
- Ambiente di lavorazione: Controllare le variazioni di temperatura durante la lavorazione.
- Temperatura di ispezione: assicurarsi che le condizioni di ispezione dimensionale critica siano adeguate ai requisiti effettivi.
- Compensazione operativa: per apparecchiature di alta precisione, la compensazione della temperatura può essere pianificata in base alle effettive condizioni operative.
L'inclusione dei fattori termici nella pianificazione della lavorazione può contribuire a migliorare la stabilità dimensionale nelle condizioni operative.
Stabilire un processo di ispezione di precisione
Dopo la lavorazione, le dimensioni chiave, le tolleranze geometriche e le caratteristiche complesse possono essere verificate utilizzando metodi di ispezione appropriati come la misurazione dimensionale e la CMM, conservando i relativi registri per il controllo qualità e la produzione in serie.
| Tipo di componente SMT | Materiale tipico | Principale area di lavorazione | Elementi chiave dell'ispezione |
| Blocchi e basi di posizionamento | Lega di alluminio, acciaio inossidabile | Superfici di riferimento, fori di posizionamento, elementi di montaggio | Planarità, posizione dei fori, precisione dimensionale |
| Basi di montaggio per binari guida | Lega di alluminio, acciaio | Lavorazione della superficie di montaggio e del foro di fissaggio | Planarità, parallelismo, precisione posizionale |
| Staffe e cursori di movimento | Lega di alluminio, materie plastiche tecniche | Struttura leggera, rigidità, interfacce mobili | Dimensioni, caratteristiche relative alla rigidità, vestibilità |
| Alberi di precisione e alberi di collegamento | Acciaio inossidabile, acciaio legato, lega di alluminio | Caratteristiche torsionali e concentriche, spalle | Diametro, rotondità, concentricità, equilibrio dinamico ove necessario |
| Piastre di montaggio per apparecchiature | Lega di alluminio, acciaio inossidabile | Modelli a fori multipli, gradini, superfici di riferimento | Planarità, spaziatura dei fori, tolleranza di posizione |
| Accessori e piccole parti funzionali | Lega di alluminio, acciaio inossidabile, tecnopolimeri | Piccoli fori, fessure, superfici di accoppiamento | Dimensioni critiche, finitura superficiale, accoppiamento di montaggio |
Questa tabella fornisce un rapido riferimento per abbinare i componenti SMT più comuni ai materiali, ai requisiti di lavorazione e agli elementi di ispezione appropriati.
Come selezionare i materiali e i trattamenti superficiali per i componenti di precisione SMT?
Nella scelta dei materiali è necessario considerare il peso del componente, le condizioni di carico, le caratteristiche del movimento e l'ambiente operativo. Il trattamento superficiale deve inoltre tenere conto della resistenza all'usura, della protezione dalla corrosione, delle variazioni dimensionali e del controllo statico.
Leghe di alluminio per strutture leggere selezionate
Le leghe di alluminio hanno un peso relativamente basso e una buona lavorabilità, il che le rende adatte per determinate piastre di montaggio, staffe, alloggiamenti e strutture di movimento.
- Materiali strutturali comuni: adatti alla lavorazione di basi di montaggio, staffe e alloggiamenti per apparecchiature.
- Leghe di alluminio ad alta resistenza: possono essere utilizzate per strutture che richiedono maggiore rigidità e capacità portante.
Quando si utilizzano leghe di alluminio per componenti mobili ad alta velocità, è necessario valutare anche la rigidità strutturale e le caratteristiche di vibrazione, anziché basare la progettazione esclusivamente sulla riduzione del peso.
Selezionare i trattamenti superficiali per le aree soggette ad usura in base alle condizioni operative.
Per i componenti in alluminio soggetti a scorrimento o attrito, è possibile valutare l'anodizzazione dura e altri trattamenti in base al carico, alla velocità e alle condizioni di contatto. L'anodizzazione dura può migliorare la durezza superficiale e la resistenza all'usura, ma il rivestimento provoca variazioni dimensionali, pertanto è necessario pianificare in anticipo la sovrametallizzazione per le aree di accoppiamento critiche. Per le aree in movimento che richiedono un attrito inferiore, è possibile selezionare soluzioni superficiali a basso attrito adatte alle effettive condizioni operative. Il processo specifico deve essere compatibile con la funzione del componente e i requisiti di accoppiamento.
Il trattamento delle superfici deve tenere conto dei requisiti ESD
Le apparecchiature SMT comprendono PCB e componenti elettronici, quindi alcune strutture metalliche devono essere incorporate nel sistema complessivo di controllo elettrostatico. Gli strati anodizzati sono isolanti. Se un componente fornisce connessioni di messa a terra o conduttive, è necessario riservare aree di contatto conduttive affidabili. Gli approcci specifici includono:
- Aree locali non trattate: mantenere disponibili superfici di contatto metalliche per i punti di messa a terra.
- Superfici di messa a terra riservate: Mantengono connessioni affidabili tra il componente e la struttura di messa a terra dell'apparecchiatura.
- Progettazione conduttiva compatibile: selezionare il metodo di trattamento in base ai requisiti generali di controllo statico dell'apparecchiatura.
Dopo aver determinato il trattamento superficiale, è necessario verificarne anche l'influenza sulle dimensioni di assemblaggio e sulle relazioni di contatto.
Quali capacità dovrebbe possedere un fornitore di componenti di precisione SMT?
I componenti di precisione solitamente attraversano diverse fasi, dai disegni di sviluppo all'assemblaggio finale dell'apparecchiatura, e la capacità di supporto ingegneristico del fornitore può influire sull'efficienza di esecuzione del progetto.
Dalla revisione dei disegni alla validazione del prototipo.
Dopo aver ricevuto disegni 2D e modelli 3D, il fornitore deve esaminare materiali, tolleranze, strutture e metodi di fissaggio, quindi verificare i risultati effettivi della lavorazione tramite prototipi.
- Revisione dei disegni: identificare tolleranze eccessivamente ristrette, pareti sottili, cavità profonde e strutture di accoppiamento speciali.
- Lavorazione del prototipo: verifica delle dimensioni critiche, delle relazioni di assemblaggio e della qualità della superficie.
- Feedback sui problemi: Regolare il processo di lavorazione in base ai risultati dell'ispezione.
Risolvere i problemi di produzione durante la fase di prototipazione può ridurre i costi di modifica dopo l'inizio della produzione di massa.
Supporto per diversi volumi di produzione
I componenti delle apparecchiature SMT possono passare da singoli campioni a test su piccoli lotti e infine alla produzione stabile. I fornitori devono mantenere condizioni di processo costanti, monitorando continuamente l'usura degli utensili, le condizioni delle apparecchiature e le variazioni dimensionali. Un processo di produzione stabile contribuisce a ridurre le differenze dimensionali tra i lotti.
Controllo qualità completo prima della consegna.
Dopo la lavorazione dei componenti di precisione, è necessario ispezionarne dimensioni, filettature, bave, trattamento superficiale e quantità. I componenti devono inoltre essere classificati e protetti in base alla loro struttura. Le misure specifiche includono:
- Conferma di qualità: Verificare dimensioni, filettature, bave, trattamento superficiale e quantità.
- Classificazione: Separare i componenti in base ai codici articolo e alle relazioni di assemblaggio.
- Imballaggio protettivo: utilizzare protezioni antiurto e antigraffio per superfici di accoppiamento di precisione.
- Verifica della spedizione: confermare che quantità, specifiche e informazioni sull'imballaggio corrispondano ai requisiti dell'ordine.
Una corretta preparazione per la consegna può ridurre ulteriori perdite durante il trasporto e l'assemblaggio.
La produzione di componenti di precisione per apparecchiature SMT richiede che i processi di lavorazione siano pianificati in base alla struttura del componente, alle condizioni di movimento, alle proprietà del materiale e all'ambiente operativo. I team di approvvigionamento possono concentrarsi sulla revisione dei disegni del fornitore, sulla lavorazione CNC, sul controllo di precisione e sulle capacità di produzione in serie. TiRapid offre servizi di lavorazione personalizzati per supportare i produttori di apparecchiature SMT, dalla prototipazione alla produzione in serie.
















