
La concentricità nella tornitura CNC è un requisito di qualità fondamentale nella lavorazione di precisione degli alberi, in particolare per alberi di trasmissione, alberi a gradini, boccole, manicotti di precisione, connettori e altri componenti rotanti. Quando un componente presenta più diametri esterni concentrici, fori interni, spallamenti o superfici di accoppiamento di precisione, il controllo delle singole tolleranze dimensionali potrebbe non essere sufficiente a garantire un corretto assemblaggio e prestazioni operative ottimali. Se la concentricità o l'eccentricità radiale superano la tolleranza specificata, il componente potrebbe presentare vibrazioni, rotazione eccentrica, usura irregolare o difficoltà di assemblaggio durante il funzionamento. La tornitura CNC può migliorare la concentricità e la uniformità dei lotti grazie a prestazioni stabili del mandrino, un adeguato sistema di bloccaggio del pezzo, riferimenti di lavorazione coerenti, compensazione utensile precisa e ispezione in corso di lavorazione. TiRapid offre servizi di tornitura CNC per alberi, manicotti e altri componenti rotanti, con lavorazioni di precisione, supporto DFM (Design for Manufacturing) e capacità di controllo qualità.
Perché la concentricità della tornitura CNC influisce sulle prestazioni dei pezzi di precisione?
Per i componenti degli alberi, la concentricità non è un requisito dimensionale isolato. È strettamente correlata alla precisione di rotazione, all'accoppiamento di montaggio, alle prestazioni dei cuscinetti e alla durata del componente. Quando un pezzo contiene alberi con diametri multipli, fori interni, sezioni filettate e spallamenti di posizionamento, la relazione tra i loro assi centrali può influenzare direttamente le prestazioni finali dell'assemblaggio. I componenti rotanti di precisione utilizzati in motori, riduttori, apparecchiature di automazione, sistemi di trasmissione automobilistici e macchinari di precisione devono mantenere una rotazione stabile. Un disallineamento significativo tra le diverse sezioni dell'albero può generare forze radiali e vibrazioni aggiuntive, potenzialmente compromettendo la stabilità operativa dell'intero sistema. Nella tornitura CNC di precisione, il controllo della concentricità deve essere considerato durante la progettazione del pezzo, il bloccaggio, la sequenza di lavorazione e l'ispezione finale, anziché affidarsi solo all'ispezione finale per identificare i problemi.
La concentricità è strettamente correlata all'eccentricità radiale.
I disegni tecnici possono specificare la concentricità, l'eccentricità circolare o l'eccentricità totale a seconda dei requisiti funzionali del componente. Per le parti rotanti, l'eccentricità radiale fornisce un'indicazione pratica di quanto una superficie lavorata si discosti dall'asse di riferimento durante la rotazione, mentre la concentricità descrive la relazione tra il centro di una caratteristica controllata e l'asse di riferimento. Durante la produzione, la lavorazione di più diametri di albero in un'unica impostazione può ridurre gli errori di riposizionamento e contribuire a mantenere la relazione tra le diverse caratteristiche. I fornitori di torni CNC di precisione possono utilizzare comparatori a quadrante, blocchi a V, calibri dedicati o apparecchiature CMM per l'ispezione a seconda dei requisiti del disegno e della geometria del pezzo.
I componenti dell'albero richiedono un attento controllo della concentricità
I componenti degli alberi spesso presentano diverse zone di lavorazione, tra cui sedi dei cuscinetti, superfici di tenuta, spallamenti di posizionamento, sezioni filettate ed estremità di collegamento. Quando queste aree devono ruotare insieme o accoppiarsi con precisione con altri componenti, il controllo di ogni singolo diametro non è sufficiente a garantire le prestazioni di assemblaggio. Ad esempio, due sedi di cuscinetti su un albero possono entrambe rispettare le tolleranze dimensionali pur presentando un significativo disallineamento assiale tra di loro. Dopo l'assemblaggio, questa condizione può causare un aumento della resistenza alla rotazione, vibrazioni o usura precoce. Per alberi di trasmissione di precisione, alberi per giunti robotici, alberi per apparecchiature di automazione e alberi meccanici di precisione, i riferimenti critici e le aree di accoppiamento devono essere definiti in fase di progettazione e mantenuti costanti durante l'intero processo di tornitura CNC.
Quali fattori influenzano la concentricità nella tornitura CNC?
La concentricità nella tornitura CNC è influenzata dalle condizioni della macchina, dagli utensili, dalle caratteristiche del pezzo, dal sistema di bloccaggio, dai parametri di taglio e dalle variazioni termiche. Una variazione significativa in uno qualsiasi di questi fattori può aumentare la deviazione assiale o radiale nei componenti di precisione degli alberi. Le informazioni sulla tornitura di TiRapid identificano anche la precisione del mandrino, la rigidità della macchina, i metodi di bloccaggio, le condizioni dell'utensile e le variazioni di temperatura come fattori importanti che influenzano la precisione di tornitura.
La precisione del mandrino determina la stabilità rotazionale.
Il mandrino del tornio CNC fa ruotare il pezzo durante la lavorazione, quindi la precisione del mandrino influisce direttamente sulle condizioni di taglio. Se il mandrino presenta un'eccessiva eccentricità, usura dei cuscinetti o un degrado della precisione dopo un funzionamento prolungato, anche un percorso utensile programmato con precisione potrebbe non riuscire a produrre una concentricità stabile. La tornitura CNC di precisione richiede ispezioni regolari delle condizioni del mandrino, della precisione di posizionamento della torretta e della geometria della macchina, seguite da un'adeguata manutenzione e calibrazione in base all'utilizzo della macchina. Una base solida della macchina contribuisce a ridurre la deriva dimensionale durante la produzione in serie e migliora la ripetibilità tra diverse serie di produzione.
Il sistema di bloccaggio determina la stabilità del punto di riferimento.
Il bloccaggio del pezzo è un fattore critico che influenza la concentricità nella tornitura CNC. I mandrini a tre griffe standard sono adatti per molti componenti rotanti convenzionali, ma alberi a gradini di precisione, manicotti a parete sottile e alberi lunghi possono richiedere metodi di bloccaggio più stabili. Una lunghezza di serraggio insufficiente, una forza di bloccaggio non uniforme o la presenza di bave sulla superficie di appoggio possono causare eccentricità del pezzo. Per i componenti con albero lungo, il supporto della contropunta, i fermi fissi o altri supporti ausiliari possono ridurre le vibrazioni e le deformazioni durante la lavorazione. La guida alla lavorazione di precisione di TiRapid sottolinea inoltre l'importanza del supporto della contropunta, dei fermi fissi e della riduzione dello sbalzo durante la lavorazione di componenti con albero lungo.
L'usura degli utensili può causare errori dimensionali e geometrici.
Con l'utilizzo prolungato, l'usura di un utensile da taglio ne modifica gradualmente le effettive condizioni di taglio. Piccole variazioni durante la sgrossatura potrebbero non influire immediatamente sulla funzionalità, ma durante le operazioni di finitura, cambiamenti nel raggio di punta dell'utensile, nelle condizioni del tagliente o nella posizione dell'utensile possono causare deviazioni di diametro, variazioni della finitura superficiale e variazioni di precisione geometrica. Per la produzione in serie con torni CNC, i produttori possono stabilire procedure di gestione della durata degli utensili, eseguire l'ispezione del primo pezzo, monitorare le dimensioni critiche durante la produzione e sostituire o compensare gli utensili prima che raggiungano i limiti di usura. Ciò contribuisce a ridurre i problemi di uniformità tra grandi lotti di produzione.
Come si può controllare la concentricità nei processi di tornitura CNC?
Il controllo della concentricità nella tornitura di precisione richiede più del semplice utilizzo di una macchina ad alta precisione. Un processo di lavorazione adeguato deve anche definire il riferimento di posizionamento, il metodo di bloccaggio del pezzo, la sequenza di sgrossatura e finitura e i punti di controllo in base alla geometria del pezzo. Quanto più stabile è il processo di lavorazione e minore è il numero di cambi di riferimento, tanto più facile sarà mantenere le relazioni di concentricità tra le diverse caratteristiche.
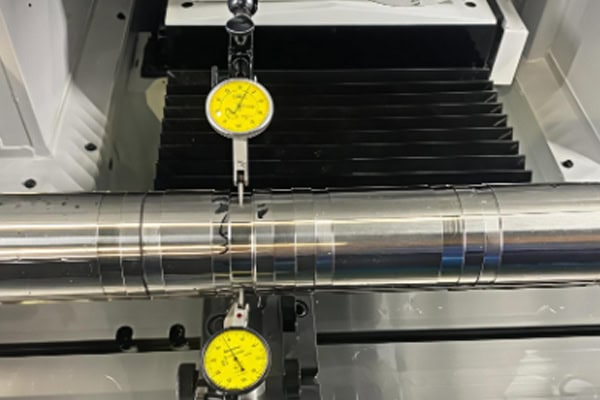
Ridurre al minimo le operazioni di mantenimento ripetute
Quando un componente presenta diverse caratteristiche che devono rimanere concentriche, completare le caratteristiche critiche in un'unica fase di lavorazione, ove possibile, può ridurre gli errori di posizionamento. Il bloccaggio ripetuto del pezzo introduce nuovi errori di posizionamento e ogni operazione di riposizionamento può modificare l'asse del pezzo. Per i componenti dell'albero, il riferimento primario può essere lavorato per primo e quindi utilizzato per completare altri diametri, superfici e fori critici. Questo approccio riduce gli errori di posizionamento cumulativi e migliora la consistenza dei pezzi torniti di precisione CNC.
Stabilire una sequenza adeguata di sgrossatura e finitura
La sgrossatura serve principalmente a rimuovere il materiale in eccesso in modo efficiente, mentre le operazioni di finitura definiscono le dimensioni finali e la precisione geometrica. Se le dimensioni finali vengono ottenute in un'unica operazione senza un adeguato controllo del processo, le tensioni interne, il calore di taglio e i carichi dell'utensile possono causare variazioni dimensionali. Un processo adeguato prevede in genere un sovrametallo di finitura appropriato dopo la sgrossatura. Il pezzo può quindi raggiungere una condizione più stabile prima di procedere alla finitura di diametri, fori e superfici critiche. Per gli alberi di precisione, è possibile utilizzare anche una lavorazione a fasi, a seconda delle caratteristiche del materiale, per rendere più stabile il processo di finitura finale.
Ottimizzazione del supporto per componenti ad albero lungo
Alberi lunghi e sottili possono non possedere una rigidità sufficiente, causando flessioni o vibrazioni durante il taglio. Queste condizioni possono influire sulla precisione del diametro, sulla rotondità e sulla concentricità. Il supporto della contropunta, i fermi fissi o altri supporti ausiliari possono ridurre lo sbalzo effettivo e limitare la deformazione causata dalle forze di taglio. Per alberi più lunghi, i progettisti dovrebbero considerare anche la posizione dell'utensile, la direzione di lavorazione e i parametri di taglio durante la pianificazione del processo. Maggiore è il rapporto lunghezza/diametro, più importante diventa valutare il supporto e il controllo delle vibrazioni già in fase di preventivo e progettazione.
Come si deve verificare la concentricità nella tornitura CNC di precisione?
Dopo la lavorazione, il metodo di ispezione deve essere selezionato in base al disegno tecnico e ai requisiti funzionali del componente. I metodi di ispezione più comuni includono il controllo con comparatore a quadrante, il controllo con blocchi a V, calibri specifici e macchine di misura a coordinate. Per i componenti meccanici standard si possono utilizzare metodi di ispezione economici in base ai requisiti di tolleranza, mentre alberi di alta precisione, componenti medicali, componenti aerospaziali e componenti critici per la trasmissione possono richiedere un'ispezione dimensionale e geometrica più completa. I metodi di ispezione devono essere sempre correlati ai dati di disegno e ai requisiti funzionali, in modo che i risultati delle misurazioni rappresentino accuratamente le prestazioni effettive del componente.
I comparatori a quadrante sono adatti per un'ispezione rapida dell'eccentricità radiale.
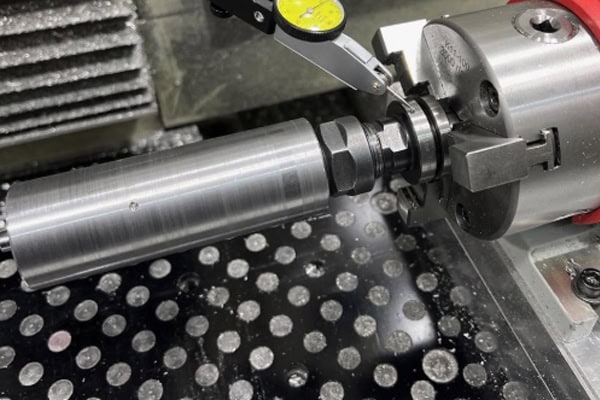
I comparatori a quadrante sono comunemente utilizzati in officina per il controllo dell'eccentricità rotazionale. Dopo aver posizionato saldamente il pezzo, la punta del comparatore viene appoggiata sulla superficie da ispezionare. Il pezzo viene quindi ruotato lentamente mentre si osserva il movimento del comparatore per determinarne l'eccentricità. Questo metodo è semplice ed efficiente per i controlli del primo campione, le ispezioni in corso di produzione e le rapide verifiche pre-spedizione. Tuttavia, il risultato della misurazione può essere influenzato dal sistema di fissaggio del pezzo, dalla scelta del riferimento e dalla posizione di ispezione. Per requisiti di tolleranza geometrica rigorosi, potrebbe essere necessario disporre di apparecchiature di misura più precise.
Le macchine di misura a coordinate (CMM) sono adatte per l'ispezione di geometrie complesse.
Una macchina di misura a coordinate (CMM) può misurare digitalmente più dimensioni e caratteristiche geometriche, stabilendo un sistema di riferimento in base al disegno tecnico. Per i pezzi torniti di precisione con diametri dell'albero multipli, fori interni, superfici e complesse caratteristiche di posizionamento, l'ispezione con CMM può fornire dati di misurazione più completi. È possibile verificare dimensioni critiche, relazioni di posizionamento, rotondità e caratteristiche relative alla concentricità, e generare report di ispezione. I fornitori di lavorazioni meccaniche di precisione possono fornire report di ispezione del primo articolo o report di qualità in base alle esigenze del cliente, aiutando i team di ingegneria e approvvigionamento a verificare che i pezzi soddisfino i requisiti di progettazione specificati.
I requisiti di ispezione devono corrispondere alla funzione del componente.
Non tutti i componenti dell'albero richiedono tolleranze di concentricità estremamente strette. Se un componente non dipende da un'elevatissima precisione di rotazione, tolleranze inutilmente ristrette possono aumentare i costi di lavorazione, ispezione e consegna. Sedi dei cuscinetti, superfici di tenuta e aree rotanti di precisione possono richiedere un controllo più rigoroso in base alle effettive condizioni di assemblaggio. I disegni tecnici devono identificare chiaramente le dimensioni e le caratteristiche geometriche che influiscono direttamente sulla funzionalità, consentendo al fornitore di lavorazioni meccaniche di valutare il processo produttivo e formulare un preventivo accurato. Le tolleranze critiche devono essere stabilite in base ai requisiti applicativi effettivi, anziché applicare tolleranze estremamente strette in modo uniforme a ogni elemento.
Come scegliere un produttore di torni CNC di precisione per componenti di alberi?
Per i progetti che richiedono elevata concentricità, ripetibilità e una produzione in serie stabile, le capacità di ingegneria e gestione della qualità del fornitore sono importanti quanto le specifiche della macchina. Quando si selezionano componenti torniti CNC di precisione, i team di approvvigionamento possono valutare le attrezzature di lavorazione, l'esperienza nei processi, le capacità di ispezione, il supporto DFM (Design for Manufacturing), la validazione dei prototipi e la capacità produttiva. TiRapid offre tornitura CNC, supporto DFM e lavorazioni meccaniche di precisione per materiali quali leghe di alluminio, acciaio inossidabile, leghe di titanio, ottone, rame e tecnopolimeri. Le informazioni pubblicate sulla tornitura CNC indicano che le tolleranze specificate possono raggiungere circa ±0.005 mm e la rugosità superficiale tipica può raggiungere Ra 0.6, a seconda della geometria del pezzo, del materiale e dei requisiti di disegno.
Confermare le capacità di lavorazione di precisione degli alberi
Prima di effettuare un ordine, fornire il disegno del componente al fornitore di lavorazioni CNC in modo che il team di ingegneri possa esaminare i diametri critici dell'albero, i fori interni, la concentricità, l'eccentricità, le filettature e i requisiti di trattamento superficiale. Per alberi lunghi, manicotti a parete sottile, alberi di piccolo diametro o alberi a gradini complessi, il fornitore dovrebbe anche confermare la gamma di lavorazioni disponibili e il metodo di supporto.
- Attrezzature di tornitura CNC di precisione
- Capacità di gestire diametri dell'albero e fori interni critici
- Esperienza nella lavorazione di alberi lunghi
- Controllo della concentricità e della eccentricità
- Capacità di ispezione del primo articolo
- Supporto dalla fase di prototipo fino alla produzione in serie.
Una chiara conferma tecnica consente ai team di approvvigionamento di valutare la fattibilità produttiva prima dell'avvio della produzione e riduce il rischio di modifiche al processo dopo l'inizio della produzione.
Fornire disegni tecnici completi e modelli CAD 3D
Un preventivo per la tornitura CNC di precisione non dovrebbe basarsi solo su un modello 3D di base. Il disegno tecnico 2D dovrebbe specificare chiaramente dimensioni critiche, materiale, rugosità superficiale, tolleranze, standard di filettatura e requisiti geometrici. Un modello CAD 3D aiuta gli ingegneri a comprendere la geometria completa del componente. Fornire entrambi i file può migliorare l'efficienza della revisione DFM (Design for Manufacturing).
- STEP o altri modelli CAD 3D
- Disegni tecnici in formato PDF o DWG
- Grado del materiale
- Tolleranze dimensionali critiche
- Requisiti di concentricità o eccentricità
- Ruvidezza della superficie
- Requisiti di trattamento superficiale
- Quantità dell'ordine
- Programma di consegna richiesto
Quanto più complete sono le informazioni tecniche, tanto più facile sarà per gli ingegneri determinare il processo di lavorazione, la configurazione degli utensili, il piano di ispezione e il programma di produzione, il che a sua volta contribuisce a formulare un preventivo di tornitura CNC più accurato.
Realizzare prototipi prima di passare alla produzione in serie
Per i componenti di alberi ad alta precisione, l'avvio immediato della produzione di massa può aumentare i rischi di aggiustamento del processo. I prototipi realizzati con tornitura CNC consentono ai produttori di verificare la selezione dei materiali, il fissaggio del pezzo, gli utensili, la sequenza di lavorazione e le procedure di ispezione prima di aumentare i volumi di produzione. Sulla base dei risultati dell'ispezione del prototipo, il processo di lavorazione può quindi essere regolato e standardizzato. Una volta approvato il prototipo, il fornitore può passare alla produzione in serie con un processo produttivo più stabile, riducendo la probabilità di deviazioni dimensionali tra i diversi lotti di produzione.
Per i progetti che richiedono alberi di precisione, boccole, connettori e altri componenti rotanti, i team di approvvigionamento possono fornire disegni tecnici, modelli 3D, specifiche dei materiali, tolleranze critiche, requisiti di concentricità, quantità e tempistiche di consegna già in fase di preventivo. TiRapid offre supporto per la tornitura CNC e la progettazione per la prototipazione (DFM), dalla lavorazione del prototipo alla produzione in serie, ed è in grado di valutare la fattibilità produttiva in base alla geometria e ai requisiti specifici di ciascun componente.
















