
La lavorazione CNC della plastica è ampiamente utilizzata in settori quali l'elettronica, i dispositivi medicali, l'automotive, l'aerospaziale e l'automazione industriale. Rispetto ai metalli, le materie plastiche offrono vantaggi quali leggerezza, resistenza alla corrosione ed eccellente isolamento elettrico, che le rendono materiali ideali per la produzione di numerosi componenti di precisione. Tuttavia, le materie plastiche presentano generalmente una conduttività termica inferiore e alcuni materiali hanno temperature di rammollimento e punti di fusione relativamente bassi. Se il calore di taglio continua ad accumularsi durante la lavorazione, possono verificarsi problemi come rammollimento del materiale, fusione localizzata, adesione dell'utensile, bave eccessive e scolorimento della superficie. Questi problemi non solo compromettono l'aspetto del pezzo, ma riducono anche la precisione dimensionale e la qualità dell'assemblaggio. Per prevenire la fusione del materiale, è essenziale ottimizzare la selezione del materiale, i parametri di lavorazione, gli utensili da taglio e i metodi di raffreddamento, in modo che il calore di taglio possa essere dissipato in modo efficiente, garantendo un processo di lavorazione più stabile.
Perché la plastica si scioglie durante la lavorazione CNC?
La fusione del materiale durante la lavorazione della plastica non è necessariamente causata da una scarsa qualità del materiale stesso. Si verifica piuttosto quando il calore generato durante il taglio supera la tolleranza termica del materiale. Con l'aumento progressivo del calore, la plastica si ammorbidisce gradualmente e può persino fondersi localmente, compromettendo la qualità della lavorazione. Pertanto, prima di iniziare la lavorazione, è importante comprendere le cause principali della generazione di calore e sviluppare una strategia di lavorazione adeguata in base alle caratteristiche del materiale.
Il calore da taglio non si dissipa rapidamente
I materiali plastici hanno generalmente una conduttività termica molto inferiore rispetto ai metalli. Durante la lavorazione CNC, il calore generato dagli utensili da taglio non può essere trasferito e dissipato rapidamente. Al contrario, si accumula intorno all'area di taglio, provocando un aumento della temperatura superficiale del pezzo e causando rammollimento del materiale, adesione dell'utensile, deformazione o persino fusione localizzata.
Per esempio:
- L'ABS ha una conduttività termica relativamente bassa.
- Il PC tende a trattenere il calore.
- L'acrilico è sensibile alla temperatura.
Il PVC si ammorbidisce facilmente con il calore. Durante il taglio continuo ad alta velocità, una grande quantità di calore si concentra nella zona di taglio. Se questo calore non può essere dissipato tempestivamente, la temperatura della superficie della plastica continua ad aumentare, causando l'ammorbidimento del materiale e, nei casi più gravi, l'adesione al tagliente. Questo problema si accentua ulteriormente durante la lavorazione di scanalature profonde, fori profondi o superfici complesse, dove lo spazio di taglio limitato rende l'accumulo di calore più intenso.
Parametri di taglio non corretti
La velocità del mandrino, la velocità di avanzamento e la profondità di taglio influiscono direttamente sulla temperatura di taglio. Una velocità del mandrino eccessivamente elevata aumenta il calore da attrito, velocità di avanzamento troppo basse prolungano il tempo di contatto tra utensile e materiale e una profondità di taglio eccessiva aumenta i carichi di taglio, causando un accumulo continuo di calore nella zona di lavorazione.
Per esempio:
Una velocità di rotazione eccessiva del mandrino aumenta l'attrito.
Avanzamenti lenti aumentano il tempo di contatto dell'utensile.
Una profondità di taglio eccessiva aumenta la resistenza al taglio.
Tutte queste condizioni provocano un rapido accumulo di calore. Alcuni operatori riducono intenzionalmente la velocità di avanzamento per ottenere una finitura superficiale più liscia. Tuttavia, il contatto prolungato tra l'utensile da taglio e la plastica aumenta l'attrito anziché un taglio efficiente, accelerando l'ammorbidimento del materiale. Una corretta impostazione dei parametri è molto più importante del semplice aumento della velocità del mandrino.
Le condizioni dell'utensile da taglio influenzano la temperatura di taglio.
L'affilatura dell'utensile ha un'influenza significativa sulla temperatura di lavorazione. Più affilato è il tagliente, più facile è tagliare il materiale con un attrito minimo, con conseguente minore generazione di calore. Se l'utensile da taglio si usura o si smussa, la resistenza al taglio aumenta, innalzando rapidamente la temperatura superficiale del pezzo e causando adesione dell'utensile, formazione di bave e fusione localizzata.
Se l'utensile da taglio è usurato:
- La resistenza al taglio aumenta.
- L'area di attrito aumenta.
- Il calore si accumula più rapidamente.
- L'adesione degli utensili diventa più grave.
Un'eccessiva sporgenza dell'utensile può anche generare vibrazioni, causando lo sfregamento dell'utensile contro il materiale e la produzione di calore aggiuntivo. Mantenere gli utensili da taglio affilati e ispezionarli regolarmente per verificarne l'usura può ridurre efficacemente le temperature di taglio e migliorare la stabilità della lavorazione.
In che modo i parametri di lavorazione possono prevenire la fusione del materiale?
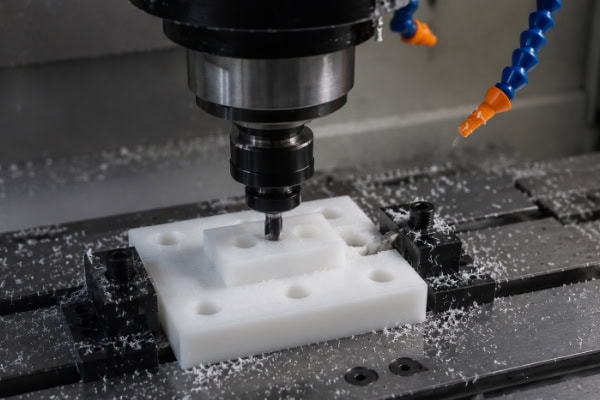
Molti problemi di fusione della plastica possono essere risolti regolando opportunamente i parametri di lavorazione. Le diverse plastiche presentano caratteristiche di resistenza al calore differenti, pertanto non è opportuno applicare gli stessi dati di taglio a tutti i materiali. Nella produzione reale, l'ottimizzazione dei parametri è spesso la soluzione più diretta ed efficace. Combinazioni appropriate di velocità del mandrino, velocità di avanzamento e profondità di taglio possono ridurre significativamente molti problemi che inizialmente sembrano difficili da risolvere.
Controllo corretto della velocità del mandrino
Una velocità del mandrino più elevata non è sempre sinonimo di migliore. Sebbene l'aumento della velocità del mandrino possa sembrare migliorare l'efficienza di taglio, incrementa anche significativamente il calore generato dall'attrito tra l'utensile da taglio e la plastica, causando rammollimento, adesione dell'utensile o fusione localizzata. Materiali diversi richiedono velocità di taglio diverse. Ad esempio:
- Il POM offre prestazioni ottimali anche a velocità di rotazione del mandrino relativamente elevate.
- L'alimentazione elettrica richiede il controllo del continuo accumulo di calore.
- Il PC è più adatto a velocità di rotazione del mandrino moderate.
- Il PEEK può essere lavorato mediante taglio stabile ad alta velocità.
Se durante la lavorazione il materiale inizia ad apparire lucido, appiccicoso o presenta segni di bruciatura, una riduzione appropriata della velocità del mandrino può contribuire a controllare il calore di taglio. Molti produttori ottimizzano gradualmente la velocità del mandrino attraverso lavorazioni di prova per individuare le condizioni di lavorazione più stabili. Poiché macchine, utensili e geometrie dei pezzi diversi producono risultati diversi, i soli parametri teorici non sono sufficienti; è sempre necessario considerare le prestazioni di taglio effettive. Una velocità del mandrino adeguata consente un taglio più uniforme e contribuisce a mantenere una superficie del materiale pulita, prevenendo al contempo surriscaldamento localizzato, deformazioni o fusione.
Aumentare la velocità di avanzamento per ridurre l'attrito
Molti credono che ridurre la velocità di avanzamento migliori la precisione di lavorazione. Tuttavia, velocità di avanzamento eccessivamente basse aumentano il tempo in cui l'utensile da taglio sfrega contro il materiale plastico. Aumentando opportunamente la velocità di avanzamento, l'utensile completa il taglio in modo più efficiente, evitando di sfregare continuamente sulla stessa area.
Le regolazioni di lavorazione in genere riguardano: l'avanzamento per dente, la larghezza di taglio e la profondità di taglio. Questi parametri devono essere ottimizzati congiuntamente.
Questo approccio riduce la generazione di calore mantenendo un'elevata efficienza di lavorazione. I materiali plastici sono particolarmente sensibili all'attrito. Se l'utensile da taglio rimane fermo in una posizione per troppo tempo, il taglio si trasforma gradualmente in attrito, causando un rapido accumulo di calore. Un aumento appropriato della velocità di avanzamento produce un'azione di taglio più pulita, riducendo al contempo il trascinamento dell'utensile sulla superficie del materiale. L'imbiancamento della superficie, il surriscaldamento o l'ammorbidimento dei bordi sono spesso reazioni a catena causate da velocità di avanzamento eccessivamente basse.
Utilizzare più passaggi di taglio superficiali
Per componenti a parete spessa o grandi parti in plastica, la rimozione di una grande quantità di materiale in un'unica passata è generalmente sconsigliata. Passaggi pesanti aumentano i carichi di taglio e innalzano rapidamente le temperature, causando rammollimento, deformazione o fusione localizzata. La lavorazione a strati con più passate poco profonde è molto più efficace per controllare l'accumulo di calore mantenendo la precisione dimensionale e la qualità della superficie.
Il processo in genere include:
- Lavorazioni grossolane
- Semifinitura
- Finitura
Il materiale viene rimosso gradualmente in più fasi. Profondità di taglio inferiori riducono il carico sull'utensile e diminuiscono significativamente la generazione di calore. Questo metodo non solo riduce il rischio di fusione del materiale, ma migliora anche la precisione dimensionale e la finitura superficiale. Passaggi multipli poco profondi applicano meno stress al materiale durante ogni taglio, consentendo alla zona di taglio di rimanere più stabile. Per componenti complessi con spessori di parete non uniformi, il taglio profondo in un'unica passata spesso crea aree localizzate ad alta temperatura che possono deformare i bordi o danneggiare le superfici. Sebbene la lavorazione a fasi comporti passaggi aggiuntivi, generalmente produce risultati più affidabili e soddisfa meglio i requisiti dei componenti in plastica di precisione.
In che modo gli utensili da taglio e i metodi di raffreddamento possono ridurre la temperatura di lavorazione?
Oltre all'ottimizzazione dei parametri di lavorazione, anche gli utensili da taglio e i metodi di raffreddamento svolgono un ruolo fondamentale nel controllo della temperatura di lavorazione. Un'efficiente dissipazione del calore mantiene stabile la zona di taglio, riducendo al contempo l'ammorbidimento del materiale e l'adesione dell'utensile. Talvolta, pur essendo i parametri di lavorazione già ben ottimizzati, la qualità della lavorazione rimane insoddisfacente. In questi casi, è importante valutare l'adeguatezza dell'utensile da taglio e del metodo di raffreddamento. L'affilatura dell'utensile, l'evacuazione dei trucioli e l'efficienza del raffreddamento influenzano direttamente i risultati della lavorazione. Prestare attenzione a questi dettagli migliora notevolmente la stabilità della lavorazione delle materie plastiche.
Scegli utensili da taglio progettati per la lavorazione della plastica
Nella lavorazione delle materie plastiche si utilizzano generalmente utensili da taglio con bordi più affilati e geometrie di taglio più precise. Questi utensili tagliano la plastica in modo più efficiente, riducendo il calore da attrito e l'adesione dell'utensile, migliorando al contempo la finitura superficiale e la stabilità della lavorazione.
Le caratteristiche comuni includono:
- Grandi angoli di inclinazione
- Scanalature per trucioli lucidati
- Modelli a una o due scanalature
- Taglienti affilati
Gli utensili da taglio affilati rimuovono rapidamente il materiale riducendo al minimo il calore generato dall'attrito. Per materiali termosensibili come PC e PMMA, questi utensili possono migliorare significativamente le prestazioni di lavorazione. A differenza dei metalli, le materie plastiche si lavorano meglio con un taglio netto piuttosto che con un taglio compressivo intenso. Pertanto, la geometria dell'utensile dovrebbe ridurre al minimo l'attrito e la compressione del materiale. L'angolo di spoglia, le condizioni del tagliente e la levigatezza della scanalatura di scarico del truciolo influenzano le prestazioni di taglio. La scelta dell'utensile giusto non solo semplifica il controllo della temperatura, ma produce anche una formazione del truciolo più gradevole e ne facilita la successiva rimozione.
Utilizzare metodi di raffreddamento appropriati
Non tutti i materiali plastici sono adatti a grandi quantità di fluido da taglio convenzionale. Alcune plastiche sono sensibili agli agenti chimici, assorbono facilmente l'umidità o richiedono superfici eccezionalmente pulite. Metodi di raffreddamento inadeguati possono influire negativamente sulla stabilità dimensionale, sulla finitura superficiale e persino sulle prestazioni del prodotto finale.
I metodi di raffreddamento più comuni includono:
- Raffreddamento ad aria compressa
- Sistemi ad aria fredda
- Lubrificazione quantitativa minima (MQL)
- Estrazione sottovuoto dei trucioli per la rimozione del calore
Tra questi metodi, l'aria compressa è ampiamente utilizzata perché rimuove rapidamente i trucioli riducendo al contempo la temperatura della zona di taglio. Per le materie plastiche sensibili all'umidità, il metodo di raffreddamento deve essere scelto in base alle caratteristiche del materiale per evitare di comprometterne la stabilità dimensionale.
Rimuovere i chip tempestivamente
Quando i trucioli si accumulano attorno all'utensile da taglio o all'interno dell'area di lavorazione, non solo impediscono la dissipazione del calore, ma possono anche essere ripetutamente riasportati, aumentando l'attrito e la generazione di calore, causando infine rammollimento del materiale, una finitura superficiale scadente o adesione dell'utensile.
I problemi causati dall'accumulo di schegge includono:
- Il calore non riesce a dissiparsi efficacemente.
- L'utensile taglia ripetutamente i trucioli esistenti.
- L'attrito aumenta continuamente.
- Le temperature locali continuano ad aumentare.
Pertanto, durante la lavorazione è fondamentale garantire un'efficiente evacuazione dei trucioli. L'utilizzo di aria compressa, aspirazione o percorsi utensile ottimizzati contribuisce a mantenere pulita l'area di taglio e a migliorare la dissipazione del calore. I trucioli di plastica sono spesso leggeri e fibrosi, il che li rende inclini ad avvolgersi attorno agli utensili da taglio. Se non vengono rimossi tempestivamente, agiscono come isolante intorno alla zona di taglio, intrappolando il calore. Con l'aumento delle temperature, il materiale diventa molto più soggetto ad ammorbidirsi. Un'efficace evacuazione dei trucioli non solo mantiene pulito il luogo di lavoro, ma garantisce anche prestazioni di lavorazione stabili.
In che modo l'ottimizzazione del processo può ridurre la fusione della plastica?
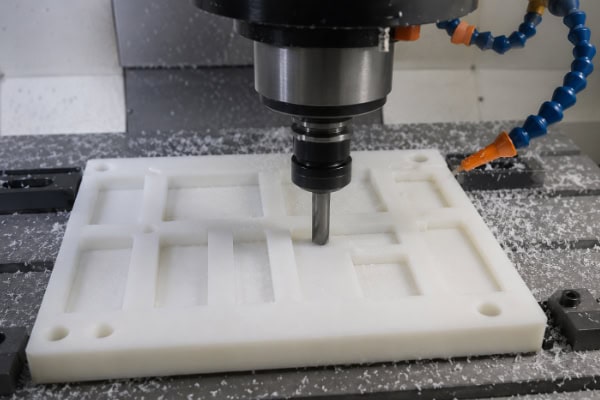
Un processo di lavorazione stabile non solo riduce al minimo il rischio di fusione del materiale, ma migliora anche l'efficienza della lavorazione e la consistenza del prodotto. Una corretta pianificazione dell'intero processo produttivo è più efficace della regolazione di un singolo parametro di lavorazione. Molti produttori riscontrano che i problemi di qualità sono spesso causati da punti deboli nell'intero flusso di lavoro di lavorazione, piuttosto che da un singolo fattore. Una preparazione accurata, sequenze di lavorazione logiche e un monitoraggio efficace del processo riducono notevolmente i problemi di produzione successivi.
Sviluppare strategie di lavorazione basate sulle proprietà del materiale
Le diverse materie plastiche presentano differenti livelli di resistenza al calore e temperature di rammollimento. Alcuni materiali mantengono una buona stabilità dimensionale anche ad alte temperature, mentre altri si ammorbidiscono, si deformano o fondono più facilmente se esposti al calore.
Per esempio:
- Il POM offre un'eccellente lavorabilità.
- Il PA è soggetto ad assorbimento di umidità e deformazione.
- Il PC è sensibile al calore eccessivo.
- Il PVC richiede di evitare il surriscaldamento localizzato.
Comprendere le proprietà dei materiali prima della lavorazione rende molto più semplice sviluppare strategie di lavorazione adeguate e ottenere una qualità di lavorazione costante.
Controllo continuo del tempo di lavorazione
Il taglio continuo e prolungato innalza gradualmente la temperatura sia dell'utensile che del pezzo in lavorazione. Ciò è particolarmente vero durante la lavorazione di scanalature profonde, la lavorazione di superfici complesse o la rimozione di grandi quantità di materiale, dove il calore di taglio si accumula continuamente. Senza un tempo di raffreddamento sufficiente, i materiali sono più soggetti ad ammorbidirsi, a diventare appiccicosi o a subire deviazioni dimensionali.
Per i componenti complessi, si consiglia di considerare:
- Suddivisione della lavorazione in aree separate
- Programmazione della lavorazione intermittente
- Modifica della sequenza di lavorazione
Questi metodi consentono al pezzo in lavorazione un tempo di raffreddamento sufficiente e riducono le temperature localizzate. Poiché le materie plastiche non dissipano il calore con la stessa rapidità dei metalli, la lavorazione continua della stessa area provoca un aumento costante della temperatura. La segmentazione delle operazioni di lavorazione permette sia al pezzo che all'utensile di raffreddarsi, con conseguente maggiore stabilità delle prestazioni di lavorazione. Per pezzi di grandi dimensioni o strutture a parete sottile, limitare il tempo di lavorazione continua è spesso più efficace che aumentare semplicemente la velocità della macchina.
Eseguire il monitoraggio in tempo reale
Durante la lavorazione, gli operatori devono osservare regolarmente le condizioni dell'utensile, la formazione del truciolo, il colore della superficie del pezzo e le variazioni dimensionali per identificare anomalie e regolare tempestivamente i parametri.
Ispezionare regolarmente:
- Colore di superficie
- Condizione del chip
- Usura degli utensili
Dimensioni del pezzo: se i trucioli iniziano ad attaccarsi, le superfici diventano lucide o compaiono segni di fusione, i parametri di lavorazione devono essere regolati immediatamente anziché continuare la produzione dell'intero lotto. La registrazione continua dei dati di lavorazione fornisce inoltre preziosi riferimenti per le future produzioni.
Domande Frequenti
È sempre necessario un liquido refrigerante per la lavorazione CNC della plastica?
Non necessariamente. Molti materiali plastici si raffreddano meglio con aria compressa, sistemi ad aria fredda o aspirazione dei trucioli, piuttosto che con grandi quantità di fluido da taglio convenzionale. Alcune plastiche potrebbero presentare una ridotta stabilità dimensionale o una qualità superficiale inferiore se esposte a fluidi di raffreddamento non idonei. Tuttavia, per i pezzi che richiedono cicli di lavorazione lunghi o che generano un calore di taglio significativo, la lubrificazione a quantità minima (MQL) o metodi di raffreddamento specializzati possono essere appropriati a seconda del materiale. La soluzione di raffreddamento più adatta deve essere sempre determinata in base al tipo di plastica, alla geometria del pezzo, all'attrezzatura di lavorazione e ai requisiti del processo.
Conclusione
La fusione del materiale durante la lavorazione CNC della plastica è causata principalmente da un controllo inadeguato del calore di taglio. Selezionando parametri di lavorazione appropriati, mantenendo gli utensili da taglio affilati, ottimizzando i percorsi utensile, migliorando l'evacuazione dei trucioli e utilizzando metodi di raffreddamento idonei, i produttori possono ridurre efficacemente le temperature di lavorazione e minimizzare problemi come l'ammorbidimento del materiale, l'adesione dell'utensile e le bruciature. Poiché i diversi materiali plastici hanno proprietà termiche e caratteristiche di lavorazione uniche, le strategie di lavorazione dovrebbero sempre essere adattate a ciascun materiale specifico piuttosto che basarsi su un approccio universale. Nella produzione di componenti in plastica di precisione, temperature di lavorazione stabili influiscono direttamente non solo sull'aspetto del prodotto, ma anche sulla precisione dimensionale, sulle prestazioni di assemblaggio e sulla durata. L'ottimizzazione continua dei processi di lavorazione e l'accumulo di esperienza con diversi materiali plastici possono aiutare i produttori a migliorare l'efficienza produttiva, ridurre i tassi di rilavorazione e fornire prodotti in plastica lavorati a CNC con una qualità più costante e prestazioni più affidabili.
















