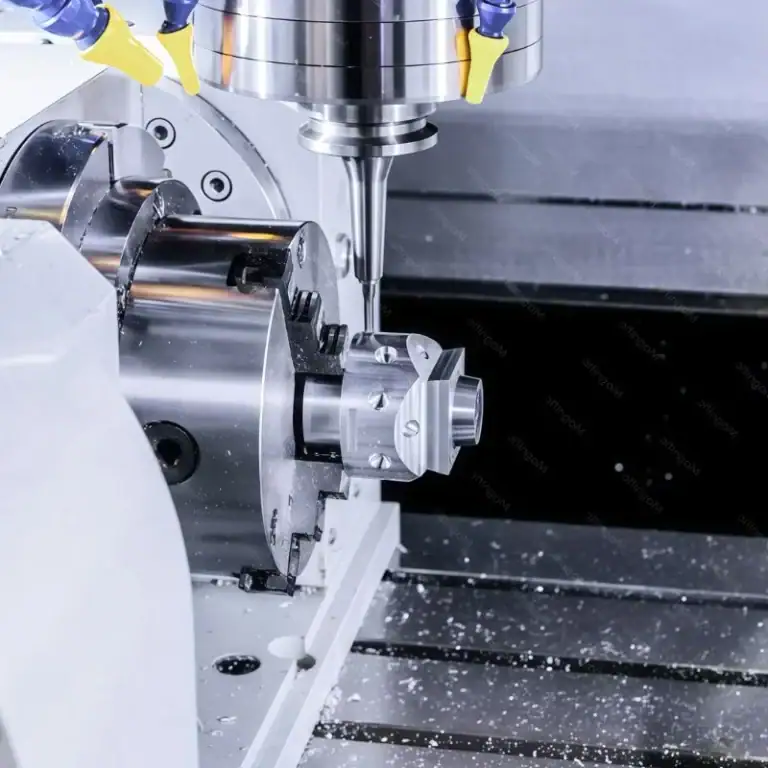
Nella lavorazione di componenti, tolleranze più strette non sono sempre sinonimo di qualità superiore. L'obiettivo principale è trovare un equilibrio ragionevole tra funzionalità, costi e tempi di consegna. Ciò che interessa davvero a molti clienti non è solo la realizzabilità di un disegno, ma anche la stabilità dimensionale durante la produzione in serie, la difficoltà di assemblaggio e l'aumento delle rilavorazioni. Per controllare le tolleranze in modo stabile nella fresatura CNC, non è sufficiente affidarsi a una singola macchina. È invece necessaria una gestione sistematica che abbracci i parametri di progetto, i parametri di processo, il fissaggio, l'ispezione e la compensazione.
Innanzitutto, definire chiaramente i riferimenti di disegno e di processo.
Prima di iniziare la lavorazione vera e propria, è spesso più importante definire i requisiti del disegno e i riferimenti di processo piuttosto che apportare ripetute correzioni in seguito, perché una volta scelto il riferimento errato, anche le attrezzature più precise e le operazioni più accurate faranno fatica a eliminare completamente gli errori accumulati.
Le dimensioni funzionali devono essere controllate per prime
Il primo passo nel controllo delle tolleranze non consiste nel perseguire ciecamente la massima precisione per ogni dimensione, ma nell'identificare quali dimensioni influenzano direttamente l'assemblaggio, la tenuta, il posizionamento e la resistenza.
- Per le dimensioni chiave come la posizione dei fori, le superfici di accoppiamento e le scanalature di posizionamento, è opportuno dare priorità a requisiti di tolleranza più rigorosi.
- Per le superfici estetiche e le superfici non destinate all'assemblaggio, i requisiti possono essere opportunamente attenuati per evitare costi di lavorazione non necessari.
- Questo approccio non solo garantisce la funzionalità del pezzo, ma rende anche la fresatura CNC più efficiente e stabile.
Solo concentrandosi sulle dimensioni funzionali il controllo delle tolleranze può evitare di cadere nella trappola della "sovraspecificazione".
I riferimenti di lavorazione dovrebbero essere unificati
Se i dati utilizzati in ciascun processo sono incoerenti, gli errori si accumuleranno strato dopo strato e finiranno per superare la tolleranza.
- Si consiglia di utilizzare un sistema di riferimento unificato per la sgrossatura, la finitura e l'ispezione, al fine di ridurre le deviazioni causate da posizionamenti ripetuti.
- Per i pezzi che richiedono lavorazioni su più facce, pianificare in anticipo la sequenza di serraggio per evitare eccessivi cambiamenti di riferimento.
- Quanto più chiara è la definizione del riferimento, tanto più facile sarà controllare le dimensioni in seguito e tanto migliore sarà la consistenza del lotto.
Un sistema di riferimento unificato non solo riduce l'accumulo di errori, ma migliora anche significativamente la stabilità del processo.
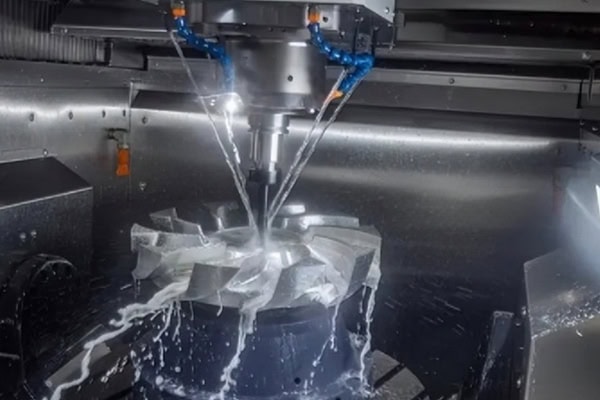
Gli errori durante la lavorazione devono essere controllati
Durante la lavorazione, anche una piccola fluttuazione può essere amplificata fino a generare una deviazione dimensionale. Pertanto, è necessario controllare il processo simultaneamente da molteplici punti di vista, tra cui la macchina, l'utensile, i parametri e il sistema di bloccaggio, in modo che la lavorazione rimanga entro un intervallo stabile.
Le condizioni della macchina devono essere stabili
Per quanto valido sia il programma, se le condizioni della macchina sono instabili, sarà difficile mantenere le tolleranze.
- È necessario controllare regolarmente le condizioni delle guide, delle viti a ricircolo di sfere, del mandrino e del magazzino utensili per evitare che l'usura o le vibrazioni compromettano la precisione della lavorazione.
- Anche la stabilità termica della macchina è fondamentale. Durante le lavorazioni continue e prolungate, è necessario monitorare l'aumento di temperatura per prevenire la deriva dimensionale.
- Per la lavorazione di componenti di alta precisione, la stabilità della macchina è spesso più importante di un singolo set di parametri di taglio.
Quanto più stabile è la condizione della macchina, tanto più facile è mantenere dimensioni dei pezzi costanti.
Gli strumenti e i parametri devono essere abbinati correttamente.
Una selezione errata degli utensili o parametri di taglio eccessivamente aggressivi influiranno direttamente sulle dimensioni e sulla qualità della superficie.
- Selezionare il diametro dell'utensile, la lunghezza della scanalatura e il rivestimento appropriati per ridurre la deformazione da taglio e l'usura dell'utensile.
- La velocità di avanzamento, la velocità del mandrino e la profondità di taglio devono essere regolate in base alle caratteristiche del materiale, anziché utilizzare un set di parametri universali.
- Il controllo della fresatura CNC varia anche a seconda del materiale utilizzato: leghe di alluminio, acciaio inossidabile, rame e altri materiali.
Quanto migliore è la corrispondenza tra utensile e parametri, tanto più fluido sarà il processo di lavorazione e tanto più affidabile risulterà il controllo delle tolleranze.
Il serraggio deve essere affidabile
Molti problemi di fuori tolleranza non sono causati dalla lavorazione in sé, ma da problemi introdotti durante il serraggio.
- Le attrezzature di fissaggio devono garantire un posizionamento preciso e una distribuzione uniforme della forza per evitare che i pezzi a parete sottile si deformino durante la lavorazione.
- Per componenti lunghi, lamiere sottili e strutture complesse, è necessario utilizzare un metodo di supporto più stabile.
- Quanto più stabile è il bloccaggio, tanto minore sarà lo spostamento del pezzo durante il taglio e tanto più facile sarà controllarne le dimensioni.
Un metodo di bloccaggio affidabile è fondamentale per garantire la precisione della lavorazione e la coerenza dei lotti.
Ispezione e risarcimento sono l'ultima linea di difesa
La lavorazione di finitura non significa che il controllo delle tolleranze sia completo. Una produzione realmente stabile dipende spesso dal feedback dell'ispezione e da una tempestiva compensazione. Solo individuando e correggendo le deviazioni in fase iniziale è possibile evitare che i problemi si aggravino durante la produzione di massa.
Il controllo del primo articolo non può essere saltato.
La conferma del primo articolo è una fase fondamentale per determinare se un lotto può essere prodotto in modo stabile, ed è inoltre un processo importante per garantire che dimensioni, aspetto e requisiti di assemblaggio siano conformi agli standard prima dell'avvio della produzione di massa.
- Dopo la lavorazione del primo pezzo, è necessario misurare tempestivamente le dimensioni chiave per verificare la conformità al disegno.
- Se si riscontrano delle anomalie, è necessario regolare immediatamente gli offset degli utensili, i programmi o i metodi di bloccaggio, anziché avviare direttamente la produzione in serie.
- Sebbene questo passaggio richieda tempo, può efficacemente impedire che un intero lotto venga scartato.
Quanto più accurata è l'ispezione del primo articolo, tanto minore sarà il rischio nelle successive produzioni in serie.
L'ispezione del campionamento in corso di processo deve essere continua
Durante la lavorazione in serie, le variazioni dimensionali di solito non si verificano improvvisamente, ma si accumulano gradualmente. Il campionamento regolare durante la lavorazione può aiutare a rilevare precocemente l'usura dell'utensile, la deformazione termica o la deriva di posizionamento. Per i pezzi con requisiti elevati, le dimensioni chiave dovrebbero essere incluse nel controllo di processo anziché essere verificate solo nella fase finale. Il campionamento continuo non solo rende il controllo delle tolleranze più stabile, ma soddisfa anche meglio le aspettative del cliente in termini di tempi di consegna e uniformità, tenendo sotto controllo i problemi in una fase iniziale e impedendo che piccole deviazioni si trasformino in difetti di grandi dimensioni.
Gli offset degli utensili e i programmi devono essere corretti tempestivamente
Uno dei vantaggi della fresatura CNC è la possibilità di correggere rapidamente gli errori tramite metodi digitali.
- Quando si verifica l'usura dell'utensile, la regolazione tempestiva dell'offset dell'utensile può impedire che la deviazione dimensionale aumenti ulteriormente.
- Se un processo presenta un errore sistematico, il percorso del programma, la sequenza di taglio e la distribuzione delle eccedenze di magazzino devono essere ottimizzati congiuntamente.
- Questo metodo di compensazione dinamica è particolarmente adatto per ordini di piccole quantità, con un'ampia varietà di prodotti e che richiedono elevata precisione.
La correzione tempestiva degli offset degli utensili e dei programmi contribuisce a mantenere il processo di lavorazione entro un intervallo controllabile.
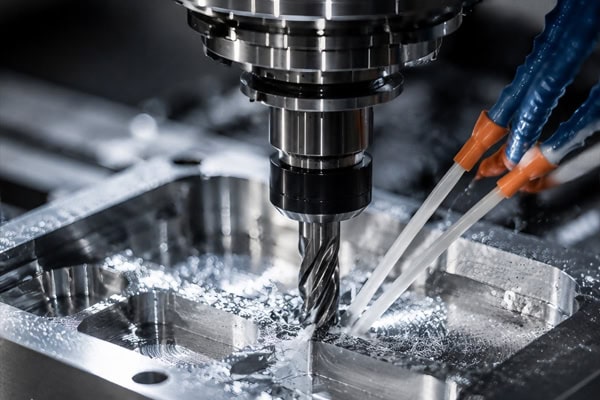
Scegliere il fornitore di servizi di lavorazione meccanica giusto semplifica il controllo delle tolleranze
Per molti clienti, ciò che determina realmente i risultati di consegna non è solo la sofisticatezza delle attrezzature, ma anche la maturità del giudizio di processo del team di lavorazione, poiché i fornitori di servizi esperti sono spesso in grado di prevenire i rischi prima che si verifichino problemi.
L'esperienza influisce direttamente sul risultato
Lo stesso disegno può produrre risultati molto diversi in fabbriche diverse, e la differenza principale risiede nel grado di maturità dell'esperienza maturata nel processo.
- I team esperti sono in grado di identificare in anticipo quali dimensioni potrebbero uscire dai limiti di tolleranza e di adottare di conseguenza misure preventive.
- Per i componenti complessi, prestano maggiore attenzione al coordinamento dei punti di riferimento, delle attrezzature e del controllo qualità, piuttosto che concentrarsi esclusivamente sui parametri della macchina.
- Anche per questo motivo molti clienti preferiscono servizi professionali di fresatura CNC.
L'esperienza maturata con processi consolidati spesso determina la precisione finale più delle sole specifiche della macchina.
La coerenza del lotto è più importante della precisione del singolo pezzo.
Spesso, la vera preoccupazione dei clienti non è tanto la possibilità di realizzare un prototipo, quanto piuttosto la coerenza tra le decine o centinaia di componenti successivi.
- Un flusso di processo stabile può ridurre la variabilità dei lotti e diminuire il rischio di rilavorazioni e riparazioni.
- Per i componenti che devono essere assemblati, la coerenza è più importante dell'estrema precisione del singolo pezzo.
- Solo controllando attentamente il processo è possibile rendere la consegna a lotti veramente affidabile.
Maggiore è la coerenza del lotto, maggiore è la fiducia del cliente nella qualità della consegna.
Conclusione
Il controllo delle tolleranze nella fresatura CNC è essenzialmente un processo di gestione a ciclo chiuso che va dalla progettazione alla produzione e infine al collaudo. Purché i riferimenti, la macchina, gli utensili, le attrezzature e il collaudo siano tutti controllati correttamente, la precisione dei pezzi e la coerenza dei lotti possono essere significativamente migliorate. Se cercate un supporto più stabile per la fresatura CNC, TiRapid può offrirvi un controllo di precisione più affidabile e garanzie di consegna per il vostro progetto.