
La lavorazione delle pale produce o perfeziona il profilo alare, gli elementi di fissaggio e i bordi che consentono a una pala di adattarsi al suo assemblaggio e di interagire con il fluido di lavoro. La sfida consiste nel controllare queste caratteristiche mentre la rimozione del materiale modifica la rigidità del pezzo. Una superficie dall'aspetto liscio non è sufficiente se il suo profilo, spessore o rapporto con la radice non sono corretti.
Questa guida si concentra sulla lavorazione delle pale metalliche di turbine e compressori. Spiega come il grezzo di partenza e il materiale influenzano il processo, quando la fresatura simultanea a cinque assi risulta utile, quando sono necessari altri processi e come definire i requisiti di ispezione. Ingegneri e acquirenti possono utilizzare questi principi per preparare disegni più chiari e confrontare le proposte di produzione.
Che cos'è la lavorazione delle lame?
La lavorazione delle pale è una rimozione controllata di materiale utilizzata per creare o rifinire le caratteristiche aerodinamiche e di fissaggio di una pala. Può comportare la lavorazione di un profilo alare partendo da un blocco pieno o la finitura selettiva di un grezzo fuso o forgiato. Le operazioni richieste dipendono dal design della pala, dal materiale e dalle condizioni di partenza.

Lavorazione da materiale pieno e semilavorati quasi definitivi
La lavorazione da materiale pieno offre una soluzione pratica per la realizzazione di determinati componenti, parti di compressori e pale, la cui geometria e i requisiti dei materiali si adattano a questo approccio. Il processo prevede la creazione del profilo alare mediante la rimozione di materiale attorno a un pezzo grezzo supportato.
Un grezzo quasi definitivo contiene già gran parte della forma della pala. La lavorazione può concentrarsi sulla radice, sulla piattaforma, sulla punta, sulle caratteristiche di tenuta e su regioni selezionate del profilo alare, anziché generare ogni superficie da zero. La geometria in ingresso e il sovrametallo di lavorazione diventano importanti perché il grezzo non è una copia esatta del modello CAD nominale.
Molte pale di turbina per motori a reazione, negli stadi ad alta pressione, si basano sulla fusione a cera persa, comprese quelle a solidificazione direzionale o monocristallina, laddove specificato. La fresatura di una forma esterna simile da una normale barra di materiale non riproduce tale struttura. Durante la fusione è possibile realizzare complessi canali di raffreddamento interni con anime in ceramica, seguiti da lavorazioni meccaniche e altre operazioni di finitura.
Lame singole e componenti con lame integrate
Una singola pala può essere fissata alla sua base, tramite elementi temporanei o un apposito dispositivo di fissaggio. Un blisk integra le pale con il disco, in modo che le pale adiacenti limitino l'accesso della fresa. Anche le giranti contengono passaggi di flusso ravvicinati, ma la loro geometria e funzione richiedono una pianificazione di processo specifica.
Questa guida si concentra sulle singole pale e sui principi di lavorazione comuni ai componenti delle turbomacchine. Le pale delle turbine devono essere specificate in base alla tipologia di componente, anziché essere considerate come un'unica famiglia intercambiabile.
In che modo la geometria e i materiali influenzano il processo?
La geometria della lama determina l'accesso, il supporto e la relazione tra le superfici funzionali. Il materiale determina il comportamento di taglio e i percorsi di lavorazione più adatti. È fondamentale valutare entrambi gli aspetti contemporaneamente, poiché un percorso utensile che funziona su un pezzo dimostrativo in alluminio facilmente accessibile potrebbe non essere adatto per una lama di produzione sottile in lega di nichel.
Requisiti del profilo alare, della radice e del bordo
Il profilo alare cambia curvatura e sezione lungo la sua apertura. Le superfici di pressione e di aspirazione, la torsione, la corda e la distribuzione dello spessore devono rimanere coerenti con il progetto. La misurazione della lunghezza e della larghezza complessive non è sufficiente a stabilire se il profilo alare previsto sia stato effettivamente realizzato.
La radice e la piattaforma stabiliscono relazioni meccaniche e geometriche con l'assemblaggio. La loro posizione rispetto al profilo alare è importante quanto le loro dimensioni individuali. Anche i bordi d'attacco e d'uscita richiedono profili definiti, piuttosto che l'indicazione di rendere ogni bordo il più affilato possibile.
| Regione della Lama | Azienda manifatturiera | Richiesta di chiarimenti |
| superfici del profilo alare | Variazione della curvatura e del contatto con l'utensile | Profilo, definizione della sezione e texture della superficie |
| Sezioni sottili | Deformazione durante la rimozione del materiale | Spessore e condizioni di ispezione accettabili |
| Radice e piattaforma | Relazione tra adattamento dell'attacco e dati di riferimento | Geometria, posizione e orientamento |
| bordi d'attacco e d'uscita | Bave, sovra-taglio e arrotondamento | Spessore del bordo, raggio e sfumatura consentita |
| Punta o mantello, se presenti | Accesso e relazione con le caratteristiche adiacenti | Geometria finale e requisiti di assemblaggio |
Selezione dei materiali e lavorabilità
La scelta del materiale deve essere determinata in base ai requisiti operativi del componente. Le leghe di titanio sono importanti in molte applicazioni per compressori e ventilatori, mentre le superleghe a base di nichel sono utilizzate nelle zone a temperature più elevate delle turbine. Le pale delle turbine a vapore possono essere realizzate con acciai inossidabili o legati, a seconda del progetto e delle condizioni di esercizio.
| Famiglia di materiali | Contesto applicativo pertinente | Considerazioni sulla lavorazione |
| Superleghe a base di nichel | Componenti della sezione calda in cui la lega e la struttura specificate sono adatte | Concentrazione del calore, incrudimento e usura degli utensili |
| Leghe di titanio | Molti componenti del compressore e della ventola | Calore nella zona di taglio, adesione dell'utensile e flessibilità del pezzo |
| Acciai inossidabili e legati | Progettazione adeguata di turbine a vapore e pale industriali. | Grado, durezza, forze di taglio e selezione dell'utensile |
| Leghe di alluminio | Modelli di sviluppo selezionati e applicazioni adatte a basse temperature | Controllo delle bave e deformazione delle sezioni sottili |
La sola indicazione di una famiglia di leghe non costituisce una specifica completa. È necessario includere il grado esatto, la forma del materiale grezzo, le condizioni di trattamento termico e i requisiti dei materiali applicabili. La modifica della lega o del processo di produzione del grezzo può alterare sia la lavorabilità che l'idoneità del componente all'uso.
Come funziona il processo di lavorazione delle lame?
Un piano di lavorazione delle pale inizia in genere con la revisione del modello e del disegno, seguita dalla preparazione dei riferimenti, dalla sgrossatura controllata, dalla semifinitura e dalla finitura. La sequenza deve preservare il supporto stabilendo al contempo la relazione richiesta tra il profilo alare e i punti di fissaggio. Un grezzo fuso e un billetta piena non seguiranno necessariamente lo stesso percorso.
Rivedi il modello e stabilisci i riferimenti
Verificare che il modello CAD (Computer-Aided Design) e il disegno descrivano la stessa revisione. Identificare le superfici del profilo alare controllate, le posizioni delle sezioni, le interfacce di radice, i limiti di lavorazione e le caratteristiche che devono rimanere inalterate. Risolvere eventuali definizioni di spigoli mancanti prima della programmazione.
Il sistema di produzione assistita da computer (CAM) traduce la geometria del prodotto in operazioni di taglio pianificate. Prima di generare i percorsi utensile, è necessario verificare le unità del modello, la continuità della superficie, le definizioni degli utensili e il materiale rimanente. Un'anteprima del percorso utensile apparentemente pulita non garantisce che la geometria programmata o la tolleranza di lavorazione corrispondano al disegno.
Pianifica come i riferimenti di produzione si relazionano ai punti di riferimento per l'ispezione. Un dispositivo di bloccaggio temporaneo può essere utile per la produzione senza diventare un punto di riferimento di progetto. Al contrario, il bloccaggio di una radice finita è utile solo se il dispositivo la posiziona in modo coerente senza danneggiarla o deformarla.
La progettazione del dispositivo di fissaggio deve inoltre garantire l'accesso per le operazioni successive. Un morsetto che blocca saldamente il pezzo grezzo potrebbe ostruire la piattaforma una volta completata la lavorazione del profilo alare. Se il pezzo deve essere trasferito tra i dispositivi di fissaggio, è necessario stabilire un trasferimento di riferimento ripetibile e proteggere le superfici di contatto finite. Verificare che il pezzo rilasciato, e non solo la forma bloccata, soddisfi le condizioni di accettazione specificate.
Per i semilavorati quasi definitivi, verificare che vi sia materiale sufficiente nelle zone di finitura previste. Un controllo della forma in ingresso può identificare eventuali materiali posizionati in modo errato o carenze localizzate prima dell'inizio di costose lavorazioni meccaniche. Lo spostamento del semilavorato per migliorare il sovrametallo di lavorazione deve comunque preservare il rapporto specificato con le caratteristiche funzionali.
Duro senza perdere il supporto
La sgrossatura rimuove materiale in grandi quantità mantenendo sufficiente spessore e rigidità per le operazioni successive. L'obiettivo è ottenere un innesto prevedibile dell'utensile, un'efficace evacuazione dei trucioli e un pezzo che rimanga stabile al variare della sua sezione trasversale.
Una sequenza di lavorazione che termina un lato sottile lasciando uno spesso strato di materiale sull'altro può creare uno squilibrio tra forza e rigidità. A seconda del progetto, la rimozione graduale del materiale dai lati opposti o la lavorazione incrementale lungo la lama possono fornire un supporto migliore.
Non bisogna dare per scontato che rimuovere più materiale nelle fasi iniziali accorci sempre l'intero ciclo. Vibrazioni eccessive, danni superficiali o deformazioni possono comportare ulteriori lavori di finitura e ispezione. Il parametro utile è un componente finito affidabile, piuttosto che la sola velocità di sgrossatura.
Semifinitura per tagli finali prevedibili
La semifinitura porta il pezzo in lavorazione vicino alla sua forma finale e stabilisce una distribuzione controllata del materiale rimanente. Un sovrametallo di finitura uniforme aiuta a evitare brusche variazioni del carico di taglio lungo il profilo alare.
Questa fase rappresenta anche un'opportunità per verificare le condizioni del materiale, dell'utensile e le tendenze dimensionali prima che la superficie diventi difficile da ripristinare. Se la lama si è spostata dopo lo smontaggio o un'operazione precedente, indagarne la causa prima di applicare un offset dell'utensile di copertura.
La rimozione del materiale può ridistribuire le tensioni residue, mentre il taglio può introdurre ulteriori effetti superficiali. La semifinitura non elimina automaticamente queste tensioni. Qualsiasi trattamento termico o fase di stabilizzazione deve essere conforme alle specifiche del materiale e al processo produttivo approvato.
Completa il profilo alare e proteggi i bordi.
La fase di finitura definisce il profilo e la texture specificati attraverso un contatto controllato con l'utensile. Pianificare l'avvicinamento, l'uscita, il passaggio e le transizioni in modo che l'utensile non si soffermi o cambi bruscamente direzione nelle zone sensibili.
I bordi d'attacco e di uscita richiedono particolare attenzione perché l'impegno dell'utensile e la rigidità locale possono variare rapidamente. È fondamentale mantenere lo spessore e il raggio specificati sia durante la lavorazione che durante la successiva sbavatura. Un bordo visivamente pulito può comunque risultare inaccettabile se la sbavatura rimuove troppo materiale.
Verificare le caratteristiche che le operazioni successive potrebbero oscurare o alterare. Ad esempio, il controllo di una superficie prima della verniciatura può favorire il controllo del processo, mentre l'accettazione finale potrebbe richiedere un'ulteriore ispezione dopo la verniciatura e la rifinitura dei bordi.
Quando è necessario un sistema CNC a 5 assi per la lavorazione delle pale?
La lavorazione CNC simultanea a cinque assi è utile quando l'orientamento dell'utensile deve cambiare continuamente per raggiungere e seguire la superficie di una lama elicoidale. Le caratteristiche accessibili possono essere lavorate con metodi ad assi fissi o indicizzati. La configurazione della macchina va scelta in base alla geometria, alla portata, alla rigidità e alle esigenze di verifica, piuttosto che considerare il numero di assi come una garanzia di qualità.

Posizionamento indicizzato e movimento simultaneo
Nella lavorazione indicizzata, o 3+2, il posizionamento rotativo stabilisce un orientamento prima di un'operazione di taglio a orientamento fisso. La lavorazione simultanea a cinque assi consente di modificare l'orientamento dell'utensile rispetto al pezzo durante il taglio.
Il controllo continuo dell'orientamento può migliorare l'accesso intorno ai profili alari e ridurre la necessità di utensili lunghi o di riposizionamenti ripetuti. Introduce tuttavia dei vincoli di movimento della macchina che devono essere gestiti in fase di programmazione. I limiti di rotazione, i rapidi cambi di orientamento e lo spazio libero disponibile possono influenzare il percorso effettivo.
Un minor numero di fasi di lavorazione può contribuire a preservare le relazioni tra le caratteristiche, ma una macchina a cinque assi non garantisce che l'intera pala possa essere rifinita in un'unica fase di bloccaggio. Potrebbe essere necessario rimuovere i dispositivi di bloccaggio del pezzo e le operazioni specializzate potrebbero richiedere attrezzature diverse.
Verificare il movimento completo della macchina
Verificare l'utensile, il portautensili, il dispositivo di fissaggio, il pezzo in lavorazione e i relativi componenti della macchina. La punta dell'utensile può seguire la superficie desiderata mentre il portautensili si avvicina a una piattaforma o il gruppo rotante si avvicina a un limite di corsa.
La simulazione del programma di controllo numerico (NC) post-elaborato aiuta a valutare il codice destinato alla macchina reale, inclusi i movimenti introdotti durante la post-elaborazione. La simulazione deve utilizzare lunghezze degli utensili, portautensili, materiali, dispositivi di fissaggio e configurazione della macchina rappresentativi.
La simulazione supporta la pianificazione, ma non misura le forze di taglio effettive né verifica il profilo finale. La verifica dell'impostazione e l'ispezione controllata del primo pezzo rimangono necessarie per confermare che il processo fisico segua il piano.
Quali utensili e percorsi utensile sono più adatti alle superfici delle lame?
La scelta dell'utensile deve essere commisurata alla curvatura locale, alla portata, al materiale e al risultato superficiale desiderato. Gli approcci con fresa a sfera, a toro, a fianco e a segmento circolare sono adatti a geometrie diverse. Una strategia adeguata mantiene un contatto efficace con l'utensile senza flessioni eccessive, collisioni o variazioni incontrollate dell'impegno.
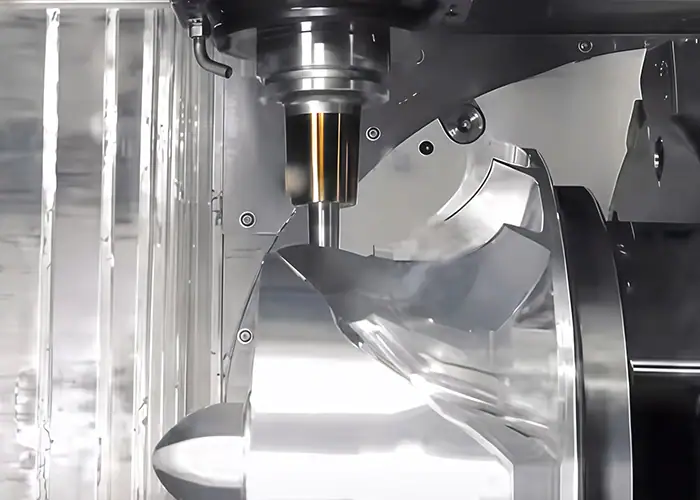
Contatto della taglierina di precisione con la geometria locale
Le frese a punta sferica e a punta arrotondata offrono flessibilità per la lavorazione di superfici sagomate. Con un utensile a punta sferica, il contatto vicino al centro ha una velocità di taglio molto bassa, quindi l'orientamento dell'utensile può influenzare il comportamento di taglio e lo spazio libero.
La fresatura laterale utilizza il lato della fresa in cui la geometria della superficie consente un contatto adeguato. Non dovrebbe essere applicata a tutte le superfici elicoidali solo perché può rimuovere materiale in modo efficiente. Verificare l'accoppiamento geometrico e la deviazione risultante.
Le frese a segmento circolare o a barilotto offrono un raggio di contatto effettivo maggiore per superfici di finitura compatibili. Richiedono definizioni degli utensili e strategie CAM che rappresentino la geometria di taglio reale. Il loro utilizzo deve essere valutato in base ai requisiti di accesso e profilo, piuttosto che sulla base di una generica promessa di lavorazione più rapida.
Scegli transizioni di passaggio e di superficie
Il passo di passata influisce sulle ondulazioni residue tra le passate adiacenti, ma il risultato dipende anche dalla geometria della fresa e dalla curvatura locale della superficie. Un singolo valore di spaziatura sull'intera lama può produrre diverse configurazioni superficiali in regioni diverse.
Pianifica le transizioni tra il profilo alare principale, le regioni dei bordi e le giunzioni della piattaforma. Questi confini possono rivelare segni di disallineamento anche quando i singoli percorsi utensile sembrano accettabili. Esamina il modello combinato del materiale residuo e ispeziona la transizione effettiva dopo il taglio.
Ridurre la tolleranza di calcolo CAM da sola non correggerà la flessione dell'utensile o il movimento del dispositivo di fissaggio. Impostare i parametri di programmazione tenendo conto di tutte le fonti di errore e dei criteri di accettazione del disegno.
Controllo del calore, dell'interazione e delle vibrazioni
Il tipo di utensile, la geometria, il rivestimento, i dati di taglio e l'erogazione del refrigerante devono essere adatti al materiale e all'operazione. Evitare di trasferire i parametri da un modello di sviluppo per alluminio direttamente a una lega resistente al calore.
Mantenere gli assiemi degli utensili il più rigidi possibile, compatibilmente con lo spazio disponibile. Sporgenza eccessiva, supporto locale debole e direzione della forza sfavorevole possono causare flessioni o vibrazioni. Modificare la velocità del mandrino o l'avanzamento può essere d'aiuto in un caso specifico, ma un problema persistente di supporto o di portata richiede solitamente una revisione più ampia della configurazione.
L'usura degli utensili influisce anche sul profilo finale. È opportuno stabilire controlli e criteri di sostituzione per le caratteristiche critiche, anziché continuare a lavorare fino a quando un utensile non risulta visibilmente danneggiato. Laddove si utilizzi la compensazione, è necessario verificare la geometria risultante anziché presumere che un singolo offset corregga ogni area.
Dove si collocano la rettifica, l'elettroerosione e la lavorazione laser?
La lavorazione con utensili da taglio può combinare la fresatura con la rettifica, l'elettroerosione (EDM) e la lavorazione laser quando specifiche caratteristiche lo richiedono. La combinazione corretta dipende dal design della radice, dalla geometria di raffreddamento, dal materiale, dalle condizioni del rivestimento e dai requisiti di integrità superficiale. Queste operazioni completano la fresatura, anziché costituire un'unica sequenza universale.
Levigatura delle radici e finitura superficiale controllata
La rettifica a penetrazione lenta è un'opzione consolidata per la realizzazione di elementi adatti alla base delle pale delle turbine, comprese le forme ad albero. Altri metodi possono essere appropriati a seconda del progetto, del materiale, del volume di produzione e del processo approvato.
La rettifica richiede il controllo delle condizioni della mola, della ravvivatura, dell'erogazione del liquido di raffreddamento e degli effetti termici. Anche una superficie geometricamente accurata potrebbe necessitare di un'analisi approfondita se il processo ha causato danni termici inaccettabili.
Anche la lucidatura e la condizionatura dei bordi devono avere limiti ben definiti. Queste operazioni rimuovono materiale e possono alterare il profilo alare, il raggio di curvatura del bordo o la sezione sottile. Dopo le operazioni che ne determinano lo stato finale, è necessario ispezionare la geometria critica. L'aspetto a specchio non sostituisce la texture superficiale specificata o le condizioni ottimali del materiale.
Fori di raffreddamento e passaggi interni
Alcune pale della sezione calda richiedono fori di raffreddamento a film, uscite sagomate o altre caratteristiche di raffreddamento. La foratura EDM viene utilizzata su materiali elettricamente conduttivi, mentre i processi laser offrono altre opzioni per applicazioni di foratura e rivestimento adatte.
La posizione, la direzione, la forma, il comportamento di penetrazione del foro e le condizioni locali della parete sono tutti fattori importanti. Un processo deve evitare di danneggiare la parete interna opposta durante la penetrazione di una lama cava. Il trattamento termico può creare materiale rifuso o altri effetti superficiali, pertanto l'accettazione e qualsiasi trattamento successivo devono essere definiti per il percorso selezionato.
È fondamentale distinguere le aperture di raffreddamento realizzate tramite foratura dai complessi passaggi interni chiusi. Una fresa convenzionale non può raggiungere ogni canale interno chiuso. Tali passaggi possono avere origine nella fusione o in un altro processo di produzione qualificato.
La sequenza di rivestimento è un'altra decisione da prendere in fase di pianificazione. Alcuni metodi prevedono la foratura prima del rivestimento, mentre altri utilizzano la rimozione controllata del rivestimento e la successiva foratura. Confermare la sequenza prevista e le condizioni finali del foro prima di scegliere l'attrezzatura o di richiedere un preventivo.
Come viene verificata la qualità della lavorazione delle lame?
La verifica deve riguardare la geometria del profilo alare, le relazioni di fissaggio, le condizioni dei bordi, la texture superficiale e qualsiasi requisito specifico relativo al materiale o alle caratteristiche interne. Le macchine di misura a coordinate (CMM), la scansione ottica e i test specializzati rispondono a quesiti diversi. Un piano completo definisce cosa viene misurato, come viene allineato il pezzo e in quale fase della produzione avviene l'accettazione.
Verificare la geometria confrontandola con i riferimenti corretti.
L'ispezione delle pale consente di valutare i profili di sezione, lo spessore, la torsione, la corda e le caratteristiche del bordo d'attacco o di uscita. Le caratteristiche della radice e della piattaforma richiedono verifiche che preservino la loro relazione specificata con il profilo alare.
Una macchina di misura a coordinate può raccogliere dati tattili da elementi e sezioni definiti. I sistemi ottici possono fornire informazioni dettagliate sulla superficie, particolarmente utili per visualizzare le deviazioni lungo un profilo alare. Selezionare la copertura e l'incertezza in base ai requisiti, anziché scegliere l'apparecchiatura solo perché produce un maggior numero di punti.
L'allineamento è parte integrante della valutazione. Un adattamento di superficie non vincolato può nascondere un errore di relazione che diventa rilevante quando la lama viene installata attraverso la sua base. Utilizzare lo schema di riferimento del disegno e documentare qualsiasi metodo di montaggio consentito.
Separare la texture superficiale dalle condizioni del materiale.
L'errore di profilo, l'ondulazione e la rugosità descrivono diversi aspetti della superficie finita. Una pala può presentare una finitura locale liscia mentre la sua forma aerodinamica complessiva è errata. Inoltre, una misurazione della rugosità non identifica ogni possibile crepa o difetto sottosuperficiale.
Ove necessario, utilizzare metodi di controllo non distruttivo specifici o ispezioni interne. La tomografia computerizzata (TC) o i metodi radiografici possono supportare alcune valutazioni interne, ma l'idoneità dipende dal materiale, dalla geometria, dalla risoluzione e dal difetto o dalla dimensione da valutare.
Il pacchetto di ispezione dovrebbe pertanto collegare ogni requisito a un metodo adeguato. Evitate di considerare una scansione superficiale, un rapporto dimensionale o l'aspetto lucido come prova di ogni altra caratteristica di qualità.
Confermare le condizioni di consegna
Registrare la revisione del disegno, l'identità del materiale, le caratteristiche valutate, l'allineamento, il metodo di misurazione e i risultati. Specificare se il rapporto descrive lo stato del pezzo lavorato, trattato termicamente, rivestito o completamente finito.
Le prove di omologazione in macchina possono supportare la configurazione e il controllo di processo, mentre l'ispezione di accettazione deve essere conforme al piano di misurazione concordato. Se un controllo intermedio viene utilizzato come prova di accettazione, il suo ambito e la sua idoneità devono essere definiti esplicitamente.
Per gli ordini ripetuti, concordare le modalità di valutazione delle modifiche agli utensili, alle attrezzature e ai processi. Un primo articolo conforme dimostra le condizioni dell'articolo ispezionato. La coerenza della produzione richiede controlli e registrazioni costanti e appropriati.
Cosa dovrebbe includere una richiesta di preventivo per la lavorazione di lame?
Una richiesta di preventivo (RFQ) efficace per la lavorazione di pale include il modello CAD, il disegno controllato, il materiale e le condizioni del grezzo, la geometria critica, i requisiti di finitura e la documentazione di accettazione. È fondamentale specificare il componente desiderato e lo stato di avanzamento della produzione, in modo che i fornitori possano valutare l'effettiva portata della lavorazione anziché proporre una forma di pala non specificata.
Per la lavorazione di precisione di componenti di motori a turbina, la differenza tra un modello di sviluppo e l'hardware di servizio influisce sui materiali, sui processi e sulla documentazione di approvazione richiesti. È fondamentale chiarire tale situazione fin dall'inizio.
| Articolo RFQ | Informazioni da fornire |
| Definizione del prodotto | Modello CAD, revisione del disegno, tipo di componente e utilizzo previsto |
| Materiale di partenza | Grado esatto, condizioni, formato del materiale e chi fornisce il grezzo |
| geometria critica | Profili alari, punti di riferimento, interfacce di radice, bordi e sezioni sottili |
| caratteristiche speciali | Fori di raffreddamento, passaggi interni, aree inaccessibili e rivestimenti esistenti |
| Ambito di finitura | Requisiti per la molatura, la lucidatura, il condizionamento dei bordi, il trattamento e la verniciatura. |
| Accettazione | Rapporti richiesti, condizioni di misurazione, test speciali e approvazioni del cliente |
| Ambito dell'ordine | Quantità, aspettative di ordini ripetuti, esigenze di consegna e responsabilità relative ai componenti forniti. |
Confronta le proposte in base agli stessi requisiti. Chiedi quali operazioni sono incluse, quali richiedono lavorazioni specialistiche e quale documentazione accompagna il componente consegnato. Risolvi le modifiche di tolleranza o di processo proposte prima della produzione, aggiornando la definizione del prodotto approvato ove necessario.
DOMANDE FREQUENTI
La lavorazione CNC può sostituire la fusione per le pale delle turbine?
Solo quando i requisiti di progettazione e dei materiali lo consentono. La lavorazione di barre comuni non è in grado di riprodurre la struttura monocristallina o solidificata direzionalmente richiesta da alcune pale di turbina. La lavorazione CNC spesso integra la fusione per la finitura di radici, punte e superfici selezionate.
Quali tolleranze si possono raggiungere con la lavorazione delle lame?
Le tolleranze raggiungibili dipendono dal materiale, dalla geometria, dal sistema di fissaggio e dal controllo del processo. Il profilo alare, lo spessore, le dimensioni della radice e la geometria dei bordi richiedono specifiche separate. La capacità operativa deve essere verificata rispetto al disegno e al piano di ispezione, piuttosto che basarsi unicamente sulla precisione di posizionamento della macchina.
Quali fattori determinano il costo della lavorazione delle lame?
I principali fattori che influenzano i costi includono il materiale, le condizioni del grezzo, la rimozione del materiale, la geometria, gli utensili, la quantità dell'ordine e il controllo qualità. La rettifica specificata, i fori di raffreddamento e i rivestimenti aggiungono ulteriori operazioni. Confronta i preventivi utilizzando la stessa revisione del disegno, gli stessi requisiti del materiale, l'ambito di finitura e i criteri di accettazione.
Conclusione
La lavorazione delle pale richiede un processo che colleghi il grezzo di partenza al profilo alare finito e alla geometria di fissaggio. La scelta del materiale, la rimozione graduale del materiale, l'orientamento dell'utensile e i metodi di finitura appropriati influenzano tutti la capacità del pezzo di soddisfare i requisiti richiesti.
Per ingegneri e acquirenti, il punto di partenza ideale è una definizione completa del prodotto e un piano di ispezione concordato. Questi elementi facilitano il confronto tra le proposte di produzione e contribuiscono a evitare che l'aspetto o il conteggio degli assi vengano confusi con una prova di qualità.
TiRapid offre servizi di lavorazione CNC per componenti personalizzati. Inviate il vostro disegno e il modello CAD specificando il materiale, le condizioni del grezzo, le caratteristiche critiche della lama, la quantità, i requisiti di finitura e le aspettative di ispezione per una valutazione specifica del progetto. Includete eventuali qualifiche di processo richieste, in modo da poter discutere l'ambito di produzione e verifica prima di effettuare l'ordine.
















