
L'HDPE (polietilene ad alta densità) è un comune materiale termoplastico con buona resistenza agli urti, agli agenti chimici e basso assorbimento d'acqua. Viene quindi comunemente utilizzato per componenti di apparecchiature meccaniche, parti resistenti all'usura, guide, piastre di supporto, pannelli di protezione, componenti per contenitori e diverse parti strutturali non metalliche. Per i componenti in HDPE che richiedono prototipazione rapida o produzione in piccoli lotti, la lavorazione CNC consente di eseguire il taglio direttamente in base a disegni tecnici e modelli CAD, senza la necessità di realizzare stampi a iniezione. Ciò lo rende adatto a prodotti con frequenti variazioni dimensionali o quantità di produzione limitate. Tuttavia, sebbene l'HDPE sia facile da tagliare, ciò non significa che possa essere lavorato direttamente utilizzando gli stessi parametri delle leghe di alluminio o di altri materiali metallici. L'HDPE differisce significativamente dai metalli in termini di rigidità, conducibilità termica e variazioni dimensionali se esposto al calore.
Durante il taglio, se i trucioli non vengono rimossi tempestivamente, i detriti di plastica possono sfregare ripetutamente contro l'utensile, causando aumenti localizzati di temperatura e conseguenti inceppamenti, bordi fusi, bave o riduzione della qualità superficiale. Quando si lavorano pezzi a parete sottile, la forza di serraggio e la forza di taglio possono anche causare una leggera deformazione del pezzo. Pertanto, quando si utilizza una macchina CNC per la lavorazione dell'HDPE, è necessario predisporre opportune misure per la verifica del materiale, la selezione dell'utensile, il fissaggio del pezzo, i parametri di taglio, la rimozione dei trucioli e il controllo dimensionale. Per i pezzi in HDPE con spessori, gradi e strutture diversi, i parametri effettivi devono essere regolati anche in base alla rigidità della macchina, al diametro dell'utensile e ai percorsi di lavorazione, anziché basarsi esclusivamente su valori fissi.
Quali preparativi sono necessari prima della lavorazione dell'HDPE?
Confermare le condizioni del materiale e i requisiti del componente
L'HDPE è un tipo di polietilene, ma i fogli o le barre effettivamente utilizzati possono avere gradi, dimensioni e caratteristiche di lavorazione differenti. Dopo aver ricevuto il materiale, è necessario confermare il nome del materiale, le specifiche e la direzione di lavorazione, e la materia prima deve essere ispezionata per verificare la presenza di deformazioni evidenti, graffi o altri difetti. Per i pezzi che richiedono un'elevata precisione, è necessario confermare in anticipo anche le dimensioni critiche, le tolleranze e le posizioni di assemblaggio riportate sul disegno. L'HDPE può subire variazioni dimensionali se esposto al calore e a sollecitazioni meccaniche, pertanto la lavorazione non deve basarsi esclusivamente sulla forma esterna del pezzo. È inoltre necessario determinare quali dimensioni siano critiche per l'ispezione.
Prima della lavorazione, si raccomanda di verificare:
- Verificare se lo spessore e le dimensioni della materia prima in HDPE soddisfano i requisiti di taglio;
- Sia che la parte contenga pareti sottili, scanalature profonde o strutture snelle;
- Verificare se i diametri dei fori, la spaziatura dei fori e le dimensioni di montaggio presentano tolleranze chiaramente definite;
- Sia che siano necessarie smussature, raccordi, filettature o altre operazioni di finitura.
Quanto più chiare saranno le informazioni, tanto più facile sarà controllare la programmazione e la lavorazione successive.
Determinare il metodo di lavorazione in base alla struttura del pezzo.
I componenti in HDPE possono generalmente essere lavorati con fresatura CNC per realizzare elementi quali contorni esterni, fori, scanalature, gradini e superfici curve. Per i componenti in HDPE a forma di albero, è possibile utilizzare anche la tornitura CNC, a seconda delle dimensioni richieste. Se un componente presenta solo piani semplici e fori, la lavorazione CNC a tre assi è generalmente sufficiente. Per i componenti con elementi di lavorazione in più direzioni, il numero di attrezzaggi può essere ridotto mediante il riposizionamento degli utensili o l'utilizzo di macchine multiasse. Una struttura complessa non implica necessariamente l'utilizzo di una macchina con un elevato numero di assi. La scelta effettiva dovrebbe basarsi sulle dimensioni del componente, sulle tolleranze, sull'accessibilità degli utensili e sulla quantità di produzione.

Quali strumenti scegliere per la lavorazione del polietilene ad alta densità (HDPE)?
Mantieni affilato l'utensile da taglio
Durante la lavorazione dell'HDPE, le condizioni del tagliente dell'utensile hanno un impatto significativo sulla qualità della superficie. Un utensile affilato può tagliare il materiale in modo più diretto e ridurre l'attrito tra l'utensile e la superficie del pezzo. Con l'usura dell'utensile, le forze di taglio aumentano e i trucioli di plastica tendono ad essere trascinati e ad aderire all'utensile stesso. Lungo i bordi lavorati possono comparire bave e, nei casi più gravi, può verificarsi una fusione localizzata. Per la lavorazione dell'HDPE si utilizzano comunemente frese in metallo duro, con un numero e una geometria delle scanalature adeguati, selezionati in base alla struttura del pezzo. Per le zone di lavorazione che richiedono una rapida evacuazione dei trucioli, l'utensile deve garantire uno spazio sufficiente per l'evacuazione.
Come selezionare il numero di scanalature dell'utensile
Il numero di scanalature dell'utensile influisce sullo spazio di evacuazione dei trucioli e sull'avanzamento per dente. Se i trucioli di plastica generati durante la lavorazione dell'HDPE si accumulano nelle scanalature e non possono essere rimossi tempestivamente, l'attrito e il calore possono aumentare. Pertanto, la scelta dell'utensile non dovrebbe basarsi esclusivamente sul diametro. Occorre considerare anche la geometria delle scanalature, la direzione dell'elica e la posizione di lavorazione. Per scanalature profonde, cavità e lavorazioni di contorni a lunga distanza, è necessario prestare particolare attenzione all'efficienza con cui i trucioli possono essere rimossi dall'area di taglio. Alcune linee guida per la lavorazione delle materie plastiche sottolineano inoltre l'importanza di una buona evacuazione dei trucioli durante la lavorazione dell'HDPE e raccomandano di determinare i parametri più adatti per la specifica combinazione di macchina, utensile e materiale attraverso prove di taglio.
Come impostare i parametri di taglio per la lavorazione CNC del polietilene ad alta densità (HDPE)?
I parametri di taglio dell'HDPE non possono essere determinati indipendentemente dalla macchina, dall'utensile e dalla struttura del pezzo. Un utensile con lo stesso diametro può richiedere velocità del mandrino e avanzamenti diversi a seconda della rigidità della macchina, della larghezza di taglio e della profondità di lavorazione.
La velocità del mandrino e la velocità di avanzamento devono lavorare in sinergia.
Durante la lavorazione dell'HDPE, se l'utensile ruota ad alta velocità con un avanzamento troppo basso, potrebbe rimanere a contatto con il materiale per troppo tempo, causando un aumento della temperatura nella zona di lavorazione. Pertanto, non bisogna semplicemente aumentare la velocità del mandrino. È necessario considerare anche l'avanzamento per dente e l'effettiva velocità di asportazione del materiale. Durante la lavorazione vera e propria, si può iniziare con una profondità di taglio relativamente conservativa per una prova. Si possono quindi osservare la forma del truciolo, i bordi del pezzo e la rumorosità della lavorazione prima di regolare gradualmente l'avanzamento e la quantità di materiale asportato.
Utilizzare le profondità di taglio in base alla rigidità del pezzo
Per i blocchi solidi di HDPE, è possibile utilizzare una maggiore quantità di materiale da tagliare per migliorare l'efficienza di asportazione. Per fogli sottili, strutture a parete sottile e pezzi snelli, tuttavia, la quantità di materiale da tagliare per passata dovrebbe essere ridotta per minimizzare la deformazione causata dalle forze di taglio. Anche la sgrossatura e la finitura possono utilizzare diverse condizioni di taglio. La sgrossatura rimuove principalmente il materiale in eccesso, mentre la finitura richiede che venga lasciata una quantità adeguata di materiale per un taglio finale più leggero. Per i pezzi in HDPE con elevati requisiti dimensionali, è possibile lasciare un piccolo sovrametallo di finitura dopo la sgrossatura, seguito dalla finitura dopo che la temperatura del pezzo si è stabilizzata. Ciò può ridurre l'influenza del calore e delle sollecitazioni di taglio sulle dimensioni finali. Le linee guida pertinenti per la lavorazione dell'HDPE raccomandano inoltre di lasciare un sovrametallo di finitura adeguato per i pezzi di precisione e di completare il taglio finale dopo che la temperatura del pezzo si è stabilizzata.
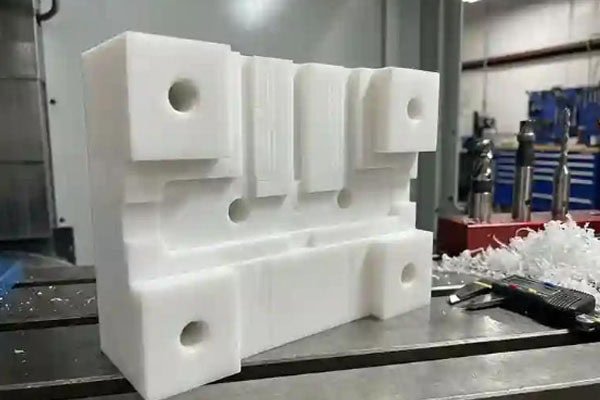
Perché la rimozione dei trucioli e il raffreddamento sono importanti durante la lavorazione dell'HDPE?
La lavorazione dell'HDPE produce trucioli con un certo grado di tenacità e, in determinate condizioni, possono formarsi trucioli di plastica relativamente lunghi. Se questi trucioli rimangono tra l'utensile e il pezzo in lavorazione, possono verificarsi tagli ripetuti e attrito.
Quali problemi può causare una scarsa evacuazione dei chip?
Una scarsa evacuazione dei trucioli può causare: adesione della plastica alla superficie dell'utensile; aumento della temperatura nell'area di lavorazione; bave lungo i bordi del pezzo; bordi fusi all'interno di scanalature e fori profondi; e segni di lavorazione superficiali irregolari.
Pertanto, durante la lavorazione, è possibile utilizzare aria compressa, sistemi di aspirazione dei trucioli o altri metodi per rimuovere tempestivamente i trucioli dalla zona di taglio. Per i pezzi con scanalature relativamente profonde, è particolarmente importante verificare che l'utensile sia in grado di rimuovere efficacemente i trucioli dalla zona di taglio. Durante la lavorazione dell'HDPE, è necessario selezionare un sistema di raffreddamento ad aria o un altro metodo ausiliario appropriato in base alla specifica attrezzatura di lavorazione.
Come si devono fissare i pezzi in HDPE per ridurre la deformazione?
L'HDPE ha una rigidità relativamente limitata, soprattutto nella lavorazione di lamiere sottili, pareti sottili e pezzi di grandi dimensioni. Se la forza di serraggio è eccessiva, il pezzo in lavorazione può comprimersi o piegarsi durante la lavorazione e le sue dimensioni possono cambiare dopo il rilascio del dispositivo di fissaggio.
Fissare correttamente il pezzo in lavorazione
Il fissaggio del pezzo deve garantire che quest'ultimo non si muova durante la lavorazione, evitando al contempo un'eccessiva pressione localizzata da parte del dispositivo di fissaggio. Per lamiere sottili, è possibile aumentare l'area di appoggio. Per pezzi con elevati requisiti estetici, si possono utilizzare superfici di contatto morbide per ridurre i segni lasciati dal dispositivo di fissaggio sulla superficie del pezzo. Se il pezzo presenta una struttura relativamente complessa, è opportuno pianificare in anticipo anche le posizioni di serraggio e le sequenze di lavorazione, in modo che le forze di taglio siano applicate il più possibile alle aree di appoggio.
Anche la sequenza di lavorazione influisce sulle dimensioni.
I componenti in HDPE non dovrebbero essere lavorati considerando solo le singole caratteristiche. La sequenza di lavorazione deve essere pianificata in base alla struttura complessiva. Ad esempio, per le lastre di grandi dimensioni, si può completare prima il profilo esterno principale, seguito da fori e dettagli locali. Le aree a parete sottile possono quindi essere rifinite dopo che la struttura principale si è stabilizzata. Ciò può ridurre le deformazioni causate dalla perdita di supporto durante la lavorazione.
Domande frequenti
Perché l'HDPE si scioglie durante la lavorazione?
La fusione dell'HDPE è solitamente correlata a temperature eccessive nella zona di lavorazione. Un utensile non sufficientemente affilato, una velocità di avanzamento eccessivamente bassa, una scarsa evacuazione dei trucioli o una permanenza prolungata dell'utensile in una determinata area possono tutti contribuire ad aumentare il calore da attrito. In questi casi, è necessario verificare le condizioni dell'utensile e i parametri di taglio, migliorando al contempo l'evacuazione dei trucioli.
Perché si formano bave nel polietilene ad alta densità (HDPE) durante la lavorazione?
L'HDPE possiede un certo grado di tenacità. Quando le condizioni di taglio non sono idonee, il bordo del materiale potrebbe non essere tagliato in modo netto, ma compresso dall'utensile, con conseguente formazione di bave. È possibile verificare l'affilatura dell'utensile, la direzione di lavorazione e il sovrametallo di finitura, e confermare le condizioni di lavorazione più adatte tramite tagli di prova.
Perché le dimensioni dei componenti in HDPE cambiano dopo la lavorazione?
Le dimensioni dell'HDPE possono essere influenzate dalla temperatura e dalle sollecitazioni meccaniche. Se durante la lavorazione si genera un calore significativo o la pressione di serraggio è eccessiva, il pezzo potrebbe subire delle variazioni dimensionali al termine della lavorazione. Per i componenti di precisione, il materiale può essere lavorato a temperatura stabile, mantenendo un sovrametallo di finitura dopo la sgrossatura.
Come si può determinare se i parametri di lavorazione CNC per l'HDPE sono adatti?
Non esiste un singolo parametro di lavorazione adatto a tutte le macchine per la lavorazione dell'HDPE. Macchine diverse, diametri degli utensili, numero di taglienti, spessori del materiale, larghezze di taglio e strutture dei pezzi possono influenzare i risultati effettivi della lavorazione.
Prima della produzione, è possibile utilizzare una piccola quantità di materiale per effettuare delle prove di taglio, osservando nel contempo: se i trucioli possono essere evacuati in modo continuo; se si verifica un'adesione significativa del materiale all'utensile; se compaiono bave o bordi fusi lungo i bordi lavorati; se sono presenti segni evidenti dell'utensile sulla superficie del pezzo; e se le dimensioni critiche rimangono stabili dopo la lavorazione.
Se i trucioli possono essere evacuati senza problemi, non vi è alcuna evidente adesione del materiale all'utensile e sia la qualità del bordo che le dimensioni soddisfano i requisiti, i parametri possono essere applicati alla produzione vera e propria con maggiore sicurezza. Per i componenti di precisione in HDPE, il taglio di prova e il controllo dimensionale sono particolarmente importanti.
Conclusione
L'HDPE ha una buona lavorabilità, ma la sua flessibilità, le variazioni dimensionali causate dal calore e le caratteristiche dei trucioli richiedono condizioni dell'utensile, parametri di taglio e fissaggio del pezzo adeguati durante la lavorazione. Dopo aver verificato a fondo i requisiti del materiale e del disegno, è necessario selezionare gli utensili e i metodi di fissaggio appropriati in base alla struttura del pezzo, seguiti da una prova di taglio per confermare i parametri di taglio. Durante la lavorazione, i trucioli di plastica devono essere rimossi tempestivamente per evitare un eccessivo attrito tra l'utensile e il pezzo. Per pezzi a parete sottile e lastre di grandi dimensioni, è necessario controllare anche la forza di serraggio e la sequenza di lavorazione per ridurre le variazioni dimensionali dopo la lavorazione. Se un pezzo in HDPE richiede un'elevata precisione dimensionale, le dimensioni finali non devono essere valutate esclusivamente in base alle dimensioni teoriche nel programma CNC. Dopo la sgrossatura, è necessario eseguire misurazioni effettive e quindi completare la finitura in base ai risultati delle misurazioni per migliorare il controllo delle dimensioni finali. Anche le caratteristiche critiche come la posizione dei fori, le superfici di accoppiamento e le superfici di montaggio devono essere ispezionate in base ai disegni tecnici.
TiRapid offre servizi di fresatura CNC, tornitura CNC, lavorazione CNC a cinque assi e lavorazioni di precisione, supportando diverse esigenze di lavorazione, dai prototipi alla produzione. Per i componenti in HDPE e altre materie plastiche, la soluzione di lavorazione effettiva deve essere definita in base alle specifiche del materiale, alla struttura del pezzo, alle tolleranze dimensionali e al volume di produzione. Questo aiuta a mantenere condizioni di lavorazione ottimali tra utensili, attrezzature e materiale, garantendo al contempo la qualità della lavorazione.
















