
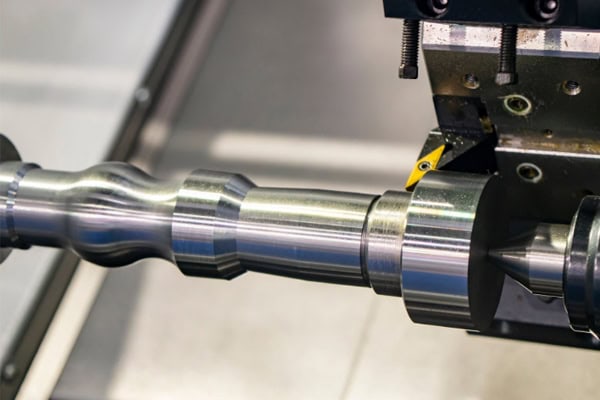
La tornitura CNC riveste un ruolo centrale nella produzione meccanica. Trovare un equilibrio tra lavorazioni di alta precisione e controllo dei costi per singolo pezzo è una priorità per ingegneri e responsabili degli acquisti in tutti i settori. Anche piccole modifiche ai parametri tecnici influenzano direttamente la rugosità superficiale finale, le tolleranze dimensionali e i tempi del ciclo produttivo dei componenti.
Fattori che influenzano la precisione della tornitura CNC
La precisione di lavorazione effettiva dei torni CNC è limitata dall'hardware della macchina, dalle caratteristiche fisiche dell'utensile e dall'ambiente di taglio. Eliminare gli errori cumulativi può migliorare significativamente la consistenza dei componenti.
Errori geometrici della macchina e deformazione termica
Il parallelismo delle guide della macchina, l'eccentricità del mandrino e il gioco della vite madre sono cause fondamentali di deviazioni dimensionali. Durante operazioni di taglio prolungate ad alta velocità, l'attrito tra la testa e i meccanismi di avanzamento genera calore, provocando un'espansione termica a livello micrometrico dei componenti strutturali.
- Eccentricità radiale del mandrino: gli spostamenti assiali e radiali durante la rotazione del mandrino si trasferiscono direttamente al pezzo in lavorazione, causando ovalizzazione. Ciò richiede una correzione tramite cuscinetti precaricati di alta precisione e ispezioni e allineamenti periodici.
- Controllo dell'equilibrio termico: gli aumenti di temperatura derivanti dal funzionamento continuo della macchina alterano le coordinate effettive della punta dell'utensile. L'utilizzo di sistemi di raffreddamento a temperatura costante per gestire la temperatura del fluido di taglio riduce l'impatto della deformazione termica strutturale sulle dimensioni assiali.
- Precisione di posizionamento ripetibile: gli errori cumulativi nel sistema di azionamento servoassistito aumentano nel tempo. La calibrazione periodica delle scale lineari e dei sistemi di feedback servoassistiti compensa il gioco meccanico e garantisce un posizionamento preciso dell'alimentazione.
Il controllo degli errori geometrici e della deriva termica rappresenta la principale difesa per la stabilità dimensionale, ponendo solide basi per le successive operazioni di alta precisione.
Usura dell'utensile e selezione della geometria
Durante la lavorazione, gli utensili da taglio sono soggetti a un intenso attrito meccanico e ad alte temperature. L'usura del raggio della punta dell'utensile altera il percorso di taglio effettivo, causando deviazioni dimensionali indesiderate.
- Ottimizzazione degli angoli di spoglia e di incidenza: la scelta di caratteristiche geometriche appropriate dell'utensile migliora sostanzialmente il comportamento di taglio. L'aumento dell'angolo di spoglia riduce le forze di taglio e minimizza la deformazione delle pareti sottili, mentre un angolo di incidenza adeguato riduce l'attrito tra il fianco dell'utensile e il pezzo in lavorazione.
- Compensazione del raggio di punta dell'utensile (G41/G42): durante la tornitura di archi o conicità, è necessario specificare una compensazione precisa del raggio di punta dell'utensile per evitare sovra-lavorazioni o sotto-lavorazioni, garantendo che le dimensioni del profilo complesso soddisfino le specifiche di disegno.
- Abbinamento del materiale di rivestimento: la selezione di rivestimenti specifici per utensili in base al materiale del substrato, come i rivestimenti in TiAlN per l'acciaio inossidabile e gli inserti non rivestiti o diamantati per le leghe di alluminio, riduce al minimo la formazione di accumuli di materiale sul tagliente e prolunga la durata dell'utensile.
La selezione precisa dei parametri geometrici dell'utensile e l'implementazione di un sistema di compensazione dell'usura riducono significativamente gli scarti causati dal degrado dell'utensile.

Strategie di ottimizzazione dei parametri di taglio per la tornitura CNC
Impostare correttamente i parametri di taglio influisce direttamente sull'efficienza della lavorazione e sulla qualità della superficie. Una combinazione equilibrata di velocità di taglio, avanzamento e profondità di taglio garantisce condizioni di lavorazione ottimali.
Relazione tra velocità di taglio e velocità di avanzamento
La velocità di taglio (VC) e la velocità di avanzamento (F) esercitano un'influenza decisiva sulla finitura superficiale. La rugosità superficiale teorica è direttamente proporzionale al quadrato della velocità di avanzamento e inversamente proporzionale al raggio della punta dell'utensile.
| Tipo di materiale | Velocità di taglio consigliata (m/min) | Velocità di avanzamento finale (mm/giro) | Grado di inserimento comune
|
| Lega di alluminio (6061/7075) | 300 - 800 | 0.05 - 0.15 | Carburo / PCD |
| Acciaio al carbonio (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Carburo rivestito |
| Acciaio inossidabile (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Lega di titanio (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Carburo a grana fine |
Selezione del liquido di raffreddamento e luogo di consegna
Il fluido di taglio non serve solo a dissipare il calore, ma anche a evacuare i trucioli e a lubrificare. Un'erogazione imprecisa del refrigerante provoca fessurazioni termiche sugli inserti di taglio.
- Tecnologia di raffreddamento ad alta pressione: il refrigerante convenzionale a bassa pressione fatica a penetrare la barriera di vapore che si forma nella zona di taglio. Il refrigerante ad alta pressione, superiore a 70 bar, spezza i trucioli lunghi e prolunga la durata dell'utensile durante la tornitura di fori profondi.
- Fluidi a emulsione o fluidi sintetici: la scelta del fluido refrigerante più adatto in base all'intensità della lavorazione è fondamentale. Le lavorazioni di taglio più gravose richiedono emulsioni con additivi per pressioni estreme, mentre la tornitura di finitura trae vantaggio da fluidi sintetici ad alta dissipazione termica.
- Mirare alla zona di taglio: la direzione del flusso del fluido determina l'efficienza della dissipazione del calore. Dirigere il liquido di raffreddamento con precisione nell'interfaccia utensile-truciolo previene il taglio a secco e l'usura rapida degli inserti.
L'implementazione di un robusto meccanismo di filtrazione e erogazione mirata del liquido di raffreddamento rappresenta una strategia efficace per armonizzare la qualità della superficie del pezzo con i costi degli utensili.
Controllo della distorsione in componenti torniti a parete sottile complessi
I componenti a parete sottile sono altamente soggetti a deformazioni elastiche e plastiche sotto l'influenza combinata di forze di serraggio, forze di taglio e tensioni residue. Sono necessarie tecniche di lavorazione specializzate per sopprimere questi effetti.
Miglioramenti al metodo di serraggio e dispositivi di fissaggio specializzati
I mandrini a tre griffe standard tendono a indurre deformazioni triangolari nei pezzi cilindrici a parete sottile. Distribuire la forza su una superficie di contatto più ampia rappresenta una soluzione efficace.
- Morsetti morbidi a forma di torta: il serraggio avvolgente distribuisce i punti di serraggio concentrati su un'ampia area, convertendo il carico puntuale in un contatto uniforme della superficie per prevenire l'ovalizzazione.
- Mandrini espandibili idraulici: i componenti a manicotto a parete sottile sono soggetti a fessurazioni sotto carico non uniforme durante la lavorazione dei diametri esterni. Il posizionamento attraverso il foro interno con mandrini espandibili consente un'espansione radiale uniforme, garantendo la concentricità tra diametro interno ed esterno.
- Controllo del sovraccarico del serraggio idraulico: una forza di serraggio eccessiva provoca una deformazione di rimbalzo dopo il rilascio del pezzo. La riduzione della pressione idraulica, combinata con anelli di supporto interni, aumenta la rigidità del pezzo, sopprimendo la distorsione da serraggio alla fonte.
La riconfigurazione delle geometrie dei dispositivi di fissaggio e l'ottimizzazione della distribuzione della forza di serraggio consentono ai produttori di eliminare le sollecitazioni fisiche iniziali durante la fase di impostazione del pezzo.
Suddivisione del percorso di processo e riduzione dello stress
La lavorazione di sgrossatura rilascia grandi quantità di tensioni residue interne. Eseguire la tornitura di finitura senza previa distensione delle tensioni provoca spostamenti dimensionali una volta che il pezzo viene sganciato.
- Rigorosa separazione tra lavorazione di sgrossatura e finitura: forzare la lavorazione in un'unica passata rilascia intense tensioni interne, causando distorsioni. Lasciare un margine di 0.5 mm dopo la sgrossatura e consentire al pezzo di invecchiare naturalmente per oltre 24 ore o sottoporlo a ricottura di distensione stabilizza le dimensioni.
- Strategia di taglio simmetrica: l'applicazione di una forza unilaterale induce una flessione. Per pezzi a parete sottile con profili simmetrici, l'alternanza delle passate di taglio bilancia le tensioni residue, garantendo forme geometriche precise.
- Taglio leggero ad alta velocità: le grandi profondità di taglio provocano un rapido aumento delle forze di taglio. L'utilizzo di elevate velocità del mandrino, basse profondità di taglio e bassi avanzamenti riduce le forze meccaniche che agiscono su strutture delicate a parete sottile.
La pianificazione sistematica delle fasi di produzione, unitamente ai metodi di distensione delle tensioni, rappresenta una soluzione fondamentale per garantire la stabilità dimensionale a lungo termine dei componenti di precisione.
Strategie per ridurre i costi unitari della tornitura CNC
La riduzione dei costi non implica compromettere la qualità; al contrario, si basa sull'aumento dei livelli di automazione, sull'ottimizzazione dei percorsi utensile e sul prolungamento della durata degli utensili per ridurre al minimo i tempi di ciclo improduttivi.
Carico/scarico automatizzato e produzione senza presidio
I tempi ausiliari non di taglio (allestimento, impostazione utensili, misurazione) rappresentano una percentuale elevata del ciclo produttivo totale. L'integrazione dell'automazione aumenta significativamente l'utilizzo delle macchine.
- Estrattori e alimentatori di barre: il caricamento manuale delle barre richiede manodopera e interrompe i ritmi di produzione. L'abbinamento di alimentatori di barre con centri di tornitura consente la lavorazione automatica continua delle barre, supportando le operazioni notturne senza intervento dell'operatore.
- Caricamento robotizzato a portale: il caricamento manuale introduce variazioni di ciclo e rischi per la sicurezza. Per componenti singoli a disco o ad albero, i robot a portale consentono un caricamento in meno di un secondo, mantenendo tempi di ciclo di produzione estremamente costanti e riducendo al minimo i rischi di infortunio.
- Preimpostazione utensili in macchina e ispezione in corso di lavorazione: l'arresto delle macchine per la preimpostazione degli utensili e la misurazione fuori macchina consuma preziose ore di lavorazione del mandrino. Dotare le macchine di dispositivi di preimpostazione utensili automatici e sonde di contatto riduce al minimo i tempi di fermo per la configurazione e compensa automaticamente l'usura degli utensili.
L'impiego di apparecchiature automatizzate e sistemi di misurazione intelligenti in sostituzione delle operazioni manuali rappresenta un fattore determinante per la riduzione dei costi e l'aumento dell'efficienza.
Ottimizzazione del programma e riduzione del percorso utensile
Scrivere un codice NC efficiente elimina i tempi di inattività, aumentando l'efficienza complessiva del taglio.
- Ottimizzazione dei percorsi di retrazione senza taglio: le transizioni ad angolo retto creano inutili ritardi di decelerazione. L'utilizzo di movimenti di avvicinamento e allontanamento ad arco, anziché ad angolo retto, riduce i tempi di accelerazione/decelerazione assiale, accorciando complessivamente il tempo totale del ciclo per ogni pezzo.
- Applicazione di cicli predefiniti: la programmazione dei percorsi utensile riga per riga crea codice lungo che può sovraccaricare la velocità di elaborazione del controllore. L'applicazione di cicli predefiniti come G71, G72 e G73 semplifica la struttura del programma e velocizza l'esecuzione del controllore.
- Lavorazione simultanea con più utensili: la lavorazione sequenziale a torretta singola non sfrutta appieno le capacità delle macchine multiasse. I centri di tornitura a doppio mandrino e doppia torretta lavorano entrambe le estremità di un pezzo contemporaneamente, raddoppiando la produzione e riducendo i costi di ammortamento delle attrezzature.
Eliminando le ridondanze temporali all'interno dei programmi NC e sfruttando la sincronizzazione multiasse, si riducono al minimo i tempi totali del ciclo di produzione, fino al più piccolo dettaglio.
















