
Þegar margir viðskiptavinir velja CNC-fræsingu er stærsta áhyggjuefnið þeirra oft ekki hvort vélin geti gengið, heldur hvort hlutar verði stöðugir eftir framleiðslu, hvort þörf sé á endurvinnslu og hvort heildar afhendingaráætlun verði fyrir áhrifum. Í raunverulegum verkefnum eru vandamál eins og víddarfrávik, yfirborðsbrot, slit á verkfærum og óstöðug klemma mjög algeng. Þegar upphafleg mat er ónákvæmt getur það auðveldlega leitt til hærri kostnaðar, seinkaðrar afhendingar og áhættu í lotuframleiðslu. Til að gera CNC-fræsingu áreiðanlegri er lykilatriðið ekki bara að skoða forskriftir vélarinnar, heldur að bera kennsl á vandamál fyrirfram, finna rót vandans og hámarka ferla, verkfæri og stjórnun saman svo að áhættan sé stjórnað frá upphafi.
Algengustu nákvæmnisvandamálin í CNC fræsingu
Nákvæmnivandamál eru yfirleitt það fyrsta sem viðskiptavinir taka eftir og þau eru einnig sú áhætta sem auðveldast leiðir til endurvinnslu og tafa á afhendingu, þannig að þau verður að taka á fyrst.
Víddarvillur utan vikmörk
Rangar víddir eru auðveldasta vandamálið fyrir viðskiptavini að greina. Þær tengjast venjulega stillingum á verkfærabreytingum, forritunarvillum, ástandi vélarinnar eða skoðunaraðferðum. Ef þeim er ekki stjórnað snemma geta þær auðveldlega magnast við framleiðslulotu.
- Rangar inntakshnita í forritinu getur valdið beinum breytingum á vinnsluvíddum, og slíkt vandamál hefur oft ekki aðeins áhrif á einn hluta — það getur valdið því að öll lotan hefur sömu frávik.
- Varmaaflögun og slit á leiðarbrautum geta einnig dregið úr samræmi milli hluta í lotu, sérstaklega eftir langa samfellda vinnslu, þegar slíkar villur hafa tilhneigingu til að safnast upp smám saman.
- Ef skoðun er ekki framkvæmd tímanlega gæti vandamálið aðeins komið í ljós eftir að öll lotan er tilbúin, og þá munu kostnaður við endurvinnslu og tímatap aukast verulega.
Víddarfrávik geta virst vera grunnvandamál, en það er oft aðalástæða endurvinnslu í CNC fræsingarverkefnum.
Yfirborðsgrófleiki uppfyllir ekki kröfur
Margir hlutar geta uppfyllt kröfur um stærð en samt ekki fullnægt viðskiptavinum vegna þess að yfirborðsáferðin er ekki ásættanleg, sérstaklega fyrir mótfleti, útlitshluta og samskeytisfleti, sem hafa hærri kröfur um yfirborðsgæði.
- Þegar verkfærið verður sljót getur það skilið eftir sig augljós merki, sem veldur hvítun, rispum eða fínum rásum á yfirborðinu, sem hefur bein áhrif á útlit og notagildi.
- Of mikill fóðrunarhraði eða óviðeigandi skurðarbreytur geta valdið nöturförum, bylgjum eða jafnvel staðbundinni bruna á yfirborðinu, sem gerir eftirvinnslu erfiðari.
- Fyrir mót, útlit hluta og samverkandi yfirborð, hefur yfirborðsgæði ekki aðeins áhrif á útlit heldur einnig á nákvæmni samsetningar og endingartíma.
Ef yfirborðsgrófleika er ekki stjórnað fyrirfram mun kostnaður við pússun og endurvinnslu venjulega aukast verulega síðar.
Aflögun hluta hefur áhrif á samsetningu
Þunnveggja hlutar, djúphola hlutar og stórir álhlutar eru viðkvæmir fyrir aflögun við CNC-fræsingu, sérstaklega þegar efnið er undir miklu innra álagi eða uppbyggingin er þunn.
- Of mikill klemmukraftur getur afmyndað vinnustykkið. Þótt það geti litið eðlilegt út við vinnslu, getur hlutinn sprungið aftur og afmyndast þegar hann er losaður.
- Óeðlileg vinnsluröð getur valdið aflögun eftir að innri spenna losnar, sérstaklega eftir að stórt efni hefur verið fjarlægt, þegar spennubreytingar inni í hlutanum verða augljósari.
- Jafnvel þótt afmyndaður hluti uppfylli víddarkröfur hver fyrir sig, getur hann samt valdið truflunum, ójöfnum bilum eða staðsetningarvillum við samsetningu.
Vandamál með aflögun koma oft ekki fram í lok vinnslu heldur koma aðeins í ljós á samsetningarstigi.
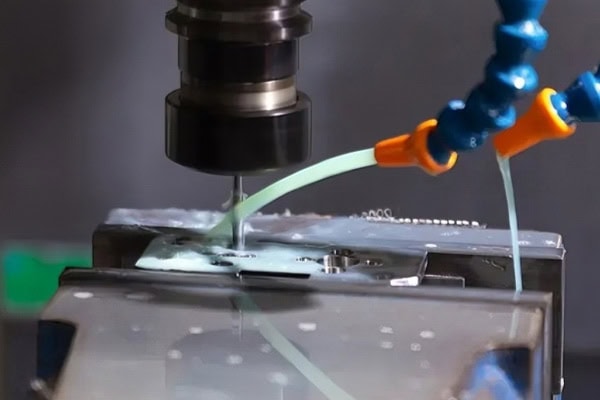
Vandamál af völdum verkfæra og ferlisstillinga
Verkfæri og ferlisbreytur geta virst eins og minniháttar smáatriði í vinnslu, en í raun ákvarða þau beint skilvirkni vinnslu, stöðugleika og lokakostnað, þannig að ekki er hægt að hunsa þau.
Hratt slit á verkfærum
Stuttur endingartími verkfæra eykur beint vinnslukostnað og hefur áhrif á stöðugleika ferlisins. Sérstaklega í lotuframleiðslu getur léleg verkfærastjórnun skapað keðjuverk af vandamálum.
- Ef hörku efnisins er mikil en verkfæravalið er rangt, mun slit aukast verulega og vandamál eins og flísun, uppsöfnuð brún og léleg skurðarárangur geta komið upp.
- Ófullnægjandi skurðvökvi eða léleg flísafrásog eykur einnig slit á verkfærum, þar sem ekki er hægt að fjarlægja skurðarhita í tæka tíð og rekstrarumhverfi verkfærisins heldur áfram að versna.
- Þegar verkfærið slitnar mun bæði nákvæmni víddar og gæði yfirborðsins minnka. Í mörgum tilfellum sjá viðskiptavinir ekki vandamál með verkfærið - þeir sjá aðeins að gæði lokahlutarins hafa versnað.
Léleg verkfærastjórnun er einn af þeim földu kostnaðarliðum sem oftast er gleymdur í CNC fræsingu.
Óeðlileg verkfæraslóðaskipulagning
Léleg hönnun verkfæraslóða hægir ekki aðeins á vinnslu heldur veldur einnig auðveldlega vandamálum á mikilvægum stöðum, sérstaklega fyrir flókin yfirborð og mannvirki með djúpum holum, sem krefjast meiri nákvæmni í leiðaráætlun.
- Of margar loftskurðarhreyfingar sóa vinnslutíma, sem veldur því að vélin eyðir miklum tíma í óafkastamiklar hreyfingar, sem náttúrulega dregur úr heildarhagkvæmni.
- Lélegar slóðaskiptingar í hornum geta valdið staðbundinni ofskurði, uppsöfnun leifaefnis eða skyndilegum breytingum á verkfæraálagi, sem hefur áhrif á stöðugleika vinnslunnar.
- Ef flókin yfirborð eru ekki fínstillt í verkfærabrautinni verður yfirborðsáferðin mjög ósamræmi og líkurnar á endurvinnslu og leiðréttingum aukast.
Skynsamleg skipulagning verkfæraslóða bætir oft heildarhagkvæmni á skilvirkari hátt en einfaldlega að auka snúningshraða.
Ósamræmdar skurðarbreytur
Rangar stillingar á breytum munu skaða bæði skilvirkni og gæði og geta jafnvel stytt líftíma vélarinnar og verkfæranna.
- Ef snúningshraðinn er of lágur, þjáist skilvirknin og vinnsluferlið verður of hægfara; ef hann er of mikill getur það brennt verkfærið, myndað hita eða versnað gæði yfirborðsins.
- Of mikill fóðrunarhraði getur valdið verkfærabrotum, rispum eða óstöðugri skurði, en of lítill fóðrunarhraði eykur núning og dregur í raun úr skilvirkni.
- Mismunandi efni krefjast mismunandi breytna. Ekki er hægt að nota eitt sett af breytum fyrir allt, því ál, ryðfrítt stál, kopar og verkfræðiplast hafa öll mjög mismunandi skurðareiginleika.
Hvort breytujöfnun sé sanngjörn ræður beint hvort CNC-fræsun geti náð stöðugri fjöldaframleiðslu.
Áhætta í búnaði og rekstri
Ástand véla og agi í rekstri eru jafn mikilvæg. Mörg vandamál sem virðast flókin stafa í raun af illa stýrðum grunnferlum.
Óstöðug klemmun veldur villum
Mörg vandamál við vinnslu eru ekki af völdum vélarinnar sjálfrar, heldur vegna óeðlilegra klemmuaðferða. Þetta á sérstaklega við í lotuframleiðslu og flóknum hlutum, þar sem slík vandamál eru líklegri til að magnast upp.
- Röng staðsetning vinnustykkisins mun breyta öllum síðari aðgerðum. Jafnvel þótt forritið sé rétt gæti lokaniðurstaðan samt sem áður ekki uppfyllt kröfur.
- Þegar festingin er ekki stíf getur vinnustykkið hreyfst við skurð, sérstaklega við mikla skurði eða sterkan hliðarþrýsting.
- Því oftar sem hlutur er festur aftur, því meiri verður uppsafnaða skekkjan og því minni verður samræmi hlutanna.
Klemmstöðugleiki er fyrsta þröskuldurinn til að tryggja nákvæmni CNC fræsingar.
Titringur í vélum hefur áhrif á gæði
Titringur getur valdið bylgju á yfirborði, stytt líftíma verkfæra og gert vinnslu óstöðuga. Mörg handahófskennd gæðavandamál tengjast í raun titringi.
- Þegar stífleiki vélarinnar er ófullnægjandi er líklegra að hraðskurður valdi nötri og verkfæraleiðin gæti vikið frá kjörstöðu.
- Lélegt ástand spindils getur magnað upp vinnsluvillur, sérstaklega við mikinn snúningshraða, þar sem jafnvel smávægileg frávik verða augljós.
- Eftir langa samfellda vinnslu getur hitastöðugleiki búnaðarins einnig minnkað og hitadrift mun hafa frekari áhrif á mál og yfirborðsgæði.
Ef titringur er ekki stjórnaður rétt munu mörg tilviljunarkennd gæðavandamál halda áfram að koma upp.
Forritunar- og rekstrarvillur
Jafnvel besta búnaðurinn getur eyðilagt hluta ef forritið er rangt, þannig að endurskoðun forritsins og rekstraragi verður að vera til staðar á sama tíma.
- Rangar stillingar á hnitakerfinu geta valdið því að allur hlutinn fari úr réttri stöðu og slíkar villur hafa venjulega áhrif á fjölbreyttar aðgerðir og eru kostnaðarsamar í leiðréttingu.
- Það er mjög áhættusamt að keyra vélina án hermunar, því mörg truflanir, ofskurðir og leiðarvillur er hægt að greina fyrirfram á hermunarstiginu.
- Þegar rekstraraðilar skortir reynslu geta þeir hunsað viðvaranir, óeðlileg hljóð eða breytingar á skurðaraðstæðum og misst af besta tímanum til að bregðast við.
Forritunar- og notkunarvillur eru oft auðveldast að forðast, en líka auðveldast að gera.
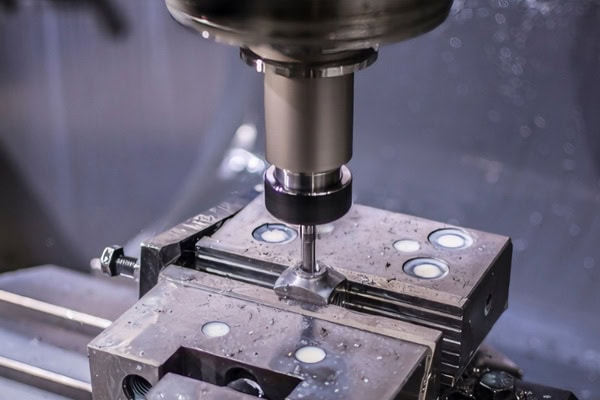
Hvernig á að draga úr þessum vandamálum í CNC fræsingu
Til að draga úr áhættu er ekki hægt að laga vandamál eftir að þau koma upp. Þess í stað verður að færa stjórnunarpunkta fram í hönnun, prufuframleiðslu og ferlastjórnun svo hægt sé að draga úr tapi við upptökin.
Gerðu forskoðunina ítarlegri
Áður en formleg vinnsla hefst getur staðfesting á efni, uppbyggingu, vikmörkum og lotukröfum komið í veg fyrir mörg vandamál síðar meir og gert ferlaáætlanagerð markvissari.
- Fyrir flókna hluti er mælt með því að framkvæma fyrst ferlisendurskoðun og staðfesta vinnsluröð, festingaráætlun og verkfæraval fyrirfram til að forðast tíðar leiðréttingar meðan á framleiðslu stendur.
- Skoðunaraðferðir fyrir mikilvægar víddir ættu að vera staðfestar fyrirfram, því mismunandi víddir og vikmörk samsvara mismunandi mæliaðferðum og það er öruggara að sameina staðlana snemma.
- Fyrir framleiðslulotur ætti að framkvæma prufuvinnslu áður en full framleiðsla fer fram svo hægt sé að staðfesta stöðugleika ferlisins áður en formleg fjöldaframleiðsla hefst.
Því ítarlegri sem framhliðarskoðunin er, því stöðugra verður CNC fræsingarferlið síðar.
Ekki er hægt að sleppa ferliseftirliti
Rauntímaeftirlit með verkfærum, titringi og víddarbreytingum við vinnslu getur hjálpað til við að greina frávik tímanlega og koma í veg fyrir að smávægileg vandamál verði að úrgangi. Ef slit á verkfærum finnst ætti að skipta þeim út tafarlaust; ef víddarbreytingar eiga sér stað ætti að aðlaga breytur tafarlaust; ef óeðlileg hljóð eða titringur koma fram ætti að stöðva vélina tafarlaust til skoðunar. Góð ferlisstjórnun getur komið í veg fyrir mörg vandamál í framleiðslulotum áður en þau breiðast út.
Veldu reyndan samstarfsaðila í vélrænni vinnslu
Reyndur birgir getur ekki aðeins framleitt hlutina, heldur einnig hjálpað viðskiptavinum að forðast áhættu fyrirfram. Þetta er sérstaklega mikilvægt fyrir flókin verkefni og hóppantanir.
- Þeir geta mælt með hentugri ferlum byggt á efninu í stað þess að nota einfaldlega almennar breytur, sem auðveldar að ná stöðugleika.
- Þeir geta fínstillt verkfæraslóðir og festingar fyrir flókin mannvirki til að draga úr vandamálum af völdum aflögunar, titrings og klemmuvilla.
- Þeir geta lágmarkað gæðaáhættu fyrir afhendingu, þannig að viðskiptavinir finni fyrir meiri öryggi þegar þeir fá varahlutina og verja minni tíma í eftirfylgni.
Að velja réttan samstarfsaðila sparar oft meiri peninga og tíma en að leysa vandamál síðar.
Niðurstaða
Algeng vandamál í CNC-fræsingu geta virst dreifð, en í raun tengjast þau öll náið nákvæmnisstýringu, verkfærastjórnun, ferlahönnun og rekstraraga. Það sem viðskiptavinir hafa raunverulega áhuga á er ekki bara hvort hægt sé að vinna einn hlut, heldur hvort framleiðsla í lotum sé stöðug, hvort afhending sé stjórnanleg og hvort hægt sé að lágmarka endurvinnslu. Aðeins með því að bera kennsl á og leysa þessi vandamál snemma er hægt að lækka kostnað og auka skilvirkni. Ef þú ert að leita að stöðugri stuðningi við CNC-fræsingu getur TiRapid veitt faglega og áreiðanlega framleiðslulausn fyrir verkefnið þitt.
















