
Vélræning á ás er nákvæm framleiðsla á sívalningslaga íhlutum sem flytja tog, styðja snúningsþætti eða veita stýrða hreyfingu innan vélrænna kerfa. Þótt ás geti virst einfaldur, þá fer afköst hans oft eftir tengslum milli nokkurra mikilvægra eiginleika, þar á meðal þvermáls, legusæta, axla, þráða, lykla, hlaups, beinni línu og yfirborðsáferðar. CNC-beygja býr venjulega til aðalrúmfræðina, á meðan fræsing, borun, slípun og frágangur fullkomna virkni og nákvæmni svæði.
Þessi handbók útskýrir hvernig ásvinnsla virkar, helstu CNC-ferli sem notuð eru, algengar ásgerðir og efni og þau vikmörk sem skipta mestu máli í raunverulegum samsetningum. Hún fjallar einnig um áskoranir við langa ásvinnslu, hitameðferð, yfirborðsfrágang, skoðun, notkun, kostnaðarþætti og hagnýtar hönnunarákvarðanir til að framleiða nákvæma og áreiðanlega ása.
Hvað er skaftvinnsla?
Með öxulvinnslu breytist stangir, smíðaefni eða önnur efni í sívalningslaga vélræna íhluti með stýrðri rúmfræði og virkni. Þar sem flestir öxulform eru snúningsbundnir er CNC-beyging venjulega kjarnaferlið, en aðrar vinnsluaðferðir eru bættar við þar sem hönnunin krefst raufa, lykla, gata, þráða eða þrengri lokavídda.
Mikilvægur munur er sá að fullunninn ás er ekki bara kringlóttur hluti. Stærð og eiginleikar hans verða að vinna saman í kringum sameiginlegan snúningsás svo að legur, gírar, þéttingar, tengi og aðrir íhlutir virki eins og til er ætlast.
Hvað gerir vélrænn skaft?
Vélrænn ás flytur venjulega snúningshreyfingu og togkraft frá einum íhlut til annars. Mótorásar, gírkassar, dæluásar og gírkassar gegna allir þessu grunnhlutverki á mismunandi vegu. Ásar geta einnig stutt gíra, legur, trissur, hjól, rúllur eða aðra snúningsíhluti meðan þeir bera beygju- og hringrásarálag.
Þessi samsetning snúnings og álags gerir lögun ássins mikilvæga. Þvermál ræður meira en heildarstærð: það getur haft áhrif á stífleika, legupassun, toggetu og hvernig ásinn bregst við beygju. Axlir staðsetja íhluti áslægt, en kílóar, rifur eða aðrir eiginleikar flytja tog milli ássins og tengdra hluta.
Þegar snúningshraði og álag eykst verða litlar rúmfræðilegar villur mikilvægari. Ójöfnur sem virðast minniháttar á kyrrstæðum hluta geta valdið titringi, ójöfnu sliti eða hávaða þegar ásinn byrjar að snúast.
Af hverju nákvæmni skiptir máli í öxulvinnslu
Ás getur náð nafnþvermáli sínu og samt bilað í notkun. Útsveifla, samása stilling, beinnleiki og yfirborðsástand geta verið jafn mikilvæg og grunnstærðin því þau ákvarða hvernig ásinn snýst og hvernig tengihlutar snerta yfirborð hans.
Of stórt legusæti getur valdið óhóflegri truflun og samsetningarálagi, en of lítið sæti getur leyft hreyfingu milli ássins og legunnar. Svipuð vandamál geta komið upp þegar mismunandi þrepaþvermál eru ekki samstillt um sama ás.
Yfirborðsáferð skiptir einnig máli á stöðum þar sem legur og þéttingar eru staðsettar. Hrjúft yfirborð getur aukið núning eða flýtt fyrir sliti, en óhentugt þéttiyfirborð getur skemmt þéttieininguna og stytt endingartíma. Því þarf að meðhöndla nákvæmni ássins sem samsetningu af stærð, rúmfræði, röðun og yfirborðsástandi, frekar en sem eitt vikmörk.
Algengar gerðir af vélrænum öxlum
Hægt er að flokka ása á marga vegu, en frá sjónarhóli vinnslu er rúmfræði þeirra oft gagnlegri en nafnið. Einfaldur beinn ás og margþvermáls keilulaga ás geta gegnt svipuðum snúningshlutverkum, en framleiðslukröfur þeirra geta verið mjög mismunandi.
Að skilja helstu rúmfræðilegu formin hjálpar til við að ákvarða hvaða aðgerðir eru líklega nauðsynlegar.
Beinir og stigaðir skaftar
Beinn ás heldur nánast stöðugu þvermáli eftir vinnulengd sinni. Hann er tiltölulega auðveldur í snúningi og getur hentað fyrir rúllur, leiðarar, stuðninga og óflókin drifkerfi.
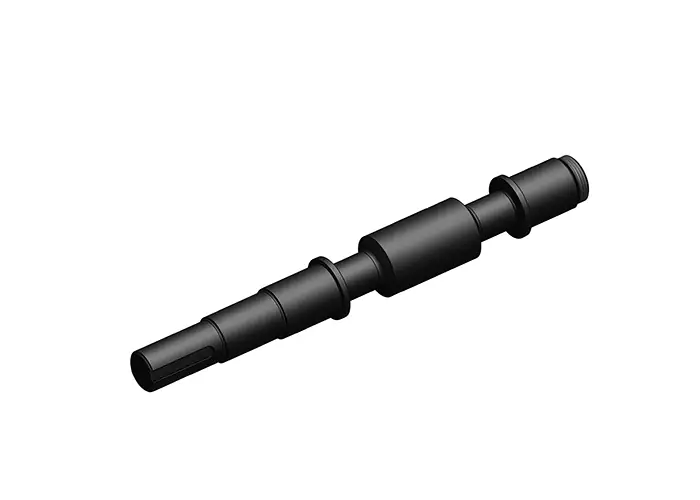
Stigskipt ásar innihalda marga þvermál sem eru aðskilin með öxlum. Þessi stigskipting veitir skilgreinda staðsetningu fyrir legur, gíra, þétti, millileggi og tengingar. Þar sem nokkrir þvermál gætu þurft að deila sama snúningsás, leggja stigskipt ásar meiri áherslu á hlaup og samræmingu milli eiginleika.
CNC-beygja er sérstaklega áhrifarík fyrir stigvaxla því oft er hægt að vinna marga sammiðja þvermál, axlir, gróp og endaeiginleika með því að viðhalda stöðugri snúningsviðmiðun.
Lyklaðir og splínaðir ásar
Lykla- og keiluásar eru almennt notaðir þegar flytja þarf tog á milli ás og fests íhlutar.
Lyklagangur veitir tiltölulega einfalda vélræna tengingu milli ássins og gírs, trissu eða tengis. Riflínur dreifa togkrafti yfir margar tennur og eru oft notaðar þar sem þörf er á meiri toggetu, endurtekinni samsetningu eða stýrðri hornstöðu.
Þessir eiginleikar auka flækjustig við vinnslu þar sem staðsetning þeirra verður að vera rétt tengd við ás öxulsins. Þeir geta einnig valdið staðbundinni spennuþéttni, þannig að skoða ætti lögun og álag á öxlinum saman frekar en að meðhöndla eiginleikann sem eina rauf.
Holir, keilulaga og skrúfaðir skaftar
Holir ásar draga úr massa og geta boðið upp á skilvirkt stífleika-til-þyngdarhlutfall í notkun þar sem óþarfi er að nota fast þversnið. Erfiðleikar við framleiðslu þeirra eru háðir bordýpt, veggþykkt, beinni lögun og hvort innri og ytri þvermál þurfa að vera nákvæmlega í takt.
Keilulaga öxlar eru gagnlegir þar sem þörf er á sjálfmiðjandi eða stýrðri snertingu. Keilulaga hornið og yfirborðsástandið verða að vera viðeigandi fyrir tengihlutinn því jafnvel lítill ósamræmi getur haft áhrif á stillingu eða snertingu.
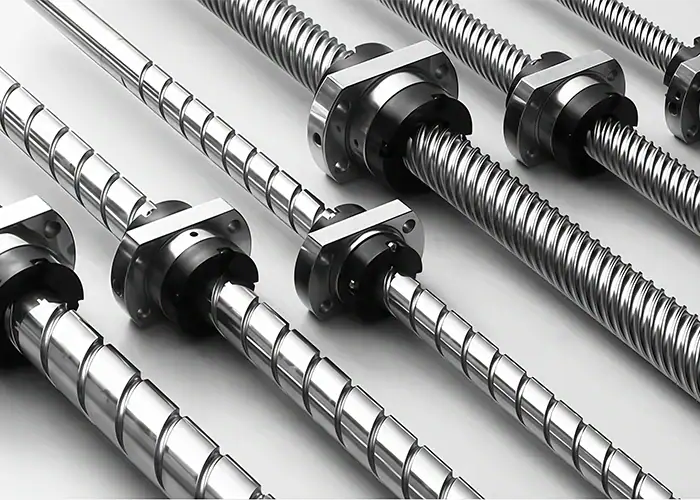
Gengisþræðir eru almennt settir við ásenda eða millihluta til að halda ásnum, stilla eða setja þá saman. Þessir eiginleikar eru venjulega framleiddir við beygju eða með sérstakri gengisaðgerð, allt eftir stærð og forskrift.
Hvernig virkar skaftvinnsluferlið?
Það er engin ein framleiðsluröð fyrir hvern ás. Einfaldur, óhertur ás getur farið beint frá beygju til skoðunar, en nákvæmur ás með legusætum, hitameðferð og þröngu rúmfræðilegu kröfum gæti þurft nokkur grófvinnslu- og frágangsstig.
Dæmigerð framleiðsluleið fylgir rökfræði efnisundirbúnings → grófvinnslu → eiginleikavinnslu → hitameðferð eftir þörfum → frágangi eða slípun → frágangi → skoðun.
Hráefni og gróf vinnsla
Framleiðsla á ásum hefst oft með kringlóttum stöngum, en einnig er hægt að nota smíðaðar stykki eða aðrar næstum fullmótaðar stykki fyrir stærri eða með meira álagi.
Í upphafsstigi vinnslunnar er umframefni fjarlægt og grunn sívalningslaga lögunin mynduð. Á þessum tímapunkti er markmiðið venjulega ekki að ná endanlegri nákvæmni. Nóg efni getur verið eftir á mikilvægum fleti til að koma til móts við síðari frágang, hitameðferðaraflögun eða slípun.
Ástand efnisins skiptir einnig máli á þessu stigi. Beinleiki, eftirstandandi spenna, hörku og gæði efnisins geta haft áhrif á hvernig skaftið hagar sér þegar efni er fjarlægt.
CNC beygju- og eiginleikavinnslu
CNC-beyging framleiðir flestar snúningslaga skurðarássins, þar á meðal ytri þvermál, þrep, axlir, gróp, keilur og margar þráðarform. Vinnustykkið snýst um ás sinn á meðan skurðarverkfærið stýrir þvermáli og ássniðinu.
Eiginleikar sem eru ekki snúningsbundnir eru venjulega framleiddir með viðbótaraðgerðum. Fræsing getur búið til lykilgöt, flatar holur, raufar eða valdar keilulaga gerðir, en borun bætir við ás- eða þversniðsgötum.
Nútíma fjölása- og snúningsfræsibúnaður getur stundum lokið nokkrum af þessum aðgerðum í einni uppsetningu. Að draga úr óþarfa tilfærslum getur verið mikilvægt þegar margir eiginleikar þurfa að vera nákvæmlega tengdir miðlínu ássins.
Mala og lokaskoðun
Beygja getur framleitt nákvæma áslögun, en sum legusæti, þéttisvæði eða hraðsnúningsfletir krefjast strangari víddarstýringar eða sléttari áferð en beygja ein og sér getur veitt stöðugt.
Sívalningsslípun fjarlægir lítið magn af efni til að færa mikilvæga þvermál nær lokastærð og bæta jafnframt ávalarleika og yfirborðsgæði. Hún getur einnig verið gagnleg eftir hitameðferð þegar leiðrétta þarf aflögun.
Þegar vinnslu er lokið staðfestir skoðun að skaftið samræmist teikningunni frekar en að það líti bara rétt út. Þvermál, úthlaup, beinnleiki, röðun milli virkra þvermála og yfirborðsgrófleiki eru meðal þeirra eiginleika sem gætu þurft að staðfesta.
Aðferðir við vinnslu aðalása
Mismunandi vinnsluferli leysa mismunandi vandamál. Beygja skapar grunn snúningsformið, fræsing og borun bæta við staðbundnum eiginleikum og slípun er yfirleitt frátekin fyrir víddir eða yfirborð sem krefjast meiri lokastýringar.
Að nota rétta samsetningu ferla er almennt áhrifaríkara en að reyna að þvinga alla eiginleika inn í eina aðgerð.
CNC beygja
CNC-beyging er grunnurinn að flestri skurðarvinnslu á skafti því ferlið passar náttúrulega við sívalningslaga rúmfræði. Þegar skaftið snýst getur skurðarverkfærið myndað þvermál, axlir, gróp, keilur og aðra sammiðja eiginleika á skilvirkan hátt.
Einn helsti kostur beygju er hæfni til að viðhalda skyldum snúningseiginleikum frá sameiginlegri uppsetningu. Þetta er sérstaklega gagnlegt fyrir stigaskafta þar sem nokkrir þvermál verða að vera í takt.
Beygja býður einnig upp á góða endurtekningarhæfni fyrir framleiðslulotur. Þegar forritið, vinnustykkið og verkfærastefnan eru komin á fót er hægt að endurtaka sömu rúmfræðina á sama hátt án þess að þurfa að reiða sig á endurteknar handvirkar stillingar.
CNC fræsun og borun
Fræsing og borun fullkomna þá eiginleika sem beygja getur ekki búið til á skilvirkan hátt. Lyklagöt, flatar skurðir, raufar, krossgöt, festingar og valdar útlínur eru dæmigerð dæmi.
Helsta verkfræðilega áskorun þeirra er staðsetningartengsl. Lyklagangur getur verið réttur hvað varðar stærð en samt valdið samsetningarvandamálum ef horn- eða ásstaða hans er röng miðað við aðra eiginleika.
Fyrir ása með nokkrum beygðum og fræsuðum eiginleikum, hjálpar það að lágmarka óþarfa uppsetningar og viðhalda áreiðanlegum gagnapunktum til við að vernda röðun í gegnum framleiðsluferlið.
Sívalningslaga og miðjulaus mala
Slípun er almennt frágangsferli frekar en aðalaðferðin til að búa til ásform. Hún er notuð þegar mikilvægur þvermál þarfnast betri hringleika, víddarnákvæmni eða yfirborðsáferðar en fyrri beygjuaðgerð getur veitt áreiðanlega.
Sívalningsslípun hentar vel fyrir ása þar sem þarf að hafa strangt eftirlit með tengslum milli nokkurra eiginleika. Hún er einnig gagnleg fyrir stigvaxna eða flóknari ása þar sem hægt er að miða á ákveðin þvermál.
Miðjulaus slípun hentar oft betur fyrir tiltölulega einfalda sívalningshluta og stærri framleiðslumagn þar sem ferlið getur stutt samfellda eða skilvirka endurtekna slípun. Rétt val fer eftir rúmfræði, nákvæmni, rúmmáli og hvernig einstök yfirborð tengjast hver öðrum.
Þolmörk og nákvæmniskröfur við vinnslu á skafti
Nákvæmir ásar eru skilgreindir með meira en almennu ± víddarþoli. Legusamsetning, hlaup, beinnleiki, yfirborðsgrófleiki og tengslin milli margra þvermál geta öll haft áhrif á hvernig fullunninn ás hagar sér við snúning.
Þess vegna ætti teikningin að greina á milli raunverulega mikilvægra eiginleika og vídda sem þarfnast ekki sömu stjórnunar.
Þvermálsþol og legur passar
Leguseti eru meðal þeirra eiginleika sem eru hvað næmust fyrir vikmörkum á mörgum ásum. Stærð þeirra ræður því hvort legan setur sig rétt saman og hvort tilætluð tengsl milli innri hringsins og ásins viðhaldist.
ISO-ásþolsflokkar eins og h6 eða g6 geta birst á verkfræðiteikningum, en rétt passa fer eftir legufyrirkomulagi, álagsstefnu, snúningi, hitastigi, samsetningaraðferð og ráðleggingum frá legubirgja. Ekki ætti að nota einn þolflokk almennt fyrir alla ása.
Lykilreglan er virknistýring. Þvermál skaftsins ætti að vera nógu þétt til að tryggja nauðsynlega passun, en að tilgreina óþarflega þröng vikmörk á óskyldum svæðum eykur aðeins kostnað við vinnslu og skoðun.
Úthlaup, sammiðja og beinnleiki
Runout mælir hversu mikið yfirborð breytist þegar ásinn snýst miðað við viðmiðunarás. Það er sérstaklega gagnlegt fyrir legusæti, staðsetningar þéttinga og aðra snúningsfleti þar sem raunveruleg snúningshegðun skiptir máli.
Sammiðja er oft notuð óformlega í umræðum um vélræna vinnslu til að lýsa því hvort margar þvermál deila sameiginlegri miðlínu. Á stýrðum teikningum geta hönnuðir í staðinn notað viðeigandi GD&T stýringar eins og úthlaup eða staðsetningu eftir því hvers konar virkni er krafist.
Beinleiki verður sífellt mikilvægari eftir því sem lengd ássins eykst. Ás getur haft nákvæma einstaka þvermál en samt virkað illa ef heildarásinn beygist nógu mikið til að valda titringi, ójafnri snertingu eða vandamálum með stillingu.
Þessar rúmfræðilegu kröfur ættu því að vera valdar eftir því hvernig ásinn snýst og setur sig saman, frekar en að vera bættar við einfaldlega vegna þess að íhluturinn er lýst sem „nákvæmur“.
Yfirborðsáferð fyrir legur og þéttisvæði
Yfirborðsgrófleiki hefur áhrif á núning, smurningu, slit, þéttingarhegðun og stundum þreytuþol.
Legusæti nýtur almennt góðs af stýrðri áferð sem styður stöðuga snertingu og samsetningu án óþarfa ójöfnu. Sumar birtar leiðbeiningar um vinnslu nefna um það bil Ra 0.4–1.6µm fyrir ákveðnar legufleti, en rétt gildi ætti að lokum að fylgja legu, þéttingu, efni, álagi og notkunarforskrift frekar en að vera meðhöndlað sem alhliða markmið.
Þéttifletir geta haft sínar eigin kröfur þar sem rangt ójöfnur eða yfirborðsmynstur getur flýtt fyrir sliti eða leka á þéttingum. Þegar yfirborð hefur skýra þéttieiginleika eða virkni sem tengist yfirborðinu ætti því að tilgreina áferð þess óháð venjulegum snertilausum svæðum.
Efni sem notuð eru til vinnslu á skafti
Efnisval hefur bein áhrif á ásstyrk, þreytuþol, þyngd, tæringarhegðun, vélræna vinnsluhæfni, hitameðferð og lokakostnað. Efni sem auðvelt er að vélræna er ekki endilega besti kosturinn fyrir snúningshluta sem eru undir miklu álagi.
Hagnýtasta valið byrjar á álagi og umhverfi og tekur síðan tillit til framleiðslukrafna.
| Efni | Helsti kostur | Dæmigerð notkun ás |
| Carbon Steel | Kostnaður og hagnýt vinnsluhæfni | Almennir vélrænir ásar |
| Alloy Steel | Styrkur, þreytuþol og slitþol | Drifásar með miklu álagi |
| Ryðfrítt stál | Tæringarþol | Matvæla-, lækninga- og sjávarbúnað |
| ál | Lítil þyngd og góð vinnsluhæfni | Léttir snúningshlutar |
| Titanium | Hátt hlutfall styrk og þyngdar | Flug- og afkastamiklir hlutar |
| Nikkel ál | Hita- og tæringarþol | Búnaður fyrir mikinn hita |
Kolefnisstál, álfelguð stál, ryðfrítt stál, ál, títan, nikkelmálmblöndur, messing og önnur verkfræðiefni koma öll fyrir í framleiðslu á ásum, þar sem rétt val fer eftir virknikröfum.
Kolefnis- og álfelgistál
Kolefnisstál er mikið notað í almennum öxlum vegna þess að það býður upp á hagnýta jafnvægi á milli styrks, framboðs, vélrænnar vinnsluhæfni og kostnaðar. Stál á miðlungs kolefnisstigi, eins og 1045, eru algeng dæmi þar sem krafist er miðlungs álags og slitþols.
Stálblöndur eru yfirleitt notaðar þegar skaftið verður fyrir hærra togi, lotubundinni álagi, sliti eða krefjandi þreytuskilyrðum. Efni eins og 4140 eða sambærilegt króm-mólýbden stál geta einnig brugðist vel við hitameðferð.
Ókosturinn er framleiðsluerfiðleikar. Meiri hörku og styrkur geta aukið skurðkraft, slit á verkfærum og kröfur um frágang, þannig að efnisafköst og framleiðslukostnað þarf að skoða saman.
Ryðfrítt stálskaft
Ryðfríir stálskaftar eru fyrst og fremst valdir þegar tæringarþol er mikilvægt. Algeng dæmi eru matvælavinnslubúnaður, skipakerfi, lækningatæki, efnaumhverfi og óvarðar vélar.
Sérstök gæði skipta máli. Austenítískt, martensítískt og úrfellingarhert ryðfrítt stál býður upp á mismunandi samsetningar af tæringarþoli, styrk, hörku, hitameðferðarviðbrögðum og vélrænni vinnsluhæfni.
Í samanburði við margt kolefnisstál eru sumar ryðfríu stáltegundir líklegri til að herðast við vinnslu og geta verið minna eftirgefandi við vinnslu. Þetta getur haft áhrif á verkfæragerð, vinnslutíma og mögulega yfirborðsáferð.
Ál-, títan- og sérblöndunarásar
Ál er aðlaðandi þar sem mikilvægt er að draga úr snúningsmassa og álagið er nógu miðlungs hátt til að minnka stífleika þess. Góð vélrænni vinnslugeta þess gerir það einnig hentugt fyrir margar léttar frumgerðir, tæki, sjálfvirknihluti og valin hraðvirk kerfi.
Títan hefur mun hærra styrk-til-þyngdarhlutfall og sterka tæringarþol, sem gerir það gagnlegt fyrir flug- og geimferðir og krefjandi afköst. Þessir kostir fylgja erfiðari vinnslu og hærri efniskostnaður.
Nikkelblöndur eru notaðar þar sem hiti og tæringarskilyrði eru meiri en hefðbundnari ásefni. Þær geta veitt framúrskarandi afköst, en erfiðleikar við vinnslu og slit á verkfærum gera þær yfirleitt að sérhæfðum valkostum frekar en sjálfgefnum.
Hitameðferð og yfirborðsfrágangur fyrir stokka
Eiginleikar skaftsins eru ekki aðeins ákvarðaðir af grunnefninu. Hitameðferð getur breytt hörku og þreytuþoli, en yfirborðsmeðferð getur bætt tæringu, slit, útlit eða núning.
Þessi aukaferli þarf að skipuleggja ásamt lokastærðum því sumar meðferðir geta breytt ásnum eftir upphaflega vinnslu.
Hitameðferð og yfirborðsherðing
Herðing og temprun má nota á stálöxlum sem þurfa meiri styrk eða slitþol, en spanherðing getur hert virka fleti sértækt án þess að meðhöndla allan þversniðinn á sama hátt. Einnig má nota spennulosandi meðferðir þar sem leifarálag er áhyggjuefni.
Mikilvægur þáttur í framleiðslu er aflögun. Hitameðferð getur breytt beinni, kringlóttu eða lokaþvermáli, og þess vegna eru nákvæmir ásar oft gróffræsaðir fyrst og síðan fullfræsaðir eða slípaðir eftir hitameðferð.
Þessi röð gerir kleift að ákvarða efniseiginleikana áður en mikilvægustu lokafletirnir eru rétt stærðaðir.
Algengar yfirborðsáferðir á skaftum
Yfirborðsmeðhöndlun er mjög háð efni ássins og rekstrarumhverfi. Hægt er að þola óvirka ása úr ryðfríu stáli þar sem bætt yfirborðshreinleika og tæringareiginleika er krafist, en hægt er að anódísera álhluta til að vernda þá gegn tæringu og yfirborði.
Hægt er að nota málun á völdum stál- eða annarra málmskafta þegar þörf er á sliti, tæringarþoli eða sérstökum yfirborðseiginleikum. Pólun og slípun eru hins vegar fyrst og fremst vélrænar frágangsaðferðir sem notaðar eru til að bæta sléttleika og víddarstjórnun.
Áferðin ætti alltaf að vera í samræmi við virka yfirborðið. Skreytingarmeðferð á snertilausu svæði og nákvæmnisleg legu- eða þéttiyfirborð geta krafist gjörólíkra forskrifta.
Áskoranir í nákvæmri öxulvinnslu
Vinnsla á skafti verður erfiðari eftir því sem lengd eykst, efnin verða harðari eða margir nákvæmnisþættir verða að vera í samræmi. Þessar áskoranir snúast minna um að framleiða sívalningslaga lögun og meira um að viðhalda stöðugleika í allri vinnsluferlinu.
Að skilja hvar villur eiga sér stað auðveldar raunhæft úthlutun vikmörka og skipulagningu réttra frágangsaðgerða.
Sveigja og titringur á löngum skafti
Langir, grannir skaftar hegða sér minna eins og stífar stangir og frekar eins og sveigjanlegir bjálkar undir skurðkrafti. Þegar hlutfallið milli lengdar og þvermáls eykst verða sveigja, titringur og víddaróstöðugleiki sífellt mikilvægari.
Sveigja getur valdið breytingum á þvermáli eða keilu vegna þess að vinnustykkið færist frá skurðarverkfærinu. Titringur getur skilið eftir sig sprungur, dregið úr yfirborðsgæðum og gert víddarstjórnun ófyrirsjáanlegri.
Haldstöng, stöðugar hvíldarstöður, stýrð skurðkraftur og stigskipt grófvinnsla og frágangur geta bætt stöðugleika. Markmiðið er að koma í veg fyrir að skaftið beygist við vinnslu frekar en að reiða sig á lokaskoðun til að uppgötva villuna eftir á.
Að viðhalda samræmingu yfir marga eiginleika
Flókinn skaft getur innihaldið marga þvermál, skrúfur, axlir, göt og kílóganga sem framleiddir eru í mismunandi aðgerðum. Hver ný uppsetning skapar nýtt tækifæri fyrir röðunarvillur.
Þegar mögulegt er getur vinnsla tengdra snúningseiginleika út frá sameiginlegri viðmiðun dregið úr uppsöfnun vikmörkum. Þegar þarf að endurstaðsetja hlutinn hjálpa samræmd dagsetningar og stýrð festing til að varðveita tengslin milli fyrri og síðari eiginleika.
Þetta er sérstaklega mikilvægt fyrir stigaöxla og hraðvirka íhluti. Einstakar víddir geta allar staðist skoðun en allur ásinn fær samt sem áður óhóflega mikið hlaup ef ásarnir tengjast ekki rétt.
Vinnsla á hörðum og erfiðum efnum
Harðstálblöndur, ryðfrítt stál, títan og nikkelmálmblöndur gera meiri kröfur til verkfæra og stöðugleika vinnslu en auðvinnanleg mjúk stál eða ál.
Meiri skurðkraftur og slit á verkfærum geta haft áhrif á samræmi þvermáls og yfirborðsáferð í framleiðslulotu. Sum efni mynda eða halda einnig meiri hita við skurð, sem getur stuðlað að varmahreyfingu eða niðurbroti verkfæra.
Því er viðeigandi ásefni ekki bara sterkasti kosturinn sem völ er á. Það ætti að skila tilskildum afköstum án þess að auka framleiðsluerfiðleika sem veita engan hagnýtan ávinning.
Gæðaeftirlit með vinnslu á skafti
Skoðun lokar hringrásinni á milli verkfræðiteikningarinnar og raunverulegs snúningshluta. Þar sem afköst ássins eru háð nokkrum skyldum víddum og yfirborðum, er sjaldan nóg að athuga aðeins einn ytri þvermál fyrir nákvæmar notkunaraðferðir.
Skoðunaráætlunin ætti að einbeita sér að eiginleikum sem hafa bein áhrif á passa, snúning, þéttingu og álagsflutning.
Víddar- og rúmfræðileg skoðun
Míkrómetrar eru almennt notaðir til að staðfesta ásþvermál og legusæti því þeir veita beina stærðarmælingu með mikilli upplausn.
Hægt er að athuga hlaup með því að snúa ásnum á móti mæli eða með sérhæfðari mælitækjum. Beinleiki, ásafstöður og flóknari rúmfræði geta krafist sérstakra festinga, búnaðar fyrir hringleika eða CMM skoðunar eftir því hvaða kröfur eru gerðar á teikningunni. Nákvæm slípun og stýrð skoðun eru almennt notuð saman þegar krafist er þröngra ásvika.
Mæliaðferðin ætti að endurspegla forskriftina. Til dæmis ætti að skoða eiginleika sem er stjórnað fyrir hlaup á þann hátt að meta snúningsbreytingar frekar en aðeins að athuga þvermál hans.
Yfirborðs- og efnisstaðfesting
Mæling á yfirborðshrjúfleika verður mikilvæg á legum, þéttingum eða rennisvæðum þar sem áferðin hefur áhrif á raunverulegan rekstur.
Þegar ásar eru hitameðhöndlaðir getur einnig verið krafist hörkuprófunar til að staðfesta að tilgreint efnisástand hafi verið náð. Efnisvottorð eða önnur staðfesting getur verið mikilvæg þegar auðkenni og rekjanleiki málmblöndu eru hluti af kröfum verkefnisins.
Saman gefa víddar-, rúmfræðilegar, yfirborðs- og efnisskoðanir mun marktækari vísbendingu um gæði ássins en einföld víddarskoðun ein og sér.
Notkun vélrænna stokka
Vélsniðnir ásar eru notaðir hvar sem þörf er á stýrðum snúningi, togflutningi eða línulegri leiðsögn. Grunnlögunin getur verið svipuð eftir atvinnugreinum, en forgangsröðunin getur breyst verulega eftir hraða, álagi, tæringu, hreinleika og áreiðanleikakröfum.
Því þarf að hanna vel heppnaðan skaft fyrir raunverulegt rekstrarumhverfi sitt frekar en aðeins fyrir iðnaðarmerki.
Bílar
Öxlar í bílum innihalda drif-, gírkassa-, mótor- og aðra snúningsaflshluta. Í þessum tilgangi er oft lögð mikil áhersla á toggetu, þreytuþol, slit, jafnvægi og langtíma víddarstöðugleika.
Snúningsás drifbúnaðar verður fyrir lotubundnu álagi frekar en einu kyrrstöðuálagi, sem gerir efnisval og álagsþéttni sérstaklega mikilvæg.
Rafdrifskerfi geta einnig gert miklar kröfur til mótorása, þar sem hlaup og jafnvægi hafa áhrif á snúningshegðun við mikinn snúning.
Iðnaðarbúnaður
Dælur, gírkassar, rafmótorar, færibönd, þjöppur, rúllur og vinnslubúnaður reiða sig allir á vélræna ása.
Legusamsetning og uppröðun eru sérstaklega mikilvæg þar sem þessar vélar geta verið í gangi samfellt í langan tíma. Villa sem virðist lítil við samsetningu getur orðið að stöðugum titringi, sliti, hávaða eða bilun í þéttingum í þúsundir rekstrarstunda.
Iðnaðarskaftahönnun leggur því oft áherslu á endingu og viðhald ásamt grunnvíddarnákvæmni.
Medical
Lækningatæki geta notað nákvæmnisása í hreyfistýrikerfum, dælum, tækjum, rannsóknarstofubúnaði og öðrum vélrænum samsetningum.
Kröfur um efni geta lagt áherslu á tæringarþol og þrifaleika, en kröfur um stærð eru háðar hreyfingu og samsetningu sem um ræðir.
Ekki hentar hvert einasta ryðfrítt stál eða nákvæmnisskaft sjálfkrafa til lækninga. Meta þarf tiltekin efni, yfirborðsástand, reglugerðarkröfur og umhverfi fyrir hreinsun eða sótthreinsun fyrir hverja vöru.
Flug- og sjálfvirkni
Í geimferðaiðnaði er oft forgangsraðað með þreytuþoli, þyngdarlækkun, áreiðanleika og rekjanleika efnis. Títan, stálblendi, ryðfrítt stál eða önnur sérhæfð efni geta verið valin eftir álagi og umhverfi.
Sjálfvirkni og vélmenni geta falið í sér mótorása, línulega ása, rúllur, stýribúnaðaríhluti og aðra hreyfanlega hluti. Hér geta beinnleiki, úthlaup, röðun og endurtekningarhæfni haft bein áhrif á nákvæmni staðsetningar og mjúka hreyfingu.
Báðir geirarnir sýna fram á hvers vegna afköst ássins eru háð meiru en nafnstærðum: íhluturinn verður að vera nákvæmur meðan hann hreyfist undir raunverulegum álagi.
Hvað hefur áhrif á kostnað við vinnslu á skafti?
Kostnaður við vinnslu á skafti fer eftir heildarframleiðsluþörfinni frekar en einungis lengd og þvermál skaftsins. Efni, rúmfræði, vikmörk, hitameðferð, slípun, skoðun og framleiðslumagn geta allt haft áhrif á magn vinnu sem þarf.
Hagkvæmasta teikningin af ásnum er því ekki sú sem hefur fæstu víddina, heldur sú sem greinilega aðgreinir mikilvæga eiginleika frá venjulegri rúmfræði.
Efni og skaftstærð
Efni hefur áhrif á bæði hráefnisverð og vinnslutíma. Tiltölulega vinnsluhæfur kolefnisstálskaft getur þurft minni verkfæra- og vinnslutíma en hertur málmblöndur eða nikkel-bundið efni af sömu lögun.
Þvermál og lengd skipta einnig máli. Stærri skaft nota meira efni og þurfa meiri efnisfjarlægingu, en langir, grannir íhlutir gætu þurft viðbótarstuðning, minni skurðkraft og meiri athygli á beinni lögun.
Þessir þættir verða sérstaklega mikilvægir þegar ás sem lítur einfaldur út er nógu stór eða sveigjanlegur til að krefjast sérhæfðrar vinnufestingar.
Þol og yfirborðsáferð
Þröngari vikmörk krefjast almennt stýrðari frágangs og meiri eftirlits. Þegar renni ein og sér getur ekki fullnægt kröfunni áreiðanlega getur sívalningsslípun bætt við öðru framleiðslustigi.
Hið sama á við um yfirborðsáferð. Almennt rennt yfirborð og nákvæmnislegissæti ættu ekki sjálfkrafa að uppfylla sömu kröfur.
Að takmarka mjög þröng vikmörk á legusætum, þéttingum, samsvörunarþvermálum eða öðrum virkniþáttum getur dregið úr óþarfa framleiðslukostnaði án þess að fórna afköstum vörunnar.
Rúmfræði og framleiðslumagn
Einfaldur beinn skaft er tiltölulega hagkvæmur í vinnslu. Lyklagöt, splínur, krossgöt, margar þræðir, djúpar grópar og nákvæmt stýrð skref auka aðgerðartíma og uppsetningartíma.
Framleiðslumagn breytir einnig hagfræðinni. Forritun, verkfæri, vinnustykki og uppsetningarvinna eru stærri hluti af verðinu fyrir eina frumgerð en fyrir endurtekna framleiðslulotu.
Fyrir framleiðsluskafta getur hönnunarstöðugleiki og endurtekningarhæfni gert það mögulegt að hámarka framleiðsluferlið yfir fleiri hluta, sem bætir heildarhagkvæmni.
Hvernig á að hanna skaft fyrir CNC vinnslu
Góð hönnun ás byrjar með vélrænni virkni, en framleiðsluhæfni ákvarðar hversu skilvirkt hægt er að ná þeirri virkni. Hönnun þarf ekki að einfalda fyrr en hún hættir að virka, hún þarf að forðast flækjustig sem skilar engum gagnlegum árangri.
Þrjú svið verðskulda sérstaka athygli: efni og þvermál, spennuþéttni og vikmörk.
Paraðu þvermál og efni við álagið
Velja skal ásþvermál og efni í samræmi við kröfur um tog, beygju, hraða, þreytu, umhverfi og stífleika.
Aukinn styrkur með efnisvali getur stundum dregið úr nauðsynlegri þversniðsstærð, en efniseiginleikar ættu ekki að vera skoðaðir óháð stífleika eða framleiðsluhegðun. Til dæmis getur það að skipta út stáli fyrir ál dregið úr þyngd en það breytir einnig teygjanlegri stífleika verulega.
Rétt hönnun jafnar rúmfræði og efni frekar en að búast við að einn eiginleiki leysi allar kröfur.
Forðastu óþarfa streituþenslu
Axlir, grópar, þræðir, kílar og þvergöt trufla öll annars samfelldan áshluta og geta aukið staðbundið álag.
Mjúkar umskipti og viðeigandi afskurðir geta dregið úr spennuþéttni í kringum þrepaþvermál, sérstaklega á ásum sem verða fyrir sveigju eða snúningi. Nákvæmur radíus þarf samt að vera samhæfur við tengihluta eins og legur eða axlir.
Lyklarásir og aðrir togflutningsþættir ættu einnig að vera stærðaðir og staðsettir með bæði álag og vinnsluhæfni í huga frekar en að bæta þeim einfaldlega við eftir að ásþvermál hefur verið endanlega ákvarðað.
Notið aðeins þröng vikmörk þar sem þörf krefur
Nákvæmni kostar peninga þegar hún krefst viðbótarvinnslu, slípunar, stýrðrar festingar eða skoðunar. Ekki þarf sama vikmörk á öllum yfirborðum á skafti.
Mikilvæg legusæti, þéttiflötur, viðmiðunarmörk og samskeytiseiginleikar geta réttlætt nákvæma stjórnun, en bilssvæði og óvirk þvermál geta oft sætt sig við víðtækari mörk.
Þessi aðferð auðveldar framleiðslu og skoðun teikningarinnar en einbeitir sér að vinnslugetu þar sem hún hefur bein áhrif á afköst ássins.
Hvernig á að velja rétta aðferð við vinnslu á skafti
Skilvirkasta vinnsluaðferðin fylgir venjulega virknisstigveldi skaftsins. Fyrst er snúningsgeómetrið búið til, síðan er snúningslausum eiginleikum bætt við og að lokum er nákvæmari frágangur notaður þar sem hann veitir mælanlegt gildi.
Í reynd má oft draga saman ákvörðunina sem beygja til að fá rúmfræði, fræsa eða bora til að fá eiginleika og slípa til að fá nákvæmni.
Notið beygju fyrir aðalásarrúmfræði
CNC beygja ætti venjulega að meðhöndla aðalþvermál, axlir, keilur, gróp og snúningseiginleika því hún býður upp á skilvirka og stöðuga leið til að búa til sammiðja rúmfræði.
Fyrir einfalda ása með miðlungs þol og kröfur um yfirborð getur beygja framleitt meirihluta fullunnins hlutar án þess að þurfa að slípa.
Bættu við fræsingu eða borun fyrir virkni
Fræsing eða borun verður nauðsynleg þegar ásinn inniheldur kílógöt, flatar holur, þversnið, raufar eða aðra rúmfræði sem fylgir ekki snúningsprófílnum.
Þessar aðgerðir ættu að vera skipulögðar í kringum viðmiðunarpunkta skaftsins og mikilvæga beygjueiginleika þannig að staðsetning þeirra haldist í samræmi við lokasamsetninguna.
Með viðeigandi búnaði getur það að sameina beygju og fræsingu í færri uppsetningum bætt vinnuflæði og dregið úr óþarfa tilfærslum.
Notið slípun fyrir mikilvægar passa og frágang
Bæta ætti við slípun þar sem virkniþarfir réttlæta það, ekki bara vegna þess að íhluturinn kallast nákvæmnisás.
Leguseti, þéttiþvermál, svæði sem snúast hratt, hertir yfirborð og hlutar sem þurfa betri hringleika eða beina lögun eru algengir kostir.
Þessi markvissa aðferð kemur í veg fyrir að bæta við dýru frágangsstigi á yfirborð sem uppfylla nú þegar kröfur sínar eftir beygju, en veitir samt sem áður þá auknu stjórn sem þarf á mjög mikilvægum svæðum.
SPURNINGAR
Hvaða efni er best fyrir skaft?
Það er ekkert eitt besta ásefni. 1045 kolefnisstál er hagnýtur kostur fyrir almenna ása því það vegur vel á milli styrks, vélræns vinnslu og kostnaðar. 4140 álfelgistál hentar betur fyrir meira álag, þreytu og slit, en ryðfrítt stál er æskilegra vegna tæringarþols. Ál eða títan má velja þegar mikilvægara er að draga úr þyngd.
Hvernig á að vélræna lykilgang í ás?
Lyklagangur á ás er almennt fræstur með CNC-fræsingu með því að nota endafræsara eða lykilseðafræsara. Ásinn er staðsettur út frá stýrðum gagnapunkti og raufin er fræst í tilgreinda breidd, dýpt og staðsetningu. Eftir vinnslu ætti að afgróa og skoða lykilganginn þar sem passi og staðsetning hans hefur bein áhrif á togflutning og samsetningu.
Hvernig á að vélræna splínur á ás?
Hægt er að framleiða ytri öxulriffla með fresingu, fræsingu, mótun eða veltingu, allt eftir lögun riflflafsins, efni, nákvæmni og framleiðslumagni. Fyrir herta eða nákvæma riflflaf má bæta við slípun eftir hitameðferð til að bæta nákvæmni tanna og yfirborðsáferð. Valin aðferð ætti að passa við nauðsynlegt toggetu og passform.
Niðurstaða
Áreiðanleg vinnslu á ásnum er háð því að samræma efni, CNC beygju, eiginleikavinnslu, slípun, vikmörk, hlaup, beina lögun og yfirborðsáferð við raunverulegar rekstraraðstæður ássins. Vel heppnaður ás er ekki bara sá sem passar við nafnþvermál hans, heldur verða mikilvægir fletir hans að vera rétt samstilltir og frágengnir svo að legur, þéttingar, gírar og aðrir tengihlutir geti starfað vel undir raunverulegum snúningsálagi.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða ása og aðra snúningshluta. Við getum framkvæmt CNC beygju, flókna eiginleikavinnslu, efnisval, víddarskoðun og nákvæma frágang fyrir frumgerðir og framleiðslu í litlu magni.
















