
Þegar margir viðskiptavinir velja CNC-fræsingarþjónustu skiptir það mestu máli hversu háþróuð vélalíkanið er, heldur hvort hlutar geti staðist teiknikröfur til langs tíma litið. Þegar nákvæmni búnaðarins er ekki nógu stöðug gæti fyrsta hlutinn samt sem áður verið naumlega framleiddur, en við framleiðslulotu eru líkur á að vandamál eins og víddarfrávik, samsetningarerfiðleikar og aukin endurvinnsla komi upp. Sannarlega árangursrík nákvæmnisskoðun ætti ekki að byggjast eingöngu á einni breytu. Þess í stað ætti hún að sameina ástand búnaðar, skoðunarverkfæri, niðurstöður prufuvinnslu og samræmi lotu til að fá heildstæða mat, svo hægt sé að meta raunverulega vinnslugetu nákvæmara.
Staðfestið fyrst hvort „grunnnákvæmni“ búnaðarins uppfylli staðalinn
Áður en formleg skoðun fer fram er yfirleitt auðveldara að meta hvort vélin hafi grunn að stöðugri vinnslu með því að byrja á grunnástandi hennar.
Athugaðu nákvæmni staðsetningar og endurtaktu nákvæmni staðsetningar
Staðsetningarnákvæmni ákvarðar hvort vélin geti náð tilgreindum hnitum nákvæmlega, en nákvæmni endurtekinnar staðsetningar endurspeglar hvort hún geti farið aftur á sama punkt í hvert skipti.
- Ef staðsetningarvillan í endurtekinni röðun er stór er líklegt að stærð hlutans sveiflist og þessi munur verður enn augljósari við framleiðslulotu.
- Fyrir holustöður, raufarstöður og samsetningaryfirborð eru þessir tveir vísar oft mikilvægari en vinnsluhraði einn og sér, því þeir tengjast beint samsetningaráreiðanleika hlutarins.
- Við skoðun er ekki nóg að reiða sig eingöngu á nafngögn í handbók búnaðarins; einnig verður að staðfesta raunveruleg rekstrarskilyrði.
Staðsetningarnákvæmni og endurtekningarstaðsetningarnákvæmni eru fyrsta þröskuldurinn til að ákvarða hvort CNC fræsibúnaður hafi stöðuga vinnslugetu.
Athugaðu snúningsás og ástand leiðarbrautar
Snúningshlaup snældunnar hefur bein áhrif á skurðarleið verkfærisins, en ástand leiðaranna og kúluskrúfanna ræður því hvort vélin gangi vel.
- Þegar spindillinn er of stór, mun það hafa veruleg áhrif á yfirborðsgrófleika, nákvæmni gatþvermáls og samræmi útlína.
- Slit á leiðarbrautum eða óeðlilegt bakslag í kúluskrúfum veldur því oft að vinnsluvillur aukast smám saman eftir langvarandi notkun og slík vandamál eru líklegri til að koma upp við samfellda framleiðslu.
- Hvort búnaðurinn sé viðhaldið á réttum tíma hefur einnig bein áhrif á hvort niðurstöður skoðunar séu áreiðanlegar, því vél í lélegu ástandi getur varla endurspeglað eðlilega vinnsluafköst.
Stöðugleiki spindilsins og stýribrautanna ræður oft hvort búnaðurinn geti stöðugt skilað mjög nákvæmum niðurstöðum.
Gætið að stöðugleika eftir hækkun hitastigs
Margar vélar virka mjög vel strax eftir gangsetningu, en eftir að hafa verið keyrðar samfellt um tíma fer nákvæmni þeirra að sveiflast.
- Nauðsynlegt er að fylgjast með breytingum á spindlinum, kúluskrúfunum og vélarrúminu eftir að hitastig hækkar til að ákvarða hvort hitabreytingar muni hafa áhrif á vinnsluvíddir.
- Fyrir nákvæma CNC-fræsingu skýrir hitastöðugleiki oft meira en einn stöðugan gagnapunkt, því raunverulegt framleiðsluumhverfi er ekki skammtímaaðgerð.
- Ef búnaðurinn getur samt viðhaldið stöðugri nákvæmni eftir langan tíma í vinnslu, þá hentar hann betur fyrir pantanir með mikilli eftirspurn og samfellda lotuframleiðslu.
Því betri sem hitastöðugleikinn er, því meiri er áreiðanleiki búnaðarins í raunverulegri framleiðslu.
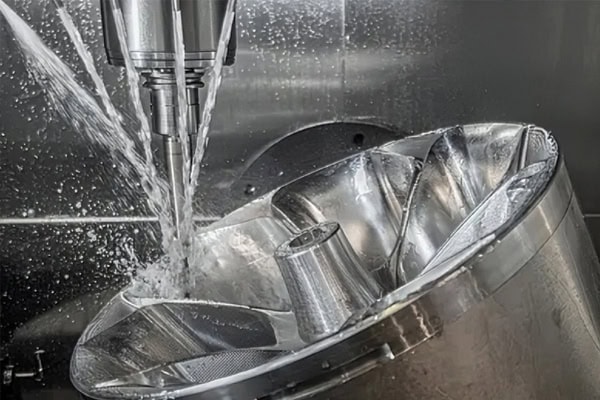
Notið fagleg skoðunarverkfæri fyrir megindlega staðfestingu
Auk þess að fylgjast með ástandi vélarinnar sjálfrar þarf fagleg tæki til að magngreina nákvæmnisvandamál, þannig að matið verði hlutlægara.
Kúlustang og leysir truflunarmælir
Þessi verkfæri eru hentug til að greina nákvæmni véla og ásvillur og þau geta endurspeglað rekstrarástand búnaðarins á innsæisríkari hátt.
- Kúlustöng getur fljótt leitt í ljós hringlaga villur, bakslag og nákvæmni í innsetningu, sem gerir hana sérstaklega hentuga til að athuga heildarafköst samhæfðrar hreyfingar á mörgum ásum.
- Leysi-truflunarmælir hentar betur til að greina staðsetningarvillur og endurteknar staðsetningarvillur, með innsæilegri gögnum og betri hentugleika sem nákvæmnis kvörðunarviðmiðun.
- Niðurstöðurnar sem fást með þessum tólum eru yfirleitt sannfærandi en einföld sjónræn skoðun eða reynslubundin mat.
Megindleg skoðun með faglegum tækjum hjálpar viðskiptavinum að meta raunverulega nákvæmni búnaðarins með meiri nákvæmni.
Klukkumælir, prófunarmælir og stingamælir
Þó að þessi verkfæri séu einföld í uppbyggingu eru þau mjög hagnýt við skoðun á staðnum, með sveigjanlegri notkun og beinni endurgjöf. Hægt er að nota mælikvarða til að athuga hlaup, flatneskju og frávik í klemmu, sem gerir þau hentug til að greina fljótt grunnvandamál. Mæliblokkir og mæliklossar eru hentugir til að staðfesta fljótt hvort holuþvermál, bil og viðmiðunarvíddir séu stöðugar, sérstaklega fyrir hraða sýnatöku fyrir framleiðslulotu. Þó að þessi verkfæri geti ekki komið í staðinn fyrir hágæða skoðunarbúnað eru þau mjög skilvirk við dagleg skoðun og sannprófun á staðnum. Einföld mælitæki geta verið einföld, en þau eru meðal algengustu og áhrifaríkustu aðferðanna til að meta ástand búnaðar á staðnum.
CMM og yfirborðsgrófleikaprófari
Ef viðskiptavinir hafa meiri kröfur um stærð og yfirborðsgæði er ekki nóg að skoða aðeins vélina sjálfa; einnig verður að taka tillit til raunverulegra skoðunarniðurstaðna á fullunnum hlutum.
- CMM getur staðfest hvort lykilvíddir falli innan vikmörkanna, sem gerir það sérstaklega hentugt fyrir flókna burðarhluta og nákvæma tengihluta.
- Yfirborðsgrófleikaprófari getur ákvarðað hvort yfirborðsgæði uppfylli kröfur fyrir síðari samsetningu, úðun, anodiseringu eða önnur ferli.
- Með þessum skoðunargögnum geta viðskiptavinir betur skilið hvort varahlutirnir uppfylla raunverulega afhendingarstaðla.
Niðurstöður skoðunar á lokahlutunum eru beinasta grundvöllurinn til að ákvarða hvort nákvæmni CNC-fræsingar uppfyllir staðalinn.
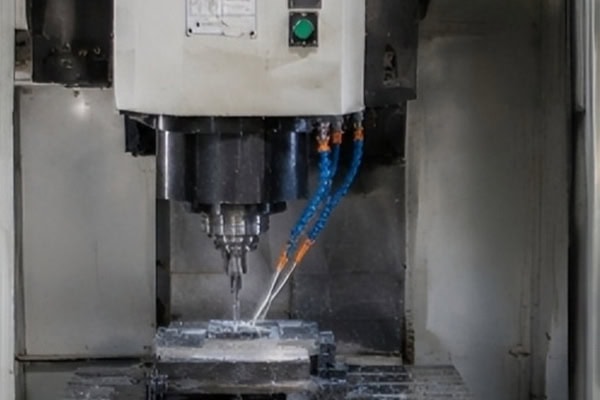
Treystu ekki eingöngu á gögn; prufuvinnsla er einnig nauðsynleg
Færibreytur búnaðar geta aðeins gefið til kynna fræðilega getu. Það sem raunverulega endurspeglar vinnslugetu er raunveruleg hegðun hlutanna eftir prufuskurð.
Fyrsta greinin um tilraunaskurð endurspeglar best raunverulegt stig
Sama hversu áhrifamiklir færibreytur búnaðarins eru, þá er nauðsynlegt að prófa fyrstu hlutinn til að staðfesta hann, því raunverulegar vinnsluniðurstöður eru verðmætasta viðmiðið.
- Eftir að fyrsta hlutinn hefur verið unnin úr vélrænni vinnslu ætti að athuga lykilmælingar eins og bil á milli gata, flatnæmi, hornréttni og mikilvægar samsvörunarvíddir til að tryggja að teikningakröfur séu uppfylltar.
- Ef frávik birtast í fyrstu greininni bendir það til þess að vandamál gætu verið í forritinu, verkfærabætur, klemmuaðferð eða uppsetningu dagsetningar.
- Fyrsta prufuskurður greinarinnar staðfestir ekki aðeins búnaðinn, heldur einnig hvort ferlisáætlunin sé sanngjörn.
Fyrsta prufuskurður hlutarins er fyrsta og mikilvægasta skrefið í að ákvarða hvort búnaður og ferli séu rétt samstillt.
Stöðug vinnsla sýnir betur stöðugleika lotna
Einn hæfur hluti þýðir ekki endilega að framleiðslulotan verði einnig hæf. Það sem viðskiptavinir hafa raunverulegar áhyggjur af er hvort næstu tugir eða hundruð hluta geti haldist samræmdir. Við samfellda vinnslu ætti að huga að því hvort sveiflur í vídd aukast smám saman, sérstaklega eftir að slit á verkfærum byrjar að hafa áhrif á ferlið. Ef villur aukast verulega eftir slit á verkfærum þýðir það að ferlisstjórnunin er ekki nógu þroskuð eða að val á verkfærum er ekki nógu sanngjarnt. CNC-fræsing með góðum stöðugleika í framleiðslulotum hentar betur fyrir pantanir með þröngum afhendingartíma og miklum kröfum og hjálpar einnig til við að draga úr áhættu á endurvinnslu. Stöðug frammistaða í framleiðslulotum endurspeglar sannarlega alhliða styrk búnaðarins og ferlisins.
Flóknir hlutar og þunnveggir hlutar afhjúpa vandamál auðveldlegar
Venjulegir flatir hlutar sýna ekki auðveldlega veikleika búnaðar, en flóknir burðarhlutar eru betri til að prófa raunverulega getu.
- Þunnveggja hlutar eru viðkvæmir fyrir aflögun, sem getur sýnt hvort hönnun festingar og skurðarbreytur séu sanngjarnar og endurspeglað einnig titringsstýringargetu vélarinnar.
- Hlutir með djúpum holum, óreglulegum hlutum og hlutum með mörgum fleti endurspegla betur nákvæmni interpolunar véla, skipulagningu verkfæraslóða og reynslu af ferlinu.
- Ef hægt er að vinna flókna hluti stöðugt og á hæfan hátt þýðir það að bæði búnaðurinn og teymið hafa sterka heildarvinnslugetu.
Niðurstöður prufuvinnslu á flóknum hlutum sýna oft raunverulegt nákvæmni búnaðarins betur en niðurstöður einfaldra hluta.
Hvað ættu viðskiptavinir að einbeita sér að þegar þeir velja þjónustuaðila
Auk búnaðarins sjálfs hefur stjórnunargeta og reynsla þjónustuveitunnar einnig bein áhrif á gæði lokaafurðarinnar.
Hvort kvörðunar- og viðhaldsskrár séu tiltækar
Sannarlega fagleg verksmiðja mun ekki aðeins leggja áherslu á að búnaðurinn sé nýr, heldur mun hún einnig geta útvegað ítarlegar viðhalds- og kvörðunarskýrslur.
- Regluleg kvörðun búnaðar sýnir að nákvæmnisstjórnun er samfelld frekar en tímabundin viðbrögð við skoðun.
- Ítarlegar viðhaldsskrár benda til þess að ástand vélarinnar sé stjórnanlegra og auðveldara sé að viðhalda stöðugri vinnslugetu til langs tíma litið.
- Ef jafnvel grunnviðhaldsskrár eru ófullkomnar er erfitt að treysta nákvæmni búnaðarins.
Kvörðunar- og viðhaldsskrár eru mikilvægur grundvöllur til að meta hvort verksmiðja meti nákvæmnistjórnun mikils.
Hvort hægt sé að veita skoðunarskýrslur og endurgjöf um ferli
Það sem viðskiptavinir þurfa mest er gagnsæi, ekki bara einfalt „engin vandamál“.
- Að geta lagt fram skýrslur um fyrstu vöru, sýnatöku í vinnslu og lokaskoðunargögn sýnir að verksmiðjan hefur skýra stjórn á nákvæmni.
- Að geta veitt tímanlega endurgjöf og gert leiðréttingar þegar frávik koma upp gerir birgjann til þess fallinn að taka þátt í langtímasamstarfi og hjálpar til við að draga úr samskiptakostnaði.
- Birgjar með gagnsæ ferli eru yfirleitt einnig þroskaðri í gæðastjórnun.
Ítarlegar skoðunarskýrslur og endurgjöf um ferlið geta gert viðskiptavinum öruggari með að afhenda verkefnið til birgjans.
Hvort þeir skilja ferlið, ekki bara hvernig á að stjórna vélinni
Mörg nákvæmnisvandamál eru ekki af völdum búnaðarins sjálfs, heldur ófullnægjandi mats á ferlinu.
- Reynslumikil teymi munu taka tillit til gagnapunkta, verkfæra, festinga og varmaaflögunar fyrirfram til að draga úr villum frá upptökum.
- Þeir stjórna ekki bara búnaðinum; þeir aðlaga einnig vinnsluaðferðir í samræmi við uppbyggingu hluta, sem er sérstaklega mikilvægt fyrir pantanir með mikilli nákvæmni.
- Þetta er líka ástæðan fyrir því að fagleg CNC fræsingarþjónusta er oft mikilvægari en að skoða bara vélgerðina, því það sem raunverulega ræður niðurstöðunni er heildargetan.
Teymi sem skilur ferlið er oft betur í stakk búið til að tryggja nákvæmni vinnslu en teymi sem á aðeins búnaðinn.
Niðurstaða
Þegar nákvæmni CNC-fræsingarbúnaðar er metin nægir ekki að skoða einn breytu. Þess í stað ætti að meta hana ítarlega út frá mörgum þáttum eins og grunnbreytum, faglegum tækjum, niðurstöðum prufuvinnslu og stöðugleika lotna. Aðeins með slíkri ítarlegri skoðun geta viðskiptavinir staðfest með sanni hvort búnaðurinn hafi getu til að skila stöðugt hágæða hlutum. TiRapid getur veitt áreiðanlegri nákvæmnisstýringu og skoðunarstuðning við CNC-fræsingu fyrir verkefnið þitt.
















