
Staðsetningarblokkir úr nylon eru mikið notaðar í sjálfvirknibúnaði, vinnubúnaði og skoðunarbúnaði, þar sem þeir gegna hlutverki við að staðsetja, stýra og takmarka hluti. Þessir íhlutir hafa yfirleitt strangar kröfur um víddarnákvæmni og rúmfræðileg vikmörk - flatleika staðsetningarflatar, samsíða miðað við gagnapunkta og staðsetningarnákvæmni festingarhola. Sérhvert þessara umframvika getur haft áhrif á staðsetningarnákvæmni alls festingarinnar. Rakadrægt eðli nylons, tiltölulega mýkt og tilhneiging til að afmyndast við vinnslu þýða að vinnsluaðferð þess getur ekki einfaldlega hermt eftir aðferðum sem notaðar eru fyrir staðsetningarblokkir úr málmi.
Vinnslueiginleikar nylons
Áhrif rakaupptöku á víddarstöðugleika
Meðal verkfræðiplasta er nylon eitt af þeim efnum sem eru rakadrægari. PA6 getur þyngst allt að 3 prósent við mettuð rakastig og PA66 um það bil 2.5 prósent. Rakaupptaka veldur því að efnið þenst út og breytir stærð þess. Ef rakastigið er ekki einsleitt við vinnslu getur fullunninn hlutur haldið áfram að afmyndast við notkun þar sem hann bregst við breytingum á rakastigi umhverfisins. Ekki er hægt að hunsa rakastig efnisins við vinnslu á staðsetningarblokkum nylons - staðfesta skal að platan hafi verið nægilega þurrkuð áður en frágangur er náð og hlutar sem notaðir eru í umhverfi með miklum rakasveiflum geta samt sýnt minniháttar stærðarsveiflur.
Skurðarhegðun og verkfæraval
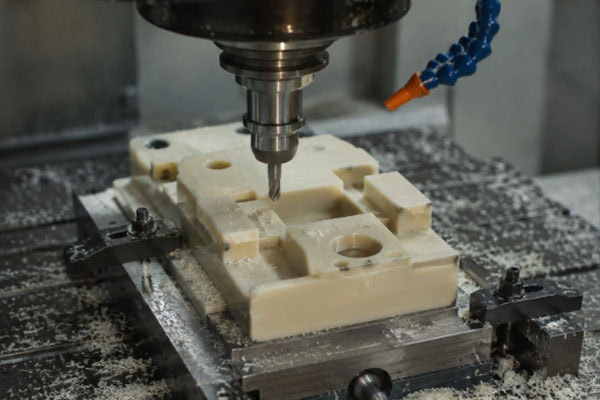
Nylon er tiltölulega mjúkt og hefur góða teygjanleika, sem veldur því að það myndar auðveldlega langar, þráðlaga flísar sem vefjast utan um verkfærið við skurð. Ef skurðbrúnin er ekki nógu beitt er efnið ýtt og aflagað frekar en að það skerist hreint, sem leiðir til hrjúfrar fræsingar á yfirborði og lélegrar flatneskju á staðsetningarflötum. Nylon hefur lélega varmaleiðni, þannig að skurðarhiti safnast upp á vinnslusvæðinu. Við of hátt hitastig getur efnið mýkst eða jafnvel bráðnað á staðnum, sem veldur því að það festist við verkfærið. Skerpa verkfæris, bil á milli rifja og kælingaraðferð verður að vera í samræmi við eiginleika nylons.
Efnisundirbúningur fyrir vinnslu
Þurrkun á blöðum
Nylonplata er yfirleitt þurrkuð í verksmiðjunni en getur samt tekið í sig raka úr loftinu við flutning og geymslu. Fyrir vinnslu er ráðlegt að þurrka plötuna við 80 til 90°C í 4 til 6 klukkustundir (hitastig og tími ættu að vera í samræmi við ráðleggingar efnisframleiðanda) til að lækka rakastigið undir 0.2 prósent. Ef þurrkuð plata er ekki unnin sama dag ætti að geyma hana í lokuðum poka eða þurrkara til að koma í veg fyrir endurupptöku. Fyrir staðsetningarblokkir með sérstaklega ströngum nákvæmniskröfum er þurrkun fyrir vinnslu ein ódýrasta gæðatryggingarúrræðið sem völ er á.
Streitulosun og gróf vinnuálag
Nylonplata heldur innri spennu frá útpressunar- eða steypuferlinu, þar sem hæsta spennan er á yfirborðinu. Að fjarlægja yfirborðsefni við vinnslu getur losað um þessa innri spennu og valdið því að hlutinn afmyndast. Fyrir þykkari staðsetningarblokkir eða þær sem krefjast mikillar efnisfjarlægingar er mælt með vinnuflæði frá grófvinnslu til öldrunar til frágangs: eftir grófvinnslu skal skilja eftir 0.5 til 1 mm bil, fjarlægja hlutinn úr vélinni og láta hann hvíla náttúrulega í að minnsta kosti 24 klukkustundir svo að spennan geti alveg slakað á áður en vinnslu er lokið. Þessi biðtími er góð fjárfesting í stöðugleika lokanákvæmninnar.
Verkfæraval og skurðarfæribreytur
Tegund verkfæris og rúmfræði
Til að vinna nylon eru ein- eða tvírifa endafræsar ákjósanlegur kostur. Einrifa verkfæri hafa stærsta rifflötið, sem gerir þau síður líkleg til að stíflast af strengjum spónum — sérstaklega áhrifaríkt í djúpum raufum og vasaskurðaraðgerðum. Tvírifa verkfæri bjóða upp á meiri skilvirkni í andlitsfræsingu og sniðfræsingu, með jafnvægðri stærð verkfærisins sem virkar vel í flestum forritum. Mælt er með helixhorni á bilinu 30 til 40 gráður — stærra horn hjálpar til við að knýja spónana upp á við, þó að of stórt horn auki ásþátt skurðkraftsins. Verkfæri með slípuðum rifflötum eru greinilega áhrifaríkari við að draga úr tilhneigingu nylons til að festast við verkfærið.
Ráðlagðir skurðarbreytur
Ráðlagður yfirborðshraði fyrir nylon er á bilinu 100 til 250 m/mín. Fyrir algeng verkfæraþvermál þýðir þetta eftirfarandi snúningshraða: um það bil 10,000 til 26,000 snúningar á mínútu fyrir 3 mm verkfæri og um það bil 5,000 til 13,000 snúningar á mínútu fyrir 6 mm verkfæri. Mælt er með 0.05 til 0.12 mm fóðrun á tönn - hærri fóðrun hjálpar við flísbrot og dregur úr núningshita, þó að yfirborðsför verkfæra verði dýpri; lægri fóðrun gefur fínni yfirborð en er viðkvæmari fyrir núningshita. Ásdýpt skurðar á hverri ferð ætti að vera takmörkuð við 20 til 40 prósent af þvermáli verkfærisins og radíusstigið við 30 til 50 prósent. Fyrir frágang skal minnka skurðardýptina í 0.2 til 0.5 mm en auka snúningshraðann til að ná fínni yfirborðsáferð.
Vinnuhald og aflögunarstýring
Jafnvægi klemmukrafta
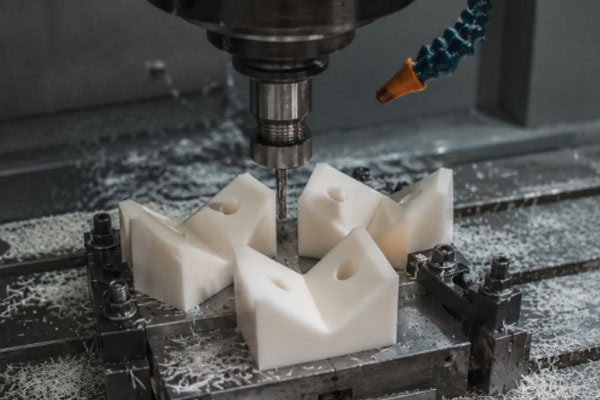
Nylon hefur lága hörku, með teygjanleikastuðul sem er um það bil einn fimmtugasti af teygjanleikastuðli áls. Jafnvel lítill klemmukraftur getur valdið mældri teygjanlegri aflögun. Ef hlutinn aflagast á meðan hann er klemmdur og fjaðrir til baka þegar hann losnar, getur vélræna yfirborðið endað úr sléttu og staðsetning holna getur færst til. Fyrir staðsetningarblokkir úr nylon með krefjandi nákvæmni í staðsetningarfleti verður að stjórna stefnu og stærð klemmukraftsins vandlega: notið fjölpunkta, jafnt dreifða klemmu til að dreifa þrýstingnum; minnkið klemmukraftinn á frágangsstigi svo hlutinn sé vélrænn í nánast lausu ástandi; og íhugið lofttæmisspennur eða tvíhliða límband sem áhrifaríkan valkost fyrir þunnar staðsetningarblokkir með miklar kröfur um flatneskju, þar sem þeir valda lágmarks klemmuálagi.
Áhrif vinnsluröðunar á aflögun
Staðsetningarblokk úr nylon hefur yfirleitt marga staðsetningarfleti og festingargöt til að vinna úr. Vinnsluröðin hefur áhrif á loka nákvæmni: vinnið fyrst stórar fleti og viðmiðunarfleti og notið þau síðan sem viðmið fyrir aðra eiginleika; ef mögulegt er, vinnið samhverfa eiginleika samhverft til að forðast ójafnvægisálag frá einhliða efnisfjarlægingu; borið göt eftir að fræsingu er lokið, þannig að staðbundnir kraftar frá borun raski ekki þegar frágengnum staðsetningarfleti. Ef bæði efri og neðri fletirnir þjóna sem staðsetningarfletir er mælt með snúningsaðferð - grófslípið báðar hliðar, síðan snúið við og klárað hvora hlið - frekar en að klára aðra hliðina alveg áður en haldið er áfram með hina.
Nákvæmniátrygging og skoðun
Skoðunaraðferðir fyrir lykilvíddir
Lykilvíddir á nylon staðsetningarblokk eru yfirleitt: flatleiki og yfirborðsgrófleiki staðsetningarflata, staðsetningarnákvæmni og þvermálsþol festingarhola, og samsíða og hornrétt á milli staðsetningarflata. Við mælingar verður að taka tillit til teygjanlegrar aflögunar nylons undir mælikrafti - snertiþrýstingur frá míkrómetra eða CMM-mæli getur dregið yfirborðið inn um nokkur míkron, sem er villa sem ekki er hægt að hunsa fyrir nákvæma hluti með vikmörk innan +/- 0.02 mm. Mælt er með snertilausum mælingaaðferðum (eins og sjónmælingakerfum) eða lágmarka snertimælingarkrafta.
Stöðugleiki eftir vinnslu
Eftir vinnslu ætti að leyfa nylon-stöðublokkunum að hvíla í umhverfi með stýrðum hita og raka í 24 til 48 klukkustundir fyrir lokaskoðun. Þetta gerir það að verkum að minniháttar spenna sem myndast við vinnsluna getur slakað á og rakastig efnisins nær jafnvægi við umhverfið. Stærð hlutarins getur breyst um nokkrar míkronur á þessu stöðugleikatímabili. Niðurstöður skoðunar sem fengust eftir stöðugleika eru betur dæmigerðar fyrir víddarhegðun hlutarins í raunverulegri notkun.
Algengar spurningar
Geta staðsetningarblokkir úr nylon viðhaldið nákvæmni sinni til langs tíma litið?
Í innanhússumhverfi með miðlungsmiklum sveiflum í hitastigi og rakastigi er hægt að viðhalda nákvæmni víddar nylon-staðsetningarblokka í langan tíma. Nylon er hins vegar viðkvæmt fyrir raka; á rigningartímabilum eða í verkstæðum með miklum raka geta staðsetningarfletir orðið fyrir lítilsháttar víddaraukningu. Ef notkunarumhverfið verður fyrir miklum rakasveiflum er hægt að beita olíugegndræpi eða yfirborðsþéttimeðferð til að hægja á rakaupptöku.
Hvernig á að velja á milli staðsetningarblokka úr nylon og áli?
Nylon-staðsetningarblokkir bjóða upp á kosti eins og léttleika, góða slitþol, enga hættu á að skemma yfirborð vinnustykkisins, lágan kostnað og hraða vinnslu. Samanburðarhæft eru staðsetningarblokkir úr áli, sem bjóða upp á mikla stífleika, enga rakaafmyndun og lágan varmaþenslustuðul, en eru þyngri, dýrari og taka lengri tíma að framleiða. Ef blokkin er neysluvara sem þarf að skipta út reglulega, eða ef hún verður að forðast að rispa hlutina sem hún staðsetur (eins og ljósleiðara eða nákvæma rafeindabúnað), er nylon ákjósanlegri kosturinn. Ef festingin krefst langtíma viðhaldsfrírrar notkunar, starfar í umhverfi með miklum hita- og rakasveiflum, eða krefst staðsetningarnákvæmni innan +/- 0.01 mm, er ál áreiðanlegri kosturinn.
Niðurstaða
Til að ná stöðugri víddarnákvæmni og langtímaafköstum í CNC-véluðum nylon-staðsetningarblokkum þarf samþætta stjórnun á efnisundirbúningi, vinnslubreytum, vinnufestingaraðferðum og eftirvinnslu. Þar sem nylon er rakadrægt og hefur ákveðið teygjanleika, verður það auðveldlega fyrir áhrifum af hitastigi, innri spennu og skurðkrafti við vinnslu — hvert smáatriði hefur áhrif á gæði fullunninna hluta. Með vel skipulögðu ferli, nákvæmri stjórnun á búnaði og reyndum vinnsluaðferðum er hægt að lágmarka vandamál eins og aflögun og víddarfrávik á áhrifaríkan hátt, sem gerir nylon-staðsetningarblokkum kleift að uppfylla kröfur um samsetningu og þjónustu búnaðar.
















