
Le noircissement des surfaces est un problème courant lors des opérations de tournage. Après usinage, de nombreuses pièces peuvent présenter un noircissement localisé, une coloration irrégulière, des marques de brûlure ou des couches d'oxyde foncées. Ceci affecte non seulement l'aspect du produit, mais peut également réduire la qualité de surface et les performances d'assemblage. Le problème est particulièrement visible lors de l'usinage de l'acier inoxydable, du cuivre, de l'acier rapide et de certains alliages. Le noircissement des surfaces pendant le tournage est généralement lié à la température de coupe, à l'état de l'outil, au refroidissement et aux paramètres de coupe. Si des ajustements ne sont pas effectués à temps, la qualité d'usinage peut continuer à se dégrader.
Pourquoi les surfaces de tournage noircissent-elles facilement ?
Dans la plupart des cas, le noircissement de surface est lié à une chaleur excessive générée lors de l'usinage. Lorsque la chaleur dans la zone de coupe ne peut se dissiper rapidement, des réactions d'oxydation se produisent à la surface de la pièce, entraînant des changements de couleur. Certains matériaux sont naturellement plus sensibles aux hautes températures. Les pièces en acier inoxydable et en cuivre, par exemple, sont plus susceptibles de former des couches d'oxyde sous l'effet de la chaleur, ce qui se traduit par un noircissement de surface, une décoloration localisée ou des marques de brûlure jaunes et bleues.
Température de coupe excessive
Lors du tournage, un frottement constant se produit entre l'outil de coupe et la pièce. Si la température de coupe continue d'augmenter, des brûlures superficielles peuvent facilement se produire.
Les situations courantes incluent :
- Température excessive de l'outil
- Oxydation locale sur la pièce
- Marques de brûlure en surface
- Couleur de surface irrégulière
Le problème de noircissement devient plus évident lors de l'usinage à grande vitesse.
Concentration de chaleur dans les zones locales
Si la chaleur reste concentrée près de la pointe de l'outil pendant une période prolongée, un noircissement local peut également se produire.
Par exemple :
- Usinage continu dans une petite zone de coupe
- Dissipation thermique difficile lors de l'usinage de trous profonds
- Temps de friction excessif lors de la finition
- Augmentation significative de la température locale sur la pièce à usiner
Lorsque la chaleur ne peut pas se dissiper rapidement, le risque de brûlure superficielle augmente.
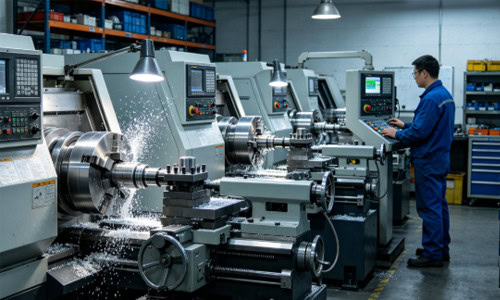
Des problèmes d'outillage peuvent provoquer un noircissement de la surface.
L'état de l'outil influe directement sur la température de coupe et la stabilité d'usinage. De nombreux problèmes de noircissement de surface sont liés à l'usure ou à une géométrie inadéquate de l'outil. Lorsque le tranchant est usé, le frottement augmente considérablement, provoquant une forte accumulation de chaleur à la surface de la pièce. Des angles d'outil incorrects, tels qu'un angle de coupe insuffisant, un angle de dégagement insuffisant ou un rayon de bec excessif, peuvent également accroître la résistance à la coupe et générer une chaleur excessive pendant l'usinage.
Usure sévère des outils
Lorsque l'outil de coupe s'use, le tranchant s'émousse progressivement et le frottement augmente considérablement.
Cela peut conduire à :
- Augmentation rapide de la température de coupe
- Forte surchauffe de la surface de la pièce
- Finition de surface rugueuse
- marques de brûlure locales
L'usure des outils devient encore plus évidente lors de l'usinage continu.
Sélection incorrecte des matériaux d'outils
Différents matériaux nécessitent différents outils de coupe.
Par exemple :
- L'acier inoxydable nécessite des outils à haute ténacité
- Les pièces en cuivre nécessitent des lames de coupe affûtées.
- Les matériaux à haute dureté nécessitent des outils résistants à l'usure
Si l'outil n'est pas correctement adapté, la température de surface augmente considérablement.
Un refroidissement insuffisant provoque facilement le noircissement de la pièce.
Le liquide de refroidissement permet non seulement de réduire la température lors du tournage, mais aussi de minimiser le frottement. Un refroidissement insuffisant augmente le risque de noircissement de la surface de la pièce. Dans certains environnements d'usinage, le liquide de refroidissement est utilisé, mais son orientation est incorrecte, ce qui empêche un refroidissement efficace dans la zone de coupe. Lors de l'usinage de trous profonds ou de l'usinage continu à grande vitesse, un refroidissement insuffisant accroît considérablement le risque d'oxydation.
Débit de liquide de refroidissement insuffisant
Si le liquide de refroidissement ne peut pas recouvrir entièrement la zone de coupe pendant l'usinage, une accumulation de chaleur se produira.
Cela peut entraîner :
- Surchauffe locale de la pièce
- Décoloration de surface
- Chauffage rapide des outils
- Brûlures de surface graves
Les problèmes de refroidissement s'aggravent lors de l'usinage à grande vitesse.
Température plus élevée lors de la découpe à sec
Certains matériaux génèrent des températures plus élevées lors de la découpe à sec.
Surtout pendant :
- Usinage de l'inox
- Usinage du cuivre rouge
- Opérations de découpe en grande profondeur
- longs cycles d'usinage continus
Sans système de refroidissement, le risque de décoloration de la surface augmente.
Des paramètres de coupe incorrects provoquent également un noircissement de la surface.es
Outre les problèmes liés à l'outillage et au refroidissement, les paramètres de coupe influent également sur la température de surface. Si la coupe à grande vitesse améliore l'efficacité, elle augmente considérablement la chaleur de frottement. Certains matériaux sont plus susceptibles de présenter des marques de brûlure bleu-noir lors de l'usinage à grande vitesse. Si l'avance est trop faible, l'outil risque de frotter trop longtemps contre la surface de la pièce. Si la profondeur de passe est insuffisante, le processus peut devenir dominé par le frottement au détriment d'une coupe précise, augmentant ainsi le risque de noircissement de la surface.
Vitesse de coupe excessive
Bien que la découpe à grande vitesse améliore la productivité, elle augmente également la chaleur de friction.
Cela peut conduire à :
- Température de surface élevée sur la pièce
- Vitesse d'oxydation plus rapide
- Couleur de surface foncée
- Augmentation rapide de la température de l'outil
Certains matériaux sont plus susceptibles de développer des marques de brûlure bleu-noir lors de l'usinage à grande vitesse.
Réglage incorrect de la vitesse d'alimentation
Si la vitesse d'avance est trop faible, l'outil de coupe risque de frotter trop longtemps contre la surface de la pièce.
Cela peut entraîner:
- génération de chaleur par frottement
- Brûlures de surface localisées
- Noircissement de la surface
- Qualité de finition de surface réduite
Une vitesse d'avance excessive peut toutefois augmenter la charge de coupe.
Comment améliorer les surfaces de tournage noircies
Bien que le noircissement des surfaces soit fréquent en tournage, la plupart des situations peuvent être améliorées par un ajustement du processus. Lors de l'usinage, les outils de coupe doivent rester affûtés afin de réduire le frottement entre l'outil et la pièce. Le refroidissement doit également être optimisé pour permettre une dissipation rapide de la chaleur dans la zone de coupe. Le choix du matériau requiert un ajustement précis de la vitesse de coupe et de l'avance en fonction des conditions d'usinage réelles afin d'éviter un frottement prolongé à haute température.
Optimisation des performances de refroidissement
Un refroidissement efficace peut réduire considérablement le risque de noircissement de la surface.
Les méthodes courantes incluent :
- Augmentation du débit du liquide de refroidissement
- Réglage de la direction de pulvérisation du liquide de refroidissement
- Utilisation du refroidissement à haute pression
- Maintenir un refroidissement continu
Un refroidissement stable est particulièrement important lors de l'usinage à grande vitesse.
Réglage approprié des paramètres d'usinage
Les paramètres d'usinage doivent être ajustés en fonction des caractéristiques du matériau.
Par exemple :
- Réduisez la vitesse de coupe en conséquence.
- Évitez les coupes trop superficielles.
- Maintenir un débit d'alimentation stable
- Réduisez les frottements prolongés sans couper
Des conditions de coupe stables peuvent améliorer considérablement la qualité de surface.
Différences de noircissement entre différents matériaux
Lors de l'usinage, différents matériaux présentent des caractéristiques de noircissement distinctes. L'acier inoxydable est plus susceptible de former des couches d'oxyde bleu-noir, les pièces en cuivre développent généralement des surfaces jaune foncé ou noires, tandis que certains aciers alliés ont tendance à présenter des brûlures localisées. Il est donc essentiel d'adapter l'outillage et les méthodes de refroidissement aux caractéristiques du matériau lors de l'usinage.
Pour les composants de haute précision, la décoloration de surface affecte non seulement l'aspect, mais peut aussi indiquer des températures d'usinage excessives. Si les problèmes de noircissement sont négligés pendant une période prolongée, la durée de vie de l'outil, la stabilité dimensionnelle et la rugosité de surface s'en trouveront affectées. Par conséquent, les opérateurs doivent surveiller en permanence l'état de surface des pièces et ajuster les paramètres d'usinage en conséquence.















