
Le tournage CNC est un procédé d'usinage de précision largement utilisé dans les systèmes de production modernes. Il permet de fabriquer des composants cylindriques avec une grande précision et une qualité constante, ce qui le rend indispensable dans des secteurs tels que l'automobile, l'aérospatiale, les dispositifs médicaux et la production mécanique générale. Malgré leur haut niveau d'automatisation et leur efficacité, les systèmes de tournage CNC peuvent être sujets à divers problèmes lors de l'usinage, liés à l'état des outils, à la stabilité de la machine, aux erreurs de programmation, au comportement des matériaux et aux limitations du contrôle du processus. La compréhension des problèmes courants en tournage CNC contribue à améliorer la stabilité d'usinage, à réduire les défauts de production et à optimiser l'efficacité globale de la fabrication.
Problèmes de précision dimensionnelle en tournage CNC
Les problèmes de précision dimensionnelle figurent parmi les défis les plus fréquents des opérations de tournage CNC. Ces problèmes surviennent lorsque la pièce usinée finale ne correspond pas aux dimensions prévues. Même de faibles écarts peuvent affecter les performances d'assemblage, l'ajustement mécanique et la fiabilité du produit. Les erreurs dimensionnelles sont souvent liées à l'usure de l'outil, à la dilatation thermique, au calibrage de la machine et à des paramètres incorrects. Dans les environnements de fabrication de haute précision, le maintien de la stabilité dimensionnelle est crucial car la production en série exige une qualité de sortie constante. Les systèmes CNC s'appuient sur des instructions programmées, mais les conditions réelles d'usinage peuvent introduire des variations qui affectent progressivement la précision.
L'usure des outils provoque des écarts dimensionnels
L'usure des outils est un facteur primordial affectant la régularité dimensionnelle en tournage CNC. Au fil de l'usinage, les outils de coupe perdent progressivement de leur tranchant, ce qui augmente la résistance à la coupe et rend l'enlèvement de matière moins régulier. Il en résulte de légères variations de diamètre, de longueur ou de géométrie de surface. L'usure peut également engendrer des forces de coupe inégales, provoquant des formes coniques ou irrégulières. Un contrôle régulier des outils et leur remplacement opportun contribuent à maintenir des conditions d'usinage stables et à réduire les erreurs dimensionnelles.
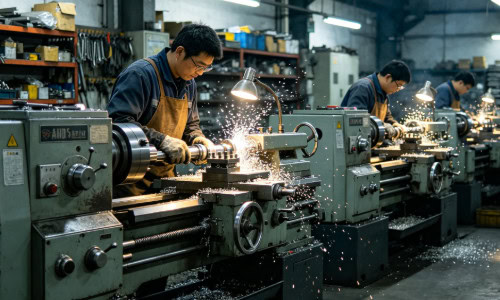
L'influence de la dilatation thermique sur la stabilité des mesures
Lors de l'usinage en continu, la chaleur générée par les opérations de coupe affecte la pièce et les composants de la machine. La dilatation thermique peut modifier temporairement les dimensions du matériau, entraînant des différences de mesure entre les phases d'usinage et de refroidissement. La coupe à grande vitesse accentue cet effet, notamment pour les métaux très sensibles à la température. Des systèmes de refroidissement adaptés et des paramètres de coupe maîtrisés contribuent à réduire les fluctuations de température et à améliorer la stabilité dimensionnelle.
Les erreurs d'étalonnage des machines affectent la précision
Avant d'énumérer les points clés, il est important de comprendre comment la configuration de la machine influence la précision.
- Un étalonnage incorrect du point zéro peut décaler l'ensemble de la référence d'usinage.
- Des composants mécaniques mal fixés peuvent introduire des écarts de position lors de la découpe.
- Un alignement imprécis des axes affecte la concentricité et la symétrie des pièces finies.
Un étalonnage et une maintenance réguliers garantissent un contrôle dimensionnel fiable des systèmes de tournage CNC.
Problèmes de qualité de surface en tournage CNC
Les problèmes de qualité de surface désignent les irrégularités de la surface usinée, telles que la rugosité, les marques d'outil, les traces de vibration et les brûlures. Ces défauts peuvent réduire les performances du produit, affecter l'ajustement de l'assemblage et diminuer la durée de vie des composants. La qualité de surface en tournage CNC dépend des paramètres de coupe, de l'état de l'outil, de la stabilité de la machine et des propriétés du matériau. Même avec une précision dimensionnelle acceptable, un mauvais état de surface peut entraîner une défaillance fonctionnelle dans les applications de précision. Il est donc essentiel de maintenir une surface lisse pour les composants utilisés dans les systèmes d'étanchéité, les pièces rotatives et les assemblages soumis à friction.
Les vibrations provoquent des défauts de surface
Les vibrations de la machine lors des opérations de coupe sont une cause fréquente de mauvais état de surface. Ces vibrations peuvent résulter d'un bridage instable de la pièce, d'une rotation déséquilibrée de la broche ou d'une force de coupe excessive. En présence de vibrations, les marques d'outil deviennent irrégulières et la texture de surface se détériore. Améliorer la rigidité de la machine et optimiser les paramètres de coupe contribuent à réduire les défauts liés aux vibrations.
Des paramètres de coupe incorrects affectent la qualité de la finition
La vitesse de coupe, l'avance et la profondeur de passe influencent toutes la qualité de surface. Une avance excessive peut engendrer des marques d'outil visibles, tandis qu'une vitesse de coupe inadaptée peut provoquer des brûlures ou des surfaces rugueuses. Un choix judicieux des paramètres garantit une coupe plus fluide et améliore la texture finale de la surface.
L'état de l'outil influe sur la rugosité de la surface
Avant d'énumérer les points clés, il est important de souligner le rôle de l'état de l'outil dans la finition de surface.
- Les lames usées produisent des surfaces rugueuses et irrégulières.
- Une géométrie d'outil inadéquate augmente la friction et les déchirures de surface.
- Un revêtement d'outil de mauvaise qualité peut entraîner une accumulation de chaleur et des dommages à la surface.
L'entretien d'outils affûtés et bien conçus améliore considérablement la qualité de la finition de surface.
Problèmes de casse et d'usure des outils
La casse et l'usure rapide des outils sont des problèmes courants en tournage CNC qui affectent directement l'efficacité de la production et la stabilité d'usinage. Lorsqu'un outil tombe en panne de manière inattendue, la production doit être interrompue, ce qui entraîne des temps d'arrêt et une augmentation des coûts. L'usure des outils est un processus naturel, mais une usure excessive ou irrégulière indique des conditions de coupe inadéquates ou un mauvais choix d'outil. Comprendre le comportement des outils sous différentes charges d'usinage est essentiel pour maintenir une production continue et réduire les risques opérationnels.
Une charge de coupe excessive entraîne la défaillance de l'outil
Lorsque les paramètres de coupe dépassent les capacités de l'outil, une contrainte excessive est appliquée au tranchant. Cela peut entraîner une rupture soudaine ou une usure accélérée. Une profondeur de coupe importante et des vitesses d'avance élevées augmentent le risque de défaillance de l'outil. Un équilibrage de charge adéquat garantit une durée de vie plus longue de l'outil et des performances d'usinage stables.
Un mauvais choix de matériau d'outillage réduit sa durabilité.
Les différents matériaux requièrent des outils aux propriétés spécifiques. L'utilisation d'outils inadaptés peut entraîner une faible résistance à la chaleur ou une dureté insuffisante, provoquant une usure rapide et une baisse de l'efficacité de coupe. Le choix d'outils en carbure ou revêtus adaptés améliore la durabilité et la stabilité d'usinage.
Les problèmes de refroidissement et de lubrification augmentent le taux d'usure
Avant d'énumérer les points clés, il est important de considérer le rôle de la gestion thermique.
- Un refroidissement insuffisant augmente la température de coupe et accélère la dégradation de l'outil.
- Une lubrification insuffisante augmente la friction entre l'outil et la pièce à usiner.
- Un débit de liquide de refroidissement irrégulier entraîne une usure inégale des outils.
Des systèmes de refroidissement adéquats contribuent à prolonger la durée de vie des outils et à améliorer la fiabilité de l'usinage.
Erreurs de programmation et de fonctionnement en tournage CNC
Les problèmes de programmation et d'exploitation peuvent entraîner des défauts d'usinage, des retards de production et des comportements inattendus des machines. Les systèmes CNC dépendent fortement de la précision du code saisi, et même de petites erreurs de programmation peuvent provoquer des erreurs d'usinage importantes. L'expérience de l'opérateur joue également un rôle crucial pour un fonctionnement optimal. Ces problèmes surviennent souvent lors de la conception de pièces complexes ou lors du passage d'une tâche d'usinage à une autre.
Un code G incorrect provoque un écart d'usinage
Le code G définit les trajectoires d'outil et les instructions d'usinage. Des erreurs dans la structure du code, les valeurs des coordonnées ou les commandes d'outil peuvent entraîner des résultats d'usinage incorrects. Ces erreurs peuvent produire des pièces surdimensionnées, sous-dimensionnées ou mal alignées. Une vérification rigoureuse du code permet de prévenir ces problèmes.
Une planification inadéquate des trajectoires d'outils affecte l'efficacité
Une mauvaise conception de la trajectoire d'outil peut augmenter le temps d'usinage et réduire la stabilité de coupe. Des mouvements redondants ou un séquencement inefficace peuvent entraîner une usure prématurée de l'outil et des cycles de production plus longs. Une planification optimisée de la trajectoire améliore la régularité d'usinage et réduit les erreurs.
Les erreurs de manipulation des opérateurs influencent la qualité de la production
Avant d'énumérer les points clés, il est important de prendre en compte les facteurs humains dans le fonctionnement des machines CNC.
- Un montage incorrect des outils affecte l'alignement de l'usinage.
- Des paramètres de saisie incorrects entraînent des conditions de coupe instables.
- Un réglage inadéquat des machines augmente le risque de défauts de production.
Une formation adéquate et des procédures standardisées réduisent les erreurs opérationnelles.
Stabilité des machines et problèmes mécaniques
Les problèmes de stabilité des machines affectent les performances globales des tours CNC et peuvent engendrer des vibrations, une perte de précision et des résultats d'usinage irréguliers. L'usure mécanique, le déséquilibre de la broche et la dégradation des guidages sont des causes fréquentes d'instabilité. La stabilité des machines est essentielle pour garantir la précision et l'efficacité dans les environnements de production à long terme.
L'usure de la broche réduit la précision de rotation
Les systèmes de broche sont essentiels au bon fonctionnement de la rotation. L'usure ou le déséquilibre de la broche peuvent engendrer des vibrations et réduire la précision d'usinage. Un contrôle régulier permet de garantir des performances stables.
L'usure des glissières affecte la précision du mouvement
Les glissières contrôlent le déplacement de l'outil. L'usure ou la contamination des surfaces de guidage peuvent nuire à la fluidité du mouvement et engendrer des erreurs de positionnement. Une lubrification et un entretien appropriés améliorent la stabilité du système.
La rigidité structurelle influence la stabilité d'usinage
Avant d'énumérer les points clés, il est important de souligner l'impact structurel.
- Une faible rigidité augmente les vibrations lors des découpes importantes.
- La déformation des machines affecte la précision dimensionnelle.
- Sa structure stable permet des opérations d'usinage à grande vitesse.
La rigidité élevée améliore la fiabilité globale du tournage CNC.
















