
Les outils de tournage CNC jouent un rôle crucial dans les procédés d'usinage modernes, assurant les opérations de coupe à haute vitesse, sous haute pression et sous charge continue. La rupture d'un outil lors du tournage CNC affecte non seulement l'efficacité d'usinage, mais engendre également des défauts sur les pièces, une augmentation des coûts de production et des arrêts machine imprévus. La défaillance d'un outil est rarement due à un seul facteur. Elle résulte généralement d'un déséquilibre des paramètres de coupe, d'une dégradation de l'outil, de problèmes de rigidité de la machine, d'une instabilité du bridage de la pièce et de problèmes de refroidissement ou d'évacuation des copeaux. La compréhension de ces causes permet d'améliorer la stabilité d'usinage et de réduire les risques opérationnels en production industrielle.
Paramètres de coupe incorrects entraînant la casse de l'outil
Les paramètres de coupe, tels que la vitesse de broche, l'avance et la profondeur de passe, déterminent directement le comportement d'usinage lors des opérations de tournage CNC. Lorsque ces valeurs dépassent les limites mécaniques de l'outil, une force de coupe excessive est générée, pouvant entraîner des ébréchures ou une rupture brutale de l'outil. Une vitesse de coupe élevée accroît le rendement, mais peut également augmenter la charge thermique et les contraintes mécaniques si elle n'est pas adaptée au matériau de l'outil. Une avance excessive concentre la force sur l'arête de coupe, tandis qu'une profondeur de passe trop importante augmente la charge instantanée ; ces deux facteurs augmentent le risque de rupture de l'outil.
Inadéquation entre la vitesse de broche et le matériau
La vitesse de broche influe directement sur la stabilité de la coupe. Différents matériaux requièrent différentes plages de vitesse pour garantir des conditions d'usinage sûres.
- Les matériaux durs nécessitent une vitesse de broche plus faible afin de réduire la charge d'impact sur le tranchant.
- Les matériaux plus souples permettent une vitesse plus élevée, mais la stabilité thermique doit tout de même être maintenue.
- Des variations de vitesse excessives peuvent entraîner des conditions de coupe instables et endommager l'outil.
Un contrôle stable de la vitesse contribue à la durabilité des outils et à la sécurité d'usinage.
Vitesse d'avance excessive provoquant une charge d'impact
La vitesse d'avance détermine la vitesse à laquelle l'outil entre en contact avec le matériau. Lorsque la vitesse d'avance est trop élevée, la force de coupe augmente brusquement à la pointe de l'outil.
- Une vitesse d'avance élevée concentre les contraintes sur le tranchant.
- Un mouvement d'alimentation irrégulier introduit des vibrations et une instabilité.
- Une surcharge prolongée accélère la rupture par fatigue de l'outil.
Un contrôle précis de l'alimentation permet de maintenir des conditions de coupe stables.
Profondeur de coupe excessive
La profondeur de coupe détermine la quantité de matière enlevée en une seule passe.
- La coupe profonde augmente la charge instantanée sur l'outil.
- La concentration des contraintes peut entraîner l'apparition de microfissures au niveau du tranchant.
- Les matériaux durs augmentent considérablement le risque de casse lors de découpes importantes.
Les stratégies de découpe par couches permettent de réduire la charge excessive.
Le matériau et l'état d'usure de l'outil influencent la rupture
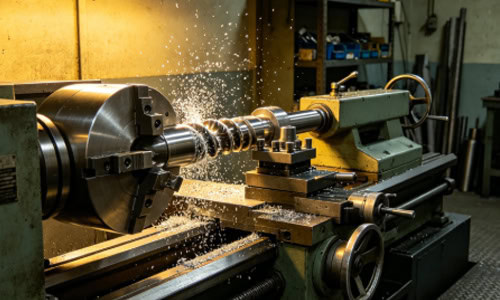
Les performances du matériau de l'outil sont déterminantes pour la stabilité de l'usinage. La dureté, la ténacité et la résistance à la chaleur varient selon les matériaux. Avec l'usure, les arêtes de coupe s'émoussent, augmentant la résistance à la coupe et concentrant les contraintes sur les zones fragilisées. Un choix de matériau inadapté à une opération d'usinage spécifique réduit également la durée de vie de l'outil et accroît le risque de rupture.
L'usure des outils accélère la défaillance
L'usure est l'un des principaux facteurs conduisant à la défaillance des outils.
- L'usure des lames augmente la résistance et la charge de coupe.
- Les outils émoussés génèrent de la chaleur supplémentaire lors de l'usinage.
- Une usure irrégulière crée un déséquilibre dans la répartition des forces.
Le remplacement régulier des outils améliore la stabilité d'usinage.
Sélection incorrecte des matériaux d'outils
Des conditions d'usinage différentes requièrent des propriétés différentes pour les matériaux d'outillage.
- Les matériaux à haute résistance nécessitent des outils de coupe à haute dureté.
- Les outils standard en acier rapide ne conviennent pas aux charges de coupe importantes.
- Les outils en carbure revêtus offrent une meilleure résistance thermique et à l'usure.
Le choix approprié des matériaux améliore la fiabilité de l'usinage.
Problèmes de rigidité des machines provoquant des ruptures dues aux vibrations
Une rigidité insuffisante de la machine engendre des vibrations lors de la coupe, provoquant des fluctuations des forces de coupe et accélérant la fatigue de l'outil. L'usinage avec de longs porte-à-faux ou des conditions de coupe difficiles augmentent l'intensité des vibrations. L'usure de la broche ou la dégradation des guidages réduisent encore la stabilité d'usinage et accroissent le risque de défaillance de l'outil.
Déficit de rigidité structurelle
La structure de la machine influe directement sur la stabilité de l'usinage.
- Une faible rigidité amplifie les vibrations de coupe.
- Le jeu structurel accroît les écarts d'usinage au fil du temps.
- Les vibrations ont un impact direct sur la contrainte exercée sur la pointe de l'outil.
La structure stable de la machine garantit des conditions d'usinage sûres.
Usure de la broche et du guidage
L'état des composants mécaniques influe fortement sur la précision d'usinage.
- Un mauvais alignement de la broche provoque des trajectoires de coupe instables.
- L'usure des glissières réduit la précision d'avance.
- Les erreurs de mouvement augmentent la charge dynamique de l'outil.
Un entretien adéquat améliore la stabilité de l'usinage.
Instabilité du serrage de la pièce provoquant un impact sur l'outil
Un serrage instable entraîne des mouvements de la pièce pendant l'usinage, provoquant des variations brusques de la force exercée sur l'outil de coupe. Ce phénomène est particulièrement fréquent sur les pièces d'arbres élancés ou les composants à parois minces. Une force de serrage irrégulière induit également un usinage excentré, augmentant ainsi les contraintes sur l'outil.
Un serrage desserré provoque des vibrations
La stabilité du serrage influe directement sur la sécurité d'usinage.
- Une pièce mal fixée génère des forces d'impact périodiques.
- Une fixation instable augmente les fluctuations de force.
- Les vibrations accélèrent la défaillance par fatigue des outils.
Un serrage stable garantit la sécurité d'usinage.
Déformation des pièces à parois minces
Les structures minces sont extrêmement sensibles aux forces de coupe.
- La pression de coupe provoque une déformation locale.
- La déformation modifie la trajectoire d'engagement de l'outil.
- Une répartition inégale des forces augmente le risque de rupture.
Des structures de support adéquates réduisent les problèmes de déformation.
Un refroidissement et une évacuation des copeaux insuffisants entraînent des dommages à l'outil.
Un refroidissement insuffisant augmente la température de coupe, ce qui réduit la dureté de l'outil et accélère son usure. Une mauvaise évacuation des copeaux entraîne leur accumulation, provoquant des coupes secondaires et une charge supplémentaire sur l'outil. Une surchauffe continue fragilise la structure du matériau de l'outil et augmente le risque de rupture.
Refroidissement insuffisant entraînant une défaillance thermique
Le contrôle de la température est essentiel à la stabilité de l'usinage.
- Les températures élevées réduisent la dureté des outils.
- Les contraintes thermiques accélèrent la fatigue des matériaux.
- Une exposition prolongée augmente le risque de fracture.
Un refroidissement efficace prolonge la durée de vie de l'outil.
Mauvaise évacuation des copeaux provoquant des coupures secondaires
L'évacuation des copeaux influe directement sur la stabilité de coupe.
- L'accumulation de copeaux gêne le mouvement de l'outil.
- La coupe secondaire augmente la charge sur l'outil.
- Les puces bloquées génèrent une surchauffe localisée.
Un contrôle adéquat des copeaux réduit les dommages liés à l'usinage.
















