
Les alliages de titane sont largement utilisés dans l'aérospatiale, les dispositifs médicaux, l'automobile et la fabrication d'équipements de pointe en raison de leur haute résistance, de leur faible densité et de leur excellente résistance à la chaleur et à la corrosion. Cependant, ces propriétés en font également l'un des matériaux les plus difficiles à usiner en fraisage CNC. Lors du fraisage à grande vitesse, les outils sont sujets à l'écaillage, à une usure accélérée et à une durée de vie réduite, ce qui diminue non seulement l'efficacité d'usinage, mais peut aussi entraîner des écarts dimensionnels et une mauvaise qualité de surface. Pour maîtriser efficacement l'écaillage, une optimisation systématique est nécessaire au niveau de l'outillage, des paramètres de coupe, des méthodes de refroidissement et des stratégies d'usinage.
Pourquoi l'écaillage se produit-il facilement lors du fraisage à grande vitesse des alliages de titane ?
L'usinage des alliages de titane est complexe car les outils de coupe sont soumis à un couplage thermo-mécanique complexe dans des conditions de grande vitesse.
La température de coupe augmente rapidement
Les alliages de titane ont une faible conductivité thermique, ce qui entraîne une concentration importante de la chaleur générée lors de la coupe dans la zone de contact outil-pièce, maintenant ainsi le tranchant dans un environnement à haute température pendant des périodes prolongées.
- Réduire l'accumulation de chaleur inutile afin d'éviter la dégradation de la résistance du tranchant de l'outil due à la surchauffe.
- Ajustez la vitesse de coupe de manière appropriée afin de maintenir l'outil en fonctionnement dans une plage de température plus stable.
Utilisez un système de refroidissement efficace pour évacuer la chaleur à temps et réduire les chocs thermiques sur l'outil.
Les fluctuations de la force de coupe provoquent un impact sur le bord
Les alliages de titane présentent une résistance élevée et offrent une importante résistance à la coupe lors de l'usinage. Ceci est particulièrement évident lors de la pénétration ou de la sortie de l'outil dans le matériau, ou lors de l'usinage de surfaces complexes, où des chocs soudains sont susceptibles de se produire.
- Évitez les augmentations soudaines de la charge de coupe afin de réduire l'impact sur le tranchant.
- Optimisez la stratégie d'entrée de l'outil pour assurer une coupe plus fluide et plus continue.
- Maintenir une épaisseur de copeaux stable pour éviter une surcharge localisée susceptible de provoquer un écaillage.
La clé du fraisage à grande vitesse des alliages de titane ne réside pas simplement dans l'augmentation de la vitesse de la broche, mais dans la garantie que l'outil reste soumis à des conditions de charge stables en permanence.
Choisir le bon outil pour réduire les risques d'écaillage
Le choix des outils influe directement sur la stabilité d'usinage. Une configuration d'outillage inadéquate peut réduire considérablement leur durée de vie.
Prioriser les outils en carbure haute performance
L'usinage des alliages de titane exige une grande rigidité, une excellente résistance à l'usure et à la chaleur des outils. Par conséquent, le choix des outils appropriés doit se faire en fonction de la nuance de titane et des conditions d'usinage.
- Utilisez des substrats d'outils plus résistants pour améliorer la résistance à l'écaillage.
- Sélectionnez des revêtements adaptés à l'usinage du titane pour améliorer la résistance à l'usure et les performances à haute température.
Configurez les spécifications des outils de manière appropriée pour les étapes d'ébauche, de semi-finition et de finition.
Optimiser la géométrie de l'outil
La conception du tranchant de l'outil doit concilier affûtage et résistance aux chocs. Un réglage précis des angles de coupe et de dépouille contribue à réduire la résistance à la coupe et à améliorer l'évacuation des copeaux. L'optimisation de l'angle d'hélice garantit un processus de coupe plus continu et stable. Le porte-à-faux de l'outil doit être maîtrisé en fonction de la profondeur d'usinage afin d'éviter les vibrations et les déformations dues à un allongement excessif. Enfin, une structure d'outil bien conçue répartit les forces de coupe de manière plus homogène, réduisant ainsi l'usure anormale du tranchant.
Optimisation des paramètres de fraisage à grande vitesse et des méthodes de refroidissement
Même avec des outils de haute qualité, des paramètres incorrects peuvent toujours entraîner un écaillage.
Contrôle précis de la vitesse de coupe et de l'avance
Les paramètres d'usinage à grande vitesse doivent être déterminés en fonction du diamètre de l'outil, du nombre de cannelures, des propriétés du matériau et des capacités de la machine-outil, plutôt que de rechercher aveuglément des vitesses de broche élevées.
- Réduisez de manière appropriée la vitesse de coupe excessive afin de minimiser l'accumulation continue de chaleur.
- Augmenter l'avance par dent pour réduire le frottement inefficace entre l'outil et la pièce.
- Contrôlez la profondeur de coupe radiale et axiale pour maintenir des charges de coupe stables.
Un paramétrage adéquat permet d'obtenir un meilleur équilibre entre efficacité, durée de vie de l'outil et qualité de surface.
Amélioration du refroidissement et de l'évacuation de la puce
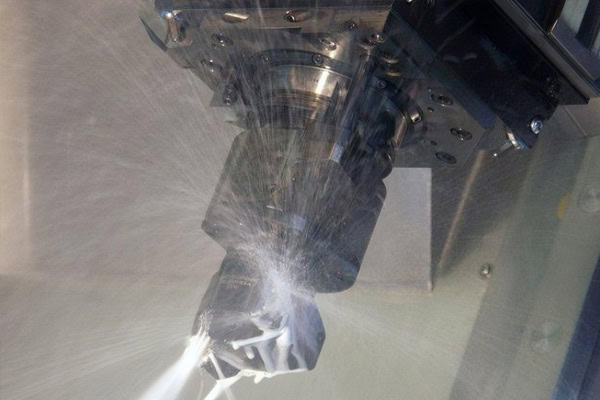
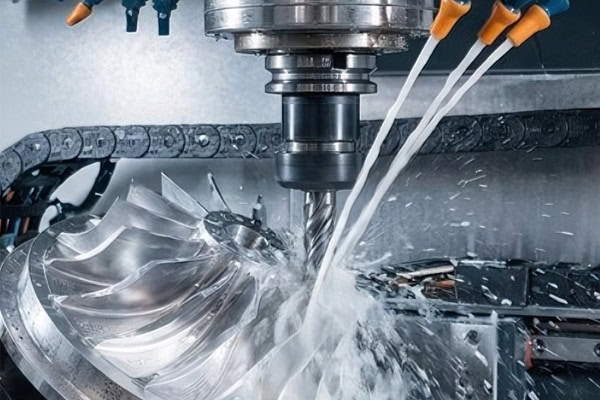
Les conditions de refroidissement et d'évacuation des copeaux influent considérablement sur la durée de vie de l'outil. Il est essentiel de veiller à ce que le liquide de refroidissement atteigne intégralement la zone de coupe, couvre efficacement la surface de contact outil-pièce et évacue rapidement les copeaux chauds afin d'éviter l'usure secondaire. Dans les cavités profondes ou les structures complexes, un refroidissement haute pression peut être utilisé pour améliorer la dissipation thermique. Des conditions stables de refroidissement et d'évacuation des copeaux réduisent significativement l'accumulation de chaleur et améliorent la fiabilité d'usinage.
Réduction des ébréchures grâce à une stratégie d'usinage
Outre l'outillage et les paramètres, la planification de la trajectoire d'outil influe également sur les conditions de chargement de l'outil.
Évitez les changements brusques de la charge de coupe
Lors de l'usinage de pièces complexes en alliage de titane, les impacts à l'entrée et à la sortie de l'outil doivent être minimisés.
- Utilisez des stratégies d'entrée et de sortie progressives pour réduire le choc de coupe instantané.
- Appliquer des stratégies de fraisage dynamiques pour maintenir des charges de coupe uniformes.
- Planifiez correctement les séquences d'usinage pour les cavités profondes et les structures à parois minces afin d'éviter toute surcharge localisée.
L'optimisation des trajectoires d'outils améliore considérablement la stabilité d'usinage et réduit le risque d'écaillage.
Mettre en place un système de surveillance de l'état des outils
L'usinage à grande vitesse est sensible aux variations de l'état des outils. Une surveillance régulière permet d'éviter que des problèmes mineurs ne se transforment en ébréchures importantes.
- Inspectez régulièrement les lames pour détecter toute usure prématurée et tout ébréchure.
- Établir des normes de gestion de la durée de vie des outils basées sur le temps d'usinage et le volume de matière enlevée.
- Mettre en œuvre un contrôle en cours de production des pièces critiques afin d'éviter la poursuite de l'usinage avec des outils non conformes.
Une gestion systématique contribue à améliorer la stabilité globale du fraisage CNC des alliages de titane.
Conclusion
L'écaillage lors du fraisage à grande vitesse des alliages de titane ne peut être résolu par une simple réduction de la vitesse de broche. Il est indispensable d'optimiser en profondeur le choix de l'outil, les paramètres de coupe, le refroidissement et l'évacuation des copeaux, ainsi que les trajectoires d'outil. Seul un fonctionnement optimal de l'outil, sous charge et température adéquates, permet d'atteindre un équilibre optimal entre efficacité d'usinage, précision dimensionnelle et durée de vie de l'outil. TiRapid propose des solutions de fraisage CNC sur mesure, adaptées aux structures des pièces en alliage de titane et aux exigences de précision, permettant ainsi à ses clients de réduire les risques d'usinage et d'améliorer la stabilité de leur production en série.















