
Un tour CNC est un système d'usinage automatisé qui utilise une commande numérique par ordinateur (CNC) pour gérer les mouvements de la machine et les opérations d'usinage. La broche fait tourner la pièce tandis que les outils de coupe se déplacent le long d'axes programmés pour enlever de la matière et produire la géométrie requise. Comparé aux tours conventionnels, un tour CNC intègre des systèmes de commande numérique, des servomoteurs, des mécanismes de changement d'outils automatiques, des dispositifs de retour d'information de position et des fonctions d'usinage programmables, permettant ainsi un exécution continue des processus de production selon des programmes prédéfinis. Un tour CNC typique se compose d'un banc, d'une poupée fixe, d'un système de broche, d'un mandrin, d'un porte-outils, d'outils de coupe, de glissières, de guidages, de vis à billes, d'une contre-poupée, d'un système de commande numérique, de servomoteurs, d'un système d'arrosage, d'un système de lubrification et d'un carter de protection. Différentes machines peuvent également inclure des outils motorisés, une contre-broche, une commande d'axe C, des alimentateurs de barres automatiques et des équipements de contrôle en cours de production. Ces composants ne fonctionnent pas indépendamment. Ils interagissent grâce à des structures mécaniques, des systèmes de commande électrique et un logiciel d'usinage pour former un système de production complet. La broche assure la rotation, le mandrin fixe la pièce, le porte-outils sélectionne et positionne les outils de coupe, les glissières et les vis à billes contrôlent le mouvement de l'outil, et le système CNC coordonne l'ensemble du processus d'usinage. La compréhension des composants de base des tours CNC permet aux fabricants de choisir les machines adaptées, d'assurer leur maintenance, d'identifier les pannes potentielles et de développer des processus d'usinage plus efficaces.
Structure mécanique principale des équipements de tournage CNC
La structure mécanique des tours à commande numérique (CNC) assure le support, le positionnement, la transmission et la résistance aux efforts de coupe. Lors de l'usinage, la broche tourne à grande vitesse tandis que l'outil de coupe se déplace selon la trajectoire programmée. Si la rigidité de la machine est insuffisante, si la précision des guidages se dégrade ou si les composants de la transmission présentent un jeu excessif, des problèmes tels que vibrations, écarts dimensionnels et mauvais état de surface peuvent survenir. Les tours CNC modernes utilisent généralement des structures rigides associées à des guidages, des chariots et des vis à billes pour garantir un mouvement stable de l'outil. Ces systèmes permettent à la machine d'effectuer des opérations de tournage extérieur, de dressage, d'alésage intérieur, de rainurage, de filetage et autres opérations d'usinage avec une précision constante. La qualité de fabrication, la précision d'installation et la stabilité à long terme de la structure mécanique influent directement sur les performances globales d'usinage des tours CNC.
Bâti et socle de la machine
Le banc est l'un des composants structurels les plus importants d'un tour à commande numérique. La poupée fixe, les glissières, les chariots et la contre-poupée sont montés sur le banc ou y sont fixés. Le banc doit présenter une rigidité et une stabilité suffisantes pour supporter les efforts de coupe et les vibrations générées pendant l'usinage. Un banc rigide réduit les déformations structurelles et contribue à maintenir un contact stable entre l'outil de coupe et la pièce. Certains tours à commande numérique utilisent un banc incliné pour améliorer l'évacuation des copeaux et faciliter le chargement et le déchargement automatisés, ainsi que les opérations de maintenance.
- Supporte la tête de poupée et les systèmes de mouvement
- Assure la rigidité globale de la machine
- Supporte les glissières et les toboggans
- Réduit les vibrations d'usinage
- Améliore la stabilité à long terme des machines
- Maintient la précision de l'installation
- Améliore la répartition de la force de coupe
Bien que le banc de la machine n'effectue pas directement la coupe, il constitue la base structurelle de l'ensemble du système d'usinage. Sur les tours CNC de précision, la stabilité du banc influe sur la position relative de la broche, de la tourelle et des axes de déplacement. Les variations d'installation ou de l'état de la fondation sur une longue période peuvent également affecter la régularité dimensionnelle, d'où l'importance d'une installation et d'une mise à niveau correctes de la machine.
Système de glissières, de coulisses et de vis à billes
Les glissières et les guides contrôlent le déplacement linéaire de l'outil. Les axes de déplacement courants sont les axes X et Z. L'axe Z, généralement parallèle à l'axe de la broche, contrôle le déplacement axial de l'outil, tandis que l'axe X contrôle le déplacement radial et le diamètre d'usinage. Les vis à billes convertissent le mouvement rotatif des servomoteurs en un déplacement linéaire et assurent un positionnement précis pendant l'usinage.
- Contrôle le mouvement axial de l'outil
- Contrôle le mouvement radial de l'outil
- Améliore la précision du positionnement
- Réduit le jeu de transmission
- Maintient la répétabilité
- Prend en charge l'usinage automatique continu
L'état des guidages, la précision des vis à billes et la lubrification influent sur la stabilité du mouvement. Si les guidages s'usent ou si un jeu excessif se développe dans le système de vis à billes, la trajectoire réelle de l'outil peut s'écarter de la trajectoire programmée. En production quotidienne, les guidages doivent être maintenus propres, la lubrification vérifiée régulièrement et la précision de positionnement de la machine contrôlée conformément aux exigences de maintenance.
Système de broche et de maintien de pièce d'un tour à commande numérique
Le système de broche est l'un des principaux systèmes d'entraînement des tours à commande numérique (CNC). Il actionne le mandrin et la pièce à usiner. Une caractéristique majeure du tournage, par rapport au fraisage, est que la pièce est généralement mise en rotation par la broche tandis que l'outil de coupe effectue des mouvements d'avance contrôlés. La vitesse de rotation de la broche, sa stabilité et les conditions de maintien de la pièce influencent directement l'efficacité de coupe, la qualité de surface et la précision dimensionnelle. Un mandrin ou une pince est généralement monté à l'avant de la broche pour fixer différents types de pièces. Les centres de tournage avancés peuvent également inclure une commande d'axe C, une contre-broche ou des outils motorisés, permettant ainsi de réaliser des opérations d'usinage plus complexes sur une seule machine.
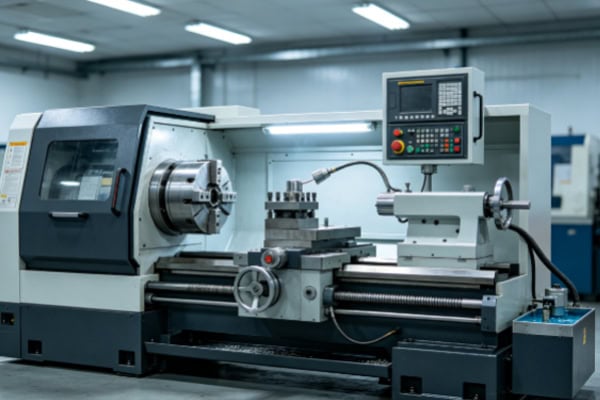
Système de poupée et de broche
La poupée fixe est généralement installée à une extrémité du banc de la machine et comprend la broche, les roulements, les composants d'entraînement et les mécanismes de transmission associés. La broche est entraînée par un moteur, tandis que le système CNC contrôle sa vitesse et son sens de rotation en fonction des exigences d'usinage. La précision de la broche influe fortement sur la circularité, la concentricité et la qualité de surface. Lors de l'usinage à grande vitesse, l'équilibrage de la broche et sa stabilité thermique doivent également être pris en compte.
Le système de broche doit garantir une rigidité rotationnelle suffisante tout en supportant différents matériaux et dimensions de pièces. Les alliages d'aluminium peuvent nécessiter des vitesses de broche relativement élevées, tandis que l'acier inoxydable et l'acier allié requièrent généralement des vitesses soigneusement sélectionnées en fonction des performances de l'outil et des conditions de coupe. Un fonctionnement stable de la broche contribue à réduire les vibrations et à maintenir des performances de coupe constantes.
Mandrins et colliers
Le mandrin fixe la pièce à usiner sur la broche afin d'assurer une rotation fiable. Parmi les dispositifs de serrage courants, on trouve les mandrins à trois mors, les mandrins à quatre mors et les pinces de serrage. Les mandrins à trois mors conviennent à de nombreuses pièces rotatives courantes, les mandrins à quatre mors permettent un réglage indépendant des mors pour un positionnement précis, et les pinces de serrage sont souvent utilisées pour les barres et les petites pièces de précision. La force de serrage doit être choisie en fonction du matériau et de la géométrie de la pièce. Une force de serrage insuffisante peut entraîner le glissement de la pièce, tandis qu'une force excessive peut déformer les pièces à parois minces.
- Fixe la pièce à usiner
- Maintient la stabilité rotationnelle
- Réduit les erreurs de configuration
- Améliore la répétabilité
- Compatible avec des pièces de différentes dimensions
- Permet la production par lots
Le choix d'un système de bridage approprié améliore la stabilité du tournage CNC. Pour les pièces de précision, la méthode de bridage doit également tenir compte des surfaces de référence, des tolérances d'usinage et de la rigidité de la pièce afin de garantir un positionnement stable tout au long du processus de coupe.
Contre-pointe et mécanisme de centrage
La contre-pointe est positionnée à l'opposé de la poupée fixe et sert principalement à supporter des pièces longues ou minces. Les arbres longs, soutenus uniquement par le mandrin, peuvent se tordre ou vibrer pendant l'usinage. Une contre-pointe associée à une pointe offre une rigidité de support accrue et réduit les déformations dues à l'usinage. Certains tours à commande numérique utilisent des contre-pointes programmables qui peuvent se déplacer et se positionner automatiquement, améliorant ainsi la productivité lors de l'usinage en série.
- Supporte les arbres longs
- Réduit les vibrations d'usinage
- Réduit la déformation de la pièce
- Améliore la stabilité d'usinage des arbres minces
- Améliore la qualité de la surface
- Améliore la cohérence dimensionnelle
Pour les pièces courtes, la contre-pointe n'est pas toujours nécessaire. En revanche, pour les arbres minces et les composants longs, son utilisation appropriée peut améliorer considérablement la stabilité d'usinage.
Système d'outils de coupe et de changement d'outils automatique
Les outils de coupe sont les éléments d'usinage direct des tours à commande numérique. Différentes pièces nécessitent différents outils pour l'ébauche, la finition, le dressage, l'alésage, le rainurage, le tronçonnage et le filetage. Les tours à commande numérique modernes utilisent généralement une tourelle pouvant accueillir plusieurs outils de coupe et sélectionner automatiquement l'outil requis en fonction du programme. La tourelle pivote pour positionner l'outil sélectionné à l'endroit de l'usinage, réduisant ainsi le temps de changement d'outil manuel et améliorant la productivité en continu.
Tourelle porte-outils et système de montage d'outils
Le tourelle porte-outils est un élément clé du système de changement d'outils automatique. Elle comporte généralement plusieurs stations d'outillage, permettant l'installation de différents outils en fonction de la configuration de la machine. La tourelle doit non seulement assurer des changements d'outils rapides, mais aussi garantir un positionnement précis et répétable des outils. Pour la production en série, une configuration d'outils bien conçue permet de réaliser plusieurs opérations d'usinage en une seule opération.
- Installer des outils de tournage externes
- Installer des outils de perçage internes
- Installer les outils de rainurage
- Installer les outils de séparation
- Installer les outils de filetage
- Configurer les outils de formulaire
- Outils pilotés par la machine sur certaines machines
Une configuration de tourelle appropriée réduit les changements d'outils et les temps auxiliaires, permettant ainsi de réaliser plus efficacement les opérations d'ébauche, de semi-finition et de finition. Les centres de tournage équipés d'outils motorisés peuvent également effectuer des opérations de perçage, de fraisage et de taraudage, augmentant ainsi les capacités d'usinage d'une seule machine.
Outils de tournage et systèmes d'inserts
Les outils de tournage se composent généralement de porte-outils, de plaquettes de coupe et de systèmes de serrage. L'usinage CNC moderne utilise couramment des plaquettes indexables, dont le matériau, le revêtement, le rayon de bec et la géométrie du brise-copeaux sont choisis en fonction du matériau de la pièce et des exigences d'usinage. Lors de l'usinage de l'acier au carbone, la résistance à l'usure et la stabilité de coupe sont essentielles. Les alliages d'aluminium nécessitent généralement des arêtes de coupe affûtées et une évacuation efficace des copeaux. L'acier inoxydable requiert un équilibre entre ténacité, résistance à l'usure et robustesse des arêtes.
L'état de l'outil influe directement sur les dimensions des pièces et la qualité de leur surface. L'usure des plaquettes peut entraîner une augmentation des forces de coupe et une détérioration de la rugosité de surface. Les équipes de production peuvent définir des normes de remplacement des outils en fonction du volume d'usinage, du temps de coupe et de l'usure réelle afin de garantir des performances de coupe stables.
Systèmes de commande et d'entraînement CNC
Le système de commande numérique (CNC) est l'élément central qui permet l'usinage automatisé. Après la saisie d'un programme d'usinage par l'opérateur, le système de commande interprète les instructions et coordonne la broche, les servomoteurs, la tourelle et les axes de déplacement selon la trajectoire d'outil programmée. Le système CNC gère l'exécution du programme, les réglages de coordonnées, la compensation d'outil, la vitesse de broche, l'avance, la surveillance des alarmes et l'enregistrement du programme.
Panneau de commande CNC
Le panneau de commande constitue une interface essentielle entre l'opérateur et la machine. Il comprend généralement un écran, un clavier, des boutons de fonction et des interrupteurs. L'opérateur peut utiliser ce panneau pour lancer des programmes d'usinage, modifier des paramètres, définir les coordonnées de travail, saisir les valeurs de compensation d'outil et consulter les alarmes de la machine.
- Saisie et appel des programmes CNC
- Définir les coordonnées d'usinage
- Ajuster la compensation de l'outil
- Régler la vitesse de la broche
- Définir les paramètres d'alimentation
- Surveiller l'état de la machine
- Vérifier les informations d'alarme
- Gérer les fichiers du programme
Les opérateurs doivent configurer les paramètres conformément à la documentation machine et aux exigences de production. Des réglages de coordonnées, des valeurs de compensation d'outil ou une sélection de programme incorrects peuvent entraîner des erreurs d'usinage.
Servomoteurs et mécanismes d'entraînement
Les servomoteurs entraînent les axes X et Z ainsi que d'autres systèmes de mouvement, permettant aux outils de coupe de se déplacer avec précision selon les instructions de la commande numérique. Les servovariateurs régulent le fonctionnement des moteurs en fonction des commandes de la commande numérique, tandis que le retour d'information de position assure un contrôle précis du mouvement. La réactivité des servomoteurs, la précision du positionnement et la stabilité de fonctionnement influent toutes sur les performances de tournage de la commande numérique.
Les systèmes servo de haute précision permettent aux outils de coupe de suivre des trajectoires programmées avec précision et de réduire les erreurs de positionnement. Pour les filetages de précision, les petits pas et les composants à tolérances serrées, la stabilité du mouvement servo est essentielle à un usinage fiable.
Systèmes de retour d'information et de mesure de position
Les systèmes de retour d'information de position détectent la position réelle des axes de la machine et transmettent cette information à la commande numérique. Cela permet à la machine de contrôler ses mouvements et d'améliorer la précision et la répétabilité du positionnement. Certaines machines avancées utilisent également des codeurs de broche pour synchroniser la rotation de la broche avec les opérations de filetage.
En cas de dysfonctionnement du système de rétroaction, des erreurs de positionnement, des problèmes d'usinage de filetage ou des écarts dimensionnels peuvent survenir. Les capteurs de rétroaction, les câbles et les connexions électriques associées doivent donc faire l'objet d'une maintenance régulière des équipements.
Systèmes auxiliaires et structures de sécurité
Outre la structure mécanique, la broche, la tourelle et le système de commande, les tours à commande numérique (CNC) nécessitent des systèmes de refroidissement, de lubrification, d'évacuation des copeaux, hydrauliques, électriques et de sécurité. Ces systèmes auxiliaires ne participent pas directement à la coupe, mais sont essentiels au fonctionnement continu de la machine et à un environnement d'usinage contrôlé. Les tours CNC modernes utilisent généralement des structures de protection fermées qui isolent la zone d'usinage tout en retenant les copeaux et le liquide de refroidissement.
Système de refroidissement
L'usinage génère une chaleur importante. Le système de refroidissement fait circuler le fluide de coupe afin de réduire la température de la pièce et de l'outil, tout en améliorant la lubrification et l'évacuation des copeaux. Un refroidissement adéquat réduit le risque de déformation thermique et peut améliorer la durée de vie de l'outil et la qualité de surface.
- Réduit la température de coupe
- Améliore les conditions de fonctionnement des outils
- Réduit la déformation thermique
- Facilite l'évacuation des copeaux
- Améliore les surfaces usinées
- Prolonge la durée de vie de l'outil
Différents matériaux et paramètres de coupe requièrent des stratégies de refroidissement appropriées. Le tournage à grande vitesse, l'usinage de trous profonds et les matériaux difficiles à usiner peuvent nécessiter une alimentation en liquide de refroidissement à haute pression ou ciblée.
Système de lubrification
Les glissières, vis à billes, roulements et autres composants mobiles nécessitent une lubrification appropriée. Les systèmes de lubrification automatique peuvent acheminer le lubrifiant aux points critiques selon des intervalles prédéfinis, réduisant ainsi la friction et l'usure tout en assurant un mouvement stable.
Un graissage insuffisant peut accélérer l'usure des guidages et des vis à billes, tandis qu'un graissage excessif peut engendrer des contaminations et des problèmes de maintenance. Les fabricants doivent utiliser le type de lubrifiant et le programme d'entretien recommandés par le constructeur de la machine.
Système d'évacuation des copeaux
Les opérations de tournage génèrent des copeaux continus ou discontinus, que le système d'évacuation des copeaux élimine de la zone d'usinage. Parmi les solutions courantes, on trouve les convoyeurs à vis, les convoyeurs à chaînes et divers systèmes de collecte des copeaux. Une évacuation efficace empêche l'accumulation de copeaux autour de l'outil et de la pièce, réduisant ainsi les rayures et les interférences d'usinage.
Lors de l'usinage de l'acier inoxydable, des alliages d'aluminium et des alliages de cuivre, la forme et l'évacuation des copeaux requièrent une attention particulière. Un brise-copeaux adapté, des paramètres de coupe appropriés et un système d'évacuation des copeaux performant permettent d'améliorer les conditions de production en continu.
Portes de protection et structures de sécurité
Les tours à commande numérique (CNC) utilisent généralement des protections et des portes de sécurité pour isoler les pièces en rotation à grande vitesse, les outils de coupe, les copeaux et le liquide de refroidissement des opérateurs. Les hublots d'observation sont généralement fabriqués dans des matériaux adaptés à l'environnement des machines-outils afin que les opérateurs puissent surveiller le processus d'usinage. Les structures de protection doivent rester intactes pendant le fonctionnement et les hublots d'observation endommagés doivent être remplacés avant toute nouvelle utilisation de la machine.
Une enceinte de sécurité complète réduit les risques de projection de copeaux, d'éclaboussures de liquide de refroidissement et de détachement inattendu de la pièce, tout en fournissant un environnement contrôlé pour l'usinage automatisé.
Fonctionnement coordonné des composants d'équipement de tournage CNC
Les tours à commande numérique (CNC) ne dépendent pas d'un seul composant pour réaliser l'usinage. Le banc, la broche, le mandrin, la tourelle, les glissières, les guidages, les vis à billes, la contre-pointe, le système de commande numérique, les servomoteurs, le système d'arrosage, le système de lubrification et le système d'évacuation des copeaux fonctionnent de concert pour mener à bien le processus d'usinage. Dès le début de l'usinage, le mandrin fixe la pièce à usiner sur la broche, celle-ci la fait tourner conformément au programme, la commande numérique envoie des instructions de mouvement au système d'asservissement, les axes X et Z déplacent l'outil de coupe le long de la trajectoire programmée, la tourelle sélectionne l'outil approprié, le système d'arrosage assure le refroidissement et la lubrification, et le système d'évacuation des copeaux élimine les copeaux générés pendant la coupe. C'est uniquement grâce à la coordination de ces systèmes que le tournage CNC permet une production continue, précise et efficace.
Coordination entre les systèmes mécaniques et électriques
Les structures mécaniques supportent et transmettent le mouvement, tandis que le système de commande électrique génère et coordonne les instructions de mouvement. Ces systèmes doivent fonctionner de concert avec précision pour garantir que les outils de coupe suivent la trajectoire programmée. La rigidité de la machine, la précision des guidages, l'état de la vis à billes et la réactivité du servomoteur influencent tous la trajectoire réelle de l'outil.
Pour les opérations d'usinage CNC de précision, la maintenance des équipements ne doit pas se limiter aux seuls composants. L'interaction entre les systèmes mécaniques et de commande doit également être vérifiée. Des tests réguliers de précision de positionnement, des inspections de broche et des contrôles de répétabilité de la tourelle contribuent au maintien des performances de la machine.
Coordination entre la broche, les outils et les paramètres de coupe
La vitesse de broche, l'état de l'outil, l'avance et la profondeur de passe sont étroitement liés. Une vitesse de broche excessive peut accroître la production de chaleur et l'usure de l'outil, tandis qu'une vitesse insuffisante peut réduire la productivité. Une avance excessive peut nuire à la qualité de surface, tandis qu'une avance trop faible peut augmenter le temps d'usinage. Le matériau de l'outil, le matériau de la pièce et la rigidité de la machine sont autant de facteurs à prendre en compte lors du choix des paramètres de coupe.
L'adéquation de ces conditions permet à la machine de maintenir des performances de coupe stables tout en réduisant les vibrations, l'usure anormale des outils et les fluctuations dimensionnelles.
Intégration de l'automatisation aux équipements de tournage CNC
Avec le développement de l'industrie 4.0, les tours à commande numérique peuvent être intégrés à des alimentateurs de barres automatiques, des systèmes robotisés de chargement et de déchargement, des équipements de contrôle en cours de production et des plateformes de gestion de la production. Les alimentateurs de barres automatiques assurent un approvisionnement continu en matières premières, les robots effectuent le chargement et le déchargement des pièces, les systèmes de contrôle surveillent les dimensions critiques et les systèmes de gestion de la production enregistrent les quantités usinées et l'état des machines.
Ce type d'automatisation réduit les opérations auxiliaires manuelles, augmente l'utilisation des machines et améliore la régularité de la production par lots. Pour les composants automobiles, les pièces d'équipements d'automatisation, les connecteurs électroniques, les composants hydrauliques, les arbres de précision et les bagues, le tournage CNC automatisé est devenu une solution essentielle pour optimiser l'efficacité de la production.
Les composants de base d'un tour CNC comprennent la structure de la machine, le système de broche, le mécanisme de bridage, le système d'outils de coupe, le système de commande numérique, le système d'asservissement et les systèmes auxiliaires tels que le refroidissement, la lubrification, l'évacuation des copeaux et les dispositifs de sécurité. Le banc de la machine assure la stabilité de la pièce, la broche la fait tourner, le mandrin la maintient, la tourelle permet des changements d'outils rapides, les glissières et les vis à billes contrôlent le mouvement de l'outil, la commande numérique coordonne les opérations d'usinage, le système d'asservissement exécute les commandes de mouvement avec précision et les systèmes auxiliaires garantissent le fonctionnement continu de la machine. Les tours CNC peuvent présenter différentes configurations. Les centres de tournage avancés peuvent inclure des outils motorisés, des contre-broches, une commande d'axe C, des alimentateurs de barres automatiques et des systèmes d'inspection en cours d'usinage. La compréhension de ces composants essentiels permet aux entreprises d'usinage CNC de mieux choisir leurs équipements, de développer des processus d'usinage adaptés et d'effectuer une maintenance courante efficace. Pour les fabricants engagés dans une production en série de précision à long terme, le maintien en bon état de chaque système et la garantie d'une coordination stable entre les composants sont essentiels pour optimiser la précision, la productivité, l'automatisation et l'efficacité globale de la production en tournage CNC.















