
Les pièces à parois minces sont de plus en plus courantes dans les industries manufacturières modernes. Des composants structuraux aérospatiaux aux pièces de précision utilisées dans les équipements d'automatisation, ces composants offrent des avantages tels que la légèreté et la compacité. Cependant, comparées aux pièces standard, les pièces à parois minces sont beaucoup plus difficiles à usiner. De nombreux clients rencontrent des problèmes : les dimensions sont conformes aux exigences avant usinage, mais des défauts tels que des déformations, des variations dimensionnelles ou un assemblage imparfait apparaissent après traitement. Bien que l'épaisseur de paroi puisse sembler une différence de conception mineure, les pièces à parois minces sont extrêmement sensibles aux forces de coupe, aux variations de température et aux contraintes internes. En usinage de précision, la maîtrise des déformations et le maintien de la stabilité dimensionnelle sont des facteurs essentiels pour obtenir des résultats de haute qualité.
Pourquoi les pièces à parois minces sont-elles sujettes à la déformation lors de l'usinage de précision ?
De par leur structure particulière, les pièces à parois minces présentent généralement une rigidité moindre et sont plus sensibles aux contraintes externes lors de l'usinage. Comparées aux pièces classiques à parois épaisses, elles exigent une meilleure maîtrise des conditions d'usinage, une stabilité accrue des équipements et une planification rigoureuse du processus. Nombre d'erreurs d'usinage ne sont pas dues à une précision insuffisante des équipements, mais se développent progressivement lors de la coupe, du bridage et des variations de contraintes dans le matériau. Les facteurs suivants sont des causes fréquentes de déformation lors de l'usinage de pièces à parois minces.
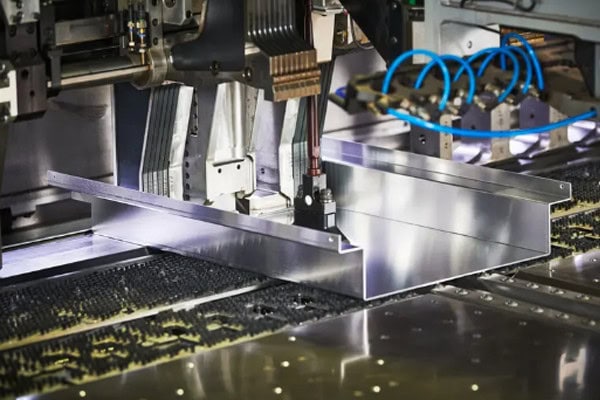
Une rigidité insuffisante de la pièce affecte la stabilité d'usinage.
La principale caractéristique des structures à parois minces est leur faible épaisseur et leur capacité de charge limitée. Lors de la coupe, l'outil exerce une pression sur la pièce et, si la force d'usinage dépasse la résistance à la déformation du matériau, un déplacement local peut se produire. Ce problème est plus marqué pour les composants à parois minces de grande taille ou les pièces présentant des structures courbes complexes.
Les problèmes courants incluent :
- Déformation élastique lors de l'usinage.
- Récupération dimensionnelle après usinage.
- Déformations locales dans les zones fragiles.
- Difficulté à conserver la forme originale dans les structures complexes.
Pour les pièces à parois minces, la stabilité d'usinage est souvent plus importante que la simple augmentation de la vitesse de coupe. Un contrôle précis des forces de coupe et le maintien de conditions de support stables permettent de réduire considérablement les corrections nécessaires après usinage.
La chaleur de coupe provoque des changements dimensionnels
La génération de chaleur est inévitable lors de la coupe des métaux. Les pièces à parois minces, de par leur faible épaisseur, dissipent moins bien la chaleur et sont donc plus sensibles aux variations de température. Lors d'un usinage continu, la concentration de chaleur dans certaines zones peut entraîner une dilatation thermique, puis des variations dimensionnelles après refroidissement.
Les effets courants incluent :
- Augmentation continue de la température dans les zones d'usinage.
- Déformation thermique des matériaux.
- Variations dimensionnelles après refroidissement.
La maîtrise de la température d'usinage est essentielle pour l'usinage de précision des composants à parois minces. Des méthodes de refroidissement appropriées et des cycles d'usinage optimisés contribuent à une meilleure stabilité dimensionnelle.
Les méthodes de serrage influencent la forme finale de la pièce
De nombreux problèmes de déformation surviennent avant même le début de l'usinage, lors du bridage. Une pression de bridage excessive peut entraîner une déformation de la pièce avant même l'usinage. Après usinage, lors du relâchement du dispositif de serrage, la pièce peut reprendre sa forme initiale, provoquant des écarts dimensionnels.
Les points importants à prendre en compte lors du serrage sont les suivants :
- Éviter toute pression excessive sur les zones fragiles.
- Assurer une répartition plus uniforme des forces.
- Réduction des déformations dues au serrage.
Une méthode de serrage appropriée permet à la pièce de rester stable pendant l'usinage et réduit l'influence des forces extérieures sur la précision.
Comment contrôler la déformation lors de l'usinage de précision de pièces à parois minces ?
L'usinage de pièces à parois minces ne se résume pas à la simple réduction de l'effort de coupe. Une solution complète exige l'optimisation du processus d'usinage, le choix des outils et la maîtrise des équipements. Une stratégie de fabrication bien conçue permet de limiter les variations de matière et de garantir une meilleure homogénéité dimensionnelle après usinage. En production, les ingénieurs analysent généralement la structure des pièces et développent ensuite des méthodes d'usinage adaptées.
Optimiser la séquence d'usinage pour réduire les effets de contrainte
L'enlèvement de grandes quantités de matière en une seule opération peut perturber l'équilibre des contraintes internes et provoquer des déformations après usinage. Une planification adéquate de la séquence d'usinage permet une stabilisation progressive des matériaux et améliore la précision finale.
Les méthodes d'optimisation courantes comprennent :
- Enlever la plus grande partie du matériau par un usinage grossier préalable.
- Prévoir une marge de finition adéquate.
- Finalisation des dimensions critiques par étapes.
- Réduction de la profondeur de coupe par opération.
Une séquence d'usinage scientifique réduit les variations de contraintes internes et stabilise les opérations de finition. Pour les pièces à parois minces de haute précision, l'usinage par étapes donne souvent de meilleurs résultats que l'usinage de toutes les dimensions en une seule opération.
Sélectionner les outils et les paramètres d'usinage appropriés
L'état de l'outil et les paramètres de coupe influent directement sur les forces appliquées aux pièces à parois minces. Une résistance à la coupe trop élevée ou des paramètres mal réglés peuvent entraîner une augmentation des vibrations et de la pression d'usinage, affectant ainsi la qualité de surface et la précision dimensionnelle.
Les facteurs clés incluent :
- Choisir des outils de coupe plus affûtés.
- Régler correctement la vitesse de coupe.
- Contrôle de la vitesse d'avance et de la profondeur de coupe.
La combinaison adéquate d'outils et de paramètres réduit l'instabilité pendant l'usinage, améliore le mouvement des outils et optimise la qualité de surface et la précision dimensionnelle.
Améliorer les méthodes de serrage pour renforcer le support
Les méthodes de serrage traditionnelles peuvent ne pas offrir une stabilité suffisante pour les pièces à parois minces. Des solutions de fixation plus adaptées permettent de réduire les mouvements et les vibrations pendant l'usinage en améliorant les méthodes de support et de positionnement.
Les approches courantes incluent :
- Ajout de structures de support auxiliaires.
- Utilisation de fixations flexibles pour réduire la pression.
- Application des méthodes de serrage par le vide.
Une conception appropriée du dispositif de fixation améliore la stabilité d'usinage et réduit les déformations causées par des forces inégales, notamment pour les structures complexes à parois minces.
Quels procédés d'usinage de précision conviennent aux pièces à parois minces ?
Les composants à parois minces présentent souvent des structures complexes et exigent une grande précision. Une seule méthode d'usinage ne suffit généralement pas à répondre à tous les besoins de fabrication. En production, différents procédés sont sélectionnés en fonction des matériaux, des caractéristiques structurelles et des applications finales des pièces. Une technologie d'usinage appropriée améliore l'efficacité tout en réduisant les risques de déformation.
L'usinage CNC à grande vitesse améliore la stabilité
L'usinage CNC à grande vitesse est largement utilisé pour la fabrication de pièces à parois minces. Grâce à des broches à grande vitesse et à des trajectoires d'outil optimisées, il permet de réduire l'impact de coupe et d'améliorer la stabilité d'usinage.
Les principaux avantages comprennent :
- Réduction des forces de coupe lors de l'usinage.
- Amélioration des capacités d'usinage des structures complexes.
- Amélioration de la qualité de surface.
L'usinage à grande vitesse contribue à améliorer l'efficacité de la production tout en réduisant les problèmes de vibrations et de déformation fréquemment rencontrés dans les méthodes d'usinage traditionnelles.
L'usinage 5 axes réduit les opérations de fixation répétées.
Certaines pièces à parois minces comportent plusieurs surfaces d'usinage et des structures courbes complexes. L'usinage conventionnel peut nécessiter de multiples repositionnements, augmentant ainsi les erreurs de positionnement. L'usinage 5 axes réduit les réglages répétés et améliore la régularité globale.
Les principales caractéristiques comprennent:
- Réaliser davantage d'opérations d'usinage en une seule configuration.
- Réduction des erreurs de positionnement cumulées.
- Convient aux composants courbes complexes.
Pour les pièces aérospatiales, les composants médicaux et les structures d'équipements haut de gamme, l'usinage 5 axes offre une approche de fabrication plus flexible et améliore la qualité des pièces complexes.
Un contrôle de précision garantit les dimensions finales
L'inspection après usinage est primordiale pour les pièces à parois minces. Ces composants étant sensibles aux variations environnementales et aux contraintes, un simple contrôle visuel ne suffit pas à garantir la qualité d'usinage.
L'inspection comprend généralement :
- Mesure des dimensions critiques et des tolérances géométriques.
- Vérification de la présence ou non d'une déformation.
- Vérification de la conformité aux plans techniques.
Un processus d'inspection complet permet d'identifier rapidement les écarts d'usinage, d'améliorer la stabilité du produit et de garantir que les pièces finales répondent aux exigences de l'application.

Comment améliorer la stabilité à long terme lors de l'usinage de précision de pièces à parois minces ?
La fabrication de composants à parois minces ne se limite pas à l'obtention des dimensions après usinage ; elle implique également le maintien de performances stables lors d'une utilisation prolongée. Dans les équipements de haute précision, les pièces peuvent subir des vibrations, des variations de température et des contraintes mécaniques au fil du temps. Une stabilité d'usinage insuffisante peut affecter les performances globales de l'équipement. La mise en place d'un système de contrôle qualité complet est donc essentielle à une fabrication fiable.
Analyser la structure de la pièce avant l'usinage
Une analyse structurelle précoce permet de réduire les problèmes de production potentiels.
Les tâches principales comprennent :
- Évaluation des difficultés d'usinage dans les zones à parois minces.
- Planification des itinéraires d'usinage raisonnables.
- Optimisation des détails structurels.
Contrôler les changements de l'environnement d'usinage
L'environnement d'usinage peut également affecter la précision des pièces à parois minces, notamment dans la fabrication de haute précision.
Les contrôles importants comprennent :
- Maintenir des conditions de température stables.
- Réduire les fluctuations de l'état des équipements.
- Minimiser les interférences externes.
Mettre en place des processus de production stables
Des processus stables contribuent à réduire les différences entre les pièces lors d'une production à long terme.
Les principales mesures comprennent :
- Enregistrement des paramètres d'usinage critiques.
- Vérification régulière de la précision des équipements.
- Maintenir des normes d'inspection cohérentes.
Les principaux défis de l'usinage de précision des pièces à parois minces résident dans la maîtrise des déformations et la gestion de la stabilité dimensionnelle. En optimisant les séquences d'usinage, en sélectionnant les outils adaptés, en améliorant les méthodes de bridage et en renforçant les procédures de contrôle, les fabricants peuvent réduire efficacement les risques d'usinage et atteindre des exigences de précision plus élevées. Pour les structures complexes et les applications exigeantes, la stabilité des processus de fabrication est essentielle à la fiabilité des pièces. Tirapid est spécialisée dans les services d'usinage de précision et propose des solutions d'usinage de haute précision pour les pièces à parois minces, permettant aux entreprises de bénéficier d'une fabrication sur mesure stable et fiable.















