
Le tournage de matériaux à haute dureté implique une forte résistance à la coupe, une usure rapide des outils et des exigences élevées en matière de stabilité d'usinage. Parmi les matériaux courants figurent l'acier trempé, l'acier fortement allié, l'acier à roulement et certains alliages pré-trempés. Lors de l'usinage, la chaleur se concentre facilement, ce qui accentue l'usure des outils. Par conséquent, le choix de l'outil, les paramètres de coupe et la rigidité de la machine-outil sont essentiels. En production, l'objectif principal de l'usinage de ces matériaux n'est pas simplement d'augmenter la vitesse de coupe, mais de trouver un équilibre entre stabilité et durée de vie de l'outil afin de garantir un processus d'usinage contrôlable et continu.
Caractéristiques d'usinage des matériaux à haute dureté
Les matériaux à haute dureté présentent une forte résistance à la coupe. Leur plasticité diminue tandis que leur fragilité augmente, ce qui engendre des contraintes d'impact plus élevées sur l'outil de coupe. Parallèlement, la température de coupe s'élève brusquement, provoquant souvent une usure rapide du tranchant ou des micro-ébréchures.
La formation des copeaux est généralement courte et fragmentée, mais la concentration de chaleur reste élevée, ce qui exige une évacuation et un refroidissement efficaces des copeaux. La stabilité d'usinage dépend fortement de la rigidité de la machine et de la résistance à la chaleur de l'outil.
- La force de coupe est nettement supérieure à celle des matériaux en acier ordinaires.
- Élévation rapide de la température au niveau du tranchant
- Taux d'usure des outils plus rapide
- L'écaillage local des bords se produit facilement
- Exigences élevées en matière de rigidité des machines
- Les puces sont courtes mais à haute température
La stabilité d'usinage dépend de la rigidité du système et de sa capacité de contrôle thermique.
Sélection des matériaux et de la structure des outils
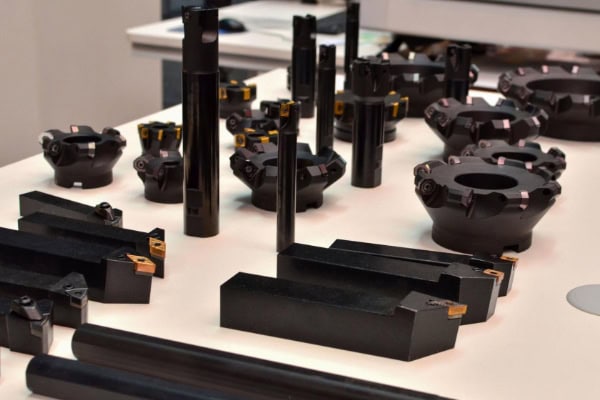
L'usinage de haute dureté exige des matériaux d'outillage de pointe. L'acier rapide étant insuffisant, on utilise couramment des outils en carbure, en céramique et en CBN.
Applications courantes des matériaux d'outillage
Les différents matériaux d'outillage présentent des résistances à la chaleur et à l'usure variables, ce qui les rend adaptés à différentes conditions d'usinage.
- Les outils CBN conviennent à la finition de l'acier trempé
- Les outils en céramique conviennent à la découpe continue à grande vitesse
- Les outils en carbure revêtu sont utilisés pour les matériaux de dureté moyenne.
- Les outils PCD conviennent aux matériaux durs non ferreux
- Les substrats résistants améliorent la résistance aux chocs
- La technologie de revêtement améliore la résistance à l'usure et à la chaleur
Le choix approprié des outils réduit considérablement le risque d'écaillage et améliore la stabilité des cycles d'usinage.
Optimisation de la géométrie des outils
La géométrie de l'outil a un impact important sur la stabilité de coupe, notamment lors de l'usinage de hautes duretés.
- Une meilleure résistance des bords réduit le risque d'écaillage
- L'angle de coupe optimisé réduit la résistance à la coupe
- Un angle de jeu contrôlé réduit le frottement
- Stabilité améliorée du brise-copeaux
- Traitement de renforcement des bords amélioré
- Conception de rigidité globale améliorée
L'optimisation géométrique améliore la continuité du processus et réduit l'instabilité de coupe.
Stratégie de contrôle des paramètres de coupe
Les paramètres de coupe sont essentiels lors de l'usinage de matériaux de haute dureté. Des paramètres excessifs accélèrent la défaillance de l'outil, tandis que des réglages trop conservateurs réduisent l'efficacité.
Contrôle de la vitesse de coupe et de l'avance
Une combinaison appropriée de vitesse et d'avance permet de contrôler l'accumulation de chaleur et de réduire les chocs sur l'outil.
- Une vitesse de coupe plus faible réduit la concentration de chaleur.
- L'avance contrôlée empêche la surcharge de l'outil
- Un rythme de coupe stable est essentiel
- Évitez les fluctuations fréquentes des paramètres
- Paramètres d'ébauche et de finition séparés
- Contrôler les pics de force de coupe
Des paramètres appropriés prolongent la durée de vie des outils et améliorent la stabilité d'usinage.
Optimisation de la profondeur de coupe et de la trajectoire de l'outil
La profondeur de coupe et la conception de la trajectoire d'outil influent directement sur la répartition de la charge. La coupe par couches est préférable pour les matériaux durs.
- La découpe par couches réduit la charge maximale
- Évitez une profondeur de passage unique excessive
- Optimiser les trajectoires d'outils pour réduire les mouvements à vide
- Réduisez les changements de direction brusques.
- Améliorer le comportement de coupe continue
- Réduire la surchauffe locale
L'usinage par couches améliore considérablement la stabilité.
Contrôle du refroidissement et de l'usure des outils
La concentration de chaleur est un problème majeur lors de l'usinage de pièces de haute dureté. L'efficacité du refroidissement influe directement sur la durée de vie de l'outil et la qualité de surface.
Optimisation de la stratégie de refroidissement
Un refroidissement efficace réduit les chocs thermiques et le ramollissement des outils.
- Le liquide de refroidissement haute pression améliore l'élimination des copeaux.
- Le refroidissement précis par jet réduit la surchauffe locale.
- Le fluide de coupe réduit la chaleur de friction
- Un débit de liquide de refroidissement stable est nécessaire
- Évitez les conditions de coupe à sec
- Optimiser le positionnement de la buse
Un refroidissement stable prolonge considérablement la durée de vie de l'outil.
Modes d'usure et de défaillance des outils
L'usure des outils lors de l'usinage de hautes duretés se concentre selon plusieurs schémas.
- Le micro-écaillage des bords est le plus courant
- Extension progressive de l'usure des flancs
- Fissuration thermique sous l'effet de la chaleur cyclique
- Le décollement du revêtement accélère la défaillance
- Les vibrations augmentent le taux d'usure
- La surchauffe locale réduit les performances de l'outil
La surveillance de l'usure permet de prévenir les défaillances de lots.
Rigidité de la machine et stabilité d'usinage
La rigidité de la machine est essentielle lors de l'usinage de hautes duretés. Les vibrations amplifient l'effort de coupe et réduisent la durée de vie de l'outil.
Exigences de stabilité de la structure de la machine
- Le lit à haute rigidité réduit les vibrations
- La précision de la broche influe sur l'état de surface
- Un serrage stable améliore la régularité de la coupe
- L'équilibrage dynamique réduit les vibrations
- La précision du guidage améliore la précision
- La structure globale influe sur la durée de vie de l'outil
La structure stable de la machine réduit l'usure anormale et améliore la précision.
Contrôle de la stabilité des procédés
La stabilité de l'usinage dépend à la fois de l'équipement et de la planification du processus.
- Maintenir un rythme d'usinage régulier
- Évitez les modifications fréquentes des paramètres
- Maintenir l'état stable des outils
- Assurer la cohérence des lots
- Surveiller les variations de charge
- Réduire l'intervention humaine
Une planification stable des processus améliore la fiabilité.
Rôle de l'automatisation dans l'usinage à haute dureté
L'automatisation réduit les erreurs humaines et améliore la stabilité grâce à une surveillance en temps réel et à un contrôle adaptatif.
- Surveillance en temps réel de l'usure des outils
- Réglage automatique des paramètres
- Détection des anomalies vibratoires
- Exécution optimisée du parcours d'outil
- Amélioration de la cohérence des lots
- Variabilité réduite des opérations humaines
L'automatisation rend l'usinage de haute dureté plus prévisible et plus stable.
















