
En usinage de précision, l'un des problèmes les plus fréquents rencontrés par les clients n'est pas la faisabilité de la pièce, mais plutôt la compréhension des écarts dimensionnels, des problèmes d'ajustement ou de la faible homogénéité des lots, malgré un même dessin. Les erreurs d'usinage de précision ne sont pas dues à un seul facteur. Elles résultent de la combinaison de facteurs tels que l'état de la machine, le comportement du matériau, la conception du processus, le réglage des montages et les méthodes de contrôle. Pour résoudre efficacement ces problèmes, il est indispensable de les gérer systématiquement tout au long du processus de production, plutôt que de se fier uniquement au contrôle et à la correction finaux.
D'où proviennent réellement les erreurs d'usinage ??
Avant de résoudre les erreurs, il est essentiel d'en comprendre l'origine. Sans identifier la cause profonde, toute mesure de contrôle sera inefficace.
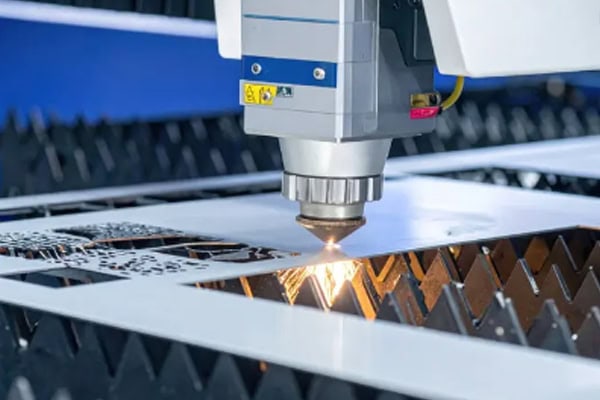
Erreurs liées à la machine
Les machines-outils ne sont pas des systèmes parfaitement précis, et des écarts apparaissent progressivement lors d'un fonctionnement à long terme.
- Un léger faux-rond de la broche affecte la précision et la rondeur des trous.
- L'usure des glissières entraîne des trajectoires de mouvement instables.
- La déformation thermique lors des longs cycles d'usinage affecte les dimensions globales
- Les erreurs du système servo réduisent la précision du positionnement répétitif
- Une rigidité insuffisante de la machine peut provoquer des vibrations pendant la coupe
De nombreux clients supposent que le problème est lié au processus, mais en réalité, il peut s'agir d'une instabilité de la machine.
Facteurs d'instabilité des matériaux
Les matériaux se modifient également lors de l'usinage, ce qui constitue une autre source majeure d'erreurs.
- La relaxation des contraintes internes provoque une déformation après usinage.
- Les pièces à parois minces se déforment facilement sous la force de serrage.
- Les propriétés de différents lots de matériaux peuvent être incohérentes
- La chaleur de coupe peut provoquer une dilatation thermique localisée affectant les dimensions
C'est particulièrement fréquent dans des matériaux comme les alliages d'aluminium et l'acier inoxydable.
Méthodes pratiques pour contrôler les erreurs d'usinage?
L'idée principale n'est pas d'éliminer complètement les erreurs, mais de les contrôler dans des limites acceptables.
La conception des dispositifs de fixation comme point de contrôle clé
De nombreux problèmes de précision sont en réalité dus à une mauvaise conception des dispositifs de fixation.
- Les pièces à parois minces nécessitent un support multipoints pour éviter toute déformation.
- Les dispositifs de fixation sous vide conviennent aux pièces plates de haute précision
- Les dispositifs de fixation souples contribuent à réduire les marques de serrage et les concentrations de contraintes.
- Réaliser plusieurs opérations en une seule configuration réduit les erreurs de positionnement
- La force de serrage doit être correctement contrôlée afin d'éviter toute surdéformation.
La conception du dispositif de fixation détermine souvent si une pièce se déformera lors de l'usinage.
Le parcours du processus détermine l'accumulation des erreurs
Un enchaînement incorrect des processus peut amplifier les erreurs étape par étape.
- L'ébauche doit être suivie d'opérations de finition.
- Tous les processus doivent utiliser un système de référence de données unifié.
- Les structures symétriques doivent être usinées par étapes.
- L'indemnité de finition doit être correctement contrôlée.
- Évitez autant que possible les clampages répétés.
Une meilleure planification des processus permet de réduire l'accumulation des erreurs.
Les paramètres d'outillage et d'usinage influent sur la précision
L'état de l'outil a un impact significatif sur la précision d'usinage.
- L'usure des outils provoque une déviation dimensionnelle progressive.
- Une vitesse de broche incorrecte peut générer des marques de vibration
- Une vitesse d'avance excessive entraîne des dimensions instables
- Un refroidissement insuffisant provoque une déformation thermique
- Différents matériaux nécessitent différentes stratégies d'outillage
Une même machine peut produire des résultats très différents selon l'outillage utilisé.
Comment garantir la stabilité des lots?
Les clients se soucient non seulement de la précision à l'unité, mais aussi de la constance des lots.
Méthodes clés pour le contrôle de la cohérence
- Utilisez des programmes d'usinage fixes pour éviter les variations manuelles.
- Appliquer des repères unifiés pour maintenir des références cohérentes
- Paramètres d'usinage de la serrure après inspection du premier article
- Effectuer un échantillonnage en cours de production par lots
- Maintenir des conditions de matériaux et de processus stables
La cohérence est plus importante que la précision de chaque pièce.
L'inspection doit faire partie du contrôle des processus
L'inspection ne doit pas être la seule étape finale.
- Les machines à mesurer tridimensionnelles vérifient les dimensions clés
- L'inspection en ligne permet une correction en temps réel
- Les pièces non conformes doivent déclencher la traçabilité du processus
- Les enregistrements de données sont utilisés pour l'optimisation des processus.
La bonne fabrication repose sur la maîtrise du processus, et non sur la correction du résultat.
Facteurs environnementaux et humains
Certaines erreurs proviennent de conditions externes plutôt que des machines.
Les effets de la température sont significatifs.
- La dilatation thermique de la machine affecte la précision
- Les variations de température de la pièce affectent les résultats de mesure
- Un environnement à température contrôlée améliore la stabilité
Les différences opérationnelles peuvent entraîner des erreurs.
- Un serrage irrégulier affecte la précision des données.
- Les outils de mesure non étalonnés entraînent des lectures erronées.
- Les erreurs de programmation affectent directement les résultats d'usinage
- Les différences d'expérience entre les opérateurs ont un impact sur la stabilité
Les procédures opérationnelles standardisées réduisent les erreurs d'origine humaine.
L'essence du contrôle des erreurs d'usinage de précision ne réside pas dans leur élimination, mais dans leur gestion et leur stabilisation systématiques. Seule l'intégration des machines, des matériaux, des procédés, des dispositifs de fixation, du contrôle et de l'environnement au sein d'un système unifié permet d'atteindre une précision et une régularité élevées. Dans le domaine de la fabrication avancée, des plateformes telles que Tirapid, spécialisées dans les pièces complexes et l'usinage de haute précision, offrent des services de fabrication de précision stables et fiables grâce à des systèmes de processus complets et un contrôle qualité rigoureux.
















