
Le coût des matériaux influe directement sur le coût de fabrication des composants usinés par tournage CNC. Ceci est particulièrement important pour l'usinage de l'acier inoxydable, des alliages de cuivre, de titane, d'aluminium et des alliages à haute résistance, où le prix des matières premières peut être relativement élevé. Les excédents de matériau, les copeaux, les rebuts et les composants défectueux générés lors de l'usinage peuvent tous augmenter les coûts de production. Une gestion optimale des matériaux permet de réduire le coût de fabrication par composant, d'améliorer l'utilisation des matières premières, de diminuer les besoins en gestion des rebuts et d'améliorer la rentabilité de la production en série. Le tournage CNC est intrinsèquement programmable et contrôlé numériquement, ce qui permet de réduire le gaspillage de matériau grâce à des dimensions d'ébauche optimisées, des surépaisseurs d'usinage appropriées, des trajectoires d'outil améliorées, une réduction des erreurs de bridage et un contrôle précis des paramètres de coupe. Pour les arbres, les manchons, les brides, les raccords, les composants filetés et autres pièces de rotation, un processus de tournage bien conçu permet de convertir un pourcentage plus élevé de matière première en produits utiles tout en réduisant les opérations de coupe inutiles. Les fabricants peuvent également combiner le chargement et le déchargement automatisés, le contrôle en cours de production, la gestion de la durée de vie des outils et le suivi des données de production pour contrôler en continu la consommation de matériau. Cela permet aux opérations de tournage CNC de maintenir la précision dimensionnelle et la qualité de surface tout en optimisant l'utilisation des matériaux.
Optimiser les dimensions des ébauches pour réduire les pertes de matière
Les dimensions des ébauches sont un facteur important qui influe sur l'utilisation de la matière en tournage CNC. Si le diamètre ou la longueur de l'ébauche est nettement supérieur aux besoins, l'usinage doit enlever une plus grande quantité de matière, ce qui augmente le temps de coupe et génère davantage de copeaux. En production par lots, même une faible consommation supplémentaire de matière par pièce peut représenter un coût important après la production de centaines ou de milliers de pièces. Les dimensions des ébauches doivent être déterminées en fonction de la taille de la pièce finie, des surépaisseurs d'usinage, des exigences de bridage et des opérations ultérieures. Pour le tournage de barres, les fabricants peuvent choisir un diamètre de barre proche du diamètre maximal de la pièce. Pour les disques ou les arbres courts, la longueur de l'ébauche peut être déterminée en fonction de la longueur de la pièce finie, des exigences de bridage, des surépaisseurs de dressage et de la surépaisseur de coupe. L'optimisation des dimensions des ébauches réduit la consommation inutile de matière avant même le début de l'usinage et constitue une base solide pour une production de tournage efficace.
Sélectionnez un diamètre de barre approprié
Le tournage CNC utilise fréquemment des barres rondes comme matière première, et le diamètre de la barre influe directement sur la quantité de matière à enlever lors de l'usinage. Si une pièce nécessite un diamètre extérieur fini relativement petit, mais qu'une barre de diamètre nettement supérieur est systématiquement utilisée, une quantité importante de matière sera enlevée lors de l'ébauche. Les fabricants peuvent sélectionner des barres de diamètres standard en fonction du diamètre maximal de la pièce, des capacités de l'outil et des exigences de bridage.
- Sélectionner la barre en fonction du diamètre maximal du composant
- Privilégiez les tailles proches du diamètre final.
- Réduire la surépaisseur d'usinage radiale inutile
- Achat conforme aux spécifications standard des matériaux
- Standardiser les dimensions des barres pour la production par lots
- Contrôler le nombre de spécifications de matériaux différentes en stock
Le choix d'un diamètre de barre approprié réduit le temps d'ébauche et la production de copeaux, tout en diminuant les efforts sur l'outil. Ceci est particulièrement important lors de l'usinage de matériaux coûteux, car chaque réduction des opérations de coupe inutiles contribue directement à réduire la consommation de matière.
Longueur de la barre de contrôle appropriée
La longueur de la barre influe également sur l'utilisation du matériau. Pour des pièces relativement courtes, une longueur de serrage et une surépaisseur de coupe excessives peuvent générer une grande quantité de chutes inutilisables. La longueur de coupe doit être calculée en fonction des exigences du montage, de la longueur de serrage, de la largeur de coupe, de la surépaisseur de dressage et de la longueur de la pièce finie.
Des longueurs de coupe appropriées permettent de produire davantage de composants à partir de chaque barre tout en réduisant la quantité de chutes. Pour la production en série, les fabricants peuvent définir des longueurs de coupe standardisées en fonction des dimensions réelles des composants, ce qui permet aux opérateurs de respecter des spécifications de coupe uniformes et de réduire les erreurs de mesure manuelle.
Optimiser les tolérances d'usinage pour réduire les coupes inutiles
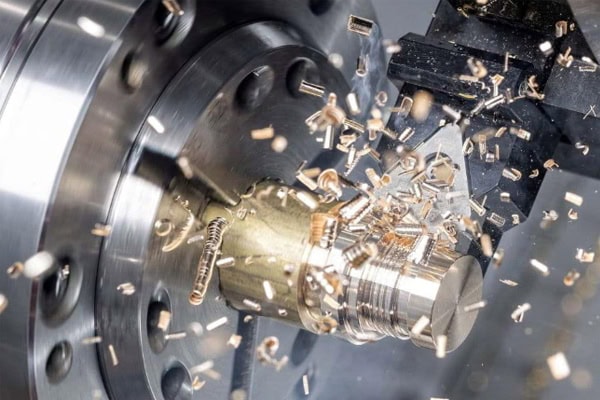
La surépaisseur d'usinage détermine directement la quantité de matière brute à enlever lors du tournage CNC. Une surépaisseur excessive augmente le temps d'ébauche, l'usure de l'outil et la production de copeaux, tandis qu'une surépaisseur insuffisante peut empêcher l'élimination complète des défauts de surface de l'ébauche et rendre difficile l'obtention des dimensions finales requises. Les surépaisseurs d'usinage appropriées doivent être déterminées en fonction de l'état du matériau, de la précision de l'ébauche, des dimensions de la pièce, des exigences de tolérance et de la précision de la machine-outil. Pour les pièces étirées avec précision, forgées ou en barres de haute qualité, les surépaisseurs d'usinage peuvent souvent être réduites. Pour les ébauches présentant une plus grande variation de surface ou dimensionnelle, une surépaisseur supplémentaire peut être nécessaire. Les programmes CNC peuvent également répartir les surépaisseurs d'usinage entre les opérations d'ébauche et de finition, de sorte que l'ébauche enlève la majeure partie de la matière excédentaire tandis que la finition n'enlève que la matière nécessaire pour obtenir les dimensions finales et la qualité de surface requise.
Contrôler correctement les tolérances d'ébauche
L'ébauche a pour but d'éliminer efficacement l'excédent de matière, mais un volume de passe maximal n'est pas toujours la meilleure solution. Une profondeur de passe excessive peut augmenter la charge sur l'outil, provoquer des vibrations, entraîner des ébréchures et même déformer la pièce, ce qui affecte les opérations de finition ultérieures. Le choix d'une profondeur de passe adaptée à la dureté du matériau, à la rigidité de la machine et aux performances de l'outil permet d'obtenir un meilleur compromis entre l'efficacité d'enlèvement de matière et la stabilité d'usinage.
- Réglez une profondeur de coupe appropriée
- Contrôler la marge de grossissement
- Réduire les coupes répétées
- Chargement d'outils réduit
- Réduire les vibrations d'usinage
- Améliorer l'efficacité de l'enlèvement de matière
Un ébauche stable permet d'éliminer la majeure partie du surplus de matière en un temps relativement court, tout en réduisant les rebuts dus aux anomalies d'usinage. Pour la production en grande série, cette stabilité contribue à maîtriser la consommation moyenne de matière par composant.
Maintenir des marges de finition stables
La finition ne nécessite pas d'enlever de grandes quantités de matière. Son objectif principal est d'obtenir les dimensions finales et la qualité de surface souhaitée. Une surépaisseur de finition excessive augmente le temps d'usinage et l'usure de l'outil, tandis qu'une surépaisseur insuffisante peut empêcher l'élimination complète des marques d'ébauche. Le maintien d'une surépaisseur constante après la semi-finition permet à l'outil de finition d'enlever une quantité de matière prévisible et réduit les passes inutiles.
Une surépaisseur de finition uniforme contribue également à maintenir des conditions de coupe stables et une charge d'outil constante, améliorant ainsi la qualité de surface et la régularité dimensionnelle. Pour les composants de précision, une gestion stable de la surépaisseur permet de réduire les retouches et les rebuts, tout en diminuant indirectement le gaspillage de matière.
Optimiser les trajectoires des programmes CNC pour réduire les découpes inutiles
Les programmes CNC déterminent non seulement les dimensions finales d'une pièce, mais aussi la consommation de matière et le temps d'usinage. Des trajectoires d'outil efficaces réduisent les opérations de coupe à vide, les coupes répétées et les déplacements inutiles, permettant ainsi à l'outil d'usiner plus directement les zones requises. Pour les arbres simples, les cycles d'ébauche peuvent être optimisés afin de réduire les mouvements répétitifs. Pour les pièces comportant des épaulements, des rainures et des filetages, les trajectoires d'outil peuvent être agencées selon la séquence d'usinage afin de réduire les retraits et les repositionnements inutiles. L'optimisation du programme permet également d'éviter les coupes répétées dans des zones déjà usinées, réduisant ainsi l'usure de l'outil et la production de copeaux inutiles. Les logiciels de simulation CNC peuvent être utilisés pour vérifier les programmes et identifier les trajectoires répétitives ou les mouvements inefficaces avant le lancement de la production.
Réduire le découpage à l'air et les passages répétés
Le déplacement de l'outil sans enlèvement de matière ne consomme pas directement de matière, mais il augmente le temps d'usinage et peut entraîner des déplacements inutiles de l'outil dans des zones déjà usinées. L'optimisation des trajectoires de programme permet à l'outil de se déplacer sur des distances plus courtes, tout en restant dans les limites de sécurité, et réduit ainsi les déplacements superflus.
- Réduire la distance de déplacement de l'outil
- Réduire les usinages répétitifs
- Optimiser les trajectoires de rétraction
- Organisez correctement les séquences d'usinage
- Réduire le temps de coupe à vide
- Usure réduite des outils
Un parcours de programme efficace garantit que chaque mouvement de coupe a un objectif d'usinage clair tout en réduisant l'enlèvement de matière inutile.
Utiliser des cycles d'usinage appropriés
Les systèmes CNC proposent généralement différents cycles de tournage pour le tournage extérieur, l'alésage intérieur, le dressage, le filetage et d'autres opérations. Une utilisation appropriée de ces cycles permet de réduire la programmation répétitive et d'assurer la stabilité des trajectoires d'usinage. Pour la production en série, des modèles de programmes standardisés peuvent être développés pour les structures de composants courantes, réduisant ainsi les erreurs de programmation.
Une fois le programme stabilisé, les différences dimensionnelles entre les composants peuvent également être réduites, minimisant ainsi les rebuts et les pertes de matériaux dues aux erreurs de programmation.
Améliorer le rendement de première passe pour réduire le gaspillage de matériaux
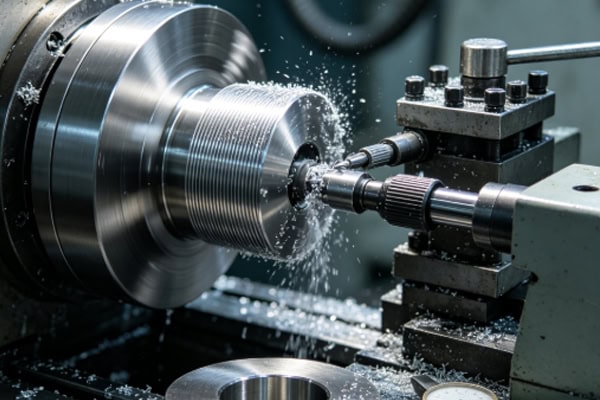
Les déchets de matière ne proviennent pas uniquement des copeaux et des résidus. Les composants défectueux constituent également une source importante de pertes de matière. Si un composant est mis au rebut en raison d'écarts dimensionnels, de filetages incorrects, de défauts de surface ou de déformations d'usinage, la totalité de la matière première investie dans ce composant est perdue. Améliorer le rendement dès la première passe exige une maîtrise de la vérification du programme, de la gestion des outils, du positionnement des dispositifs de fixation, des paramètres de coupe et du contrôle en cours de production. Ceci est particulièrement important lors de l'usinage de matériaux coûteux, car un seul composant défectueux peut engendrer des pertes économiques considérables. Le contrôle de la première pièce, l'échantillonnage des dimensions critiques et les mesures en cours de production permettent d'identifier rapidement les tendances d'usinage et d'éviter la production en série de composants présentant le même défaut.
Effectuer l'inspection de la première pièce
Une fois la production par lots lancée, le premier composant doit faire l'objet d'un contrôle dimensionnel complet afin de vérifier que le programme, la compensation d'outillage et les conditions de bridage répondent aux exigences de production. L'usinage continu ne doit débuter qu'après la vérification du premier composant, ce qui réduit le risque de rebuts dus à des erreurs de programmation ou à des écarts dimensionnels.
- Vérifier le diamètre extérieur
- Vérifier les dimensions de l'alésage intérieur
- Vérifier la longueur du composant
- Vérifiez la largeur et la profondeur de la rainure
- Vérifier les fils
- Vérifier la qualité de la surface
- Confirmer les tolérances critiques
L'inspection du premier article permet d'identifier les problèmes alors que la consommation de matériaux est encore faible, ce qui en fait une méthode importante pour contrôler le gaspillage de matériaux par lots.
Renforcer le contrôle dimensionnel en cours de production
Lors du tournage continu, l'usure des outils et les variations de température de la machine peuvent entraîner des dérives dimensionnelles. Un échantillonnage régulier ou une mesure en cours de processus permettent de détecter ces dérives et d'ajuster la compensation des outils en temps voulu.
Un contrôle dimensionnel réalisé en temps opportun permet d'éviter la production de grandes quantités de composants hors tolérance et de réduire les retouches et les rebuts. Sur les lignes de production automatisées de haute précision, les systèmes d'inspection en cours de production peuvent collecter automatiquement les données dimensionnelles critiques et améliorer l'efficacité du contrôle des processus.
Améliorer la gestion des outils pour réduire les rebuts dus aux anomalies d'usinage
L'état de l'outil influe directement sur la qualité de l'enlèvement de matière. Lorsqu'un outil s'use excessivement, la résistance à la coupe augmente, la qualité de surface se détériore et les dimensions de la pièce peuvent se modifier progressivement. Si un outil s'ébrèche ou se casse de manière inattendue, des défauts de surface importants peuvent apparaître, pouvant entraîner la mise au rebut de la pièce. La mise en place d'un système de gestion de la durée de vie des outils permet aux fabricants de définir des critères de remplacement appropriés en fonction du volume d'usinage, du temps de coupe et de l'usure réelle de l'outil. Différents matériaux nécessitent des plaquettes de coupe aux matériaux et géométries adaptés pour maintenir des conditions de coupe stables. Une gestion efficace des outils réduit les usinages anormaux et les rebuts imprévus tout en prolongeant la durée de vie des outils.
Choisir les outils adaptés au matériau
Les alliages d'aluminium, les alliages de cuivre, l'acier inoxydable, l'acier au carbone, l'acier allié et les plastiques techniques présentent des caractéristiques de coupe différentes et ne doivent pas être usinés avec des configurations d'outils identiques. Le choix des outils en fonction de la dureté, de la ténacité et de la conductivité thermique du matériau permet de réduire la résistance à la coupe et l'usure anormale.
- Utilisez des outils tranchants pour les alliages d'aluminium.
- Prioriser l'évacuation des copeaux pour les alliages de cuivre
- Utilisez des outils résistants à l'usure pour l'acier inoxydable
- Choisir des outils de coupe stables pour l'acier au carbone
- Utilisez des outils à haute résistance pour l'acier allié.
- Contrôler la chaleur de coupe lors de l'usinage des plastiques techniques
Un bon alignement matériau-outil réduit les dommages anormaux aux outils, améliore la stabilité d'usinage et diminue les rebuts de matériaux causés par des problèmes liés aux outils.
Établir des registres de durée de vie des outils
L'enregistrement du temps d'utilisation des outils, de la quantité usinée, du type de matériau et de l'état d'usure aide les fabricants à déterminer les intervalles de remplacement appropriés. Les outils ne doivent pas être remplacés uniquement après une panne complète, mais ils ne doivent pas non plus être mis au rebut prématurément tant qu'ils fonctionnent encore correctement.
Les données de production peuvent être utilisées pour établir des normes de durée de vie des outils plus précises, permettant aux opérateurs de planifier les changements d'outils en fonction des conditions d'usinage réelles et de réduire les problèmes de qualité inattendus.
Réutiliser les chutes et les morceaux de plastique pour réduire les coûts des matériaux
Les chutes et les ébauches issues du tournage CNC ne sont pas nécessairement des déchets sans valeur. Certaines, de longueur appropriée et présentant un état de surface acceptable, peuvent être réutilisées pour la fabrication de petites pièces. Les fabricants peuvent mettre en place des procédures de classification et de stockage des chutes, en identifiant les matériaux selon leur type, leurs spécifications et leur longueur en vue d'une utilisation ultérieure en production. Le cuivre, l'aluminium, l'acier inoxydable, les alliages de titane et autres matériaux non réutilisables peuvent être triés et acheminés vers les filières de recyclage des métaux appropriées afin de récupérer leur valeur. Une valorisation adéquate des chutes permet de réduire les besoins en matières premières et les coûts de traitement des déchets.
Établir la gestion de la classification des vestiges
Les chutes de matériaux différents ne doivent pas être stockées ensemble sans identification. Elles doivent être classées selon le matériau, le diamètre, la longueur et l'état. Des étiquettes claires permettent au personnel de production de repérer rapidement les chutes adaptées aux commandes en cours.
- Classer par matériau
- Classer par diamètre
- Classer par longueur
- Marquer les quantités restantes
- Dates de conservation des enregistrements
- Prioriser les restes utilisables
La gestion standardisée des chutes améliore la réutilisation des matériaux et réduit le besoin d'acheter des barres de pleine longueur pour les composants courts.
Trier et recycler les copeaux de métal
Les copeaux métalliques issus du tournage ont une valeur de recyclage, mais ceux provenant de matériaux différents doivent être collectés séparément. Le mélange de copeaux d'aluminium, de cuivre, d'acier inoxydable et d'acier augmente la difficulté du recyclage ultérieur et peut réduire la valeur de récupération.
La collecte sélective et le stockage standardisé permettent un recyclage plus efficace des déchets tout en maintenant la zone d'usinage plus propre et mieux organisée.
Utiliser la production automatisée pour réduire davantage le gaspillage de matériaux
L'automatisation permet de réduire les erreurs dues aux opérations manuelles et d'optimiser l'utilisation des matériaux. Les équipements automatisés de chargement et de déchargement effectuent le serrage et le retrait des pièces selon des programmes prédéfinis, limitant ainsi les variations dimensionnelles liées au chargement manuel. Les systèmes d'inspection automatisés surveillent en continu les dimensions critiques et émettent des alertes ou arrêtent les équipements en cas d'anomalie, évitant ainsi le gaspillage de grandes quantités de matériaux lors d'un usinage incorrect. Les systèmes de production intelligents enregistrent également la consommation de matériaux, les quantités produites conformes, les rebuts et les chutes pour chaque lot, fournissant des données utiles pour les achats et l'optimisation des processus. Pour le tournage CNC à grande échelle, la gestion automatisée améliore la transparence de l'utilisation des matériaux et aide les fabricants à identifier en permanence les opportunités de réduction des déchets.
La découpe automatisée améliore l'utilisation des matériaux.
Les équipements de découpe automatisés permettent de découper des barres de manière répétée selon des longueurs programmées, réduisant ainsi les erreurs liées à la mesure manuelle. Pour les composants présentant les mêmes spécifications, les programmes de découpe standardisés garantissent des longueurs constantes pour chaque barre.
La découpe automatisée améliore non seulement la vitesse de production, mais réduit également les chutes dues aux longueurs de coupe excessives. Pour les productions en grande série, ces économies deviennent de plus en plus importantes à mesure que le volume de production augmente.
Les données numériques soutiennent le contrôle des matériaux
Les systèmes numériques de gestion de la production permettent d'enregistrer les achats de matières premières, la consommation réelle, les quantités produites, les rebuts et les stocks restants. L'analyse des données à long terme révèle le taux d'utilisation réel des matières premières pour différents composants et identifie les consommations anormales. Les fabricants peuvent ainsi optimiser les spécifications d'achat et les dimensions des ébauches, réduire les stocks excédentaires et améliorer la rotation des matières premières.
Le tournage CNC permet une meilleure utilisation des matériaux grâce à l'optimisation des processus.
La réduction des déchets de matière en tournage CNC exige une optimisation continue des spécifications des ébauches, des longueurs de coupe, des surépaisseurs d'usinage, des trajectoires de programme, de l'état des outils, du contrôle qualité, de la gestion des chutes et de la production automatisée. Le choix de barres proches des dimensions finales des pièces permet de réduire l'enlèvement de matière à l'ébauche. Une planification adéquate des surépaisseurs d'usinage réduit les passes répétées. L'optimisation des programmes CNC réduit les déplacements d'outils inutiles et la consommation de matière. Le renforcement du contrôle des premières pièces et des contrôles en cours de production réduit les rebuts de lots. Une gestion efficace de la durée de vie des outils prévient les pertes de matière dues à des anomalies. Le recyclage standardisé des chutes et des copeaux améliore encore l'utilisation des ressources. Pour les entreprises d'usinage CNC de précision travaillant avec des métaux de grande valeur, l'utilisation des matériaux influe non seulement sur les coûts de fabrication, mais aussi sur l'efficacité de la production à long terme et la gestion des ressources. Grâce à l'amélioration continue des processus d'usinage et de la gestion de la production, chaque barre, ébauche et lot de matière peut apporter une plus grande valeur ajoutée. Cette approche permet aux fabricants de réduire les déchets de production tout en maintenant la précision des composants et la qualité des produits, améliorant ainsi l'efficacité économique globale des opérations de tournage CNC.















