
Le véritable défi posé par une vanne industrielle réside souvent dans sa complexité. Les passages internes doivent être parfaitement lisses, les obus et les sièges de vanne parfaitement ajustés, et les raccords filetés doivent présenter des dimensions précises. Une petite erreur d'usinage dans l'un de ces domaines peut engendrer des problèmes lors de l'assemblage ou du fonctionnement. Les équipements industriels utilisés dans les usines pétrochimiques, les systèmes énergétiques, le traitement de l'eau et la régulation des fluides imposent également des exigences élevées aux composants des vannes, qui doivent résister à la pression, au frottement et à une longue durée de vie. Grâce à un contrôle dimensionnel précis, une programmation flexible et la possibilité de production sur mesure, l'usinage CNC est devenu une solution incontournable pour la fabrication de pièces de vannes industrielles.
Pourquoi l'usinage CNC des pièces de vannes industrielles est-il difficile ?
Les pièces de vannes industrielles ne sont pas considérées comme terminées uniquement parce que leurs dimensions externes sont correctes. En fonctionnement, le fluide circule continuellement dans les conduits internes tandis que les composants de la vanne s'ouvrent, se ferment ou frottent les uns contre les autres de manière répétée. Un petit défaut d'usinage peut alors apparaître lors de l'assemblage, des essais de pression ou en cours d'utilisation.
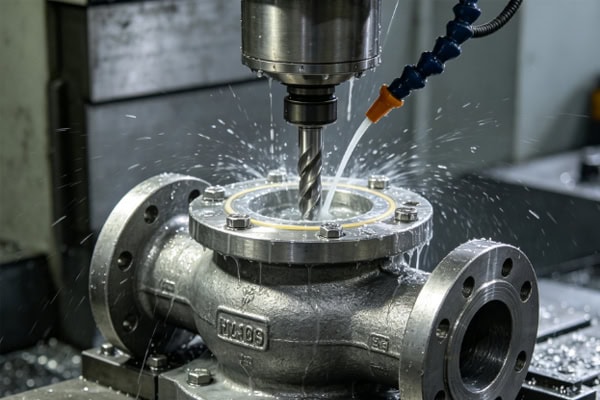
Les passages d'écoulement internes peuvent être difficiles à usiner
Les corps de vannes comportent souvent des alésages droits, étagés, sécants et des passages internes complexes. Certaines zones sont difficilement accessibles aux outils de coupe. L'usinage doit garantir la précision dimensionnelle tout en gérant l'évacuation des copeaux, la portée de l'outil et la séquence d'usinage.
- Les dimensions des forages profonds doivent rester stables, sans déviation significative.
- Les trous qui se croisent doivent conserver des relations de position précises.
- Les passages internes doivent présenter un minimum de bavures et de résidus d'usinage.
Pour ces structures, les ingénieurs peuvent planifier à l'avance les trajectoires d'entrée des outils afin de fluidifier le processus d'usinage et de réduire les ajustements inutiles.
Les noyaux et les sièges de soupapes nécessitent un ajustement précis.
Les noyaux et les sièges de soupape sont des composants d'assemblage essentiels. Leurs dimensions respectives influent directement sur le mouvement de la soupape et son étanchéité. Un jeu excessif peut rendre le fonctionnement difficile, tandis qu'un jeu trop important peut accroître le risque de fuite.
L'usinage exige un contrôle précis du diamètre extérieur, du diamètre intérieur, de la circularité et des surfaces de contact. Lors de la finition, la vitesse de production ne doit pas être la seule priorité ; la stabilité dimensionnelle et l'état de surface sont tout aussi importants.
Les threads et les interfaces de connexion doivent être précis.
Les vannes industrielles sont souvent raccordées à des canalisations, des actionneurs et d'autres équipements. Les filetages, les trous de brides et les surfaces de montage sont autant de caractéristiques d'usinage importantes.
| Emplacement d'usinage | Pièces typiques | Principales exigences |
| passage d'écoulement interne | Corps de soupape | Diamètre du canal, profondeur, qualité du passage |
| Zone d'étanchéité | Noyau de soupape, siège de soupape | Dimensions d'accouplement, état de surface |
| Interface à fils | Corps de soupape, tige de soupape | Précision du filetage, profil complet |
| Connexion à bride | Corps de vanne, couvercle | Position des trous, planéité, dimensions de montage |
Comment concevoir une solution d'usinage CNC pour pièces de vannes industrielles ?
Une solution de fabrication efficace commence dès la réception du dessin, et non au démarrage de la machine. Les composants de vannes présentent souvent des structures compactes et plusieurs contraintes d'usinage. L'examen préalable des références, des trajectoires d'outil, des séquences d'usinage et des points de contrôle permet d'optimiser considérablement la production.
Déterminer la trajectoire d'usinage à partir de la structure de la vanne
Les différents composants requièrent des méthodes de fabrication différentes. Les corps de soupape exigent généralement une attention particulière aux passages d'écoulement et aux surfaces de montage, tandis que les tiges de soupape présentent davantage de contraintes d'usinage. Les noyaux de soupape peuvent nécessiter à la fois un usinage rotatif et des surfaces d'accouplement de précision.
- Les corps de vannes mettent l'accent sur les passages internes, les faces des brides et les trous de fixation.
- Les tiges de soupape nécessitent un contrôle précis du diamètre, du filetage et de la concentricité.
- Les noyaux de soupapes se concentrent sur les dimensions du profil et les zones de contact.
- Les petits composants de connexion peuvent être produits efficacement grâce à l'usinage CNC.
La séparation précoce de ces éléments critiques facilite la planification de la séquence d'usinage et l'identification des points de contrôle les plus importants.
Opérations d'ébauche et de finition séparées
Les corps et noyaux de vannes peuvent nécessiter un enlèvement de matière important en phase initiale. Chercher à atteindre les dimensions finales trop rapidement risque d'accroître les efforts de coupe et d'affecter la précision ultérieure. Une séquence plus maîtrisée permet de réaliser les zones critiques dans des conditions plus stables.
L'ébauche élimine la majeure partie du matériau excédentaire, tandis que la finition traite les surfaces d'étanchéité, les alésages et les zones d'assemblage. Pour les pièces de haute précision, une quantité de matière suffisante peut être conservée pour l'opération finale afin d'obtenir les dimensions critiques.
Sélectionnez les outils et les paramètres de l'application.
Les vannes industrielles sont fabriquées à partir de divers matériaux, notamment l'acier inoxydable, l'acier allié, les alliages d'aluminium et les plastiques techniques. Leurs caractéristiques de coupe peuvent varier considérablement.
Lors de la production, l'usure des outils, la chaleur de coupe et l'évacuation des copeaux doivent être surveillées. Pour les trous profonds et les rainures étroites, le porte-à-faux de l'outil doit également être contrôlé afin de réduire les vibrations et de préserver la qualité dimensionnelle et de surface.
Quelles pièces de vannes industrielles sont adaptées à l'usinage CNC ?
Les vannes industrielles comprennent les vannes à boisseau sphérique, les vannes papillon, les vannes à soupape, les vannes de régulation et bien d'autres. Leur structure interne peut varier considérablement. L'usinage CNC est particulièrement utile pour les spécifications sur mesure, le développement de prototypes et la production en petites et moyennes séries, car les programmes d'usinage peuvent être ajustés efficacement.
Les corps de soupapes constituent un axe majeur d'usinage
Les corps de vannes gèrent le flux de fluides et servent de points de fixation pour les composants internes. Ils figurent souvent parmi les pièces de vannes les plus complexes sur le plan structurel.
- Les passages internes nécessitent des dimensions précises.
- Les brides et les trous de fixation doivent être conformes aux exigences d'assemblage.
- Les zones d'étanchéité nécessitent des conditions de surface stables.
Pour les conceptions spéciales de corps de vannes, l'usinage CNC permet de convertir les modèles 3D en programmes d'usinage, réduisant ainsi le besoin d'outillage dédié et rendant la production personnalisée plus flexible.
Les tiges de soupape sont parfaitement adaptées au tournage de précision.
Bien que les tiges de soupape puissent paraître relativement simples, elles peuvent comporter des diamètres extérieurs, des épaulements, des filetages et des éléments de raccordement. Les dimensions relatives de ces éléments influent directement sur l'assemblage.
Le tournage de précision permet d'obtenir les dimensions principales avant la finition des zones critiques. Lors de la production en série, l'état de l'outil doit être surveillé en permanence afin de prévenir les variations dimensionnelles dues à l'usure.
La qualité des noyaux et des sièges de soupapes dépend fortement de la précision de l'assemblage.
Les noyaux et les sièges de soupape restent en contact ou en mouvement relatif pendant le fonctionnement et nécessitent donc une maîtrise dimensionnelle et de surface rigoureuse. Si la surface de contact est irrégulière, l'usure peut s'accroître après une utilisation prolongée.
| Partie | Fonction principale | Usinage CNC : focus |
| Corps de soupape | Passage de fluide et montage des composants | Passages d'écoulement, orifices, surfaces d'étanchéité |
| Tige de valve | Commandes d'ouverture et de fermeture | Diamètre, filetage, concentricité |
| Noyau de valve | Contrôle le débit du fluide | Profil, dimensions, surfaces de contact |
| Siège de soupape | Assure l'accouplement et l'étanchéité | Surface de contact, rondeur, qualité de surface |
Comment les pièces de vannes usinées CNC peuvent-elles être contrôlées avant la livraison ?
L'usinage n'est pas la dernière étape pour les composants de vannes industrielles. Avant la livraison, une vérification dimensionnelle, un contrôle visuel et, le cas échéant, des tests fonctionnels doivent être effectués. Pour les équipes d'achat, la principale préoccupation est de savoir si les composants peuvent être installés, appariés et utilisés correctement une fois arrivés sur le site de production.
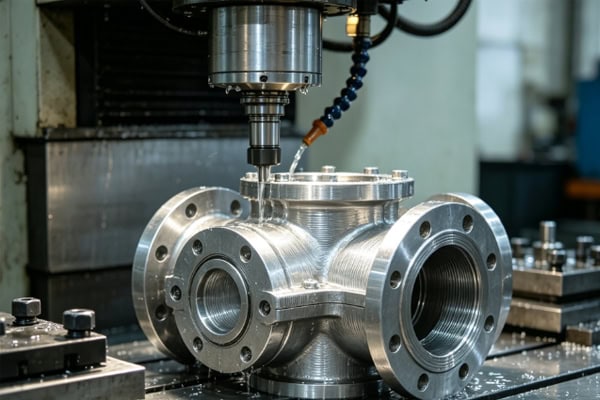
Les dimensions critiques nécessitent une vérification individuelle.
Les priorités d'inspection varient selon la conception des vannes. La simple mesure de la longueur et du diamètre peut s'avérer insuffisante. Le diamètre de l'alésage, le filetage, les surfaces d'étanchéité et la position de montage sont autant d'éléments qui peuvent influencer l'assemblage final.
- Les dimensions critiques de l'alésage doivent être mesurées avec précision.
- Les dimensions et les profils des filetages doivent être vérifiés.
- Les zones de contact d'étanchéité doivent être vérifiées afin de détecter d'éventuels défauts de surface.
Le traitement et le nettoyage des surfaces ne doivent pas être négligés.
Après leur fabrication, les composants usinés des vannes peuvent contenir de petits copeaux, des résidus d'huile et des bavures. Si ces contaminants pénètrent dans l'équipement, ils peuvent perturber le fonctionnement de la vanne ou contaminer les passages d'écoulement internes.
L'ébavurage, le nettoyage et le séchage sont essentiels avant la livraison. Pour les équipements industriels soumis à des exigences de propreté plus strictes, l'emballage doit également être conçu pour limiter la contamination et les dommages dus aux chocs pendant le transport.
L'assemblage d'essai et les enregistrements de qualité ajoutent une valeur pratique
Pour les composants complexes présentant des exigences d'assemblage strictes, un assemblage à blanc peut aider à identifier les problèmes liés aux filetages, à la position des trous ou aux surfaces de contact avant l'expédition.
Les données de production, telles que les résultats des contrôles dimensionnels, les informations sur les matériaux et les numéros de lot, peuvent également être conservées. Cela facilite le suivi des commandes répétées et permet de résoudre rapidement les problèmes en cas d'incident.
L'usinage CNC de pièces de vannes industrielles est bien plus qu'un simple procédé de découpe de métal. Les passages internes, les obus et sièges de vannes, les interfaces filetées et les zones d'étanchéité ont tous un impact direct sur l'assemblage et les performances de fonctionnement. Pour les fabricants d'équipements industriels, une solution fiable doit concilier précision dimensionnelle, caractéristiques des matériaux, efficacité de production et délais de livraison. TIRAPID est spécialisée dans les services d'usinage CNC et propose une fabrication sur mesure de haute précision pour les pièces de vannes industrielles, quels que soient les matériaux, les structures et les tolérances requises.
















