
L'extrusion d'aluminium est largement utilisée pour produire des profilés légers à section constante, tels que des canaux, des tubes, des cadres, des dissipateurs thermiques, des rails et des boîtiers d'équipement. Ce procédé permet de réaliser des pièces longues comportant des rainures, des nervures, des cavités et des éléments de fixation, qui nécessiteraient davantage de matière et de temps d'usinage si elles étaient fabriquées entièrement à partir de barres d'aluminium massif.
Ce guide explique le fonctionnement de l'extrusion d'aluminium, les principaux types d'extrusion, les alliages couramment utilisés, les principes de conception des profilés, les options de finition et les applications industrielles. Il explique également quand l'usinage CNC est nécessaire pour ajouter des trous, des filetages, des poches, des surfaces d'étanchéité et des éléments de haute précision à un profilé en aluminium extrudé.
Qu'est-ce que l'extrusion d'aluminium?
L'extrusion d'aluminium est un procédé de formage qui consiste à pousser un lingot d'alliage d'aluminium à travers une filière. L'aluminium sort de la filière sous forme d'un profilé continu dont la section transversale correspond à l'ouverture de la filière. Il est ensuite refroidi, redressé, découpé, traité thermiquement, contrôlé et préparé pour la finition ou l'usinage secondaire.
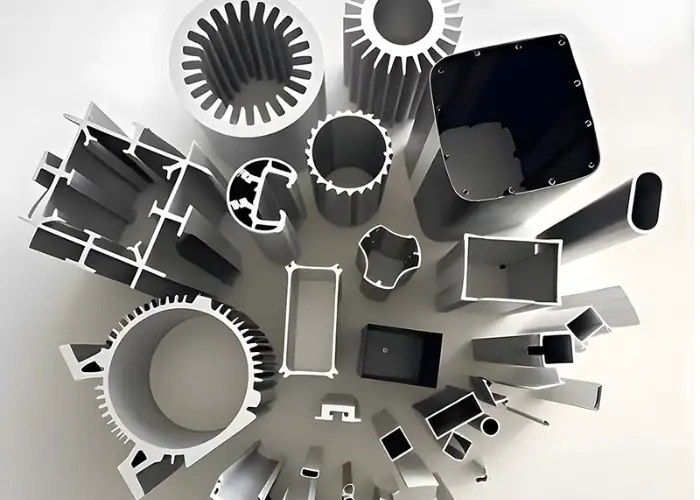
Comment fonctionne l'extrusion d'aluminium
Le principe de l'extrusion d'aluminium est similaire à celui du passage d'un matériau mou à travers une ouverture profilée. Un lingot d'aluminium cylindrique est chauffé jusqu'à ce qu'il devienne plus facile à déformer tout en restant solide. Un vérin hydraulique applique ensuite une pression et force le lingot à travers une filière en acier.
Lors du passage de l'aluminium dans la filière, celui-ci prend la forme transversale requise. Une filière simple peut produire une barre plate, un profilé en U, un profilé en U ou une tige pleine. Des filières plus complexes peuvent former des tubes creux, des cavités fermées, des ailettes de dissipateur thermique, des gorges de filetage, des rainures en T et des éléments d'assemblage emboîtables.
Le profilé extrudé sort de la presse sous forme d'une longue section continue. La filière contrôlant la section transversale, la même géométrie peut être reproduite sur toute la longueur. L'extrusion est donc particulièrement adaptée aux pièces nécessitant un profil constant mais pouvant ultérieurement requérir des longueurs de coupe ou des usinages différents.
Caractéristiques principales des profilés en aluminium extrudé
L'un des principaux atouts des profilés en aluminium est leur capacité à intégrer plusieurs fonctions. Un concepteur peut ainsi y inclure des nervures pour la rigidité, des canaux pour les câbles, des ailettes pour la dissipation thermique, des fentes pour la fixation ou encore des repères de positionnement pour l'assemblage. Ces éléments permettent de réduire le nombre de pièces et de simplifier les étapes de production ultérieures.
L'extrusion permet également une utilisation plus efficace de la matière que l'usinage d'un même profil long à partir d'un bloc massif. Au lieu d'enlever une grande quantité d'aluminium pour créer des canaux ou des cavités, la section transversale requise est formée directement. L'usinage CNC peut alors se limiter aux éléments qui exigent une précision absolue.
Cependant, une extrusion d'aluminium ne constitue pas automatiquement une pièce de précision finie. Le procédé contrôle le profil général, mais la rectitude, la torsion, la planéité, l'épaisseur de paroi, l'état de surface et les dimensions de la section transversale restent soumis à des tolérances de fabrication. Des caractéristiques critiques peuvent nécessiter un usinage CNC après extrusion.
Types et procédés d'extrusion de l'aluminium
L'extrusion d'aluminium peut être classée selon le mode de passage de la billette dans la presse et selon la géométrie du profil fini. La compréhension de ces différences permet aux ingénieurs de choisir un procédé qui optimise la complexité du profil, la précision dimensionnelle, le coût de l'outillage et l'efficacité de la production.
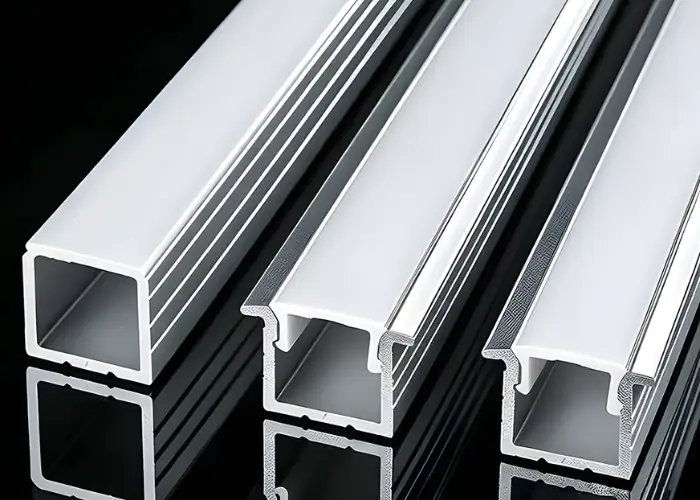
Extrusion directe vs indirecte
L'extrusion directe, également appelée extrusion en avant, est la méthode la plus courante. La billette est placée dans un conteneur, et un piston la pousse vers une filière fixe. L'aluminium s'écoule dans le même sens que le piston tout en entrant en contact avec la paroi du conteneur.
Ce contact crée une friction entre la billette et le contenant. La presse doit générer une force suffisante pour vaincre cette friction et faire passer l'aluminium à travers la filière. L'extrusion directe est largement utilisée car elle permet de travailler avec de nombreux alliages, différentes dimensions de profilés et des formes pleines ou creuses.
En extrusion indirecte, la filière pénètre dans la billette à l'aide d'un piston creux, et l'aluminium s'écoule dans le sens inverse du mouvement du piston. La réduction des mouvements relatifs entre la billette et la paroi du contenant peut diminuer les frottements. Ce procédé peut améliorer l'écoulement du matériau dans certaines applications, mais les limitations liées à l'équipement et au profilage en font une technique moins courante que l'extrusion directe.
Profilés pleins, creux, semi-creux et sur mesure
Les profilés pleins ne comportent pas de cavité interne entièrement fermée. Les barres, les tiges, les cornières, les profilés en T, les profilés en U, les rails et les cadres ouverts en sont des exemples courants. Leur conception de filière simplifiée facilite et réduit le coût de leur extrusion.
Les profilés creux comportent une ou plusieurs cavités entièrement fermées. Les tubes carrés, les tubes rectangulaires, les boîtiers multicanaux et les passages de fluides en sont des exemples typiques. Ces profilés nécessitent des matrices plus complexes et un contrôle plus précis du flux de métal afin que les parois internes se forment correctement et restent homogènes.
Les profilés semi-creux comportent des zones partiellement fermées, comme une section en C avec une ouverture étroite. Les profilés sur mesure peuvent être pleins, creux ou semi-creux et peuvent inclure des nervures, des ailettes, des rails de fixation, des systèmes d'encliquetage ou des passages de câbles. Plus la conception est équilibrée et uniforme, plus il est facile de garantir une qualité d'extrusion stable.
De la préparation des billettes et des matrices au vieillissement et à l'inspection
Le procédé débute avec la filière d'extrusion et le lingot d'aluminium. La filière est préparée et chauffée afin d'assurer un flux de matière stable, tandis que le lingot est coupé à la longueur requise et préchauffé. Un contrôle précis de la température permet de réduire les pressions excessives et d'améliorer le passage de l'alliage dans la filière.
Une fois la billette chargée dans la presse, le vérin hydraulique la pousse à travers la matrice. Le profilé ainsi formé est guidé sur une table de sortie et refroidi à l'air ou à l'eau. Il est ensuite coupé à une longueur appropriée et laissé à température stable.
Le profilé peut se dilater légèrement lors du refroidissement ; il est donc redressé mécaniquement afin de réduire la torsion et le cintrage. Il est ensuite coupé à la longueur de production requise et vieilli pour obtenir l’état de trempe spécifié. Le contrôle peut porter sur les dimensions de la section transversale, l’épaisseur de paroi, la rectitude, la torsion, la planéité, l’état de surface, la dureté et les propriétés mécaniques.
Conception des alliages d'aluminium et des profilés
L'alliage et la géométrie du profilé influencent fortement les performances d'extrusion. La nuance d'aluminium appropriée doit répondre aux exigences de résistance, de résistance à la corrosion, de finition de surface, d'usinage, de soudage et de coût. Parallèlement, le profilé doit permettre un écoulement régulier du métal à travers la filière.
Extrusion d'aluminium 6061 vs 6063
Les alliages 6061 et 6063 sont couramment utilisés pour l'extrusion d'aluminium, mais ils répondent à des besoins différents. Ce sont tous deux des alliages de la série 6000, traitables thermiquement, contenant du magnésium et du silicium, et ils peuvent être extrudés en de nombreux profils standard et sur mesure.
L'acier 6061 est généralement choisi lorsque la résistance mécanique, les performances structurelles, le soudage ou l'usinage secondaire sont des critères importants. Il est couramment utilisé pour les composants de machines, les pièces de transport, les structures métalliques, les équipements maritimes, les dispositifs de fixation, les supports et les profilés qui subiront un usinage CNC important.
L'acier 6063 est souvent privilégié lorsque l'aspect, l'extrudabilité et la qualité de l'anodisation priment sur la résistance maximale. Il est largement utilisé pour les profilés architecturaux, les moulures, les systèmes de portes et fenêtres, les boîtiers apparents, les cadres et les éléments décoratifs.
| Facteur de sélection | 6061 Aluminium | 6063 Aluminium |
| priorité principale | Résistance et usinage | État de surface et extrudabilité |
| Les utilisations courantes | Profils structurels et mécaniques | Profils architecturaux et visibles |
| Usinage CNC | Généralement mieux adapté | Usinable, mais généralement moins privilégié |
| Aspect anodisé | Bon | Généralement plus uniforme et attrayant |
| Profils minces complexes | Possible avec contrôle de conception | Souvent plus facile à extruder |
| Charge structurelle | Meilleur pour les charges plus élevées | Meilleur pour les applications à charge modérée |
Le choix final dépend également de l'état de trempe. Les états T5 et T6 influent sur la résistance, la dureté, l'usinabilité et les dimensions. Les ingénieurs doivent préciser l'alliage et l'état de trempe au lieu de se contenter de mentionner « aluminium extrudé ».
Épaisseur des parois, symétrie, nervures et rayons d'angle
Une épaisseur de paroi constante permet à l'aluminium de s'écouler à un débit similaire dans la filière, sur toute sa longueur. Des variations importantes d'épaisseur peuvent engendrer un écoulement irrégulier, des différences de refroidissement, des défauts de surface, des déformations ou des variations dimensionnelles.
Un profil symétrique est généralement plus facile à extruder et à refroidir uniformément. En cas de forte déséquilibre, une zone peut s'écouler plus rapidement qu'une autre, augmentant ainsi le risque de torsion ou de déformation. La symétrie n'est pas toujours possible, mais une répartition équilibrée du matériau améliore généralement la stabilité de la production.
Les nervures permettent d'accroître la rigidité sans ajouter le poids d'une section pleine. Les âmes internes peuvent diviser les profilés creux en plusieurs chambres, tandis que les rainures et les canaux peuvent accueillir des fixations ou des pièces coulissantes. Toutefois, les nervures très fines, les fentes profondes et étroites, ainsi que les sections épaisses isolées peuvent complexifier l'outillage et augmenter les risques de fabrication.
Les angles vifs internes doivent généralement être remplacés par des rayons de courbure appropriés. Les transitions arrondies améliorent l'écoulement de l'aluminium, réduisent la concentration des contraintes et prolongent la durée de vie de la matrice. Le rayon de courbure doit néanmoins respecter les exigences d'assemblage et d'usinage CNC, notamment si un composant d'assemblage nécessite une configuration d'angle spécifique.
Tolérances, coût de l'outillage et volume de production
Les tolérances d'extrusion dépendent des dimensions du profil, de l'alliage, de l'état de trempe, de l'épaisseur de paroi, de la géométrie, du type de filière et du fait que la dimension soit pleine ou creuse. La rectitude, la torsion, la planéité, le contour et les dimensions de la section transversale sont contrôlés séparément.
Un dessin ne doit pas imposer des tolérances trop strictes à chaque dimension sans tenir compte de la fonction. Les tolérances d'extrusion standard sont généralement suffisantes pour les parois, les couvercles et les zones structurelles non critiques. Les paliers, les surfaces d'étanchéité, les trous d'alignement, les filetages et les interfaces de précision nécessitent souvent un usinage secondaire.
L'extrusion sur mesure nécessite également un investissement initial dans la filière. Un profilé plein simple requiert généralement moins d'outillage qu'un profilé creux complexe. Le coût de l'outillage peut se justifier pour la production répétée d'une même section transversale, mais il est difficile à justifier pour quelques prototypes ou une conception encore évolutive.
Il convient donc de prendre en compte le volume de production dès le début. Pour les pièces produites en moyennes ou grandes séries stables, l'extrusion permet de réduire considérablement les pertes de matière et le temps d'usinage. Pour les petites séries, les conceptions fréquemment modifiées ou les pièces tridimensionnelles complexes, l'usinage CNC complet à partir de barres standard peut s'avérer plus pratique.
Usinage CNC de profilés en aluminium
De nombreux profilés extrudés nécessitent des opérations secondaires avant de pouvoir être assemblés en un produit fini. L'usinage CNC transforme un profilé continu en un composant fonctionnel en y ajoutant des caractéristiques précises qui ne peuvent être réalisées de manière économique ou précise dans la filière d'extrusion.
Découpe, fraisage, perçage et taraudage
Le découpage est généralement la première opération secondaire. Les profilés longs sont sciés en ébauches individuelles, avec une marge pour l'usinage final. La découpe doit garantir la longueur, la perpendicularité, l'absence de bavures et de défauts de surface, notamment lorsque les extrémités formeront une interface d'assemblage.
Le fraisage permet de réaliser des cavités, des surfaces de montage planes, des rainures, des fenêtres, des profils latéraux ou des zones de dégagement. Les machines CNC peuvent usiner plusieurs faces en une seule opération, selon la géométrie de la pièce et l'accessibilité du dispositif de fixation. Pour les profils longs, un support dédié peut être nécessaire afin d'éviter les vibrations et les mouvements.
Le perçage et le taraudage permettent de réaliser des trous de fixation, des trous taraudés, des lamages et des repères de positionnement. Ces opérations sont courantes dans la fabrication de bâtis de machines, de boîtiers électroniques, de systèmes d'automatisation, de dissipateurs thermiques et de profilés. Le choix de l'outil, la profondeur du trou, l'évacuation des copeaux et l'engagement du filetage doivent être adaptés à l'alliage et à l'épaisseur de la paroi.
Les profilés extrudés peuvent également être chanfreinés, fraisés, alésés, gravés et usinés en bout. Le parcours d'usinage doit être conçu en fonction de la géométrie du profil afin que les outils puissent accéder à chaque élément sans heurter les parois fines, les ailettes ou les canaux internes.
Ajout de fonctionnalités à tolérance serrée et personnalisées
La filière d'extrusion crée la section transversale générale, mais ne permet pas toujours d'obtenir la précision requise pour un assemblage. L'usinage CNC est utilisé lorsqu'une caractéristique exige une plus grande précision de positionnement, une planéité contrôlée, un diamètre précis ou un état de surface spécifique.
Par exemple, une extrusion peut constituer le corps d'un boîtier électronique, mais l'usinage CNC permet d'y ajouter des ouvertures pour les connecteurs, des grilles de ventilation, des points de fixation filetés, des fenêtres d'affichage et des rainures d'étanchéité. Un dissipateur thermique peut être extrudé avec des ailettes, puis usiné par fraisage transversal ou perçage pour accueillir les composants électroniques.
L'usinage CNC permet également de créer des caractéristiques variables sur toute la longueur. Le procédé d'extrusion, quant à lui, répète la même section transversale en continu ; il ne peut donc pas former directement des cavités isolées, des creux localisés, des trous inclinés ou des détails différents à chaque extrémité.
Une conception pratique utilise l'extrusion pour les formes longues et répétitives et l'usinage pour la précision localisée. Cette combinaison permet souvent de réduire le coût des matériaux et le temps de cycle par rapport à l'usinage de chaque élément à partir d'une plaque ou d'un lingot massif.
Contrôle du montage, de la déformation et de l'état de surface
Les profilés extrudés peuvent être difficiles à maintenir en place en raison de leurs parois fines, de leurs cavités, de leurs canaux ouverts ou de leurs longues sections non soutenues. Un serrage excessif peut déformer le profilé, tandis qu'un serrage insuffisant peut provoquer des vibrations ou des mouvements lors de la découpe.
Des mors souples sur mesure, des blocs de support, des nids, des mandrins expansibles et des dispositifs de serrage par le vide permettent de répartir la force de serrage. Un support interne peut être nécessaire pour les profilés creux minces. Le dispositif de serrage doit positionner la pièce à partir de repères stables plutôt que de s'appuyer sur une paroi dont l'épaisseur peut varier dans les limites de tolérance d'extrusion normales.
Les forces d'usinage doivent être équilibrées afin de réduire la flexion. Des outils affûtés, des trajectoires d'outil adaptées, un engagement contrôlé et une bonne évacuation des copeaux contribuent à protéger les pièces minces. L'ébauche et la finition peuvent être réalisées séparément afin de permettre à la pièce de se détendre avant l'usinage final.
L'aspect de surface est également important. Les surfaces extrudées peuvent présenter des lignes de filière, des marques de manipulation ou des variations locales. Les surfaces usinées auront une texture différente de celle de l'extrusion d'origine. Si la pièce doit être anodisée, brossée ou microbillée, le procédé de finition doit être examiné avant de finaliser les décisions d'usinage.
Options de finition et applications
Les profilés en aluminium sont utilisés dans des produits à la fois visibles et fonctionnels ; la finition peut donc influencer leur aspect et leurs performances. Leurs profils continus les rendent également adaptés à des applications structurelles, thermiques, de protection et d’assemblage dans de nombreux secteurs industriels.
Anodisation, revêtement en poudre, brossage et sablage
L'anodisation crée une couche d'oxyde contrôlée à la surface de l'aluminium. Elle améliore la résistance à la corrosion et à l'usure et permet d'obtenir des finitions transparentes, noires ou colorées. L'aspect final dépend de l'alliage, de la préparation de surface, de la qualité d'extrusion et des spécifications d'anodisation.
Le revêtement en poudre applique une couche sèche qui durcit pour former une couche protectrice. Il offre une large gamme de couleurs et masque mieux les petites irrégularités de surface que l'anodisation transparente. Cependant, l'épaisseur du revêtement doit être prise en compte autour des filetages, des rainures étroites, des surfaces d'accouplement et des zones de contact électrique.
Le brossage crée un grain directionnel qui confère au profil un aspect industriel net. Le sablage ou le microbillage produisent une texture mate plus uniforme et peuvent atténuer la visibilité des fines lignes de matrice et des marques d'usinage.
L'ordre des opérations est important. L'usinage avant la finition permet au revêtement ou à la couche anodisée de recouvrir la majeure partie des surfaces, mais les dimensions peuvent légèrement varier. L'usinage après la finition expose l'aluminium nu et peut endommager les surfaces adjacentes. Le masquage et la planification des tolérances doivent être inclus dans le plan de production.
Automobile, équipements industriels et charpentes métalliques
Dans le secteur automobile, on utilise des profilés extrudés pour les rails, les supports, les structures de batteries, les boîtiers, les systèmes thermiques et les composants structurels légers. Ce procédé permet de placer la matière là où la résistance est nécessaire tout en allégeant les zones moins critiques.
Les équipements industriels utilisent couramment des profilés à rainure en T et modulaires pour les châssis de machines, les protections, les postes de travail, les convoyeurs, les systèmes d'inspection et les cellules d'automatisation. Les rainures intégrées permettent de repositionner les supports et les accessoires sans soudure.
Les profilés extrudés sur mesure servent également à la fabrication de guides, de rails, d'actionneurs, de composants pneumatiques, de capots de protection et d'enceintes de machines. L'usinage CNC secondaire permet d'ajouter des trous de fixation, des surfaces de référence, des emplacements pour roulements et des interfaces pour moteurs, capteurs et systèmes linéaires.
Les profilés structuraux bénéficient de leur légèreté, de leur résistance à la corrosion et de leur géométrie répétable. Ces atouts rendent les profilés en aluminium particulièrement adaptés aux structures architecturales, aux ossatures intérieures et aux espaces de vie modernes où la légèreté, la durabilité et l'esthétique sont essentielles. Toutefois, avant de remplacer l'acier ou l'aluminium usiné, il est impératif de vérifier la direction de la charge, la conception des assemblages, la résistance à l'arrachement des fixations, l'épaisseur locale des parois et la déformation à long terme.
Boîtiers électroniques, dissipateurs thermiques, automatisation et robotique
Les boîtiers électroniques utilisent souvent des profilés extrudés, car leur profil permet d'intégrer des guides de circuits imprimés internes, des ailettes de refroidissement externes, des canaux de vis et des parois de protection. Le profilé est ensuite coupé à la longueur voulue, puis usiné par commande numérique pour ajouter les ports, les commandes, les écrans et les trous de fixation.
Les dissipateurs thermiques constituent une autre application courante. L'extrusion permet de former plusieurs ailettes parallèles en une seule opération, augmentant ainsi la surface d'échange thermique. L'usinage CNC peut ensuite ajouter des logements pour les composants, des surfaces de montage, des trous et des motifs d'ailettes localisés.
Les équipements d'automatisation utilisent des profilés extrudés pour les châssis, les supports de capteurs, les structures de mouvement linéaire, les effecteurs et les boîtiers de protection. Leur modularité facilite l'assemblage et les réglages ultérieurs par rapport aux structures soudées dans de nombreux systèmes à faible et moyenne charge.
Les équipements robotiques peuvent utiliser des profilés en aluminium sur mesure pour la fabrication de bras légers, de rails, de couvercles, de structures de préhension et de systèmes de gestion des câbles. Pour les pièces mobiles critiques, la conception doit prendre en compte la rigidité, la résistance à la fatigue, la précision des articulations, la charge utile et l'usinage nécessaire à la création d'interfaces précises.
Extrusion d'aluminium vs usinage CNC complet
L'extrusion et l'usinage CNC ne sont pas des solutions concurrentes pour tous les projets. Chaque procédé répond à un besoin de fabrication différent. La solution la plus économique consiste souvent à utiliser un procédé pour la géométrie principale et l'autre pour les éléments critiques.
Quand l'extrusion d'aluminium est le meilleur choix
L'extrusion est généralement préférable lorsqu'un composant présente une section transversale constante sur la majeure partie de sa longueur. Les profilés en U, les tubes, les châssis, les rails, les dissipateurs thermiques, les garnitures et les boîtiers longs en sont des exemples typiques.
Ce procédé devient plus avantageux à mesure que le volume de production augmente. Une fois l'outillage validé, le même profil peut être reproduit à l'identique, générant moins de déchets de matière que par usinage à partir d'un bloc massif. Les pièces longues peuvent également être découpées en plusieurs longueurs pour différents produits.
L'extrusion est particulièrement avantageuse lorsqu'elle permet d'intégrer plusieurs fonctions à la section transversale. Un seul profilé peut remplacer des supports, des nervures, des couvercles, des guides-câbles et des rails de fixation séparés. Cela permet de simplifier l'assemblage et de réduire le nombre total de composants.
La conception doit être suffisamment stable pour justifier l'outillage. Si le profil est amené à évoluer après le premier prototype, investir trop tôt dans un moule de production peut engendrer des coûts inutiles. L'usinage CNC ou une extrusion standard peuvent s'avérer plus appropriés lors de la validation initiale de la conception.
Quand faut-il utiliser l'usinage CNC complet ou combiner les deux procédés ?
L'usinage CNC complet est souvent préférable pour les prototypes, les très petites séries, les formes tridimensionnelles complexes ou les pièces dont la géométrie varie selon tous les axes. Il évite le recours à des outillages d'extrusion sur mesure et permet des modifications rapides des plans.
L'usinage à partir de plaques ou de billettes permet un contrôle plus précis des poches, des trous, des filetages, de la planéité et des relations de position. Il convient lorsque presque toutes les surfaces sont fonctionnelles ou lorsque la pièce ne peut être décrite comme une section transversale répétitive.
Un procédé combiné est généralement optimal lorsque la pièce présente à la fois des caractéristiques répétitives et localisées. L'extrusion permet d'obtenir efficacement la forme principale, tandis que l'usinage CNC assure la précision des interfaces. Cette approche est courante pour les boîtiers, les dissipateurs thermiques, les rails linéaires, les supports structurels et les composants d'automatisation.
| Exigence | Extrusion d'aluminium | Usinage CNC complet | Extrusion Plus CNC |
| Section constante | Excellent | Possible mais coûteux | Excellent |
| Géométrie 3D complexe | Édition | Excellent | Idéal pour les caractéristiques locales |
| Prototypes à faible volume | L'outillage peut être difficile à justifier | Généralement pratique | Utilisez les profils standard lorsque cela est possible. |
| Volume moyen ou élevé | Solution économique | Coûts des matériaux et du cycle plus élevés | Souvent, le meilleur équilibre |
| tolérances locales strictes | Nécessite un travail secondaire | Capacités solides | Capacités solides |
| Changement de design | Il faudra peut-être une nouvelle matrice. | Facile à réviser | L'usinage local peut rester flexible |
| Efficacité matérielle | Haute | Inférieur pour les pièces creuses ou profilées | Haute |
| Nervures et canaux intégrés | Excellent | Coûteux pour la machine | Excellent |
La décision doit se fonder sur le coût total de fabrication plutôt que sur le prix d'un seul procédé. L'outillage, les matières premières, le temps d'usinage, les rebuts, la finition, le contrôle, l'assemblage et le volume prévu influent tous sur le résultat final.
FAQ
Quelle est la résistance de l'extrusion d'aluminium ?
Sa résistance dépend de l'alliage, de la trempe, de l'épaisseur de paroi et du profil. L'acier 6061-T6 est couramment utilisé pour les pièces structurelles robustes, tandis que les nervures et les sections creuses permettent d'améliorer la rigidité.
Comment raccorder des profilés en aluminium?
Ils peuvent être assemblés par boulonnage, écrous à rainure en T, équerres, plaques, soudage ou connecteurs usinés. L'usinage CNC permet d'ajouter des trous, des filetages et des surfaces de positionnement précis.
Comment cintrer des profilés en aluminium?
Les méthodes courantes comprennent le cintrage par roulage, le formage par étirage et le cintrage par presse. La méthode la plus appropriée dépend de l'alliage, du profil, de l'épaisseur de paroi et du rayon de cintrage.
Comment tarauder un profilé en aluminium ?
Percez un trou de guidage précis, puis utilisez un taraud affûté et lubrifié. Les parois fines peuvent nécessiter des inserts filetés ou des zones de montage plus épaisses.
Conclusion
L'extrusion d'aluminium est une méthode efficace pour fabriquer des profilés longs et réguliers, à section pleine, creuse ou semi-creuse. Ses principaux atouts résident dans l'utilisation optimale des matériaux, la géométrie intégrée, la légèreté et la robustesse, ainsi que la constance de la production. L'alliage, la trempe, l'épaisseur de paroi, la symétrie, les tolérances, la finition et le volume de production doivent être pris en compte conjointement. Lorsque le profilé requiert également des perçages, des filetages, des cavités, des joints d'étanchéité ou des repères d'assemblage précis, l'usinage CNC secondaire garantit la précision nécessaire.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les pièces extrudées en aluminium, les prototypes et les composants en petites séries. Notre équipe réalise des profils sur mesure aux dimensions contrôlées, avec perçage et taraudage, poches de précision et finitions de surface pour les équipements industriels, l'électronique, l'automatisation, la robotique et d'autres applications d'ingénierie.















