
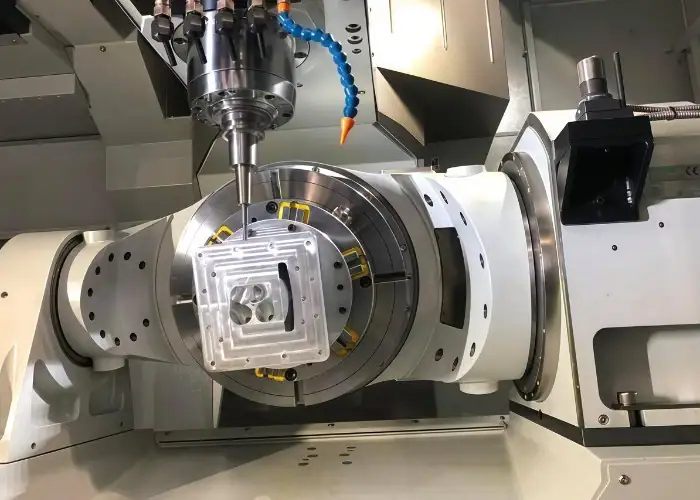
Le fraisage CNC 5 axes est un procédé d'usinage soustractif qui utilise trois axes linéaires et deux axes rotatifs pour usiner des formes complexes sous différents angles. Il permet de réaliser des trous inclinés, des surfaces courbes, des cavités profondes et plusieurs faces de pièces avec moins de réglages qu'avec le fraisage 3 axes conventionnel.
Ce guide explique le fonctionnement du fraisage CNC 5 axes, ce que chaque axe contrôle, la différence entre l'usinage indexé et l'usinage simultané, et dans quels cas ce processus apporte une valeur ajoutée concrète en production.
Qu'est-ce que le fraisage CNC 5 axes ?
Le fraisage CNC 5 axes est un procédé d'usinage qui déplace un outil de coupe ou une pièce selon les axes X, Y et Z tout en ajoutant deux mouvements de rotation contrôlés. Ces axes supplémentaires permettent à l'outil d'approcher la pièce depuis des directions qui nécessiteraient normalement un repositionnement manuel ou des dispositifs de fixation angulaires spécifiques.
Que signifie « 5 axes » ?
« 5 axes » signifie que le système CNC contrôle trois mouvements linéaires et deux mouvements rotatifs. L’axe X se déplace généralement de gauche à droite, l’axe Y d’avant en arrière et l’axe Z contrôle le mouvement vertical ou la profondeur de coupe.
Les axes de rotation sont sélectionnés parmi A, B et C. L'axe A tourne autour de l'axe X, l'axe B autour de l'axe Y et l'axe C autour de l'axe Z. La plupart des machines à 5 axes utilisent soit les axes A et C, soit les axes B et C, plutôt que les trois axes de rotation.
La configuration des axes influe sur l'espace utile de la machine, sa plage angulaire, sa charge utile, le dégagement nécessaire pour les dispositifs de fixation et l'accès aux pièces. Les ingénieurs doivent donc évaluer la configuration spécifique de la machine au lieu de supposer que tous les équipements 5 axes peuvent traiter la même géométrie.
Fraisage indexé 3+2 vs fraisage simultané 5 axes
Le fraisage indexé 3+2 positionne les deux axes rotatifs avant la coupe et les maintient fixes pendant que les axes X, Y et Z usinent la pièce. Il convient aux plans à angles composés, aux poches à plusieurs faces, aux perçages inclinés et aux composants nécessitant plusieurs directions de coupe fixes.
Le fraisage simultané 5 axes déplace simultanément les axes linéaire et rotatif pendant que l'outil enlève de la matière. L'orientation de l'outil peut ainsi changer en continu pour suivre une lame torsadée, un orifice incurvé, un passage de turbine, un implant médical ou toute autre surface de forme libre.
L'usinage indexé est généralement plus facile à programmer, à simuler et à contrôler. L'usinage simultané offre une plus grande liberté géométrique, mais exige une commande FAO plus avancée, une cinématique machine précise, un post-traitement vérifié et une simulation de collision détaillée.
Comment fonctionne le fraisage CNC 5 axes ?
Le fraisage CNC 5 axes fonctionne en convertissant un modèle CAO 3D en trajectoires d'outil linéaires et rotatives coordonnées qui contrôlent à la fois la position et l'orientation de la fraise. Le processus complet comprend la validation de la conception, la programmation FAO, le réglage de la machine, le bridage, la simulation, l'usinage et le contrôle.
Revue du modèle CAO et de la conception
La préparation du modèle CAO définit la géométrie, les surfaces, les perçages, les poches, les filetages, les rayons et les interfaces à usiner. Le modèle numérique doit être complet et conforme au dessin afin que le programmeur FAO n'ait pas à interpréter d'informations manquantes ou contradictoires.
L'analyse de conception permet d'identifier les parois minces, les cavités profondes, les petits rayons de courbure internes, les contre-dépouilles limitées, la portée excessive des outils et les surfaces susceptibles d'entraîner des interférences avec le porte-outil ou la broche. Elle détermine également les éléments à réaliser simultanément afin de préserver leur positionnement.
Un dessin utile doit clairement définir le matériau, les conditions de traitement thermique, les références, les tolérances, l'état de surface, les filetages, les exigences de revêtement et les critères d'inspection. Une pièce peut correspondre à la forme CAO et pourtant présenter un dysfonctionnement si ces contrôles de fabrication ne sont pas clairement définis.
Programmation FAO et création de trajectoires d'outils
La programmation FAO crée les trajectoires de coupe, les angles d'outil, les avances, les vitesses, les décalages latéraux, les mouvements d'entrée, les retraits et les positions de rotation nécessaires à l'usinage de la pièce. La programmation 5 axes contrôle à la fois le déplacement de la pointe de l'outil et son orientation par rapport à la surface.
Les stratégies courantes comprennent l'ébauche adaptative, l'usinage de finition, le perçage indexé, le fraisage par enlèvement de copeaux, le fraisage de contour, la finition multi-surfaces, l'usinage en flux continu et le nettoyage localisé. Le choix de chaque stratégie doit être adapté à la géométrie, au comportement du matériau, à la rigidité de l'outil et à l'état de surface requis.
Le fichier de sortie FAO doit être traité par un post-processeur spécifique à la machine. Ce post-processeur convertit le mouvement d'outil calculé en code CNC compatible avec le contrôleur, les directions des axes, les dimensions des pivots, les limites de course et le comportement rotatif du centre d'usinage CNC 5 axes sélectionné.
Configuration et serrage de la machine
Le réglage de la machine établit la relation physique entre la pièce à usiner, le dispositif de fixation, les outils de coupe, la broche, le palpeur et le système de coordonnées de la machine. De petites erreurs de réglage peuvent devenir plus importantes lorsque la pièce tourne et que l'outil l'approche sous différents angles.
Le système de bridage doit assurer une rigidité suffisante tout en exposant les faces requises. Parmi les solutions courantes, on trouve les étaux extra-plats, les montages à queue d'aronde, les mors doux, les palettes modulaires, les systèmes de point zéro, les embases sur mesure et les bases sacrificielles amovibles après les opérations d'usinage principales.
Le dégagement de l'outillage doit être vérifié sur toute la plage de rotation, et non seulement lorsque la table est verticale. Un dispositif de fixation peut sembler sûr dans une orientation, mais entrer en collision avec la broche, le porte-outil, la table rotative, le carter ou la pièce finie après l'inclinaison des axes.
Découpe multi-axes et orientation des outils
La découpe multiaxes contrôle à la fois la position de l'outil et l'angle de contact entre l'arête de coupe et la pièce. Les axes rotatifs peuvent positionner la pièce avant l'usinage ou poursuivre leur mouvement pendant que l'outil suit une surface complexe.
L'orientation de l'outil influe sur l'accessibilité, la vitesse de coupe effective, l'engagement de l'outil, l'état de surface, le dégagement du porte-outil et le mouvement de l'axe de rotation. Une inclinaison contrôlée permet d'éloigner une fraise hémisphérique de son centre de basse vitesse, améliorant ainsi la coupe et réduisant le frottement sur les surfaces finies.
Cependant, une rotation plus ample n'est pas toujours préférable. Une inclinaison excessive, des changements de direction brusques ou des inversions d'axe répétées peuvent augmenter le temps de cycle et laisser des marques visibles. L'axe de l'outil ne doit se déplacer que dans la mesure nécessaire à l'accès, au dégagement, à la performance de coupe et à la qualité de surface.
Inspection et vérification de la qualité
L'inspection vérifie si la pièce usinée sur une machine 5 axes répond à ses exigences dimensionnelles, géométriques et de surface. Posséder une machine de pointe ne garantit pas la précision sans étalonnage, un bridage stable, un outillage contrôlé, une gestion de la température et des méthodes de mesure appropriées.
Les palpeurs intégrés à la machine permettent de localiser la matière première, de définir les corrections d'usinage, d'inspecter les surfaces de référence et de vérifier les dimensions intermédiaires avant les opérations de finition critiques. Les régleurs d'outils peuvent mesurer la longueur de coupe, détecter les outils cassés et réduire les erreurs dues à des données d'outillage incorrectes.
La vérification finale peut être effectuée à l'aide d'une machine à mesurer tridimensionnelle, d'un scanner optique, d'un profilomètre, de micromètres, de comparateurs d'alésage, de calibres de filetage ou de dispositifs de montage fonctionnels. La méthode d'inspection doit permettre de reproduire le système de référence du dessin et d'accéder aux mêmes détails complexes que ceux produits par la machine.
Que sont les 5 Axes en fraisage CNC ?
Les 5 axes du fraisage CNC sont les mouvements linéaires X, Y et Z, plus deux mouvements rotatifs sélectionnés parmi A, B et C. Ensemble, ils contrôlent à la fois la position de l'outil de coupe et la direction d'approche de la pièce.
Axes linéaires X, Y et Z
Les axes X, Y et Z permettent de déplacer l'outil de coupe ou la pièce à usiner en ligne droite dans le système de coordonnées de la machine. Ces axes définissent la position tridimensionnelle de base de l'outil de coupe.
Les axes linéaires permettent de réaliser des faces planes, des poches, des trous, des rainures, des épaulements, des contours et autres formes fraisées standard. Ils restent les axes de coupe principaux même lorsque la machine effectue simultanément une rotation de la table ou de la tête de broche.
Les courses nominales selon les axes X, Y et Z ne représentent pas toujours les dimensions maximales usinables. Les dispositifs de fixation, les plateaux tournants, la longueur des outils, le jeu de la broche et le volume de rotation de la pièce peuvent réduire l'espace de travail pratique.
Axes rotatifs A, B et C
A, B et C décrivent respectivement la rotation autour des axes X, Y et Z. Une machine à 5 axes combine généralement deux de ces mouvements de rotation avec les trois axes linéaires.
Le mouvement de rotation peut être généré par une table à tourillons, une table rotative inclinable, une tête de broche articulée, une tête pivotante ou un système tête-table combiné. Chaque conception présente des avantages différents pour les composants compacts, les pièces lourdes, les cavités profondes ou les grandes pièces structurelles.
Certains axes rotatifs permettent une rotation continue, tandis que d'autres ont une course angulaire limitée. Le programmeur doit tenir compte des limites des axes, du cheminement des câbles, des singularités de la machine, des positions de retour sécuritaires et du sens de déplacement privilégié de la table ou de la tête.
Comment les axes linéaires et rotatifs fonctionnent-ils ensemble ?
Les axes linéaires et rotatifs fonctionnent de concert pour contrôler à la fois la position de l'outil de coupe et son point de contact avec la surface. Le mouvement linéaire positionne le tranchant à la coordonnée correcte, tandis que le mouvement rotatif établit l'angle d'attaque requis.
Cette coordination permet à une fraise de percer un trou incliné, d'usiner plusieurs faces de carter, d'atteindre l'espace entre les pales d'une turbine ou de suivre une surface courbe sans repositionner manuellement la pièce.
La commande numérique doit coordonner l'accélération et l'avance sur les 5 mouvements. Une mauvaise synchronisation peut entraîner des hésitations, des inversions de rotation, des marques de surface ou des variations d'avance, même si la trajectoire d'outil calculée semble lisse dans le système FAO.
Fraisage CNC 3 axes vs 4 axes vs 5 axes
La principale différence entre le fraisage CNC 3 axes, 4 axes et 5 axes réside dans le nombre de directions de contrôle disponibles pour positionner et orienter l'outil de coupe. L'ajout d'axes accroît l'accès géométrique et la flexibilité de configuration, mais augmente également les exigences en matière de programmation, de simulation et d'équipement.
| Méthode de fraisage | Mouvement contrôlé | Meilleur ajustement | Principale limite |
| Fraisage 3 axes | X, Y et Z | Plaques, poches ouvertes, supports, panneaux et géométrie accessible | Nécessite de nouvelles configurations pour les différentes faces ou les angles composés |
| Fraisage 4 axes | X, Y, Z, plus un axe de rotation | Caractéristiques cylindriques, trous radiaux, indexation et géométrie enveloppée | Les éléments angulaires doivent généralement partager une même direction de rotation. |
| Fraisage 3+2 | Positionnement sur deux axes suivi d'une découpe sur trois axes | Pièces à faces multiples, angles composés fixes et trous inclinés | Les axes rotatifs restent fixes pendant chaque opération de coupe |
| Fraisage 5 axes simultanés | Trois axes linéaires et deux axes rotatifs se déplacent pendant la coupe | Pales, hélices, ports, implants et surfaces de forme libre | Nécessite une programmation avancée et un contrôle des collisions |
Fraisage CNC 3 axes
Le fraisage CNC à trois axes se déplace selon les axes X, Y et Z tout en conservant une orientation fixe de la fraise. Il est parfaitement adapté aux surfaces planes, aux cavités ouvertes, aux motifs percés, aux plaques, aux supports, aux panneaux et aux géométries 2.5D accessibles.
La programmation, le bridage et le fonctionnement de la machine sont généralement plus simples qu'en usinage multiaxes. Les étaux et dispositifs de fixation standard rendent le fraisage 3 axes économique pour une large gamme de prototypes et de composants de production.
Sa principale limite apparaît lorsque la pièce présente des caractéristiques sur plusieurs faces ou selon des angles composés. Chaque étape de repositionnement engendre un travail de préparation supplémentaire et augmente le risque de décalage de référence, d'erreur d'alignement ou de variation du dispositif de fixation.
Fraisage CNC 4 axes
Le fraisage CNC à quatre axes ajoute un axe de rotation aux mouvements X, Y et Z. Cet axe rotatif permet d'indexer la pièce sur des positions fixes ou de la faire tourner en continu pendant l'usinage.
Ce procédé est efficace pour les trous radiaux, les composants cylindriques, les profils de cames, les formes hélicoïdales et les pièces nécessitant un usinage sur plusieurs faces. Il permet de remplacer les repositionnements manuels répétés tout en préservant les relations entre les éléments autour d'un axe de rotation donné.
Sa limitation réside dans le fait que les éléments angulaires doivent généralement être liés au même axe de rotation. Lorsqu'une pièce requiert une inclinaison composée indépendante dans deux directions, l'usinage 3+2 ou l'usinage simultané sur 5 axes peuvent s'avérer plus efficaces.
Fraisage CNC 5 axes
Le fraisage CNC 5 axes combine trois mouvements linéaires et deux mouvements rotatifs pour réaliser des formes complexes, angulaires, profondes et courbes. Il peut utiliser des orientations indexées fixes ou une commande continue des axes d'outil.
Un centre d'usinage CNC 5 axes adapté permet de réaliser plusieurs surfaces critiques sans changer de montage. Ceci améliore l'accès et contribue à préserver les relations dimensionnelles entre les éléments situés sur différentes faces.
L'usinage 5 axes est particulièrement avantageux lorsqu'il remplace plusieurs configurations complexes, évite l'utilisation d'outils de coupe longs ou permet de réaliser des géométries inaccessibles aux équipements conventionnels en toute sécurité. Il présente peu d'intérêt économique pour les pièces simples et entièrement accessibles d'un seul côté.
Fraisage CNC 5 axes vs 6 axes
La différence entre le fraisage 5 axes et le fraisage 6 axes réside dans le fait qu'un système 6 axes ajoute un mouvement contrôlé indépendant. Ce mouvement supplémentaire peut provenir d'une structure robotisée, d'une unité rotative secondaire ou d'un agencement spécifique de broche et de table.
L'usinage six axes permet d'accéder à des géométries très restreintes ou de combiner le fraisage à d'autres opérations. Cependant, il accroît également la complexité de la machine, les exigences de programmation, le risque de collision et le coût d'investissement.
La plupart des pièces fraisées complexes peuvent être produites sur une machine 5 axes correctement configurée. Un sixième axe ne doit être choisi que si le mouvement supplémentaire apporte un avantage clair en termes d'accès, de productivité ou d'intégration des processus.
Comment choisir le bon nombre d'axes?
Le nombre optimal d'axes correspond à la configuration machine la plus simple permettant de produire la pièce de manière fiable et économique. Le nombre d'axes doit répondre à un besoin de fabrication et non servir d'argument marketing.
Utilisez le fraisage 3 axes pour les géométries ouvertes et facilement accessibles. Utilisez l'usinage 4 axes lorsque plusieurs éléments sont disposés autour d'une même direction de rotation, et l'usinage 3+2 lorsque des angles composés fixes permettent de s'affranchir de dispositifs de fixation spéciaux.
Utilisez l'usinage simultané à 5 axes lorsque l'orientation de l'outil de coupe doit changer pendant l'enlèvement de matière ou lorsque les surfaces de forme libre, l'accès restreint et les relations multifaces critiques ne peuvent pas être gérés efficacement par des opérations indexées.
Avantages du fraisage CNC 5 axes
Les principaux avantages du fraisage CNC 5 axes sont la réduction du nombre de réglages, un meilleur accès aux outils, des relations plus constantes entre les formes et les dimensions, des outils de coupe plus courts, la capacité d'usiner des surfaces complexes et une manutention simplifiée. Ces atouts permettent d'améliorer la qualité et de raccourcir le processus de fabrication.
Moins de configurations et un meilleur alignement des fonctionnalités
Le fraisage 5 axes réduit les réglages en permettant à l'outil d'atteindre plusieurs faces de la pièce à partir d'un seul dispositif de fixation principal. Moins de repositionnements signifient moins de risques de perte de référence, de variation d'alignement et d'erreurs liées à l'opérateur.
Les éléments produits dans un même système de coordonnées conservent de meilleures relations de position. Ceci est utile pour les alésages de paliers, les surfaces d'étanchéité, les supports optiques, les filetages, les orifices de fluides et les interfaces qui doivent s'aligner sur différentes faces.
La consolidation des montages permet également de réduire les stocks d'outillage, les temps de manutention et les contrôles intermédiaires. Ce bénéfice est particulièrement marqué pour les pièces complexes produites en petites séries, où les outillages angulaires sur mesure représenteraient autrement une part importante du coût du projet.
Géométrie complexe et usinage multifaces
Le fraisage 5 axes permet de réaliser des géométries complexes en modifiant la direction d'approche de l'outil de coupe. Angles composés, surfaces torsadées, contours sculptés, perçages inclinés, contre-dépouilles et plusieurs faces de composants peuvent être usinés en une seule opération coordonnée.
Cette fonctionnalité peut remplacer les dispositifs de fixation angulaires spéciaux, les outils de formage, les machines séparées, le mélange manuel ou certaines opérations d'électroérosion. Elle offre également aux concepteurs une plus grande liberté pour combiner des caractéristiques fonctionnelles au sein d'un seul composant.
L'usinage sur 5 axes ne permet pas d'usiner toutes les formes. Les cavités entièrement fermées, les canaux extrêmement étroits, les contre-dépouilles inaccessibles et les éléments masqués par la géométrie environnante peuvent nécessiter des outils spéciaux, le fractionnement des pièces, l'électroérosion, la fabrication additive ou des modifications de conception.
Meilleur accès aux outils et outils de coupe plus courts
Le fraisage 5 axes améliore l'accès en inclinant l'outil ou la pièce vers la zone à usiner. Un angle de coupe plus direct permet souvent au programmeur d'utiliser un outil plus court au lieu d'une fraise trop longue.
Les outils plus courts offrent une plus grande rigidité et une déformation moindre. Cela améliore la stabilité de coupe, la régularité dimensionnelle, la durée de vie de l'outil et l'état de surface, notamment lors de l'usinage de matériaux durs, de parois profondes ou de pièces minces.
Un meilleur accès permettrait également l'utilisation d'une fraise de plus grand diamètre et de géométrie plus robuste. Toutefois, le porte-outil et le corps de broche doivent toujours être pris en compte dans les contrôles de dégagement, car une fraise courte peut rapprocher le porte-outil de la pièce à usiner.
Précision et finition de surface améliorées
Le fraisage 5 axes permet d'améliorer la précision inter-éléments en réduisant le nombre de repositionnements de la pièce. Ce procédé maintient les surfaces critiques dans un même système de référence et évite de redéfinir les coordonnées après chaque réglage.
L'état de surface peut également être amélioré grâce au contrôle de l'angle de coupe par rapport à la surface de la pièce. Incliner une fraise hémisphérique par rapport à son centre améliore la vitesse de coupe effective et peut réduire les frottements, les irrégularités et les marques d'outil visibles.
La machine ne permet pas d'obtenir automatiquement des tolérances plus serrées. La précision reste tributaire de l'étalonnage, de la stabilité thermique, de la compensation du centre de rotation, de la rigidité du montage, du faux-rond de l'outil, des paramètres de coupe, du mouvement du matériau et des capacités d'inspection.
Production plus rapide et délais de livraison réduits
Le fraisage 5 axes permet de réduire les délais de production en combinant des opérations qui nécessiteraient autrement plusieurs dispositifs ou machines. La réduction des repositionnements manuels diminue également le temps d'attente entre les différentes étapes de fabrication.
Ce procédé permet de raccourcir le délai entre la matière première et le composant contrôlé, notamment pour les prototypes et les projets à faible volume. Il peut également réduire les encours de production, car la pièce reste sur la même machine pendant une plus grande partie du processus de fabrication.
La programmation et la simulation complexes nécessitent du temps d'ingénierie ; l'usinage 5 axes n'est donc pas systématiquement plus rapide pour chaque pièce. Il offre le gain de productivité maximal lorsque les économies réalisées sur les réglages et l'accès à la pièce compensent le temps de préparation supplémentaire.
Limites du fraisage CNC 5 axes
Les principaux inconvénients du fraisage CNC 5 axes sont le coût plus élevé de la machine, la complexité de la programmation, le risque accru de collision, la maintenance plus difficile et la plus grande dépendance à un personnel qualifié. Ces facteurs peuvent le rendre inadapté à la fabrication de composants simples.
Coûts plus élevés des machines et de la programmation
Les machines 5 axes coûtent généralement plus cher à l'achat, à l'entretien, au calibrage et à l'exploitation que les fraiseuses classiques. Leurs tarifs horaires tiennent compte des systèmes rotatifs avancés, des commandes, des logiciels, des palpeurs et des exigences de maintenance.
La programmation nécessite également plus de temps d'ingénierie car l'axe de l'outil, les limites de rotation, le dégagement du porte-outil, la cinématique de la machine, les rétractions de sécurité et la sortie du post-processeur doivent tous être contrôlés.
Un tarif plus élevé peut néanmoins réduire le coût total si la machine remplace plusieurs installations conventionnelles. Les acheteurs devraient comparer l'ensemble du processus de fabrication plutôt que de se baser uniquement sur le temps machine pour évaluer un devis.
Programmation FAO plus complexe
La programmation FAO 5 axes est plus complexe car elle contrôle simultanément la position et l'orientation de l'outil. Le programmeur doit maîtriser à la fois la stratégie de coupe et les limites de mouvement de la machine.
Les problèmes potentiels incluent une inclinaison excessive, une inversion de l'axe de rotation, des singularités, une avance instable, des rétractions inefficaces, des interférences avec le porte-outil et des transitions de surface de mauvaise qualité. Une trajectoire d'outil visuellement lisse peut néanmoins engendrer des mouvements machine difficiles après post-traitement.
La qualité du programme repose sur des programmeurs expérimentés, un logiciel de FAO adapté, un post-processeur validé et une simulation machine. Ces ressources sont particulièrement importantes pour la finition simultanée de pièces coûteuses ou difficiles à remplacer.
Risques de collision et de trajectoire d'outil
Le risque de collision augmente car la fraise, le porte-outil, la broche, la table, le dispositif de fixation, la matière première et le composant fini peuvent se déplacer les uns vers les autres en changeant de direction.
Vérifier uniquement la pointe de l'outil ne suffit pas. De nombreuses collisions sur les machines 5 axes impliquent le porte-outil, le carter de broche, la table, les brides de fixation ou une partie non usinée de la pièce plutôt que l'arête de coupe.
La simulation complète de la machine, le montage précis des outils, le palpage, le contrôle du plan de sécurité et les procédures de première passe prudentes réduisent les risques. La simulation est précieuse, mais elle ne peut corriger les décalages incorrects, les montages mal installés ou les données d'outillage inexactes en atelier.
Opérateurs qualifiés et contrôle des processus
L'usinage 5 axes exige des programmeurs, des techniciens de réglage, des opérateurs et des contrôleurs expérimentés. Chaque intervenant doit comprendre l'influence du mouvement rotatif sur les décalages de pièce, le dégagement de l'outil, l'effort de coupe et la dimension finale.
L'opérateur doit vérifier les dispositifs de fixation, les outils, la plage de rotation, les décalages, les résultats de palpage, l'état de la machine et le comportement initial de coupe. Une petite erreur de saisie de données peut avoir de graves conséquences si la table s'incline vers la broche.
Des fiches de configuration standardisées, des listes d'outils, des photographies de dispositifs de fixation, un contrôle des révisions, des enregistrements de simulation et des procédures de premier article contribuent à rendre le processus reproductible entre les opérateurs et les lots de production.
Quand le fraisage 5 axes n'est-il pas rentable ?
Le fraisage 5 axes n'est pas rentable pour les pièces à la géométrie simple et accessible, ne nécessitant ni changement d'orientation de l'outil ni réduction du nombre de réglages. Un support plat avec des cavités ouvertes peut être usiné plus rapidement sur une fraiseuse 3 axes standard.
Cela peut également s'avérer inutile lorsque l'outillage de production prend déjà en charge un usinage multi-configuration efficace ou lorsque la pièce ne nécessite qu'une seule caractéristique angulaire simple pouvant être produite avec un dispositif de fixation de base.
La décision optimale doit prendre en compte le temps machine, la programmation, les dispositifs de fixation, le contrôle, la manutention, les risques et les quantités. L'usinage 5 axes doit générer une valeur ajoutée mesurable en production, et non complexifier inutilement le processus.
Quels matériaux conviennent au fraisage CNC 5 axes ?
La plupart des métaux usinables, des plastiques techniques, des composites, du graphite et certaines céramiques techniques conviennent au fraisage CNC 5 axes. Le processus est défini par les mouvements de la machine, tandis que la compatibilité réelle des matériaux dépend des performances de la broche, de l'outillage, de la rigidité, du liquide de refroidissement, du contrôle des poussières et de la stratégie de coupe.
| Groupe de matériaux | Notes typiques | Caractéristiques d'usinage | Pièces courantes à 5 axes |
| Aluminium | 6061, 7075, 2024, 6082 | Vitesses de coupe élevées, bonne usinabilité, risque de déformation des parois minces | Boîtiers, supports, structures aérospatiales, dissipateurs thermiques |
| Acier Inoxydable | 303, 304, 316, 17-4PH | Écrouissage, concentration de chaleur, forces de coupe plus élevées | Instruments médicaux, pièces de vannes, boîtiers industriels |
| Acier à outils et acier allié | D2, H13, 4140, 4340 | Forces élevées, usure des outils, considérations relatives au traitement thermique | Moules, matrices, outillages, pièces de structure |
| Titane | 2e année, 5e année | Faible conductivité thermique, usure importante des outils, retour élastique | Structures aérospatiales, implants, composants de performance |
| Alliages de nickel | Inconel, Hastelloy | Résistance à la chaleur, usure importante des outils, contrôle exigeant des copeaux | Turbines, énergie et pièces haute température |
| Cuivre et laiton | C101, C110, C360 | Formation de bavures, adhérence, déformation des matériaux mous | Boîtiers RF, électrodes, composants thermiques et électriques |
| Plastiques techniques | PEEK, POM, Nylon, PC, PTFE | Sensibilité à la chaleur, déformation du serrage, mouvement de l'humidité | Composants médicaux, d'automatisation, électroniques et isolants |
| Composites | CFRP, GFRP, FR4, G10 | Fibres abrasives, délamination, génération de poussière | Panneaux aérospatiaux, équipements électroniques, pièces structurelles |
| Matériaux spécialisés | Graphite, céramiques usinables | Poussière abrasive, fragilité, risque d'écaillage des bords | Électrodes, semi-conducteurs et composants techniques |
Aluminium et alliages d'aluminium
Les alliages d'aluminium sont particulièrement adaptés au fraisage 5 axes car ils combinent généralement une bonne usinabilité, une faible densité et une résistance mécanique satisfaisante. Ils sont largement utilisés pour la fabrication de boîtiers, de supports de structure, de pièces de dissipation thermique, de prototypes et de composants aérospatiaux.
Ce matériau supporte des vitesses de coupe élevées, mais les cavités importantes et les parois fines peuvent se déformer sous l'effet des contraintes internes. Un ébauche équilibrée, une surépaisseur maîtrisée, un montage stable et une finition après relaxation de la pièce permettent d'améliorer la régularité dimensionnelle.
Le choix de la nuance d'acier influe sur la résistance mécanique, la résistance à la corrosion, la finition et le coût. Par exemple, un alliage à résistance plus élevée peut améliorer les performances, mais augmenter le coût du matériau ou réduire la régularité de l'anodisation. Il convient donc que l'application détermine la nuance, et non la seule facilité d'usinage.
Acier inoxydable et acier à outils
L'acier inoxydable et l'acier à outils conviennent au fraisage 5 axes lorsque la machine, l'outillage et le système de bridage offrent une rigidité suffisante. Ces matériaux sont utilisés pour les instruments médicaux, les moules, les matrices, les vannes, les composants industriels et les pièces résistantes à l'usure.
Les aciers inoxydables peuvent s'écrouir si l'outil de coupe frotte au lieu de couper, tandis que les aciers à outils peuvent générer des forces importantes et une usure prématurée de l'outil. Un engagement stable, un outil affûté, une chaleur contrôlée et un apport de liquide de refroidissement adapté sont essentiels pour préserver la qualité dimensionnelle et de surface.
Il convient de vérifier les conditions de traitement thermique avant la programmation. L'usinage à l'état trempé peut réduire les déformations après traitement, mais augmente le coût de l'outillage et le temps de cycle, tandis que l'usinage avant traitement thermique peut nécessiter une surépaisseur pour la finition ultérieure.
Alliages de titane et de nickel
Les alliages de titane et de nickel peuvent être usinés par fraisage 5 axes, mais cela exige une maîtrise des charges de coupe, une gestion thermique efficace, des outils rigides et une planification rigoureuse de leur durée de vie. Ils sont couramment utilisés dans les secteurs de l'aérospatiale, du médical, de l'énergie et pour les applications à haute température.
Le titane ayant une faible conductivité thermique, la chaleur de coupe reste principalement concentrée près du tranchant de l'outil. Les alliages de nickel, quant à eux, résistent à la déformation à haute température, ce qui accroît la force de coupe et accélère l'usure lors des opérations de finition longues.
L'orientation sur 5 axes peut améliorer l'accès et supporter les fraises plus courtes, mais un mouvement agressif ne résout pas les problèmes liés au matériau. Un engagement stable, une profondeur radiale maîtrisée, des revêtements adaptés, un système d'arrosage efficace et un remplacement planifié de l'outil sont essentiels pour les pièces de valeur.
Cuivre et laiton
Le cuivre et le laiton conviennent à l'usinage 5 axes lorsqu'on utilise des outils affûtés, un bridage stable et une évacuation efficace des copeaux. Parmi les applications courantes, on trouve les électrodes, les boîtiers RF, les contacts électriques, les composants thermiques et les connecteurs de précision.
Le cuivre pur peut être mou et collant, ce qui peut entraîner des bavures, des surépaisseurs ou des traces. Le laiton de décolletage produit généralement des copeaux plus courts et des surfaces plus régulières, mais la composition de l'alliage doit être vérifiée lorsque des exigences réglementaires ou électriques s'appliquent.
Comme de nombreux composants en cuivre présentent des parois fines ou de petites zones de dissipation thermique, un serrage excessif peut déformer la pièce. Le dispositif de fixation doit assurer un maintien suffisant sans marquer ni comprimer les surfaces fonctionnelles.
Plastiques techniques
Les plastiques techniques conviennent au fraisage 5 axes lorsque la chaleur, la force de serrage, l'affûtage de l'outil et la stabilité du matériau sont maîtrisées. Le PEEK, le POM, le nylon, le polycarbonate, le PTFE et d'autres polymères sont utilisés dans les secteurs médical, électronique, de l'automatisation et industriel.
Les plastiques nécessitent généralement des outils de coupe affûtés et une faible force de coupe, car la chaleur peut ramollir leur surface, créer des bavures ou modifier leurs dimensions. Certains matériaux absorbent l'humidité, tandis que d'autres se déforment après la libération des contraintes internes lors d'un enlèvement de matière important.
Les conditions d'inspection sont également importantes. Une pièce en plastique mesurée immédiatement après usinage à chaud peut ne pas refléter ses dimensions stables ; il convient donc de tenir compte du temps de refroidissement et d'une température de mesure contrôlée pour les caractéristiques à tolérances serrées.
Composites et céramiques usinables
Les composites et les céramiques usinables peuvent être traités sur des machines 5 axes, mais cela nécessite des outils spécialisés et un contrôle environnemental. Leurs principaux défis sont l'abrasion, la fragilité, le délaminage, l'arrachement des fibres et la poussière.
Les composites en fibres de carbone et en fibres de verre peuvent user rapidement les arêtes de coupe classiques en carbure. La géométrie de l'outil, le sens de coupe, le support et l'aspiration des poussières doivent être soigneusement choisis afin de protéger le stratifié et de préserver la netteté des arêtes.
L'usinage des céramiques et du graphite peut nécessiter des outils à revêtement diamant, une coupe à faibles vibrations et une aspiration dédiée. Le procédé doit également empêcher la contamination des composants de la machine ou des opérations d'usinage de métaux voisines par les poussières abrasives.
Quelles pièces peuvent être fabriquées avec un fraisage CNC 5 axes ?
Le fraisage CNC 5 axes permet de produire des pièces complexes à plusieurs faces, courbes, angulaires et à cavités profondes, difficiles à réaliser avec des configurations conventionnelles. Les pièces compatibles vont des petits dispositifs médicaux aux grandes pièces structurelles, selon la taille et la configuration de la machine.
Boîtiers et supports multifaces
Le fraisage 5 axes permet de fabriquer des boîtiers et des supports comportant des cavités, des trous, des alésages, des surfaces de montage et des interfaces sur plusieurs faces. Ces pièces sont couramment utilisées dans les secteurs de l'aérospatiale, de l'électronique, de la robotique, de l'automatisation et des équipements industriels.
L'usinage de plusieurs faces en une seule opération permet de préserver les relations entre les logements de paliers, les emplacements des connecteurs, les surfaces d'étanchéité, les trous taraudés et les points de référence. Cela réduit les risques liés à la reconstruction répétée des coordonnées.
Les principaux points à prendre en compte lors de la conception sont l'accès à la pièce, le support mural, le dégagement du porte-outil et la déformation après enlèvement de matière important. Un socle sacrificiel stable ou un assemblage en queue d'aronde peuvent simplifier le maintien de la pièce et la séparation finale.
Roues et pales de turbine
Le fraisage 5 axes est parfaitement adapté aux roues et aux aubes de turbines, car leurs surfaces courbes et leurs passages étroits nécessitent une orientation variable de l'outil. La fraise doit pouvoir se faufiler entre les aubes tout en évitant les éléments géométriques adjacents.
L'ébauche laisse généralement une surépaisseur contrôlée autour de la lame et du moyeu, suivie de passes de semi-finition et de finition qui réduisent progressivement les contraintes de coupe. Le contrôle de l'axe de l'outil permet de maintenir le jeu et un contact stable le long du profil aérodynamique.
L'inspection peut nécessiter un scan, une comparaison de profils ou une mesure par machine à mesurer tridimensionnelle (MMT), car les outils manuels conventionnels ne permettent pas de vérifier entièrement les surfaces torsadées. L'usure des outils doit également être surveillée, car de petites variations de profil peuvent affecter les performances de la pièce.
Pièces complexes courbes et profilées
Le fraisage 5 axes permet de réaliser des contours complexes tels que des moules, des composants orthopédiques, des surfaces aérodynamiques, des supports optiques et des géométries de produits sculptées. Le mouvement simultané permet à l'outil de fraiser de suivre des surfaces concaves et convexes.
La qualité de surface dépend de la forme de l'outil de coupe, du pas latéral, de l'orientation de l'outil, de la dynamique de la machine et de la continuité de la trajectoire programmée. Des changements de direction brusques peuvent laisser des marques, même lorsque la géométrie nominale est correcte.
La finition de surface requise ne doit être définie que lorsque la fonction l'exige. Un contrôle très précis du festonnage sur de grandes surfaces esthétiques ou de forme libre peut considérablement augmenter le temps de cycle sans améliorer les performances mécaniques de la pièce.
Pièces à cavité profonde et à profil angulaire
Le fraisage 5 axes permet d'usiner des cavités profondes, des orifices angulaires, des alésages composés, des trous latéraux et des surfaces en retrait en orientant la pièce vers l'outil de coupe. Cela réduit la dépendance aux outils à longue portée et aux dispositifs spéciaux.
L'accès direct à l'outil améliore la rigidité et l'évacuation des copeaux, mais l'outil de coupe et son porte-outil nécessitent toujours un espace suffisant. Les ouvertures étroites, les angles internes aigus et les zones confinées profondes peuvent rester difficiles à usiner, même avec des équipements de pointe.
Les concepteurs doivent utiliser des largeurs de cavité, des rayons internes et des angles d'approche adaptés aux besoins réels. Une fonction techniquement accessible peut néanmoins s'avérer coûteuse si elle nécessite un outil de petite taille, une coupe lente, des retraits répétés ou un contrôle spécialisé.
Implants médicaux et instruments de précision
L'usinage 5 axes permet de fabriquer des implants médicaux, des composants dentaires, des prothèses, des instruments chirurgicaux et des dispositifs de précision. Ces composants associent souvent des contours organiques à des interfaces contrôlées et à des détails fonctionnels précis.
Le procédé peut s'adapter à la géométrie anatomique ou spécifique au patient tout en préservant les orifices, les surfaces de contact et les dispositifs de fixation. Les matériaux utilisés peuvent inclure le titane, l'acier inoxydable, les alliages à base de cobalt ou les plastiques haute performance.
Les exigences de fabrication ne se limitent pas à la géométrie. La traçabilité des matériaux, la finition contrôlée, l'ébavurage, le nettoyage, la documentation d'inspection et la validation des procédés peuvent être nécessaires selon le dispositif et le contexte réglementaire.
Prototypes complexes personnalisés
Le fraisage 5 axes permet de réaliser des prototypes sur mesure directement à partir de matière massive, sans moules ni matrices de fonderie. Il est particulièrement utile pour tester des conceptions comportant des surfaces courbes, des interfaces angulaires et plusieurs faces usinées.
Le prototype peut être fabriqué à partir d'un matériau proche de la qualité de production prévue, permettant des tests fonctionnels, thermiques et mécaniques plus pertinents qu'un modèle visuel.
Pour les premières phases de conception, il convient d'éviter les tolérances trop serrées et les finitions superficielles. L'usinage des prototypes doit se concentrer sur la validation du fonctionnement, de l'assemblage et de la géométrie avant d'intégrer des éléments coûteux à la production.
Applications courantes du fraisage CNC 5 axes
Le fraisage CNC 5 axes est utilisé dans les industries où les composants nécessitent une géométrie complexe, des matériaux difficiles à usiner, des relations précises entre les éléments ou un nombre réduit de réglages. Parmi les secteurs courants, on trouve l'automobile, les équipements industriels, le médical, l'aérospatiale, l'automatisation, l'électronique, la robotique, la défense et l'énergie.
Automobile
Les applications automobiles comprennent les culasses, les conduits d'admission, les carters de transmission, les composants de suspension, les structures de batterie, les moules et les prototypes de compétition. Ces pièces comportent souvent des éléments de fixation à plusieurs faces et des surfaces d'écoulement complexes.
L'usinage 5 axes réduit les changements d'outillage tout en permettant l'accès aux ports angulaires et aux zones profilées. Les principaux risques sont la déformation des parois minces, l'enlèvement de matière important et le maintien de l'alignement entre les roulements, les joints d'étanchéité et les éléments de montage.
Équipements industriels
Les applications dans le domaine des équipements industriels comprennent les corps de vannes, les carters de pompes, les composants de compresseurs, les collecteurs, les turbines, l'outillage et les pièces de machines sur mesure. Nombre d'entre eux combinent orifices, surfaces d'étanchéité, alésages et éléments de fixation en un seul composant.
L'accès 5 axes permet de consolider ces opérations, mais les pièces lourdes peuvent nécessiter des machines dotées d'une capacité de charge et d'un couple suffisants sur la table rotative. La conception du montage doit supporter le composant sans obstruer les passages d'écoulement ni les surfaces d'inspection.
Médical
Les applications médicales comprennent les implants orthopédiques, les composants dentaires, les instruments chirurgicaux, le matériel prothétique et les pièces d'appareils de diagnostic. La géométrie peut combiner des contours organiques avec de très petits trous, fentes ou éléments d'assemblage.
L'usinage 5 axes garantit l'accès et la continuité de surface, tandis que le plan de fabrication doit également maîtriser les bavures, la contamination, la traçabilité et le contrôle. La documentation et les capacités de finition du fournisseur peuvent être aussi importantes que la machine elle-même.
Industrie aerospatiale
Les applications aérospatiales comprennent les aubes de turbines, les roues, les supports de structure, les cloisons, les carters, les pièces de moteurs et les surfaces aérodynamiques. Ces composants utilisent souvent de l'aluminium, du titane, de l'acier inoxydable ou des alliages à base de nickel.
L'usinage 5 axes permet de réaliser des parois minces, des cavités profondes, des profils courbes et des géométries allégées. La planification du processus doit prendre en compte la distorsion, l'usure des outils, la précision du profil, la certification des matériaux et la production de rapports dimensionnels détaillés.
Automatisation
Les applications d'automatisation comprennent les corps de pinces, les outils de préhension, les supports de capteurs, les dispositifs de fixation, les systèmes de positionnement et les équipements de production sur mesure. Ces pièces intègrent souvent plusieurs fonctions dans une structure compacte.
Le fraisage 5 axes permet de réduire le nombre de composants assemblés en combinant interfaces, passages d'air, angles de montage et cavités d'allègement. La pièce finie doit néanmoins garantir des références stables et des interfaces reproductibles pour l'assemblage.
Vitrines et Écrans Numériques
Les applications électroniques comprennent les boîtiers RF, les dissipateurs thermiques, les supports optiques, les corps de connecteurs, les bancs de test, les châssis de précision et les composants de gestion thermique. Les conceptions compactes peuvent comporter des formes angulaires et des cavités sur plusieurs faces.
L'accès 5 axes est utile pour assurer la compatibilité entre les ouvertures des connecteurs, les faces d'étanchéité, les interfaces thermiques et les trous de fixation. La maîtrise des bavures, l'aspect esthétique des surfaces, la conductivité et la surépaisseur de revêtement influencent souvent le processus de fabrication.
Robotique
Les applications en robotique comprennent les logements d'articulations, les pièces d'actionneurs, les liaisons structurelles, les bras légers, les pinces et les supports de capteurs. Ces composants allient souvent réduction de poids et interfaces précises entre roulements et moteurs.
L'usinage 5 axes permet de créer des structures courbes légères tout en préservant les alésages critiques et les surfaces de montage. Les principaux défis résident dans la déformation des sections minces et le maintien de la rigidité après l'enlèvement d'importantes quantités de matière.
Aérospatiale et défense
Les applications dans les secteurs de l'aérospatiale et de la défense comprennent les composants de propulsion, de détection, d'optique, de communication, de guidage et de structure. Les projets peuvent impliquer des matériaux difficiles à manipuler, des profils contrôlés et une géométrie complexe à plusieurs faces.
Au-delà de l'usinage, le fournisseur peut avoir à gérer la traçabilité, la documentation contrôlée, les inspections spéciales, les exigences d'exportation et le traitement sécurisé des informations relatives au projet.
PETROLE ET GAZ
Les applications pétrolières et gazières comprennent les outils de fond de puits, les corps de vannes, les composants de régulation de débit, les collecteurs, les pièces de pompes et les éléments d'étanchéité. Ces pièces peuvent comporter des alésages composés, des passages inclinés et des alliages résistants à la corrosion.
L'accès 5 axes permet de réduire les réglages et d'améliorer les relations entre les flux et les surfaces d'étanchéité. Les matériaux durs, les trous profonds, la géométrie soumise à la pression et les conditions d'inspection difficiles doivent être pris en compte lors de la conception.
Directives de conception pour le fraisage CNC 5 axes
Une bonne conception 5 axes offre des références claires, des tolérances pratiques, un accès suffisant aux outils, des parois stables, des rayons d'angle utilisables et un dégagement adéquat pour les dispositifs de fixation. La capacité 5 axes doit résoudre des problèmes fonctionnels plutôt que de justifier une géométrie superflue.

Définir les tolérances fonctionnelles et les références
Les tolérances fonctionnelles et les références doivent décrire comment le composant s'ajuste, s'aligne, assure l'étanchéité ou se déplace lors de l'assemblage. Elles doivent orienter le contrôle du processus vers les caractéristiques qui influent directement sur la performance.
Les éléments à plusieurs faces doivent se référer à un système de référence stable, établi dans le dispositif de montage et reproductible lors du contrôle. Un mauvais choix de référence peut rendre l'usinage d'une tolérance raisonnable difficile, voire impossible à mesurer de manière cohérente.
Évitez d'appliquer des tolérances trop strictes à chaque dimension. Un contrôle excessif augmente le nombre de passes de finition, le temps d'inspection, la fréquence de changement d'outils, les contraintes environnementales et le risque de rebuts sans améliorer la fonction.
Améliorer l'accès aux outils et les angles de coupe
L'accès à l'outil doit permettre à l'arête de coupe et au porte-outil d'atteindre la surface sans interférence. Le déplacement sur 5 axes améliore la direction d'approche, mais ne permet pas le passage d'un porte-outil massif à travers la géométrie environnante.
Des voies d'accès dégagées, des écartements raisonnables et des angles d'inclinaison adaptés permettent l'utilisation d'outils plus courts et de porte-outils plus robustes. Ces choix améliorent la rigidité et rendent le processus moins sensible aux vibrations et aux déformations.
Les concepteurs doivent prendre en compte l'ensemble de l'outil et non pas seulement le diamètre de la fraise. Une rainure étroite peut accepter l'outil de coupe tout en empêchant le porte-outil ou la broche d'atteindre la profondeur requise.
Évitez les caries excessivement profondes
Les cavités trop profondes augmentent le porte-à-faux de l'outil, les vibrations, l'accumulation de copeaux et le temps d'usinage. L'inclinaison sur 5 axes peut améliorer l'accès, mais ne supprime pas toutes les limitations liées à la profondeur.
Dans la mesure du possible, réduisez la profondeur de la cavité, augmentez la largeur de l'ouverture, utilisez des zones étagées ou divisez la pièce en sections usinables. Des ouvertures d'accès plus larges peuvent également faciliter le nettoyage, le revêtement et le contrôle après usinage.
Une cavité profonde doit être justifiée par sa fonction. Si sa profondeur ne sert qu'à réduire le poids ou à créer un défaut esthétique invisible, une cavité plus simple peut offrir des performances similaires à moindre coût.
Utilisez des rayons de courbure internes pratiques
Les rayons de courbure internes adaptés permettent aux fraises standard de conserver un mouvement fluide et une coupe stable. Un angle interne ne peut être parfaitement vif lorsqu'il est réalisé par une fraise cylindrique en rotation.
Un rayon supérieur à celui de l'outil empêche la fraise de s'engager complètement dans l'angle. Cela réduit les pics de force de coupe, les vibrations, la chaleur et les marques visibles.
Les rayons de courbure très faibles nécessitent des outils de petit diamètre, moins rigides et qui enlèvent la matière lentement. Augmenter un rayon non critique permet de réduire le temps de cycle et les risques liés à l'outillage sans modifier la fonction du composant.
Contrôle des parois minces et des éléments non supportés
Les parois minces doivent être suffisamment épaisses et soutenues pour résister à la force de coupe, à la pression de serrage et aux contraintes du matériau. Les parois hautes ou irrégulières peuvent se déformer pendant l'usinage et se repositionner après le relâchement du dispositif de fixation.
Un ébauche équilibrée, des passes alternées, des passes de finition légères, des nervures de support temporaires et des brides correctement positionnées peuvent réduire les déformations. Cependant, la maîtrise du processus ne peut compenser entièrement une conception extrêmement faible.
L'épaisseur de la paroi doit être choisie en fonction du matériau, de la hauteur, de la longueur, des tolérances et de l'état de surface. Une paroi mince en aluminium peut se comporter très différemment d'un élément de dimensions similaires en acier inoxydable ou en plastique.
Planifier le dégagement des dispositifs de maintien et des montages
Le bridage doit être envisagé avant la finalisation de la géométrie. Le fabricant a besoin de surfaces rigides ou d'éléments temporaires pouvant être fixés sans endommager les zones fonctionnelles.
Des pattes sacrificielles, des embases à queue d'aronde, des pièces amovibles, des mors souples sur mesure ou des dispositifs de point zéro peuvent améliorer l'accès et la répétabilité. Ces éléments doivent assurer le support tout en laissant les faces importantes dégagées.
Le volume de rotation de la pièce et du dispositif de fixation complets doit rester à l'intérieur de l'enveloppe de la machine. Un dégagement suffisant doit également être prévu pour le palpage, les changements d'outils, l'évacuation des copeaux et les mouvements de retrait en toute sécurité.
Simplifier la complexité non fonctionnelle
Il convient d'éliminer toute complexité non fonctionnelle qui n'améliore ni les performances, ni l'assemblage, ni le poids, ni l'esthétique. Chaque angle composé, petit rayon de courbure, cavité décorative ou surface de forme libre engendre des efforts supplémentaires de programmation et d'usinage.
La simplification peut permettre l'utilisation d'outils plus grands, des trajectoires d'outils plus fluides, un nombre réduit d'orientations, une inspection plus aisée et un risque de rebuts moindre. Elle peut également rendre les futures modifications de conception moins coûteuses.
Une analyse de fabricabilité (DFM) doit identifier les fonctionnalités qui nécessitent réellement une capacité d'usinage 5 axes et celles qui peuvent être remplacées par une géométrie plus simple. Cela permet de préserver l'intention d'ingénierie sans payer pour des mouvements machine inutiles.
Comment optimiser le processus de fraisage 5 axes?
Le processus de fraisage 5 axes est optimisé grâce à l'utilisation d'outils rigides, un engagement stable, une orientation d'outil contrôlée, une simulation validée et une gestion planifiée de la chaleur, de l'usure et des déformations. L'optimisation vise à améliorer la répétabilité, et non seulement à raccourcir le cycle programmé.
Sélectionner les outils de coupe appropriés
Les outils de coupe appropriés dépendent du matériau, de la dimension de l'élément, de la portée requise, de l'état de surface et de la stratégie de coupe. Il est recommandé d'utiliser des outils courts lorsque la géométrie le permet, car ils offrent une meilleure rigidité.
Le matériau de l'outil, son revêtement, le nombre de goujures, l'angle d'hélice, la préparation des arêtes et le type de porte-outil influent sur la formation des copeaux, la chaleur, la force de coupe et la durée de vie de l'outil. Un outil optimisé pour l'aluminium peut s'avérer peu performant sur du titane ou des composites abrasifs.
Les outils à longue portée et de petit diamètre doivent être réservés aux applications qui le nécessitent réellement. Lorsqu'ils sont inévitables, il convient de contrôler rigoureusement les efforts de coupe, le faux-rond, l'équilibrage du porte-outil et les intervalles de remplacement.
Optimisation des trajectoires d'outil et de l'orientation de l'outil
Les trajectoires d'outil optimisées assurent un engagement stable de l'outil de coupe et évitent les mouvements de rotation inutiles. L'angle de l'outil doit permettre l'accès et le dégagement nécessaires sans provoquer de changements d'axe brusques.
Des mouvements de liaison fluides, des angles d'attaque et d'inclinaison maîtrisés, une direction de coupe constante et des transitions progressives améliorent le comportement de la machine. Ils permettent également de réduire les marques de raccordement aux points de jonction des passes de finition adjacentes.
Le programmeur doit examiner le mouvement réel des axes et non seulement le point de contact sur le modèle. Un léger changement à l'extrémité de l'outil peut nécessiter un mouvement de rotation important ou rapide lorsque la fraise est éloignée du centre de pivot de la machine.
Utiliser la détection de collision et la simulation de machines
La détection des collisions doit inclure l'outil de coupe, le porte-outil, la broche, la table, le dispositif de fixation, la matière brute, la pièce finie et l'enceinte de la machine. La vérification du seul tranchant ne permet pas d'évaluer le risque réel en atelier.
La simulation machine doit utiliser la configuration rotative, les limites de course, les données de pivotement et les ensembles d'outils corrects. Une simulation générique peut valider une trajectoire que la machine réelle ne peut pas atteindre en toute sécurité.
Une simulation validée réduit le temps de validation, mais la première production doit tout de même être réalisée avec précaution, en effectuant des contrôles d'avance, des vérifications de décalage, des palpages et une observation attentive. La vérification numérique ne permet pas de détecter un dispositif installé dans la mauvaise orientation.
Contrôle de la vitesse d'avance, de la vitesse de broche et de l'engagement de l'outil
L'avance, la vitesse de broche et l'engagement de l'outil doivent être adaptés au matériau, à la géométrie de l'outil, à la rigidité de la machine et à l'opération prévue. Une épaisseur de copeau stable est plus importante que l'utilisation de la vitesse maximale disponible.
L'ébauche à effort constant permet d'éviter les brusques augmentations de force dans les angles et les zones étroites. Les paramètres de finition doivent contrôler la hauteur du feston, le sens de coupe, la température et la qualité du tranchant, plutôt que de simplement réduire l'avance.
Le mouvement rotatif peut affecter l'avance de l'outil même si les axes individuels semblent se déplacer lentement. Les contrôleurs avancés et les systèmes FAO peuvent compenser ce phénomène, mais le programmeur doit néanmoins examiner le mouvement et la surface résultants.
Gérer l'usure des outils, la chaleur et la déformation des pièces
L’usure des outils, la chaleur et la déformation doivent être maîtrisées avant qu’elles n’affectent les dimensions ou l’état de surface. Les programmes 5 axes comportent souvent de longs cycles de finition où la détérioration progressive des outils peut modifier le profil final.
Le préchauffage de la machine, la stabilisation de la température du liquide de refroidissement, le remplacement planifié des outils, la surveillance de leur durée de vie et le contrôle en cours de production contribuent à améliorer la régularité de la production. Pour les pièces de grande valeur, il est essentiel de ne pas compter sur la durée de vie de l'outil de coupe jusqu'à sa défaillance visible.
La déformation des pièces doit être gérée par un enlèvement de matière équilibré, un ébauchage sur plusieurs faces, un serrage contrôlé, un matériau détendu et une finition une fois le composant stabilisé.
Traitements de surface pour pièces usinées sur 5 axes
Les traitements de surface courants pour les pièces usinées 5 axes comprennent l'anodisation, la galvanoplastie, le revêtement en poudre, le traitement thermique, le polissage et le microbillage. Le traitement approprié dépend du matériau, de sa résistance à la corrosion, de sa dureté, de sa conductivité, de son aspect et des exigences dimensionnelles.

| Traitement de surface | Matériaux typiques | Objectif principal | Considérations relatives à la fabrication |
| Anodisation | Aluminium | Résistance à la corrosion, dureté, aspect | Le revêtement influe sur les dimensions et la couleur peut varier selon l'alliage. |
| Electroplating | Acier, cuivre, laiton, alliages sélectionnés | Corrosion, conductivité, usure, aspect | Les fils et les ajustements serrés peuvent nécessiter un masquage. |
| Revêtement poudre | Aluminium et acier | Finition protectrice et esthétique durable | Une couche épaisse peut combler les petits défauts. |
| Traitement thermique | Alliages d'acier, d'aluminium et de titane | résistance, dureté, contrôle des contraintes | La déformation peut nécessiter un usinage de finition. |
| Polissage | Métaux et certains plastiques | Lisse et aspect cosmétique | Peut arrondir les bords ou modifier de petits détails |
| Explosion de perles | Aluminium, acier inoxydable, autres métaux | Texture mate uniforme | La manipulation et le masquage affectent la consistance cosmétique |
Anodisation
L'anodisation est un traitement électrochimique principalement utilisé pour améliorer la résistance à la corrosion, la dureté superficielle et l'aspect des composants en aluminium. Elle peut également apporter une coloration décorative.
Le revêtement modifie les dimensions finales des surfaces traitées, ce qui a une incidence sur les alésages, les filetages, les surfaces d'étanchéité et les ajustements serrés. Le dessin doit préciser si les dimensions s'appliquent avant ou après anodisation.
L'alliage et l'état de surface influent sur la couleur et l'homogénéité. Pour obtenir des pièces esthétiquement identiques, il est nécessaire d'utiliser des lots de matériaux contrôlés et des procédures d'usinage et de sablage uniformes.
Electroplating
Le procédé de galvanoplastie consiste à déposer une couche métallique, comme du nickel, du zinc, du chrome ou un autre revêtement, sur un composant. Il est utilisé pour la protection contre la corrosion, la conductivité, la résistance à l'usure ou l'aspect esthétique.
L'épaisseur du revêtement peut affecter les petits trous, les filetages, les ajustements et les arêtes vives. Le masquage des zones fonctionnelles peut s'avérer nécessaire, et le cahier des charges du revêtement doit préciser le matériau et l'épaisseur requise.
Une géométrie complexe à 5 axes peut engendrer des difficultés de répartition du revêtement dans les creux et les cavités profondes. Le fournisseur de finition doit vérifier si la géométrie permet une application uniforme.
Revêtement poudre
Le revêtement en poudre offre une finition protectrice et esthétique durable à l'aluminium, à l'acier et à d'autres métaux appropriés. Il est couramment utilisé pour les boîtiers, les supports, les châssis et les composants d'équipements exposés.
Le revêtement est plus épais que la plupart des couches de plaquage ou d'anodisation. Les petits trous, les filetages, les points de mise à la terre, les interfaces d'étanchéité et les surfaces d'accouplement de précision nécessitent généralement un masquage.
Les arêtes vives peuvent être moins bien recouvertes que les grandes surfaces, et l'application uniforme du revêtement peut s'avérer difficile dans les creux profonds. Il convient d'examiner la conception des bords et le sens de pose avant la production.
Traitement thermique
Le traitement thermique modifie les propriétés mécaniques, la dureté, la résistance ou les contraintes internes des pièces métalliques. Il peut être appliqué avant l'ébauche, entre les étapes d'usinage ou après l'enlèvement principal de matière.
La séquence d'usinage influe sur la stabilité dimensionnelle. L'usinage après trempe accroît l'usure des outils, tandis que le traitement thermique après usinage peut déformer les alésages, la planéité, la position et les parois minces.
Les composants critiques peuvent nécessiter un ébauche, une relaxation des contraintes, un traitement thermique et une finition finale. Les spécifications du plan et du cahier des charges doivent clairement définir les conditions requises.
Polissage et grenaillage
Le polissage et le microbillage modifient la texture et l'aspect de surface des pièces usinées. Le polissage réduit la rugosité ou crée une surface réfléchissante, tandis que le microbillage produit une finition mate plus uniforme.
Le polissage manuel permet d'arrondir les arêtes vives, d'adoucir les petits détails et de modifier les dimensions locales. Les exigences esthétiques doivent donc définir les surfaces contrôlées et les marques directionnelles acceptables.
Le microbillage peut masquer de légères variations de trajectoire d'outil, mais ne permet pas d'éliminer les marques d'usinage profondes ni les défauts géométriques. Les pièces doivent être usinées avec un état de finition de base approprié avant tout traitement de finition.
Quels sont les facteurs qui influencent le coût du fraisage CNC 5 axes ?
Le coût d'usinage CNC 5 axes dépend du matériau, des dimensions de la pièce brute, de sa géométrie, des tolérances, de l'état de surface, de la programmation, du réglage, de l'outillage, du contrôle qualité, du volume de production et du délai de livraison. Le taux horaire de la machine ne représente qu'une partie du coût total.
Taille du matériau et du stock
Le matériau influe sur le coût par son prix d'achat, la vitesse de coupe, l'usure de l'outil, les besoins en liquide de refroidissement et la difficulté d'usinage. Les alliages de titane et de nickel nécessitent généralement plus de temps et d'outillage que l'aluminium ou le laiton facile à usiner.
La taille de la matière première détermine la quantité de matériau à enlever. Une pièce finie légère peut néanmoins s'avérer coûteuse si elle est fabriquée à partir d'une grosse billette et nécessite un ébauche importante.
L'utilisation de pièces quasi-finies, de pièces forgées ou moulées permet de réduire les déchets pour des volumes de production adaptés. Cependant, elle peut engendrer des coûts d'outillage, des quantités minimales de commande ou des délais de livraison non rentables pour les prototypes.
Géométrie des pièces et enlèvement de matière
Une géométrie complexe augmente les coûts lorsqu'elle nécessite un accès restreint, de nombreux outils, des décalages réduits, une finition lente ou des changements d'axe d'outil répétés. Les cavités profondes et les parois minces augmentent également les risques.
Des taux d'enlèvement de matière élevés augmentent le temps d'ébauche, le volume de copeaux, l'usure de l'outil et la complexité du contrôle des déformations. Le procédé peut nécessiter une ébauche par étapes ou une phase de relaxation intermédiaire avant la finition.
Supprimer les éléments superflus est souvent la méthode la plus efficace pour réduire les coûts. Une petite modification de conception peut permettre l'utilisation d'une fraise plus grande, d'un outil plus court, d'un dispositif de fixation plus simple ou d'un contrôle plus rapide.
Tolérances et finition de surface
Des tolérances plus strictes augmentent les coûts car elles exigent des conditions plus stables, des passes de finition, une surveillance des outils, des palpages et des inspections. Elles peuvent également accroître le risque de rebuts.
L'obtention d'états de surface fins exige des décalages plus faibles, des directions de coupe contrôlées, un plus grand nombre de passes et parfois un polissage manuel. Les grandes surfaces de forme libre peuvent nécessiter un temps d'usinage considérable.
Seules les surfaces fonctionnelles doivent faire l'objet de contrôles rigoureux. Les tolérances générales et les finitions d'usinage standard sont généralement suffisantes pour les zones non critiques.
Complexité de la programmation et de la configuration
Le coût de la programmation augmente avec les mouvements simultanés, les nombreuses orientations d'usinage, les éléments sensibles aux collisions et les finitions de surface complexes. L'ingénieur FAO doit également vérifier le mouvement de la machine après traitement.
Les coûts de mise en place comprennent la préparation du stock, la conception du dispositif de fixation, les mors souples, les procédures de palpage, la préparation de l'outil et la validation de la première pièce.
Les commandes répétées répartissent ces coûts d'ingénierie fixes sur un plus grand nombre de composants. Des révisions stables et des outillages réutilisables améliorent ainsi la rentabilité unitaire.
Exigences en matière d'outillage et de montage
Le coût de l'outillage dépend du matériau de la fraise, du revêtement, de la taille, de la portée, du porte-outil et de la durée de vie prévue. Les alliages durs, les composites abrasifs et les petits outils de finition peuvent nécessiter un remplacement fréquent.
Les montages sur mesure coûtent plus cher que les étaux standard, mais ils peuvent améliorer l'accès, la répétabilité et le temps de cycle. Un montage bien conçu peut également réduire la variabilité des contrôles.
Pour les prototypes, un système de bridage sacrificiel simple peut s'avérer plus économique qu'un dispositif de montage dédié. Les volumes de production peuvent justifier l'utilisation de systèmes à point zéro ou multi-pièces permettant de réduire le temps de réglage.
Quantité produite et délai de livraison
Le volume de production influe sur la répartition des coûts de programmation, de réglage, d'outillage et de contrôle. Le fraisage 5 axes peut s'avérer économique pour les prototypes car il évite le recours à des moules et des montages d'angle spécifiques.
Pour la production en série, l'optimisation des outillages, l'utilisation de programmes éprouvés et le contrôle de la durée de vie des outils permettent de réduire le coût unitaire. La taille des lots doit également tenir compte des encours de production, des capacités de contrôle et de la disponibilité des matières premières.
Des délais de livraison raccourcis peuvent augmenter les coûts lorsqu'ils nécessitent une planification prioritaire, l'approvisionnement accéléré en matériaux, l'acquisition rapide d'outils, des heures supplémentaires ou des plans de production interrompus.
Comment choisir un prestataire de services d'usinage CNC 5 axes?
Le choix d' un fournisseur de fraiseuses CNC 5 axes doit se faire en fonction des capacités de la machine, de l'expérience en programmation, de la connaissance des matériaux, des ressources d'inspection, des systèmes qualité, de la communication et du support à la production. Posséder une machine 5 axes ne suffit pas à garantir la compétence en production.
Taille de la machine et configuration des axes
Les dimensions de la machine et la configuration des axes doivent correspondre aux dimensions, au poids, au dégagement de rotation et aux exigences de la broche du composant. La course nominale seule ne garantit pas que la pièce puisse tourner en toute sécurité.
Un centre d'usinage vertical CNC à 5 axes peut être efficace pour les composants de précision compacts, tandis qu'un équipement à table de tête ou à têtes multiples plus grand peut être mieux adapté aux structures lourdes et aux pièces longues.
Le fournisseur doit évaluer l'enveloppe de rotation complète, la hauteur du dispositif de fixation, le dégagement de la broche, la portée de l'outil et la charge utile rotative avant de confirmer la faisabilité de la fabrication.
Expérience en matière de matériaux et d'industrie
L'expérience acquise avec les matériaux aide le fournisseur à sélectionner les outils, les paramètres de coupe, le liquide de refroidissement, les dispositifs de fixation et les méthodes de contrôle des déformations appropriés. Le déplacement sur 5 axes ne remplace pas la connaissance du comportement complexe des matériaux.
L'expérience du secteur est importante lorsque le projet exige une traçabilité, une certification, une finition contrôlée, une documentation réglementée ou une inspection spécialisée.
Des exemples de composants comparables sont plus utiles que de vagues déclarations de capacités. Le fournisseur doit être en mesure d'expliquer les risques et le processus de fabrication liés à la géométrie et au matériau spécifiques.
Capacité de programmation et de simulation FAO
Le fournisseur doit utiliser un logiciel de FAO adapté, des post-processeurs spécifiques à la machine et une simulation complète des collisions. Ces systèmes permettent de convertir la conception en un mouvement de machine sûr et contrôlable.
Vérifiez si la simulation inclut la broche, la table rotative, les dispositifs de fixation, les porte-outils, la matière brute et les limites de course. La simulation de l'outil seul est insuffisante pour les opérations complexes sur 5 axes.
Un processus de programmation mature comprend le contrôle des révisions, la documentation des assemblages d'outils, la validation contrôlée et la vérification du code CNC publié plutôt que de se fier uniquement au modèle FAO d'origine.
Capacité de tolérance et d'inspection
La capacité de tolérance doit être attestée par des équipements et des méthodes de mesure étalonnés permettant d'accéder aux caractéristiques complexes du composant. Une déclaration de tolérance générale est insuffisante.
Les trous inclinés, les profils de forme libre, les positions multifaces et les références composées peuvent nécessiter une inspection par machine à mesurer tridimensionnelle (MMT), un balayage optique ou des dispositifs sur mesure.
Le fournisseur doit expliquer comment le système de référence des dessins sera établi lors de l'usinage et du contrôle. Une caractéristique ne peut être contrôlée de manière fiable si la méthode de mesure ne reproduit pas la structure de référence prévue.
Assurance qualité et certification
L'assurance qualité doit contrôler l'identification des matériaux, la révision des plans, la préparation, l'outillage, l'inspection, les non-conformités, la finition et l'expédition. La certification soutient le système, mais ne remplace pas la rigueur des processus quotidiens.
Les rapports d'inspection, les rapports de premier article, les certificats de matériaux et la documentation relative aux procédés doivent être disponibles lorsque le projet l'exige.
Le niveau de qualité approprié dépend du risque lié à l'application. Un prototype visuel peut nécessiter une vérification dimensionnelle de base, tandis qu'un composant destiné aux secteurs aérospatial, médical ou sous pression peut exiger une traçabilité détaillée.
Délais de livraison, communication et soutien à la production
Un support de production fiable comprend un retour d'information clair sur la conception pour la fabrication (DFM), une planification réaliste, une communication technique réactive et des révisions de conception contrôlées.
Un prestataire qualifié de services d'usinage CNC 5 axes doit identifier les géométries inaccessibles, les tolérances inutiles, les risques de distorsion, les surépaisseurs de revêtement et les possibilités de réduction des coûts avant le début de l'usinage.
Pour la production en série, le fournisseur doit conserver les programmes de fabrication, les informations relatives aux montages, les plans d'inspection, les données d'outillage et l'historique de fabrication. Ceci garantit une qualité constante lors des nouvelles commandes de composants.
FAQ
Quelle est la différence entre les fraiseuses CNC à 3 axes, 4 axes et 5 axes ?
Une fraiseuse CNC 3 axes se déplace selon les axes X, Y et Z et usine principalement les pièces dans une seule direction. Une fraiseuse 4 axes ajoute un axe de rotation pour les pièces cylindriques ou à plusieurs faces. Une fraiseuse 5 axes ajoute deux axes de rotation, permettant l'usinage d'angles composés et de plusieurs faces en une seule opération. Ceci réduit les changements de montage, les erreurs d'alignement et le temps d'usinage total pour les composants complexes.
L'usinage CNC 5 axes est-il plus rapide ?
L'usinage CNC 5 axes est souvent plus rapide pour les pièces complexes car il permet de combiner trois à cinq réglages conventionnels en un seul réglage principal. Il réduit les repositionnements, les changements d'outillage, l'alignement et les contrôles intermédiaires. Cependant, la programmation FAO et la simulation de collision sont généralement plus longues. Pour les plaques simples ou les cavités ouvertes, une machine 3 axes peut encore offrir un cycle plus court et un coût global inférieur.
Quelle est la différence entre l'usinage CNC à 5 axes et à 6 axes ?
Une machine CNC 5 axes utilise trois axes linéaires et deux axes rotatifs pour usiner la plupart des pièces complexes à plusieurs faces et aux formes complexes. Une machine 6 axes ajoute un mouvement contrôlé supplémentaire, offrant un meilleur accès aux géométries restreintes ou permettant des opérations combinées de fraisage et de tournage. L'axe supplémentaire accroît la flexibilité, mais augmente également le coût de l'équipement, la complexité de la programmation, le risque de collision et les exigences de vérification du processus.
Conclusion
Le fraisage CNC 5 axes combine trois mouvements linéaires et deux mouvements rotatifs pour fabriquer des pièces complexes, à faces multiples, angulaires et profilées. Ses principaux avantages résident dans la réduction des réglages, l'amélioration de l'accès aux outils, la préservation des relations entre les formes, l'utilisation de fraises plus courtes et l'obtention de surfaces de haute qualité. La réussite de l'usinage dépend toutefois d'une conception pratique, d'une programmation FAO validée, d'un bridage stable, de la simulation des collisions, d'un outillage contrôlé et d'un contrôle rigoureux.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les composants métalliques et plastiques sur mesure. Nos capacités nous permettent de réaliser des prototypes et des pièces en petites séries nécessitant un fraisage multiaxes, une géométrie complexe, des tolérances contrôlées, une analyse des matériaux, des retours d'information sur la fabrication (DFM), un contrôle dimensionnel, une finition de surface et un support de production fiable.
















