
El moleteado es un proceso de acabado superficial que crea un patrón texturizado en las piezas, principalmente cilíndricas, para un mejor agarre, estética y ajuste funcional. En esta guía, explicaré qué es el moleteado, la diferencia entre el moleteado a máquina y el moleteado manual, detallaré el proceso, los patrones, las herramientas y los parámetros, y ofreceré consejos para lograr resultados de alta calidad. También compartiré desafíos comunes y soluciones basadas en mi propia experiencia.
Lo que Is Moleteado
El moleteado es el proceso de imprimir un patrón de crestas en la superficie de una pieza de trabajo mediante una herramienta de laminación, en lugar de cortar material. Este proceso de deformación es común en industrias donde el agarre, la fricción y la estética son esenciales. El moleteado es un proceso de fabricación común utilizado para crear mangos, perillas, elementos de fijación y ejes de herramientas. Explicaré los principales usos del moleteado, su comparación con el tallado y el torneado, y por qué sigue siendo un proceso de fabricación importante hoy en día.
Propósitos principales Of Moleteado
Agarre mejorado:
En más del 80 % de los pedidos de nuestros clientes, se especifica el moleteado en mangos, perillas de ajuste y equipos de fitness como mancuernas. La razón es clara: las superficies moleteadas aumentan la fricción estática aproximadamente entre un 30 % y un 50 % en comparación con los acabados lisos, lo cual es crucial cuando las manos están mojadas, aceitosas o expuestas al sudor en entornos industriales o de gimnasios. Por ejemplo, un moleteado de diamante con un paso de 1.5 mm a 2.0 mm y una profundidad de 0.3 mm a 0.5 mm puede aumentar el coeficiente de fricción de 0.3 a 0.4 (acero liso) a 0.5 a 0.6 (acero moleteado), lo que reduce considerablemente el riesgo de resbalones y mejora la seguridad del usuario.
Mejora estética:
Muchos productos de consumo de alta gama, desde bolígrafos de lujo hasta instrumental quirúrgico, incorporan un moleteado decorativo de diamante o recto para mejorar su calidad percibida. El moleteado de diamante en ángulos de 30° o 45° produce una superficie reflectante uniforme que mejora la dispersión de la luz, creando un efecto visual de alta calidad. Por ejemplo, en nuestros proyectos de herramientas para clientes del sector de dispositivos médicos, las empuñaduras moleteadas de acero inoxidable aumentaron la aceptación del producto en un 15% (según datos de una encuesta a clientes), lo que destaca la importancia del atractivo visual junto con la funcionalidad.
Ajuste de interferencia:
El moleteado es un método probado para lograr ajustes a presión seguros sin adhesivos. Un eje moleteado aumenta su diámetro efectivo entre 0.5 mm y 1.2 mm, dependiendo de la profundidad del moleteado, lo que genera una expansión superficial localizada. En ensamblajes de metal-plástico, esta expansión permite una transferencia de par hasta un 25 % mayor que la de los ejes lisos, lo que reduce significativamente el deslizamiento bajo carga. Una aplicación común es en carcasas de sensores automotrices, donde los insertos moleteados mantienen una fuerza de retención de entre 1,500 N y 2,000 N, lo que garantiza una larga durabilidad incluso bajo vibración.
Aplicaciones de reparación:
En máquinas antiguas, el moleteado ofrece una forma rápida y económica de restaurar los ejes desgastados a sus dimensiones originales. Al desplazar el material de la superficie, puedo aumentar el diámetro del eje entre 0.2 mm y 0.8 mm sin necesidad de soldadura ni piezas de repuesto adicionales. Esta técnica ha permitido a los clientes prolongar la vida útil de equipos obsoletos de 3 a 5 años, a la vez que reduce los costes de mantenimiento hasta en un 40 % en comparación con la compra de componentes nuevos.
Comparación Between Hy Kcuidador And Machine Kcuidador
| Aspecto | moleteado a mano | moleteado a máquina |
| Aplicación típica | Ideal para trabajos de pequeña escala o de reparación. | Producción de alta precisión y gran volumen |
| Herramental: | Herramientas de rodillos de mano | Herramientas de moleteado montadas en torno o CNC |
| Flexibilidad | Altamente flexible, portátil, rápido para casos puntuales. | Configuración rígida, menos flexible para trabajos puntuales |
| Calidad y precisión | Propenso a errores de seguimiento, profundidad inconsistente, menor calidad general | Excelente precisión, resultados repetibles, adecuado para materiales duros. |
| Velocidad | Más lento para lotes grandes | Más rápido para ejecuciones de producción continuas |
| Necesidades de lubricación | Minimo | Requiere lubricación adecuada para un rendimiento óptimo. |
| Costo | Bajo costo de equipo | Mayores costos de equipo e instalación |
Lo que Are The Process Fbaja Of Kcuidador
El moleteado se basa en la presión o el corte para crear las crestas estampadas. Comprender cada etapa del proceso es clave para lograr resultados limpios y uniformes. Exploraré cómo funciona el moleteado, las diferencias entre el moleteado manual y el moleteado a máquina, y las ventajas y desventajas de cada uno.
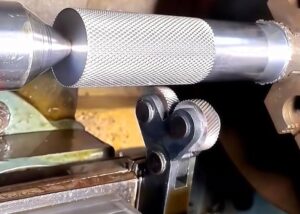
Principios And Mecanismo de trabajo
Desplazamiento de materiales
El moleteado es principalmente un proceso de trabajo en frío, lo que significa que no se corta ni se retira material. En su lugar, ruedas de moleteado endurecidas con dientes estampados presionan contra la pieza de trabajo giratoria, deformando plásticamente su superficie. Esta deformación forma crestas y ranuras elevadas que replican la geometría de la rueda. En la práctica, se suele aplicar una presión de 1,000 a 2,500 N, dependiendo de la dureza del material (p. ej., el aluminio a 80-120 HB requiere menos presión que el acero inoxidable a 180-220 HB). Dado que el proceso desplaza material en lugar de retirarlo, evita la generación de viruta y mantiene la masa original de la pieza.
Contacto de herramientas
El contacto adecuado entre las ruedas de moleteado y la pieza es fundamental para la formación uniforme del patrón. Las ruedas deben engranar con la alineación correcta en el eje central y mantener una presión constante durante todo el ciclo de moleteado. Una desalineación de tan solo 0.2 mm puede causar doble seguimiento o patrones distorsionados. Las fuerzas de contacto típicas oscilan entre 1,500 y 3,000 N para aceros y aleaciones, mientras que materiales más blandos como el latón pueden requerir tan solo entre 500 y 1,200 N. La dureza superficial de las herramientas suele superar los 60 HRC, lo que garantiza la durabilidad en operaciones repetitivas en entornos de alta producción.
Aumento de diámetro
El moleteado aumenta inherentemente el diámetro efectivo de la pieza debido al desplazamiento hacia afuera del material de la superficie. Dependiendo del paso y la profundidad del moleteado, el aumento de diámetro suele oscilar entre 0.5 mm y 1.5 mm. Por ejemplo, un moleteado de diamante medio con un paso de 1.5 mm y una profundidad de 0.3 a 0.5 mm puede expandir un eje de 25 mm a 25.8-26.0 mm después del procesamiento. Este cambio de diámetro controlado resulta ventajoso en aplicaciones como los ajustes por interferencia , donde la altura adicional de la superficie mejora la fuerza de agarre sin necesidad de adhesivos ni operaciones de mecanizado secundarias.
Pasos Of Kproceso de crianzainsights
Selección y configuración de herramientas
Antes de moletear, adapto cuidadosamente el paso de la moleta al diámetro de la pieza bruta para evitar problemas de doble seguimiento. Por ejemplo, en un eje de 25 mm de diámetro, suelo elegir una moleta de diamante con un paso de 1.5 mm, que mantiene el error de acoplamiento en ±0.1 mm. Tras seleccionar la moleta, me aseguro de que el descentramiento de la herramienta sea ≤0.02 mm para mantener la estabilidad y la repetibilidad durante toda la producción. Una configuración correcta también incluye bloquear firmemente el portaherramientas para evitar movimientos indeseados durante la operación.
Alineación
La correcta alineación de la herramienta es crucial para la precisión del patrón. Alineo la herramienta de moleteado perpendicularmente al eje de la pieza, asegurando una distribución uniforme de la presión. Cualquier desalineación superior a 0.2 mm puede causar sesgo en el patrón o efectos fantasma. En componentes con ejes más largos, utilizo un contrapunto o una luneta para reducir la deflexión, lo cual es fundamental para mantener un contacto uniforme entre la rueda y la superficie de trabajo.
Compromiso inicial
Al iniciar el proceso de moleteado, suelo ajustar la velocidad del husillo para alcanzar una velocidad superficial de aproximadamente 150 SFPM (50 m/min), adecuada para la mayoría de los aceros al carbono y aceros inoxidables. Aplico una profundidad de penetración inicial de 0.1 a 0.2 mm en un solo movimiento para permitir que las muelas se incrusten completamente en la pieza y establezcan una trayectoria limpia. Una penetración insuficiente en esta etapa puede provocar desviaciones del patrón o una alineación deficiente.
Rodamiento y alimentación
Un avance constante es esencial para lograr patrones de alta calidad y profundidad completa. Dependiendo del material, utilizo una velocidad de avance de 0.1 a 0.3 mm/vuelta, lo que garantiza que la profundidad final del patrón alcance el objetivo de 0.2 a 0.5 mm de manera uniforme en toda el área moleteada. Para materiales de endurecimiento por deformación, como el acero inoxidable, limito el número de pasadas a 5-20 vueltas para evitar el agrietamiento de la superficie o un endurecimiento excesivo, manteniendo al mismo tiempo la definición requerida.
Inspección
Tras finalizar, inspecciono la superficie moleteada para comprobar su profundidad y consistencia con un calibrador o medidor de profundidad, verificando la profundidad del patrón con una precisión de 0.2 a 0.5 mm. También verifico la geometría del patrón, como los ángulos de 30° o 45° del moleteado de diamante, para garantizar el cumplimiento de las especificaciones de diseño. Se mide el crecimiento del diámetro (normalmente de 0.5 a 1.5 mm) para confirmar que el ajuste a presión o la función de agarre del componente sean correctos. En producciones de alto volumen, realizo inspecciones de muestra cada 10 a 20 piezas para mantener la estabilidad del proceso y garantizar la consistencia de la calidad del patrón.
Cómo To CHoose TLos tipos de patrones de moleteado
Los patrones de moleteado varían según su apariencia y función. Los selecciono según las necesidades de agarre, el atractivo decorativo o los requisitos de montaje. A continuación, se presentan los principales tipos de patrones y sus usos.
Nudo compuesto Pattern Types
| tipo de patrón | Características principales | Aplicaciones comunes |
| Moleteado recto | Produce crestas paralelas que proporcionan agarre a lo largo de un eje. | Ejes de motor, zonas de ajuste a presión |
| Moleteado diagonal | Crea crestas en ángulo de ~30° para un agarre direccional | Perillas de ajuste, piezas apretadas a mano |
| Moleteado a la derecha | Las crestas se inclinan hacia arriba de izquierda a derecha, a menudo combinadas con moleteados hacia la izquierda para formar patrones de diamantes. | Sujetadores roscados, manijas de agarre |
| Moleteado a la izquierda | Las crestas se inclinan hacia abajo de izquierda a derecha, combinadas con moleteados hacia la derecha para crear tramas cruzadas. | Áreas de agarre con patrón cruzado, piezas giratorias |
| Moleteado de diamante | Patrón más común, ofrece máximo agarre y atractivo estético. | Manijas de barra, perillas de control |
| Moleteado helicoidal | Patrón en espiral similar a hilos, principalmente decorativo. | Varillas decorativas, componentes estéticos |
| Moleteado anular | Produce crestas anulares concéntricas | Perillas, molduras decorativas |
| Moleteado cruzado | Variación del moleteado de diamante con ángulos de intersección, excelente respuesta táctil | Piezas de retroalimentación táctil, mangos de herramientas |
| Moleteado lineal | Patrón de línea recta simple | Empuñaduras de conector eléctrico, tornillos de mariposa |
| Moleteado cóncavo | Diseño de dientes curvados hacia adentro, reduce la fuerza de moleteado, ideal para alimentación axial | Moleteado de recorrido largo, piezas de baja carga |
| Moleteado convexo | Diseño de dientes curvados hacia afuera que reduce la presión para recorridos largos. | Componentes deslizantes, ejes largos |
| Moleteado cuadrado | Patrón en forma de cuadrícula con bordes afilados, que proporciona el máximo agarre. | Elementos de fijación, abrazaderas mecánicas |
| Moleteado biselado | Bordes de dientes en ángulo para un desplazamiento axial suave | Componentes deslizantes, piezas de guía |
| Patrón de moleteado estándar | Generalmente rectas o de diamante, elegidas en función del agarre funcional y la capacidad de la máquina. | Componentes de uso general |
Seleccionar Adecuado Patrones de moleteado
Al seleccionar un patrón de moleteado para un proyecto, siempre empiezo por cuantificar los requisitos funcionales y de material del componente. Mi enfoque se basa en tres consideraciones fundamentales:
Requisitos de agarre
Para aplicaciones que requieren un agarre máximo, como mangos de herramientas, barras de pesas o perillas de control, generalmente elijo un moleteado de diamante porque proporciona tracción multidireccional. En mi experiencia, un moleteado de diamante bien formado puede aumentar la fricción superficial hasta en un 40-60 % en comparación con superficies lisas, lo que reduce significativamente el riesgo de deslizamiento incluso en entornos aceitosos o húmedos. Por el contrario, para zonas de ajuste a presión, como ejes de motor o conjuntos de ajuste a presión, suelo seleccionar un moleteado recto porque proporciona agarre axial en una dirección, a la vez que garantiza una inserción precisa sin holgura rotacional.
Consideraciones estéticas
Cuando la apariencia del producto es tan importante como su función, como en el caso de perillas de electrónica de consumo, molduras decorativas o acabados de herramientas de lujo, opto por moleteados helicoidales o anulares. Estos patrones producen texturas visualmente atractivas a la vez que ofrecen un agarre moderado. Por ejemplo, un patrón helicoidal con una inclinación de 30° ofrece una apariencia estilizada ideal para diseños de productos de alta gama.
Propiedades materiales
El material de la pieza influye directamente en la elección del patrón. Los materiales más blandos, como el latón, el aluminio o ciertos plásticos, se deforman con mayor facilidad bajo presión. En estos casos, evito patrones agresivos, como el diamante de borde afilado o el moleteado cuadrado, que podrían causar desgarros superficiales o un desplazamiento excesivo del material. En su lugar, prefiero moleteados cóncavos, convexos o biselados, que reducen la concentración de tensiones y mantienen la integridad estructural del sustrato más blando. En aceros más duros o aleaciones de titanio, puedo aplicar patrones más profundos y agresivos (normalmente de 0.3 a 0.5 mm de profundidad) sin riesgo de dañar el material.
Al evaluar estos factores (agarre, estética y propiedades del material), puedo seleccionar un patrón de moleteado que no solo cumpla con los objetivos de rendimiento funcional, sino que también se ajuste a la viabilidad de fabricación y las expectativas de diseño visual. Este proceso de toma de decisiones ha reducido consistentemente las tasas de retrabajo en mis proyectos entre un 15 % y un 20 %, y ha mejorado la ergonomía y la estética del producto para los usuarios finales.
Lo que Types Of Kcuidador Tools And Tool Hancianos
La herramienta de moleteado y el portaherramientas que elija en su línea de producción influyen directamente en la calidad del patrón y la facilidad de instalación. Le explicaré qué debe tener en cuenta, empezando por los tipos, cómo seleccionarlos y cómo utilizarlos en su aplicación.
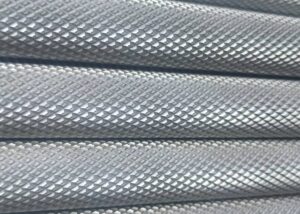
Tipos Of Herramientas de moleteado
Herramientas de empuje
En mi trabajo, las herramientas de empuje son la solución más sencilla, ya que las moletas se presionan directamente contra la pieza giratoria para desplazar el material y crear la textura deseada. Se utilizan ampliamente para el moleteado general debido a su estructura simple y su costo relativamente bajo. Sin embargo, estas herramientas aumentan la carga radial en el husillo y los rodamientos, que puede superar los 500 N en piezas de mayor diámetro, lo que puede afectar la precisión de la máquina y la vida útil de los componentes. Suelo utilizar herramientas de empuje para ejes de tamaño mediano (Ø10–50 mm) donde se prioriza la velocidad de producción sobre la precisión extrema.
Herramientas de moleteado de corte
Para materiales más duros, como el acero inoxidable (>200 HB) o los aceros de alta aleación, prefiero las herramientas de moleteado por corte, que eliminan material en lugar de desplazarlo. Este método elimina las elevadas fuerzas del conformado tradicional, lo que reduce la tensión de la máquina y mejora la calidad de la superficie. El moleteado por corte es especialmente eficaz para componentes de precisión, ya que produce patrones consistentes con un crecimiento mínimo del diámetro (normalmente <0.05 mm). Si bien el coste inicial de la herramienta es mayor, la reducción del desgaste y la mejora del acabado superficial la hacen ideal para componentes de alto valor y aplicaciones con tolerancias ajustadas.
Cabezas rodantes (Tangenciales)
Los sistemas de cabezales de laminación, como el LMT Fette EVOline, utilizan un método de acoplamiento tangencial donde varias ruedas ruedan sobre la superficie, lo que proporciona un moleteado sin virutas con menores fuerzas de conformado. En mi experiencia, estos sistemas pueden reducir el tiempo de ciclo hasta en un 30 % en comparación con las herramientas de empuje y gestionan holguras pequeñas (≤3 mm desde los collares) de forma eficaz. Son especialmente beneficiosos en líneas de producción automatizadas donde la repetibilidad y los cambios rápidos son cruciales, ofreciendo un control de la profundidad del patrón con una precisión de ±0.02 mm y una excelente consistencia incluso con grandes volúmenes.
Tipos de portaherramientas
Soportes para golpes
Los soportes de impacto son básicos y de uso común, y sirven para sujetar ruedas simples o dobles. Suelo utilizarlos para ejes pequeños y medianos (Ø8–40 mm) debido a su simplicidad y rápida configuración. Sin embargo, generan fuerzas radiales elevadas (400–600 N), que pueden causar deflexión si la máquina carece de rigidez. A pesar de ello, son rentables y se utilizan ampliamente para tareas generales de moleteado.
Soportes de horquilla
Los portaherramientas de pórtico utilizan dos ruedas opuestas, lo que equilibra la presión sobre la pieza y reduce la carga de la máquina en aproximadamente un 40 % en comparación con los portaherramientas de impacto. Los elijo para tubos de paredes delgadas y ejes largos que requieren una profundidad de patrón constante y una deformación mínima. Mejoran la precisión, pero requieren más tiempo de configuración que las opciones de una sola rueda.
Porta tijeras
Los portatijeras se sujetan por ambos lados con brazos ajustables, lo que los hace ideales para piezas delicadas (≤15 mm de diámetro). Los utilizo en perillas de instrumentos y tubos delgados porque mantienen una presión uniforme sin doblar la pieza. Ofrecen ajustes flexibles y manejan diversos patrones, pero son más lentos para trabajos de gran volumen.
Soportes giratorios
Los portaherramientas giratorios incorporan varias ruedas en un cabezal giratorio, lo que permite cambios rápidos de patrón sin tener que cambiar el portaherramientas. Me parecen muy eficientes para tornos CNC cuando se requieren múltiples patrones de moleteado, reduciendo el tiempo de cambio de herramienta en aproximadamente un 50 %. Mantienen una repetibilidad de ±0.03 mm y ayudan a reducir significativamente el tiempo de inactividad.
Seleccionar Derecha Herramientas de moleteado
Requisito de patrón
Empiezo evaluando el patrón de moleteado necesario. Para un agarre óptimo, como en mangos de barras o perillas de torsión, selecciono moletas de diamante, que proporcionan tracción multidireccional y reducen el deslizamiento hasta en un 35 % en comparación con las moletas rectas. Para ejes con ajuste a presión, elijo moletas rectas para mantener la precisión dimensional en un eje. Para aplicaciones decorativas o de marca, como en electrónica de consumo, utilizo moletas helicoidales o anulares especiales para un acabado estético y minimizar la tensión superficial.
Material y tamaño de la pieza de trabajo
Los materiales más duros, como el acero inoxidable (200-300 HB) o las aleaciones de titanio, requieren moletas de carburo, que mantienen la nitidez del perfil durante más de 20,000 5,000 ciclos, mientras que las moletas de acero de alta velocidad pueden desgastarse después de 7,000-5 ciclos. Para piezas de diámetro pequeño (Ø15-20 mm), selecciono pasos más finos (≥50 TPI) para evitar una deformación excesiva del material, mientras que los ejes grandes (Ø16 mm o más) funcionan mejor con pasos más gruesos (≤20 TPI), lo que reduce la presión de laminación en aproximadamente un XNUMX %.
Capacidad de la máquina
En tornos CNC, suelo utilizar cabezales de moleteado tangencial como el sistema LMT Fette EVOline, que aplica fuerza tangencialmente, reduciendo la carga del husillo hasta en un 40 % y logrando superficies sin virutas. Este enfoque permite tolerancias de profundidad repetibles de ±0.05 mm y aumenta la eficiencia del ciclo entre un 15 % y un 25 % en comparación con las configuraciones tradicionales de moleteado por impacto.
¿Cuáles son los parámetros clave del moleteado?
Comprender los parámetros de moleteado es fundamental para obtener resultados consistentes y de alta calidad. Desde la selección del paso diametral y el paso (TPI) correctos hasta la gestión de los cambios de velocidad, profundidad y diámetro, cada factor influye en la calidad de la superficie y la vida útil de la herramienta. La selección del material, la eficiencia de la producción y las medidas de seguridad también son cruciales.
| Parámetro | Mareas Ideales para Lecciones | Valores típicos / Notas |
| Paso diametral (DP) | Indica los dientes por pulgada del diámetro de la rueda moleteada y determina el grosor del patrón. | Valores DP comunes: 20–40 |
| Tono (TPI) | Paso = 1 ÷ TPI, TPI más fino = crestas más pequeñas y densas. La adaptación del paso al diámetro del blank evita el doble seguimiento. | El TPI varía según el requisito del patrón |
| Velocidad | Velocidad de la superficie durante el moleteado para evitar el agarrotamiento del rodillo. | ≤150 SFPM (50 m/min), acero inoxidable ~50 SFPM |
| Profundidad y medición del moleteado | Profundidad de las crestas formadas y método de medición. | Profundidad típica: 0.2–0.5 mm, medida mediante cambio de diámetro o medidor de profundidad |
| Cambio de diámetro | Aumento del diámetro de la pieza debido al desplazamiento del material. | Aumento de 0.5 a 1.5 mm, ejes pre-torneados subdimensionados |
| Cálculo de TPI y paso | Fórmula para una correcta alineación y prevención de superposiciones. | TPI = 1 ÷ Paso (pulgadas) |
Práctica de materiales
Según mi experiencia, la selección del material afecta directamente la calidad del moleteado y la eficiencia general.
Metales: El acero, el aluminio y el latón son las opciones más comunes. El latón es el más fácil de moletear debido a su excelente ductilidad y dureza moderada, lo que suele producir patrones limpios con un mínimo esfuerzo. El aluminio se mecaniza bien, pero tiende a producir rebabas, por lo que utilizo presión reducida y lubricación adecuada. Para el acero, especialmente el acero inoxidable, me centro en el control del calor reduciendo la velocidad superficial (a menudo por debajo de 50 pies/min) para evitar que los rodillos se atasquen.
Plásticos: Al moletear plásticos, reduzco la fuerza de avance y utilizo muelas ligeramente menos afiladas para evitar la fusión de la superficie o el agrietamiento por tensión. Normalmente, la presión de moleteado se reduce entre un 30 % y un 50 %, y a menudo utilizo refrigeración por aire o avance intermitente para proteger la pieza.
Madera: El moleteado de la madera se utiliza principalmente con fines decorativos, como en instrumentos musicales o mangos. Aplico patrones de moleteado rectos o en forma de diamante poco profundos para evitar que las fibras se desgarren, y su uso es limitado en comparación con metales o plásticos.
Producción Line Consideraciones
Un moleteado eficiente equilibra velocidad, costo y seguridad. Los tiempos de ciclo varían desde segundos para moleteados simples hasta minutos para los complejos, y el desgaste de la herramienta y la dureza del material afectan el costo. Siempre uso EPI, aseguro las piezas de trabajo y evito la ropa suelta. Una configuración adecuada (alineación de la herramienta, lubricación con aceite abundante y un avance inicial profundo) evita el doble seguimiento y garantiza patrones consistentes y de alta calidad.
Tiempo del ciclo de producción
El tiempo de ciclo en el moleteado varía considerablemente, generalmente desde 10 segundos para moleteados rectos sencillos en piezas pequeñas hasta más de 3 minutos para patrones complejos de diamante o helicoidales en diámetros mayores. La complejidad del patrón, el material de la pieza y la velocidad de avance influyen directamente en el tiempo de procesamiento. Los factores de costo incluyen el desgaste de la herramienta (las ruedas de moleteado pueden requerir reemplazo después de 500 a 2,000 piezas, dependiendo de la dureza), el tiempo de preparación (que varía entre 5 y 15 minutos para tornos manuales y menos de 5 minutos para máquinas CNC) y el material a mecanizar. Las aleaciones duras, como el acero inoxidable, aumentan la carga de la máquina y aceleran el desgaste de la herramienta, lo que a menudo incrementa los costos operativos entre un 15 % y un 25 %.
Seguridad
Cumplo estrictamente los protocolos de seguridad, utilizando EPI como gafas de seguridad, guantes y protección auditiva. Las piezas de trabajo están firmemente sujetas para evitar que salgan despedidas a altas velocidades de rotación, y me aseguro de que no haya ropa suelta ni joyas cerca de los husillos giratorios, lo que reduce el riesgo de accidentes por enredos, que representan el 20 % de las lesiones relacionadas con el torno.
Configuración y consejos
La alineación precisa de la herramienta de moleteado es crucial. La coloco perfectamente perpendicular a la pieza para evitar la doble alineación, que de otro modo podría dañar una pieza en segundos. Se aplica una lubricación con aceite de alta concentración para reducir la fricción, lo que reduce la temperatura de la herramienta hasta 30 °C y prolonga la vida útil de la rueda en un 20 %. Durante la primera revolución, aplico un avance inicial profundo, normalmente de 0.1 a 0.2 mm, para establecer una alineación precisa del patrón. Estos pasos garantizan una calidad constante del patrón y reducen las tasas de retrabajo en aproximadamente un 12-18 % en las series de producción.
Como alcanzar TEl mejor comportamiento de moleteado
Para lograr un moleteado de alta calidad, no basta con elegir la herramienta o el patrón adecuados ; se requiere una combinación de configuración correcta de la máquina, parámetros de proceso optimizados y técnicas operativas probadas. Con una alineación precisa, presión controlada y lubricación eficaz, las superficies moleteadas pueden ser consistentemente precisas, duraderas y visualmente atractivas, minimizando el desgaste de la herramienta y los defectos de producción.
Ajustes de configuración de la máquina
Alineación de herramientas
La herramienta de moleteado debe estar perpendicular a la superficie de la pieza para evitar la duplicación y garantizar patrones consistentes. Incluso una desviación superior a 1° puede aumentar la tasa de defectos superficiales en más de un 20 %.
Control de avance y velocidad
Las velocidades de moleteado se mantienen típicamente a ≤150 pies cúbicos por minuto (≈50 m/min), mientras que los materiales más duros, como el acero inoxidable, se procesan a unos 50 pies cúbicos por minuto. Las velocidades de avance de 0.1 a 0.3 mm/rev permiten que el patrón se forme en una o dos revoluciones, lo que evita el endurecimiento excesivo por acritud o la deformación.
Lubricación y enfriamiento
El uso de aceite de corte de alta viscosidad reduce el calor por fricción y el desgaste de la herramienta en más de un 30 %. Para producciones de alto volumen, los sistemas de pulverización de aceite direccional específicos garantizan una cobertura completa de la zona de contacto.
Presión y profundidad de la herramienta
La profundidad típica del moleteado oscila entre 0.2 y 0.5 mm. En un eje de acero de 25 mm de diámetro, una presión insuficiente produce patrones poco profundos y un coeficiente de fricción hasta un 15 % menor, mientras que una presión excesiva puede aumentar el diámetro más allá del límite de tolerancia de 1.5 mm.
Consejos para moletear Ay Recomendaciones
Precisión de la primera revolución
La aplicación de un avance inicial más profundo (≈70 % de la profundidad objetivo) garantiza un enganche adecuado del patrón en la primera revolución y reduce el riesgo de errores de seguimiento hasta en un 40 %.
Estrategia específica del material
Los materiales blandos como el aluminio y el latón requieren pasos medios (DP 30-40) y una presión más baja para evitar el colapso de la superficie, mientras que los aceros duros se benefician de las ruedas de carburo y las velocidades más lentas.
Selección y aplicación de patrones
El moleteado de diamante ofrece la mejor resistencia al deslizamiento, mejorando el coeficiente de fricción entre un 25 % y un 35 %. El moleteado recto es ideal para zonas de ajuste a presión, ya que reduce la fuerza de empuje del ensamblaje en aproximadamente un 15 %.
Inspección de rutina
Mida periódicamente el diámetro de la pieza (generalmente incrementado entre 0.5 y 1.5 mm) y la profundidad del moleteado, y utilice comprobadores de rugosidad de superficie para mantener Ra dentro del rango de 6.3 a 12.5 µm.
Seguridad del operador
El uso de EPP (gafas y guantes de seguridad), asegurar las piezas de trabajo y evitar usar ropa suelta cerca de piezas giratorias reduce los posibles riesgos de seguridad en más del 50 %.
Con una configuración de máquina optimizada y técnicas de moleteado comprobadas, es posible producir patrones de moleteado consistentes y de alto agarre con excelente estética, seguridad mejorada y mayor eficiencia de producción.
Ventajas Ay limitaciones Of moleteado
El moleteado se utiliza ampliamente en industrias que van desde la aeroespacial hasta la electrónica de consumo, ya que mejora el agarre, mejora la estética y facilita el ensamblaje. Sin embargo, también presenta limitaciones como cambios dimensionales, defectos superficiales y desgaste de las herramientas. Al comprender tanto las ventajas como las desventajas, y aplicar soluciones eficaces, el moleteado puede optimizarse para obtener resultados consistentes y de alta calidad.
Ventajas Of Moleteado
Agarre mejorado
Los patrones moleteados aumentan el coeficiente de fricción de la superficie entre un 25 y un 40 %, lo que es fundamental para aplicaciones como mangos de barras, perillas de ajuste e instrumentos quirúrgicos, especialmente en entornos aceitosos o húmedos.
Mejora estética
El moleteado decorativo, como los patrones de diamante o helicoidales, realza la apariencia del producto, brindándole un aspecto profesional y de alta calidad sin necesidad de procesos de acabado adicionales. Se utiliza comúnmente en productos de consumo como biseles de relojes y empuñaduras de bolígrafo de alta gama.
Beneficios del ensamblaje
Los ejes moleteados crean ajustes de interferencia confiables, lo que mejora esfuerzo de torsión transmisión hasta en un 30% en conjuntos de metal y plástico y reduciendo la dependencia de adhesivos o sujetadores secundarios.
Limitaciones Ay Problemas comunes
Cambios dimensionales
El moleteado desplaza el material, aumentando el diámetro de la pieza entre 0.5 y 1.5 mm. Si no se preajusta, puede provocar un incumplimiento de la tolerancia.
defectos superficiales
Una alineación incorrecta o una lubricación insuficiente a menudo resultan en un seguimiento doble, una definición deficiente del patrón o desgarros en la superficie, lo que afecta tanto la apariencia como la funcionalidad.
Desgaste de la herramienta
Las ruedas moleteadas experimentan una presión y fricción considerables. En producciones de alto volumen, esto puede provocar inconsistencias en el patrón y el reemplazo frecuente de herramientas, lo que incrementa los costos.
Defectos Comunes ASoluciones nd
Doble seguimiento
Causa: Desalineación de la herramienta o diámetro de pieza en bruto incorrecto.
La Solución: Asegúrese de que la alineación sea perpendicular y que el paso de la rueda coincida con el diámetro de la pieza. Verifique las dimensiones de la pieza en blanco antes de... maquinado.
Patrones poco profundos o desiguales
Causa: Presión de herramienta insuficiente o velocidad excesiva del husillo.
La Solución: Aumente la profundidad de alimentación al 70% de la profundidad objetivo en la primera revolución y mantenga velocidades ≤150 SFPM (≈50 m/min).
Grietas o deformaciones superficiales
Causa: Presión excesiva sobre materiales frágiles o blandos.
La Solución: Utilice moleteado de corte para aceros endurecidos y reduzca la presión para materiales más blandos como aluminio y plásticos.
Al aprovechar sus ventajas y al mismo tiempo gestionar las limitaciones y los defectos conocidos, el moleteado puede proporcionar de manera constante piezas de alto rendimiento con mejor agarre, durabilidad y valor estético.
Preguntas Frecuentes
Cómo To Cinclinada Met al K¿amamantando?
Normalmente uso un cepillo rígido de nailon o latón para eliminar los residuos sin dañar el patrón de moleteado. Para superficies con mucha grasa u oxidación, la limpieza ultrasónica o soluciones alcalinas suaves son las más eficaces. En entornos de precisión, se utiliza aire comprimido (≥0.6 MPa) para eliminar las virutas, garantizando así que las ranuras texturizadas permanezcan libres de obstrucciones y mantengan su agarre funcional.
Does Kcuidador Remove Mmaterial?
El moleteado tradicional desplaza material en lugar de eliminarlo. La herramienta deforma plásticamente la superficie, levantando crestas y formando valles, lo que aumenta el diámetro de la pieza entre 0.5 y 1.5 mm, dependiendo de la profundidad y el paso del patrón. El moleteado por corte, utilizado para materiales duros, elimina material, pero a un ritmo mínimo en comparación con las operaciones típicas de torneado o fresado.
Por qué Do Emotores Need K¿¿criando??
El moleteado de motores se utiliza principalmente en la reparación de motores de automóviles para restaurar las faldas de pistón o las paredes de los cilindros desgastadas. Una herramienta de moleteado desplaza material, creando crestas que mejoran la retención de aceite y restauran la holgura entre el pistón y el cilindro, compensando típicamente un desgaste de hasta 0.1–0.2 mm. Es más rentable que el reemplazo completo de componentes, lo que prolonga la vida útil del motor.
Cómo To Mfácil KNurl Tooth Dprofundidad?
Mido la profundidad del moleteado con un proyector de perfiles óptico o un micrómetro de profundidad con una sonda puntiaguda. La profundidad se calcula comparando los diámetros antes y después del moleteado, que suelen ser de 0.2 a 0.5 mm para patrones estándar. Para piezas de alta precisión, verifico la forma del diente con una MMC con una repetibilidad de ±0.005 mm para garantizar la uniformidad en toda la superficie.
Como The Difference Between Kcuidador And T¿Leyendo?
El moleteado produce una superficie texturizada para facilitar el agarre o el ajuste a presión, mediante deformación plástica o corte para crear patrones como rombos o líneas rectas. El roscado, en cambio, crea ranuras helicoidales para la fijación o la transmisión de movimiento. El moleteado aumenta el diámetro (normalmente de 0.5 a 1.5 mm), mientras que el roscado lo reduce para crear formas de tornillo funcionales que requieren una alineación precisa del paso.
Conclusión
El moleteado es un proceso de fabricación versátil que ofrece agarre, estética y ajustes funcionales. Desde comprender su diferencia con el grabado y el torneado hasta seleccionar patrones, herramientas y parámetros, dominar el moleteado mejora el rendimiento del producto y la experiencia del usuario. En mi trabajo, la alineación constante de las herramientas, las velocidades de avance correctas y la lubricación adecuada son clave para evitar defectos comunes como la doble alineación o los daños superficiales. Tanto si fabrica mangos de herramientas personalizados como componentes aeroespaciales de precisión, el moleteado es una habilidad valiosa que vale la pena dominar.















