
La rugosidad superficial mecanizada describe las crestas y valles microscópicos que quedan en una pieza después del mecanizado. Estas irregularidades pueden ser demasiado pequeñas para ser visibles a simple vista, pero pueden influir en la fricción, el sellado, el desgaste, la lubricación, la adhesión del recubrimiento, el comportamiento a la fatiga, el ajuste dimensional y la apariencia. Una superficie más lisa no es automáticamente mejor; el acabado correcto depende del funcionamiento de la pieza.
Esta guía explica la rugosidad superficial mecanizada, los valores Ra y Rz, las tablas de rugosidad superficial, los símbolos de dibujo, los métodos de medición, los factores del proceso CNC, las diferencias entre fresado y torneado, y las maneras prácticas de mejorar el acabado. También explica cómo elegir un nivel de rugosidad adecuado sin aumentar innecesariamente el tiempo y el coste del mecanizado.
¿Qué es la rugosidad de la superficie mecanizada?
La rugosidad superficial mecanizada es la textura a pequeña escala que deja el proceso de corte. Se genera por la geometría de la herramienta, el avance, el comportamiento del material, la vibración, el desgaste de la herramienta y otras condiciones de mecanizado. La rugosidad es solo una parte de la textura superficial general, pero suele ser el parámetro que se especifica con mayor frecuencia en los planos CNC.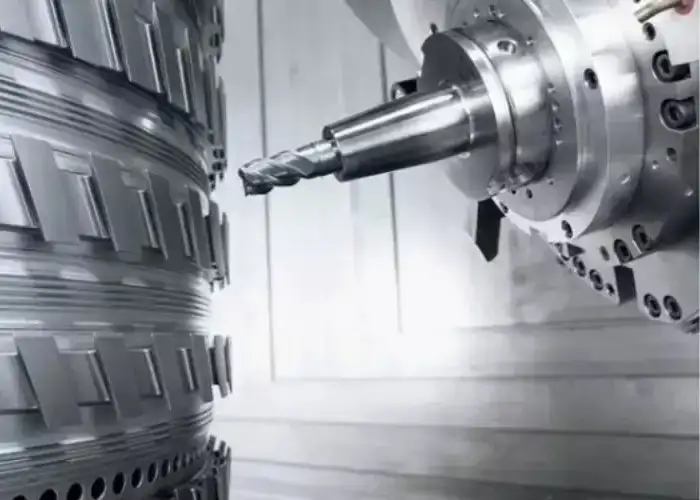
Cómo el mecanizado CNC crea picos y valles en la superficie
Una herramienta de corte no deja una superficie perfectamente plana a escala microscópica. Cada pasada crea pequeñas crestas, valles, marcas de avance o ondulaciones.
En el torneado, el radio de la punta de la herramienta y el avance por revolución crean un perfil repetitivo a lo largo de la superficie. En el fresado, el contacto de los dientes, el paso lateral, la excentricidad de la herramienta y la geometría de la fresa generan sus propias marcas características.
El comportamiento del material también influye en el resultado. El aluminio puede cortarse limpiamente con una herramienta afilada, mientras que el acero inoxidable puede generar rebabas o desgarros si las condiciones de corte son deficientes.
Rugosidad superficial frente a acabado superficial
La rugosidad superficial es un componente medible de la textura superficial.
El acabado superficial es un término más amplio que puede incluir rugosidad, ondulación, orientación, defectos y el aspecto visual de una superficie mecanizada.
Por lo tanto, una pieza puede tener un valor Ra aceptable, pero aun así presentar marcas de vibración, arañazos o patrones de herramienta direccionales que la hagan inadecuada para su aplicación.
Rugosidad vs. Ondulación vs. Lay
La rugosidad consiste en irregularidades superficiales relativamente pequeñas y muy próximas entre sí.
La ondulación se refiere a variaciones más grandes y más espaciadas, a menudo causadas por vibraciones, deflexión de la máquina, movimiento térmico o inestabilidad del accesorio.
El patrón superficial se define por la dirección dominante del diseño. El torneado suele producir un patrón circunferencial, mientras que el fresado frontal crea un patrón direccional diferente.
Estas tres características no deben tratarse como si fueran lo mismo.
Por qué la rugosidad superficial es importante para las piezas mecanizadas por CNC.
La textura de la superficie afecta la forma en que dos partes entran en contacto entre sí.
Una superficie de sellado puede presentar fugas si su textura es demasiado rugosa o está mal orientada. Una superficie deslizante puede desgastarse rápidamente si las asperezas son excesivas. El asiento de un cojinete puede requerir un acabado controlado para un contacto estable.
La rugosidad también puede afectar la adherencia y el aspecto del recubrimiento. Por ello, el acabado superficial debe especificarse en función de la función, en lugar de simplemente solicitar el valor Ra más bajo posible.
¿Cuáles son los principales parámetros de rugosidad superficial?
Ra es el parámetro de rugosidad más reconocido, pero no describe todas las características de la superficie. Rz, Rq, Rt y otros parámetros proporcionan información adicional sobre la altura y la variación del perfil. El trabajo de calibración de superficies del NIST incluye parámetros como Ra, Rq, Rz y Rt, lo que demuestra por qué la textura de la superficie no siempre puede representarse con un solo número.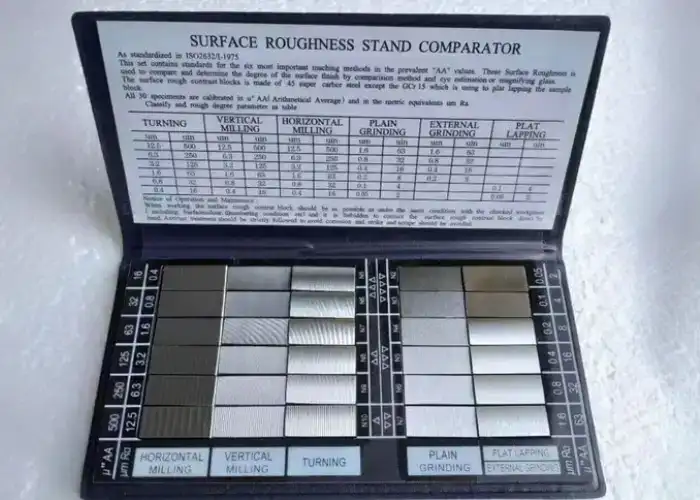
Ra: Rugosidad superficial media
Ra es la media aritmética de las desviaciones absolutas del perfil de rugosidad con respecto a su línea media a lo largo de una longitud de evaluación.
En la fabricación CNC práctica, Ra se utiliza comúnmente porque proporciona un número sencillo y ampliamente comprendido para comparar superficies.
Un valor de Ra más bajo generalmente indica una superficie promedio más suave, pero no revela cómo se distribuyen los picos individuales o los valles profundos.
Rz: Rugosidad superficial de pico a valle
Rz evalúa la altura del perfil vertical utilizando información sobre picos y valles en secciones de muestreo.
Debido a que es más sensible a los picos y valles pronunciados que Ra, Rz puede revelar características de la superficie que un valor promedio podría ocultar.
Esto puede resultar útil para superficies de sellado, desgaste y contacto, donde un valle profundo aislado o un pico alto importan más que el promedio general.
Rq: Rugosidad cuadrática media
Rq es la raíz cuadrática media de las desviaciones del perfil.
Debido a que las desviaciones mayores tienen un peso más significativo que con un promedio aritmético simple, Rq puede ser más sensible a picos y valles importantes.
Se especifica con menos frecuencia en los planos CNC cotidianos que Ra, pero resulta útil en el análisis técnico y la caracterización de superficies.
Rt: Altura total del perfil
Rt representa la distancia vertical entre el pico más alto y el valle más bajo dentro del perfil evaluado.
Por lo tanto, es sensible a defectos superficiales aislados.
Una superficie puede tener un valor Ra razonable y, al mismo tiempo, un valor Rt elevado si existe un arañazo, una hendidura o un pico alto.
Cuándo usar Ra vs. Rz
Ra funciona bien para la comunicación general en el sector manufacturero porque proporciona una representación promedio estable.
Rz resulta útil cuando el comportamiento de pico a valle afecta a la función.
Por ejemplo, dos superficies de sellado pueden tener valores de Ra similares pero valores de Rz diferentes porque una contiene valles más profundos.
Por lo tanto, los ingenieros deberían especificar el parámetro que refleje la preocupación funcional real, en lugar de asumir que Ra por sí solo describe todas las superficies.
Cómo interpretar un gráfico de rugosidad superficial y los valores Ra
Una tabla de rugosidad superficial ayuda a comparar valores de rugosidad, unidades, grados N históricos y niveles de mecanizado prácticos. Estos valores deben utilizarse como referencia, no como garantías de proceso universales, ya que el acabado que se puede lograr depende del estado de la máquina, la geometría de la herramienta, el material, los parámetros de corte y el método de medición.
| Ra típico | Micropulgadas aprox. | Interpretación general |
| Micras 6.3 | 250 µpulgada | Superficie mecanizada rugosa |
| Micras 3.2 | 125 µpulgada | Acabado mecanizado CNC general |
| Micras 1.6 | 63 µpulgada | Acabado de precisión/mecanizado fino |
| Micras 0.8 | 32 µpulgada | Superficie funcional fina |
| Micras 0.4 | 16 µpulgada | Acabado muy fino, que a menudo requiere un acabado controlado. |
| Micras 0.2 | 8 µpulgada | Acabado de alta calidad, que con frecuencia requiere procesos especializados. |
Micrómetros vs. Micropulgadas
Los dibujos métricos suelen expresar la rugosidad en micrómetros.
Los planos estadounidenses pueden utilizar micropulgadas.
Ambas unidades describen la misma escala de superficie física, pero utilizan valores numéricos diferentes. Por ejemplo, aproximadamente 1.6 µm equivalen a unas 63 µin.
Confirme siempre las unidades antes de aceptar o presupuestar un acabado.
Grados de rugosidad superficial de N1 a N12
Los planos más antiguos o heredados pueden utilizar grados N para representar los niveles de rugosidad.
Los números N más bajos corresponden a superficies más lisas, mientras que los números más altos representan acabados más rugosos.
Los planos modernos especifican cada vez más el parámetro y el valor de rugosidad reales, ya que esto proporciona información de medición más clara.
Ra 6.3 Para mecanizado en bruto
Un valor Ra de 6.3 µm puede ser adecuado cuando la textura de la superficie no es altamente funcional y el objetivo principal es la eliminación de material.
Puede encontrarse en superficies estructurales ocultas, en piezas mecanizadas en bruto o en zonas no críticas.
El aspecto final puede variar considerablemente dependiendo del fresado, el torneado, el material y el estado de la herramienta.
Ra 3.2 Para mecanizado CNC general
Un valor Ra de 3.2 µm es un nivel de mecanizado general muy común. Algunos proveedores de máquinas CNC utilizan 3.2 µm Ra como acabado estándar, aunque esto se debe más a una capacidad del proveedor o a una convención comercial que a un estándar de mecanizado universal.
Para muchas carcasas, soportes, placas y componentes mecánicos en general, este nivel proporciona un equilibrio práctico entre la calidad de la superficie y la eficiencia de la producción.
Acabado superficial Ra 1.6 para piezas mecanizadas de precisión
Un requisito de acabado superficial Ra 1.6 generalmente exige un acabado más controlado que el mecanizado en bruto ordinario.
Puede requerir una trayectoria de herramienta de acabado específica, un avance menor, una buena rigidez de la máquina, una sujeción estable de la pieza de trabajo y un filo de corte afilado.
Un valor Ra de 1.6 se suele considerar cuando las superficies tienen contacto funcional, requieren un aspecto estético específico, se deslizan o presentan requisitos de montaje más exigentes.
Ra 0.8 o inferior para superficies funcionales finas
Los valores de Ra de 0.8 µm o inferiores suelen requerir un control más estricto de todo el sistema de mecanizado.
La excentricidad de la herramienta, la vibración, el comportamiento del material, el estado del refrigerante y el margen de acabado adquieren mayor importancia.
Con valores de Ra muy bajos, el torneado o el fresado pueden dejar de ser la opción más económica. El rectificado, el bruñido, el lapeado o el pulido pueden ofrecer mejores resultados.
Por qué Ra y Rz no deben convertirse directamente
Ra y Rz describen diferentes aspectos del perfil.
En ocasiones, en las tablas de referencia aparecen índices de conversión aproximados, pero no existe una conversión fija universal que se aplique con precisión a todas las superficies.
Los distintos procesos de fabricación pueden producir el mismo valor de Ra con estructuras de pico a valle muy diferentes. Para trabajos de ingeniería, utilice el parámetro especificado en lugar de basarse en una conversión aproximada.
Cómo interpretar los símbolos de rugosidad superficial en los planos de ingeniería
Un símbolo de rugosidad superficial comunica más que un simple valor Ra. Según la norma de dibujo, puede indicar si se requiere o no la eliminación de material, qué parámetro de rugosidad se aplica, el límite aceptable, información del proceso, margen de mecanizado y la disposición de la superficie. La norma ISO 21920-1:2021 define las reglas ISO vigentes para indicar la textura superficial del perfil mediante símbolos gráficos.
Símbolo básico de rugosidad superficial
El símbolo básico identifica un requisito de textura de la superficie.
A continuación, se añade información adicional alrededor del símbolo de acuerdo con la norma de dibujo aplicable.
El lector no debe interpretar únicamente la marca gráfica; la designación del parámetro y el valor de tolerancia son igualmente importantes.
Símbolos que indican la necesidad o prohibición de retirar el material
Los diferentes símbolos pueden indicar si el material puede producirse mediante algún proceso, si es necesario eliminarlo o si su eliminación está prohibida.
Esto es importante para superficies fundidas, forjadas, moldeadas, rectificadas o procesadas de cualquier otra forma.
El mecanizado de una superficie marcada para permanecer sin cortar puede contravenir la intención del diseño, incluso cuando sus dimensiones siguen siendo aceptables. La norma ISO 21920-1 define explícitamente variantes de símbolos gráficos para estas condiciones de producción.
Cómo se representan los valores de Ra en los dibujos
En la especificación de rugosidad se debe identificar el parámetro y su valor requerido según la norma especificada.
La práctica moderna de la norma ISO 21920 utiliza designaciones de parámetros como Ra o Rz junto con el límite de tolerancia, en lugar de basarse únicamente en un número sin etiquetar.
Esto reduce la ambigüedad y ayuda al fabricante a seleccionar el método de medición correcto.
Símbolos de dirección de colocación de la superficie
Los símbolos de Lay indican la orientación dominante del patrón de la superficie.
La disposición de los materiales puede afectar al sellado, al deslizamiento, a la lubricación, al aspecto visual y al rendimiento de contacto.
Una superficie de sellado torneada y una superficie de sellado fresada frontalmente pueden tener valores Ra similares, pero comportarse de manera diferente debido a que la dirección de las marcas de la herramienta es distinta.
Notas sobre el proceso y el margen de mecanizado
Algunos planos incluyen el margen de mecanizado o los requisitos del proceso de fabricación junto con la indicación de la textura de la superficie.
Estas notas pueden ayudar a determinar cuánto material queda para lijar o pulir.
También pueden especificar que debe utilizarse un determinado proceso cuando la textura o el estado metalúrgico resultante sea funcionalmente importante.
¿Cómo se mide la rugosidad de la superficie mecanizada?
La rugosidad superficial debe medirse mediante un método adecuado a la característica y especificación. Los perfilómetros de contacto son comunes en la inspección de mecanizado, mientras que los sistemas ópticos permiten medir superficies delicadas, muy pequeñas o complejas sin contacto directo. Las condiciones de muestreo y la dirección de medición pueden afectar significativamente el valor obtenido.
Contacto Perfilómetros
Un perfilómetro de contacto mueve un lápiz óptico sobre la superficie.
El palpador sigue el perfil microscópico y el instrumento calcula parámetros como Ra o Rz.
Este método se utiliza ampliamente porque es práctico, está bien establecido y es adecuado para muchas superficies metálicas mecanizadas.
Sin embargo, las superficies muy blandas, las ranuras estrechas o los recubrimientos delicados pueden no ser ideales para el contacto con el lápiz óptico.
Medición óptica y sin contacto
Los sistemas ópticos utilizan luz en lugar de un lápiz físico para medir la topografía de la superficie.
Pueden resultar útiles para detalles muy pequeños, materiales blandos, formas complejas o casos en los que el contacto podría dañar la superficie.
Los resultados de las mediciones pueden depender de la reflectividad, la pendiente de la superficie, el método óptico y el procesamiento de datos, por lo que el método debe ajustarse a las especificaciones.
Longitud de muestreo y longitud de evaluación
Un perfilómetro no se limita a medir una línea corta arbitraria.
Las longitudes de muestreo y evaluación determinan qué longitudes de onda superficiales se incluyen en el cálculo.
Si la longitud no es la adecuada, la lectura puede presentar demasiadas ondulaciones o no captar la rugosidad representativa.
Por eso, las especificaciones de la textura de la superficie y los estándares de medición deben considerarse conjuntamente.
Dirección de medición y disposición de la superficie
Normalmente, cuando el objetivo es capturar las irregularidades primarias de la superficie, la medición debe cruzar la dirección dominante en lugar de discurrir en paralelo a ella.
Las mediciones realizadas en diferentes direcciones pueden producir diferentes valores de Ra en la misma superficie.
En el caso de marcas de fresado o torneado direccional, esta diferencia puede ser significativa.
Errores comunes en la medición de la rugosidad superficial
Las superficies sucias, los arañazos, el aceite, la dirección incorrecta del lápiz óptico, la fijación inestable, los ajustes de filtrado erróneos y las duraciones de evaluación inadecuadas pueden distorsionar los resultados.
Otro error común es revisar solo un lugar conveniente en una superficie grande.
Para las piezas críticas, la ubicación y la dirección de la medición deben definirse de forma coherente.
¿Qué factores afectan la rugosidad de la superficie mecanizada?
La rugosidad superficial del mecanizado se controla mediante el sistema de corte completo, no mediante un único parámetro. El avance, la velocidad, la geometría de la herramienta, el desgaste, la profundidad de corte, la rigidez, el refrigerante, la sujeción de la pieza y el comportamiento del material interactúan entre sí. Por lo tanto, para mejorar el acabado es necesario identificar la causa principal, en lugar de modificar la configuración al azar.
Velocidad de avance y espaciado de la trayectoria de la herramienta
La velocidad de avance influye directamente en el espaciado de las marcas de la herramienta.
En el torneado, un mayor avance por revolución generalmente aumenta la altura teórica del perfil producido por la punta de la herramienta.
En el fresado, el avance lateral y el avance por diente afectan la separación de las estrías y el patrón de la superficie.
Reducir la velocidad de avance puede mejorar el acabado, pero una velocidad de avance excesivamente baja puede provocar fricción en lugar de un corte limpio.
Velocidad de corte y velocidad del husillo
La velocidad de corte influye en la formación de virutas, la temperatura y el recrecimiento del filo.
Aumentar la velocidad dentro de un rango adecuado puede mejorar el acabado de algunos materiales, ya que el filo de corte corta el material de forma más limpia.
Sin embargo, una velocidad excesiva aumenta el calor y el desgaste de la herramienta, lo que puede empeorar el acabado.
La velocidad correcta depende del material, el recubrimiento de la herramienta, el diámetro de la fresa y la estrategia de refrigeración.
Profundidad de corte y margen de acabado
Las fuertes fuerzas de corte que se ejercen durante el desbaste pueden generar deflexión y vibración.
Un margen de acabado controlado permite que la pasada final elimine una cantidad uniforme de material.
Si queda muy poco material, la herramienta puede rozar. Si queda demasiado, la pasada de acabado puede experimentar una fuerza de corte y una desviación innecesarias.
Geometría de la herramienta y radio del filo de corte
El radio de la punta de la herramienta, el ángulo de ataque, la preparación del filo, la geometría de la ranura y el estilo del inserto influyen en la textura final.
Un radio de punta mayor puede mejorar el acabado del torneado con un avance determinado, pero también puede aumentar las fuerzas de corte radiales.
En el caso de piezas delgadas o flexibles, esas fuerzas adicionales pueden provocar vibraciones o errores dimensionales.
Desgaste de la herramienta y acumulación de filo
Una herramienta desgastada ya no corta con la geometría prevista durante la planificación del proceso.
El desgaste de los bordes aumenta la fuerza de corte y puede rasgar el material.
El rebaje del borde se produce cuando el material de la pieza de trabajo se adhiere a la herramienta y se desprende periódicamente, generando una superficie irregular.
Por lo tanto, es fundamental controlar el estado de la herramienta cuando los requisitos de rugosidad son estrictos.
Rigidez, vibración y traqueteo de la máquina
Para obtener un acabado uniforme, es necesario un sistema de corte estable.
Un voladizo excesivo de la herramienta, fijaciones débiles, piezas de trabajo flexibles, excentricidad del husillo o rigidez insuficiente de la máquina pueden producir vibraciones.
Las vibraciones intensas crean marcas de resonancia que pueden permanecer visibles incluso si el valor promedio de Ra parece aceptable en ciertas ubicaciones.
Material de la pieza de trabajo y estado del material
Los diferentes materiales forman virutas de manera diferente.
En general, el aluminio y el latón, que se mecanizan fácilmente, producen superficies más limpias que las aleaciones pegajosas o que requieren endurecimiento por deformación en condiciones comparables.
El tratamiento térmico, la dureza, las inclusiones, el refuerzo de fibras y las tensiones residuales también pueden modificar la respuesta al mecanizado.
¿Cómo afectan el fresado y el torneado a la rugosidad de la superficie?
El fresado y el torneado pueden lograr valores de Ra similares, pero generan patrones superficiales diferentes. El movimiento de la herramienta, el contacto con la fresa, la dirección de avance y la rotación de la pieza determinan el trazado y la apariencia visual, lo que puede afectar la funcionalidad incluso cuando la rugosidad medida es similar.
Rugosidad superficial en fresado CNC
El fresado crea cortes intermitentes a medida que los dientes individuales entran y salen del material.
El fresado frontal puede generar marcas de herramienta circulares o en arco, mientras que el fresado lateral crea diferentes patrones direccionales.
La excentricidad entre los dientes de corte puede provocar que una plaquita corte más profundamente que las demás, reduciendo la uniformidad de la superficie.
Rugosidad superficial en torneado CNC
El torneado produce un patrón superficial helicoidal a medida que la pieza gira y la herramienta avanza a lo largo del eje.
La velocidad de avance y el radio de la punta de la herramienta influyen notablemente en el acabado teórico.
Una sujeción estable de la pieza y una baja excentricidad del husillo son importantes porque la vibración o la deflexión de la pieza pueden crear marcas periódicas alrededor del diámetro.
Fresado con punta esférica y altura de la cúspide
Las fresas de punta esférica se utilizan habitualmente para superficies curvas tridimensionales.
Debido a que las trayectorias de las herramientas adyacentes se superponen, quedan pequeñas ondulaciones o cúspides entre las pasadas.
Reducir el paso lateral disminuye la altura de la cúspide y mejora el acabado, pero también aumenta drásticamente el tiempo de mecanizado.
Este es un factor importante a tener en cuenta en cuanto a costes en moldes, superficies aeroespaciales y piezas complejas de cinco ejes.
Marcas de herramientas y diferencias en la disposición de la superficie
Las diferentes trayectorias de herramienta pueden lograr una rugosidad promedio similar, pero dejar patrones direccionales diferentes.
Un acabado unidireccional puede producir una disposición uniforme, mientras que los acabados entrecruzados o multidireccionales pueden crear una superficie visual y funcional diferente.
El mejor enfoque depende de si lo más importante es la apariencia, el sellado, la fricción o el rendimiento del recubrimiento.
¿Por qué el mismo valor de Ra puede verse diferente después de diferentes procesos?
Ra promedia las desviaciones del perfil.
No describe el espaciado, la disposición, la ondulación ni cada defecto individual.
Como resultado, una superficie torneada, una superficie rectificada y una superficie fresada pueden tener un valor Ra similar, aunque su aspecto y comportamiento sean diferentes.
Esta es una de las razones por las que las superficies funcionales no deben especificarse utilizando únicamente el índice de refracción (Ra) cuando otras características de textura son importantes.
Cómo mejorar la rugosidad de la superficie mecanizada
La mejora del acabado superficial comienza con un corte estable. Una herramienta afilada, una configuración rígida, un margen de acabado controlado, una velocidad y un avance adecuados, y una buena evacuación de virutas suelen ofrecer mayores beneficios que simplemente reducir el avance. Los procesos secundarios solo deben añadirse cuando el mecanizado por sí solo no permite obtener el acabado superficial deseado de forma económica.
Reduzca la alimentación durante la fase de engorde.
Un avance de acabado menor reduce la altura teórica de la marca de la herramienta en muchas operaciones de torneado y fresado.
Sin embargo, la velocidad de avance debe mantenerse lo suficientemente alta para que el filo de corte corte el material en lugar de frotarlo.
Un avance muy bajo con una herramienta afilada o desgastada puede aumentar el calor y crear una superficie manchada.
Utilice herramientas de corte afiladas y estables.
Las herramientas de acabado deben tener una geometría controlada y un desgaste mínimo.
El uso de plaquitas o fresas de acabado específicas suele ser más predecible que el uso de una herramienta de desbaste muy desgastada para la pasada final.
El equilibrio y la excentricidad de la herramienta también adquieren cada vez más importancia a medida que los requisitos de superficie se vuelven más estrictos.
Minimizar el voladizo y la vibración de la herramienta
Un voladizo de la herramienta más corto aumenta la rigidez.
Los dispositivos de sujeción deben apoyar la pieza de trabajo cerca de la zona de corte, especialmente en el caso de paredes delgadas o ejes largos.
Si se presenta vibración, reducir el avance por sí solo puede no solucionarlo. Es posible que sea necesario modificar la velocidad del husillo, la longitud de la herramienta, el acoplamiento, la sujeción de la pieza o la geometría de la fresa.
Optimizar la velocidad, la profundidad de corte y el refrigerante.
Los parámetros de acabado deben ajustarse al material.
Una profundidad de corte controlada mantiene la herramienta en contacto constante con el suelo.
El refrigerante o el chorro de aire pueden eliminar las virutas antes de que se vuelvan a cortar, reducir la inestabilidad térmica y evitar que las virutas rayen la superficie acabada.
Agregar un pase de acabado dedicado
Separar el desbaste y el acabado mejora el control del proceso.
El desbaste elimina la mayor parte del material rápidamente, mientras que la pasada de acabado utiliza una menor carga de corte y un material más uniforme.
Esto también permite seleccionar una herramienta diferente específicamente para la calidad de la superficie.
Utilice rectificado, pulido, lapeado o abrillantado cuando sea necesario.
Algunos acabados son difíciles o antieconómicos de lograr únicamente mediante fresado o torneado.
El rectificado puede mejorar el control dimensional y el acabado de las piezas endurecidas.
El bruñido es útil para orificios de precisión, mientras que el lapeado y el pulido permiten obtener superficies muy finas.
El proceso secundario debe elegirse en función de la rugosidad y la geometría.
Cómo elegir la rugosidad superficial adecuada para una pieza CNC
La rugosidad superficial correcta es el acabado menos exigente que aún cumple con la función de la pieza. Especificar un valor de Ra innecesariamente bajo puede aumentar el tiempo de mecanizado, el costo de las herramientas, el esfuerzo de inspección y el plazo de entrega sin mejorar el rendimiento.
Superficies estructurales generales y no críticas
Los soportes, las caras estructurales internas y las superficies ocultas a menudo no requieren acabados extremadamente finos.
Una superficie mecanizada normal puede ser suficiente si la zona no sella, desliza, posiciona ni lleva un recubrimiento crítico.
Reducir los requisitos de acabado innecesarios en estas superficies puede ahorrar un tiempo de ciclo considerable.
Superficies de acoplamiento y deslizamiento
Las superficies de acoplamiento y deslizamiento requieren una selección más cuidadosa.
Si la superficie es demasiado rugosa, los puntos altos pueden provocar desgaste o un contacto irregular.
Si la superficie es excesivamente lisa, algunas interfaces lubricadas pueden retener menos aceite.
La textura correcta depende del par de materiales, la carga, la velocidad y la lubricación.
Superficies de sellado
El sellado de superficies puede requerir tanto una rugosidad controlada como una disposición controlada de los materiales.
Una superficie puede tener un valor Ra bajo y aun así presentar fugas si las marcas de mecanizado crean trayectorias continuas a través del sello.
Por lo tanto, la planitud, la ondulación y la dirección de la superficie pueden ser tan importantes como la rugosidad media.
Ejes, cojinetes y componentes giratorios
Los asientos de los cojinetes y los ejes giratorios a menudo requieren una textura superficial controlada, ya que la rugosidad influye en el ajuste, el desgaste, la tensión de contacto y la instalación.
Los requisitos de la superficie deben coincidir con las recomendaciones funcionales del fabricante del rodamiento o del sello, en lugar de seleccionarse basándose únicamente en la apariencia.
Superficies cosméticas y recubiertas
Las superficies visibles pueden requerir marcas de herramienta uniformes incluso si el requisito de rugosidad superficial (Ra) no es extremadamente bajo.
Las superficies recubiertas o anodizadas también pueden presentar defectos de mecanizado después del acabado.
Cuando la apariencia es importante, la estrategia de mecanizado debe controlar no solo el valor de Ra, sino también la dirección y la consistencia de la trayectoria de la herramienta.
Haga coincidir Ra con la función en lugar de solo con la apariencia.
El valor de rugosidad óptimo no es el número más bajo.
Los requisitos de una superficie funcional deben estar vinculados a las necesidades de sellado, desgaste, deslizamiento, fatiga, apariencia o recubrimiento.
Si no existe ninguna razón funcional para usar Ra 0.8 en lugar de Ra 3.2, el requisito más estricto podría simplemente aumentar el coste.
¿Cómo afecta la rugosidad de la superficie al coste del mecanizado CNC?
Los requisitos de Ra más bajos suelen aumentar el costo porque reducen la flexibilidad del proceso. El fabricante podría necesitar pasadas de acabado más lentas, herramientas adicionales, fijaciones más estables, acabado secundario e inspección más detallada.
¿Por qué los valores de Ra más bajos aumentan el tiempo de ciclo?
Para mejorar el acabado, a menudo se requiere una menor velocidad de avance y un paso lateral más pequeño.
En superficies grandes o complejas, estos cambios aumentan significativamente la longitud de la trayectoria de la herramienta y el tiempo de máquina.
Las superficies de forma libre de cinco ejes son particularmente sensibles porque una pequeña reducción en el paso lateral puede multiplicar el número de pasadas de acabado.
Operaciones adicionales de utillaje y acabado
Una fresa normal puede cumplir con una rugosidad Ra de 3.2, mientras que para una mayor precisión puede ser necesario el uso de plaquitas específicas o una operación de rectificado adicional.
El pulido y el lapeado especiales también aumentan el tiempo de trabajo manual o de máquina.
Cada proceso adicional conlleva costes de manipulación, preparación y control de calidad.
Requisitos de inspección y medición
Los requisitos de superficie suelta pueden confirmarse visualmente o mediante controles de producción estándar cuando lo permitan las exigencias del contrato.
Los valores críticos de rugosidad generalmente requieren un perfilómetro calibrado o un sistema óptico adecuado.
Si es necesario medir varias caras, el tiempo de inspección aumenta en consecuencia.
Cuando un acabado superficial más ajustado aporta poco valor funcional.
Especificar el mismo acabado fino en todas las superficies rara vez resulta económico.
Un alojamiento interno que nunca entra en contacto con otro componente puede no necesitar la misma rugosidad superficial (Ra) que una superficie de sellado.
Separar las superficies críticas de las áreas mecanizadas ordinarias permite concentrar el esfuerzo de fabricación donde realmente genera valor.
¿Cuáles son los problemas más comunes en el acabado de superficies mecanizadas?
Un acabado superficial deficiente suele tener una causa identificable. Las marcas de herramientas, las vibraciones, los arañazos, el rebaje del borde y la textura irregular a menudo se deben a las herramientas, la sujeción de la pieza, las virutas, la vibración o las condiciones de corte inestables.
Marcas de herramientas visibles
Las marcas de herramienta habituales pueden ser consecuencia de un avance excesivo, un gran salto lateral, una excentricidad de la herramienta de corte o pasadas de acabado insuficientes.
Es normal que se observen algunas marcas de herramientas, siempre que permanezcan dentro de la textura especificada.
El problema surge cuando superan los requisitos de rugosidad o interfieren con el funcionamiento.
Patrones de vibración y traqueteo
Las vibraciones crean ondas o marcas repetitivas que a menudo son visibles sin necesidad de equipos de medición.
Entre las posibles causas se incluyen un voladizo excesivo de la herramienta, fijaciones débiles, componentes flexibles, una mala selección de la velocidad del husillo o un acoplamiento inestable de la herramienta de corte.
Dado que la vibración es un problema a nivel de sistema, cambiar solo un parámetro de corte puede no solucionarlo.
Arañazos y daños acumulados en los bordes
Las virutas sueltas que quedan atrapadas entre la herramienta y la superficie pueden provocar arañazos.
El borde recrecido puede desprenderse periódicamente y rasgar la superficie de la pieza de trabajo.
Una mejor evacuación de las virutas, una velocidad de corte correcta, un refrigerante adecuado y herramientas afiladas pueden reducir estos defectos.
Rugosidad inconsistente en una superficie
Una cara de gran tamaño puede medirse de forma diferente de un lugar a otro debido a cambios en el contacto de la herramienta de corte, la deflexión de la herramienta, la excentricidad o la dureza del material.
La deformación del dispositivo de sujeción también puede alterar las condiciones de corte en toda la superficie.
Para lograr una rugosidad uniforme, se requiere un acoplamiento constante de la herramienta y una geometría estable de la máquina.
Requisitos de dibujo para la rugosidad de la superficie
Si un valor medido supera el requisito, la reelaboración de la pieza no siempre será sencilla.
Un pulido adicional puede modificar las dimensiones, los bordes o la geometría de la superficie.
El mejor enfoque consiste en controlar la rugosidad durante la planificación del proceso, en lugar de tratarla únicamente como un problema de inspección final.
¿Cuáles son los errores más comunes al especificar la rugosidad de la superficie?
Los errores de diseño pueden aumentar el coste de mecanizado con la misma facilidad que los errores de proceso. Los problemas más comunes son especificar valores de Ra innecesariamente bajos, utilizar el mismo requisito en todas partes, confundir los parámetros de rugosidad e ignorar cómo se medirá realmente la superficie.
Especificar un valor de Ra inferior al que requiere la función.
Un diseñador puede elegir Ra 0.8 porque parece más preciso que Ra 3.2.
Si la superficie es simplemente una cara de montaje no crítica, un valor más ajustado puede no proporcionar ninguna mejora funcional.
El resultado es un mayor tiempo de ciclo y un acabado secundario potencialmente innecesario.
Considerar a Ra y Rz como equivalentes directos
Ra y Rz miden diferentes características del perfil.
No deben intercambiarse utilizando un tipo de cambio fijo a menos que el cliente y el proveedor hayan acordado una base técnica apropiada.
Si el plano especifica Rz, el proceso y el plan de medición deben controlar Rz.
Aplicar la misma rugosidad a todas las superficies.
Un requisito general de rugosidad obliga al fabricante a dar acabado a superficies que pueden no tener ninguna necesidad funcional.
Un dibujo mejor elaborado identifica por separado las superficies críticas de sellado, deslizamiento, apoyo y visibles, al tiempo que permite el mecanizado normal de las características menos importantes.
Ignorando la disposición de la superficie y la dirección de mecanizado.
Un valor Ra bajo por sí solo no garantiza una superficie de sellado o deslizamiento adecuada.
Las ranuras direccionales pueden influir en las fugas de fluidos, la fricción y el desgaste.
Si la dirección es importante desde el punto de vista funcional, el dibujo debe comunicar ese requisito.
Especificación de la rugosidad sin considerar el método de medición.
Algunas superficies son difíciles de alcanzar con un lápiz óptico.
Las ranuras muy pequeñas, las cavidades profundas, las superficies curvas y los materiales delicados pueden requerir métodos de medición alternativos.
Por lo tanto, la textura especificada debería poder medirse de forma realista en la pieza terminada.
Preguntas Frecuentes
¿El proceso de anodizado modifica la rugosidad superficial de una pieza de aluminio mecanizada?
Sí, el anodizado puede modificar la textura superficial final, ya que la capa de óxido se adhiere a la superficie mecanizada subyacente y puede alterarla. Si la rugosidad es un factor crítico tras el anodizado, el plano debe indicar si este requisito se aplica antes o después del acabado.
¿Un valor Ra bajo garantiza una superficie de sellado sin fugas?
No. El sellado también depende de la planitud, la ondulación, la dirección de colocación, el tipo de junta, la presión de contacto y los defectos. Un valor Ra bajo por sí solo no garantiza un buen sellado.
¿Debe especificarse la rugosidad de la superficie antes o después del recubrimiento?
El dibujo debe indicar claramente qué condición se está controlando. El recubrimiento, el chapado, el pulido o el granallado pueden modificar la superficie final, por lo que la etapa de medición requerida debe coincidir con la condición funcional de la pieza.
¿Qué ocurre si un perfilómetro de contacto no puede alcanzar una superficie?
Un método de medición óptico u otro método sin contacto podría ser más adecuado. El fabricante y el cliente deben acordar el método, el lugar de medición y los criterios de aceptación antes de la producción cuando el acceso sea limitado.
Conclusión
La rugosidad superficial mecanizada no es simplemente una cuestión estética. Los valores de Ra, Rz, la disposición superficial, la ondulación, las marcas de herramienta y las condiciones de medición influyen en el rendimiento de la pieza terminada. El enfoque más eficaz consiste en especificar la rugosidad según la función, y luego seleccionar los parámetros de mecanizado, las herramientas, las operaciones de acabado y los métodos de inspección que cumplan con ese requisito de forma consistente sin incurrir en costes de proceso innecesarios.
En TiRapid , ofrecemos servicios de mecanizado CNC de precisión y fabricación de prototipos y piezas de producción. Nuestro equipo combina fresado y torneado controlados, estrategias de acabado prácticas, inspección dimensional y verificación de la calidad superficial para ayudar a los clientes a lograr el acabado deseado, equilibrando el rendimiento de la pieza, la eficiencia del mecanizado y el coste.
















