
El mecanizado de las palas produce o perfecciona el perfil aerodinámico, los elementos de fijación y los bordes que permiten que la pala se ajuste a su conjunto e interactúe con el fluido de trabajo. El desafío reside en controlar estos elementos mientras la eliminación de material modifica la rigidez de la pieza. Una superficie de apariencia lisa resulta insuficiente si su perfil, espesor o relación con la raíz son incorrectos.
Esta guía se centra en el mecanizado de álabes metálicos para turbinas y compresores. Explica cómo la pieza en bruto y el material influyen en el proceso, cuándo resulta útil el fresado simultáneo de cinco ejes, cuándo se requieren otros procesos y cómo definir los requisitos de inspección. Ingenieros y compradores pueden utilizar estos principios para elaborar planos más claros y comparar propuestas de fabricación.
¿Qué es el mecanizado de cuchillas?
El mecanizado de álabes consiste en la eliminación controlada de material para crear o perfeccionar las características aerodinámicas y de fijación del álabe. Puede implicar el mecanizado de un perfil aerodinámico a partir de una pieza maciza o el acabado selectivo de una pieza fundida o forjada. Las operaciones necesarias dependen del diseño del álabe, el material y el estado inicial de la pieza.

Mecanizado a partir de material macizo y piezas en bruto casi terminadas.
El mecanizado a partir de material sólido ofrece una solución práctica para ciertas piezas de desarrollo, componentes de compresores y diseños de álabes cuya geometría y requisitos de material se ajustan a este método. El proceso define el perfil aerodinámico eliminando material alrededor de una pieza en bruto soportada.
Una pieza en bruto casi terminada ya contiene gran parte de la forma de la pala. El mecanizado puede concentrarse en la raíz, la plataforma, la punta, los elementos de sellado y las regiones aerodinámicas seleccionadas, en lugar de generar cada superficie desde cero. La geometría de entrada y el margen de mecanizado cobran importancia porque la pieza en bruto no es una copia exacta del modelo CAD nominal.
Muchas palas de turbina de motores a reacción en etapas de alta presión se fabrican mediante fundición a la cera perdida, incluyendo procesos de solidificación direccional o monocristalina cuando se especifica. El fresado de una forma externa similar a partir de una barra de material común no reproduce la estructura del material. Durante la fundición, se pueden formar conductos de refrigeración internos complejos con núcleos cerámicos, seguidos de mecanizado y otras operaciones de acabado.
Cuchillas individuales y piezas de cuchillas integradas
Cada pala individual puede sujetarse por su base, elementos temporales o un soporte adecuado. Un blisk integra las palas con el disco, de modo que las palas adyacentes restringen el acceso de la cuchilla. Los impulsores también contienen conductos de flujo muy próximos entre sí, pero su geometría y funcionamiento requieren una planificación de proceso específica.
Esta guía se centra en los álabes individuales y los principios de mecanizado que comparte con otras piezas de turbomaquinaria. Los álabes de la turbina deben especificarse según su tipo de componente, en lugar de tratarse como una familia intercambiable.
¿Cómo influyen la geometría y los materiales en el proceso?
La geometría de la hoja determina el acceso, el soporte y la relación entre las superficies funcionales. El material determina el comportamiento de corte y las rutas de procesamiento adecuadas. Es importante analizar ambos aspectos en conjunto, ya que una trayectoria de herramienta que funciona en una pieza de demostración de aluminio accesible puede no ser adecuada para una hoja de producción delgada de aleación de níquel.
Requisitos del perfil aerodinámico, la raíz y el borde
El perfil aerodinámico cambia de curvatura y sección a lo largo de su envergadura. Las superficies de presión y succión, la torsión, la cuerda y la distribución del espesor deben ser consistentes con el diseño. Medir la longitud y el ancho totales no permite determinar si se ha fabricado el perfil aerodinámico previsto.
La raíz y la plataforma establecen relaciones mecánicas y geométricas con el conjunto. Su posición relativa al perfil aerodinámico es tan importante como sus dimensiones individuales. Los bordes de ataque y de salida también requieren perfiles definidos, en lugar de la instrucción de que cada borde sea lo más afilado posible.
| Región de la hoja | Empresa manufacturera | Requisito de aclaración |
| Superficies de perfil aerodinámico | Cambio de curvatura y contacto de la herramienta de corte | Perfil, definición de sección y textura de la superficie |
| Secciones delgadas | Desviación al retirar el material | Espesor y condición de inspección aceptable |
| Raíz y plataforma | Ajuste de la fijación y relaciones de datos | Geometría, ubicación y orientación |
| Bordes delantero y trasero | Rebabas, sobrecorte y redondeo | Grosor del borde, radio y mezcla permitida |
| Punta o cubierta, si está presente. | Acceso y relación con elementos adyacentes | Geometría final y requisitos de ensamblaje |
Selección de materiales y maquinabilidad
La especificación del material debe basarse en los requisitos operativos del componente. Las aleaciones de titanio son importantes en muchas aplicaciones de compresores y ventiladores, mientras que las superaleaciones a base de níquel se asocian con las zonas de mayor temperatura de las turbinas. Las palas de las turbinas de vapor pueden utilizar aceros inoxidables o aleados adecuados, según el diseño y las condiciones de servicio.
| Familia de materiales | Contexto de aplicación relevante | Consideraciones sobre el mecanizado |
| Superaleaciones a base de níquel | Componentes de la sección caliente donde la aleación y la estructura especificadas sean adecuadas. | Concentración de calor, endurecimiento por deformación y desgaste de la herramienta |
| Aleaciones de titanio | Muchos componentes de compresores y ventiladores | Calor en la zona de corte, adherencia de la herramienta y flexibilidad de la pieza de trabajo |
| Aceros inoxidables y aleados | Diseños adecuados de turbinas de vapor y álabes industriales | Grado, dureza, fuerzas de corte y selección de herramientas |
| Aleaciones de aluminio | Modelos de desarrollo seleccionados y aplicaciones adecuadas para bajas temperaturas. | Control de rebabas y deformación de secciones delgadas |
Una familia de aleaciones por sí sola no constituye una especificación completa. Es necesario incluir el grado exacto, la forma del material base, el tratamiento térmico y los requisitos de material aplicables. Modificar la aleación o el proceso de fabricación puede alterar tanto la maquinabilidad como la idoneidad del componente para su uso.
¿Cómo funciona el proceso de mecanizado de las cuchillas?
El proceso de mecanizado de una pala suele comenzar con la revisión del modelo y los planos, seguida de la preparación de la base, el desbaste controlado, el semiacabado y el acabado. Esta secuencia debe preservar el soporte a la vez que establece la relación necesaria entre el perfil aerodinámico y los elementos de montaje. Un bloque fundido y un tocho macizo no necesariamente seguirán el mismo procedimiento.
Revisar el modelo y establecer referencias.
Verifique que el modelo de diseño asistido por computadora (CAD) y el dibujo describan la misma revisión. Identifique las superficies controladas del perfil aerodinámico, las ubicaciones de las secciones, las interfaces de la raíz, los límites de mecanizado y las características que deben permanecer intactas. Resuelva las definiciones de aristas faltantes antes de la programación.
El sistema de fabricación asistida por ordenador (CAM) traduce la geometría del producto en operaciones de corte planificadas. Confirme las unidades del modelo, la continuidad de la superficie, las definiciones de las herramientas y el material restante antes de generar las trayectorias. Una vista previa de la trayectoria que parezca correcta no garantiza que la geometría programada o la tolerancia de mecanizado coincidan con el plano.
Planifique cómo se relacionan las referencias de fabricación con los puntos de referencia de inspección. Un sistema de sujeción temporal puede facilitar la producción sin convertirse en un punto de referencia de diseño. Por el contrario, sujetar una raíz terminada solo es útil si el dispositivo la posiciona de forma consistente sin dañarla ni deformarla.
El diseño del dispositivo de sujeción también debe garantizar el acceso para operaciones posteriores. Una abrazadera que sujete firmemente la pieza en bruto puede obstruir la plataforma una vez finalizado el perfil aerodinámico. Si la pieza debe transferirse entre dispositivos de sujeción, establezca una transferencia de referencia repetible y proteja las superficies de contacto terminadas. Confirme que la pieza liberada, y no solo la forma sujeta, cumple con la condición de aceptación especificada.
Para piezas casi terminadas, verifique que haya suficiente material en las zonas de acabado previstas. Una comprobación de la forma de entrada permite identificar material mal colocado o faltantes localizados antes de que comience el costoso mecanizado. Al mover la pieza para mejorar el margen de mecanizado, se debe mantener la relación especificada con las características funcionales.
Áspero sin perder apoyo
El desbaste elimina material a granel conservando suficiente material y rigidez para las operaciones posteriores. El objetivo es lograr un contacto predecible con la herramienta, una evacuación eficaz de las virutas y una pieza que se mantenga estable a medida que cambia su sección transversal.
Una secuencia que termina un lado delgado dejando material grueso en el otro puede generar un desequilibrio desfavorable entre fuerza y rigidez. Según el diseño, la eliminación gradual de material desde lados opuestos o el mecanizado incremental a lo largo de la hoja pueden proporcionar un mejor soporte.
No asuma que eliminar más material al principio siempre acorta el ciclo completo. Las vibraciones adicionales, los daños en la superficie o la deformación pueden generar trabajo extra de acabado e inspección. Lo que realmente importa es obtener un componente terminado fiable, más que la velocidad de desbaste por sí sola.
Semifinal para cortes finales predecibles
El semiacabado permite que la pieza se aproxime a su forma final y establece una distribución controlada del material restante. Un margen de acabado uniforme ayuda a evitar cambios bruscos en la carga de corte a lo largo del perfil aerodinámico.
Esta etapa también brinda la oportunidad de verificar el material, el estado de la herramienta y las tendencias dimensionales antes de que la superficie se vuelva difícil de recuperar. Si la cuchilla se ha movido después de soltarla o de una operación anterior, investigue la causa antes de aplicar una corrección general de la herramienta.
La eliminación de material puede redistribuir las tensiones residuales, mientras que el corte puede generar efectos adicionales cerca de la superficie. El semiacabado no elimina automáticamente estas tensiones. Cualquier tratamiento térmico o etapa de estabilización debe ajustarse a las especificaciones del material y al proceso de fabricación aprobado.
Finaliza el perfil aerodinámico y protege los bordes.
El acabado establece el perfil y la textura deseados mediante un contacto controlado de la herramienta de corte. Planifique la aproximación, la salida, el avance lateral y las transiciones para que la herramienta no se detenga ni realice cambios bruscos de dirección en zonas sensibles.
Los bordes de ataque y de salida requieren especial atención, ya que el contacto de la herramienta y la rigidez local pueden variar rápidamente. Es fundamental conservar el espesor y el radio especificados tanto durante el mecanizado como durante el posterior desbarbado. Un borde visualmente limpio puede resultar inaceptable si el proceso de redondeo elimina demasiado material.
Inspeccione las características que las operaciones posteriores podrían ocultar o alterar. Por ejemplo, revisar una superficie antes del recubrimiento puede contribuir al control del proceso, mientras que la aceptación final puede requerir una inspección adicional después del recubrimiento y el acondicionamiento de los bordes.
¿Cuándo es necesario el mecanizado CNC de 5 ejes para el mecanizado de cuchillas?
El mecanizado CNC simultáneo de cinco ejes resulta útil cuando la orientación de la herramienta debe cambiar continuamente para alcanzar y seguir la superficie irregular de una hoja. Las características accesibles pueden mecanizarse con ejes fijos o indexados. La configuración de la máquina debe seleccionarse en función de la geometría, el alcance, la rigidez y las necesidades de verificación, en lugar de considerar el número de ejes como una garantía de calidad.

Posicionamiento indexado y movimiento simultáneo
En el mecanizado indexado, o 3+2, el posicionamiento rotatorio establece una orientación antes de una operación de corte con orientación fija. El mecanizado simultáneo de cinco ejes permite que la orientación de la herramienta con respecto a la pieza cambie durante el corte.
El control continuo de la orientación puede mejorar el acceso alrededor de los perfiles aerodinámicos y reducir la necesidad de herramientas largas o reposicionamientos repetidos. Sin embargo, también introduce limitaciones en el movimiento de la máquina que deben considerarse en la programación. Los límites de desplazamiento rotatorio, los cambios rápidos de orientación y el espacio libre disponible pueden afectar la ruta práctica.
Menos configuraciones pueden ayudar a preservar las relaciones entre las características, pero una máquina de cinco ejes no garantiza que la hoja completa se pueda terminar en una sola sujeción. Es posible que sea necesario retirar los elementos de sujeción y que las operaciones especializadas requieran equipos diferentes.
Verificar el movimiento completo de la máquina.
Verifique la fresa, el soporte, la fijación, la pieza de trabajo y los componentes relevantes de la máquina. La punta de la herramienta puede seguir la superficie deseada mientras el soporte se acerca a una plataforma o el conjunto giratorio se aproxima a un límite de recorrido.
La simulación del programa de control numérico (CN) posprocesado ayuda a evaluar el código destinado a la máquina real, incluyendo los movimientos introducidos durante el posprocesamiento. La simulación debe utilizar longitudes de herramienta, portaherramientas, material en bruto, dispositivos de fijación y configuración de la máquina representativos.
La simulación facilita la planificación, pero no mide las fuerzas de corte reales ni verifica el perfil final. La verificación de la configuración y la inspección controlada de la primera pieza siguen siendo necesarias para confirmar que el proceso físico se ajusta al plan.
¿Qué herramientas y trayectorias de herramienta son adecuadas para superficies de cuchillas?
La selección de la herramienta debe ajustarse a la curvatura local, el alcance, el material y el resultado superficial deseado. Las técnicas de fresado con punta esférica, punta redondeada, fresado lateral y fresado de segmentos circulares se adaptan a diferentes geometrías. Una estrategia adecuada mantiene un contacto útil de la herramienta sin deflexiones excesivas, colisiones ni cambios incontrolados en el acoplamiento.
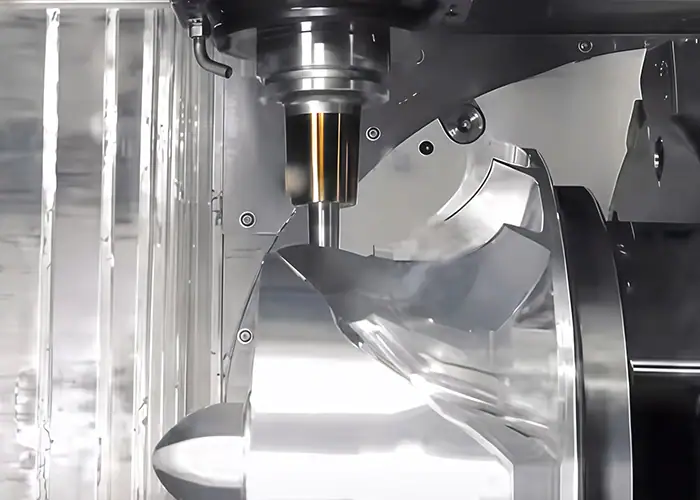
Ajuste del contacto de la fresa a la geometría local
Las fresas de punta esférica y de punta redondeada ofrecen flexibilidad para superficies complejas. Con una herramienta de punta esférica, el contacto cerca del centro tiene una velocidad de corte muy baja, por lo que la orientación de la herramienta puede influir en el comportamiento del corte, así como en la holgura.
El fresado lateral utiliza el lado de la fresa donde la geometría de la superficie permite un contacto adecuado. No debe aplicarse a cualquier superficie torsionada simplemente porque elimina material de manera eficiente. Verifique el ajuste geométrico y la desviación resultante.
Las fresas de segmento circular o de barril ofrecen un radio de contacto efectivo mayor para superficies de acabado compatibles. Requieren definiciones de herramientas y estrategias CAM que representen la geometría de corte real. Su uso debe evaluarse en función de los requisitos de acceso y perfil, en lugar de basarse en la promesa genérica de un mecanizado más rápido.
Seleccione Paso lateral y transiciones de superficie
El avance lateral influye en las ondulaciones residuales entre pasadas adyacentes, pero el resultado también depende de la geometría de la fresa y de la curvatura local de la superficie. Un mismo valor de espaciado en toda la hoja puede producir diferentes patrones de superficie en distintas regiones.
Planifique las transiciones entre el perfil aerodinámico principal, las regiones de borde y las uniones de la plataforma. Estos límites pueden revelar marcas de desajuste incluso cuando las trayectorias de herramienta individuales parecen correctas. Revise el modelo combinado del material restante e inspeccione la transición real después del corte.
Ajustar únicamente la tolerancia de cálculo CAM no corregirá la deflexión de la herramienta ni el movimiento del dispositivo de fijación. Configure los parámetros de programación teniendo en cuenta todas las fuentes de error y los criterios de aceptación del plano.
Controlar el calor, el acoplamiento y la vibración.
El tipo de herramienta, su geometría, el recubrimiento, los datos de corte y el suministro de refrigerante deben adaptarse al material y a la operación. Evite transferir parámetros de un modelo de desarrollo de aluminio directamente a una aleación resistente al calor.
Mantenga los conjuntos de herramientas lo más rígidos posible, dentro de las limitaciones de acceso. Un voladizo prolongado, un soporte local débil y una dirección de fuerza desfavorable pueden provocar deflexión o vibraciones. Modificar la velocidad del husillo o el avance puede ayudar en un caso particular, pero un problema persistente de soporte o alcance generalmente requiere una revisión más exhaustiva de la configuración.
El desgaste de la herramienta también afecta al perfil final. Establezca controles y criterios de reemplazo en torno a la característica crítica, en lugar de continuar hasta que la herramienta presente daños visibles. Cuando se utilice compensación, verifique la geometría resultante en lugar de asumir que un solo desplazamiento corrige todas las regiones.
¿Dónde encajan el rectificado, la electroerosión y el procesamiento láser?
El mecanizado de álabes puede combinar fresado con rectificado, mecanizado por descarga eléctrica (EDM) y procesamiento láser cuando las características específicas lo requieren. La combinación adecuada depende del diseño de la raíz, la geometría de refrigeración, el material, el estado del recubrimiento y los requisitos de integridad superficial. Estas operaciones complementan el fresado, en lugar de formar una secuencia universal.
Desbaste de raíces y acabado superficial controlado
El rectificado por avance lento es una opción consolidada para obtener características adecuadas en la raíz de los álabes de turbina, incluidas las de forma de abeto. Dependiendo del diseño, el material, el volumen de producción y el proceso aprobado, pueden ser apropiadas otras opciones.
El rectificado requiere controlar el estado de la muela, el acondicionamiento, el suministro de refrigerante y los efectos térmicos. Incluso una superficie geométricamente precisa puede requerir análisis si el proceso ha provocado daños térmicos inaceptables.
El pulido y el acondicionamiento de los bordes también deben tener límites definidos. Estos procesos eliminan material y pueden alterar el perfil aerodinámico, el radio del borde o la sección delgada. Inspeccione la geometría crítica después de las operaciones que determinan su estado final. Un acabado de espejo no sustituye una textura superficial específica ni un buen estado del material.
Orificios de refrigeración y conductos internos
Algunas palas de la sección caliente requieren orificios de refrigeración por película, salidas con formas especiales u otros sistemas de refrigeración. La perforación por electroerosión se utiliza en materiales conductores de electricidad, mientras que los procesos láser ofrecen otras opciones para aplicaciones adecuadas de perforación y recubrimiento.
La posición, la dirección, la forma, el comportamiento de penetración y el estado local de la pared son factores importantes. Al penetrar una pala hueca, el proceso debe evitar dañar la pared interna opuesta. El procesamiento térmico puede generar material refundido u otros efectos superficiales, por lo que se deben definir los criterios de aceptación y cualquier tratamiento posterior para la ruta seleccionada.
Distinga entre las perforaciones de refrigeración y los complejos conductos internos cerrados. Una fresa convencional no puede alcanzar todos los canales internos cerrados. Estos conductos pueden tener su origen en la fundición u otro proceso de fabricación cualificado.
La secuencia de recubrimiento es otra decisión de planificación. Algunas rutas perforan antes de aplicar el recubrimiento, mientras que otras utilizan la eliminación controlada del recubrimiento y la perforación posterior. Confirme la secuencia prevista y el estado final del pozo antes de elegir el equipo o solicitar un presupuesto.
¿Cómo se verifica la calidad del mecanizado de las cuchillas?
La verificación debe abarcar la geometría del perfil aerodinámico, las relaciones de fijación, el estado de los bordes, la textura de la superficie y cualquier requisito específico de material o características internas. Las máquinas de medición por coordenadas (MMC), el escaneo óptico y las pruebas especializadas responden a diferentes preguntas. Un plan completo define qué se mide, cómo se alinea la pieza y en qué etapa de fabricación se realiza la aceptación.
Verificar la geometría con las referencias correctas.
La inspección de las palas permite evaluar los perfiles de sección, el espesor, la torsión, la cuerda y las características del borde de ataque o de salida. Es necesario verificar las características de la raíz y la plataforma para asegurar que mantengan su relación con el perfil aerodinámico.
Una máquina de medición por coordenadas puede recopilar datos táctiles de elementos y secciones definidos. Los sistemas ópticos proporcionan información detallada de la superficie, especialmente útil para visualizar desviaciones en un perfil aerodinámico. Seleccione la cobertura y la incertidumbre según los requisitos, en lugar de elegir un equipo únicamente porque genere más puntos.
La alineación forma parte de la evaluación. Un ajuste óptimo de la superficie sin restricciones puede ocultar un error de relación que resulta relevante al instalar la pala a través de su raíz. Utilice el esquema de referencia del plano y documente cualquier método de ajuste permitido.
Separar la textura de la superficie del estado del material
El error de perfil, la ondulación y la rugosidad describen diferentes aspectos de la superficie acabada. Una pala puede tener un acabado local liso, aunque su forma aerodinámica general sea incorrecta. Además, una medición de la rugosidad no identifica todas las posibles grietas o defectos subsuperficiales.
Cuando sea necesario, utilice ensayos no destructivos o inspecciones internas específicas. La tomografía computarizada (TC) o los métodos radiográficos pueden ser útiles para ciertas evaluaciones internas, pero su idoneidad depende del material, la geometría, la resolución y el defecto o dimensión que se esté evaluando.
Por lo tanto, el paquete de inspección debe vincular cada requisito con un método adecuado. Evite considerar un escaneo de superficie, un informe dimensional o un acabado pulido como evidencia de cualquier otra característica de calidad.
Confirmar el estado de entrega
Registre la revisión del dibujo, la identificación del material, las características evaluadas, la alineación, el método de medición y los resultados. Indique si el informe describe el estado mecanizado, tratado térmicamente, recubierto o completamente acabado.
Las mediciones en máquina permiten controlar la configuración y el proceso, mientras que la inspección de aceptación debe cumplir con el plan de medición acordado. Si se utiliza una verificación intermedia como evidencia de aceptación, su alcance y pertinencia deben definirse explícitamente.
Para pedidos repetidos, se debe acordar cómo se evaluarán los cambios de herramientas, los cambios de utillaje y las revisiones de procesos. Un primer artículo que pase la inspección demuestra el buen estado del artículo. La consistencia en la producción requiere controles y registros continuos adecuados.
¿Qué debe incluir una solicitud de cotización para el mecanizado de cuchillas?
Una solicitud de cotización (RFQ) útil para el mecanizado de palas incluye el modelo CAD, el plano de control, el estado del material y la pieza en bruto, la geometría crítica, los requisitos de acabado y la documentación de aceptación. Es fundamental identificar el componente previsto y el estado de producción para que los proveedores puedan evaluar el alcance real de la fabricación, en lugar de cotizar una pala con una forma no especificada.
Para el mecanizado de precisión de piezas de motores de turbina, la diferencia entre un modelo de desarrollo y un equipo de servicio afecta al material, los procesos y la documentación de aprobación necesarios. Deje clara esta diferencia desde el principio.
| Artículo de RFQ | Información para proporcionar |
| Definicion de Producto | Modelo CAD, revisión del dibujo, tipo de componente y uso previsto. |
| Material de partida | Grado exacto, estado, forma de stock y quién suministra la pieza en blanco. |
| Geometría crítica | Perfiles aerodinámicos, planos de referencia, interfaces de raíz, bordes y secciones delgadas |
| Características especiales | Orificios de refrigeración, conductos internos, zonas inaccesibles y revestimientos existentes. |
| Alcance del acabado | Requisitos de rectificado, pulido, acondicionamiento de bordes, tratamiento y recubrimiento |
| Aceptación | Informes requeridos, condiciones de medición, pruebas especiales y aprobaciones del cliente. |
| Alcance del pedido | Cantidad, expectativas de pedidos repetidos, necesidades de entrega y responsabilidades de las piezas suministradas. |
Compare las propuestas con los mismos requisitos. Pregunte qué operaciones se incluyen, cuáles requieren procesamiento especializado y qué documentación acompaña a la pieza entregada. Resuelva los cambios de tolerancia o proceso propuestos antes de la producción, actualizando la definición del producto aprobada cuando sea necesario.
Preguntas Frecuentes
¿Puede el mecanizado CNC sustituir a la fundición en la fabricación de álabes de turbina?
Solo cuando el diseño y los requisitos de los materiales lo permiten. El mecanizado de barras de acero convencionales no permite reproducir la estructura monocristalina o solidificada direccionalmente que requieren algunas palas de turbina. El mecanizado CNC suele complementar la fundición mediante el acabado de raíces, puntas y superficies específicas.
¿Qué tolerancias se pueden lograr en el mecanizado de cuchillas?
Las tolerancias alcanzables dependen del material, la geometría, la sujeción de la pieza y el control del proceso. El perfil aerodinámico, el espesor, las dimensiones de la raíz y la geometría del borde requieren especificaciones independientes. La capacidad debe confirmarse con respecto al plano y al plan de inspección, en lugar de basarse únicamente en la precisión del posicionamiento de la máquina.
¿Qué factores determinan el coste del mecanizado de las cuchillas?
Los principales factores de costo incluyen el material, el estado de la pieza en bruto, el desbaste, la geometría, las herramientas, la cantidad del pedido y la inspección. El rectificado, los orificios de refrigeración y los recubrimientos específicos añaden operaciones adicionales. Compare las cotizaciones utilizando la misma revisión del plano, los mismos requisitos de material, el mismo alcance del acabado y los mismos criterios de aceptación.
Conclusión
El mecanizado de álabes requiere un proceso que conecte la pieza en bruto inicial con el perfil aerodinámico y la geometría de fijación finales. La selección del material, la eliminación gradual de material, la orientación de la herramienta y los métodos de acabado adecuados influyen en si la pieza cumple con los requisitos.
Para ingenieros y compradores, el punto de partida más sólido es una definición completa del producto y un plan de inspección acordado. Esto facilita la comparación de las propuestas de fabricación y ayuda a evitar que la apariencia o el número de ejes se confundan con una prueba de calidad.
TiRapid ofrece servicios de mecanizado CNC para piezas a medida. Envíe su plano y modelo CAD con el material, el estado de la pieza en bruto, las características críticas de la pala, la cantidad, los requisitos de acabado y las expectativas de inspección para una evaluación específica del proyecto. Incluya cualquier cualificación de proceso necesaria para que podamos analizar el alcance de la fabricación y la verificación antes de realizar el pedido.
















