
Un cabezal de ducha para semiconductores distribuye los gases de proceso sobre una oblea mediante una red de conductos y orificios de salida cuidadosamente diseñados. Su geometría, material y estado de la superficie influyen en la consistencia con la que una cámara puede realizar la deposición o el grabado. Por lo tanto, la fabricación de la pieza implica más que producir una placa perforada.
Para ingenieros y compradores, las cuestiones prácticas están interrelacionadas. ¿Qué superficies entran en contacto con el gas del proceso? ¿Cómo se forman los canales internos? ¿Qué se puede lograr con el mecanizado CNC y qué requisitos necesitan procesos adicionales? Esta guía explica el componente, las decisiones de fabricación que lo sustentan y la información necesaria para evaluar a un proveedor o preparar una consulta de mecanizado.
¿Qué es un cabezal de ducha semiconductor y cómo funciona?
Un cabezal de ducha para semiconductores es un componente de distribución de gas que se utiliza en equipos de deposición y grabado. Distribuye el gas entrante a través de espacios internos y conductos de salida, mientras que su construcción exacta depende de la cámara y del proceso.
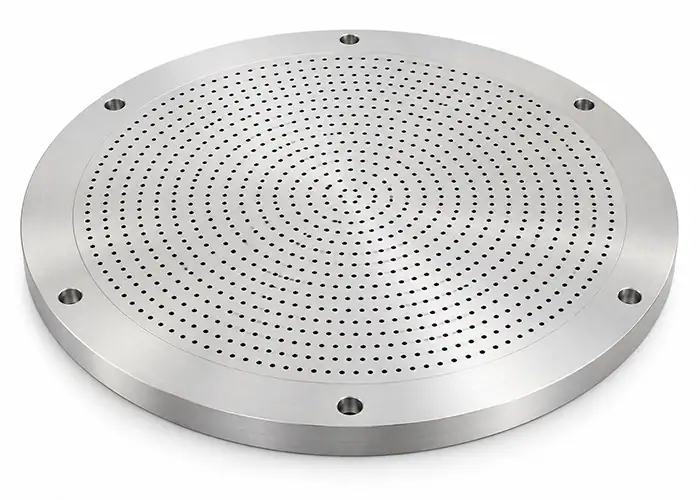
La placa frontal y el conjunto completo del cabezal de ducha
La placa frontal es la superficie perforada que da a la oblea. Un conjunto completo también puede incluir una placa de soporte, conexiones de entrada de gas, placas de distribución internas, sellos y elementos de control de temperatura. Algunos diseños integran varias funciones en una estructura unida. Otros utilizan componentes ensamblados por separado.
Esta distinción es importante al interpretar planos o comparar presupuestos. Un proveedor que ofrece una placa frontal mecanizada podría no suministrar la estructura de soporte, las juntas, los sellos ni las pruebas de montaje. El paquete de planos debe identificar el componente solicitado y su relación con el conjunto completo.
También se utiliza el término placa de distribución de gas, aunque los fabricantes de equipos pueden aplicarlo a diferentes partes del sistema de suministro de gas. Los números de pieza y los planos de montaje son identificadores más fiables que la terminología por sí sola.
La trayectoria del gas desde la entrada hasta la oblea
El gas ingresa a través de una conexión de suministro y se dirige a un espacio de distribución, a menudo llamado cámara de distribución. Según el diseño, pasa por placas o canales adicionales antes de salir por los orificios de la placa frontal hacia la zona de procesamiento.
El equipo instalado aguas arriba regula el caudal de gas suministrado. El cabezal de ducha influye en la distribución espacial de dicho caudal. Las diferencias de presión y la resistencia a través de los conductos internos determinan la cantidad de gas que llega a las distintas salidas.
La cámara circundante también es importante. La disposición del sistema de escape, la presión de funcionamiento y la distancia entre la placa frontal y la oblea interactúan con el diseño del suministro de gas. Un patrón de orificios no puede garantizar la uniformidad del proceso independientemente de estas condiciones.
Aplicaciones en deposición y grabado por plasma
En la deposición química en fase vapor (CVD), el cabezal de ducha dirige los gases precursores hacia el sustrato. La CVD asistida por plasma incorpora la activación por plasma, mientras que la deposición de capas atómicas (ALD) utiliza secuencias controladas de exposición y purga de reactivos. La disposición del cabezal de ducha varía entre estos procesos y entre los diferentes diseños de equipos.
En el grabado por plasma, el componente distribuye los gases utilizados para generar especies reactivas. En algunos sistemas de plasma acoplados capacitivamente, el cabezal de ducha también funciona como electrodo. Esta función adicional introduce requisitos eléctricos, además de los requisitos térmicos y de suministro de gas.
Estas aplicaciones explican por qué placas aparentemente similares pueden requerir materiales, tratamientos superficiales o estructuras internas diferentes. La mera coincidencia de las dimensiones externas no basta para garantizar la intercambiabilidad.
¿Qué características de diseño afectan al rendimiento del cabezal de ducha?
La distribución del gas depende del diseño combinado de los orificios de salida, los espacios internos de gas y las interfaces de la cámara. El objetivo es lograr la distribución requerida bajo condiciones de operación definidas, en lugar de maximizar la cantidad de orificios o minimizar su diámetro.
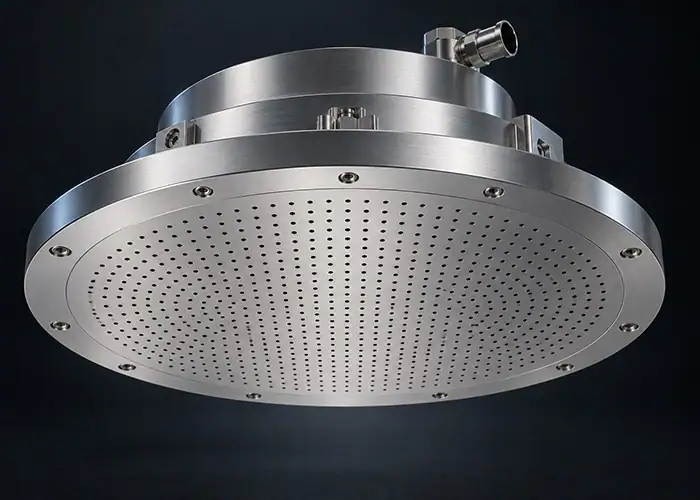
Geometría, patrón y resistencia al flujo de gas de los orificios.
El diámetro, la longitud y la geometría de entrada o salida de un orificio influyen en su resistencia al flujo. Esta relación también depende de las propiedades del gas y de la presión de operación. Por lo tanto, las variaciones en el proceso de fabricación pueden modificar el flujo que atraviesa un conducto, incluso cuando el orificio permanece visiblemente abierto.
Los patrones de perforación pueden variar deliberadamente en una placa frontal para compensar las diferencias entre las regiones centrales y exteriores. La consistencia implica reproducir con precisión cada característica especificada, sin asumir que todos los orificios deben tener el mismo diámetro o espaciado.
Un plano de ingeniería debe definir detalles funcionales como avellanados, pasos escalonados y rebajes de borde. Un chaflán no especificado añadido durante el desbarbado puede modificar la geometría de entrada prevista. Los cambios en la forma del orificio deben considerarse modificaciones de diseño, en lugar de mejoras estéticas rutinarias.
Plenos internos y zonas de distribución de gas independientes
El plenum proporciona espacio para que el gas entrante se redistribuya antes de llegar a las salidas. Su profundidad, la disposición de las entradas y cualquier característica de distribución intermedia influyen en la presión disponible en diferentes partes de la placa frontal.
Algunos sistemas cuentan con regiones de suministro independiente para ajustar la distribución del gas a través del sustrato. Otros mantienen los diferentes reactivos en conductos separados hasta su punto de introducción previsto. Estas son funciones distintas, y un diseño puede incorporar una o ambas.
El fabricante debe respetar la separación definida en los planos. Una fuga involuntaria hacia un circuito adyacente puede anular la separación especificada, incluso cuando los canales individuales cumplen con sus requisitos dimensionales. Por lo tanto, las juntas internas y los límites de sellado merecen la misma atención que los orificios de salida visibles.
Geometría de la placa frontal, comportamiento térmico e interfaces de la cámara.
La forma y la posición de montaje de la placa frontal determinan la relación prevista con la oblea. En un diseño prácticamente plano, la planitud y el paralelismo de montaje ayudan a controlar el espacio de procesamiento. Otros diseños emplean un contorno superficial intencional que debe verificarse con respecto al perfil especificado.
La temperatura de funcionamiento puede alterar las dimensiones y provocar deformaciones. Las diferencias de dilatación térmica entre la placa frontal y su soporte también pueden sobrecargar las juntas o afectar al contacto. Cuando se incluyen funciones de calefacción o refrigeración, sus interfaces deben considerarse en el proceso de fabricación.
Las ranuras de sellado, los elementos de montaje y las áreas de contacto eléctrico requieren definiciones funcionales claras. Un recubrimiento adecuado para una superficie expuesta puede no serlo para una interfaz de contacto. Los planos deben distinguir estas áreas antes de que comience la fabricación.
¿Qué materiales se utilizan para los cabezales de ducha semiconductores?
La selección de materiales depende de la química del proceso, la exposición al plasma, la temperatura, la pureza y la función eléctrica. Los metales, el silicio, el carburo de silicio, el cuarzo y las cerámicas de óxido ofrecen diferentes combinaciones de propiedades, por lo que la superficie expuesta y la estructura de soporte pueden utilizar distintos materiales.
Aleaciones de aluminio y otros metales
Las aleaciones de aluminio se utilizan en las estructuras metálicas de los cabezales de ducha porque combinan facilidad de mecanizado con una conductividad térmica útil y un peso relativamente bajo. Permiten a los fabricantes producir cavidades, canales, elementos de montaje y patrones de orificios mediante procesos de mecanizado convencionales.
La aleación y las condiciones exactas aún requieren aprobación para la aplicación. Los componentes de la aleación, la estabilidad térmica y la compatibilidad con los gases del proceso pueden ser más importantes que la resistencia mecánica general. Una aleación estructural conocida no es automáticamente adecuada para una superficie expuesta al plasma.
Para cuerpos, conexiones o entornos de suministro de gas específicos, se pueden especificar otros metales. La selección debe ajustarse a las condiciones químicas y térmicas requeridas. Cuando se requiera un tratamiento protector, tanto el sustrato como el tratamiento deben evaluarse conjuntamente, incluyendo la cobertura en el interior de los conductos y el estado de las interfaces que no hayan sido tratadas.
Silicio y carburo de silicio CVD
El silicio se utiliza para los electrodos de los cabezales de ducha en los equipos de grabado por plasma. La pureza, las propiedades eléctricas y el comportamiento en el entorno del proceso ayudan a determinar el grado especificado. Es un material frágil, por lo que los daños causados por perforaciones o manipulación requieren un control cuidadoso.
El carburo de silicio CVD se produce mediante deposición química de vapor y ofrece alta pureza, rigidez y resistencia a entornos químicos exigentes. Sus propiedades eléctricas dependen del grado, lo cual es importante cuando el componente funciona como electrodo.
El carburo de silicio CVD a granel, el carburo de silicio sinterizado y un sustrato con recubrimiento de carburo de silicio son sistemas de materiales diferentes. No deben sustituirse simplemente porque cada descripción contenga “SiC”. El plano y la especificación del material deben indicar la construcción, el grado y la superficie expuesta requeridos.
Cerámica de cuarzo y óxido
El cuarzo fundido de alta pureza se utiliza en componentes de distribución de gas en procesos de semiconductores adecuados. Su baja dilatación térmica y pureza pueden resultar útiles, pero es necesario comprobar su compatibilidad con el proceso específico y los productos químicos de limpieza.
Las cerámicas de óxido, incluidas las de alúmina adecuadas, también se utilizan en componentes de cámaras de semiconductores y en aplicaciones de distribución de gases. El aislamiento eléctrico, la resistencia al plasma, la pureza y la integridad mecánica influyen en la selección. El grado cerámico y el proceso de fabricación afectan a las propiedades resultantes.
Las piezas cerámicas densas y los recubrimientos cerámicos sobre sustratos metálicos deben especificarse por separado. Una estructura metálica recubierta conserva el comportamiento térmico y mecánico del sustrato subyacente, mientras que la adhesión e integridad del recubrimiento imponen requisitos adicionales. Ni el cuarzo ni la cerámica de óxido deben considerarse universalmente resistentes a todos los procesos de plasma o limpieza.
¿Cómo se fabrican los cabezales de ducha semiconductores?
La fabricación combina la preparación del material, el mecanizado de precisión y las operaciones adicionales que requiere el diseño. El control numérico computarizado (CNC) da forma a geometrías controladas, mientras que el acabado especializado, el ensamblaje, el tratamiento de superficies y la limpieza establecen otras características esenciales del componente entregado.
Torneado y fresado CNC para componentes metálicos
Para componentes metálicos, el torneado CNC permite definir características rotacionales como diámetros exteriores, hombros y caras frontales. El fresado produce cavidades, canales abiertos, detalles de montaje y características no rotacionales. El plan de proceso debe establecer puntos de referencia que conserven su validez durante las operaciones e inspecciones posteriores.
La eliminación de material y la sujeción pueden deformar una placa relativamente delgada. Por lo tanto, las secuencias de desbaste y acabado, la ubicación de los soportes y las cargas de sujeción deben adaptarse a la geometría. Una pieza que parece plana mientras está sujeta puede deformarse tras su liberación.
Cuando los canales internos queden encerrados por otra placa, el mecanizado debe tener en cuenta la unión posterior. Las paredes de los canales, las zonas de unión y los elementos de alineación requieren dimensiones y condiciones superficiales adecuadas. El mecanizado CNC permite acceder a estos detalles antes de que el montaje dificulte o imposibilite su acceso.
Perforación de precisión para orificios de distribución de gas
La estrategia de perforación depende del material, el diámetro del orificio, la profundidad y el acceso. La precisión del husillo, la excentricidad de la herramienta, su estado, el control de avance y la eliminación de residuos influyen en el resultado. Un centro de mecanizado general puede ser adecuado para algunas características, mientras que las matrices de orificios más complejas pueden requerir equipos especializados.
En el taladrado de metales, la evacuación de virutas se dificulta a medida que los conductos se estrechan o profundizan. El desarrollo del proceso debe considerar cómo evitar la acumulación de virutas, la desviación de la herramienta y los daños durante la perforación. El monitoreo e inspección de la herramienta durante la producción ayudan a identificar cambios antes de que afecten a todo el conjunto.
El desbarbado es un proceso de fabricación independiente. El método elegido debe eliminar el material no deseado, preservando la forma del borde y las dimensiones del conducto especificadas. El acabado por flujo abrasivo puede ser adecuado para algunas geometrías, pero su capacidad de eliminación de material y los requisitos de limpieza posteriores deben estar homologados para la pieza. Soplar aire a través de un orificio no garantiza que esté libre de rebabas.
Rectificado y mecanizado especializado para materiales frágiles
El silicio, el cuarzo y la cerámica requieren procesos desarrollados para materiales frágiles. Las fuerzas locales excesivas pueden provocar astillamientos o grietas, incluso daños bajo una superficie que a simple vista parece aceptable.
Según el material y las características, la producción puede combinar aserrado, rectificado CNC, perforación especializada, lapeado y pulido. Para ciertas operaciones, puede ser apropiado utilizar herramientas de diamante o asistencia ultrasónica. El proceso debe seleccionarse en función de los resultados demostrados para el material y la geometría, en lugar de asumir que es necesario para todas las piezas frágiles.
El control numérico computarizado (CNC) sigue siendo relevante porque controla el movimiento de las herramientas y la ubicación de las características, incluso en equipos de rectificado. Sin embargo, la capacidad de mecanizado para aluminio no garantiza una capacidad equivalente para electrodos de silicio. El uso de herramientas adecuadas, el control de daños, la limpieza y la inspección son fundamentales para el procesamiento de materiales frágiles.
Unión y pegado para canales cerrados
Algunos conjuntos se fabrican mecanizando conductos accesibles en capas separadas para luego unirlas. Este método permite crear trayectorias cerradas que una herramienta de corte no puede generar directamente dentro de una placa sólida.
Entre los métodos disponibles se incluyen la unión por difusión, la soldadura fuerte y otros procesos de unión seleccionados según el sistema de materiales y el diseño del ensamblaje. En la unión por difusión directa en estado sólido, el calor y la presión favorecen la unión a través de las interfaces preparadas. La soldadura fuerte utiliza un metal de aporte, cuya compatibilidad con el componente y el entorno del proceso debe evaluarse.
La preparación de las juntas incluye el estado de la superficie, la alineación y la limpieza. El ciclo de unión también puede afectar las dimensiones, por lo que el plan de fabricación debe especificar cualquier acabado e inspección posteriores. Las zonas de unión deben revisarse antes de la unión, mientras que las características afectadas por el ciclo de unión deben evaluarse en su estado final. Los diseños ensamblados mecánicamente tienen requisitos diferentes para los sellos y las superficies de contacto. La construcción adecuada se ajusta al diseño del equipo, en lugar de seguir una preferencia universal por los ensamblajes unidos mediante adhesivo.
Tratamiento de superficies, limpieza final y embalaje.
Los tratamientos específicos pueden proteger las superficies expuestas o proporcionar las características eléctricas requeridas. Para componentes metálicos, estos tratamientos pueden incluir sistemas de anodizado o recubrimiento cerámico adecuados. La selección del tratamiento debe tener en cuenta el sustrato, la química del proceso y la función superficial prevista.
La secuencia de tratamiento y acabado de los orificios requiere especial atención. Las capas añadidas pueden afectar las dimensiones del paso, mientras que el mecanizado posterior al tratamiento puede dejar al descubierto el material subyacente. Por lo tanto, los requisitos de enmascaramiento y la aceptación dimensional final deben definirse conjuntamente.
La limpieza elimina los fluidos de mecanizado, las partículas y los residuos mediante un proceso compatible con el componente terminado. El enjuague y el secado deben alcanzar los conductos pertinentes sin dañar las superficies ni dejar residuos inaceptables. El embalaje posterior conserva el estado alcanzado durante el almacenamiento y el transporte. La manipulación limpia forma parte de esta secuencia, pero no sustituye a un proceso de limpieza cualificado.
¿Cómo se verifica la calidad de los cabezales de ducha?
La verificación debe distinguir entre conformidad geométrica, limpieza superficial y rendimiento de ensamblaje. Los métodos de inspección y los límites de aceptación deben coincidir con la pieza suministrada, definiéndose pruebas funcionales adicionales cuando las mediciones dimensionales no permitan establecer la conformidad.
Inspección de calidad dimensional y de orificios
La inspección comienza con los puntos de referencia del plano y las relaciones críticas. Las dimensiones externas por sí solas ofrecen poca información sobre la precisión de las características de suministro de gas. La posición del orificio, la geometría del conducto, el perfil de la cara y las interfaces de sellado requieren métodos adecuados a su tamaño y accesibilidad.
| Elemento | Método de verificación posible | Limitación principal a abordar |
| Dimensiones externas y características de montaje | Medición por coordenadas o calibres adecuados | Alineación de accesorios e interpretación de datos |
| Aberturas y posiciones de los agujeros | Medición óptica o visual | Una medición de apertura no establece el perfil interno completo. |
| Planitud o perfil de cara especificado | Metrología de superficies apropiada | Condiciones de apoyo y cobertura de medición |
| Textura de superficie accesible | Perfilometría de contacto u óptica | Acceso e idoneidad del material |
| Pasajes internos y bordes | Imágenes cualificadas o inspección especializada | Resolución y visibilidad de defectos ocultos |
El plan de inspección debe definir la cobertura, la capacidad de los instrumentos y los requisitos de informes antes de la producción. Las características que se vuelven inaccesibles después del ensamblaje pueden requerir una inspección en una etapa anterior.
Verificación del estado y la limpieza de la superficie
Una superficie visualmente limpia aún puede contener partículas finas, residuos químicos o trazas de contaminación. Por lo tanto, el proceso de aceptación debe especificar qué se debe controlar y cómo se evaluará.
Según las especificaciones, las comprobaciones pueden abarcar partículas, contaminación residual, estado del recubrimiento o daños en los bordes de los orificios. La rugosidad y la limpieza de la superficie son propiedades distintas. Una superficie lisa no está automáticamente limpia, y la limpieza no puede corregir un defecto dimensional.
También es importante prestar atención a la secuencia de inspección y manipulación. Los calibradores de contacto, los dispositivos de prueba o las operaciones de ensamblaje pueden generar contaminación después de la limpieza. El flujo de trabajo acordado debe establecer cuándo se realiza la verificación y si se requiere una limpieza adicional antes del embalaje final. Los registros deben vincular la pieza entregada con su estado de limpieza e inspección.
Pruebas de fugas y validación de la distribución de gas
En conjuntos con circuitos separados, las pruebas pueden requerir la detección de fugas entre canales, así como fugas a través de límites externos. Una prueba que confirme un sellado externo no garantiza automáticamente el aislamiento entre los conductos internos de gas. Dado que los orificios de salida son aberturas intencionadas, los dispositivos adecuados deben aislar el circuito que se está probando y distinguir las fugas del flujo previsto.
Las pruebas de fugas y las pruebas de flujo responden a preguntas diferentes. Las primeras verifican el paso no deseado de gas, mientras que las segundas evalúan el suministro a través de las vías previstas. Es necesario definir el gas de prueba, las condiciones de presión, la temperatura, los accesorios y los criterios de aceptación para que los resultados puedan interpretarse de forma coherente.
Las pruebas de componentes también difieren de la calificación del proceso de la cámara. Una distribución de gas medida no demuestra por sí sola un resultado de película o grabado específico. El equipo o el equipo de proceso deben validar el rendimiento según la receta operativa correspondiente. Los presupuestos deben especificar quién suministra los accesorios, realiza las pruebas y aprueba los resultados.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
Un paquete de cotización útil define el componente, sus requisitos de fabricación y la evidencia necesaria para su aceptación. Un alcance claro permite a los proveedores evaluar la viabilidad y cotizar el mismo producto, en lugar de hacer suposiciones diferentes sobre el acabado o las pruebas.
Planos, materiales y requisitos críticos
Proporcione el plano de ingeniería actual y un modelo CAD correspondiente. Identifique el grado del material, su estado y cualquier restricción sobre sustituciones. El plano debe distinguir las superficies en contacto con gases, las interfaces de acoplamiento y las características que requieren protección o acabado especiales.
El paquete también debe incluir:
- Geometría de los agujeros, definiciones de patrones y referencias de datos.
- Tolerancias dimensionales y geométricas críticas.
- Textura de la superficie, estado de los bordes y requisitos del recubrimiento.
- Especificaciones de limpieza, manipulación y embalaje.
- Cantidad del pedido, necesidades de prototipos y estado de la revisión.
Cuando las condiciones de operación afecten las decisiones de fabricación, proporcione la información relevante sobre temperatura, composición química y exposición al plasma. Si estos detalles son confidenciales, identifique el material o la especificación del proceso que los controla. Resalte los requisitos pendientes para que el proveedor pueda abordarlos durante la revisión de viabilidad, en lugar de dar por sentada una respuesta.
Alcance del suministro, documentación y criterios de aceptación
Indique si el pedido abarca una placa frontal, un componente de soporte, una estructura adherida o un conjunto completo. Identifique la responsabilidad de los sellos adquiridos, el ensamblaje, el recubrimiento, la limpieza y las pruebas funcionales. El alcance del mecanizado del proveedor puede cubrir solo una parte de esta secuencia.
Solicite la documentación necesaria para la aceptación, como la trazabilidad de los materiales, los informes dimensionales, los registros de procesos aprobados o los resultados de las pruebas especificadas. Confirme cómo se controlarán las revisiones de los planos y los cambios de proceso, especialmente al pasar de un prototipo a la producción en serie.
Compare los presupuestos con estos requisitos antes de comparar precios. Un presupuesto más bajo podría no incluir limpieza, instalaciones o inspección, servicios que sí están contemplados en otros apartados. Definir un alcance de entrega común facilita tanto la comparación comercial como la aprobación técnica.
Preguntas Frecuentes
¿Acaso todos los cabezales de ducha semiconductores también funcionan como electrodos?
No. Algunos cabezales de ducha también funcionan como electrodos en sistemas de plasma acoplado capacitivamente. Otros distribuyen principalmente gas. El diseño de la cámara determina si el componente necesita conductividad eléctrica, aislamiento o interfaces de contacto específicas.
¿Añadir más agujeros mejora el rendimiento del cabezal de ducha?
No necesariamente. La distribución del gas depende del tamaño, la longitud, el espaciado de los orificios, los canales internos y las condiciones de la cámara. La adición de orificios modifica la resistencia al flujo y puede alterar la distribución prevista. Es necesario validar la disposición de los orificios para el proceso operativo.
¿Cuál es la diferencia entre una prueba de fugas y una prueba de flujo?
Las pruebas de fugas verifican el paso involuntario de gas a través de los sellos o entre circuitos separados. Las pruebas de flujo evalúan el suministro de gas a través de los conductos previstos. Superar una prueba de fugas no garantiza que el cabezal de ducha cumpla con los requisitos de distribución de gas.
Conclusión
Un cabezal de ducha semiconductor debe reproducir la geometría de suministro de gas, las propiedades del material y el estado de la superficie requeridos por el diseño de su cámara. El mecanizado CNC crea muchas de las características críticas, mientras que el ensamblaje, el acabado, la limpieza y la verificación completan el proceso de fabricación cuando es necesario. Definir estos requisitos en conjunto ayuda a ingenieros y compradores a evaluar la viabilidad y a distinguir un componente dimensionalmente aceptable de un conjunto listo para su etapa de calificación acordada.
TiRapid ofrece servicios de mecanizado CNC a medida para componentes de precisión. Envíenos los planos de sus componentes de cabezal de ducha, las especificaciones de los materiales, las tolerancias críticas y la cantidad del pedido para una evaluación de viabilidad de fabricación. Incluya los requisitos de tratamiento superficial, limpieza e inspección para que nuestro equipo pueda evaluar el alcance del mecanizado y determinar los procesos adicionales necesarios para su proyecto.
















