
El fresado CNC de 5 ejes es un proceso de fabricación sustractiva que controla tres ejes lineales y dos ejes rotatorios para mecanizar características complejas desde múltiples direcciones. Permite producir agujeros angulares, superficies curvas, cavidades profundas y varias caras de piezas con menos configuraciones que el fresado convencional de 3 ejes.
Esta guía explica cómo funciona el fresado CNC de 5 ejes, qué controla cada eje, en qué se diferencian el mecanizado indexado y el simultáneo, y cuándo el proceso aporta valor práctico a la fabricación.
¿Qué es el fresado CNC de 5 ejes?
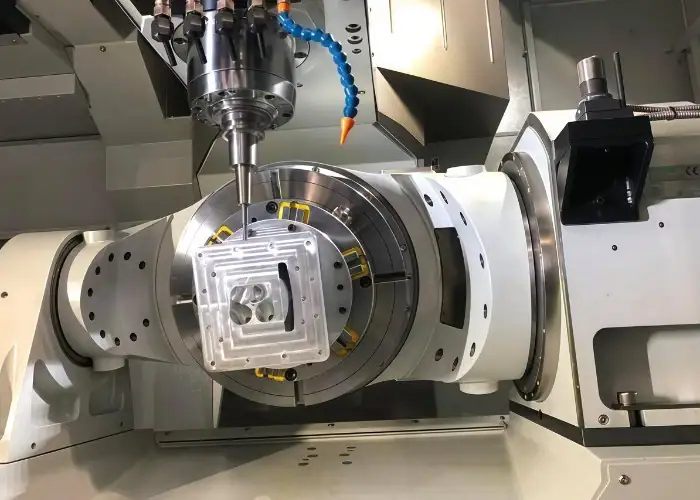
El fresado CNC de 5 ejes es un proceso de mecanizado que desplaza una herramienta de corte o pieza de trabajo a lo largo de los ejes X, Y y Z, añadiendo dos movimientos rotatorios controlados. Los ejes adicionales permiten que la fresa se acerque al componente desde direcciones que normalmente requerirían un reposicionamiento manual o fijaciones con ángulos especiales.
¿Qué significa “5 ejes”?
“5 ejes” significa que el sistema CNC controla tres movimientos lineales y dos rotatorios. El eje X generalmente se mueve de izquierda a derecha, el eje Y se mueve de adelante hacia atrás y el eje Z controla el movimiento vertical o la profundidad de corte.
Los ejes rotatorios se seleccionan entre A, B y C. El eje A gira alrededor del eje X, el eje B alrededor del eje Y y el eje C alrededor del eje Z. La mayoría de las máquinas de 5 ejes utilizan A y C, o B y C, en lugar de los tres ejes rotatorios.
La disposición real de los ejes afecta al área útil de la máquina, el rango angular, la capacidad de carga, el espacio libre para la fijación y el acceso a las piezas. Por lo tanto, los ingenieros deben evaluar la configuración específica de la máquina en lugar de asumir que todos los equipos de 5 ejes pueden procesar la misma geometría.
Fresado indexado 3+2 frente a fresado simultáneo de 5 ejes
El fresado indexado 3+2 posiciona los dos ejes rotatorios antes del corte y los mantiene fijos mientras los ejes X, Y y Z mecanizan la pieza. Es adecuado para planos de ángulo compuesto, cavidades multifacéticas, agujeros angulares y componentes que requieren varias direcciones de corte fijas.
El fresado simultáneo de 5 ejes mueve los ejes lineal y rotatorio simultáneamente mientras la fresa elimina material. Por lo tanto, la orientación de la herramienta puede cambiar continuamente al seguir una pala retorcida, un puerto curvo, un conducto de impulsor, un implante médico u otra superficie de forma libre.
El mecanizado indexado suele ser más fácil de programar, simular e inspeccionar. El mecanizado simultáneo ofrece mayor libertad geométrica, pero requiere un control CAM más avanzado, cinemática precisa de la máquina, posprocesamiento verificado y simulación detallada de colisiones.
¿Cómo funciona el fresado CNC de 5 ejes?
El fresado CNC de 5 ejes funciona convirtiendo un modelo CAD 3D en trayectorias de herramienta lineales y rotativas coordinadas que controlan tanto la posición como la orientación de la fresa. El proceso completo incluye la revisión del diseño, la programación CAM, la configuración de la máquina, la sujeción de la pieza, la simulación, el corte y la inspección.
Revisión del modelo y diseño CAD
La preparación del modelo CAD define la geometría, las superficies, los agujeros, las cavidades, las roscas, los radios y las interfaces que deben mecanizarse. El modelo digital debe ser completo y coherente con el dibujo para que el programador CAM no tenga que interpretar información faltante o contradictoria.
La revisión del diseño identifica paredes delgadas, cavidades profundas, radios internos pequeños, socavados restringidos, alcance excesivo de la herramienta y superficies que pueden causar interferencias entre el portaherramientas y el husillo. Asimismo, determina qué elementos deben completarse en la misma configuración para preservar su relación posicional.
Un plano útil debe definir claramente el material, las condiciones de tratamiento térmico, los puntos de referencia, las tolerancias, el acabado superficial, las características roscadas, los requisitos de recubrimiento y las expectativas de inspección. Una pieza puede coincidir con la forma del diseño CAD y aun así fallar si estos controles de fabricación no están claros.
Programación CAM y creación de trayectorias de herramientas
La programación CAM crea las trayectorias de corte, los ángulos de la herramienta, los avances, las velocidades, los pasos laterales, los movimientos de entrada, las retracciones y las posiciones de rotación necesarias para mecanizar la pieza. La programación de 5 ejes controla tanto el movimiento de la punta de la herramienta como su orientación con respecto a la superficie.
Las estrategias típicas incluyen desbaste adaptativo, mecanizado de restos, taladrado indexado, corte de virutas, fresado de contornos, acabado de múltiples superficies, mecanizado de líneas de flujo y limpieza localizada. Cada estrategia debe elegirse en función de la geometría, el comportamiento del material, la rigidez de la herramienta y el estado superficial requerido.
La salida CAM debe pasar por un postprocesador específico de la máquina. El postprocesador convierte el movimiento calculado de la herramienta en código CNC que coincide con el controlador, las direcciones de los ejes, las dimensiones de los pivotes, los límites de recorrido y el comportamiento rotatorio del centro de mecanizado CNC de 5 ejes seleccionado.
Configuración de la máquina y sujeción de piezas
La configuración de la máquina establece la relación física entre la pieza de trabajo, el dispositivo de sujeción, las herramientas de corte, el husillo, la sonda y el sistema de coordenadas de la máquina. Pequeños errores de configuración pueden volverse más significativos cuando la pieza gira y la herramienta se aproxima a ella desde diferentes ángulos.
El sistema de sujeción de la pieza debe proporcionar la rigidez suficiente a la vez que deja al descubierto las caras necesarias. Entre las soluciones más comunes se incluyen mordazas de perfil bajo, fijaciones de cola de milano, mordazas flexibles, paletas modulares, sistemas de punto cero, soportes personalizados y bases desechables que pueden retirarse tras las operaciones de mecanizado principales.
Es necesario comprobar la holgura de la fijación en todo el rango de rotación, no solo cuando la mesa está en posición vertical. Una fijación puede parecer segura en una posición, pero chocar con el husillo, el portaherramientas, la mesa giratoria, la carcasa o la pieza terminada después de que los ejes se inclinen.
Corte multieje y orientación de herramientas
El mecanizado multieje controla tanto la posición de la herramienta como el ángulo de contacto del filo con la pieza. Los ejes rotatorios pueden posicionar la pieza antes del mecanizado o seguir moviéndose mientras la herramienta sigue una superficie compleja.
La orientación de la herramienta afecta la accesibilidad, la velocidad de corte efectiva, el acoplamiento de la herramienta, el acabado superficial, la holgura del portaherramientas y el movimiento del eje rotatorio. Una inclinación controlada permite alejar una fresa de punta esférica de su centro de baja velocidad, mejorando la acción de corte y reduciendo la fricción en las superficies acabadas.
Sin embargo, un mayor movimiento rotatorio no siempre es mejor. Una inclinación excesiva, cambios bruscos de dirección o inversiones repetidas del eje pueden aumentar el tiempo de ciclo y dejar marcas visibles. El eje de la herramienta debe moverse solo lo necesario para el acceso, el espacio libre, el rendimiento de corte y la calidad de la superficie.
Inspección y verificación de calidad
La inspección verifica si el componente mecanizado en 5 ejes cumple con sus requisitos dimensionales, geométricos y superficiales. Poseer una máquina avanzada no garantiza la precisión sin calibración, sujeción estable de la pieza, herramientas controladas, gestión de la temperatura y métodos de medición adecuados.
Las sondas integradas en la máquina permiten localizar la materia prima, establecer compensaciones de trabajo, inspeccionar superficies de referencia y confirmar dimensiones intermedias antes de las operaciones de acabado críticas. Los ajustadores de herramientas pueden medir la longitud de la fresa, detectar herramientas rotas y reducir los errores causados por datos incorrectos de la herramienta.
La verificación final puede realizarse mediante una máquina de medición por coordenadas, un escáner óptico, un perfilómetro, micrómetros, calibres de orificios, calibres de rosca o dispositivos de fijación funcionales. El método de inspección debe ser capaz de reproducir el sistema de referencia del plano y acceder a las mismas características complejas que produjo la máquina.
¿Cuáles son las 5 ¿Ejes en el fresado CNC?
En el fresado CNC, los 5 ejes son los movimientos lineales X, Y y Z, además de dos movimientos rotatorios seleccionados entre A, B y C. En conjunto, controlan tanto la posición de la herramienta como la dirección desde la que se aproxima a la pieza de trabajo.
Ejes lineales X, Y y Z
Los ejes X, Y y Z mueven la herramienta de corte o la pieza de trabajo en línea recta dentro del sistema de coordenadas de la máquina. Estos ejes establecen la posición tridimensional básica de la herramienta de corte.
Los ejes lineales crean superficies planas, cavidades, agujeros, ranuras, hombros, contornos y otras características fresadas estándar. Siguen siendo los ejes de corte principales incluso cuando la máquina gira simultáneamente la mesa o el cabezal del husillo.
Los recorridos nominales en los ejes X, Y y Z no siempre representan el tamaño máximo de la pieza mecanizable. Los dispositivos de sujeción, las mesas giratorias, la longitud de las herramientas, la holgura del husillo y el volumen de rotación del componente pueden reducir el área de trabajo práctica.
Ejes rotatorios A, B y C
A, B y C describen la rotación alrededor de los ejes X, Y y Z, respectivamente. Una máquina de 5 ejes normalmente combina dos de estos movimientos rotatorios con los tres ejes lineales.
El movimiento rotatorio puede generarse mediante una mesa giratoria, una mesa giratoria basculante, un cabezal de husillo articulado, un cabezal pivotante o una combinación de cabezal y mesa. Cada diseño ofrece diferentes ventajas para componentes compactos, piezas pesadas, cavidades profundas o piezas estructurales de gran tamaño.
Algunos ejes rotatorios ofrecen rotación continua, mientras que otros tienen un recorrido angular limitado. El programador debe tener en cuenta los límites de los ejes, el enrutamiento de los cables, las particularidades de la máquina, las posiciones de retorno seguras y la dirección de movimiento preferida de la mesa o el cabezal.
¿Cómo funcionan conjuntamente los ejes lineales y rotatorios?
Los ejes lineal y rotatorio trabajan conjuntamente controlando tanto la posición de la herramienta de corte como su interacción con la superficie. El movimiento lineal sitúa el filo en la coordenada correcta, mientras que el movimiento rotatorio establece el ángulo de aproximación necesario.
Esta coordinación permite que la fresadora taladre un orificio en ángulo, mecanice varias caras de la carcasa, alcance el espacio entre las palas del impulsor o siga una superficie curva sin necesidad de reposicionar manualmente la pieza de trabajo.
El controlador CNC debe coordinar la aceleración y el avance en los 5 movimientos. Una sincronización deficiente puede provocar vacilaciones, inversiones de rotación, marcas superficiales o variaciones en el avance, incluso cuando la trayectoria de la herramienta calculada parece uniforme en el sistema CAM.
Fresado CNC de 3 ejes frente a 4 ejes frente a 5 ejes
La principal diferencia entre el fresado CNC de 3, 4 y 5 ejes radica en el número de direcciones controladas disponibles para posicionar y orientar la herramienta. Los ejes adicionales aumentan el acceso geométrico y la flexibilidad de configuración, pero también incrementan los requisitos de programación, simulación y equipamiento.
| Método de fresado | Movimiento controlado | Mejor ajuste | Limitación principal |
| Fresado de 3 ejes | X, Y y Z | Placas, huecos abiertos, soportes, paneles y geometría accesible | Requiere nuevas configuraciones para diferentes caras o ángulos compuestos. |
| Fresado de 4 ejes | X, Y, Z, más un eje rotatorio | Características cilíndricas, agujeros radiales, indexación y geometría envuelta | Los elementos angulares normalmente necesitan compartir una dirección de rotación. |
| Fresado 3+2 | Posicionamiento en dos ejes seguido de corte en tres ejes | Piezas multifacéticas, ángulos compuestos fijos y agujeros angulares | Los ejes rotatorios permanecen fijos durante cada operación de corte. |
| Fresado simultáneo de 5 ejes | Tres ejes lineales y dos ejes rotatorios en movimiento durante el corte | Álabes, impulsores, puertos, implantes y superficies de forma libre | Requiere programación avanzada y control de colisiones. |
Fresado CNC de 3 ejes
El fresado CNC de tres ejes se desplaza a lo largo de los ejes X, Y y Z manteniendo fija la orientación de la herramienta. Es ideal para superficies planas, cavidades abiertas, patrones perforados, placas, soportes, paneles y geometría 2.5D accesible.
La programación, la sujeción de las piezas y el funcionamiento de la máquina son generalmente más sencillos que en el mecanizado multieje. Las mordazas y los dispositivos de fijación estándar hacen que el fresado de 3 ejes sea económico para una amplia gama de prototipos y componentes de producción.
Su principal limitación surge cuando la pieza contiene características en varias caras o en ángulos compuestos. Cada paso de reposicionamiento genera trabajo de configuración adicional e introduce otra oportunidad para el desplazamiento del punto de referencia, errores de alineación o variaciones en la fijación.
Fresado CNC de 4 ejes
El fresado CNC de cuatro ejes añade un eje rotatorio a los movimientos X, Y y Z. Este eje rotatorio puede indexar la pieza a posiciones fijas o girar continuamente durante el mecanizado.
Este proceso es eficaz para orificios radiales, componentes cilíndricos, perfiles de leva, elementos helicoidales y piezas que requieren mecanizado en varios lados. Permite reemplazar el reposicionamiento manual repetido, manteniendo la relación entre los elementos en un sentido de rotación.
Su limitación radica en que, por lo general, las características angulares deben estar relacionadas con el mismo eje de rotación. Cuando un componente requiere una inclinación compuesta independiente en dos direcciones, el mecanizado de 3+2 o de 5 ejes simultáneos puede resultar más eficiente.
Fresado CNC de 5 ejes
El fresado CNC de 5 ejes combina tres movimientos lineales con dos movimientos rotatorios para lograr características multifacéticas, angulares, profundas y curvas. Puede utilizar orientaciones indexadas fijas o control continuo del eje de la herramienta.
Un centro de mecanizado CNC de 5 ejes adecuado puede producir varias superficies críticas sin cambiar los soportes. Esto mejora el acceso y ayuda a preservar la relación dimensional entre las características ubicadas en diferentes caras.
La capacidad de 5 ejes resulta más valiosa cuando reemplaza configuraciones complejas, evita el uso de herramientas de corte largas o permite trabajar con geometrías inaccesibles para equipos convencionales. Ofrece pocas ventajas económicas cuando el componente es sencillo y completamente accesible desde una sola dirección.
Fresado CNC de 5 ejes frente a fresado CNC de 6 ejes
La diferencia entre el fresado de 5 ejes y el de seis ejes radica en que un sistema de seis ejes incorpora un movimiento independiente controlado. Este movimiento adicional puede provenir de una estructura robótica, una unidad rotativa secundaria o una disposición especializada del husillo y la mesa.
El mecanizado de seis ejes permite un mayor acceso a geometrías muy restringidas o la combinación del fresado con otras operaciones. Sin embargo, también aumenta la complejidad de la máquina, los requisitos de programación, el riesgo de colisión y el coste de capital.
La mayoría de las piezas fresadas complejas se pueden producir en una máquina de 5 ejes configurada adecuadamente. Un sexto eje solo debe seleccionarse cuando el movimiento adicional genere una clara ventaja en cuanto a acceso, productividad o integración de procesos.
Cómo elegir el número correcto de ejes?
El número adecuado de ejes es la configuración de máquina más sencilla que permite producir el componente de forma fiable y económica. El número de ejes debe resolver un problema de fabricación, no ser una especificación de marketing.
Utilice el fresado de 3 ejes para geometrías abiertas y de fácil acceso. Utilice el mecanizado de 4 ejes cuando varias características estén dispuestas alrededor de una dirección de rotación, y utilice el mecanizado 3+2 cuando los ángulos compuestos fijos puedan eliminar la necesidad de fijaciones especiales.
Utilice el mecanizado simultáneo de 5 ejes cuando sea necesario cambiar la orientación de la herramienta de corte durante la eliminación de material o cuando las superficies de forma libre, el acceso restringido y las relaciones críticas entre múltiples caras no puedan gestionarse de forma eficiente mediante operaciones indexadas.
Ventajas del fresado CNC de 5 ejes
Las principales ventajas del fresado CNC de 5 ejes son: menor número de configuraciones, mejor acceso a las herramientas, relaciones de características más consistentes, herramientas de corte más cortas, capacidad para superficies complejas y menor manipulación. Estas ventajas pueden mejorar la calidad y acortar el proceso de fabricación.
Menos configuraciones y mejor alineación de funciones.
El fresado de 5 ejes reduce los tiempos de preparación al permitir que la fresa alcance varias caras de la pieza desde una única fijación principal. Menos reposicionamientos significa menos posibilidades de pérdida de referencia, variación de alineación y errores dependientes del operador.
Las características creadas en el mismo sistema de coordenadas permiten mantener una mejor relación de posición. Esto resulta útil para orificios de cojinetes, superficies de sellado, soportes ópticos, patrones roscados, puertos de fluidos e interfaces que deben alinearse en diferentes caras.
La consolidación de la configuración también reduce el inventario de utillajes, el tiempo de manipulación y la inspección intermedia. El mayor beneficio suele observarse en piezas complejas de bajo volumen, donde los utillajes angulares personalizados representarían, de otro modo, un porcentaje significativo del coste del proyecto.
Geometría compleja y mecanizado multifacético
El fresado de 5 ejes permite obtener geometrías complejas cambiando la dirección de avance de la herramienta. Ángulos compuestos, superficies retorcidas, contornos esculpidos, agujeros angulares, socavados y varias caras de componentes pueden mecanizarse en una sola operación coordinada.
Esta capacidad puede sustituir fijaciones angulares especiales, herramientas de conformado, máquinas independientes, el mezclado manual o ciertas operaciones de electroerosión. Además, ofrece a los diseñadores mayor libertad para combinar funciones en un único componente.
El mecanizado en 5 ejes no permite mecanizar cualquier forma. Las cavidades completamente cerradas, los canales extremadamente estrechos, los socavados inaccesibles y las características bloqueadas por la geometría circundante pueden requerir herramientas especiales, la división de la pieza, el mecanizado por descarga eléctrica (EDM), la fabricación aditiva o cambios en el diseño.
Mejor acceso a las herramientas y herramientas de corte más cortas.
El fresado de 5 ejes mejora el acceso al inclinar la herramienta o la pieza de trabajo hacia la característica. Un ángulo de corte más directo suele permitir al programador usar una herramienta más corta en lugar de extender la fresa profundamente desde el portaherramientas.
Las herramientas más cortas ofrecen mayor rigidez y menor deflexión. Esto mejora la estabilidad del corte, la consistencia dimensional, la vida útil de la herramienta y el acabado superficial, especialmente al mecanizar materiales duros, paredes profundas o elementos delgados.
Un mejor acceso también puede permitir el uso de una fresa de mayor diámetro y geometría más robusta. Sin embargo, es necesario seguir comprobando el espacio libre entre el portaherramientas y el husillo, ya que una fresa corta puede acercar el portaherramientas a la pieza de trabajo.
Precisión y acabado superficial mejorados
El fresado de 5 ejes puede mejorar la precisión entre características al reducir la cantidad de veces que se reposiciona la pieza de trabajo. El proceso mantiene las superficies críticas dentro de una misma estructura de referencia y evita reconstruir las coordenadas después de cada configuración.
El acabado superficial también puede mejorar gracias al control del ángulo de corte con respecto a la superficie de la pieza. Inclinar una fresa de punta esférica alejándola de su centro mejora la velocidad de corte efectiva y puede reducir la fricción, las irregularidades en el acabado y las marcas visibles de la herramienta.
La máquina no crea automáticamente tolerancias más estrictas. La precisión sigue dependiendo de la calibración, la estabilidad térmica, la compensación del centro giratorio, la rigidez del dispositivo de sujeción, la excentricidad de la herramienta, los parámetros de corte, el movimiento del material y la capacidad de inspección.
Producción más rápida y plazos de entrega reducidos.
El fresado de 5 ejes puede reducir los plazos de entrega al combinar operaciones que, de otro modo, requerirían varios dispositivos o máquinas. Además, la menor necesidad de reposicionamiento manual reduce el tiempo de espera entre las distintas etapas de fabricación.
Este proceso puede acortar el tiempo desde la materia prima hasta el componente inspeccionado, especialmente para prototipos y proyectos de bajo volumen. También puede reducir el inventario de productos en proceso, ya que la pieza permanece en una sola máquina durante una mayor parte del proceso de fabricación.
La programación y simulación complejas requieren tiempo de ingeniería, por lo que el mecanizado de 5 ejes no es automáticamente más rápido para todos los componentes. Ofrece el mayor beneficio en productividad cuando el ahorro en la configuración y el acceso al corte compensan la preparación adicional.
Limitaciones del fresado CNC de 5 ejes
Las principales limitaciones del fresado CNC de 5 ejes son el mayor coste de la máquina, la programación más exigente, el mayor riesgo de colisión, el mantenimiento complejo y la mayor dependencia de personal cualificado. Estos factores pueden hacer que no sea necesario para componentes sencillos.
Mayores costos de maquinaria y programación
Las máquinas de 5 ejes suelen ser más caras de adquirir, mantener, calibrar y operar que las fresadoras básicas. Sus tarifas por hora reflejan los sistemas rotativos avanzados, los controles, el software, el sistema de palpado y los requisitos de servicio.
La programación también requiere más tiempo de ingeniería, ya que es necesario controlar el eje de la herramienta, los límites de rotación, la holgura del portaherramientas, la cinemática de la máquina, las retracciones seguras y la salida del postprocesador.
La tarifa más alta aún puede reducir el costo total cuando la máquina reemplaza varias configuraciones convencionales. Los compradores deben comparar todo el proceso de fabricación en lugar de basar una cotización únicamente en el tiempo de máquina.
Programación CAM más compleja
La programación CAM de 5 ejes es más compleja porque controla la posición y la orientación de la herramienta simultáneamente. El programador debe comprender tanto la estrategia de corte como los límites de movimiento de la máquina real.
Entre los posibles problemas se incluyen la inclinación excesiva, la inversión del eje rotatorio, singularidades, el avance inestable, las retracciones ineficientes, la interferencia del portaherramientas y las transiciones superficiales deficientes. Una trayectoria de herramienta visualmente suave aún puede generar movimientos de máquina difíciles después del posprocesamiento.
La calidad del programa depende de programadores experimentados, un software CAM adecuado, un postprocesador verificado y la simulación de la máquina. Estos recursos son especialmente importantes para el acabado simultáneo de piezas costosas o difíciles de reemplazar.
Riesgos de colisión y trayectoria de la herramienta
El riesgo de colisión aumenta porque la herramienta de corte, el soporte, el husillo, la mesa, el dispositivo de fijación, la materia prima y el componente terminado pueden moverse unos hacia otros al cambiar de dirección.
Comprobar únicamente la punta de la herramienta no es suficiente. Muchos accidentes en máquinas de 5 ejes involucran el portaherramientas, la carcasa del husillo, la mesa, las abrazaderas de sujeción o una sección de material sin mecanizar, en lugar del filo de corte.
La simulación completa de la máquina, el ensamblaje preciso de herramientas, el sondeo, el control del plano de seguridad y los procedimientos conservadores de la primera prueba reducen el riesgo. La simulación es valiosa, pero no puede corregir desfases incorrectos, fijaciones mal instaladas ni datos de herramientas inexactos en el taller.
Operadores cualificados y control de procesos
El mecanizado de 5 ejes requiere programadores, técnicos de configuración, operarios e inspectores con experiencia. Cada puesto debe comprender cómo el movimiento rotatorio afecta a las compensaciones de trabajo, la holgura de la herramienta, la carga de corte y la medición final.
El operario debe verificar los dispositivos de fijación, las herramientas, el rango de rotación, las compensaciones, los resultados de la sonda, el estado de la máquina y el comportamiento inicial del corte. Un pequeño error al introducir los datos puede convertirse en un problema grave cuando la mesa se inclina hacia el husillo.
Las hojas de configuración estandarizadas, las listas de herramientas, las fotografías de los dispositivos de fijación, el control de revisiones, los registros de simulación y los procedimientos de primera muestra ayudan a que el proceso sea repetible entre los diferentes operarios y lotes de producción.
¿Cuándo no resulta rentable el fresado de 5 ejes?
El fresado de 5 ejes no es rentable cuando la pieza tiene una geometría sencilla y accesible, y no se beneficia de cambiar la orientación de la herramienta ni de reducir los tiempos de preparación. Un soporte plano con cavidades abiertas puede ser más rápido en una fresadora estándar de 3 ejes.
También puede resultar innecesario cuando las herramientas de producción ya admiten un mecanizado eficiente con múltiples configuraciones o cuando la pieza solo requiere una característica angular simple que se puede producir con una fijación básica.
La decisión correcta debe sopesar el tiempo de máquina, la programación, los accesorios, la inspección, la manipulación, el riesgo y la cantidad. La capacidad de 5 ejes debe generar un valor de fabricación cuantificable en lugar de añadir una complejidad innecesaria.
¿Qué materiales son adecuados para el fresado CNC de 5 ejes?
La mayoría de los metales mecanizables, plásticos de ingeniería, materiales compuestos, grafito y ciertas cerámicas técnicas son aptos para el fresado CNC de 5 ejes. El proceso se define por el movimiento de la máquina, mientras que la compatibilidad real del material depende del rendimiento del husillo, las herramientas, la rigidez, el refrigerante, el control del polvo y la estrategia de corte.
| Grupo de materiales | Calificaciones típicas | Características de mecanizado | Piezas comunes de 5 ejes |
| Aluminio: | 6061, 7075, 2024, 6082 | Altas velocidades de corte, buena maquinabilidad, posible distorsión de pared delgada. | Carcasas, soportes, estructuras aeroespaciales, disipadores de calor |
| Acero Inoxidable | 303, 304, 316, 17-4PH | Endurecimiento por deformación, concentración de calor, mayores fuerzas de corte | Instrumentos médicos, piezas de válvulas, carcasas industriales |
| Acero para herramientas y acero aleado | D2, H13, 4140, 4340 | Fuerzas elevadas, desgaste de la herramienta, consideraciones sobre el tratamiento térmico. | Moldes, matrices, fijaciones, piezas estructurales |
| Titanium | Grado 2, Grado 5 | Baja conductividad térmica, alto desgaste de la herramienta, efecto de recuperación elástica. | Estructuras aeroespaciales, implantes, componentes de alto rendimiento |
| Aleaciones de níquel | Inconel, Hastelloy | Resistencia al calor, desgaste severo de la herramienta, control exigente de las virutas. | Componentes para turbinas, energía y altas temperaturas |
| Cobre y latón | C101, C110, C360 | Formación de rebabas, adhesión, deformación de materiales blandos | Carcasas de RF, electrodos, piezas térmicas y eléctricas |
| Plásticos de Ingeniería | PEEK, POM, Nylon, PC, PTFE | Sensibilidad al calor, deformación por sujeción, movimiento de la humedad | Componentes médicos, de automatización, electrónicos y aislantes |
| composites | CFRP, GFRP, FR4, G10 | Fibras abrasivas, deslaminación, generación de polvo | Paneles aeroespaciales, accesorios electrónicos, piezas estructurales |
| Materiales especiales | Grafito, cerámica mecanizable | Polvo abrasivo, fragilidad, riesgo de astillamiento de los bordes | Electrodos, semiconductores y componentes técnicos |
Aluminio y aleaciones de aluminio
Las aleaciones de aluminio son muy adecuadas para el fresado de 5 ejes, ya que generalmente combinan una buena maquinabilidad con baja densidad y una resistencia mecánica útil. Se utilizan ampliamente en carcasas, soportes estructurales, componentes de gestión térmica, prototipos y piezas aeroespaciales.
El material admite altas velocidades de corte, pero las cavidades grandes y las paredes delgadas aún pueden deformarse al liberarse la tensión interna. Un desbaste equilibrado, un margen de material controlado, una sujeción estable y un acabado posterior al reposo de la pieza pueden mejorar la consistencia dimensional.
La selección del grado influye en la resistencia, la resistencia a la corrosión, el acabado y el costo. Por ejemplo, una aleación de mayor resistencia puede mejorar el rendimiento, pero aumentar el costo del material o reducir la uniformidad del anodizado; por lo tanto, la aplicación debe determinar el grado, en lugar de basarse únicamente en la facilidad de mecanizado.
Acero inoxidable y acero para herramientas
El acero inoxidable y el acero para herramientas son adecuados para el fresado de 5 ejes cuando la máquina, las herramientas y el sistema de sujeción proporcionan la rigidez suficiente. Estos materiales se utilizan en instrumentos médicos, moldes, matrices, válvulas, componentes industriales y piezas resistentes al desgaste.
Los aceros inoxidables pueden endurecerse por deformación si la herramienta de corte roza en lugar de cortar, mientras que los aceros para herramientas pueden generar fuerzas elevadas y desgaste. Un acoplamiento estable, herramientas afiladas, un control preciso del calor y un suministro adecuado de refrigerante son fundamentales para mantener la calidad dimensional y superficial.
Antes de la programación, es necesario confirmar las condiciones del tratamiento térmico. El mecanizado en estado endurecido puede reducir la distorsión posterior al tratamiento, pero aumenta el costo de la herramienta y el tiempo de ciclo, mientras que el mecanizado antes del tratamiento térmico puede requerir un margen de material para el acabado posterior.
Aleaciones de titanio y níquel
Las aleaciones de titanio y níquel se pueden mecanizar en 5 ejes, pero requieren cargas de corte controladas, gestión térmica, herramientas rígidas y una planificación cuidadosa de su vida útil. Se suelen elegir para aplicaciones aeroespaciales, médicas, energéticas y de alta temperatura.
El titanio tiene baja conductividad térmica, por lo que gran parte del calor de corte se concentra cerca del filo de la herramienta. Las aleaciones de níquel también resisten la deformación a temperaturas elevadas, lo que aumenta la fuerza de corte y acelera el desgaste durante procesos de acabado prolongados.
La orientación de 5 ejes puede mejorar el acceso y permitir el uso de fresas más cortas, pero un movimiento agresivo no resuelve las dificultades relacionadas con el material. Un acoplamiento estable, una profundidad radial conservadora, recubrimientos adecuados, un suministro de refrigerante y un reemplazo planificado de la herramienta son esenciales para obtener piezas valiosas.
Cobre y latón
El cobre y el latón son adecuados para el fresado de 5 ejes cuando se utilizan herramientas afiladas, una sujeción estable y una evacuación eficaz de las virutas. Entre sus aplicaciones más comunes se incluyen electrodos, carcasas de radiofrecuencia, contactos eléctricos, componentes térmicos y conectores de precisión.
El cobre puro puede ser blando y adhesivo, lo que puede provocar rebabas, acumulación de material en los bordes o manchas. El latón, de fácil mecanizado, suele producir virutas más cortas y superficies más predecibles, aunque conviene comprobar la composición de la aleación cuando se aplican normativas o requisitos eléctricos.
Debido a que muchos componentes de cobre tienen paredes delgadas o pequeñas características térmicas, una sujeción excesiva puede deformar la pieza. El dispositivo de sujeción debe proporcionar el soporte suficiente sin marcar ni comprimir las superficies funcionales.
Plásticos de Ingeniería
Los plásticos de ingeniería son adecuados para el fresado de 5 ejes cuando se controlan el calor, la fuerza de sujeción, el filo de la herramienta y la estabilidad del material. El PEEK, el POM, el nailon, el policarbonato, el PTFE y otros polímeros se utilizan en aplicaciones médicas, electrónicas, de automatización e industriales.
Los plásticos generalmente requieren herramientas de corte afiladas y poca fuerza de corte, ya que el calor puede ablandar la superficie, generar rebabas o alterar sus dimensiones. Algunos materiales absorben la humedad, mientras que otros se deforman tras liberarse la tensión interna durante la eliminación de grandes cantidades de material.
Las condiciones de inspección también son importantes. Una pieza de plástico medida inmediatamente después del mecanizado en caliente puede no reflejar sus dimensiones estables, por lo que se debe considerar el tiempo de enfriamiento y una temperatura de medición controlada para las características con tolerancias estrictas.
Materiales compuestos y cerámicas mecanizables
Los materiales compuestos y las cerámicas mecanizables pueden procesarse con equipos de 5 ejes, pero requieren herramientas especializadas y controles ambientales. Sus principales desafíos son la abrasión, la fragilidad, la delaminación, el desprendimiento de fibras y el polvo.
Los compuestos de fibra de carbono y fibra de vidrio pueden desgastar rápidamente los filos de carburo convencionales. Es necesario seleccionar la geometría de la herramienta, la dirección de corte, el soporte y la extracción de polvo para proteger el laminado y mantener los filos limpios.
El mecanizado de cerámica y grafito puede requerir herramientas con recubrimiento de diamante, corte con baja vibración y extracción específica. El proceso también debe evitar que el polvo abrasivo contamine los componentes de la máquina o las operaciones de mecanizado de metales cercanas.
¿Qué piezas se pueden fabricar con fresado CNC de 5 ejes?
El fresado CNC de 5 ejes permite producir componentes complejos con múltiples caras, curvas, anguladas y cavidades profundas, difíciles de fabricar con sistemas convencionales. Las piezas aptas abarcan desde pequeños dispositivos médicos hasta grandes componentes estructurales, según el tamaño y la configuración de la máquina.
Carcasas y soportes multifacéticos
El fresado de 5 ejes permite fabricar carcasas y soportes con cavidades, orificios, perforaciones, superficies de montaje e interfaces en varios lados. Estas piezas son habituales en la industria aeroespacial, la electrónica, la robótica, la automatización y los equipos industriales.
El mecanizado de varias caras en una sola operación ayuda a preservar la relación entre los asientos de los cojinetes, las ubicaciones de los conectores, las superficies de sellado, los orificios roscados y los puntos de referencia. Esto reduce el riesgo que supone reconstruir las coordenadas repetidamente.
Las principales consideraciones de diseño son el acceso a la fijación, el soporte de la pared, el espacio libre para el portaherramientas y la deformación tras la eliminación de grandes cantidades de material. Una base de sacrificio estable o una cola de milano pueden simplificar la sujeción de la pieza y la separación final.
Impulsores y álabes de turbina
El fresado de 5 ejes es ideal para impulsores y álabes de turbinas, ya que sus superficies curvas y conductos estrechos requieren cambiar la orientación de la herramienta. La fresa debe alcanzar el espacio entre los álabes evitando la geometría adyacente.
El desbaste suele dejar material controlado alrededor de la hoja y el cubo, seguido de procesos de semiacabado y acabado que liberan gradualmente la tensión de corte. El control del eje de la herramienta se utiliza para mantener la holgura y un contacto estable a lo largo del perfil aerodinámico.
La inspección puede requerir escaneo, comparación de perfiles o medición con CMM, ya que las herramientas manuales convencionales no permiten verificar completamente las superficies torsionadas. También es necesario controlar el desgaste de la herramienta, puesto que pequeños cambios en el perfil pueden afectar el rendimiento de la pieza.
Piezas curvas y contorneadas complejas
El fresado de 5 ejes permite crear contornos complejos, como moldes, componentes ortopédicos, superficies aerodinámicas, soportes ópticos y geometrías de productos esculpidas. El movimiento simultáneo permite que la fresa siga tanto superficies cóncavas como convexas.
La calidad de la superficie depende de la forma de la fresa, el avance lateral, la orientación de la herramienta, la dinámica de la máquina y la continuidad de la trayectoria programada. Los cambios bruscos de dirección pueden dejar marcas incluso cuando la geometría nominal es correcta.
El acabado superficial requerido debe definirse únicamente cuando la función lo exija. Un control muy preciso de las ondulaciones en superficies cosméticas o de forma libre de gran tamaño puede aumentar considerablemente el tiempo de ciclo sin mejorar el rendimiento mecánico de la pieza.
Piezas con cavidades profundas y características angulares
El fresado de 5 ejes permite procesar cavidades profundas, puertos angulares, orificios compuestos, agujeros laterales y superficies rebajadas orientando la pieza de trabajo hacia la fresa. Esto reduce la dependencia de herramientas de largo alcance y fijaciones especiales.
El acceso directo a la herramienta mejora la rigidez y la evacuación de virutas, pero la fresa y el portaherramientas aún necesitan espacio suficiente. Las aberturas estrechas, las esquinas internas afiladas y las zonas profundas y cerradas pueden seguir siendo difíciles de alcanzar incluso con equipos avanzados.
Los diseñadores deben utilizar anchos de cavidad, radios internos y ángulos de aproximación prácticos. Una característica que sea técnicamente alcanzable puede resultar costosa si requiere una herramienta pequeña, un corte lento, retracciones repetidas o una inspección especializada.
Implantes médicos e instrumentos de precisión
El fresado de 5 ejes permite fabricar implantes médicos, componentes dentales, prótesis, instrumental quirúrgico y componentes de precisión para dispositivos. Estos componentes suelen combinar contornos orgánicos con interfaces controladas y pequeñas funciones.
El proceso puede adaptarse a la geometría anatómica o específica del paciente, manteniendo los orificios, las superficies de contacto y los elementos de fijación. Los materiales pueden incluir titanio, acero inoxidable, aleaciones a base de cobalto o plásticos de alto rendimiento.
Los requisitos de fabricación van más allá de la geometría. Dependiendo del dispositivo y del entorno normativo, pueden ser necesarios la trazabilidad de los materiales, el acabado controlado, la eliminación de rebabas, la limpieza, la documentación de inspección y la validación del proceso.
Prototipos complejos personalizados
El fresado de 5 ejes permite fabricar prototipos personalizados directamente a partir de material sólido, sin necesidad de moldes ni matrices de fundición. Resulta útil para probar diseños con superficies curvas, interfaces angulares y varias caras mecanizadas.
El prototipo se puede fabricar con un material muy similar al de producción previsto, lo que permite realizar pruebas funcionales, térmicas y mecánicas más significativas que con un modelo visual.
En las primeras fases del diseño, deben evitarse las tolerancias excesivamente estrictas y los acabados superficiales. El mecanizado de prototipos debe centrarse en validar la función, el ensamblaje y la geometría antes de incorporar detalles costosos a la producción.
Aplicaciones comunes del fresado CNC de 5 ejes
El fresado CNC de 5 ejes se utiliza en industrias donde los componentes requieren geometrías complejas, materiales difíciles, relaciones de características precisas o menos configuraciones. Algunos sectores comunes son la automoción, la maquinaria industrial, la medicina, la industria aeroespacial, la automatización, la electrónica, la robótica, la defensa y la energía.
Motorium
Las aplicaciones en la industria automotriz incluyen culatas, conductos de admisión, carcasas de transmisión, componentes de suspensión, estructuras de baterías, moldes y prototipos para deportes de motor. Estas piezas suelen presentar elementos de montaje con múltiples caras y superficies de flujo complejas.
El mecanizado de 5 ejes reduce los cambios de utillaje a la vez que facilita el acceso a puertos angulares y zonas contorneadas. Los principales riesgos incluyen la deformación de paredes delgadas, la eliminación de grandes cantidades de material y el mantenimiento de la alineación entre los elementos de rodamiento, sellado y montaje.
Capacitador de Alto Voltaje para la Industria: Rendimiento y Fiabilidad
Las aplicaciones en equipos industriales incluyen cuerpos de válvulas, carcasas de bombas, componentes de compresores, colectores, impulsores, herramientas y piezas de maquinaria a medida. Muchas combinan puertos, superficies de sellado, orificios y elementos de montaje en un solo componente.
El acceso de 5 ejes ayuda a consolidar estas operaciones, pero las piezas pesadas pueden requerir máquinas con una capacidad de carga y un par motor suficientes en la mesa giratoria. El diseño del dispositivo de sujeción debe soportar el componente sin obstruir los conductos de flujo ni las superficies de inspección.
Médical Scientific
Las aplicaciones médicas incluyen implantes ortopédicos, componentes dentales, instrumental quirúrgico, prótesis y piezas para dispositivos de diagnóstico. La geometría puede combinar contornos orgánicos con orificios, ranuras o elementos de acoplamiento muy pequeños.
El mecanizado de 5 ejes proporciona acceso y continuidad superficial, mientras que el plan de fabricación debe controlar las rebabas, la contaminación, la trazabilidad y la inspección. La documentación y la capacidad de acabado del proveedor pueden ser tan importantes como la propia máquina.
Aeroespacial
Las aplicaciones aeroespaciales incluyen álabes de turbina, impulsores, soportes estructurales, mamparos, carcasas, piezas de motor y superficies aerodinámicas. Estos componentes suelen utilizar aluminio, titanio, acero inoxidable o aleaciones a base de níquel.
El mecanizado de 5 ejes permite crear paredes delgadas, cavidades profundas, perfiles curvos y geometrías para la reducción de peso. La planificación del proceso debe gestionar la distorsión, el desgaste de la herramienta, la precisión del perfil, la certificación del material y la elaboración de informes dimensionales detallados.
Automatización
Las aplicaciones de automatización incluyen cuerpos de pinzas, herramientas para el extremo del brazo, soportes para sensores, fijaciones, dispositivos de posicionamiento y hardware de producción a medida. Estas piezas suelen integrar varias funciones en una estructura compacta.
El fresado de 5 ejes permite reducir el número de componentes ensamblados mediante la combinación de interfaces, conductos de aire, ángulos de montaje y cavidades para la reducción de peso. La pieza final debe seguir proporcionando puntos de referencia estables e interfaces repetibles para el ensamblaje.
Electrónica
Las aplicaciones electrónicas incluyen carcasas de RF, disipadores de calor, soportes ópticos, cuerpos de conectores, dispositivos de prueba, chasis de precisión y componentes de gestión térmica. Los diseños compactos pueden presentar características angulares y cavidades en varias caras.
El acceso de 5 ejes resulta útil para mantener la relación entre las aberturas de los conectores, las superficies de sellado, las interfaces térmicas y los orificios de montaje. El control de rebabas, el acabado superficial, la conductividad y el margen de recubrimiento suelen influir en el plan de proceso.
Robótica
Las aplicaciones en robótica incluyen carcasas para articulaciones, componentes de actuadores, eslabones estructurales, brazos ligeros, pinzas y soportes para sensores. Estos componentes suelen combinar la reducción de peso con interfaces precisas para rodamientos y motores.
El mecanizado de 5 ejes permite crear estructuras curvas y ligeras, preservando al mismo tiempo los orificios críticos y las superficies de montaje. Los principales desafíos son la deformación de secciones delgadas y el mantenimiento de la rigidez tras la eliminación de grandes cantidades de material.
Aeroespacial y defensa
Las aplicaciones aeroespaciales y de defensa incluyen componentes de propulsión, detección, óptica, comunicación, guiado y estructurales. Los proyectos pueden implicar materiales difíciles, perfiles controlados y geometrías complejas de múltiples caras.
Además del mecanizado, el proveedor puede necesitar gestionar la trazabilidad, la documentación controlada, las inspecciones especiales, los requisitos de exportación y el manejo seguro de la información del proyecto.
Petróleo y Gas
Las aplicaciones en la industria del petróleo y el gas incluyen herramientas para pozos, cuerpos de válvulas, componentes de control de flujo, colectores, piezas de bombas y elementos de sellado. Estas piezas pueden contener orificios compuestos, conductos angulares y aleaciones resistentes a la corrosión.
El acceso de 5 ejes puede reducir los tiempos de preparación y mejorar la relación entre las trayectorias de flujo y las superficies de sellado. Durante la revisión del diseño, deben tenerse en cuenta los materiales duros, los orificios profundos, la geometría relacionada con la presión y las condiciones de inspección difíciles.
Directrices de diseño para fresado CNC de 5 ejes
Un buen diseño de 5 ejes proporciona referencias claras, tolerancias prácticas, acceso suficiente para las herramientas, paredes estables, radios de esquina utilizables y espacio libre adecuado para los dispositivos de fijación. La capacidad de 5 ejes debe resolver problemas funcionales en lugar de justificar geometrías innecesarias.

Definir tolerancias funcionales y datos de referencia
Las tolerancias y referencias funcionales deben describir cómo encaja, se alinea, sella o se mueve el componente durante el ensamblaje. Deben centrar el control del proceso en las características que afectan directamente al rendimiento.
Las características multifacéticas deben tener como referencia un sistema de puntos de referencia estable que pueda establecerse en el dispositivo de fijación y reproducirse durante la inspección. Una mala selección de puntos de referencia puede dificultar el mecanizado o imposibilitar la medición consistente de una tolerancia razonable.
Evite aplicar tolerancias estrictas a todas las dimensiones. Un control innecesario aumenta el número de pasadas de acabado, el tiempo de inspección, la frecuencia de cambio de herramientas, los requisitos medioambientales y el riesgo de desperdicio, sin mejorar la funcionalidad.
Mejorar el acceso a las herramientas y los ángulos de corte.
El acceso a la herramienta debe permitir que tanto el filo de corte como el portaherramientas alcancen la superficie sin interferencias. El movimiento de 5 ejes mejora la dirección de aproximación, pero no permite el paso de un portaherramientas sólido a través de la geometría circundante.
Las vías de acceso despejadas, los espacios adecuados y los ángulos de inclinación prácticos permiten el uso de herramientas más cortas y soportes más robustos. Estas características mejoran la rigidez y reducen la sensibilidad del proceso a las vibraciones y la deformación.
Los diseñadores deben considerar el conjunto completo de la herramienta, en lugar de solo el diámetro de la fresa. Un diseño estrecho puede permitir el paso de la herramienta de corte, pero impedir que el portaherramientas o el husillo alcancen la profundidad requerida.
Evite las caries excesivamente profundas.
Las cavidades excesivamente profundas aumentan el voladizo de la herramienta, la vibración, la acumulación de virutas y el tiempo de mecanizado. La inclinación de 5 ejes puede mejorar el acceso, pero no elimina todas las limitaciones relacionadas con la profundidad.
Siempre que sea posible, reduzca la profundidad de la cavidad, aumente el ancho de la abertura, utilice zonas escalonadas o divida el componente en secciones mecanizables. Las aberturas de acceso más grandes también pueden facilitar la limpieza, el recubrimiento y la inspección después del mecanizado.
Una cavidad profunda debe estar justificada por su función. Si la profundidad solo reduce el peso o crea un efecto estético imperceptible, una cavidad más sencilla puede ofrecer un rendimiento similar a un menor coste.
Utilice radios de esquina internos prácticos
Los radios de esquina internos prácticos permiten que las fresas estándar mantengan un movimiento suave y un corte estable. Una esquina interna no puede ser perfectamente afilada cuando se produce mediante una herramienta de corte cilíndrica giratoria.
Un radio mayor que el de la herramienta impide que la fresa se acople completamente a la esquina. Esto reduce los picos de fuerza de corte, las vibraciones, el calor y las marcas visibles.
Los radios muy pequeños requieren herramientas de diámetro reducido, que son menos rígidas y eliminan el material lentamente. Aumentar un radio no crítico puede reducir el tiempo de ciclo y el riesgo de la herramienta sin modificar la función del componente.
Controlar paredes delgadas y elementos no soportados
Las paredes delgadas deben ser lo suficientemente gruesas y estar bien reforzadas para resistir la fuerza de corte, la presión de sujeción y la tensión del material. Las paredes altas o irregulares pueden doblarse durante el mecanizado y volver a moverse una vez que se libera la fijación.
El desbaste equilibrado, los cortes alternos, las pasadas de acabado ligeras, las nervaduras de soporte temporales y las abrazaderas colocadas con precisión pueden reducir la distorsión. Sin embargo, el control del proceso no puede compensar por completo un diseño extremadamente deficiente.
El espesor de la pared debe seleccionarse en función del material, la altura, la longitud, la tolerancia y el acabado superficial. Una pared delgada de aluminio puede comportarse de manera muy diferente a una pieza de acero inoxidable o plástico de tamaño similar.
Planificar la sujeción de piezas y la liberación de dispositivos.
Antes de definir la geometría final, es necesario considerar la sujeción de las piezas. El fabricante requiere superficies rígidas o elementos temporales que puedan sujetarse sin dañar las áreas funcionales.
Las pestañas de sacrificio, las bases de cola de milano, los soportes extraíbles, las mordazas blandas personalizadas o los dispositivos de punto cero pueden mejorar el acceso y la repetibilidad. Estas características deben proporcionar soporte sin comprometer la visibilidad de las superficies importantes.
El volumen rotado de la pieza completa y el dispositivo de sujeción debe permanecer dentro del área de trabajo de la máquina. Asimismo, debe haber espacio libre para el sondeo, el cambio de herramientas, la evacuación de virutas y los movimientos de retracción seguros.
Simplificar la complejidad no funcional
La complejidad no funcional debe eliminarse cuando no mejora el rendimiento, el montaje, el peso ni la apariencia. Cada ángulo compuesto, radio pequeño, cavidad decorativa o superficie de forma libre aumenta el esfuerzo de programación y mecanizado.
La simplificación puede permitir el uso de herramientas más grandes, trayectorias más suaves, menos orientaciones, una inspección más sencilla y un menor riesgo de desperdicio. Además, puede abaratar las futuras revisiones de diseño.
Una revisión DFM (Diseño para la Fabricación) debe identificar qué características realmente requieren capacidad de 5 ejes y cuáles pueden reemplazarse con geometrías más simples. Esto ayuda a preservar la intención del diseño sin incurrir en costos innecesarios por movimientos de máquina.
Cómo optimizar el proceso de fresado de 5 ejes?
El proceso de fresado de 5 ejes se optimiza mediante el uso de herramientas rígidas, un acoplamiento estable, una orientación controlada de la herramienta, una simulación verificada y una gestión planificada del calor, el desgaste y la distorsión. La optimización debe mejorar la repetibilidad, no solo acortar el ciclo programado.
Seleccione las herramientas de corte adecuadas.
Las herramientas de corte adecuadas se ajustan al material, el tamaño de la pieza, el alcance requerido, el estado de la superficie y la estrategia de corte. Siempre que la geometría lo permita, se deben usar herramientas cortas, ya que proporcionan mayor rigidez.
El material de la herramienta, el recubrimiento, el número de ranuras, el ángulo de hélice, la preparación del filo y el tipo de portaherramientas influyen en la formación de virutas, el calor, la fuerza de corte y la vida útil de la herramienta. Una herramienta optimizada para aluminio puede tener un rendimiento deficiente en titanio o materiales compuestos abrasivos.
Las herramientas de largo alcance y diámetro reducido deben reservarse para trabajos que realmente las requieran. Cuando su uso sea inevitable, se deben controlar cuidadosamente las cargas de corte, la excentricidad, el equilibrio del portaherramientas y los intervalos de reemplazo.
Optimizar trayectorias y orientación de herramientas.
Las trayectorias de herramienta optimizadas mantienen un contacto estable con la fresa y evitan movimientos rotatorios innecesarios. El ángulo de la herramienta debe proporcionar acceso y espacio libre sin provocar cambios bruscos en el eje.
Los movimientos de enlace fluidos, los ángulos de inclinación y avance controlados, la dirección de corte uniforme y las transiciones graduales mejoran el comportamiento de la máquina. Además, pueden reducir las marcas de contacto en los puntos de encuentro de las trayectorias de acabado adyacentes.
El programador debe revisar el movimiento real del eje, en lugar de solo el punto de contacto en el modelo. Un pequeño cambio en la punta de la herramienta puede requerir un movimiento de rotación amplio o rápido cuando la fresa está lejos del centro de pivote de la máquina.
Utilice la detección de colisiones y la simulación de máquinas.
La detección de colisiones debe incluir la herramienta de corte, el soporte, el husillo, la mesa, el dispositivo de fijación, la pieza en bruto, la pieza terminada y la carcasa de la máquina. Comprobar únicamente el filo de corte no representa un riesgo real en el taller.
La simulación de la máquina debe utilizar la configuración rotativa, los límites de recorrido, los datos de pivote y los conjuntos de herramientas correctos. Una simulación genérica podría aprobar una trayectoria que la máquina real no puede alcanzar de forma segura.
Una simulación verificada reduce el tiempo de prueba, pero en la primera producción aún se debe utilizar un control de avance cuidadoso, comprobaciones de desviación, sondeo y observación. La verificación digital no puede detectar una pieza instalada en la orientación incorrecta.
Controla la velocidad de avance, la velocidad del husillo y el acoplamiento de la herramienta.
La velocidad de avance, la velocidad del husillo y el contacto de la herramienta de corte deben coincidir con el material, la geometría de la herramienta, la rigidez de la máquina y la operación prevista. Un espesor de viruta estable es más importante que utilizar la velocidad máxima disponible.
El desbaste con contacto constante ayuda a evitar aumentos repentinos de fuerza en esquinas y zonas estrechas. Los parámetros de acabado deben controlar la altura de la ondulación, la dirección de corte, el calor y la calidad del borde, en lugar de limitarse a reducir el avance.
El movimiento rotatorio puede afectar el avance de la punta de la herramienta incluso cuando los ejes individuales parecen moverse lentamente. Los controladores avanzados y los sistemas CAM pueden compensar esto, pero el programador debe revisar el movimiento y la superficie resultantes.
Gestionar el desgaste de las herramientas, el calor y la deformación de las piezas.
El desgaste, el calor y la deformación de la herramienta deben controlarse antes de que afecten las dimensiones o el acabado superficial. Los programas de 5 ejes suelen incluir ciclos de acabado prolongados en los que el deterioro gradual de la herramienta puede modificar el perfil final.
El calentamiento de la máquina, la temperatura estable del refrigerante, el reemplazo planificado de la herramienta, el monitoreo de la vida útil de la herramienta y el sondeo durante el proceso pueden mejorar la consistencia. Las piezas de alto valor no deben depender de que la herramienta de corte dure hasta que se produzca una falla visible.
La deformación de la pieza debe controlarse mediante la eliminación equilibrada de material, el desbaste en múltiples lados, la sujeción controlada, el uso de material con alivio de tensiones y el acabado una vez que el componente se haya estabilizado.
Tratamientos superficiales para piezas fresadas en 5 ejes
Los tratamientos superficiales habituales para piezas fresadas en 5 ejes incluyen anodizado, galvanoplastia, recubrimiento en polvo, tratamiento térmico, pulido y granallado. El tratamiento adecuado depende del material, la resistencia a la corrosión, la dureza, la conductividad, el aspecto y los requisitos dimensionales.

| Tratamiento de superficies | Materiales típicos | Propósito principal | Consideraciones de fabricación |
| Anodizado | Aluminio: | Resistencia a la corrosión, dureza, apariencia | El recubrimiento afecta las dimensiones y el color puede variar según la aleación. |
| galvanoplastia | Acero, cobre, latón, aleaciones seleccionadas | Corrosión, conductividad, desgaste, apariencia | Es posible que sea necesario enmascarar las roscas y los ajustes precisos. |
| Pintura en Polvo | Aluminio y acero | Acabado protector y estético duradero | Un recubrimiento grueso puede rellenar pequeños detalles. |
| Tratamiento térmico | Acero, aluminio, aleaciones de titanio | Resistencia, dureza, control de la tensión | La deformación puede requerir un mecanizado de acabado. |
| Pulido | Metales y plásticos seleccionados | Suavidad y apariencia cosmética | Puede redondear los bordes o modificar pequeños detalles. |
| Granallado | Aluminio, acero inoxidable, otros metales | Textura mate uniforme | La manipulación y el enmascaramiento afectan la consistencia cosmética. |
Anodizado
El anodizado es un tratamiento electroquímico que se utiliza principalmente para mejorar la resistencia a la corrosión, la dureza superficial y el aspecto de los componentes de aluminio. También puede proporcionar un color decorativo.
El recubrimiento modifica las dimensiones finales de las superficies tratadas, lo cual es importante para orificios, roscas, superficies de sellado y ajustes precisos. El dibujo debe especificar si las dimensiones se aplican antes o después del anodizado.
La aleación y el estado de la superficie influyen en el color y la uniformidad. Para que las piezas tengan un aspecto idéntico, se deben utilizar lotes de material controlados y procedimientos de mecanizado y granallado uniformes.
galvanoplastia
La galvanoplastia consiste en depositar una capa metálica, como níquel, zinc, cromo u otro recubrimiento, sobre el componente. Se utiliza para la protección contra la corrosión, la conductividad, la resistencia al desgaste o para mejorar la apariencia.
El espesor del recubrimiento puede afectar a orificios pequeños, roscas, ajustes y bordes afilados. Las áreas funcionales pueden requerir enmascaramiento, y la especificación del recubrimiento debe definir tanto el material como el espesor requerido.
La geometría compleja de 5 ejes puede generar dificultades en la distribución del recubrimiento en huecos y cavidades profundas. El proveedor de acabado debe evaluar si la geometría permite una cobertura uniforme.
Pintura en Polvo
El recubrimiento en polvo proporciona un acabado protector y estético duradero sobre aluminio, acero y otros metales adecuados. Se utiliza comúnmente para carcasas, soportes, marcos y componentes de equipos expuestos.
El recubrimiento es más grueso que la mayoría de las capas de chapado o anodizado. Los orificios pequeños, las roscas, los puntos de conexión a tierra, las interfaces de sellado y las superficies de acoplamiento de precisión normalmente requieren enmascaramiento.
Los bordes afilados pueden recibir una cobertura menos uniforme que las superficies amplias, mientras que los huecos profundos pueden ser difíciles de recubrir de manera uniforme. El diseño de los bordes y la orientación de la estructura deben revisarse antes de la producción.
Tratamiento térmico
El tratamiento térmico modifica las propiedades mecánicas, la dureza, la resistencia o las tensiones internas de las piezas metálicas. Puede aplicarse antes del desbaste, entre las etapas de mecanizado o después de la eliminación principal del material.
La secuencia afecta la estabilidad dimensional. El mecanizado posterior al endurecimiento aumenta el desgaste de la herramienta, mientras que el tratamiento térmico posterior al mecanizado puede distorsionar los orificios, la planitud, la posición y las paredes delgadas.
Los componentes críticos pueden requerir mecanizado en bruto, alivio de tensiones, tratamiento térmico y acabado final. Los planos y los requisitos de compra deben definir claramente el estado requerido.
Pulido y Granallado
El pulido y el granallado modifican la textura y el aspecto de la superficie de las piezas mecanizadas. El pulido reduce la rugosidad o crea una superficie reflectante, mientras que el granallado produce un acabado mate más uniforme.
El pulido manual puede redondear bordes afilados, suavizar pequeños detalles y modificar las dimensiones locales. Por lo tanto, los requisitos estéticos deben especificar las superficies controladas y las marcas direccionales aceptables.
El granallado puede disimular pequeñas variaciones en la trayectoria de la herramienta, pero no eliminará las marcas profundas de la fresa ni los errores geométricos. Las piezas deben mecanizarse hasta obtener un acabado base adecuado antes del tratamiento estético.
¿Qué factores influyen en el coste del fresado CNC de 5 ejes?
El costo del fresado CNC de 5 ejes se ve afectado por el material, el tamaño de la pieza, la geometría, la tolerancia, el acabado superficial, la programación, la configuración, las herramientas, la inspección, la cantidad de producción y el plazo de entrega. La tarifa por hora de la máquina es solo una parte del costo total.
Material y tamaño de stock
El material influye en el costo a través del precio de compra, la velocidad de corte, el desgaste de la herramienta, los requisitos de refrigerante y la dificultad de mecanizado. Las aleaciones de titanio y níquel generalmente requieren más tiempo y herramientas que el aluminio o el latón de fácil mecanizado.
El tamaño de la pieza determina la cantidad de material que se debe eliminar. Un componente ligero ya acabado puede resultar caro si se parte de un bloque grande y requiere un desbaste extenso.
Las piezas casi terminadas, forjadas o fundidas pueden reducir los residuos para volúmenes de producción adecuados. Sin embargo, pueden implicar requisitos adicionales de utillaje, pedido mínimo o plazos de entrega que no resultan económicos para los prototipos.
Geometría de la pieza y eliminación de material
La geometría compleja incrementa los costos cuando requiere acceso restringido, muchas herramientas, pasos laterales pequeños, acabado lento o cambios repetidos del eje de la herramienta. Las cavidades profundas y las paredes delgadas también aumentan el riesgo.
Las altas tasas de remoción de material aumentan el tiempo de desbaste, el volumen de viruta, el desgaste de la herramienta y la dificultad para controlar la distorsión. Es posible que el proceso requiera un desbaste por etapas o una relajación intermedia antes del acabado.
Eliminar la complejidad innecesaria suele ser la forma más eficaz de reducir costes. Un pequeño cambio de diseño puede permitir el uso de una fresa más grande, una herramienta más corta, un dispositivo de fijación más sencillo o una inspección más rápida.
Tolerancias y Acabado Superficial
Las tolerancias más estrictas aumentan los costos porque requieren condiciones más estables, pasadas de acabado, monitoreo de herramientas, sondeo e inspección. También pueden aumentar el riesgo de desperdicio.
Los acabados superficiales finos requieren avances más pequeños, direcciones de corte controladas, más pasadas y, en ocasiones, pulido manual. Las áreas grandes de forma libre pueden consumir mucho tiempo de máquina.
Solo las superficies funcionales deben someterse a controles rigurosos. Las tolerancias generales y los acabados mecanizados estándar suelen ser suficientes para las zonas no críticas.
Complejidad de programación y configuración
El costo de programación aumenta con el movimiento simultáneo, las múltiples orientaciones de mecanizado, las características sensibles a las colisiones y el acabado superficial complejo. El ingeniero CAM también debe verificar el movimiento de la máquina después del procesamiento.
El coste de instalación incluye la preparación del material, el diseño de la fijación, las mordazas blandas, las rutinas de palpado, la preparación de la herramienta y la prueba de la primera pieza.
Los pedidos repetidos distribuyen estos costos fijos de ingeniería entre más componentes. Por lo tanto, las revisiones estables y los accesorios reutilizables mejoran la rentabilidad por unidad.
Requisitos de herramientas y accesorios
El costo de las herramientas depende del material de la fresa, el recubrimiento, el tamaño, el alcance, el portaherramientas y la vida útil prevista. Las aleaciones duras, los materiales compuestos abrasivos y las herramientas de acabado pequeñas pueden requerir reemplazos frecuentes.
Los dispositivos de fijación personalizados cuestan más que las mordazas estándar, pero pueden mejorar el acceso, la repetibilidad y el tiempo de ciclo. Un dispositivo bien diseñado también puede reducir la variabilidad en la inspección.
Para prototipos, un sistema de sujeción simple y desechable puede resultar más económico que un dispositivo específico. Las cantidades de producción pueden justificar el uso de sistemas de punto cero o de varias piezas que reduzcan el tiempo de preparación.
Cantidad de producción y plazo de entrega
La cantidad de producción influye en cómo se distribuyen los costos de programación, configuración, utillaje e inspección. El fresado de 5 ejes puede ser económico para prototipos porque evita el uso de moldes y fijaciones angulares específicas.
Para la producción en serie, la optimización de los dispositivos, los programas probados y el control de la vida útil de las herramientas pueden reducir el costo unitario. El tamaño del lote también debe tener en cuenta el trabajo en curso, la capacidad de inspección y la disponibilidad de materiales.
Los plazos de entrega reducidos pueden aumentar los costes cuando requieren una programación prioritaria, materiales urgentes, adquisición rápida de herramientas, horas extras o la interrupción de los planes de producción.
Cómo elegir un proveedor de servicios de fresado CNC de 5 ejes?
Un proveedor de fresadoras CNC de 5 ejes debe seleccionarse en función de la capacidad de la máquina, la experiencia en programación, el conocimiento de los materiales, los recursos de inspección, los sistemas de calidad, la comunicación y el soporte a la producción. Poseer una máquina de 5 ejes por sí solo no demuestra competencia en la fabricación.
Tamaño de la máquina y configuración de ejes
El tamaño de la máquina y la configuración de los ejes deben coincidir con las dimensiones, el peso, la holgura de rotación y los requisitos del husillo del componente. El recorrido nominal por sí solo no garantiza que la pieza pueda girar de forma segura.
Un centro de mecanizado vertical CNC de 5 ejes puede ser eficaz para componentes de precisión compactos, mientras que los equipos con mesa de cabezales o cabezales dobles de mayor tamaño pueden ser mejores para estructuras pesadas y piezas largas.
El proveedor debe evaluar el área de rotación completa, la altura del dispositivo de fijación, la holgura del husillo, el alcance de la herramienta y la carga útil rotatoria antes de confirmar la viabilidad de fabricación.
Experiencia en materiales e industria
La experiencia con el material ayuda al proveedor a seleccionar las herramientas, los parámetros de corte, el refrigerante, los dispositivos de fijación y los métodos de control de la distorsión adecuados. El movimiento en 5 ejes no sustituye el conocimiento del comportamiento de materiales difíciles.
La experiencia en el sector es importante cuando el proyecto requiere trazabilidad, certificación, acabado controlado, documentación reglamentada o inspección especializada.
Los ejemplos de componentes comparables son más útiles que las declaraciones generales de capacidad. El proveedor debe poder explicar los riesgos y el proceso de fabricación para la geometría y el material específicos.
Capacidad de programación y simulación CAM
El proveedor debe utilizar software CAM adecuado, postprocesadores específicos para la máquina y simulación completa de colisiones. Estos sistemas transforman el diseño en un movimiento de máquina seguro y controlable.
Pregunte si la simulación incluye el husillo, la mesa giratoria, los dispositivos de fijación, los portaherramientas, el material en bruto y los límites de recorrido. La simulación solo de la punta de la herramienta no es suficiente para trabajos complejos de 5 ejes.
Un proceso de programación maduro incluye control de revisiones, ensamblajes de herramientas documentados, pruebas controladas y verificación del código CNC publicado, en lugar de depender únicamente del modelo CAM original.
Capacidad de tolerancia e inspección
La capacidad de tolerancia debe estar respaldada por equipos y métodos de medición calibrados que permitan acceder a las características complejas del componente. Una declaración de tolerancia general no es suficiente.
Los agujeros en ángulo, los perfiles de forma libre, la posición de múltiples caras y los puntos de referencia compuestos pueden requerir inspección con máquina de medición por coordenadas (CMM), escaneo óptico o dispositivos de fijación personalizados.
El proveedor debe explicar cómo se establecerá el sistema de referencia del plano durante el mecanizado y la inspección. Una característica no puede controlarse de forma fiable si el método de medición no reproduce la estructura de referencia prevista.
Garantía de Calidad y Certificación
El control de calidad debe abarcar la identificación de materiales, la revisión de planos, la configuración, el utillaje, la inspección, las no conformidades, el acabado y el envío. La certificación respalda el sistema, pero no sustituye la disciplina de los procesos diarios.
Los registros de inspección, los informes de primera muestra, los certificados de materiales y la documentación del proceso deben estar disponibles cuando el proyecto los requiera.
El nivel de calidad adecuado depende del riesgo de la aplicación. Un prototipo visual puede requerir una verificación dimensional básica, mientras que un componente aeroespacial, médico o sometido a presión puede requerir una trazabilidad detallada.
Plazos de entrega, comunicación y soporte de producción
Un soporte de producción fiable incluye comentarios claros sobre el diseño para la fabricación (DFM), una planificación realista, una comunicación de ingeniería eficaz y revisiones de diseño controladas.
Un proveedor cualificado de servicios de mecanizado CNC de 5 ejes debe identificar la geometría inaccesible, las tolerancias innecesarias, los riesgos de distorsión, los márgenes de recubrimiento y las oportunidades de ahorro de costes antes de que comience el mecanizado.
Para la producción repetida, el proveedor debe conservar los programas controlados, la información de los dispositivos de fijación, los planes de inspección, los datos de las herramientas y el historial de fabricación. Esto garantiza una calidad constante cuando se vuelve a pedir el componente.
Preguntas Frecuentes
¿Cuál es la diferencia entre las fresadoras CNC de 3, 4 y 5 ejes?
Una fresadora CNC de 3 ejes se desplaza a lo largo de los ejes X, Y y Z y mecaniza principalmente características desde una sola dirección. Una fresadora de 4 ejes añade un eje rotatorio para piezas cilíndricas o con múltiples caras. Una fresadora de 5 ejes añade dos ejes rotatorios, lo que permite mecanizar ángulos compuestos y varias caras en una sola configuración. Esto reduce los cambios de sujeción, los errores de alineación y el tiempo total de procesamiento para componentes complejos.
¿Es más rápido el mecanizado CNC de 5 ejes?
El mecanizado CNC de 5 ejes suele ser más rápido para piezas complejas, ya que permite combinar de tres a cinco configuraciones convencionales en una sola configuración principal. Esto reduce el reposicionamiento, los cambios de fijación, la alineación y la inspección intermedia. Sin embargo, la programación CAM y la simulación de colisiones suelen llevar más tiempo. Para placas simples o cavidades abiertas, una máquina de 3 ejes puede ofrecer un ciclo más corto y un menor coste total.
¿Cuál es la diferencia entre el mecanizado CNC de 5 ejes y de 6 ejes?
Una máquina CNC de 5 ejes utiliza tres ejes lineales y dos rotativos para mecanizar las piezas más complejas, con múltiples caras y contornos. Una máquina de 6 ejes añade un movimiento controlado más, lo que facilita el acceso a geometrías restringidas o permite realizar operaciones combinadas de fresado y torneado. El eje adicional aumenta la flexibilidad, pero también incrementa el coste del equipo, la dificultad de programación, el riesgo de colisión y los requisitos de verificación del proceso.
Conclusión
El fresado CNC de 5 ejes combina tres movimientos lineales con dos rotatorios para fabricar componentes complejos, multifacéticos, angulares y contorneados. Su principal ventaja reside en la reducción de los tiempos de preparación, la mejora del acceso a las herramientas, el mantenimiento de las relaciones entre las características, el uso de fresas más cortas y la obtención de superficies de alta calidad. Sin embargo, el éxito depende de un diseño práctico, una programación CAM verificada, una sujeción estable de la pieza, la simulación de colisiones, un utillaje controlado y una inspección adecuada.
En TiRapid , ofrecemos servicios de mecanizado CNC de precisión y fabricación de componentes metálicos y plásticos a medida. Nuestras capacidades abarcan prototipos y piezas de bajo volumen que requieren fresado multieje, geometría compleja, tolerancias controladas, revisión de materiales, retroalimentación DFM, inspección dimensional, acabado superficial y soporte de producción confiable.















