
Die CNC-Stahlbearbeitung vereint Präzisionstechnik mit der enormen Festigkeit von Stahl und ermöglicht so die Herstellung von Hochleistungskomponenten für verschiedenste Branchen. Mithilfe fortschrittlicher computergesteuerter Werkzeuge wird Rohstahl in langlebige, maßgenaue Teile verwandelt, die in der Automobilindustrie, der Luft- und Raumfahrt, der Robotik und in Energiesystemen Anwendung finden. Dieser Leitfaden erläutert wichtige Prozesse, Werkstoffgüten, Oberflächenbeschaffenheiten und praktische Anwendungen, die die Leistungsfähigkeit von CNC-bearbeitetem Stahl verdeutlichen.
Was ist CNC-Stahlbearbeitung?
Die CNC-Stahlbearbeitung nutzt computergesteuerte Werkzeuge, um Stahlwerkstoffe mit höchster Präzision zu schneiden, zu formen und zu veredeln. Als eines der widerstandsfähigsten Metalle lässt sich Stahl zu komplexen Bauteilen mit engen Toleranzen für anspruchsvolle Branchen wie die Automobil-, Luft- und Raumfahrt- sowie die Robotikindustrie verarbeiten.
Wichtige CNC-Bearbeitungsprozesse für Stahl
Die CNC-Stahlbearbeitung umfasst ein breites Spektrum an Verfahren zur präzisen und gleichmäßigen Formgebung und Veredelung von Stahl zu funktionalen Bauteilen. Vom Schneiden und Bohren über das Schleifen bis hin zum Erodieren – jedes Verfahren bietet spezifische Vorteile. Das Verständnis dieser Verfahren hilft Ihnen, die optimale Methode für die Geometrie, die Toleranzen und die Kostenvorgaben Ihres Bauteils auszuwählen.
1. Schneideverfahren
CNC Fräsen
Beim Fräsen werden mithilfe von mehrachsigen, rotierenden Fräsern komplexe Stahlteile geformt, indem Material Schicht für Schicht abgetragen wird.
Anwendungsbereiche: Motorhalterungen, Getriebegehäuse, Hydraulikblöcke und Formen.
Genauigkeit: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Tipp: Verwenden Sie Schaftfräser mit variabler Steigung, um Rattern zu reduzieren; Gleichlauffräsen führt zu einer besseren Oberflächengüte.
Beispiel: TiRapid fertigte ein Gehäuse aus Edelstahl 304 mit einer Planheit von 0.03 mm über 100 mm, um eine enge Passung bei der Montage zu gewährleisten.
CNC-Drehen
Das Drehen ist die Grundlage der CNC-Stahlbearbeitung. Das Werkstück rotiert auf einer Drehmaschine, während ein stationäres Schneidwerkzeug Material abträgt und so präzise zylindrische Formen erzeugt.
Anwendungsbereiche: Wellen, Bolzen, Buchsen, Kupplungen, Gewindebauteile.
Genauigkeit: ±0.01–0.03 mm; Oberflächenrauheit Ra 0.8–3.2 μm.
Werkzeuge & Werkstoffe: Hartmetall-Wendeschneidplatten mit CVD-Beschichtung für Kohlenstoff- und legierte Stähle (1045, 4140). Für Edelstähle (304, 316) sind scharfe Wendeschneidplatten und eine Kühlmittelflutung erforderlich.
Beispiel: TiRapid bearbeitet Antriebswellen aus 4140-Stahl mit einer Toleranz von ±0.01 mm und gewährleistet so perfekte Lagerpassungen für Automobilsysteme.
Bohren & Gewindeschneiden
Durch Bohren entstehen präzise runde Löcher; durch Gewindeschneiden werden Innengewinde geschnitten.
Anwendungsbereiche: Bolzenlöcher, Gewindefittings und Präzisionsausrichtstifte.
Genauigkeit: Bohrungen bis Toleranz H7; Gewinde bis Klasse 6H.
Vorgehensweise: Verwenden Sie Schnellarbeitsstahlbohrer für Kohlenstoffstahl, Hartmetallbohrer für gehärtete Legierungen und Formgewindebohrer für duktile Werkstoffe.
Beispiel: Für einen Edelstahlverteiler setzte TiRapid das synchronisierte Gewindeschneiden ein, um M8-Gewinde mit einer Steigungsgenauigkeit von 0.02 mm zu schneiden und so die Gewindefestigkeit um 30 % zu verbessern.
Bohren
Durch Aufbohren werden vorgebohrte Löcher vergrößert, um enge Innendurchmesser und eine präzise Ausrichtung zu erreichen.
Anwendungsbereiche: Lagergehäuse, Hydraulikzylinder und Spindelbohrungen.
Genauigkeit: Rundheit ≤0.01 mm; Koaxialität ≤0.02 mm.
Beispiel: TiRapid bohrte Hydraulikbuchsen aus 1045-Stahl mit einer Toleranz von 0.01 mm und gewährleistete so eine perfekte Passform für Hochdruckanwendungen.
Schleifen
Durch Schleifen werden Oberflächenstruktur und Präzision über die üblichen Grenzen der maschinellen Bearbeitung hinaus verfeinert.
Anwendungsgebiete: Präzisionswellen, Dichtflächen und Werkzeugkomponenten.
Genauigkeit: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Beispiel: Durch Oberflächenschleifen wurden gehärtete 42CrMo4-Zahnradflächen auf Ra 0.4 μm gebracht, wodurch ein Nachpolieren entfiel.
2. Fortschrittliche Bearbeitungsverfahren
Anstich
Beim Räumen wird Material mit mehrzahnigen Schneidwerkzeugen in einem Arbeitsgang abgetragen.
Anwendungsbereiche: Keilwellenprofile, Innenverzahnungen, Zahnradnaben.
Vorteile: Äußerst konstante Profilgenauigkeit und schnelle Produktion.
Beispiel: TiRapid hat Innenverzahnungen in Naben aus 8620-Stahl für einen Roboteraktuator geräumt und dabei eine Gleichmäßigkeit im Mikrometerbereich erreicht.
Funkenerosion (EDM)
Bei der Funkenerosion werden kontrollierte Funken zur Materialerosion eingesetzt; sie eignet sich perfekt für harte Stähle oder scharfe Ecken, die mit Werkzeugen nicht erreichbar sind.
Anwendungsgebiete: Werkzeugstähle, Formen, medizinische Implantate, Luft- und Raumfahrtkomponenten.
Genauigkeit: ±0.005–0.01 mm.
Beispiel: TiRapid nutzte Senkerodieren, um scharfe 0.1 mm Innenkanten an H13-Stahlformen für mikrofluidische Komponenten herzustellen.
Laserschneiden
Beim Laserschneiden wird ein fokussierter Strahl verwendet, um Stahlbleche präzise zu schneiden oder zu gravieren.
Anwendungsbereiche: Dünne bis mittelstarke Bleche, Gehäuse, dekorative Paneele.
Vorteile: Berührungsloses Schneiden, saubere Kanten, minimaler Grat.
Beispiel: TiRapid lasergeschnittene 2 mm Edelstahl-Namensschilder mit Seriengravur, wodurch die Nachbearbeitungszeit um 40 % reduziert wird.
Wasserstrahlschneiden
Beim Wasserstrahlschneiden wird unter hohem Druck stehendes Wasser mit Abrasivmittel vermischt, um Kaltbearbeitungen durchzuführen.
Anwendungsgebiete: Dicke Bleche und wärmebehandelte Werkstoffe.
Vorteile: Keine thermische Verformung; Erhaltung der Metallurgie.
Beispiel: Bei 50 mm dicken 304-Stahlplatten erzielte TiRapid präzise Kanten (±0.1 mm), ohne die Kornstruktur zu verändern.
3. Umformprozesse
Beugung
Beim Biegen werden Stahlbleche oder -rohre mithilfe von CNC-Abkantpressen in präzise Winkel umgeformt.
Anwendungsbereiche: Rahmen, Gehäuse, architektonische Halterungen.
Beispiel: TiRapid bog 2 mm dicke Edelstahlplatten 316 mit einer Genauigkeit von ±0.5° für medizinische Geräte.
Stempeln
Beim Stanzen wird ein Werkzeug in Stahl gepresst, um effizient große Stückzahlen von Teilen herzustellen.
Anwendungsbereiche: Karosserieteile für Kraftfahrzeuge, Haushaltsgeräte.
Beispiel: Stanzen von Kfz-Halterungen mit einer Wiederholgenauigkeit von ±0.05 mm.
Wenden
Durch Walzen wird die Dicke reduziert und es entstehen lange Bleche oder Profile mit gleichmäßiger Struktur.
Anwendungsbereiche: Baustahlbleche, -rohre.
Daten: Abweichung der Ebenheit <0.2 mm über eine Breite von 1 m.
Schmieden & Strangpressen
Beim Schmieden wird Stahl bei hoher Temperatur verdichtet, um die Festigkeit zu erhöhen; beim Strangpressen wird Stahl durch Matrizen gepresst, um lange Profile zu erhalten.
Anwendungsgebiete: Kurbelwellen, Hebel und Pleuelstangen.
Beispiel: Geschmiedete Hebel aus 42CrMo weisen eine um 25 % höhere Dauerfestigkeit auf als bearbeitete Teile.
Tiefziehen
Beim Tiefziehen werden Stahlbleche in nahtlose Hohlformen gezogen.
Anwendungsbereiche: Tanks, Spülbecken und Druckgehäuse für Kraftfahrzeuge.
Beispiel: TiRapid Tiefzieh-Edelstahlabdeckungen mit 1.5 mm Dicke, die eine Wandgleichmäßigkeit innerhalb von ±0.05 mm gewährleisten.
4. Den richtigen Prozess auswählen
Die Wahl des richtigen Stahlbearbeitungsverfahrens hängt von Geometrie, Toleranz, Material und Kostenzielen ab:
Prototyp: Fräsen + Bohren
Hohe Stückzahlen: Räumen oder Stanzen
Enge Toleranz: Schleifen + Erodieren
Wärmeempfindliches Material: Wasserstrahlschneiden
Ästhetisches Finish: Laser + Polieren
Durch die Zusammenführung mehrerer Prozesse unter einem Dach liefert TiRapid Stahlkomponenten, die in allen Branchen den Standards für Präzision, Langlebigkeit und Leistung gerecht werden.
Gängige Stahlsorten für die CNC-Bearbeitung
Die Wahl der richtigen Stahlsorte ist für die erfolgreiche CNC-Stahlbearbeitung unerlässlich. Jede Sorte unterscheidet sich in Zusammensetzung, Festigkeit, Bearbeitbarkeit und Korrosionsbeständigkeit. Das Verständnis dieser Eigenschaften hilft Ingenieuren und Einkäufern, Leistung, Kosten und Präzision in jedem Bearbeitungsprojekt optimal abzuwägen.
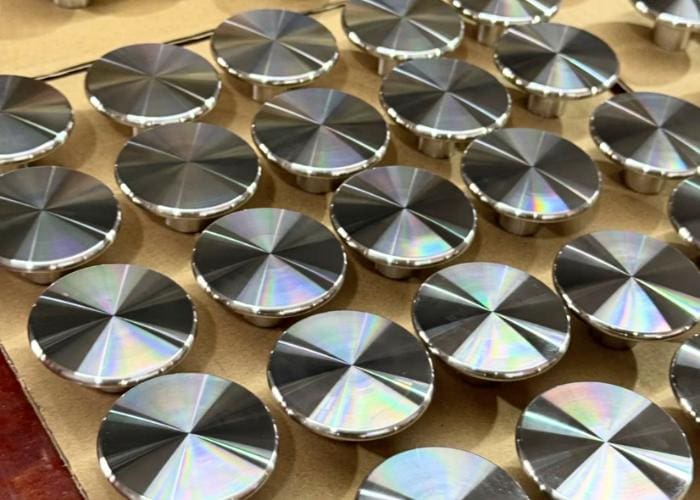
| Stahlsorte | Zusammensetzung & Art | Schlüsseleigenschaften | Bearbeitbarkeit / Schweißbarkeit | Typische Anwendungen | TiRapid Notizen & Beispiel |
| 1018 (Niedrigkohlenstoffstahl) | Fe, ~0.18 % C, Mn | Hohe Duktilität, leicht aufkohlbar, gute Zähigkeit | Gute Bearbeitbarkeit, ausgezeichnete Schweißbarkeit | Vorrichtungen, Wellen, Buchsen, einsatzgehärtete Teile | Wird zur Positionierung von Vorrichtungen und Wellen mit einer Toleranz von H7 (±0.01 mm) verwendet. |
| 1215 (Automatenstahl) | Fe, C, Mn, hoher S-Gehalt | Erzeugt kleine Späne, ermöglicht hohe Schnittgeschwindigkeiten, geringere Festigkeit | Hervorragende Bearbeitbarkeit, schlechte Schweißbarkeit | Beschläge, Stifte, Schrauben, Teile für automatische Drehmaschinen | Ideal für die Massenproduktion von Schrauben; spart 25 % Zykluszeit. |
| 1045 (Mittelkohlenstoffstahl) | Fe, ~0.45 % C, Mn, Si | Robust, preiswert, mäßig härtbar | Mäßige Bearbeitbarkeit, akzeptable Schweißbarkeit | Wellen, Zahnräder, Bolzen, Stifte | Bearbeitete Hydraulikstangen, oberflächengeschliffen auf Ra ≤ 0.4 µm. |
| 4130 (Cr-Mo-Legierungsstahl) | Fe, Cr, Mo, Mn | Hohes Festigkeits-Gewichts-Verhältnis, wärmebehandelbar | Durchschnittliche Bearbeitbarkeit, gute Schweißbarkeit | Geschweißte Rahmen, Flugzeugteile | Wird in geschweißten Querlenkern verwendet; Bohrungen mit einer Koaxialität von ≤ 0.01 mm. |
| 4140 (Cr-Mo-Legierungsstahl) | Fe, Cr, Mo, Mn | Ausgezeichnete Ermüdungs- und Verschleißfestigkeit; vorgehärtet bearbeitbar | Gute Bearbeitbarkeit, mäßige Schweißbarkeit | Kupplungen, Spindeln, Zahnräder | Vorgehärtete 4140-Naben ±0.01 mm; induktionsgehärtete Zähne. |
| 304 rostfreier Stahl | 18 Cr – 8 Ni (austenitisch) | Ausgezeichnete Korrosionsbeständigkeit, hohe Umformbarkeit | Gute Bearbeitbarkeit, ausgezeichnete Schweißbarkeit | Lebensmittelgeräte, Gehäuse, Klemmen | Gehäuse mit einer Ebenheit von 0.03 mm über 100 mm. |
| Edelstahl 316/316L | 17 Cr – 12 Ni – 2.5 Mo | Überlegene Korrosionsbeständigkeit in maritimen oder chemischen Umgebungen | Gute Bearbeitbarkeit, ausgezeichnete Schweißbarkeit | Schiffsventile, Chemieanlagen | Ventilblöcke aus 316L, Ra ≤ 0.8 µm nach dem Schleifen, dicht. |
| 17-4PH Edelstahl | Fe, Cr, Ni, Cu | Hohe Festigkeit und Korrosionsbeständigkeit, aushärtbar | Mäßige Bearbeitbarkeit, gute Schweißbarkeit | Luft- und Raumfahrtteile, Pumpenwellen | Bearbeitete und anschließend H900-gehärtete Stifte, Positionstoleranz ≤ 0.02 mm. |
| Werkzeugstähle (D2, H13, O1, A2) | Hoher C- und Cr-Gehalt / Mo-Gehalt | Extrem verschleiß- und hitzebeständig, stabil bei hohen Temperaturen | Schwierige Bearbeitbarkeit, schlechte Schweißbarkeit | Matrizen, Formen, Schneidwerkzeuge | H13 Formhohlräume EDM-bearbeitet Ra ≤ 0.4 µm, Eckradius ≤ 0.2 mm. |
Selection Guide (Auswahlhilfe)
| Zweck / Anforderung | Empfohlene Note | Entscheidender Vorteil |
| Schnelle Bearbeitung, Prototypen | 1215 / 1018 | Hohe Schnittleistung, geringer Werkzeugverschleiß |
| Hochfeste und ermüdungsbeständige Bauteile | 4140 / 4130 | Hervorragende mechanische Beständigkeit |
| Korrosionskritische Umgebungen | 316L / 17-4PH | Überlegene Korrosionsbeständigkeit |
| Lebensmittel- und Medizinprodukte | 304 / 316L | Hygienisch und leicht zu schweißen |
| Verschleißfeste Formen und Matrizen | D2 / H13 | Hohe Härte und Hitzebeständigkeit |
| Wirtschaftliche Allzweckwellen | 1045 | Robust und kostengünstig |
Konstruktions- und Toleranzüberlegungen für die CNC-Bearbeitung von Stahl
Konstruktions- und Toleranzplanung sind entscheidend für Präzision und Kosteneffizienz bei der CNC-Stahlbearbeitung. Jede Stahlsorte reagiert unterschiedlich auf Schnittkräfte, Temperatur und Spannung. Das Verständnis dieser Faktoren gewährleistet optimale Passung, Stabilität und Leistung über alle Produktionsvolumina hinweg.
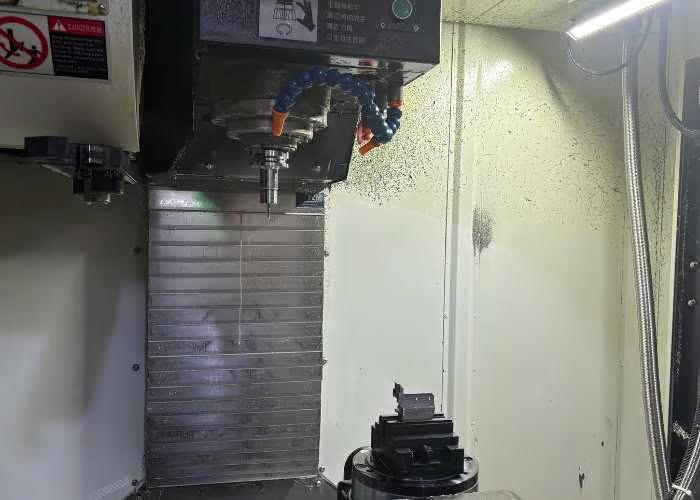
Konstruktionsfaktoren bei der CNC-Stahlbearbeitung
Materialverhalten:
Stahl dehnt sich unter Hitzeeinwirkung aus (mittlere Wärmeausdehnung ≈ 12 µm/m·°C). Konstrukteure müssen Maßabweichungen bei Bauteilen mit engen Toleranzen berücksichtigen, insbesondere beim Hochgeschwindigkeitsfräsen oder -drehen.
Ejemplo: Bei einer 200 mm langen Welle aus 4140-Stahl könnte ein Temperaturanstieg von 30°C eine Ausdehnung von ca. 0.072 mm verursachen – gering, aber ausreichend, um die Passungen bei der Montage zu beeinflussen.
Geometrieoptimierung:
Scharfe Innenkanten vermeiden (empfohlen: R ≥ 0.5 mm). Abrundungen reduzieren Spannungsspitzen und Werkzeugverschleiß. Dünne Wände (< 2 mm) aus Stahl neigen zur Verformung; Verstärkungsrippen oder Vorrichtungen sind empfehlenswert.
Bearbeitbarkeit vs. Toleranz:
Kohlenstoffstähle (z. B. 1018, 1045) können problemlos Toleranzen von ±0.02 mm einhalten; legierte Stähle wie 4140 erfordern aufgrund ihrer Härte eine präzisere Steuerung. Edelstähle (304/316) benötigen aufgrund der Kaltverfestigung oft größere Passungen (±0.05 mm).
Oberflächenebenheit und Rechtwinkligkeit:
Für Präzisionsbaugruppen werden eine Standard-Ebenheit von 0.03 mm/100 mm und eine Rechtwinkligkeit von ≤0.02 mm empfohlen.
TiRapid erzielt eine noch engere Planheit (≤0.015 mm) für optische und Automatisierungskomponenten.
Wärmebehandlung & Verformungskontrolle:
Nach dem Härten oder Anlassen ist ein Verzug von 0.05–0.2 mm pro 100 mm üblich. Durch Spannungsarmglühen vor der Endbearbeitung lässt sich dieser um bis zu 60 % reduzieren.
Ejemplo: TiRapid entspannt 4140-Wellen vor dem Schleifen und reduziert so den Verzug auf weniger als 0.02 mm.
Toleranzbereiche (Typische CNC-Stahlbearbeitung)
| Funktion | Standardtoleranz | Hohe Präzisionsfähigkeit |
| Lineare Abmessungen | ± 0.05 mm | ± 0.01 mm |
| Lochdurchmesser | H7 - H9 | H6 erreichbar |
| Flatness | 0.05 mm / 100 mm | ≤0.015 mm |
| Winkeligkeit | ± 0.5 ° | ± 0.2 ° |
| Gewindesteigungsgenauigkeit | ± 0.02 mm | ± 0.01 mm |
Oberflächenveredelung und Nachbearbeitung von Stahlteilen
Oberflächenbearbeitung und Nachbearbeitung sind entscheidende Schritte bei der CNC-Bearbeitung von Stahl und beeinflussen Korrosionsbeständigkeit, Verschleißfestigkeit und Optik maßgeblich. Die Wahl der richtigen Oberflächenbehandlung gewährleistet sowohl funktionale Zuverlässigkeit als auch ein ansprechendes Erscheinungsbild und macht Ihre Stahlteile somit produktionsreif.
1. Bearbeitungsfertig
Die bearbeitete Oberfläche zeigt die natürliche Textur nach dem CNC-Schneiden ohne weitere Nachbearbeitung. Werkzeugspuren und leichte Unregelmäßigkeiten sind sichtbar, die Maßgenauigkeit bleibt jedoch hoch.
Charakteristik: Leicht rau (Ra 3.2–6.3 µm), präzise Geometrie.
Anwendungen: Interne mechanische Teile, Prototypen oder passgenaue Baugruppen, bei denen das Aussehen zweitrangig ist.
Ejemplo: TiRapid liefert häufig unbearbeitete 1045-Wellen, die in Prüfvorrichtungen verwendet werden, und gewährleistet so eine Konzentrizität von ±0.01 mm.
2. Perlenstrahlen
Beim Kugelstrahlen werden feine Glas- oder Keramikperlen verschossen, um eine gleichmäßige, matte Oberfläche zu erzielen. Es entfernt kleine Grate und Kratzer und verbessert so sowohl die Textur als auch die Haftung der Beschichtung.
Charakteristik: Satinartiges Matt, glatte Haptik, Ra 0.8–3.2 µm.
Anwendungen: Automobilgehäuse, Robotergehäuse, sichtbare Industriepaneele.
Ejemplo: TiRapid verwendet für Edelstahlhalterungen vor dem Anodisieren das Kugelstrahlen, um eine gleichmäßige Beschichtungsdichte zu gewährleisten.
3. Pulverbeschichtung
Bei diesem Verfahren wird trockenes Pulver elektrostatisch aufgetragen und anschließend durch Hitzeeinwirkung zu einer robusten, farbigen Schicht ausgehärtet. Es bietet Langzeitbeständigkeit und Witterungsbeständigkeit.
Charakteristik: Äußerst langlebig, individuell anpassbare Farben, Korrosionsbeständigkeit > 1,000 Stunden Salzsprühtest.
Anwendungen: Maschinen für den Außenbereich, Geräterahmen, Fahrzeugabdeckungen.
Ejemplo: TiRapid beschichtet 4140-Strukturrahmen für Landmaschinen mit schwarzem, mattem Pulver für eine verbesserte Verschleißfestigkeit.
4. Galvanisieren
Bei der Galvanisierung wird die Stahloberfläche mit Metallen wie Zink, Nickel oder Chrom überzogen, um den Korrosionsschutz und die Ästhetik zu verbessern.
Charakteristik: Glatt und reflektierend, Härte bis zu 900 HV (Chrom), hohe Chemikalienbeständigkeit.
Anwendungen: Befestigungselemente für die Automobilindustrie, Schiffsteile, dekorative Komponenten.
Ejemplo: TiRapid verwendet eine Zink-Nickel-Beschichtung für Präzisionsschrauben und erreicht damit eine Korrosionsbeständigkeit von über 720 Stunden.
5. Brünierung und QPQ-Behandlung
Durch Brünieren und QPQ-Verfahren (Abschrecken-Polieren-Abschrecken) entsteht ein dichter Oxidfilm, der Verschleiß- und Rostbeständigkeit bietet und gleichzeitig die Maßgenauigkeit erhält.
Charakteristik: Gleichmäßige schwarze Oberfläche, kein Dimensionszuwachs, gute Ölretention.
Anwendungen: Komponenten aus Werkzeugstahl, Zahnräder, Hardware für Verteidigung und Robotik.
Ejemplo: TiRapid liefert QPQ-behandelte 4140-Wellen mit einer um 20 % längeren Dauerfestigkeit als unbehandelte Wellen.
6. Polieren und Schleifen
Mechanisches Polieren und Feinschleifen verbessern die Oberflächenglätte und das Aussehen, insbesondere bei Edelstahlteilen.
Charakteristik: Spiegelähnliche Oberfläche (Ra ≤ 0.2 µm), keine Werkzeugspuren.
Anwendungen: Medizinische Geräte, dekorative Paneele, Präzisionswellen.
Ejemplo: TiRapid polierte 316L-Teile für Laborgeräte und erzielte dabei eine Spiegelreflexion ohne Oberflächenwelligkeit.
7. Wärmebehandlung + Passivierung
Nach der maschinellen Bearbeitung wird die Struktur durch eine Wärmebehandlung verstärkt; durch Passivierung wird der Edelstahl chemisch stabilisiert, indem freies Eisen entfernt wird.
Anwendungen: Baugruppen für die Luft- und Raumfahrt, die chemische Industrie und die Medizintechnik, die höchste Korrosionsbeständigkeit erfordern.
Ejemplo: TiRapid führt eine Passivierung an 17-4PH-Verschraubungen für maritime Sensoren durch und erhöht so die Korrosionsbeständigkeit um 40 %.
Vorteile der CNC-Stahlbearbeitung
Die CNC-Bearbeitung von Stahl bietet hohe Präzision, Langlebigkeit und Flexibilität und eignet sich daher für anspruchsvolle Branchen wie die Automobil-, Luft- und Raumfahrt- sowie die Robotikindustrie. Das Verfahren gewährleistet zuverlässige Qualität, glatte Oberflächen und hohe mechanische Belastbarkeit sowohl bei Prototypen als auch in der Serienfertigung.
Präzision und Genauigkeit
CNC-Maschinen erreichen Toleranzen bis zu ±0.01 mm und gewährleisten so perfekte Passungen für komplexe Baugruppen.
Festigkeit und Haltbarkeit
Stahl bietet eine hohe Zugfestigkeit und ausgezeichnete Verschleißfestigkeit und ist daher ideal für hochbelastete Bauteile.
Breite Materialanpassungsfähigkeit
Anwendbar auf Kohlenstoff-, Legierungs- und Edelstähle und erfüllt somit die vielfältigen Anforderungen der Industrie.
Glatte Oberflächen
Durch Bearbeitung und Nachbehandlung werden Oberflächenrauheiten von Ra 3.2 bis Ra 0.2 µm erzielt, was eine bessere Abdichtung und ein ansprechenderes Aussehen ermöglicht.
High Efficiency
Automatisierte Systeme ermöglichen eine Produktion rund um die Uhr, wodurch Lieferzeiten verkürzt und die Produktivität gesteigert werden.
Kosteneffizienz
Bei mittleren und großen Serien reduziert die CNC-Bearbeitung den Ausschuss und senkt die Kosten pro Teil.
Flexibilität
Designänderungen und Prototypen können schnell ohne neue Werkzeuge umgesetzt werden.
Herausforderungen und Grenzen bei der Stahlbearbeitung
Die CNC-Bearbeitung von Stahl bietet Präzision und Festigkeit, steht aber auch vor Herausforderungen, die Kosten, Qualität und Effizienz beeinträchtigen. Das Verständnis dieser Grenzen hilft Herstellern, die Produktivität zu steigern und eine gleichbleibende Genauigkeit zu gewährleisten.
Werkzeugverschleiß
Hochfeste Stähle wie 4140 und 17-4PH verschleißen Schneidwerkzeuge schnell, was die Werkzeugkosten und die Ausfallzeiten erhöht.
Heat distortion
Stahl speichert die beim Schneiden entstehende Wärme, was ohne ausreichende Abkühlung zu Verformungen oder Maßabweichungen führen kann.
Programmierkomplexität
Komplexe Bauteile erfordern eine fortgeschrittene CNC-Programmierung und -Einrichtung, was zusätzlichen Zeitaufwand und Fachkenntnisse erfordert.
Ausrüstungskosten
Hochwertige CNC-Maschinen und Software erfordern große Investitionen, was die Projektkosten erhöht.
Facharbeiter
Für die Stahlbearbeitung werden erfahrene Bediener benötigt, die Vorschub, Drehzahl und Kühlung optimal aufeinander abstimmen.
Nachbearbeitungseffekte
Prozesse wie Wärmebehandlung oder Beschichtung können die Abmessungen geringfügig verändern, sodass eine Nachbearbeitung erforderlich wird.
Anwendungsbereiche der CNC-Stahlbearbeitung
Die CNC-Bearbeitung von Stahl findet breite Anwendung in Branchen, die Festigkeit, Präzision und Langlebigkeit erfordern. Von Luft- und Raumfahrtstrukturen bis hin zu medizinischen Instrumenten verwandelt sie Rohstahl in Hochleistungsbauteile, die Belastungen, Verschleiß und Zeit standhalten – und somit in jedem Anwendungsbereich Zuverlässigkeit gewährleisten.
Automobil und Transport
Die hohe Zugfestigkeit und Hitzebeständigkeit von Stahl machen ihn ideal für Zahnräder, Wellen und Motorkomponenten.
Ejemplo: TiRapid fertigte Antriebswellen aus 4140-Stahl mit einer Toleranz von ±0.02 mm für Rennanwendungen und verbesserte so die Dauerfestigkeit um 25 %.
Luft- und Raumfahrt und Verteidigung
CNC-StahlteileBauteile wie Halterungen und Motorlager müssen extremen Temperaturen und Vibrationen standhalten.
Die Verwendung von 17-4PH-Edelstahl gewährleistet eine hervorragende Korrosions- und Ermüdungsbeständigkeit der Flugzeugrahmen.
Robotik und Automatisierung
Präzisionsgefräste Stahlgelenke und -gehäuse sorgen für strukturelle Steifigkeit und Bewegungsgenauigkeit bei Roboterarmen.
Datum: Die Verbindungsstücke aus Kohlenstoffstahl weisen eine Toleranz von ±0.01 mm auf, um eine gleichbleibende Roboterausrichtung zu gewährleisten.
Medizinische Ausrüstung
Die Stähle 316L und 17-4PH werden aufgrund ihrer Biokompatibilität und Festigkeit für chirurgische Instrumente und Gehäuse von bildgebenden Geräten verwendet.
TiRapid lieferte polierte 316L-Teile für CT-Scanner-Gehäuse und erreichte dabei eine Oberflächenrauheit von Ra ≤ 0.4 µm.
Schwermaschinen und Bauwesen
CNC-gefertigte Stahlbauteile wie Kupplungen, Kolben und Hydraulikgehäuse sind hohen Druck- und Stoßbelastungen ausgesetzt.
Ejemplo: CNC-gedrehte Zahnräder aus 1045er Stahl verbesserten die Anlagenverfügbarkeit um 30 %.
Energie- und Industrieausrüstung
Die Zähigkeit und Verschleißfestigkeit von Stahl eignen sich für Turbinen, Ölfeldwerkzeuge und Wärmetauscher und gewährleisten so eine langfristige Zuverlässigkeit.
FQAs
Was ist CNC-Stahlbearbeitung?
Die CNC-Bearbeitung von Stahl ist ein Präzisionsfertigungsverfahren, bei dem computergesteuerte Werkzeuge Material von Stahlblöcken abtragen, um präzise Bauteile herzustellen. Ich nutze modernste CNC-Fräs- und Drehverfahren, um Toleranzen von ±0.01 mm zu erreichen. Dieses Verfahren gewährleistet gleichbleibende Qualität, hohe Festigkeit und Wiederholgenauigkeit für industrietaugliche Stahlbauteile.
Welche Stahlsorten eignen sich am besten für die CNC-Bearbeitung?
Für die CNC-Bearbeitung eignen sich am besten die Stähle 1018 (Baustahl), 1045 (mittelgekohlter Stahl), 4140 (legierter Stahl) und 17-4PH (Edelstahl). Ich empfehle in der Regel 1018 aufgrund seines guten Preis-Leistungs-Verhältnisses, 4140 aufgrund seiner Festigkeit und 17-4PH aufgrund seiner Korrosionsbeständigkeit. Jede dieser Stahlsorten bietet ein ausgewogenes Verhältnis von Bearbeitbarkeit, Härte und mechanischen Eigenschaften.
Wie funktioniert die CNC-Bearbeitung von Edelstahl?
Bei der Bearbeitung von Edelstahl verwende ich Hochgeschwindigkeits-CNC-Werkzeuge und Hartmetallfräser mit optimierter Kühlung, um Wärmeentwicklung und Werkzeugverschleiß zu minimieren. Edelstahlsorten wie 304, 316 und 17-4PH werden mit geringen Vorschubgeschwindigkeiten und hohen Schnittkräften bearbeitet, wodurch eine Oberflächenrauheit unter Ra 1.6 μm und eine hohe geometrische Genauigkeit erreicht werden.
Was sind die Vorteile der CNC-Bearbeitung von Stahlteilen?
Die CNC-Bearbeitung von Stahl bietet höchste Festigkeit, Maßgenauigkeit und Langlebigkeit. Ich erreiche Bauteiltoleranzen von bis zu ±0.005 mm – ideal für Anwendungen in der Luft- und Raumfahrt sowie der Automobilindustrie. Das Verfahren minimiert den Ausschuss um bis zu 30 %, verkürzt die Produktionsvorlaufzeit und ermöglicht sowohl schnelles Prototyping als auch die Serienfertigung.
Welche Herausforderungen birgt die Bearbeitung von gehärtetem Stahl?
Die Bearbeitung von gehärtetem Stahl ist aufgrund hohen Werkzeugverschleißes und thermischer Spannungen schwierig. Ich behebe dieses Problem durch den Einsatz beschichteter Hartmetall- oder CBN-Werkzeuge, kontrollierten Kühlmittelstroms und reduzierter Schnittgeschwindigkeiten. Präzise CNC-Einstellungen gewährleisten eine stabile Bearbeitung von Stählen mit einer Härte über 45 HRC und erhalten dabei Maßgenauigkeit und Oberflächengüte.
Was kostet die CNC-Bearbeitung von Stahl?
Die Kosten für die CNC-Bearbeitung von Stahl liegen üblicherweise zwischen 50 und 150 US-Dollar pro Stunde, abhängig von der Materialgüte, der Komplexität des Werkstücks und der Stückzahl. Ich optimiere Programmierung und Werkzeugeinsatz, um die Rüstzeiten zu verkürzen und die Gesamtprojektkosten um 15–25 % zu senken, ohne dabei Präzision und gleichbleibende Produktionsqualität einzuschränken.
Welche Toleranzen sind bei der CNC-Bearbeitung von Stahl erreichbar?
Mit modernen 5-Achs-CNC-Maschinen erreiche ich routinemäßig Maßtoleranzen zwischen ±0.005 mm und ±0.02 mm für Stahlteile. Die Oberflächenrauheit beträgt Ra 0.8 μm beim Feinfräsen oder Schleifen. Diese Präzision gewährleistet die Kompatibilität in Baugruppen für die Luft- und Raumfahrt, Hochleistungsmotoren und Roboteranwendungen mit engen Passungen.
Welche Branchen verwenden CNC-Stahlteile am häufigsten?
Die CNC-Bearbeitung von Stahl findet breite Anwendung in der Luft- und Raumfahrt, der Automobilindustrie, der Robotik und im Schwermaschinenbau. Ich fertige Bauteile wie Wellen, Zahnräder, Halterungen und Motorlager. Über 60 % der CNC-bearbeiteten Stahlteile werden in mechanischen und strukturellen Baugruppen eingesetzt, die Festigkeit, Verschleißfestigkeit und Langlebigkeit erfordern.
Fazit
Die CNC-Bearbeitung von Stahl ist nach wie vor ein Eckpfeiler der modernen Fertigung und vereint Festigkeit, Präzision und Effizienz in einem einzigen Prozess. Durch die richtige Materialauswahl, optimierte Werkzeuge und fachkundige Ingenieursleistungen entstehen langlebige und hochpräzise Bauteile für anspruchsvolle Branchen wie Luft- und Raumfahrt, Automobilindustrie und Robotik. Obwohl die Bearbeitung von Stahl aufgrund seiner Härte eine Herausforderung darstellen kann, lohnt sich der Aufwand durch die Ergebnisse – festere und langlebigere Teile. Die Zusammenarbeit mit einem erfahrenen CNC-Hersteller wie TiRapid gewährleistet zuverlässige Qualität, schnelle Lieferung und kosteneffiziente Lösungen für jedes Projekt.
















