
Når det kommer til præcisionsbearbejdning, er den virkelige udfordring ofte ikke, om en del kan fremstilles, men hvor præcist dens dimensioner skal kontrolleres. En tegning markeret med ±0.01 mm ser måske kun en smule anderledes ud end en tegning markeret med ±0.05 mm, men den faktiske bearbejdningsvanskelighed, produktionsomkostninger og inspektionskrav kan være meget forskellige. Tolerancer, der er for løse, kan forårsage monteringsproblemer, mens unødvendigt stramme tolerancer kan øge bearbejdningstiden og fremstillingsomkostningerne. Der er ingen enkelt toleranceværdi, der gælder for alle præcisionsbearbejdningsprojekter. Den rigtige tolerance afhænger af delens struktur, materiale, udstyrets kapacitet og de faktiske applikationskrav. At fastsætte rimelige tolerancer hjælper med at afbalancere fremstillingsevne, monteringsydelse og omkostninger.
Hvad betyder bearbejdningstolerance egentlig?
Bearbejdningstolerance er i bund og grund den tilladte dimensionsvariation af en del. Den nominelle dimension, der vises på en tegning, betyder ikke, at alle færdige dele skal have nøjagtig samme mål. I stedet skal den faktiske dimension forblive inden for det angivne toleranceområde. Hvis en aksel f.eks. er specificeret til 20 ± 0.02 mm, skal dens faktiske størrelse generelt forblive mellem 19.98 mm og 20.02 mm. Ved præcisionsbearbejdning stiller mindre tolerancer større krav til maskinens nøjagtighed, værktøjets tilstand, bearbejdningsstabilitet og inspektionsevne. Når man gennemgår en tegning, er det vigtigt at se ud over de nominelle dimensioner og være nøje opmærksom på de angivne tolerancer.
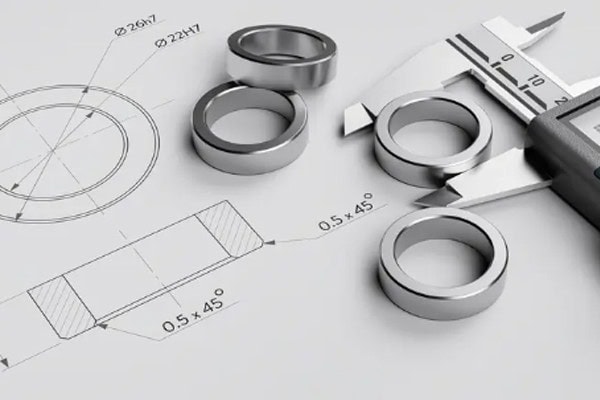
Hvordan adskiller dimensionstolerancer sig fra grundlæggende dimensioner?
En grundlæggende dimension fortæller maskinarbejderen, hvor stor en funktion skal være, mens tolerancen definerer, hvor meget denne dimension må variere. Dimensioner, der ikke påvirker samling eller funktion, behøver normalt ikke ekstremt snævre tolerancer. Kritiske funktioner såsom aksel- og hultilpasninger, placeringsflader, monteringshuller og bevægelige grænseflader kræver generelt meget nøje kontrol. En rimelig tolerancestrategi kan reducere unødvendige efterbehandlingsoperationer og gøre præcisionsbearbejdning mere økonomisk.
Betyder en mindre tolerance altid vanskeligere bearbejdning?
Generelt øger snævrere tolerancer bearbejdningens vanskeligheder, men blot at gøre hver tolerance mindre forbedrer ikke automatisk emnekvaliteten. Når en tolerance reduceres fra ±0.05 mm til ±0.01 mm, bliver kravene til maskinens repeterbarhed, værktøjsslid, temperaturkontrol og måleudstyr meget højere.
- Standard CNC-bearbejdning er egnet til mange konventionelle dimensionstolerancer.
- Kritiske dimensioner kan tildeles snævrere tolerancer, når det er nødvendigt.
- Slibning og andre efterbehandlingsprocesser er egnede til krav med højere præcision.
- Ultrapræcisionsbearbejdning kræver strammere kontrol af bearbejdningsmiljøet og inspektionsprocessen.
Hvis en tegning ikke kræver ekstremt snævre tolerancer, kan unødvendig begrænsning af hver dimension øge produktionsomkostningerne. Præcisionsbearbejdning handler i virkeligheden om at kontrollere de dimensioner, der betyder mest, snarere end at tvinge alle funktioner til samme nøjagtighedsniveau.
Hvilke tolerancer opnås almindeligvis ved præcisionsbearbejdning?
Der findes ingen enkelt "standard præcisionsbearbejdningstolerance", der gælder for alle komponenter. Selv når den samme CNC-proces anvendes, kan aluminium, rustfrit stål og hærdet stål opføre sig forskelligt under bearbejdning. Enkle eksterne profiler præsenterer også forskellige udfordringer i forhold til tyndvæggede eller komplekse strukturer. Når man definerer bearbejdningskrav, er det mere praktisk at identificere de funktioner, der direkte påvirker samling og ydeevne, og derefter tildele passende tolerancer til disse områder.
Hvilket toleranceområde er almindeligt for standard CNC-bearbejdning?
Standard CNC-bearbejdning er velegnet til mange mekaniske strukturer, monteringsplader, beslag og forbindelseskomponenter. Dimensionstolerancer omkring ±0.05 mm er almindelige for konventionelle funktioner, mens snævrere tolerancer kan opnås for kritiske dimensioner, når udstyrs- og procesforholdene er velkontrollerede. Den faktiske bearbejdningskapacitet kan stadig variere afhængigt af emnestørrelse, materiale, struktur og bearbejdningslængde.
- Generelle strukturelle dimensioner kan anvende relativt praktiske tolerancer.
- Kritiske hulpositioner og sammenkoblingsdimensioner kan underkastes strammere tolerancekrav.
- Produktion i små serier gør det muligt at justere bearbejdningsparametrene mere fleksibelt.
Hvis en del primært bruges til støtte eller montering og ikke kræver en særlig tæt pasform, er der normalt ringe værdi i at specificere ekstremt snævre tolerancer for hver dimension. En mere praktisk tolerancestrategi kan reducere bearbejdningstrykket, samtidig med at fremstillingsomkostningerne holdes under kontrol.
Hvilke tolerancer kan højpræcisions CNC-bearbejdning opnå?
Højpræcisions-CNC-bearbejdning bruges almindeligvis til præcisionsudstyrskomponenter, medicinske dele, luftfartskomponenter og højtydende mekaniske samlinger. For små dele med passende strukturer kan nogle kritiske dimensioner kontrolleres til omkring ±0.01 mm eller strammere, selvom det ikke betyder, at alle funktioner skal tildeles en sådan tolerance.
Højpræcisionsbearbejdning afhænger i høj grad af maskinens tilstand, værktøjsstyring, bearbejdningsprogrammer og inspektion undervejs. Under batchproduktion kan gradvis værktøjsslid forårsage, at dimensionerne ændrer sig over tid. Uden rettidig værktøjskompensation eller justering kan de første par dele opfylde specifikationerne, mens senere dele gradvist bevæger sig uden for det krævede område.
Hvad gør slibning og andre efterbehandlingsprocesser forskellige?
Når CNC-skæring bringer en del tæt på dens endelige dimensioner, men ikke kan opnå den nødvendige nøjagtighed, kan slibning og andre efterbehandlingsprocesser anvendes til yderligere justering. Slibning er særligt velegnet til hærdede materialer og komponenter, der kræver strammere dimensionskontrol, bedre planhed eller lavere overfladeruhed.
- Velegnet til efterbehandling af kritiske kontaktflader.
- Hjælper med at forbedre dimensionsstabiliteten.
- Kan opnå bedre overfladeruhed.
- Velegnet til den endelige bearbejdning af visse hærdede stålkomponenter.
I den faktiske produktion håndteres grovbearbejdning, semi-sletbearbejdning og finbearbejdning ofte som separate faser. Hver proces har et forskelligt formål, hvilket reducerer arbejdsbyrden i en enkelt operation og gør det lettere at opretholde stabile slutdimensioner.
Hvordan skal tolerancer specificeres på maskintegninger?
Hvis tolerancer ikke er klart defineret på en maskintegning, kan det være vanskeligt for en producent at bestemme, hvilke dimensioner der er kritiske. Flere tolerancemarkeringer gør ikke nødvendigvis en tegning mere professionel. En god tegning bør gøre det nemt at identificere de vigtigste krav. Dimensionstolerancer, aksel- og hultilpasninger, positionstolerancer, planhed, koncentricitet og andre krav bør afspejle komponentens faktiske funktion. For indkøbsteams reducerer klare tegninger også gentagen kommunikation og hjælper producenter med at evaluere bearbejdningsvanskeligheder og produktionsomkostninger mere effektivt.
Anvend ikke ekstremt snævre tolerancer på alle dimensioner
Et almindeligt problem med maskintegninger er, at næsten alle dimensioner er tildelt en meget snæver tolerance. Dette kan øge bearbejdningens vanskeligheder betydeligt uden at give meningsfulde fordele i den faktiske brug. Dimensioner som totallængde, ikke-parrende overflader eller hjælpefunktioner kan ofte bruge praktiske generelle tolerancer, så længe de ikke påvirker samlingen.
De vigtigste områder er normalt de funktioner, der interagerer direkte med andre komponenter. Det er generelt mere praktisk kun at bruge snævrere tolerancer, hvor de er funktionelt nødvendige, end at anvende højpræcisionskrav på tværs af hele tegningen. Det kan også hjælpe med at kontrollere omkostningerne ved præcisionsbearbejdning.
Parringsdimensioner kræver særlig opmærksomhed
Aksler og huller, styrestifter og monteringshuller, glideflader og lignende funktioner er meget følsomme over for dimensionsvariationer. En tegning bør ikke kun specificere den nominelle dimension, men også tydeligt kommunikere den nødvendige pasform og det funktionelle forhold.
- Akseldiametre og huldiametre skal være korrekt afstemt.
- Positioneringsnøjagtigheden af hullerne bør kontrolleres.
- Glidepasninger kræver passende dimensionsfrigang.
- Funktionelle dimensioner såsom gevind og riller bør også inspiceres omhyggeligt.
For disse kritiske funktioner kræver præcisionsbearbejdning normalt dedikerede inspektionsprocedurer. Overholdelse af dimensionstolerancen er kun en del af kravet; de færdige komponenter skal også samles og fungere pålideligt.
Geometriske tolerancer bør ikke overses
Nogle gange består en del dimensionsinspektion, men skaber stadig problemer under monteringen. Årsagen er måske ikke de grundlæggende dimensioner, men geometriske krav såsom fladhed, vinkelrethed, koncentricitet eller position. Til præcisionssamlinger er det ikke nok at kontrollere længde og diameter alene. Forholdet mellem forskellige bearbejdede funktioner skal også kontrolleres.
Korrekte geometriske tolerancer gør tegninger tydeligere og hjælper maskinarbejdere med at identificere de funktioner, der kræver større opmærksomhed. I præcisionsbearbejdningsprojekter bør dimensionstolerancer og geometriske tolerancer betragtes samlet i stedet for kun at fokusere på én type krav.
Hvordan kan præcisionsbearbejdningstolerancer holdes stabile under produktionen?
De tolerancer, der er vist på en tegning, er kun krav. At opnå dem ensartet i produktionen afhænger af maskinens tilstand, procesplanlægning, værktøj og inspektion. Dette bliver især vigtigt ved batchbearbejdning. En første del, der består inspektionen, garanterer ikke, at de næste par dusin eller flere hundrede dele forbliver inden for tolerancen. Værktøjsslid, maskinens termiske stabilitet, materialetilstand og bearbejdningsrækkefølge kan alle forårsage, at dimensioner ændrer sig over tid. En stærk præcisionsbearbejdningsproces handler ikke blot om at jagte den mindst mulige tolerance; det handler om at holde hele produktionsprocessen under kontrol.
Kontrollér maskinens og værktøjets tilstand før bearbejdning
Hvis selve maskinen har positioneringsfejl, vil det være vanskeligt at opretholde snævre tolerancer, uanset hvordan bearbejdningsparametrene justeres. Før produktionen starter, bør spindlen, fiksturer, skæreværktøjer og inspektionsudstyr kontrolleres. Emnefastspænding bør også bekræftes for at sikre tilstrækkelig stabilitet.
Når udstyrets forhold er stabile, kan prøvebearbejdning og førstegangsinspektion bruges til at bekræfte de faktiske bearbejdningsdimensioner. Selvom dette trin kan virke simpelt, kan det identificere potentielle problemer, før den fulde produktion begynder, og forhindre, at en hel batch fremstilles med dimensionsafvigelser.
Overvåg dimensioner under bearbejdning
Præcisionsbearbejdning bør ikke udelukkende baseres på slutinspektion. Kritiske dimensioner bør kontrolleres regelmæssigt under produktionen, især under lange bearbejdningscyklusser, hvor værktøjsslid gradvist kan ændre emnedimensioner.
- Inspicer kritiske dimensioner med passende intervaller.
- Overvåg slid på skæreværktøjer.
- Anvend værktøjskompensation når det er nødvendigt.
- Registrer og analyser unormale dimensionsændringer.
Procesinspektion gør det muligt at korrigere dimensionsforskydning, før det bliver et større produktionsproblem. For batchordrer er denne tilgang særligt nyttig til at opretholde ensartet bearbejdning.
Match den endelige inspektion med tegningskravene
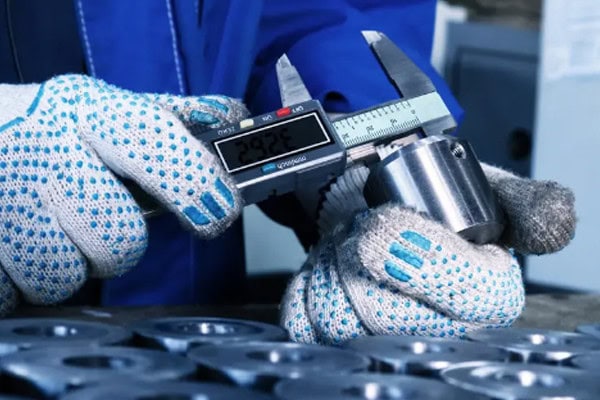
Den endelige inspektion bør ikke kun fokusere på nogle få udvendige dimensioner. Den bør dække de kritiske krav, der er angivet på tegningen. Konventionelle dimensioner kan kontrolleres med standardmåleværktøjer, mens funktioner, der involverer hulstørrelse, position, planhed eller andre stramme krav, kan kræve mere specialiseret inspektionsudstyr.
Efter præcisionsbearbejdning kan udstyr som mikrometre, skydelære, koordinatmålemaskiner og overfladeruhedstestere bruges til at verificere, om den færdige del opfylder de specificerede krav. Inspektionsdata kan også hjælpe produktionsteams med at identificere procesvariationer og forbedre fremtidig batchproduktion.
Der findes ingen enkelt toleranceværdi, der er egnet til ethvert præcisionsbearbejdningsprojekt. Den mest praktiske tilgang er at matche tolerancekrav med emnets funktion, materiale, struktur og faktiske bearbejdningskapacitet. Generelle dimensioner kræver ikke altid ekstremt snævre tolerancer, mens kritiske parringsfunktioner kræver nøje kontrol. Geometriske tolerancer og krav til endelig inspektion bør også overvejes som en del af den samlede fremstillingsproces. Tirapid specialiserer sig i præcisionsbearbejdningstjenester og leverer CNC-bearbejdningssupport af høj kvalitet til forskellige emnetegninger, materialer og tolerancekrav, samtidig med at producenterne hjælper med at balancere nøjagtighed, effektivitet og produktionsomkostninger.















