
Bearbejdet overfladeruhed beskriver de mikroskopiske toppe og dale, der efterlades på en del efter skæring. Disse uregelmæssigheder kan være for små til at se tydeligt, men de kan påvirke friktion, tætning, slid, smøring, belægningsvedhæftning, træthedsadfærd, dimensionstilpasning og udseende. En glattere overflade er ikke automatisk bedre, den korrekte finish afhænger af, hvordan delen vil fungere.
Denne vejledning forklarer bearbejdet overfladeruhed, Ra- og Rz-værdier, overfladeruhedsdiagrammer, tegnesymboler, målemetoder, CNC-procesfaktorer, forskelle i fræsning og drejning samt praktiske måder at forbedre finishen på. Den forklarer også, hvordan man vælger et passende ruhedskrav uden at tilføje unødvendig bearbejdningstid og -omkostninger.
Hvad er maskinbearbejdet overfladeruhed?
Bearbejdet overfladeruhed er den fine tekstur, der efterlades af en skæreproces. Den skabes af værktøjsgeometri, tilspændingsbevægelse, materialeadfærd, vibrationer, værktøjsslid og andre bearbejdningsforhold. Ruhed er kun én del af den samlede overfladetekstur, men det er normalt den parameter, der oftest specificeres på CNC-tegninger.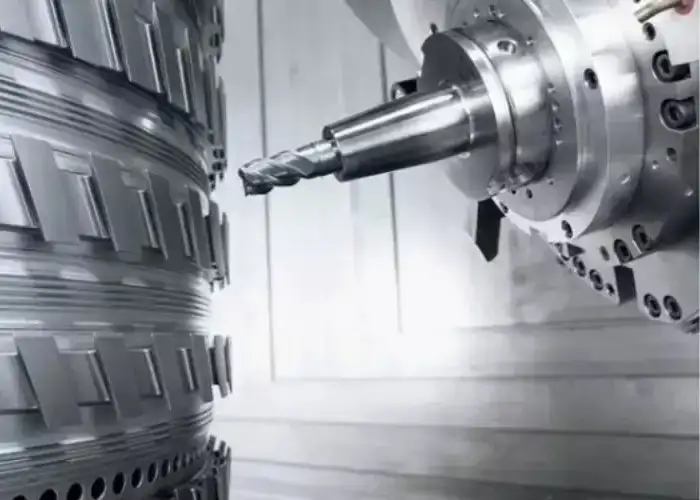
Hvordan CNC-bearbejdning skaber overfladetoppe og -dale
Et skæreværktøj efterlader ikke en perfekt flad overflade i mikroskopisk skala. Hvert gennemløb skaber små kamme, dale, fremføringsmærker eller buler.
Ved drejning skaber værktøjets næseradius og tilspænding pr. omdrejning en gentagende profil langs overfladen. Ved fræsning producerer tandindgreb, overskæring, værktøjsrunout og fræsergeometri deres egne karakteristiske mærker.
Materialets opførsel ændrer også resultatet. Aluminium kan skære rent med et skarpt værktøj, mens rustfrit stål kan generere ophobning af kanter eller rivning, hvis skæreforholdene er dårlige.
Overfladeruhed vs. overfladefinish
Overfladeruhed er en målbar komponent af overfladetekstur.
Overfladefinish er et bredere udtryk, der kan omfatte ruhed, bølgethed, lag, defekter og det visuelle udseende af en bearbejdet overflade.
En del kan derfor have en acceptabel Ra-værdi, men stadig vise vibrationsmærker, ridser eller retningsbestemte værktøjsmønstre, der gør den uegnet til dens anvendelse.
Ruhed vs. Bølgethed vs. Lå
Ruhed består af relativt små, tætliggende overfladeujævnheder.
Bølgedannelse refererer til større og mere vidt spredte variationer, ofte forårsaget af vibrationer, maskinudbøjning, termisk bevægelse eller ustabilitet i fixturen.
Lægning beskriver den dominerende retning af overflademønsteret. Drejning producerer normalt en omkredsgående lægning, mens planfræsning skaber et andet retningsmønster.
Disse tre egenskaber bør ikke behandles som det samme.
Hvorfor overfladeruhed er vigtig for CNC-dele
Overfladestruktur påvirker, hvordan to dele er i kontakt med hinanden.
En tætningsflade kan lække, hvis teksturen er for ru eller forkert orienteret. En glideflade kan slides hurtigt, hvis ujævnhederne er for store. Et lejesæde kan kræve en kontrolleret finish for stabil kontakt.
Ruhed kan også påvirke belægningens vedhæftning og udseende. Af denne grund bør overfladefinishen specificeres i henhold til funktion i stedet for blot at bede om den lavest mulige Ra.
Hvad er de vigtigste parametre for overfladeruhed?
Ra er den mest anerkendte ruhedsparameter, men den beskriver ikke alle overfladeegenskaber. Rz, Rq, Rt og andre parametre giver yderligere information om profilhøjde og variation. NIST-overfladekalibreringsarbejde inkluderer parametre som Ra, Rq, Rz og Rt, hvilket viser, hvorfor overfladetekstur ikke altid kan repræsenteres af ét tal alene.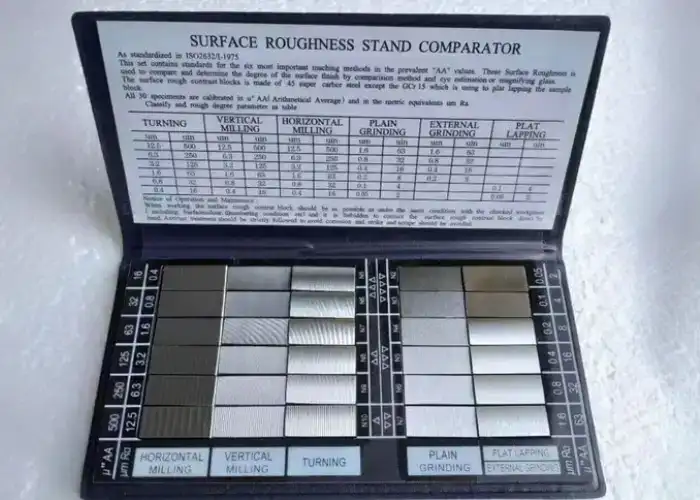
Ra: Gennemsnitlig overfladeruhed
Ra er det aritmetiske gennemsnit af de absolutte afvigelser af ruhedsprofilen fra dens middellinje over en evalueringslængde.
I praktisk CNC-produktion bruges Ra almindeligvis, fordi det giver et simpelt og bredt forstået tal til sammenligning af overflader.
En lavere Ra indikerer generelt en glattere gennemsnitlig overflade, men den fortæller dig ikke, hvordan individuelle toppe eller dybe dale er fordelt.
Rz: Overfladeruhed fra top til dal
Rz evaluerer den vertikale profilhøjde ved hjælp af information om top- og dalniveauer over prøveudtagningssektioner.
Fordi den er mere følsom over for udtalte toppe og dale end Ra, kan Rz afsløre overfladekarakteristika, som en gennemsnitsværdi kan skjule.
Dette kan være nyttigt til forsegling, slid og kontaktflader, hvor en isoleret dyb dal eller høj top betyder mere end det samlede gennemsnit.
Rq: Rodmiddelkvadratruhed
Rq er rodmiddelkvadratet af profilafvigelserne.
Fordi større afvigelser vægtes stærkere end med et simpelt aritmetisk gennemsnit, kan Rq være mere følsom over for betydelige toppe og dale.
Det er mindre almindeligt specificeret på hverdags-CNC-tegninger end Ra, men er nyttigt i teknisk analyse og overfladekarakterisering.
Rt: Samlet profilhøjde
Rt repræsenterer den lodrette afstand mellem den højeste top og den laveste dal inden for den evaluerede profil.
Den er derfor følsom over for isolerede overfladefejl.
En overflade kan have en rimelig Ra, men stadig have en høj Rt, hvis der findes én ridse, hulning eller høj top.
Hvornår skal man bruge Ra Vs Rz
Ra fungerer godt til generel produktionskommunikation, fordi det giver en stabil gennemsnitlig repræsentation.
Rz bliver nyttig, når peak-to-valley-adfærd påvirker funktionen.
For eksempel kan to tætningsflader have lignende Ra-værdier, men forskellige Rz-værdier, fordi den ene indeholder dybere dale.
Ingeniører bør derfor specificere den parameter, der afspejler det faktiske funktionelle problem, i stedet for at antage, at Ra alene beskriver hver overflade.
Sådan læser du et overfladeruhedsdiagram og Ra-værdier
Et overfladeruhedsdiagram hjælper med at sammenligne ruhedsværdier, enheder, historiske N-kvaliteter og praktiske bearbejdningsniveauer. Værdierne bør bruges som vejledning snarere end universelle procesgarantier, fordi den opnåelige finish afhænger af maskinens tilstand, værktøjsgeometri, materiale, skæreparametre og målemetode.
| Typisk Ra | Mikrotommer ca. | Generel fortolkning |
| 6.3 μm | 250 µin | Ru bearbejdet overflade |
| 3.2 μm | 125 µin | Generel CNC-bearbejdet finish |
| 1.6 μm | 63 µin | Finbearbejdet / præcisionsfinish |
| 0.8 μm | 32 µin | Fin funktionel overflade |
| 0.4 μm | 16 µin | Meget fin finish, kræver ofte kontrolleret efterbehandling |
| 0.2 μm | 8 µin | Høj kvalitet på finish, der ofte kræver specialiserede processer |
Mikrometer vs. Mikrotommer
Metriske tegninger udtrykker normalt ruhed i mikrometer.
Amerikanske tegninger kan bruge mikrotommer.
De to enheder beskriver den samme fysiske overfladeskala, men bruger forskellige numeriske værdier. For eksempel svarer cirka 1.6 µm til cirka 63 µin.
Bekræft altid enhederne, før du accepterer eller afgiver et tilbud på et finishkrav.
Overfladeruhedsgrader fra N1 til N12
Ældre eller ældre tegninger kan bruge N-karakterer til at repræsentere ruhedsniveauer.
Lavere N-tal svarer til glattere overflader, mens højere tal repræsenterer ruere overflader.
Moderne tegninger specificerer i stigende grad den faktiske ruhedsparameter og -værdi, fordi dette giver tydeligere måleinformation.
Ra 6.3 til grovbearbejdning
Ra 6.3 µm kan være egnet, hvor overfladetekstur ikke er særlig funktionel, og hovedformålet er materialefjernelse.
Det kan findes på skjulte strukturelle flader, ru-bearbejdet materiale eller ikke-kritiske områder.
Det faktiske udseende kan stadig variere betydeligt afhængigt af fræsning, drejning, materiale og værktøjets tilstand.
Ra 3.2 Til generel CNC-bearbejdning
Ra 3.2 µm er et almindeligt anvendt niveau til generel bearbejdning. Nogle CNC-leverandører bruger 3.2 µm Ra som deres standard overfladebehandling ved bearbejdning, selvom dette er en leverandørs evne eller kommerciel konvention snarere end en universel bearbejdningsstandard.
For mange huse, beslag, plader og generelle mekaniske komponenter giver dette niveau en praktisk balance mellem overfladekvalitet og produktionseffektivitet.
Overfladefinish Ra 1.6 til præcisionsbearbejdede dele
Et krav til overfladefinish Ra 1.6 kræver normalt en mere kontrolleret sletbearbejdning end almindelig skrubbearbejdning.
Det kan kræve en dedikeret sletfræsningsbane, lavere tilspænding, god maskinstivhed, stabil emneholder og en skarp skærkant.
Ra 1.6 tages almindeligvis i betragtning, når overflader har funktionel kontakt, udseende, glidning eller mere krævende monteringskrav.
Ra 0.8 og derunder for fine funktionelle overflader
Ra 0.8 µm og lavere kræver typisk strammere kontrol over hele bearbejdningssystemet.
Værktøjskast, vibrationer, materialeadfærd, kølevæsketilstand og slettillæg bliver vigtigere.
Ved meget lave Ra-værdier er drejning eller fræsning muligvis ikke længere den mest økonomiske løsning. Slibning, honing, lapning eller polering kan give bedre proceskapacitet.
Hvorfor Ra og Rz ikke bør konverteres direkte
Ra og Rz beskriver forskellige aspekter af profilen.
Omtrentlige konverteringsforhold vises nogle gange i referencediagrammer, men der er ingen universel fast konvertering, der gælder nøjagtigt for alle overflader.
Forskellige fremstillingsprocesser kan producere den samme Ra med meget forskellige top-til-dal-strukturer. Brug den angivne parameter til ingeniørarbejde i stedet for at stole på en grov omregning.
Sådan læser du symboler for overfladeruhed på tekniske tegninger
Et symbol for overfladeruhed kommunikerer mere end en enkelt Ra-værdi. Afhængigt af tegningsstandarden kan det angive, om materialefjernelse er påkrævet eller forbudt, hvilken ruhedsparameter der gælder, den acceptable grænse, procesinformation, bearbejdningstillæg og overfladebehandling. ISO 21920-1:2021 definerer de nuværende ISO-regler for angivelse af profiloverfladetekstur med grafiske symboler.
Grundlæggende symbol for overfladeruhed
Grundsymbolet angiver et krav til overfladetekstur.
Yderligere information placeres derefter omkring symbolet i henhold til den gældende tegningsstandard.
Læseren bør ikke fortolke den grafiske markering alene, parameterbetegnelsen og toleranceværdien er lige så vigtige.
Symboler for påkrævet eller forbudt fjernelse af materiale
Forskellige symbolformer kan angive, om materiale kan produceres ved en hvilken som helst proces, om fjernelse af materiale er påkrævet, eller om fjernelse er forbudt.
Dette gælder for støbte, smedede, formstøbte, slebne eller på anden måde bearbejdede overflader.
Bearbejdning af en overflade, der er markeret til at forblive uskåret, kan krænke designets intention, selv når dens dimensioner forbliver acceptable. ISO 21920-1 definerer eksplicit grafiske symbolvarianter for disse produktionsforhold.
Hvordan Ra-værdier vises på tegninger
En ruhedsangivelse skal identificere parameteren og dens krævede værdi i henhold til den specificerede standard.
Moderne ISO-praksis under ISO 21920 bruger parameterbetegnelser som Ra eller Rz med tolerancegrænsen i stedet for kun at stole på et umærket tal.
Dette reducerer tvetydighed og hjælper producenten med at vælge den korrekte målemetode.
Symboler for overfladelægningsretning
Læggesymboler angiver den dominerende orientering af overflademønsteret.
Lag kan påvirke tætning, glidning, smøring, visuelt udseende og kontaktydeevne.
En drejet tætningsflade og en planfræset tætningsflade kan have lignende Ra-værdier, men opføre sig forskelligt, fordi retningen af værktøjsmærkerne er forskellig.
Bearbejdningstillæg og procesnoter
Nogle tegninger indeholder bearbejdningstillæg eller krav til fremstillingsproces sammen med angivelse af overfladetekstur.
Disse noter kan bestemme, hvor meget materiale der er tilbage til slibning eller polering.
De kan også specificere, at en bestemt proces skal anvendes, når den resulterende tekstur eller metallurgiske tilstand er funktionelt vigtig.
Hvordan måles bearbejdet overfladeruhed?
Overfladeruhed skal måles ved hjælp af en metode, der er passende til funktionen og specifikationen. Kontaktprofilometre er almindelige i forbindelse med maskininspektion, mens optiske systemer kan måle sarte, meget små eller komplekse overflader uden at berøre dem. Prøveudtagningsforhold og måleretning kan påvirke den rapporterede værdi betydeligt.
Kontakt Profilometre
Et kontaktprofilometer bevæger en pen hen over overfladen.
Pennen følger den mikroskopiske profil, og instrumentet beregner parametre som Ra eller Rz.
Denne metode er meget anvendt, fordi den er praktisk, veletableret og egnet til mange bearbejdede metaloverflader.
Meget bløde overflader, smalle riller eller sarte belægninger er dog muligvis ikke ideelle til kontakt med pennen.
Optisk og berøringsfri måling
Optiske systemer bruger lys i stedet for en fysisk pen til at måle overfladetopografi.
De kan være nyttige til meget små detaljer, bløde materialer, komplekse former eller tilfælde, hvor kontakt kan beskadige overfladen.
Måleresultaterne kan afhænge af reflektivitet, overfladehældning, optisk metode og databehandling, så metoden skal matche specifikationen.
Prøveudtagningslængde og evalueringslængde
Et profilometer måler ikke blot én vilkårlig kort linje.
Prøveudtagnings- og evalueringslængder bestemmer, hvilke overfladebølgelængder der inkluderes i beregningen.
Hvis længden er upassende, kan aflæsningen indeholde for meget bølgethed eller ikke indfange repræsentativ ruhed.
Derfor skal specifikationer for overfladetekstur og målestandarder betragtes sammen.
Måleretning og overfladelægning
Målingen bør normalt krydse det dominerende lag i stedet for at løbe parallelt med det, når målet er at registrere de primære overfladeujævnheder.
Måling i forskellige retninger kan give forskellige Ra-værdier på den samme overflade.
For retningsbestemte fræsnings- eller drejemærker kan denne forskel være betydelig.
Almindelige fejl ved måling af overfladeruhed
Snavsede overflader, ridser, olie, forkert penretning, ustabil fiksering, forkerte filterindstillinger og upassende evalueringslængder kan alle forvrænge resultaterne.
En anden almindelig fejl er kun at kontrollere ét praktisk sted på en stor overflade.
For kritiske dele bør målestedet og -retningen defineres ensartet.
Hvilke faktorer påvirker bearbejdningsoverfladeruhed?
Bearbejdningens overfladeruhed styres af hele skæresystemet snarere end en enkelt parameter. Tilspænding, hastighed, værktøjsgeometri, slid, spåndybde, stivhed, kølevæske, emnefastholdelse og materialeadfærd interagerer med hinanden. Forbedring af finish kræver derfor identifikation af den dominerende årsag snarere end at ændre indstillingerne tilfældigt.
Fremføringshastighed og værktøjsbaneafstand
Tilspændingen har en direkte indflydelse på afstanden mellem værktøjsmærkerne.
Ved drejning øger en højere tilspænding pr. omdrejning generelt den teoretiske profilhøjde, der produceres af værktøjsnæsen.
Ved fræsning påvirker overskæring og tilspænding pr. tand afstanden mellem kammuslinger og overflademønster.
Reduceret tilspænding kan forbedre finishen, men for lav tilspænding kan forårsage gnidning i stedet for ren skæring.
Skærehastighed og spindelhastighed
Skærehastigheden påvirker spåndannelse, temperatur og opbygning af skærkant.
Øget hastighed inden for et passende område kan forbedre finishen for nogle materialer, fordi skærkanten klipper materialet renere.
Men for høj hastighed øger varme og værktøjsslid, hvilket kan forværre finishen.
Den korrekte hastighed afhænger af materiale, værktøjsbelægning, fræserdiameter og kølemiddelstrategi.
Skæredybde og finishtillæg
Store skærekræfter under skrubfræsning kan skabe udbøjning og vibrationer.
En kontrolleret finishtillæg gør det muligt at fjerne en ensartet mængde materiale i det sidste gennemløb.
Hvis der er for lidt materiale tilbage, kan værktøjet gnide. Hvis der er for meget tilbage, kan finishovergangen opleve unødvendig skærekraft og afbøjning.
Værktøjsgeometri og skærkantradius
Værktøjsnæsens radius, spånvinkel, skærforberedelse, spiralgeometri og skærstil påvirker alle den endelige tekstur.
En større næseradius kan forbedre drejefinishen ved en given tilspænding, men den kan også øge de radiale skærekræfter.
For tynde eller fleksible dele kan disse ekstra kræfter forårsage vibrationer eller dimensionsfejl.
Værktøjsslid og opbygget kant
Et slidt værktøj skærer ikke længere med den geometri, der blev antaget under procesplanlægningen.
Kantslid øger skærekraften og kan rive materialet i stykker.
Ophobning af kant opstår, når emnemateriale klæber til værktøjet og periodisk brækker af, hvilket giver en ujævn overflade.
Overvågning af værktøjets tilstand er derfor afgørende, når kravene til ruhed er høje.
Maskinstivhed, vibrationer og vibrationer
Et stabilt skæresystem er nødvendigt for et ensartet resultat.
Langt værktøjsudhæng, svage fiksturer, fleksible emner, spindelkast eller utilstrækkelig maskinstivhed kan forårsage vibrationer.
Kraftig vibration skaber vibrationsmærker, der kan forblive synlige, selvom gennemsnitlig Ra synes acceptabel på udvalgte steder.
Emnemateriale og materialetilstand
Forskellige materialer danner chips forskelligt.
Fribearbejdning af aluminium og messing giver generelt renere overflader end gummiagtige eller deformationshærdende legeringer under sammenlignelige forhold.
Varmebehandling, hårdhed, indeslutninger, fiberforstærkning og restspænding kan også ændre bearbejdningsresponsen.
Hvordan påvirker fræsning og drejning overfladeruhed?
Fræsning og drejning kan opnå lignende Ra-værdier, men de skaber forskellige overflademønstre. Værktøjsbevægelse, fræserindgreb, tilspændingsretning og emnerotation bestemmer lægningen og det visuelle udseende, hvilket kan påvirke funktionen, selv når den målte ruhed er ensartet.
CNC-fræsning overfladeruhed
Fræsning skaber intermitterende snit, når individuelle tænder trænger ind og ud af materialet.
Planfræsning kan generere cirkulære eller buede værktøjsmærker, mens sidefræsning skaber forskellige retningsmønstre.
Runout mellem fræsertænder kan forårsage, at ét skær skærer dybere end de andre, hvilket reducerer overfladens ensartethed.
CNC-drejning Overfladeruhed
Drejning producerer et spiralformet overflademønster, når emnet roterer, og værktøjet fremfører langs aksen.
Tilspændingshastighed og værktøjsnæseradius påvirker den teoretiske finish i høj grad.
Stabil emnefastholdelse og lavt spindelkast er vigtigt, fordi vibrationer eller emneudbøjning kan skabe periodiske mærker omkring diameteren.
Kugleendefræsning og cusphøjde
Kuglefræsere bruges almindeligvis til buede tredimensionelle overflader.
Fordi tilstødende værktøjsbaner overlapper hinanden, forbliver små kammuslinger eller spidser mellem passagerne.
Reduktion af overspring mindsker cusphøjden og forbedrer finishen, men det øger også bearbejdningstiden dramatisk.
Dette er en vigtig omkostningsovervejelse i forme, flyoverflader og komplekse femaksede dele.
Værktøjsmærker og forskelle i overfladelægning
Forskellige værktøjsbaner kan opnå lignende gennemsnitlig ruhed, men efterlade forskellige retningsmønstre.
En ensrettet finishovergang kan give et ensartet lag, mens krydsskraverede eller flerdirektionelle overførsler kan skabe en anderledes visuel og funktionel overflade.
Den bedste fremgangsmåde afhænger af, om udseende, forsegling, friktion eller belægningsydelse er vigtigst.
Hvorfor den samme Ra kan se forskellig ud efter forskellige processer
Ra gennemsnitliggør profilafvigelser.
Den beskriver ikke afstand, lægning, bølgethed eller hver enkelt defekt.
Som følge heraf kan en drejet overflade, en sleben overflade og en fræset overflade alle måle omkring den samme Ra, samtidig med at de ser og opfører sig forskelligt.
Dette er en af grundene til, at funktionelle overflader ikke bør specificeres udelukkende ved hjælp af Ra, når andre teksturkarakteristika er vigtige.
Sådan forbedres bearbejdet overfladeruhed
Forbedring af overfladekvaliteten starter med stabil spåntagning. Et skarpt værktøj, en stiv opsætning, kontrolleret sletningstillæg, passende tilspænding og hastighed samt god spånafgang giver normalt flere fordele end blot at reducere tilspændingen. Sekundære processer bør kun tilføjes, når bearbejdning alene ikke økonomisk kan opnå den ønskede overflade.
Reducer tilspænding under efterbehandling
En lavere sletfremføring reducerer den teoretiske værktøjsmærkehøjde i mange dreje- og fræseoperationer.
Tilspændingen bør dog forblive høj nok til, at skærkanten kan klippe materialet i stedet for at gnide.
Meget lav tilspænding med et slebet eller slidt værktøj kan øge varmen og skabe en udtværet overflade.
Brug skarpe og stabile skæreværktøjer
Finishværktøjer bør have kontrolleret geometri og minimal slitage.
Dedikerede sletfræsere eller pindfræsere er ofte mere forudsigelige end at bruge et stærkt slidt skrubværktøj til det sidste overløb.
Værktøjsbalance og rundløb bliver også stadig vigtigere, efterhånden som overfladekravene bliver strammere.
Minimer værktøjsoverhæng og vibrationer
Kortere værktøjsudhæng øger stivheden.
Fiksturer bør understøtte emnet tæt på skærezonen, især ved tynde vægge eller lange skafter.
Hvis der er vibrationer, kan det muligvis ikke løse problemet at sænke tilspændingen alene. Spindelhastighed, værktøjslængde, indgreb, emneopspænding eller fræsergeometri skal muligvis ændres.
Optimer hastighed, skæredybde og kølevæske
Efterbehandlingsparametrene skal afstemmes med materialet.
En kontrolleret skæredybde holder værktøjet aktiveret ensartet.
Kølevæske eller luftblæsning kan fjerne spåner, før de genbearbejdes, reducere termisk ustabilitet og forhindre spåner i at ridse den færdige overflade.
Tilføj et dedikeret efterbehandlingspas
Adskillelse af grov- og sletbearbejdning forbedrer proceskontrollen.
Grovdrejning fjerner det meste materiale hurtigt, mens sletbearbejdningen bruger lavere skærebelastning og mere ensartet materiale.
Dette gør det også muligt at vælge et andet værktøj specifikt for overfladekvaliteten.
Brug slibning, honing, lapning eller polering efter behov
Nogle overfladebehandlinger er vanskelige eller uøkonomiske at opnå alene ved fræsning eller drejning.
Slibning kan forbedre dimensionskontrollen og finishen på hærdede dele.
Honing er nyttigt til præcisionsboringer, mens lapning og polering kan opnå meget fine overflader.
Den sekundære proces bør vælges i henhold til både ruhed og geometri.
Sådan vælger du den rigtige overfladeruhed til en CNC-del
Den korrekte overfladeruhed er den mindst krævende finish, der stadig opfylder emnets funktion. Specifikation af en unødvendigt lav Ra kan øge bearbejdningstiden, værktøjsomkostningerne, inspektionsindsatsen og leveringstiden uden at forbedre ydeevnen.
Generelle strukturelle og ikke-kritiske overflader
Beslag, indvendige strukturelle flader og skjulte overflader kræver ofte ikke ekstremt fine finish.
En normal maskinbearbejdet overflade kan være tilstrækkelig, hvis området ikke forsegler, glider, placerer sig eller bærer en kritisk belægning.
Reduktion af unødvendige krav til finish på disse overflader kan spare betydelig cyklustid.
Parrings- og glideflader
Parrings- og glideflader kræver mere omhyggeligt valg.
Hvis overfladen er for ru, kan høje punkter forårsage slid eller ujævn kontakt.
Hvis den er for glat, kan nogle smurte grænseflader indeholde mindre olie.
Den korrekte tekstur afhænger af materialepar, belastning, hastighed og smøring.
Tætningsflader
Tætningsflader kan kræve både kontrolleret ruhed og kontrolleret lægning.
En overflade kan have en lav Ra og stadig lække, hvis bearbejdningsmærker skaber kontinuerlige baner på tværs af tætningen.
Fladhed, bølgethed og overfladeretning kan derfor være lige så vigtige som gennemsnitlig ruhed.
Aksler, lejer og roterende komponenter
Lejesæder og roterende aksler kræver ofte kontrolleret overfladetekstur, fordi ruhed påvirker pasform, slid, kontaktspænding og installation.
Overfladekravene bør stemme overens med leje- eller tætningsproducentens funktionelle anbefalinger i stedet for udelukkende at blive valgt ud fra udseende.
Kosmetiske og belagte overflader
Synlige overflader kan have brug for ensartede værktøjsmærker, selvom Ra-kravet ikke er ekstremt lavt.
Lakerede eller anodiserede overflader kan også vise bearbejdningsfejl efter finish.
Når udseendet er vigtigt, bør bearbejdningsstrategien ikke kun kontrollere Ra, men også værktøjsbanens retning og ensartethed.
Match Ra med funktion i stedet for udseende alene
Den bedste ruhedsværdi er ikke det laveste tal.
Et funktionelt overfladekrav bør være knyttet til behov for tætning, slid, glidning, træthed, udseende eller belægning.
Hvis der ikke er nogen funktionel grund til at bruge Ra 0.8 i stedet for Ra 3.2, kan det strengere krav blot øge omkostningerne.
Hvordan påvirker overfladeruhed omkostningerne ved CNC-bearbejdning?
Lavere Ra-krav øger normalt omkostningerne, fordi de reducerer procesfriheden. Producenten kan have brug for langsommere efterbehandlingsprocesser, ekstra værktøjer, mere stabile fiksturer, sekundær efterbehandling og mere detaljeret inspektion.
Hvorfor lavere Ra-værdier øger cyklustiden
Forbedring af finish kræver ofte lavere tilspænding og mindre overskridelser.
På store eller komplekse overflader øger disse ændringer værktøjsbanelængden og maskintiden betydeligt.
Femaksede friformsoverflader er særligt følsomme, fordi en lille reduktion i overstep kan mangedoble antallet af finishovergange.
Yderligere værktøjs- og efterbehandlingsoperationer
En normal fræser kan opfylde Ra 3.2, mens et finere krav kan kræve dedikerede skær eller en yderligere slibeoperation.
Specialpolering og lapning øger også manuel eller maskinel tid.
Hver ekstra proces introducerer omkostninger til håndtering, opsætning og kvalitetskontrol.
Inspektions- og målekrav
Krav til løse overflader kan bekræftes visuelt eller med standardproduktionskontroller, når kontraktkravene tillader det.
Kritiske ruhedsværdier kræver generelt et kalibreret profilometer eller et passende optisk system.
Hvis flere flader kræver måling, øges inspektionstiden tilsvarende.
Når en strammere overfladefinish tilføjer ringe funktionel værdi
Det er sjældent økonomisk at specificere den samme fine finish på alle overflader.
En indvendig lomme, der aldrig er i kontakt med en anden komponent, behøver muligvis ikke den samme Ra som tætningsflade.
Ved at adskille kritiske overflader fra almindelige bearbejdede områder kan produktionsindsatsen koncentreres der, hvor den rent faktisk skaber værdi.
Hvad er almindelige problemer med maskinbearbejdede overflader?
Dårlig overfladefinish har normalt en genkendelig årsag. Værktøjsmærker, vibrationer, ridser, ophobet kant og inkonsistent tekstur kan ofte spores tilbage til værktøj, emneholdering, spåner, vibrationer eller ustabile skæreforhold.
Synlige værktøjsmærker
Regelmæssige værktøjsmærker kan skyldes for stor tilspænding, stort overskridelsespunkt, fræserkast eller utilstrækkelige sletbearbejdninger.
Nogle værktøjsmærker er normale og acceptable, hvis de forbliver inden for den angivne tekstur.
Problemet opstår, når de overskrider ruhedskravene eller forstyrrer funktionen.
Chatter- og vibrationsmønstre
Vibrationer skaber gentagne bølger eller mærker, der ofte er synlige uden måleudstyr.
Mulige årsager inkluderer langt værktøjsudhæng, svage fiksturer, fleksible komponenter, dårligt valg af spindelhastighed eller ustabilt fræserindgreb.
Da chatter er et problem på systemniveau, løser det muligvis ikke at ændre kun én skæreparameter det.
Ridser og ophobede kantskader
Løse spåner, der sidder fast mellem værktøjet og overfladen, kan forårsage ridser.
En ophobet kant kan med jævne mellemrum brække af og rive emnets overflade i stykker.
Forbedret spånafgang, korrekt skærehastighed, passende kølemiddel og skarpt værktøj kan reducere disse defekter.
Inkonsekvent ruhed på tværs af én overflade
En stor flade kan måle forskelligt fra sted til sted, fordi fræserindgreb, værktøjsudbøjning, kast eller materialehårdhed ændrer sig.
Fikseringsforvrængning kan også ændre skæreforholdene på tværs af overfladen.
Konsistent ruhed kræver ensartet værktøjsindgreb og stabil maskingeometri.
Overfladeruhed Udvendige tegningskrav
Hvis en målt værdi overstiger kravet, er det ikke altid nemt at efterbearbejde delen.
Yderligere polering kan ændre dimensioner, kanter eller overfladegeometri.
Den bedste fremgangsmåde er at kontrollere ruhed under procesplanlægningen i stedet for kun at behandle det som et endeligt inspektionsproblem.
Hvad er almindelige fejl, når man specificerer overfladeruhed?
Designfejl kan øge bearbejdningsomkostningerne lige så let som procesfejl. De mest almindelige problemer er at specificere unødvendigt lave Ra-værdier, bruge de samme krav overalt, forvirre ruhedsparametre og ignorere, hvordan overfladen rent faktisk vil blive målt.
Angivelse af en lavere Ra end funktionen kræver
En designer kan vælge Ra 0.8, fordi det virker mere præcist end Ra 3.2.
Hvis overfladen kun er en ikke-kritisk monteringsflade, giver den strammere værdi muligvis ingen funktionel forbedring.
Resultatet er længere cyklustid og potentielt unødvendig sekundær efterbehandling.
Behandling af Ra og Rz som direkte ækvivalenter
Ra og Rz måler forskellige profilkarakteristika.
De bør ikke udskiftes ved hjælp af en fast konvertering, medmindre kunden og leverandøren har aftalt et passende teknisk grundlag.
Hvis tegningen specificerer Rz, bør proces- og måleplanen kontrollere Rz.
Anvendelse af den samme ruhed på alle overflader
Et krav til dækkende ruhed tvinger producenten til at behandle overflader, der muligvis ikke har noget funktionelt behov.
En bedre tegning identificerer kritiske tætnings-, glide-, leje- og synlige overflader separat, samtidig med at den muliggør normal bearbejdning af mindre vigtige funktioner.
Ignorerer overfladelægning og bearbejdningsretning
En lav Ra-værdi alene garanterer ikke en passende tætnings- eller glideflade.
Retningsbestemte riller kan påvirke væskelækage, friktion og slid.
Hvis retningen har en funktionel betydning, bør tegningen kommunikere dette krav.
Specifikation af ruhed uden at overveje målemetode
Nogle overflader er vanskelige at tilgå med en stylus.
Meget små riller, dybe lommer, buede overflader og sarte materialer kan kræve alternative målemetoder.
Den specificerede tekstur bør derfor være realistisk målbar på det færdige emne.
Ofte Stillede Spørgsmål
Ændrer anodisering overfladeruheden på en maskinbearbejdet aluminiumsdel?
Ja, anodisering kan ændre den endelige overfladetekstur, fordi oxidlaget følger med og kan modificere den underliggende bearbejdede overflade. Hvis ruhed er funktionelt kritisk efter anodisering, skal tegningen angive, om kravet gælder før eller efter efterbehandling.
Kan en lav Ra-værdi garantere en lækagefri tætningsoverflade?
Nej. Tætningen afhænger også af planhed, bølgeform, lægningsretning, pakningstype, kontakttryk og defekter. En lav Ra-værdi alene garanterer ikke tætningsevne.
Skal overfladeruhed specificeres før eller efter belægning?
Tegningen skal tydeligt angive, hvilken tilstand der kontrolleres. Belægning, plettering, polering eller sandblæsning kan ændre den endelige overflade, så det nødvendige måletrin skal matche delens funktionelle tilstand.
Hvad hvis en overflade ikke kan nås med et kontaktprofilometer?
En optisk eller anden berøringsfri målemetode kan være mere egnet. Producenten og kunden bør blive enige om metode, målested og acceptkriterier før produktion, når adgangen er begrænset.
Konklusion
Bearbejdet overfladeruhed er ikke blot en kosmetisk værdi. Ra, Rz, overfladens lay, bølgeform, værktøjsmærker og måleforhold påvirker alle, hvordan en færdig del præsterer. Den mest effektive tilgang er at specificere ruhed i henhold til funktion og derefter vælge bearbejdningsparametre, værktøj, efterbehandling og inspektionsmetoder, der konsekvent opfylder dette krav uden at tilføje unødvendige procesomkostninger.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdning og fremstilling af prototyper og produktionsdele. Vores team kombinerer kontrolleret fræsning og drejning, praktiske efterbehandlingsstrategier, dimensionsinspektion og verifikation af overfladekvalitet for at hjælpe kunderne med at opnå den ønskede finish, samtidig med at vi balancerer emnets ydeevne, bearbejdningseffektivitet og omkostninger.















