
Computer numerisk styret bearbejdning er en automatiseret fremstillingsproces, hvor programmerede computerinstruktioner styrer værktøjsmaskiner for at fjerne materiale og producere præcise dele. CNC-teknologi kan styre værktøjsbevægelse, spindelhastighed, tilspændingshastighed, skæredybde, værktøjsskift og maskinpositionering, hvilket gør den velegnet til gentagelig produktion af simple og meget komplekse komponenter.
Denne guide forklarer computernumerisk styret bearbejdning, hvordan CNC-maskiner og CNC-systemer fungerer, den komplette CNC-bearbejdningsproces, de vigtigste typer af CNC-maskiner, almindelige materialer, programmering, kvalitetskontrol, anvendelser og aktuelle teknologitendenser.
Hvad er computernumerisk styringsbearbejdning?
Computer numerisk styret bearbejdning er en fremstillingsproces, hvor computerstyrede værktøjsmaskiner følger programmerede instruktioner for at fjerne materiale fra et emne og skabe en specificeret geometri. Den kombinerer digitalt design, CNC-programmering, maskinbevægelse, skæreværktøjer, emneopspænding og inspektion for at producere gentagelige præcisionsdele.
CNC-bearbejdning klassificeres generelt som subtraktiv fremstilling, fordi den endelige komponent produceres ved at fjerne materiale fra et større emne. Afhængigt af maskinen kan processen omfatte fræsning, drejning, boring, udboring, slibning, fræsning eller andre operationer. PTC beskriver CNC som brugen af computere til at styre værktøjsmaskiner, herunder instruktioner til værktøjsvalg, position, bevægelse og hastighed.
Sammenlignet med manuelt betjent udstyr kan CNC-maskiner gentage programmerede bevægelser med langt mindre afhængighed af kontinuerlig menneskelig kontrol. Dette gør computerstyret numerisk styret bearbejdning særligt nyttig, når producenter har brug for snævre tolerancer, kompleks geometri, ensartede partier eller dele, der skal reproduceres måneder eller år senere.
Hvad står CNC for?
CNC står for Computer Numerical Control, hvilket betyder, at en computer fortolker numeriske instruktioner og bruger dem til at styre maskinværktøjers bevægelser og funktioner.
Disse instruktioner definerer variabler såsom position, retning, spindelhastighed, fremføringshastighed, skæresekvens og værktøjskommandoer. Goodwin bemærker, at CNC-maskiner almindeligvis bruger G-kode til maskinbevægelse og M-kode til hjælpemaskinfunktioner.
I praktisk fremstilling ændrer CNC-bearbejdning fra kontinuerlig manuel manipulation til en programmerbar proces. Operatøren udfører stadig opsætning, værktøjsfremstilling, inspektion, fejlfinding og procesovervågning, men maskinen udfører den programmerede skæresekvens automatisk.
Hvorfor er CNC-bearbejdning vigtig i produktionen?
CNC-bearbejdning er vigtig, fordi den kombinerer præcision, automatisering, repeterbarhed, produktionsfleksibilitet og evnen til at producere komplekse dele fra mange tekniske materialer.
Når en stabil proces er blevet programmeret og valideret, kan maskinen gentagne gange følge de samme værktøjsbaner. Dette reducerer variation forårsaget af manuel positionering af værktøjer og gør det muligt for producenter at producere både enkeltstående prototyper og gentagne produktionsbatcher.
PTC identificerer hastighed, nøjagtighed, repeterbarhed, færre fejl, reduceret omarbejdning og optimeret arbejdskraft blandt de største fordele ved CNC. Stecker bemærker også, at nogle præcisionsapplikationer kræver positionstolerancer omkring ±0.001 tommer eller strammere, hvilket gør styrede CNC-processer særligt værdifulde.
Hvordan fungerer computernumerisk styret bearbejdning?
Computer numerisk styret bearbejdning fungerer ved at konvertere et digitalt emnedesign til maskininstruktioner, der styrer værktøjsbaner, skæreparametre, maskinakser og hjælpefunktioner. CNC-controlleren læser disse instruktioner og koordinerer maskinen, så materialet fjernes i henhold til den nødvendige geometri.
Arbejdsgangen starter typisk med en CAD-model eller en teknisk tegning. CAM-software kan derefter beregne værktøjsbaner og generere CNC-kode. Når værktøjer, fiksturer, arbejdsforskydninger og bearbejdningsparametre er forberedt, verificerer en operatør opsætningen og kører programmet.
En forenklet arbejdsgang er:
CAD-design → CAM-værktøjssti → CNC-program → Maskinopsætning → Skæring → Inspektion → Færdig del
PTC beskriver en lignende rute, hvor CAD-information overføres til CAM, værktøjsbaner oprettes, G-kode genereres, programmet indlæses, og en prøvekørsel gennemføres før fuld produktion.
CNC programmering
CNC-programmering definerer, hvordan maskinen bevæger sig, hvilke værktøjer den bruger, og hvordan hver bearbejdningsoperation udføres.
Programmet kan omfatte:
- Valg af værktøj
- Spindelhastighed
- Foder rate
- Værktøjskoordinater
- Skæredybde
- Arbejdsforskydninger
- Kølevæskekommandoer
- Værktøjsændringer
- Borecyklusser
- Konturerende bevægelser
Enkle operationer kan programmeres manuelt, men komplekse komponenter programmeres normalt med CAM-software. Flerakset bearbejdning drager især fordel af CAM, fordi manuel beregning af hundredvis eller tusindvis af koordinerede værktøjsbevægelser ville være ineffektiv og udsat for fejl.
Computer-Aided Manufacturing (CAM)
Computerstøttet produktionssoftware konverterer delgeometri til bearbejdningsstrategier, værktøjsbaner og maskinlæsbare CNC-instruktioner.
Programmøren importerer eller opretter emnegeometri, vælger maskine og skæreværktøjer, definerer materiale og fiksturer, etablerer bearbejdningsoperationer og beregner værktøjsbevægelse.
Moderne CAM tilbyder også simulering og kollisionskontrol. Stecker forklarer, at CAM-miljøer kan simulere bearbejdningsopsætninger og detektere mulige kollisioner, før programmet når den faktiske CNC-maskine, hvilket bliver særligt værdifuldt ved flerakset bearbejdning.
Hvordan CNC-maskiner udfører programmerede instruktioner
CNC-maskiner udfører programmerede instruktioner ved at konvertere numeriske kommandoer til kontrolleret bevægelse via servomotorer, drev, maskinakser og spindelsystemer.
For eksempel kan et fræseprogram instruere maskinen til at:
- Indlæs en specifik pindfræser.
- Start spindlen ved et defineret omdrejningstal.
- Flyt til en kendt koordinat.
- Gå hen til emnet.
- Skær med en specificeret tilspændingshastighed og dybde.
- Træk værktøjet tilbage.
- Skift værktøjer.
- Bor eller gevindskære yderligere funktioner.
Feedback-enheder kan overvåge faktiske aksepositioner og hjælpe controlleren med at opretholde den kommanderede bevægelse. Denne lukkede sløjfestyring er en af grundene til, at moderne CNC-systemer gentagne gange kan udføre komplekse bearbejdningsbaner.
Hvad gør en CNC-maskine?
En CNC-maskine skærer, borer, fræser, drejer, borer, gevindsliber eller bearbejder automatisk materiale i henhold til en programmeret bearbejdningssekvens.
Den nøjagtige operation afhænger af udstyret. Fræsemaskiner bevæger roterende skær gennem emnet, mens CNC-drejebænke roterer emnet mod stationære eller drevne værktøjer. Stecker identificerer fræsning, drejning, boring, udboring, rømning og savning blandt almindelige CNC-styrede bearbejdningsoperationer.
CNC-maskiner kan også kombinere operationer. Et drejecenter kan for eksempel dreje en cylindrisk overflade, fræse flader, bore tværhuller og bearbejde gevind uden at flytte komponenten til flere konventionelle maskiner.
Hvad er et CNC-system?
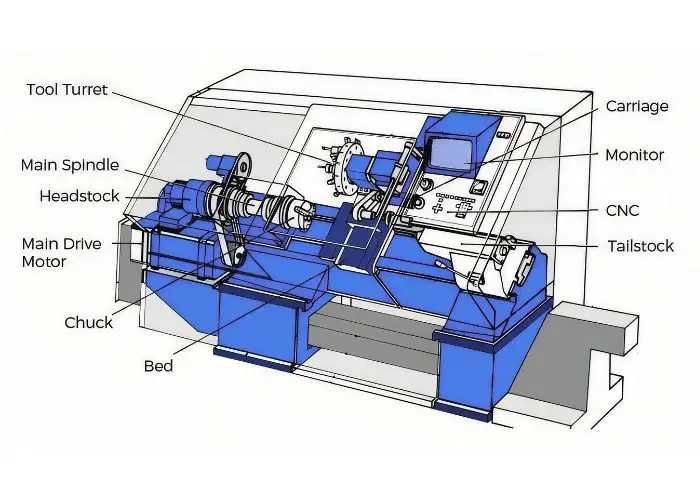
Et CNC-system er den komplette kombination af controller, software, maskinværktøj, servodrev, akser, feedbackenheder, værktøj og betjeningsinstruktioner, der bruges til at automatisere en bearbejdningsproces.
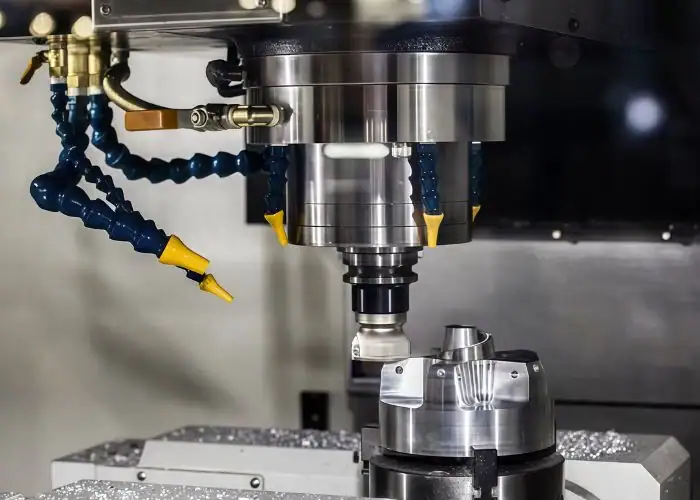
CNC-controlleren er kun én del af systemet. Pålidelig bearbejdning afhænger også af maskinens stivhed, spindelydelse, skæreværktøjer, fiksturer, arbejdsforskydninger, værktøjskompensation, programmeringsnøjagtighed og feedbackenheder.
| CNC-systemkomponent | Hovedfunktion |
| CNC controller | Læser og udfører bearbejdningsinstruktioner |
| Maskine værktøj | Udfører den fysiske produktionsproces |
| Servo drev | Kontrolaksebevægelse |
| Spindel | Roterer skæreren eller emnet |
| Program | Definerer bearbejdningsrækkefølge og koordinater |
| Feedback-system | Overvåger maskinens faktiske position |
| Tooling | Fjerner materiale |
| Arbejdshold | Lokaliserer og fastgør emnet |
CNC Controller
CNC-controlleren er den elektroniske styreenhed, der fortolker programmerede kommandoer og koordinerer maskinens bevægelser.
Den modtager CNC-kode, beregner bevægelse, kommunikerer med servodrev, styrer spindelfunktioner, administrerer værktøjsskift og overvåger maskinens status.
Moderne controllere kan også understøtte sondering, værktøjslevetidstyring, kompensation, procesovervågning, netværkskommunikation og avanceret multiakseinterpolation.
Maskine værktøj
Maskinværktøjet er det mekaniske udstyr, der fysisk fjerner materiale eller udfører en anden programmeret fremstillingsoperation.
Eksempler omfatter bearbejdningscentre, drejebænke, slibemaskiner, overfræsere og boremaskiner. Maskinkonfigurationen bestemmer tilgængelig aksevandring, spindelorientering, stivhed, maksimale omdrejninger pr. minut, værktøjskapacitet og bearbejdningsbar emnestørrelse.
Maskinkapaciteten skal matche komponenten. At købe mere aksekapacitet gør ikke automatisk en proces bedre. Delgeometri, tilgængelighed, tolerance, cyklustid og produktionsvolumen bestemmer, hvilken maskine der er økonomisk.
CNC-program og -software
CNC-programmet indeholder de kodede instruktioner, der fortæller maskinen, hvordan den skal fremstille emnet.
Et CNC-program kan genereres manuelt, via konversationsprogrammering eller ved hjælp af CAM-software. Goodwin bemærker, at CNC-instruktioner kan skrives manuelt eller genereres fra CAD- og CAM-systemer.
Programmeringskvalitet påvirker i høj grad cyklustid, overfladefinish, værktøjslevetid, kollisionsrisiko og dimensionsstabilitet. To programmer kan bearbejde den samme geometri, men opnå væsentligt forskellige fremstillingsresultater.
Maskinakser og bevægelseskontrol
Maskinakser definerer de retninger, som skæreværktøjet eller emnet kan bevæge sig i.
En grundlæggende 3-akset CNC-fræser bruger:
- X-akse: venstre/højre
- Y-akse: forside/bagside
- Z-akse: op/ned
Roterende A-, B- eller C-akser kan tilføjes til 4-akset, 3+2- eller 5-akset bearbejdning . Vurcon beskriver X-, Y- og Z-positionering som det grundlæggende fundament for CNC-operationer såsom skæring, boring, fræsning, gevinddrejning og skrubdrejning.
Ekstra akser reducerer behovet for efterspænding og forbedrer adgangen til komplekse funktioner, men de øger også programmerings- og udstyrskravene.
Feedback og overvågning
Feedback- og overvågningssystemer måler maskinens position, driftstilstand, værktøjsstatus og procesydelse.
Enkodere og vægte kan verificere aksernes position, mens sonder kan måle emner eller værktøjer. Mere avancerede systemer kan overvåge spindelbelastning, vibrationer, temperatur, værktøjsslid eller produktionsstatus.
Disse systemer hjælper med at opdage fejl, før de producerer en hel batch af defekte CNC-bearbejdningsdele.
Hvad er CNC-bearbejdningsprocessen?
CNC-bearbejdningsprocessen består af at designe delen, forberede CNC-programmet, opstille maskine og emne, udføre bearbejdningsoperationerne og inspicere den færdige komponent.
Den nøjagtige arbejdsgang bliver mere detaljeret for komponenter med snæver tolerance eller fleroperationer, men den grundlæggende rækkefølge forbliver den samme.
| Trin | Proces | Hovedformål |
| 1 | Del design | Definer geometri og specifikationer |
| 2 | CNC programmering | Opret bearbejdningsinstruktioner |
| 3 | Maskinopsætning | Forbered værktøj, inventar, lager og forskydninger |
| 4 | Bearbejdning | Fjern materiale |
| 5 | Inspektion | Bekræft dimensioner og kvalitet |
Euro Metal Solutions beskriver stort set den samme arbejdsgang i fem trin: emnedesign, CNC-programmering, maskinkonfiguration, bearbejdning og inspektion/efterbehandling.
Trin 1: Opret deldesignet
Udformningen af deldesignet definerer geometrien, dimensionerne, tolerancerne, materialerne, overfladekravene og de funktionelle egenskaber, som CNC-processen skal producere.
De fleste moderne komponenter starter fra 3D CAD-filer kombineret med 2D-tekniske tegninger. Modellen definerer nominel geometri, mens tegningen kan specificere tolerancer, GD&T, gevind, overfladebehandlinger, materialestandarder og inspektionskrav.
Et design, der kan fremstilles, bør også tage højde for værktøjsadgang, indvendige hjørneradier, minimum vægtykkelse, huldybde, standardskæreværktøjer og praktisk emnefastholdelse.
Trin 2: Forbered CNC-programmet
Forberedelse af CNC-programmet omdanner designet til en effektiv rækkefølge af skæreoperationer.
Programmøren beslutter:
- Bearbejdningsordre
- Valg af værktøj
- Værktøjssti-strategi
- skærehastighed
- Foder rate
- Snitdybde
- Orientering af emneholdere
- Grovbearbejdningstillæg
- Afslutningsstrategi
CAM-software producerer derefter maskinkode via en postprocessor, der er konfigureret til den specifikke CNC-maskine og controller.
Trin 3: Opsætning af CNC-maskinen
Opsætning af CNC-maskinen forbereder det fysiske produktionsmiljø, så de programmerede koordinater stemmer korrekt overens med det faktiske emne.
Operatøren installerer værktøj, fastgør materiale eller emner, indstiller arbejdsforskydninger, bekræfter værktøjslængder, kontrollerer fiksturer, indlæser programmet og verificerer maskinens tilstand.
Opsætningsfejl kan forårsage dimensionsproblemer, selv når CAD-modellen og CNC-programmet er korrekte. Derfor er verifikation af det første stykke særligt vigtig på nye job.
Trin 4: Kør bearbejdningsoperationen
At køre bearbejdningsoperationen betyder at tillade CNC-maskinen at udføre de verificerede værktøjsbaner og fjerne materiale fra emnet.
Bearbejdning begynder ofte med skrubdrejning, hvor materiale fjernes hurtigt, efterfulgt af semi-sletbearbejdning og sletbearbejdning, der fastlægger de endelige dimensioner og overfladekvalitet.
Komplekse CNC-bearbejdningsdele kan kræve fræsning, drejning, boring, gevindskæring, boring, oprivning eller multiaksekonturering i en eller flere opsætninger.
Trin 5: Undersøg den færdige del
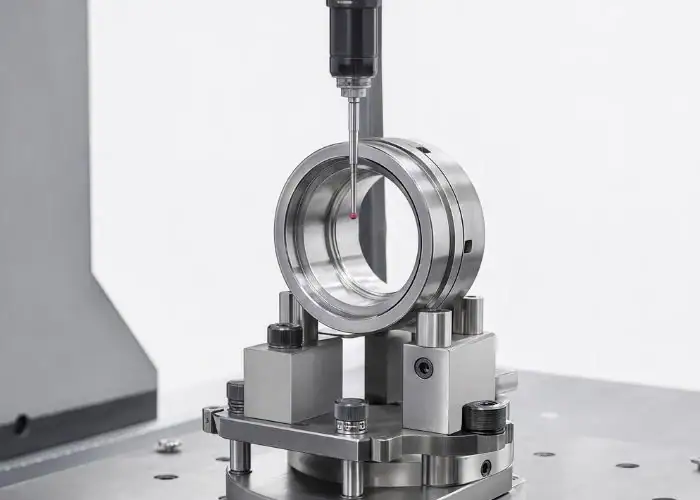
Inspektion af den færdige del bekræfter, om dimensioner, tolerancer, geometri, overfladekrav og andre specifikationer opfylder den tekniske tegning.
Inspektionsudstyr kan omfatte:
- skydelærer
- mikrometre
- Boringsmålere
- Højdemålere
- Gevindmålere
- Overfladeruhedstestere
- Optiske målesystemer
- Koordinat målemaskiner (CMM'er)
Stecker bemærker, at CNC-værksteder kan bruge målere og CMM-inspektion til at verificere deldimensioner og position i forhold til tolerancer.
Hvad er de vigtigste typer CNC-bearbejdning?
De vigtigste typer af CNC-bearbejdning omfatter fræsning, drejning, boring, slibning og flerakset bearbejdning, mens CNC-styret laserskæring og andre processer udvider numerisk styring til yderligere fremstillingsoperationer.
Hver proces fjerner materiale forskelligt, så den mest passende metode afhænger primært af delens form, tolerance, overfladetilstand, funktionstilgængelighed og produktionsvolumen.
CNC Fræsning
CNC-fræsning bruger et roterende skæreværktøj til at fjerne materiale fra et emne, der er fastgjort til et maskinbord eller en fikstur.
Den er velegnet til:
- Lommer
- Spillemaskiner
- Flade overflader
- Konturer
- Hulmønstre
- Tråde
- Komplekse 3D overflader
Treakset fræsning håndterer mange konventionelle dele, mens 4-aksede og 5-aksede maskiner giver bedre adgang til funktioner i flere retninger.
CNC Drejning
CNC-drejning roterer emnet, mens et skæreværktøj fjerner materiale for primært at danne en cylindrisk geometri.
Almindelige CNC-drejede dele inkluderer:
- Aksler
- Pins
- Bøsninger
- ærmer
- Rollers
- Dyser
- Gevindmonterede komponenter
PTC bemærker, at CNC-drejebænke kan udføre gevindskæring, konturering, boring og overfladebehandling, med automatiserede tilførselssystemer tilgængelige til produktion i større volumen.
CNC-boring
CNC-boring skaber kontrollerede huller ved programmerede koordinater og dybder.
CNC-maskiner kan også udføre:
- Punktboring
- Peck boring
- Modkørsel
- Nedsænkning
- rivning
- Tapping
Fordelen i forhold til manuel boring er ikke blot automatisering, CNC gør det muligt at gentage hulposition, dybde, rækkefølge og relaterede funktioner konsekvent på tværs af flere dele.
CNC slibning
CNC-slibning bruger slibeskiver til at opnå præcise dimensioner og fine overfladefinisher.
Slibning anvendes almindeligvis efter fræsning eller drejning, når en komponent kræver særligt kontrolleret rundhed, planhed, dimensionsnøjagtighed eller hærdede overflader.
Typiske anvendelser omfatter præcisionsaksler, lejeflader, målere, værktøj og hærdede mekaniske komponenter.
CNC laserskæring
CNC-laserskæring bruger en programmeret fokuseret laserstråle til at skære eller gravere ark eller plademateriale.
Det er især nyttigt til 2D-profiler i metalplader, fordi intet fysisk skæreværktøj er i kontakt med emnet.
Laserskæring tilhører den bredere familie af CNC-styrede fremstillingsteknologier, selvom det ikke er konventionel spånformende bearbejdning i samme forstand som fræsning eller drejning.
Flerakset CNC-bearbejdning
Multiakset CNC-bearbejdning koordinerer tre lineære akser med en eller flere roterende akser for at nå komplekse overflader og funktioner fra forskellige retninger.
3+2-bearbejdning låser rotationsakserne i en valgt vinkel før skæring. Samtidig 5-akset bearbejdning bevæger lineære og rotationsakser kontinuerligt under skæringen.
Stecker bemærker, at CNC-udstyr almindeligvis omfatter 3-aksede, 4-aksede, 3+2 og komplette 5-aksede konfigurationer, mens multifunktionsmaskiner kan kombinere fræsning og drejning.
Hvad er de vigtigste typer af CNC-maskiner?
De vigtigste typer af CNC-maskiner omfatter fræsemaskiner, drejebænke, boremaskiner, slibere, bearbejdningscentre, routere og multiakse- eller multifunktionssystemer.
Maskinvalg bør følge komponentens geometri i stedet for blot at vælge den mest avancerede maskine, der er tilgængelig.
| CNC Machine | Typisk styrke | Fælles Dele |
| CNC mølle | Prismatisk geometri | Huse, plader, beslag |
| CNC drejebænk | Cylindrisk geometri | Aksler, bøsninger, stifter |
| Bearbejdningscenter | Multioperationsfræsning | Komplekse produktionsdele |
| CNC slibemaskine | Højpræcisionsfinish | Aksler, værktøj, lejeflader |
| CNC router | Store/lette materialer | Plast, kompositmaterialer, paneler |
| 5-akset maskine | Flervinkelgeometri | Luftfart, medicin, impeller |
| Drejecenter for fræsning | Fræsning + drejning | Komplekse rotationskomponenter |
CNC Fræsemaskiner
CNC-fræsemaskiner bruger roterende fræsere og kontrollerede aksebevægelser til at producere prismatiske og konturerede dele.
Typiske konfigurationer omfatter 3-aksede, 4-aksede og 5-aksede maskiner. Euro Metal Solutions bemærker, at vertikale bearbejdningscentre kan konfigureres med tre til fem styrede akser, afhængigt af den nødvendige kompleksitet.
CNC Drejebænke
CNC-drejebænke roterer materiale omkring en spindel, mens styrede værktøjer fjerner materiale fra den udvendige eller indvendige diameter.
De er især økonomiske til rotationssymmetriske CNC-bearbejdningsdele. Moderne drejecentre kan tilføje drevne værktøjer, sekundære spindler og Y-aksebevægelse for at udføre fræsning og boring uden at flytte delen.
CNC boremaskiner
CNC-boremaskiner automatiserer præcis huloprettelse på programmerede steder.
Dedikeret boreudstyr er nyttigt, når en komponent indeholder mange gentagne huller, selvom CNC-fræsere og bearbejdningscentre kan udføre de fleste boreoperationer som en del af en større bearbejdningscyklus.
CNC slibemaskiner
CNC-slibemaskiner automatiserer slibende efterbehandling, hvor dimensionsnøjagtighed og overfladetilstand er afgørende.
De kan konfigureres til cylindrisk, overfladeslibning, centerløs eller specialslibning. Processen er især nyttig efter varmebehandling, når konventionel skæring muligvis ikke giver den nødvendige endelige tilstand.
CNC laserskæremaskiner
CNC-laserskæremaskiner bevæger et laserhoved eller et emne i henhold til programmerede koordinater for at producere profiler, huller og udskæringer.
De bruges i vid udstrækning til fremstilling af metalplader, fordi værktøjsskift minimeres, og komplekse 2D-profiler kan skæres direkte fra digitale filer.
CNC-bearbejdningscentre
Et CNC-bearbejdningscenter er en fræsemaskine, der er udstyret til at udføre flere operationer automatisk, normalt med en automatisk værktøjsveksler.
Bearbejdningscentre kan bore, gevindskære, fræse, bore, affase og konturere i én opsætning. De fås almindeligvis i vertikale og horisontale konfigurationer.
Vertikale vs. horisontale CNC-maskiner
Vertikale CNC-maskiner placerer spindlen lodret, mens horisontale bearbejdningscentre orienterer spindlen vandret.
Vertikale maskiner er fleksible og almindelige til plader, huse, prototyper og generel fræsning. Horisontale maskiner kan give bedre spånafgang og tillade adgang til flere emneflader ved hjælp af palle- eller gravstensfiksturer.
Stecker beskriver vertikale maskiner som velegnede til komponenter, der primært bearbejdes fra én side, mens horisontale konfigurationer ofte vælges, når der er behov for yderligere adgang og produktionseffektivitet.
Multiaksede og multifunktionelle CNC-maskiner
Multiaksede og multifunktionelle CNC-maskiner kombinerer yderligere akser eller bearbejdningsprocesser for at færdiggøre komplekse dele med færre opsætninger.
5-aksede maskiner kan bearbejde flere flader og komplekse konturer. Drejecentre kombinerer drejning med fræsning, boring og andre operationer.
Reduktion af opsætninger kan forbedre nøjagtigheden fra funktion til funktion, fordi emnet ikke gentagne gange afspændes og ompositioneres.
Hvad er forskellen mellem NC og CNC?
Forskellen mellem NC og CNC er, at traditionel numerisk styring er afhængig af ældre faste eller eksternt lagrede instruktionssystemer, mens CNC bruger programmerbare computere, der gør det nemmere at modificere, automatisere, overvåge og genbruge bearbejdning.
Begge teknologier automatiserer maskinbevægelse, men moderne CNC tilbyder langt større programmeringsfleksibilitet og integration.
| faktor | NC | CNC |
| kontrol | Ældre numerisk kontrol | Computerstyret kontrol |
| Programændringer | Svært | Relativt nemt |
| Program lagring | Limited | Digital lagring |
| Kompleks geometri | Limited | Multiakse-kompatibel |
| Automation | Sænk | Højere |
| Dataintegration | Minimum | CAD/CAM/netværksintegration |
Programmering
NC-programmering var traditionelt afhængig af hullbånd, kort eller relativt fast styrelogik, mens CNC-programmer kan redigeres digitalt, gemmes, overføres og genbruges.
PTC bemærker, at denne programmerbarhed gør det muligt at omimplementere CNC-udstyr til nye komponenter uden fysisk at skulle omforbinde kontrollogikken.
Maskinkompleksitet
CNC-systemer kan styre mere komplekse koordinerede bevægelser end traditionelt NC-udstyr.
Moderne multiakseinterpolation gør det muligt at bearbejde sammensatte vinkler, konturerede overflader og komplekse 3D-funktioner, der ville være upraktiske på tidligt NC-udstyr.
Fleksibilitet og automatisering
CNC giver større fleksibilitet, fordi maskinens adfærd kan ændres gennem programmering i stedet for omfattende hardwareændringer.
Programmer kan også forbindes med CAD/CAM, sondering, automatisering, robotter, pallesystemer og produktionsdatasystemer.
Pris
CNC-maskiner kræver generelt større initialinvesteringer end ældre konventionelt eller NC-udstyr, men deres automatisering kan reducere arbejdskraften pr. komponent og forbedre gennemløbshastigheden.
Den faktiske enhedspris afhænger af maskinens udnyttelsesgrad, opsætningstid, cyklustid, værktøj, inspektion, materiale og produktionsmængde.
Hvorfor CNC erstattede de fleste traditionelle NC-systemer
CNC erstattede de fleste traditionelle NC-systemer, fordi digital programmering giver større fleksibilitet, kompleksitet, automatisering, repeterbarhed og integration.
PTC bemærker, at der stadig findes ældre NC-maskiner på nogle faciliteter, men deres programmerings- og fleksibilitetsbegrænsninger gør CNC langt mere praktisk til moderne produktion.
Hvilke materialer kan CNC-bearbejdes?
CNC-bearbejdning kan bearbejde en bred vifte af metaller, plast og udvalgte kompositmaterialer, forudsat at skæreværktøjer, maskinparametre, emneholder og kølemiddelstrategi er tilpasset materialet.
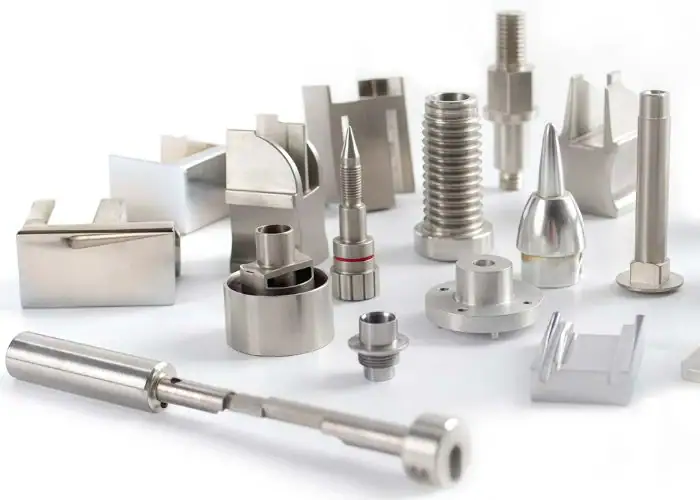
Materialets bearbejdelighed påvirker i høj grad værktøjsslid, opnåelig overfladefinish, cyklustid, varmeudvikling, forvrængning og slutomkostninger.
| Materiel gruppe | Eksempler | Typiske overvejelser |
| Jernholdige metaller | Kulstofstål, rustfrit stål | Styrke, varme, værktøjsslid |
| Ikke-jernholdige metaller | Aluminium, kobber, titanium | Maskinbearbejdningsevnen varierer meget |
| Plast | PEEK, Delrin, nylon, akryl | Varme og deformation |
| kompositter | Glasfiber, kulfiber | Slid- og støvkontrol |
Euro Metal Solutions grupperer ligeledes almindelige CNC-materialer i jernholdige metaller, ikke-jernholdige metaller, plast og kompositter.
Jernmetaller
Jernholdige metaller som kulstofstål, legeret stål, rustfrit stål og støbejern CNC-bearbejdes i vid udstrækning til strukturelle og mekaniske anvendelser.
Stål tilbyder nyttig styrke og holdbarhed, men bearbejdeligheden varierer betydeligt. Rustfrit stål kan hærde under deformation, mens hærdede stål kan kræve specialiseret hårdmetalværktøj eller slibning.
Ikke-jernholdige metaller
Ikke-jernholdige CNC-materialer omfatter almindeligvis aluminium, kobber, messing, titanium og magnesiumlegeringer.
Aluminium er særligt populært, fordi mange legeringer kombinerer god bearbejdelighed med lav densitet og nyttig korrosionsbestandighed. Titanium giver fremragende styrke-til-vægt-forhold og korrosionsegenskaber, men kræver typisk lavere skærehastigheder og omhyggelig varmehåndtering.
Plast
Teknisk plast kan CNC-bearbejdes, når prototyper, produktion i lav volumen, dimensionsnøjagtighed eller materialespecifik ydeevne er påkrævet.
Almindelige eksempler kan nævnes:
- PEEK
- Delrin/POM
- nylon
- PTFE
- Akryl
- polycarbonat
- HDPE
- PVC
Fordi plast har lavere stivhed og varmeledningsevne end de fleste metaller, kræver klemkraft, skærevarme, værktøjsskarphed og dimensionsstabilisering omhyggelig kontrol.
kompositter
Udvalgte kompositmaterialer såsom kulfiber- og glasfibermaterialer kan CNC-bearbejdes ved hjælp af passende værktøjer og støvkontrolmetoder.
Disse materialer kan være meget slibende og kan delaminere, hvis værktøjs- eller skæreparametrene er uegnede. Diamantbelagte eller specialiserede kompositværktøjer foretrækkes ofte til produktionsarbejde.
Hvad er fordelene ved CNC-bearbejdning?
De vigtigste fordele ved CNC-bearbejdning er høj præcision, repeterbarhed, kompleks geometri, effektiv produktion, fleksibel programmering, bred materialekompatibilitet og ensartet kvalitet på tværs af gentagne dele.
Værdien af CNC bliver stærkest, når en komponent kræver en kombination af dimensionskontrol og repeterbar produktion i stedet for blot materialefjernelse.
Præcision og gentagelsesnøjagtighed
CNC-bearbejdning giver præcision og repeterbarhed, fordi programmerede værktøjsbaner kan udføres ensartet på tværs af flere produktionscyklusser.
Den faktiske tolerancekapacitet afhænger dog af maskinen, materialet, geometrien, værktøjets tilstand, temperaturen, fiksturen og inspektionsstrategien. En CNC-maskine alene garanterer ikke snævre tolerancer.
Produktion af komplekse dele
CNC-bearbejdning kan producere komplekse dele ved at koordinere flere akser, skæreværktøjer, opsætninger og bearbejdningsoperationer.
Funktioner som vinklede huller, skulpturerede overflader, dybe lommer, krydsende geometri, gevind og tætte positionsforhold kan fremstilles direkte fra digitale modeller.
Produktionseffektivitet
CNC-bearbejdning forbedrer produktionseffektiviteten ved at automatisere gentagne bevægelser og muliggøre længere uovervågede bearbejdningsperioder.
Vurcon bemærker, at CNC-udstyr kan understøtte kontinuerlig produktion og høj output, hvor de omgivende værktøjs-, materialehåndterings- og driftsforhold tillader det.
Automatisering og konsistens
CNC-automatisering reducerer afhængigheden af manuel værktøjspositionering og gør hver produktionscyklus mere ensartet.
Automatisering kan udvides med:
- Stangfødere
- Palleskiftere
- Robotlæsning
- Værktøjsmåling
- Emnemåling
- Automatiske værktøjsskiftere
- Igangværende overvågning
Konsistens afhænger stadig af stabile værktøjer, materialer, inventar og proceskontrol.
Fleksible produktionsmængder
CNC-bearbejdning understøtter prototyper, produktion i lav volumen, broproduktion og gentagne batcher uden behov for dedikerede forme til hver geometri.
Denne fleksibilitet er en af grundene til, at CNC-bearbejdningstjenester ofte vælges til udvikling af nye produkter, brugerdefinerede dele, udskiftningskomponenter og produkter med skiftende design.
Hvad er anvendelserne af CNC-bearbejdning?
CNC-bearbejdning bruges inden for luftfart, bilindustrien, industrielt udstyr, medicin, elektronik, robotteknologi, automation, energi og forbrugerprodukter, fordi disse industrier kræver præcise, repeterbare mekaniske komponenter.
Vurcon identificerer luftfarts-, bil-, metalbearbejdnings-, el- og andre industrisektorer som store brugere af computer numerisk styringsteknologi.
Luftfart
CNC-bearbejdning bruges inden for luftfart til strukturelle komponenter, beslag, huse, landingssystemer, motorkomponenter, inventar og komplekse letvægtsstrukturer.
Typiske krav kan omfatte snævre positionstolerancer, lette materialer, høj materialesporbarhed, komplekse 5-aksede overflader og detaljeret inspektion.
Automotive
CNC-bearbejdning bruges i bilproduktion til drivlinjekomponenter, affjedringsdele, prototyper, motorsportkomponenter, elbilhardware, huse, inventar og produktionsværktøj.
Drejecentre er effektive til aksler og roterende dele, mens fræsning og 5-akset bearbejdning understøtter komplekse huse og strukturelle komponenter.
Medicin
CNC-bearbejdning bruges i medicinsk fremstilling af instrumenter, enhedshuse, kirurgiske komponenter, inventar og udvalgte implantatrelaterede dele.
Medicinske projekter kan kræve fine egenskaber, biokompatible materialer, kontrollerede overfladeforhold, sporbarhed og stram dimensionsvalidering.
Industrielt udstyr
CNC-bearbejdning bruges i vid udstrækning til industrielt udstyrskomponenter såsom maskinbaser, beslag, aksler, manifolds, inventar, værktøj, gear, huse og reservedele.
Disse komponenter prioriterer ofte holdbarhed, dimensionsstabilitet, pasform, servicevenlighed og gentagelig produktion.
Elektronik
CNC-bearbejdning understøtter elektronik gennem huse, køleplader, rammer, stik, testfiksturer, kølekomponenter og præcisionsmekaniske samlinger.
Aluminium vælges ofte til disse dele, fordi det kombinerer lav vægt, bearbejdelighed, korrosionsbestandighed og god varmeledningsevne.
Robotik og automatisering
CNC-bearbejdning bruges inden for robotteknologi og automatisering til led, arme, effektorer, rammer, motorhuse, sensorbeslag, præcisionsplader og aktuatorkomponenter.
Nøjagtighed fra funktion til funktion er særligt vigtig, fordi justeringsfejl kan akkumuleres på tværs af samlinger og påvirke bevægelse eller positionering.
Hvordan får du mest muligt ud af CNC-bearbejdning?
Du kan få mest muligt ud af CNC-bearbejdning ved at designe med henblik på fremstillingsevne, vælge den rigtige maskine og værktøj, optimere CAM-programmer, kontrollere kvaliteten og matche specifikationer med de faktiske funktionelle krav til delen.
Den dyreste del er ikke altid den mest præcise del. Unødvendige tolerancer, dybe hulrum, ikke-standardiserede huller, vanskelige indvendige hjørner og overdrevne opsætninger kan øge omkostningerne uden at forbedre funktionen.
Design til fremstilling (DFM)
Design til fremstilling forbedrer CNC-effektiviteten ved at justere emnegeometrien, så den kan produceres pålideligt med standardværktøjer og praktiske opsætninger.
Nyttige overvejelser om DFM omfatter:
- Undgå unødvendigt snævre tolerancer
- Brug praktiske indvendige hjørneradier
- Begræns meget dybe, smalle lommer
- Undgå ekstremt tynde, uunderstøttede vægge
- Standardiser hul- og gevindstørrelser
- Giver realistiske overflader
- Design til adgang til værktøj
- Reducer unødvendige opsætninger
DFM bør bevare delfunktionen, samtidig med at fremstillingsvanskeligheder, der ikke skaber ingeniørværdi, fjernes.
CNC-programmering og CAM-optimering
CNC-programmering og CAM-optimering forbedrer cyklustid, værktøjslevetid, overfladefinish og bearbejdningspålidelighed.
Programmører kan optimere indgangsstrategier, nedstigninger, overstigninger, værktøjsindgreb, skæreretning, skrubbearbejdningsmetoder, sletbearbejdning og værktøjsskift.
Simulering reducerer også risikoen for kollisioner og hjælper med at verificere komplekse værktøjsbaner med flere akser før produktion.
Valg af den rigtige CNC-maskine
At vælge den rigtige CNC-maskine betyder at matche maskinens kapacitet med emnets geometri, tolerance, materiale, størrelse og produktionsvolumen.
En simpel beslag kan være billigere på en 3-akset VMC end på en 5-akset centerfræser. Omvendt kan en kompleks komponent, der kræver seks opsætninger på en 3-akset maskine, blive mere økonomisk på en 5-akset maskine, når der tages højde for reduceret fiksering og inspektion.
Yderligere CNC-maskinværkstedstjenester
Yderligere CNC-maskinværkstedstjenester hjælper med at færdiggøre komponenter, der kræver mere end blot materialefjernelse.
Almindelige sekundære tjenester omfatter:
- Slibning
- EDM
- varmebehandling
- anodisering
- belægning
- passivering
- Perle sprængning
- Polering
- Laser mærkning
- Montering
- Inspektion
Stecker fremhæver også ingeniørarbejde, indkøb, projektledelse og kvalitetskontrol som nyttige understøttende funktioner i en CNC-bearbejdningsoperation.
Nøgleprestationsindikatorer (KPI'er)
CNC-bearbejdnings-KPI'er måler, om en produktionsproces opnår sine mål for kvalitet, levering, effektivitet og omkostninger.
Nyttige målinger kan omfatte:
- Udbytte ved første gennemløb
- Skrotsats
- Omarbejdningshastighed
- cyklus tid
- Opsætningstid
- Værktøjets levetid
- Maskinudnyttelse
- Levering til tiden
- Samlet udstyrseffektivitet
KPI'er er mest nyttige, når de er knyttet til faktiske produktionsmål, snarere end at de spores blot fordi data er tilgængelige.
Kvalitetskontrol og QMS
Kvalitetskontrol verificerer, at CNC-bearbejdningsdele er i overensstemmelse med tegningen, mens et kvalitetsstyringssystem styrer, hvordan inspektion, kalibrering, dokumentation, korrigerende handlinger og procesforbedring håndteres.
Stecker fremhæver QMS-procedurer som en ramme for opretholdelse af kalibrering, træning, revisioner og produktionskvalitet.
For indkøbsteams bør inspektionskapaciteten evalueres sammen med maskinens kapacitet. En producent kan ikke pålideligt bevise en snæver geometrisk tolerance, hvis den mangler passende måleudstyr.
Hvad laver en CNC-maskineoperatør?
En CNC-maskineoperatør opsætter, kører, overvåger og kontrollerer CNC-udstyr, så programmerede bearbejdningsoperationer producerer dele sikkert og inden for specifikationerne.
Automatisering eliminerer ikke faglærte medarbejdere. Operatørerne forbliver ansvarlige for emneopspænding, værktøjstilstand, forskydninger, førstegangskontrol, procesovervågning, afgratning og rutinemæssig dimensionsinspektion.
CNC-maskineoperatørens ansvarsområder
En CNC-maskineoperatør er ansvarlig for at forberede og overvåge bearbejdningsprocessen i stedet for manuelt at styre hver skærebevægelse.
Typiske ansvarsområder omfatter:
- Lastning og aflæsning af dele
- Kontrol af inventar
- Installation eller udskiftning af skæreværktøjer
- Overvågning af værktøjsslid
- Justering af forskydninger
- Afgratning af komponenter
- Kontrol af dimensioner
- Reaktion på alarmer
- Dokumentation af produktionsresultater
Goodwin og Stecker understreger begge, at maskinarbejdere fortsat er vigtige for opsætning, testning, overvågning, inspektion og maskindrift, selv når selve skærecyklussen er automatiseret.
CNC-maskinarbejder vs. CNC-programmør
En CNC-maskinarbejder fokuserer bredere på maskinopsætning, skæreprocesser, værktøj, målinger og produktion, mens en CNC-programmør specialiserer sig i at oprette og optimere de instruktioner, der bruges af CNC-maskinen.
I mindre maskinværksteder kan én person udføre begge roller. I større værksteder kan programmering, opsætning, drift, procesteknik og kvalitet håndteres af separate specialister.
Nødvendige færdigheder og træning til CNC-betjening
CNC-betjening kræver praktisk viden om bearbejdning, tekniske tegninger, skæreværktøjer, måling, forskydninger, emneopspænding, sikkerhed og grundlæggende CNC-programmering.
Mere avancerede stillinger kan kræve erfaring med CAM-programmering, GD&T-fortolkning, procesudvikling, fejlfinding, flerakset bearbejdning, sondering eller automatisering.
Hvad er de seneste trends inden for CNC-bearbejdning?
Nuværende tendenser inden for CNC-bearbejdning omfatter mere avanceret CAM-software, øget brug af 5-aksede og multifunktionsmaskiner, robotautomatisering, AI-assisteret procesovervågning og industriel internet of things-forbindelse.
Disse udviklinger ændrer ikke det grundlæggende inden for metalbearbejdning, men de forbedrer, hvordan bearbejdningsprocesser programmeres, overvåges, integreres og automatiseres.
Avanceret CAM-software
Avanceret CAM-software forbedrer CNC-bearbejdning gennem bedre beregning af værktøjsbaner, simulering, kollisionsdetektion, automatisering og maskinspecifik programmering.
Digital simulering er især nyttig til 5-aksede maskiner, fordi værktøjs-, holder-, spindel-, fikstur- og emnebevægelser skal koordineres sikkert.
Multi-aksede CNC-bearbejdningscentre
Fleraksede bearbejdningscentre bliver stadig vigtigere, fordi de kan producere komplekse funktioner med færre opsætninger.
Reduceret omfastspænding kan forbedre positionsforholdet mellem funktioner, forkorte den samlede produktionstid og reducere kravene til fiksturer.
Multifunktions CNC-maskiner
Multifunktions-CNC-maskiner kombinerer processer som drejning og fræsning i en enkelt maskinplatform.
Disse systemer er især nyttige til komplekse roterende dele, der indeholder flade overflader, tværhuller, slidser, fræsede overflader eller akseforskydninger.
Robotik og CNC-automatisering
Robotteknologi og CNC-automatisering reducerer gentagen manuel håndtering og kan øge maskinudnyttelsen.
Robotter kan indlæse rå dele, aflæsse færdige komponenter, flytte dele mellem stationer, betjene inspektionsudstyr eller understøtte uovervåget produktion.
Stecker beskriver læsning og aflæsning som almindelige robotapplikationer i CNC-miljøer.
Kunstig intelligens i CNC-bearbejdning
Kunstig intelligens i CNC-bearbejdning bruges i stigende grad til at analysere produktionsdata, identificere procesmønstre, understøtte prædiktiv vedligeholdelse og optimere bearbejdningsbeslutninger.
AI eliminerer ikke behovet for viden om bearbejdning. Dens praktiske værdi er stærkest, når pålidelige maskindata er tilgængelige, og systemet er integreret med passende sensorer og processtyringer.
Industrielt Internet of Things (IIoT)
Industriel Internet of Things-teknologi forbinder CNC-udstyr og produktionssystemer, så produktionsdata kan indsamles og analyseres på tværs af en fabriksgulv.
Stecker beskriver IIoT-dashboards som en måde at indsamle maskininformation til overvågning, planlægning, ydeevneanalyse og forebyggende vedligeholdelse.
Dette gør det muligt for producenter at spore udnyttelsesgrad, nedetid, alarmer, værktøjsydelse og produktionsfremskridt mere systematisk.
Hvordan vælger du en CNC-bearbejdningsservice?
Du bør vælge en CNC-bearbejdningsservice ved at evaluere dens maskinkapacitet, materialeerfaring, opnåelige tolerancer, kvalitetskontrolsystem, produktionskapacitet, leveringstid, teknisk support og evne til at gennemføre nødvendige sekundære processer.
Prisen er vigtig, men den lavest angivne enhedspris giver ikke nødvendigvis den laveste samlede projektomkostning. Dårlig DFM, inkonsekvent inspektion, gentagen omarbejdning eller upålidelig levering kan koste mere end den oprindelige bearbejdningsdifference.
Bearbejdningsmuligheder
Bearbejdningskapaciteterne bør matche geometrien og kompleksiteten af dine komponenter.
Bekræft om leverandøren tilbyder de processer, dit projekt rent faktisk har brug for, såsom:
- CNC-fræsning
- CNC drejning
- 3-akset bearbejdning
- 4-akset bearbejdning
- 5-akset bearbejdning
- Drejefræsning
- Slibning
- EDM
En maskinliste alene er ikke nok, ingeniørerfaring med lignende geometri er lige så vigtig.
Maskintyper og aksekapacitet
Maskintype og aksekapacitet bestemmer, hvor effektivt leverandøren kan tilgå og bearbejde dine delfunktioner.
En 5-akset maskine kan være værdifuld, når flere komplekse flader skal opretholde nøjagtige positionsforhold, men 3-akset bearbejdning kan forblive mere økonomisk for simple komponenter.
Den bedste leverandør bør vælge udstyr baseret på delgeometri og produktionsøkonomi i stedet for automatisk at bruge den dyreste maskine.
Materiel erfaring
Materialeerfaring er vigtig, fordi forskellige metaller og plasttyper reagerer forskelligt på skærekræfter, temperatur, emnefastholdelse og værktøj.
En leverandør med erfaring med aluminium har muligvis ikke automatisk den samme proceskapacitet for titanium, hærdet stål, kobber, PEEK eller tyndvæggede tekniske plasttyper.
Spørg, hvordan materialet påvirker værktøj, dimensionsstabilitet, afgratning, finish og inspektion.
Tolerance og kvalitetskontrol
Tolerance og kvalitetskontrolkapacitet skal stemme overens med de kritiske egenskaber, der er vist på din tekniske tegning.
For krævende komponenter, tjek om leverandøren kan levere:
- CMM inspektion
- Måling af overfladeruhed
- Gevindinspektion
- Materialecertifikater
- Første artikel inspektion
- Dimensionsrapporter
- Processporbarhed
Snævre tolerancer bør anvendes, hvor funktionen kræver dem, snarere end på tværs af alle dimensioner.
Produktionsvolumen og leveringstid
Produktionsvolumen og leveringstid bør evalueres sammen, fordi opsætningsstrategien ændrer sig med mængden.
En prototype kan prioritere programmeringshastighed og fleksible fiksturer. Større produktionsbatcher kan retfærdiggøre dedikerede fiksturer, optimerede cyklustider, automatiseret ilægning og strategier med længere værktøjslevetid.
En egnet CNC-leverandør bør kunne forklare, hvordan deres fremstillingsmetode ændrer sig, når mængden stiger.
Sekundære produktionstjenester
Sekundære fremstillingstjenester forenkler indkøb, når bearbejdede dele kræver efterbehandling, varmebehandling, mærkning, samling eller særlig inspektion før levering.
Håndtering af CNC-bearbejdningstjenester og sekundære operationer gennem én kvalificeret leverandør kan reducere logistik, kommunikationstrin og tolerancerisiko mellem processer.
Ofte Stillede Spørgsmål
Hvad står CNC for?
CNC står for Computer Numerical Control (Computer Numerical Control). Det beskriver et produktionssystem, hvor programmerede computerinstruktioner styrer maskinværktøjsbevægelser, spindeldrift, fremføringshastighed, værktøjsskift og andre funktioner. CNC-maskiner fortolker typisk G-kode for programmeret bevægelse og M-kode for hjælpekommandoer. Fordi programmer kan gemmes, redigeres og gentages, muliggør CNC automatiseret produktion med betydeligt større ensartethed end manuel styring af hver maskinbevægelse, især når der kræves flere identiske eller geometrisk komplekse dele.
Hvad er CNC fræsning?
CNC-fræsning er en subtraktiv fremstillingsproces, hvor computerstyrede roterende fræsere fjerner materiale fra et fastgjort emne. Standard 3-aksede maskiner bevæger sig langs X, Y og Z, mens 4-aksede og 5-aksede konfigurationer tilføjer roterende bevægelse til flersidede eller komplekse overflader. CNC-fræsning producerer almindeligvis huse, beslag, plader, lommer, slidser, hulmønstre og konturerede komponenter. Den opnåelige tolerance afhænger af maskinens tilstand, materiale, værktøjsvalg, fiksturstivhed, geometri, temperatur og den anvendte inspektionsmetode.
Hvad er CNC-programmering?
CNC-programmering er processen med at oprette maskinlæsbare instruktioner, der definerer værktøjsbevægelse, spindelhastighed, tilspændingshastighed, koordinater, værktøjsskift og bearbejdningssekvenser. Programmer kan skrives manuelt til simple operationer eller genereres med CAM-software fra CAD-modeller til komplekse komponenter. Moderne CAM-systemer beregner værktøjsbaner og kan simulere bearbejdningsprocessen før produktion. PTC forklarer, at CAM ofte konverterer CAD-geometri til værktøjsbaner og i sidste ende til G-kode, der kan indlæses i CNC-controlleren.
Hvad er CNC-udstyr?
CNC-udstyr omfatter computerstyrede værktøjsmaskiner og den understøttende hardware, der bruges til at udføre automatiserede fremstillingsoperationer. Almindelige eksempler omfatter CNC-fræsere, drejebænke, bearbejdningscentre, slibemaskiner, routere, boremaskiner og multiaksesystemer. En komplet CNC-opsætning omfatter også controller, spindel, servodrev, skæreværktøjer, emneholdere, feedbackenheder, sondesystemer, kølemiddeludstyr og spånstyringssystemer. Maskinvalg afhænger af emnegeometri, materiale, tolerance, arbejdsområde, aksekrav, produktionsmængde og nødvendige sekundære operationer.
Hvad er forskellen mellem CAD og CNC?
CAD og CNC betjener forskellige stadier af fremstillingen. CAD, eller Computer-Aided Design, er software, der bruges til at skabe den digitale geometri og tekniske definition af en komponent. CNC er det computeriserede system, der styrer den maskine, der producerer den pågældende komponent. CAM forbinder normalt de to: CAD-modellen leverer geometri, CAM beregner bearbejdningsværktøjsbaner, og det resulterende CNC-program styrer maskinens bevægelse. Derfor definerer CAD, hvad delen skal være, mens CNC-udstyr fysisk fremstiller den programmerede geometri.
Konklusion
Computer numerisk styret bearbejdning kombinerer digitalt design, CNC-programmering, automatiseret maskinstyring, skæreværktøjer, emneholdering og inspektion for at fremstille præcise og repeterbare komponenter. Den bedste proces afhænger af delens geometri, materiale, tolerance, volumen og overfladekrav, uanset om projektet bruger CNC-fræsning, drejning, slibning, boring eller flerakset bearbejdning. Forståelse af CNC-systemer, maskintyper, programmering, DFM og kvalitetskontrol gør det lettere at vælge en proces, der balancerer nøjagtighed, produktionseffektivitet og omkostninger.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdning og fremstilling af specialfremstillede metal- og plastkomponenter, fra prototyper til produktion i lav volumen. Vores kompetencer omfatter CNC-fræsning, CNC-drejning, 5-akset CNC-bearbejdning, præcisionsinspektion, overfladebehandling og teknisk support til aluminium, rustfrit stål, titanium, kobber, tekniske plastmaterialer og andre materialer, der anvendes inden for luftfart, bilindustrien, medicin, elektronik, robotteknologi, automation og industrielt udstyr.
















