
Bearbejdning af blade producerer eller forfiner vingeprofilen, fastgørelsesfunktionerne og kanterne, der gør det muligt for et blad at passe til sin samling og interagere med arbejdsvæsken. Udfordringen er at kontrollere disse funktioner, mens materialefjernelse ændrer emnets stivhed. En glat overflade er utilstrækkelig, hvis dens profil, tykkelse eller forhold til roden er forkert.
Denne vejledning fokuserer på bearbejdning af metalliske turbine- og kompressorblade. Den forklarer, hvordan udgangsemnet og materialet påvirker processen, hvornår samtidig femakset fræsning er nyttig, hvor andre processer er nødvendige, og hvordan man definerer inspektionskrav. Ingeniører og indkøbere kan bruge disse principper til at udarbejde klarere tegninger og sammenligne produktionsforslag.
Hvad er klingebearbejdning?
Bladbearbejdning er kontrolleret materialefjernelse, der bruges til at skabe eller færdiggøre et vinges aerodynamiske egenskaber og fastgørelsesegenskaber. Det kan involvere bearbejdning af en vingeprofil fra massivt materiale eller selektiv færdiggørelse af et støbt eller smedet emne. De nødvendige operationer afhænger af vingens design, materiale og startforhold.

Bearbejdning fra massivt materiale og næsten-nettoblanker
Bearbejdning fra massivt materiale giver en praktisk metode til visse udviklingsdele, kompressorkomponenter og bladdesign, hvis geometri og materialekrav passer til denne tilgang. Processen etablerer vingeprofilen ved at fjerne materiale omkring et understøttet emne.
Et næsten-net-emne indeholder allerede en stor del af bladformen. Bearbejdningen kan koncentrere sig om roden, platformen, spidsen, tætningsfunktionerne og udvalgte vingeprofilområder i stedet for at generere hver overflade fra bunden. Indgående geometri og bearbejdningstillæg bliver vigtige, fordi emnet ikke er en nøjagtig kopi af den nominelle CAD-model.
Mange turbineblade til jetmotorer i højtrykstrin er afhængige af investeringsstøbning, herunder retningsbestemt størknet eller enkeltkrystalstøbning, hvor det er specificeret. Fræsning af en lignende udvendig form fra almindeligt stangmateriale reproducerer ikke denne materialestruktur. Komplekse interne kølepassager kan dannes under støbning med keramiske kerner, efterfulgt af bearbejdning og andre efterbehandlingsoperationer.
Individuelle klinger og integrerede klinger
Et individuelt blad kan holdes fast gennem sin rod, midlertidige funktioner eller en passende fastgørelse. En blisk integrerer blade med disken, så tilstødende blade begrænser adgang til skæreren. Impellere indeholder også tætliggende strømningspassager, men deres geometri og funktion kræver deres egen procesplanlægning.
Denne vejledning fokuserer på individuelle blade og de bearbejdningsprincipper, der deles med relaterede turbomaskineridele. Turbineblade bør specificeres ud fra den faktiske komponenttype snarere end at blive behandlet som én udskiftelig familie.
Hvordan former geometri og materialer processen?
Klingegeometrien bestemmer adgang, understøtning og forholdet mellem funktionelle overflader. Materialet bestemmer skæreadfærd og egnede bearbejdningsruter. Gennemgå begge dele sammen, da en værktøjsbane, der fungerer på en tilgængelig demonstrationsdel af aluminium, muligvis ikke er egnet til en tynd produktionsklinge af nikkellegering.
Krav til vingeprofil, rod og kant
Bæreprofilet ændrer krumning og tværsnit langs sit spændvidde. Tryk- og sugeflader, vridning, korde og tykkelsesfordeling skal forblive i overensstemmelse med designet. Måling af den samlede længde og bredde kan ikke fastslå, om det tilsigtede bæreprofil er blevet produceret.
Roden og platformen etablerer mekaniske og geometriske relationer med samlingen. Deres position i forhold til vingeprofilen er lige så vigtig som deres individuelle dimensioner. For- og bagkanter kræver også definerede profiler snarere end en instruktion om at gøre hver kant så skarp som muligt.
| Blade-regionen | Produktionsproblem | Krav om afklaring |
| Vingeprofiloverflader | Ændring af krumning og skærkontakt | Profil, sektionsdefinition og overfladetekstur |
| Tynde sektioner | Nedbøjning, når materialet fjernes | Tykkelse og acceptabel inspektionstilstand |
| Rod og platform | Tilknytningstilpasning og dataforhold | Geometri, placering og orientering |
| For- og bagkanter | Grater, overskæring og afrunding | Kanttykkelse, radius og tilladt blanding |
| Spids eller afskærmning, hvor den er til stede | Adgang til og forhold til tilstødende funktioner | Krav til færdig geometri og montering |
Materialevalg og bearbejdelighed
Materialespecifikationen bør komme fra komponentens driftskrav. Titanlegeringer er vigtige i mange kompressor- og ventilatorapplikationer, mens nikkelbaserede superlegeringer er forbundet med varmere turbineområder. Dampturbineblade kan bruge passende rustfrit stål eller legeret stål, afhængigt af design og driftsforhold.
| Materialefamilie | Relevant applikationskontekst | Bearbejdningsovervejelse |
| Nikkelbaserede superlegeringer | Varmeprofilkomponenter, hvor den specificerede legering og struktur er egnet | Varmekoncentration, deformationshærdning og værktøjsslid |
| Titanium legeringer | Mange kompressor- og ventilatorkomponenter | Skærezonevarme, værktøjsvedhæftning og emnefleksibilitet |
| Rustfrit og legeret stål | Passende design af dampturbiner og industrielle blade | Kvalitet, hårdhed, skærekræfter og værktøjsvalg |
| Aluminiumlegeringer | Udvalgte udviklingsmodeller og egnede applikationer ved lavere temperaturer | Gratkontrol og deformation af tynde sektioner |
En legeringsfamilie alene er ikke en komplet specifikation. Inkluder den nøjagtige kvalitet, materialeform, varmebehandlingsforhold og gældende materialekrav. Ændring af legerings- eller råemneruten kan ændre både bearbejdelighed og komponentens egnethed til brug.
Hvordan fungerer bladbearbejdningsprocessen?
En bearbejdningsplan for blade starter normalt med en gennemgang af modeller og tegninger, efterfulgt af forberedelse af datum, kontrolleret skrubfræsning, semi-sletfræsning og sletfræsning. Sekvensen skal bevare understøtningen, samtidig med at det nødvendige forhold mellem vingeprofilen og monteringsfunktionerne etableres. Et støbt emne og en massiv barre vil ikke nødvendigvis følge den samme rute.
Gennemgå modellen og fastlæg referencer
Kontroller, at CAD-modellen (computeraided design) og tegningen beskriver den samme revision. Identificer de kontrollerede vingeflader, sektionsplaceringer, rodgrænseflader, bearbejdningsgrænser og funktioner, der skal forblive uberørte. Ret manglende kantdefinitioner før programmering.
Det computerstøttede fremstillingssystem (CAM) oversætter denne produktgeometri til planlagte skæreoperationer. Bekræft modellenheder, overfladekontinuitet, værktøjsdefinitioner og resterende lagerbeholdning, før du genererer stier. En pæn forhåndsvisning af værktøjsbanen fastslår ikke, at den programmerede geometri eller bearbejdningstolerance matcher tegningen.
Planlæg, hvordan produktionsreferencer relaterer sig til inspektionsdatumer. En midlertidig fastspændingsfunktion kan hjælpe produktionen uden at blive et designdatum. Omvendt er det kun nyttigt at fastholde en færdig rod, hvis fiksturen placerer den ensartet uden skader eller forvrængning.
Fikseringsdesignet skal også sikre adgang til senere operationer. En klemme, der sikkert holder emnet, kan blokere platformen, efter at vingeprofilen er færdig. Hvis emnet skal overføres mellem fiksturer, skal der etableres en gentagelig referenceoverførsel, og de færdige kontaktflader skal beskyttes. Bekræft, at den frigjorte del, snarere end kun den fastspændte form, opfylder den specificerede acceptbetingelse.
For næsten-netto-emner skal det kontrolleres, at der er tilstrækkeligt materiale i de tilsigtede efterbehandlingsområder. En indgående formkontrol kan identificere forkert placeret materiale eller lokale mangler, før dyr bearbejdning begynder. Flytning af emnet for at forbedre bearbejdningstillægget skal stadig bevare det specificerede forhold til funktionelle funktioner.
Rå uden at miste støtte
Skrubbearbejdning fjerner bulkmateriale, samtidig med at der bevares tilstrækkeligt materiale og stivhed til efterfølgende operationer. Målet inkluderer forudsigeligt fræserindgreb, effektiv spånafgang og et emne, der forbliver stabilt, når dets tværsnit ændres.
En sekvens, der afslutter den ene tynd side, mens der efterlades tungt materiale på den anden, kan skabe en ugunstig balance mellem kraft og stivhed. Afhængigt af designet kan trinvis fjernelse fra modstående sider eller trinvis bearbejdning langs bladet give bedre støtte.
Antag ikke, at tidlig fjernelse af mere materiale altid forkorter hele cyklussen. Ekstra vibrationer, overfladeskader eller forvrængning kan skabe yderligere efterbehandlings- og inspektionsarbejde. Den nyttige foranstaltning er en pålidelig færdig komponent snarere end blot grovbearbejdningshastigheden.
Semifinish for forudsigelige slutsnit
Semi-sletbearbejdning bringer emnet tæt på dets endelige form og etablerer en kontrolleret fordeling af det resterende materiale. Ensartet sletbearbejdning hjælper med at undgå pludselige ændringer i skærebelastningen på tværs af vingeprofilen.
Denne fase er også en mulighed for at kontrollere materiale, værktøjets tilstand og dimensionstendenser, før overfladen bliver vanskelig at genskabe. Hvis klingen har bevæget sig efter afspænding eller en tidligere operation, skal årsagen undersøges, før der anvendes en generel værktøjsforskydning.
Materialefjerning kan omfordele restspændinger, mens skæring kan medføre yderligere effekter nær overfladen. Halvbearbejdning eliminerer ikke automatisk disse spændinger. Enhver varmebehandling eller stabiliseringstrin skal passe til materialespecifikationen og den godkendte fremstillingsrute.
Færdiggør vingeprofilen og beskyt kanterne
Sletbearbejdning etablerer den specificerede profil og tekstur gennem kontrolleret kontakt med fræseren. Planlæg tilkørsel, udkørsel, overgang og overgange, så værktøjet ikke dvæler eller foretager pludselige retningsændringer i følsomme områder.
For- og bagkanter kræver særlig opmærksomhed, fordi værktøjsindgreb og lokal stivhed kan ændre sig hurtigt. Bevar den specificerede tykkelse og radius under både bearbejdning og senere afgratning. En visuelt ren kant kan stadig være uacceptabel, hvis blanding fjerner for meget materiale.
Inspicer funktioner, som senere operationer kan skjule eller ændre. For eksempel kan kontrol af en overflade før belægning understøtte proceskontrollen, mens endelig godkendelse kan kræve yderligere inspektion efter belægning og kantbehandling.
Hvornår har klingebearbejdning brug for 5-akset CNC?
Simultan fem-akset CNC er nyttig, når værktøjsorientering skal ændres kontinuerligt for at nå og følge en snoet bladoverflade. Tilgængelige funktioner kan bearbejdes med fastaksede eller indekserede metoder. Vælg maskinarrangementet ud fra geometri, rækkevidde, stivhed og verifikationsbehov i stedet for at behandle akseantallet som en kvalitetsgaranti.

Indekseret positionering og samtidig bevægelse
Ved indekseret, eller 3+2, bearbejdning etablerer roterende positionering en orientering før en skæreoperation med fast orientering. Samtidig femakset bearbejdning tillader, at værktøjets orientering i forhold til emnet ændres under skæringen.
Kontinuerlig orienteringskontrol kan forbedre adgangen omkring vingeprofiler og reducere behovet for lange værktøjer eller gentagen repositionering. Det introducerer også begrænsninger i maskinbevægelsen, der skal håndteres i programmeringen. Rotationsbevægelsesgrænser, hurtige orienteringsændringer og tilgængelig frihøjde kan alle påvirke den praktiske rute.
Færre opsætninger kan hjælpe med at bevare funktionsforhold, men en femakset maskine garanterer ikke, at hele bladet kan færdiggøres i én opspænding. Emneholderfunktioner skal muligvis fjernes, og specialiserede operationer kan kræve andet udstyr.
Bekræft den komplette maskinbevægelse
Kontroller fræseren, holderen, fiksturen, emnet og relevante maskinkomponenter. En værktøjsspids kan følge den tilsigtede overflade, mens holderen nærmer sig en platform, eller den roterende enhed nærmer sig en bevægelsesgrænse.
Simulering af det efterbehandlede numeriske styringsprogram (NC) hjælper med at evaluere den kode, der er beregnet til den faktiske maskine, inklusive bevægelser introduceret under efterbehandlingen. Simuleringen skal bruge repræsentative værktøjslængder, holdere, materiale, fiksturer og maskinkonfiguration.
Simulering understøtter planlægning, men måler ikke faktiske skærekræfter eller beviser den færdige profil. Opsætningsverifikation og kontrolleret inspektion af den første del er fortsat nødvendig for at bekræfte, at den fysiske proces følger planen.
Hvilke værktøjer og værktøjsbaner passer til klingeoverflader?
Værktøjsvalget bør matche den lokale krumning, rækkevidde, materiale og det ønskede overfladeresultat. Kugleformede, bull-nose, flankefræsning og cirkelsegmentfremgangsmåder tjener forskellige geometrier. En passende strategi opretholder nyttig fræserkontakt uden overdreven udbøjning, kollisioner eller ukontrollerede ændringer i indgrebet.
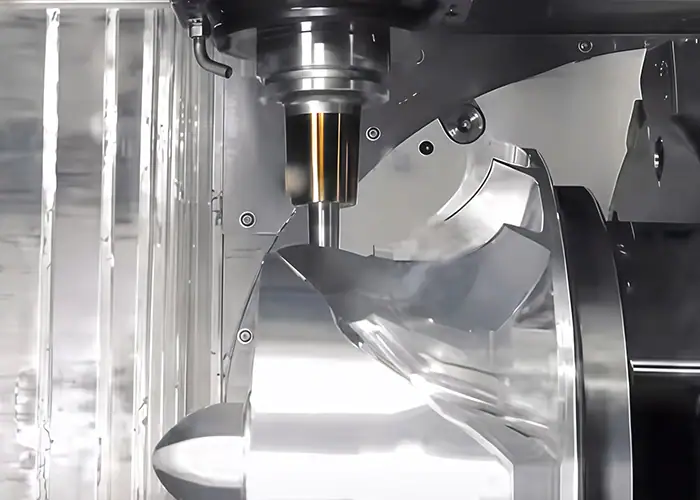
Match skærerens kontakt med lokal geometri
Kugleformede og bull-nose fræsere giver fleksibilitet til skulpturerede overflader. Med et kugleformet værktøj har kontakt nær midten meget lav skærehastighed, så værktøjsorientering kan påvirke skæreadfærden såvel som frigangen.
Flankefræsning bruger den side af fræseren, hvor overfladegeometrien tillader passende kontakt. Den bør ikke anvendes på alle snoede overflader, blot fordi den kan fjerne materiale effektivt. Kontroller den geometriske pasform og den resulterende afvigelse.
Cirkelsegment- eller tøndefræsere tilbyder en større effektiv kontaktradius til kompatible overfladebehandlinger. De kræver værktøjsdefinitioner og CAM-strategier, der repræsenterer den faktiske skæregeometri. Deres anvendelse skal vurderes i forhold til adgangs- og profilkrav snarere end et generisk løfte om hurtigere bearbejdning.
Vælg Stepover og Overfladeovergange
Stepover påvirker de resterende kammuslinger mellem tilstødende passager, men resultatet afhænger også af skærets geometri og den lokale overfladekrumning. En enkelt afstandsværdi på tværs af hele bladet kan producere forskellige overflademønstre i forskellige områder.
Planlæg overgange mellem hovedvingeprofilen, kantområderne og platformblandingerne. Disse grænser kan afsløre uoverensstemmelsesmærker, selv når individuelle værktøjsbaner synes acceptable. Gennemgå den kombinerede model for resterende materiale, og inspicer den faktiske overgang efter skæring.
En stramning af CAM-beregningstolerancen alene vil ikke korrigere værktøjsudbøjning eller fiksturbevægelse. Indstil programmeringsparametrene med en forståelse af de komplette fejlkilder og tegningens acceptkriterier.
Styr varme, indgreb og vibrationer
Værktøjskvalitet, geometri, belægning, skæredata og kølevæsketilførsel skal passe til materialet og driften. Undgå at overføre parametre direkte fra en aluminiumudviklingsmodel til en varmebestandig legering.
Hold værktøjssamlingerne så stive, som adgangen tillader. Langt udhæng, svag lokal understøtning og ugunstig kraftretning kan forårsage afbøjning eller vibration. Ændring af spindelhastighed eller tilspænding kan afhjælpe en bestemt tilstand, men et vedvarende problem med understøtning eller rækkevidde kræver normalt en bredere opsætningsgennemgang.
Værktøjsslid påvirker også den færdige profil. Etabler kontrol- og udskiftningskriterier omkring den kritiske funktion, i stedet for at fortsætte, indtil et værktøj er synligt beskadiget. Hvor der anvendes kompensation, verificer den resulterende geometri i stedet for at antage, at én forskydning korrigerer hvert område.
Hvor passer slibning, EDM og laserbehandling ind?
Bladbearbejdning kan kombinere fræsning med slibning, elektrisk udladningsbearbejdning (EDM) og laserbearbejdning, når specifikke funktioner kræver det. Den korrekte kombination afhænger af roddesign, kølegeometri, materiale, belægningstilstand og krav til overfladeintegritet. Disse operationer supplerer fræsning snarere end at danne én universel sekvens.
Rodslibning og kontrolleret overfladebehandling
Krybefremføringsslibning er en etableret mulighed for at opnå passende rotteegenskaber ved turbinevinger, herunder fyrretræsformer. Andre ruter kan være passende afhængigt af design, materiale, produktionsvolumen og godkendt proces.
Slibning kræver kontrol af hjulets tilstand, afretning, kølemiddeltilførsel og termiske effekter. En geometrisk nøjagtig overflade kan stadig kræve undersøgelse, hvis processen har medført uacceptable termiske skader.
Polering og kantbehandling bør også have definerede grænser. De fjerner materiale og kan ændre vingeprofilen, kantradiusen eller den tynde sektion. Inspicer kritisk geometri efter de operationer, der etablerer dens leveringstilstand. Spejlvendt udseende er ikke en erstatning for en specificeret overfladetekstur eller sund materialetilstand.
Kølehuller og indvendige passager
Nogle varmesektionsklinger kræver filmkølende huller, formede udløb eller andre kølefunktioner. EDM-boring bruges på elektrisk ledende materialer, mens laserprocesser tilbyder andre muligheder for passende hul- og belægningsapplikationer.
Hulposition, retning, form, gennembrudsadfærd og den lokale vægtilstand har alle betydning. En proces skal undgå at beskadige den modsatte indvendige væg ved gennembrydning af et hult blad. Termisk bearbejdning kan skabe omstøbt materiale eller andre overfladeeffekter, så accept og enhver efterfølgende behandling skal defineres for den valgte rute.
Skeln mellem borede kølefunktioner og komplekse lukkede indvendige passager. En konventionel fræser kan ikke nå alle lukkede indvendige kanaler. Disse passager kan stamme fra støbningen eller en anden kvalificeret fremstillingsproces.
Belægningsrækkefølgen er en anden planlægningsbeslutning. Nogle ruter borer før belægning, mens andre bruger kontrolleret fjernelse af belægning og boring bagefter. Bekræft den tilsigtede rækkefølge og den endelige boretilstand, før du vælger udstyr eller giver et tilbud på arbejdet.
Hvordan verificeres kvaliteten af klingebearbejdning?
Verifikationen skal dække vingeprofilens geometri, fastgørelsesforhold, kanttilstand, overfladetekstur og eventuelle specificerede krav til materiale eller interne funktioner. Koordinatmålemaskiner (CMM'er), optisk scanning og specialiseret test besvarer forskellige spørgsmål. En komplet plan definerer, hvad der måles, hvordan delen justeres, og på hvilket fremstillingsstadium godkendelse finder sted.
Bekræft geometri mod de korrekte referencer
Bladinspektion kan evaluere sektionsprofiler, tykkelse, vridning, korde og forkant- eller bagkantkarakteristika. Rod- og platformfunktioner skal kontrolleres, så deres specificerede forhold til vingeprofilen bevares.
En koordinatmålemaskine kan indsamle taktile data fra definerede funktioner og sektioner. Optiske systemer kan give tæt overfladeinformation, hvilket er særligt nyttigt til at visualisere afvigelser over en vingeprofil. Vælg dækning og usikkerhed for kravet i stedet for at vælge udstyr udelukkende fordi det producerer flere punkter.
Justering er en del af evalueringen. En ubegrænset overfladepasning kan skjule en relationsfejl, der er vigtig, når bladet installeres gennem sin rod. Brug tegningens referenceskema, og dokumenter enhver tilladt monteringsmetode.
Adskil overfladetekstur fra materialetilstand
Profilfejl, bølgethed og ruhed beskriver forskellige aspekter af den færdige overflade. Et blad kan have en glat lokal finish, mens dets overordnede vingeprofilform er forkert. En ruhedsmåling identificerer heller ikke alle mulige revner eller defekter i undergrunden.
Hvor det er nødvendigt, skal der anvendes specificeret ikke-destruktiv prøvning eller intern inspektion. Computertomografi (CT) eller radiografiske metoder kan understøtte visse interne evalueringer, men egnetheden afhænger af materiale, geometri, opløsning og den defekt eller dimension, der vurderes.
Inspektionspakken bør derfor forbinde hvert krav med en passende metode. Undgå at behandle en overfladescanning, dimensionsrapport eller poleret udseende som bevis for alle andre kvalitetsegenskaber.
Bekræft den leverede tilstand
Registrer tegningsrevisionen, materialeidentiteten, evaluerede funktioner, justering, målemetode og resultater. Identificer, om rapporten beskriver den bearbejdede, varmebehandlede, belagte eller fuldt færdige tilstand.
Maskinbaseret probning kan understøtte opsætning og proceskontrol, mens godkendelsesinspektion skal opfylde den aftalte måleplan. Hvis en mellemkontrol bruges som godkendelsesdokumentation, skal dens omfang og egnethed fastlægges eksplicit.
Ved gentagne ordrer skal det aftales, hvordan værktøjsskift, fiksturændringer og procesrevisioner skal evalueres. En bestået første artikel demonstrerer den inspicerede artikels tilstand. Produktionskonsistens kræver passende løbende kontroller og optegnelser.
Hvad skal en tilbudsanmodning om klingebearbejdning indeholde?
En nyttig anmodning om tilbud (RFQ) til klingebearbejdning inkluderer CAD-modellen, kontrolleret tegning, materiale- og emnetilstand, kritisk geometri, efterbehandlingskrav og godkendelsesdokumentation. Identificer den tilsigtede komponent og produktionsstatus, så leverandørerne kan evaluere det faktiske produktionsomfang i stedet for at angive en uspecificeret klingeform.
Ved præcisionsbearbejdning af turbinemotordele påvirker forskellen mellem en udviklingsmodel og servicehardware det nødvendige materiale, processer og godkendelsesdokumentation. Gør denne status klar fra starten.
| Anbudsvare | Oplysninger, der skal leveres |
| Produktdefinition | CAD-model, tegningsrevision, komponenttype og tilsigtet anvendelse |
| Udgangsmateriale | Præcis kvalitet, stand, lagerform og hvem der leverer emnet |
| Kritisk geometri | Vingeprofiler, datums, rodgrænseflader, kanter og tynde sektioner |
| Særlige funktioner | Kølehuller, indvendige passager, utilgængelige områder og eksisterende belægninger |
| Efterbehandlingsomfang | Krav til slibning, polering, kantbehandling, -behandling og -belægning |
| Accept | Nødvendige rapporter, måleforhold, specialprøvning og kundegodkendelser |
| Ordreomfang | Mængde, forventninger til gentagne ordrer, leveringsbehov og ansvar for leverede dele |
Sammenlign forslag med de samme krav. Spørg, hvilke operationer der er inkluderet, hvilke der kræver specialiseret bearbejdning, og hvilken dokumentation der følger med den leverede del. Løs foreslåede tolerancer eller procesændringer før produktion, med den godkendte produktdefinition opdateret, hvor det er nødvendigt.
Ofte Stillede Spørgsmål
Kan CNC-bearbejdning erstatte støbning til turbineblade?
Kun når design- og materialekravene tillader det. Bearbejdning af almindeligt stangmateriale kan ikke reproducere den enkeltkrystal- eller retningsbestemte struktur, der kræves af nogle turbineblade. CNC-bearbejdning supplerer ofte støbning ved at færdiggøre rødder, spidser og udvalgte overflader.
Hvilke tolerancer kan opnås ved klingebearbejdning?
Opnåelige tolerancer afhænger af materiale, geometri, emneholder og processtyring. Bæreprofil, tykkelse, roddimensioner og kantgeometri kræver separate specifikationer. Kapaciteten bør bekræftes i forhold til tegningen og inspektionsplanen snarere end maskinens positioneringsnøjagtighed alene.
Hvad bestemmer prisen på klingebearbejdning?
Væsentlige omkostningsfaktorer omfatter materiale, emnets tilstand, spåntagning, geometri, værktøj, ordremængde og inspektion. Specificeret slibning, kølehuller og belægninger tilføjer yderligere operationer. Sammenlign tilbud ved hjælp af samme tegningsrevision, materialekrav, finishomfang og acceptkriterier.
Konklusion
Bearbejdning af blade kræver en proces, der forbinder startemnet med den færdige vingeprofil og fastgørelsesgeometri. Materialevalg, trinvis spåntagning, værktøjsorientering og passende efterbehandlingsmetoder påvirker alle, om emnet kan opfylde sine krav.
For ingeniører og indkøbere er det stærkeste udgangspunkt en komplet produktdefinition og en aftalt inspektionsplan. Disse gør det nemmere at sammenligne produktionsforslag og hjælper med at forhindre, at udseende eller akseantal forveksles med bevis på kvalitet.
TiRapid tilbyder CNC-bearbejdningstjenester til specialfremstillede dele. Send din tegning og CAD-model med materiale, emnets tilstand, kritiske bladegenskaber, mængde, efterbehandlingskrav og inspektionsforventninger til en projektspecifik vurdering. Inkluder eventuelle nødvendige proceskvalifikationer, så fremstillings- og verifikationsomfanget kan diskuteres inden bestilling.
















