
TiRapids galleri med standardfinisher
TiRapids finish
TiRapids online tilbudssystem giver brugerne mulighed for at tilpasse materiale, funktioner, overfladebehandling og projektnotater til specialfremstillede dele. Vi tilbyder en bred vifte af standardbehandlingsmuligheder på tværs af flere processer med klar understøttelse af forskellige udseende- og funktionsbehov. For projekter, der kræver mere fleksibilitet, kan flere finish også arrangeres baseret på delkrav, hvilket gør TiRapid til en bekvem løsning fra én kilde til både fremstilling og efterbehandling.
Hvis der er behov for en specifik efterbehandlings- eller efterbehandlingsmulighed, men den ikke vises på tilbudssiden, kan TiRapid stadig hjælpe. Brugere kan kontakte vores team direkte eller vælge "Andet" i efterbehandlingsprocessen for at beskrive særlige krav og anmode om yderligere gennemgang.
Populære overfladebehandlinger til metal
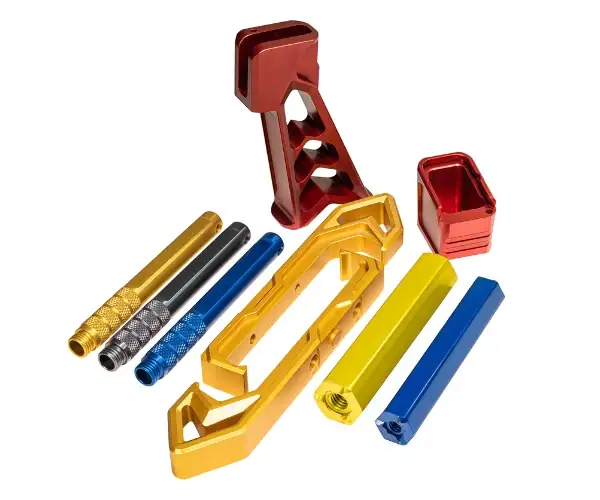
Standard
Delene leveres rengjorte og afgratede uden yderligere overfladebehandling. Denne mulighed er velegnet, når der ikke kræves nogen kosmetisk eller beskyttende finish, og delen forbliver i sin bearbejdede tilstand.
Type II anodisering
Type II-anodisering forbedrer korrosionsbestandigheden og kan også tjene som base for maling eller andre sekundære overfladebehandlinger. Lagtykkelsen varierer typisk fra 0.0002″ til 0.0012″ og overholder generelt MIL-A-8625 / MIL-PRF-8625 Type II, Klasse 2.
Farveanodisering bruger farvestoffer til at ændre udseendet af delens overflade. På grund af procesvariationer kan anodiserede farver ikke matches præcist med specifikke Pantone- eller RAL-standarder. Type II anodiserede belægninger kan også slides over tid og kan gradvist falme eller bleges, når de udsættes for langvarig direkte sollys.
Type III hårdlakeret anodisering
Type III hård anodisering skaber en tykkere og mere slidstærk belægning end standard anodisering. Det vælges almindeligvis, når der er behov for ekstra holdbarhed og overfladebeskyttelse, og det kan også bruges som base for maling eller andre overfladebehandlinger. Belægningstykkelsen er typisk omkring 0.002″ og overholder generelt MIL-A-8625 / MIL-PRF-8625 Type III, Klasse 1 eller Klasse 2.
Fordi belægningen er tykkere, fremstår den færdige farve ofte mørkere end standardanodisering. Selv klar eller upigmenteret hårdbelægningsanodisering kan mørkne emneoverfladen. Afhængigt af legeringen, overfladens tilstand og procesvariabler kan det naturlige udseende variere fra lysegrå til mørkegrå eller brun. Som med andre anodiserede overflader er præcis Pantone- eller RAL-farvematchning ikke mulig.
Kromatkonvertering (kemifilm)
Kromatkonverteringsbelægning, også kendt som kemisk film, forbedrer korrosionsbestandigheden, samtidig med at den bevarer overfladeledningsevnen, hvilket gør den til et almindeligt valg til dele, der også kræver elektrisk ydeevne. Den kan også bruges som base for maling. Denne finish tilføjer meget lidt tykkelse, normalt omkring 0.00001″ til 0.00004″, og overholder typisk MIL-DTL-5541 Type I eller II, Klasse 1A eller Klasse 3, afhængigt af specifikationen. Hvis andre krav, såsom MIL-DTL-81706, er nødvendige, skal de tydeligt identificeres i deltegningen.
Type I-kromatkonvertering indeholder hexavalent krom og giver normalt delen et gyldent eller brunt udseende. Type II indeholder ikke hexavalent krom og er generelt klar, så den har ringe effekt på den oprindelige overfladefarve.
Pulver Coating
Pulverlakering giver en kontinuerlig, holdbar og beskyttende finish ved at påføre tørt pulver jævnt på emnets overflade og derefter hærde det med varme. Det bruges almindeligvis, når både overfladebeskyttelse og dekorativt udseende er vigtigt. Typisk belægningstykkelse varierer fra 0.006" til 0.012" og overholder generelt ASTM D7803 samt forskellige MIL- og FDE-specifikationer.
Pulverlakering fås i en bred vifte af farver og glansgrader, hvilket gør den velegnet til både funktionelle og kosmetiske anvendelser. Den vælges ofte til metaldele, der kræver forbedret holdbarhed, bedre overfladedækning og et mere færdigt udseende.
Andre metaloverflader vi tilbyder
Sort Oxid
Sort oxid er en konverteringsbelægning, der anvendes på jernholdige metaller såsom stål og rustfrit stål. Den mørkner materialets ydre overflade og vælges ofte for at reducere genskin og forbedre udseendet. Den kan også give en beskeden stigning i korrosionsbestandigheden, samtidig med at den har minimal effekt på delenes dimensioner.
elektropolering
Elektropolering er en elektrokemisk efterbehandlingsproces, der bruges til at udglatte og lysne metaloverflader, især rustfrit stål. Det hjælper med at forbedre udseendet og reducerer samtidig risikoen for korrosion ved at fjerne et tyndt overfladelag. Typisk materialefjernelse er omkring 0.0001" til 0.0025", og processen overholder generelt ASTM B912-02.
Varmebehandling
Varmebehandling bruges til at forbedre de mekaniske egenskaber af metaldele. Afhængigt af materiale og anvendelse kan dette omfatte varmebehandling, udglødning, spændingsaflastning eller andre termiske processer. Den nødvendige behandling skal specificeres i noteafsnittet eller på den medfølgende tegning. Gældende standarder kan omfatte ASTM B917 for aluminiumlegeringer og AMS-H-6875 / AMS 2759 for stål.
passivering
Passivering er en klar kemisk behandling, der primært anvendes til korrosionsbestandige rustfrie ståltyper i 200-serien, 300-serien og udfældningshærdede. Den fjerner frit jern fra overfladen for at forbedre korrosionsbestandigheden uden mærkbart at ændre dimensionerne. Belægningstykkelsen er ekstremt lille, typisk omkring 0.0000001″, og kan overholde standarder som ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 eller AMS 2700.
Elektroløs fornikling
Elektrofri nikkelbelægning påfører et ensartet nikkellag på delens overflade, inklusive komplekse eller uregelmæssige geometrier. Det bruges almindeligvis til at forbedre korrosionsbestandighed, oxidationsbestandighed og slidstyrke. Den færdige overflade fremstår typisk lysere og mere ensartet. Belægningstykkelsen starter generelt ved 0.0001″ og kan som standard overholde ASTM B733, Type IV, SC1, Klasse 1 eller AMS 2404, når det er specificeret. For andre krav til nikkelbelægning kan finishindstillingen "Andet" vælges til manuel gennemgang.
Forgyldning
Forgyldning giver stærk korrosions- og anløbningsbestandighed sammen med lav kontaktmodstand, fremragende ledningsevne og god loddbarhed. Det bruges ofte til elektriske og højtydende applikationer, hvor overfladepålidelighed er vigtig. Visuelt giver det delen et guldfarvet udseende. Standardspecifikationen er typisk MIL-G-45204 og ASTM B488, med en almindelig tykkelse fra 0.00002″ til 0.00005″. Forgyldning tykkere end 0.00005″ kræver normalt manuel tilbudsgivning og gennemgang.
Sølvbelægning
Sølvbelægning er en elektropletteret finish, der tilbyder meget høj elektrisk ledningsevne og god lodningsevne. Den giver også korrosionsbestandighed, selvom overfladen kan blive anløben med tiden. Denne finish giver delen et sølvfarvet udseende og bruges almindeligvis til ledende anvendelser. Typisk belægningstykkelse varierer fra 0.00002" til 0.0003", og processen overholder generelt AMS QQ-S-365D.
Zink Plating
Zinkbelægning bruges almindeligvis på kulstofstål og andre rustfremkaldende legeringer for at forbedre korrosionsbestandigheden. Det er en ledende metallisk belægning og vælges ofte som en standard beskyttende finish til stålkomponenter. Zinkbelægning overholder generelt ASTM B633-15 Service Class 1 (SC1) med en typisk belægningstykkelse på ca. 0.0002″. Det færdige udseende har normalt en let sølvglans.
Medier tumlede
Medietumbling er en batch-efterbehandlingsproces, der bruger vibrerende medier til at fjerne grater, blødgøre skarpe kanter og forbedre den samlede overfladeensartethed. Det kan også reducere synlige maskinmærker på udvendige overflader, hvilket resulterer i et renere og mere ensartet udseende. Dele større end 8 cm kan kræve manuel gennemgang afhængigt af geometri og håndteringsforhold.
Pulver Coating
Pulverlakering skaber en kontinuerlig beskyttende finish ved at påføre tørt pulver jævnt på delens overflade og hærde det med varme. Det bruges i vid udstrækning, når både holdbarhed og udseende er vigtigt. Typisk belægningstykkelse er omkring 0.006" til 0.012", og finishen overholder generelt ASTM D7803 sammen med forskellige MIL- og FDE-specifikationer. En bred vifte af farver og glansgrader er tilgængelige. Yderligere pulverlakeringsmuligheder kan gennemgås i vores galleri med pulverlakeringsfinisher.
Vådmaling
Vådmaling giver en kontinuerlig beskyttende farvefinish ved hjælp af sprøjtemaling eller manuelt påført flydende maling. Vandbaserede eller opløsningsmiddelbaserede belægninger kan anvendes afhængigt af anvendelsen. Denne finish vælges ofte, når der kræves farvetilpasning, visuelt udseende eller ekstra overfladebeskyttelse.
Anden specialfremstillet efterbehandling
For projekter, der kræver speciel efterbehandling ud over standardmulighederne, kan der også arrangeres specialfremstillede efterbehandlingstjenester. Afhængigt af processen og kravene til delene kan dette omfatte beskyttende, dekorative eller anvendelsesspecifikke behandlinger. Hvis den ønskede finish ikke er angivet, kan den specificeres via finishmuligheden "Andet" for yderligere gennemgang og tilbud.
TiRapid kan også understøtte en bred vifte af specialfremstillede efterbehandlingsbehov via online tilbudssystemet ved at vælge "Andet" fra rullemenuen til efterbehandling. Denne mulighed giver kunderne mulighed for at anmode om yderligere efterbehandlingsløsninger ud over vores standardtilbud. Almindelige specialfremstillede efterbehandlinger og relaterede tjenester omfatter:
- Tinplader
- Kobberbelægning
- Klæbende primere / BR-127 / CARC
- Tyndfilmssmøremidler
- Zinkfosfatbelægninger
- Præcisions-/ultralyds-/iltrengøring
- Magnetisk partikelinspektion
- Inspektion af fluorescerende penetrant
- Ultralydsinspektion
- Cadmiumbelægning
- Hård forkromning
- Færdiggør maskering
- Og mere
Se flere eksempler på vores metaloverflader
Populære 3D-printfinisher
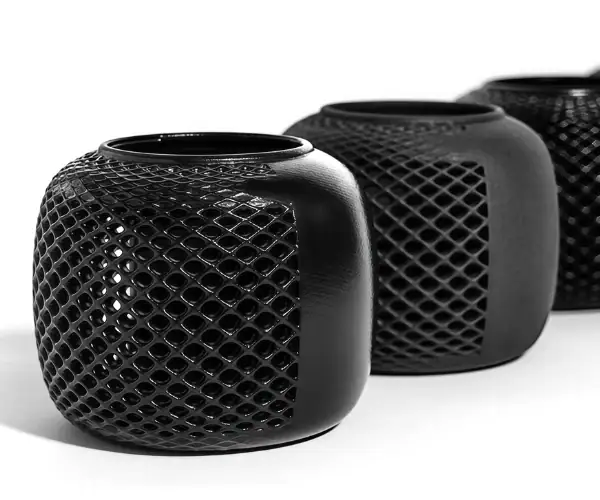
Dampudjævning
Dampudjævning giver 3D-printede dele en mere ensartet og forseglet overflade med en glat, halvblank finish. Det vælges ofte for at forbedre overfladens udseende og kan også kombineres med farvefarvning for yderligere visuel forbedring.
Fås som standardudstyr til:
- Selektiv lasersinterning (SLS)
- HP Multi Jet Fusion (MJF)
Farvefarvning
Farvefarvning ændrer delens ydre udseende ved at nedsænke den i en farveopløsning, der trænger cirka 0.010 tommer ned i overfladen. Der kan forekomme mindre variationer i farven fra batch til batch på grund af proces- og materialeforskelle.
Fås som standardudstyr til:
- Selektiv lasersinterning (SLS)
- HP Multi Jet Fusion (MJF) — Kun sort
Nikkelbelægning
Nikkelbelægning tilbydes som en sekundær kobber- og nikkelbelægningsproces, der påfører et 0.004" til 0.006" nikkellag på delens overflade. Det bruges almindeligvis til at forbedre holdbarhed, stivhed og slidstyrke. Denne finish er primært funktionel snarere end dekorativ, og det endelige udseende er typisk ru nikkel.
Fås som standardudstyr til:
- Selektiv lasersinterning (SLS)
3D-printfinisher efter proces
Selektiv lasersintring (SLS) finish
Standard
Delene rengøres ved afpulvering, inklusive sandblæsning og manuel fjernelse af pulver. Standard SLS-finishen har et hvidt mat udseende med en let struktureret overflade.
Medier tumlede
Denne finish starter med standard SLS-overfladen og tilføjer tromling af slibende medier. Tromlingen hjælper med at reducere synlige vækstlinjer og kan blødgøre skarpe kanter, hvilket giver emnet en mere ensartet æggeskalslignende finish.
Farvefarvning
Delene nedsænkes i en farveopløsning, der trænger ca. 0.010 tommer ind i den ydre overflade og ændrer delens farve. Som med de fleste farvede overfladebehandlinger kan der forekomme mindre variationer fra batch til batch, inklusive sort.
Medie tromlet, farvet sort
Denne mulighed kombinerer sort farvning med tromling af slibende medier. Det hjælper med at reducere synlige vækstlinjer, samtidig med at det blødgør kanterne og giver emnet et mørkere udseende.
Dampudjævning
Dampudglatning er en automatiseret efterbehandlingsmetode, der forbedrer overfladekvaliteten ved at ændre de fleste områder fra mat til halvblank. Det hjælper også med at forsegle overfladen, forbedre den kosmetiske konsistens og understøtte et produktionsklart udseende. Dampudglattede SLS-dele kan også farves.
Nikkelbelægning
Nikkelbelægning fås som en sekundær kobber- + nikkelbelægningsproces, der tilføjer en 0.004″–0.006″ nikkelbelægning. Denne finish bruges primært til at forbedre stivhed, holdbarhed og slidstyrke snarere end kosmetisk udseende. Det endelige resultat er en ru nikkelfinish.
Andet
Yderligere SLS-efterbehandlingsmuligheder kan også være tilgængelige afhængigt af projektets behov. Disse kan omfatte brugerdefineret efterbehandling såsom slibning, maling eller plettering. Særlige ønsker kan indsendes til manuel gennemgang.
HP Multi Jet Fusion (MJF) overfladebehandlinger
Standard
MJF-dele afpulveres ved hjælp af sandblæsning og manuel pulverfjerning. Standardfinishen er typisk grå mat med en fin tekstureret overflade.
Farvet sort
Delene placeres i en farveopløsning, der mørkner den ydre overflade. Den endelige farve er generelt ensartet, men der kan stadig forekomme mindre variationer mellem partierne.
Dampudjævning
Dampudglatning af MJF-dele forbedrer overfladen fra mat til en renere halvblank finish. Det hjælper også med at forsegle overfladen, forbedre konsistensen og give et mere raffineret udseende til produktionsapplikationer. Dampudglattede dele kan også farves.
Andet
Yderligere MJF-efterbehandlingsmuligheder såsom slibning, maling eller belægning kan være tilgængelige efter anmodning. Brugerdefinerede krav kan indsendes til manuel gennemgang.
PolyJet-overflader
Standard
Støttematerialet fjernes, og delene rengøres efter udskrivning. Den færdige overflade er generelt glat med et mat til halvblankt udseende.
Overflade, blank
Efter fjernelse og rengøring af støtten efterlades opadvendte overflader med en blank finish, mens de resterende områder bevarer et mat til halvblankt udseende.
Andet
Ekstra PolyJet-efterbehandlingsmuligheder, såsom slibning eller anden specialbearbejdning, kan også være tilgængelige afhængigt af projektets krav.
Stereolitografiske (SLA) overfladebehandlinger
Matte
Understøttede overflader slibes let med sandpapir med kornstørrelse 220 eller 320 og sandblæses derefter for at skabe en mere jævn mat finish.
Natural
Understøttede overflader slibes let med sandpapir med kornstørrelse 220 eller 320 for at forbedre overfladekvaliteten. Nogle slibemærker kan forblive synlige på de understøttede områder.
Strippe og sende
Understøttede områder kan vise små mærker efter fjernelse af støtte, herunder lyse gitterlignende prikker eller mindre overfladepletter.
Hurtig klar
Kun understøttede overflader slibes, så der kan være synlige lag tilbage. Derefter påføres en højglansklarlak for at forbedre den samlede glans.
Andet
Yderligere SLA-efterbehandlingstjenester kan omfatte slibning, polering, maling, plettering eller efterbehandling, afhængigt af delens krav.
Fused Deposition Modeling (FDM) overfladebehandlinger
Standard
FDM-dele produceres med støttestrukturer, der fjernes under efterbehandling. De færdige dele bevarer typisk fine synlige laglinjer på overfladen.
Andet
Yderligere efterbehandlingsmuligheder såsom slibning eller maling kan være tilgængelige for FDM-dele, når der kræves et andet overfladeudseende.
Carbon DLS™-finisher
Standard
Carbon DLS-dele har normalt en mat til halvblank overflade afhængigt af printretningen. Efter printning fjernes understøtningerne, og delene rengøres. Understøttede områder slibes let med sandpapir med kornstørrelse 220 eller 320 for at forbedre overfladekvaliteten, selvom slibemærker stadig kan være synlige.
Andet
Andre efterbehandlingsmuligheder kan også være tilgængelige afhængigt af anvendelsen og de kosmetiske krav.
Direkte metallasersintring (DMLS) overfladebehandlinger
Standard
Støttestrukturer fjernes, og emnet medieblæses for at opnå en mere ensartet overflade. Typisk overfladeruhed er omkring 150-400 µin Ra.
Andet
Yderligere DMLS-efterbehandlingsmuligheder, såsom CNC-bearbejdning af udvalgte funktioner eller polering, kan tilbydes baseret på delgeometri og projektkrav.
Metal Binder Jetting Finishes
Zirblast
Denne standardfinish giver et lyst, mat metallisk udseende, der spænder fra bronze til grå. Udseendet kommer fra en keramisk perleblæsningsproces med zirconiumsilikatmedier.
Antik bronze
Efter tromlepolering påføres en varmepatina for at skabe en kobberlignende finish med mørkere grå områder i områder, der er mindre tilgængelige for medierne. Delene forsegles før forsendelse.
Damaskus stål
En varmepatina påføres en medieblæst overflade, hvilket resulterer i et jævnt mørkegråt mat udseende. Delene forsegles før forsendelse.
Middelalderligt tin
Denne finish kombinerer varmepatina og tromlepolering for at skabe en mørkegrå overflade med nogle bronzedetaljer på hævede detaljer. Delene forsegles før forsendelse.
Tumle poleret
Delene tromles mediebehandlet for at opnå en halvblank poleret finish. Farven fremstår lys bronze med mørkere grå områder i forsænkede eller vanskeligt tilgængelige områder. Små huller kan stadig indeholde spor af poleringsmedie.
Hvede Penny
En varmepatina efterfulgt af blæsning med medie skaber en jævn, mat kobberlignende finish. Delene forsegles før forsendelse.
Se vores 3D-printmaterialer og -finisher
Sprøjtestøbningsfinisher
TiRapid tilbyder standardformbehandlingsmuligheder til sprøjtestøbning af plast, lige fra blanke og glatte til matte og teksturerede overflader. Fordi finishen påføres formhulrummet, overføres den direkte til den støbte del under produktionen.
Vores standardmuligheder for formfinish inkluderer:
- Plastindustriens (SPI) formfinisher
- Mold-Tech Teksturer
- VDI-teksturer
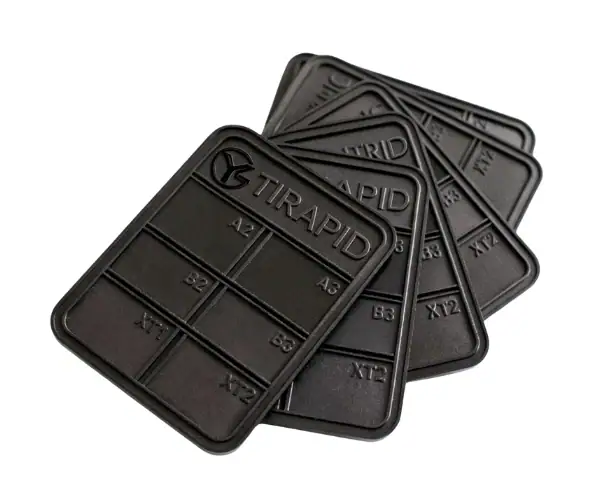
Sprøjtestøbningsfinisher i detaljer
SPI A-finisher
SPI A-1
SPI A-1 er en førsteklasses formfinish fremstillet ved diamantpolering med kornstørrelse 3, 6000. Den skaber en meget højglanspoleret overflade og bruges almindeligvis til dele, der kræver maksimal glans eller optisk klarhed. Den gennemsnitlige overfladeruhed er cirka 0.012-0.025 µm Ra.
SPI A-2
SPI A-2 er fremstillet med diamantslibning i grad #6, 3000 grit, for at opnå en højglanspoleret finish. Den vælges ofte til støbte dele, der kræver et glat, raffineret udseende, og kan også bruges til transparente applikationer. Den gennemsnitlige overfladeruhed er omkring 0.025-0.050 µm Ra.
SPI A-3
SPI A-3 bruger diamantslibning med kornstørrelse 15 og 1200 korn til at producere en høj- til mediumpoleret overflade. Den er velegnet til dele, der kræver en renere visuel finish, men ikke den højeste optiske kvalitet. Den gennemsnitlige overfladeruhed er typisk 0.050-0.100 µm Ra.
SPI B-finisher
SPI B-1
SPI B-1 er en slebet formfinish med 600 grit, der giver en mellempoleret overflade. Den giver et glattere udseende end lavere SPI-kvaliteter, samtidig med at den forbliver mindre reflekterende end en diamantpoleret finish. Den gennemsnitlige overfladeruhed er cirka 0.05-0.10 µm Ra.
SPI B-2
SPI B-2 er en slebet finish med kornstørrelse 400, der bruges til at skabe en mellemglans. Den vælges ofte til støbte dele, der kræver et kontrolleret og ensartet overfladeudseende uden en højglanseffekt. Den gennemsnitlige overfladeruhed er omkring 0.10-0.15 µm Ra.
SPI B-3
SPI B-3 er en slebet finish med kornstørrelse 320, der giver en overflade med medium til lav polering. Den bruges almindeligvis, når et lavere poleringsniveau er acceptabelt, samtidig med at et relativt ensartet støbt udseende opretholdes. Den gennemsnitlige overfladeruhed er omkring 0.28-0.32 µm Ra.
SPI C-finisher
SPI C-1
SPI C-1 er en 600-stens finish, der skaber en lavglansoverflade. Den vælges ofte til støbte dele, der kræver en mere funktionel finish med begrænset overfladeglans. Den gennemsnitlige overfladeruhed er cirka 0.35-0.40 µm Ra.
SPI C-2
SPI C-2 er en 400-stens finish, der resulterer i en lavpoleret overflade med et mere afdæmpet udseende. Den bruges almindeligvis til generelle dele, hvor kosmetisk polering er mindre kritisk. Den gennemsnitlige overfladeruhed er omkring 0.45-0.55 µm Ra.
SPI C-3
SPI C-3 er en 320-stens finish, der giver en overflade med lavere polering og en synligt ruere tekstur end højere SPI-kvaliteter. Den er velegnet til anvendelser, hvor en simpel funktionel finish foretrækkes. Den gennemsnitlige overfladeruhed er typisk 0.63-0.70 µm Ra.
SPI D-finisher
SPI D-1
SPI D-1 er en tørblæst finish, der bruger glasperler til at skabe en satinlignende overflade. Den bruges ofte, når der kræves en ikke-blank finish med let tekstur. Den gennemsnitlige overfladeruhed er cirka 0.80-1.00 µm Ra.
SPI D-2
SPI D-2 er en tørblæst finish, der bruger #240 oxid til at skabe en mattere og mere tekstureret overflade. Den vælges almindeligvis, når et mat udseende foretrækkes frem for polerede finish. Den gennemsnitlige overfladeruhed er omkring 1.00-2.80 µm Ra.
SPI D-3
SPI D-3 er en tørblæst finish, der bruger #24 oxid til at producere en ruere, mat overflade. Den vælges typisk til støbte dele, der kræver en grov, mat tekstur. Den gennemsnitlige overfladeruhed varierer fra 3.20-18.00 µm Ra.
Populære Mold-Tech-finisher
Standex Engraving Mold-Tech er et standardiseret støbeformstekstureringssystem, der almindeligvis anvendes til kommercielle og produktionsmæssige plastdele. Det vælges ofte, når et støbt produkt har brug for en kontrolleret mat tekstur i stedet for en poleret overflade. Mold-Tech-teksturer er organiseret i flere serier og identificeret efter teksturnummer og teksturdybde. I mange projekter er serie A-teksturer særligt populære, fordi de tilbyder fine til grove matte finish uden at kræve mere specialiserede, konstruerede tekstureringsmetoder.
Nedenfor er flere almindelige Mold-Tech-overfladebehandlinger tilgængelige via TiRapid:
MT-11010
MT-11010 giver en mat finish med en teksturdybde på cirka 0.001 tommer.
MT-11020
MT-11020 skaber en grov mat finish med en teksturdybde på cirka 0.0015 tommer.
MT-11030
MT-11030 producerer en grovere mat overflade med en teksturdybde på cirka 0.002″.
VDI (EDM) overfladebehandlinger
VDI 3400 overfladefinish, almindeligvis kendt som VDI-finish, er en standard for formtekstur udviklet af Society of German Engineers (Verein Deutscher Ingenieure). Den bruges i vid udstrækning til at definere matte formteksturer produceret ved hjælp af elektrisk udladningsbearbejdning (EDM). VDI-finisher kan variere fra relativt fine teksturer til meget grovere matkorn afhængigt af den valgte kvalitet, hvilket gør dem til et almindeligt valg til støbte dele, der kræver ensartede teksturerede overflader.
VDI 12
En 600-stens lavglansfinish med en gennemsnitlig overfladeruhed på 0.40 µm Ra.
VDI 15
En 400-stens lavglansfinish med en gennemsnitlig overfladeruhed på 0.56 µm Ra.
VDI 18
En glasperleblæst satinfinish med en gennemsnitlig overfladeruhed på 0.80 µm Ra.
VDI 21
En tørblæst mat finish i oxid nr. 240 med en gennemsnitlig overfladeruhed på 1.12 µm Ra.
VDI 24
En tørblæst mat finish i oxid nr. 240 med en gennemsnitlig overfladeruhed på 1.60 µm Ra.
VDI 27
En tørblæst mat finish i oxid nr. 240 med en gennemsnitlig overfladeruhed på 2.24 µm Ra.
VDI 30
En tørblæst mat finish i oxid nr. 24 med en gennemsnitlig overfladeruhed på 3.15 µm Ra.
VDI 33
En tørblæst mat finish i oxid nr. 24 med en gennemsnitlig overfladeruhed på 4.50 µm Ra.
VDI 36
En tørblæst mat finish i oxid nr. 24 med en gennemsnitlig overfladeruhed på 6.30 µm Ra.
VDI 39
En tørblæst mat finish i oxid nr. 24 med en gennemsnitlig overfladeruhed på 9.00 µm Ra.
VDI 42
En tørblæst mat finish i oxid nr. 24 med en gennemsnitlig overfladeruhed på 12.50 µm Ra.
VDI 45
En tørblæst mat finish i oxid nr. 24 med en gennemsnitlig overfladeruhed på 18.00 µm Ra.
Lær mere om plastsprøjtestøbningsfinisher
Urethan- og silikone-støbefinisher
Hos TiRapid kan urethanstøbte dele produceres i stive, fleksible eller gummilignende former afhængigt af det valgte urethanmateriale. Vi tilbyder en række forskellige farvemuligheder, herunder transparent som standardvalg, samt sort og brugerdefineret farvematchning. Dele kan også leveres med en standard glat finish eller opgraderes med brugerdefinerede efterbehandlingstjenester såsom maling og montering af hardware for bedre at opfylde projektets krav.
Muligheder for støbt uretan og silikonefinish
Mat/Matteret
Dette er en standardfinish, hvor mastermønsteret let forberedes for at skabe et mat eller matteret udseende på de endelige støbte dele. Effekten kan variere en smule afhængigt af, om materialet er uigennemsigtigt eller gennemskinneligt.
Mellemglans
For en halvblank finish får mastermønsteret yderligere overfladebehandling for at give et glattere resultat. Dette skaber støbte dele med en renere overflade og et mere raffineret visuelt udseende.
Højglans
En højglansfinish kræver mere omfattende bearbejdning af mastermønsteret for at opnå en meget glat overflade. Når den støbes, kan denne finish producere blanke dele og er især velegnet til applikationer, der kræver et klarere eller mere poleret udseende.
Tekstureret
TiRapid kan også tilbyde teksturerede overflader til støbte urethan- og silikonedele ved hjælp af udvalgte SPI- og Mold-Tech-standarder. Disse teksturer er designet til at skabe et støbt udseende, der ligner sprøjtestøbte komponenter.
Tilpasset
For projekter, der kræver yderligere efterbehandling eller sekundære operationer, kan TiRapid også understøtte brugerdefinerede muligheder såsom montering af hardware, overstøbning og maling. Hvis der er behov for en specifik finish, kan den anmodes om manuel gennemgang under tilbudsprocessen.
