
Et maskinbearbejdet hus kan have en flad monteringsflade, en dyb lomme, et lejesæde og gevindhuller. En aksel kan have brug for færdige diametre, riller og en aksial boring. Hver funktion stiller forskellige krav til skærkanten, så produktion af en komplet del kræver normalt flere værktøjer, der arbejder sig igennem en planlagt sekvens.
Forståelse af CNC-bearbejdningsværktøjer hjælper ingeniører med at vurdere fremstillingsevnen og hjælper købere med at stille nyttige spørgsmål om en foreslået proces. Denne vejledning forklarer de vigtigste værktøjsfamilier, hvordan man vælger dem til emnekrav, og hvordan værktøjsholdering og emneholdering understøtter deres ydeevne.
Hvad er CNC-bearbejdningsværktøjer?
CNC-bearbejdningsværktøjer er de værktøjer, der bruges til at forme og færdiggøre emner på computerstyrede maskiner. De vigtigste skæreværktøjer omfatter fræsere, drejeværktøjer, bor, boreværktøjer, rivaler og gevindskæreværktøjer. Deres geometri og anvendelse bestemmer, hvilke funktioner de kan producere.
CNC-maskinen leverer kontrolleret bevægelse, kraft og positionering. Skæreværktøjet griber fat i materialet. Under fræsning roterer skæret normalt, mens det følger en programmeret bane. Ved konventionel drejning roterer emnet mod et værktøj, der bevæger sig langs dets overflade.
Udtrykket CNC-skæreværktøj beskriver specifikt værktøjer, der fjerner materiale ved skæring. Bredere diskussioner om CNC-værktøj omfatter også værktøjsholdere, fiksturer og opsætningsudstyr. En spændetang holder en fræser, en fikstur lokaliserer emnet, og en sonde understøtter måling. Disse støtteenheder har andre funktioner end selve skærkanten.
Hvad er de vigtigste typer af CNC-bearbejdningsværktøjer?
De primære værktøjsfamilier er organiseret omkring fræsning, drejning, hulfremstilling, gevindskæring, sporstikning og kantsletning. Vælg en familie i henhold til den ønskede funktion, og vurder derefter det specifikke værktøj i forhold til adgangskrav, materialekrav og tegningskrav.
| Produktion | Almindelige værktøjer | Typiske funktioner | Hovedvalgstjek |
| Fræsning | Endefræsere, planfræsere | Flader, lommer, vægge, profiler | Adgang til skærer og holder |
| Drejning | Drejeskær og holdere | Udvendige diametre, skuldre, endeflader | Kantgeometri og emnestøtte |
| Boring | Spiralbor, specialiserede dybhulsbor | Indledende huller | Dybde og spånafgang |
| Boring | Udborestænger, justerbare udborehoveder | Forstørrede eller færdige boringer | Stivhed og tilgængelig godtgørelse |
| rivning | rivaler | Færdig hulstørrelse og overflade | Kvaliteten af det foregående hul |
| threading | Gevindtappe, gevindfræsere, gevindindsatser | Indvendige og udvendige gevind | Gevindspecifikation og brugbar dybde |
| Sporfræsning og afskæring | Sporingskær, afskæringsklinger | Fordybninger, riller i låseringene, skillesnit | Bredde-, rækkevidde- og spånkontrol |
| Kantfinishing | Fasfræsere, forsænkere, afgratningsværktøjer | Affasninger, skruesæder, fjernelse af grater | Specificeret kantgeometri og adgang |
Fræseskærere
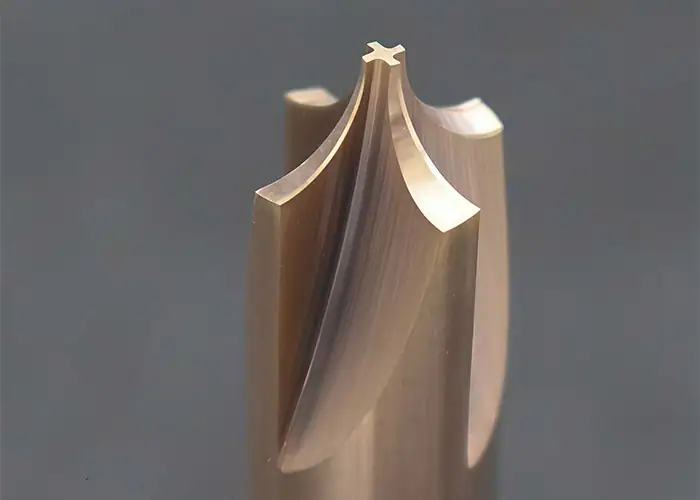
Fræsere bearbejder plane overflader, lommer, slidser, vægge og konturerede elementer. Pindfræsere bruger deres skærende og perifere kanter til en række operationer. Planfræsere producerer almindeligvis brede, plane flader, ofte ved hjælp af udskiftelige skær.
For et hus kan en pindfræser åbne en indvendig lomme, mens en planfræser forbereder monteringsfladen. Fræserdiameteren påvirker adgangen til hjørner, og hele værktøjsenheden skal være fri af omgivende vægge og klemmer. Disse begrænsninger kan påvirke emnelayoutet, før bearbejdningen begynder.
For en nærmere sammenligning af kuglenæse, hjørneradius, notfræsning og andre profiler, se vores guide til typer af fræsere.
Dreje- og planeringsværktøjer
Drejeværktøjer bearbejder roterende dele såsom aksler, muffer og bøsninger. Udvendig drejning etablerer udvendige diametre og trinvise profiler. Plandrejning producerer endeflader, mens egnede profileringsværktøjer følger skuldre, konusser og konturer.
Mange drejeenheder kombinerer et udskifteligt skær med en holder. Holderen positionerer og understøtter skæret, mens skærets geometri, skærematerialet og næseradius påvirker, hvordan kanten skærer og danner spåner. Begge skal passe til den tilgængelige tilgangsretning og de omgivende funktioner.
Skrubbearbejdning og sletbearbejdning stiller forskellige krav til skærkanten. En geometri designet til kraftigere snit kontrollerer muligvis ikke spåner effektivt under et let sletbearbejdningsforløb. Planlægningen bør tilpasse skæret til den faktiske tilspænding og spåndybde, samtidig med at der tages højde for emnets stivhed. En slank skaft kan have brug for yderligere støtte og en anden skærestrategi end en kort, stiv bøsning.
Boreværktøjer
Bor skaber huller ved at føres ind i emnet. Almindelige muligheder inkluderer solide bor og design med udskiftelige spidser eller indsatser. Spiralbor er meget udbredte, mens specialiserede dybhulsværktøjer henvender sig til applikationer, hvor rækkevidde, føring og kølevæsketilførsel kræver en dedikeret tilgang.
Huldybde, indgangsflade, udgangsforhold og spånafgang er centrale udvælgelsesfaktorer. En skrå indgang kan belaste skærkanterne ujævnt. Spåner fanget i et dybt hul kan beskadige værktøjet eller huloverfladen. Værktøjsgeometri, kølevæsketilførsel og borecyklussen skal derfor arbejde sammen.
En spottingoperation kan hjælpe med at etablere en passende indgang til nogle boredesign, men dens geometri skal være kompatibel med boret. Den bør ikke tilføjes automatisk til alle hulfremstillingsruter. Ligeledes kan boring alene opfylde et krav om frihøjde for hullet. Yderligere efterbehandling er berettiget, når tegningen eller den demonstrerede proceskapacitet kræver det.
Kedelige værktøjer
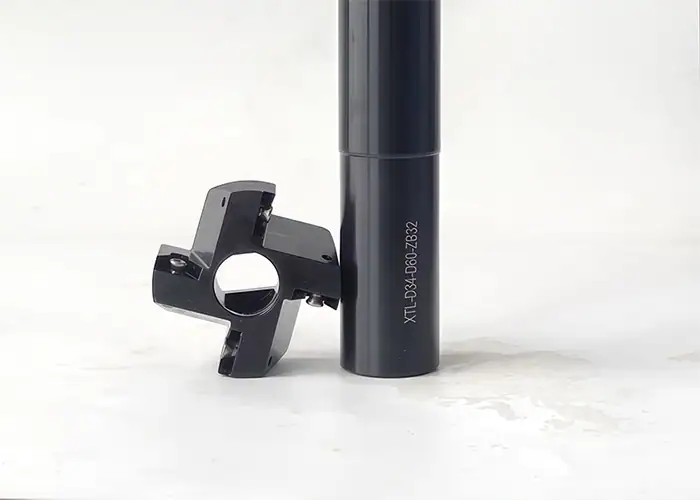
Boreværktøjer forstørrer eller færdiggør et eksisterende hul. En drejebænk bruger almindeligvis en borestang inde i en roterende komponent, mens et bearbejdningscenter kan bruge et roterende borehoved. Justerbare finboresystemer gør det muligt at indstille skærediameteren til den ønskede boring.
Boring er nyttigt til lejesæder, bøsningsplaceringer og andre indvendige funktioner, hvis diameter og forhold til den omgivende geometri er vigtig. Med passende materialetolerance og en stabil opsætning kan operationen forbedre hullets geometri og etablere dets akse i forhold til bearbejdningsopsætningen.
Adgang og stivhed er vigtige begrænsninger. En lille boring begrænser stangdiameteren, mens en dyb boring øger det nødvendige udhæng. Den resulterende samling skal stadig give spånfrigang og modstå nedbøjning. Evaluer stangen og holderen sammen med skærekræfter, tolerance og emnestøtte.
Rivningsværktøjer
Rivaler afslutter et tidligere bearbejdet hul ved at fjerne en relativt lille tolerance. Deres mange skærkanter kan bringe et forberedt hul til den ønskede størrelse og overfladetilstand, hvilket gør dem nyttige til at lokalisere huller og andre gentagne hulfunktioner.
Den foregående operation er afgørende. Hullet skal have et passende materiale til den valgte rival, og værktøjet skal føres ind med korrekt justering. For lidt eller ujævnt tillæg kan forhindre rivalen i at skære ensartet.
Oprivning bør ikke forventes at korrigere positions- eller retlinjefejl i det oprindelige hul. Hvis placering eller justering er det primære problem, kan processen kræve en anden forberedelse eller en boreoperation. Vælg mellem boring og oprivning i henhold til tegningen og det eksisterende huls tilstand.
Gevindtappe og gevindfræsere
Skærende gevindtapps producerer indvendige gevind i forberedte huller. Spiralformede designs leder almindeligvis spåner fremad i gennemgående huller, mens egnede spiralformede designs trækker spåner tilbage fra blindhuller. Materialet og hulgeometrien bestemmer, om et bestemt gevindtappdesign er passende.
Formtapps skaber gevind ved at forskyde duktilt materiale i stedet for at skære spåner. De kræver et kompatibelt emnemateriale, kontrolleret hulforberedelse og passende smøring. Deres spånfrie funktion gør dem ikke udskiftelige med skæretapps.
Gevindfræsere skærer gevind gennem en koordineret spiralformet værktøjsbane. De kræver kompatibel maskinbevægelse og tilstrækkelig frihøjde til, at fræseren kan træde ind i og følge dens bane. Hvor fræserdesignet tillader det, kan en gevindfræser dække forskellige gevinddiametre med samme stigning og form.
Gevindskæring giver ofte en direkte vej til en tilbagevendende indvendig gevindstørrelse. Gevindfræsning tilbyder programmeret justering af gevinddiameteren og kan være nyttig, når spånkontrol eller et diametreinterval gør denne fleksibilitet værdifuld.
Bekræft gevindbetegnelsen, toleranceklassen og den brugbare fulde gevinddybde. Et blindhul kræver frigang for det valgte værktøj og enhver borespidsgeometri ud over de nødvendige fulde gevind. Udvendige gevind på drejede dele kan også produceres med dedikerede gevindskær.
Rille- og afskæringsværktøjer
Rilleværktøjer fremstiller fordybninger på udvendige diametre, indvendige boringer eller endeflader. Anvendelserne omfatter riller i låseringe, tætningsriller og frigangsfunktioner. Afskæringsværktøjer skærer gennem et drejet emne for at adskille komponenten fra stangmaterialet eller en resterende sektion.
Indsatsen og den støttende klinge eller holder skal kunne tilpasses sporets bredde, dybde og tilkørselsretning. Et værktøj, der når en udvendig rille, er muligvis ikke egnet til en planrille eller en indvendig fordybning. Nærliggende skuldre kan også begrænse holderen, selv når skærkanten synes tilgængelig.
Disse operationer kan koncentrere skærebelastninger på et smalt område. Hold samlingen så stiv som adgang tillader, og sørg for en rute for spåner at undslippe. Under afskæring skal processen også tage højde for emnets stabilitet og hvordan den adskilte komponent vil blive kontrolleret.
Affasnings- og afgratningsværktøjer
Affasningsværktøjer skaber definerede vinklede kanter. Forsænkere producerer koniske fordybninger, ofte til skruehoveder. Afgratningsværktøjer fjerner uønsket materiale, der efterlades på en kant efter en anden operation. Funktionerne overlapper hinanden i nogle applikationer, men den nødvendige færdige geometri bestemmer værktøjsvalget.
En tegning kan kræve en dimensioneret affasning ved én åbning og kun fjernelse af grater ved en anden. Forstørrelse af begge kanter med samme operation kan ændre en funktionel overflade eller reducere den brugbare gevinddybde.
Bagkanter og skærende huller fortjener opmærksomhed under planlægningen. En fræser, der når forsiden af et hul, når muligvis ikke sit udløb eller et indvendigt skæringspunkt. Specialiserede værktøjer til bagfasning eller afgratning af tværhuller kan håndtere tilgængelige applikationer, mens andre funktioner kan kræve en separat finishmetode. Definer kantkravet tidligt nok til at inkludere den nødvendige adgang og inspektion.
Hvordan vælger du CNC-værktøjer til dine dele?
Vælg CNC-bearbejdningsværktøjer ved at forbinde hver funktion med dets materiale, dimensionskrav, adgangsbegrænsninger og produktionsmængde. Kontroller derefter, om maskinen og den komplette værktøjsenhed kan udføre den foreslåede operation pålideligt.
Start med funktionsgeometri og adgang
Start med det færdige element og den retning, hvorfra det kan bearbejdes. Et boring, en fladespor og et gevindbundet bundhul kan sidde tæt sammen, men kræver meget forskellige fremgangsmåder.
Kontroller det fejede område i hele enheden, inklusive skaft, holder og forlængere. Sørg også for indføring, udtagning og spånfjernelse. Et værktøj, der passer inden i den endelige CAD-form, kan stadig støde sammen under tilkørsel.
Nyttige tegnings- og modeltjek omfatter:
- Funktioner skjult bag skuldrene eller smalle åbninger.
- Dybe boringer, der begrænser stangdiameter og stivhed.
- Gevind med lille plads ud over den nødvendige fulde gevinddybde.
- Kanter, der bliver utilgængelige efter endnu en operation.
Hvor adgangen kræver et usædvanligt langt eller specialiseret værktøj, skal en funktionsjustering drøftes, før designet færdiggøres. En lille ændring af en åbning eller et relief kan skabe en mere praktisk bearbejdningsrute.
Match processen med størrelse, placering og færdiggørelseskrav
Et huls diameter, position, form og overfladestruktur er separate krav. Opfyldelse af diametertolerancen er ikke ensbetydende med, at aksen er korrekt placeret, eller at overfladen opfylder dens finishspecifikation.
Adskil acceptkriterierne, før du vælger en færdiggørelsesrute. En boring kan opfylde sine størrelseskrav, men ikke opfylde et cylindricitets- eller positionskrav. Operationen og opsætningen skal tage højde for alle relevante kriterier, herunder relationer mellem funktioner og ethvert specificeret datasystem.
Planlæg inspektion omkring de samme krav. En boremåler kan vurdere diameteren, men denne måling alene fastslår ikke position i forhold til et datum. Koordinatmåling eller en anden passende metode kan være nødvendig for placering og geometriske forhold. En specificeret overfladetekstur kræver også en passende verifikationsmetode. Ved at vælge efterbehandling og inspektionsmetoden sammen undgår man at behandle en enkelt diameteraflæsning som bevis for fuldstændig overensstemmelse.
Match værktøjsgeometri og skæremateriale med emnet
Angiv legeringen og tilstanden i stedet for en bred betegnelse som metal eller plastik. Hårdhed, spånopførsel, slidstyrke og tendensen til at hæfte til kanten påvirker værktøjsvalget.
Ved drejning skal skærkvaliteten og spånbrydergeometrien fungere sammen med materialet og skæreforholdene. En skarp kant, der er egnet til en duktil aluminiumlegering, kan være et dårligt valg til et afbrudt snit i hærdet stål. For bor og gevindskære skal spiral- og skærkantdesignet også håndtere de spåner, der produceres af det pågældende materiale.
Hurtigstål og hårdmetal tilbyder forskellige kombinationer af sejhed, slidstyrke og driftsevne. Belægninger skal passe til underlaget, emnet og anvendelsen. Et belagt værktøj er ikke automatisk den bedste løsning til alle materialer.
Brug værktøjsproducentens anbefalinger som udgangspunkt, og fastlæg derefter skæreforholdene for den faktiske opsætning. Kopiering af en hastighed eller tilspænding fra et andet job uden at kontrollere materialets tilstand, værktøjets indgreb og kølevæsketilførsel kan underminere et ellers fornuftigt valg.
Overvej produktionsmængde og værktøjsstyring
Prototypearbejde favoriserer ofte lettilgængelige værktøjer og en proces, der kan imødekomme designændringer. Et dedikeret værktøj bliver mere attraktivt, når et stabilt design og en forventet ordremængde retfærdiggør dets forberedelses- og udskiftningskrav.
Ved gentagen produktion skal det vurderes, hvordan værktøjer skal identificeres, forudindstilles, inspiceres og udskiftes. Definer, hvilke værktøjer der kontrollerer kritiske funktioner, og hvordan slid skal detekteres, før disse funktioner bevæger sig uden for deres grænser. Udskiftningsskær eller -værktøjer bør have en kontrolleret opsætningsprocedure, så processen forbliver ensartet efter en udskiftning.
Sammenlign de samlede produktionsomkostninger i stedet for kun fræsernes indkøbspris. Relevante omkostninger omfatter opsætning, bearbejdningstid, værktøjsskift, inspektion og konsekvenserne af ombearbejdning eller kasserede dele. Indkøbsteams kan spørge, hvordan det foreslåede værktøj understøtter gentagne ordrer, og hvilke ændringer der kræver, at processen kontrolleres igen.
Hvordan understøtter værktøjsholdering og emneholdering CNC-værktøjer?
Værktøjsholdering sikrer og positionerer skæreværktøjet, mens emneholdering lokaliserer og understøtter emnet. Begge dele påvirker, om det valgte værktøj kan producere den tilsigtede funktion ensartet, især når rækkevidden eller emnets stivhed er begrænset.

Værktøjsholdere, spændetænger og værktøjsopsætning
Roterende værktøjer bruger kompatible spændepatroner, spændetænger eller andre holdere til at forbinde til spindlen. Drejeskær og borestænger bruger holdere, der er egnet til revolverhovedet eller maskinens grænseflade. Forbindelsen skal give passende greb, frigang og stivhed til operationen.
For en roterende enhed påvirker kast, hvor jævnt skærkanterne griber ind. Rene kontaktflader, korrekt montage og passende fastspænding hjælper med at kontrollere det. Hold længden af det uunderstøttede værktøj så kort, som funktionen og holderens afstand tillader, samtidig med at den specificerede gribelængde opretholdes.
Værktøjslængde, diameter og relevante forskydninger skal svare til den faktiske samling. Forindstilling og måling i maskinen kan understøtte denne opsætning. En nøjagtig forskydning kan ikke kompensere for en ustabil holder, og en stiv holder kan ikke korrigere en forkert indtastet værktøjsdimension.
Fikseringsanordninger, datums og emnestøtte
En fikstur fastlægger, hvordan emnet placeres og fastholdes under bearbejdning. Dens positioneringsflader bør understøtte den valgte datastrategi, især når en funktions position afhænger af en tidligere operation.
Fastspændingen skal modstå skærebelastninger uden at deformere komponenten. Tynde vægge og slanke sektioner kan kræve lokal støtte eller en revideret rækkefølge, så materialefjernelse ikke udsætter en fleksibel del for store skærekræfter.
Adgang, understøtning og måling skal forblive kompatible under hele ruten. For dele, der kan deformeres under fastspænding, bør inspektionsplanen også fastlægge den nødvendige fastholdelsestilstand. Måling af en tæt fastspændt komponent kan skjule bevægelse, der opstår efter frigørelse.
Hvordan kombineres CNC-værktøjer til at bearbejde en komplet del?
En komplet del produceres ved at kombinere værktøjer omkring dens funktioner og planlægge, hvordan hver operation forbereder den næste. Sekvensen skal bevare nyttige positioneringsflader, give efterbehandlingsplads hvor det er nødvendigt, og holde kritiske funktioner tilgængelige.
Eksempel på et hus med præcisionshuller og gevind
Overvej et aluminiumshus med en monteringsflade, en indvendig lomme, et præcisionsbor og gevindskårne fastgørelseshuller. En mulig værktøjsplan tildeler en forskellig rolle til hver operation:
| Del Feature | Muligt værktøj | Formålet med processen |
| Monteringsflade | Ansigtsmølle | Etabler en overflade, der skal bruges til montering eller efterfølgende placering |
| Indvendig lomme | Endefræser | Fjern indvendige materialer og færdiggør tilgængelige vægge |
| Frigang og forboringshuller | Bore | Fremstil huller til færdig størrelse eller forbered til en anden operation |
| Præcisionsboring | Finboreværktøj eller rival | Færdiggør boringen via en rute, der passer til dens krav |
| Vedhæftede tråde | Skæretap eller gevindfræser | Fremstil den angivne brugbare gevind |
| Åbningskanter | Affasnings- eller afgratningsværktøj | Etabler den nødvendige kanttilstand |
Den vigtige beslutning er, hvordan disse operationer interagerer. Hvis en borings position er specificeret i forhold til monteringsfladen, skal opsætningen fastslå dette forhold. Hvis lommen efterlader en tynd væg omkring boringen, skal planlæggeren tage højde for ændringen i stivhed før den endelige dimensionering.
Gevindforberedelse påvirker også senere arbejde. Huldybden skal passe til den valgte gevindskæringsmetode, og kantbearbejdning skal bevare den nødvendige fulde gevinddybde. Den endelige plan skal forklare, hvilke overflader huset placerer, og hvordan kritiske forhold vil blive kontrolleret.
Eksempel på en drejet aksel eller bøsning
En trindelt aksel kan kombinere udvendig drejning, plandrejning, aksialboring, sporstikning og udvendig gevinddrejning. En bøsning kan tilføje indvendig boring eller oprivning for at etablere dens boring. Et afskæringsværktøj kan adskille begge komponenter fra stangmaterialet.
Opsætningen bestemmer, hvordan disse værktøjer fungerer sammen. Funktioner, der bearbejdes, mens delen forbliver i en fælles opsætning, kan dele den samme lokaliseringstilstand. Funktioner, der er færdiggjort efter overførsel, kræver en bevidst metode til at lokalisere og understøtte komponenten igen.
For en bøsning med en tynd væg kræver finbearbejdning af den udvendige diameter og boringen opmærksomhed på klemdeformation og skærebelastninger. For en slank aksel kan fjernelse af materiale reducere stivheden, før de endelige diametre er færdige. Disse bekymringer kan ændre grovbearbejdningsrækkefølgen, finbearbejdningstillæget eller støttearrangementet.
Værktøjsplanen rækker derfor ud over en liste over fræsere. Den bør forbinde de valgte kanter og holdere med materialet, emneopspændingen, operationssekvensen og inspektionskravene for det færdige emne.
Ofte Stillede Spørgsmål
Hvordan påvirker værktøjsslid CNC-bearbejdning?
Værktøjsslid kan forårsage dimensionsforskydning, dårligere overfladefinish og inkonsistent delkvalitet. Overvågning af slid og udskiftning eller indeksering af værktøjer, før de overskrider procesgrænserne, hjælper med at opretholde repeterbarheden.
Hvad er en værktøjsforskydning i CNC-bearbejdning?
En værktøjsforskydning er en værdi, der er gemt i CNC-styringen for at tage højde for værktøjsgeometri, såsom længde eller radius. Slidforskydninger tillader små dimensionskorrektioner, når skærkanten slides.
Hvad er roterende værktøj på en CNC-maskine?
Roterende værktøjsmaskiner bruger motordrevne, roterende værktøjer på en CNC-drejebænk eller drejecenter til fræsning, boring og gevindskæring. Det gør det muligt at bearbejde flere funktioner i én opsætning, hvilket reducerer overførsler mellem maskiner.
Konklusion
Valg af CNC-bearbejdningsværktøj starter med at forstå, hvad hver funktion kræver. Fræsere, drejeværktøjer, bor, boreværktøjer, rivaler og gevindskæreværktøjer tjener hver især et forskelligt formål. En praktisk proces kombinerer dem med passende holdere, emnestøtte og inspektion, der verificerer det specificerede resultat.
TiRapid tilbyder præcisions-CNC-bearbejdning af specialfremstillede metal- og plastdele med produktionsfeedback og dimensionsinspektion for prototyper og lavvolumenproduktion. Send din CAD-model, tegning, materiale, mængde og kritiske krav for at drøfte en praktisk bearbejdningsmetode og anmode om et tilbud.
















