
SMT设备包含众多定位、传动、导向和连接组件,这些组件需要在高速运转和频繁运动过程中保持稳定的配合。对于设备制造商而言,组件的加工质量会影响装配效率、运动响应和长期运行状况。在采购CNC加工组件时,除了尺寸公差外,了解整体工艺要求也至关重要。根据每个组件的具体应用来规划加工工艺,有助于减少装配和调试过程中的调整。
哪些SMT设备组件适用于精密CNC加工?
SMT 设备中的机械结构具有高度定制性,定位组件、运动组件和功能部件均可根据技术图纸通过 CNC 加工制造。
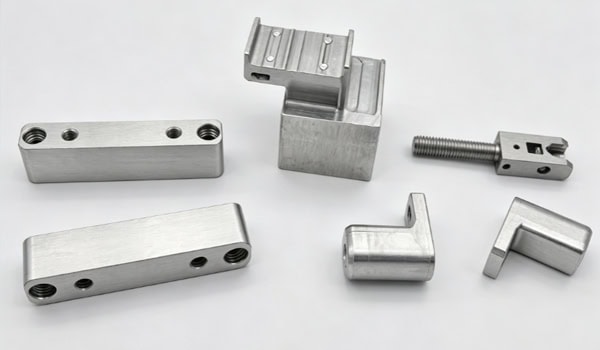
定位和安装组件
定位结构用于连接和定位不同的模块。机械加工需要建立参考面和安装孔周围的精确尺寸关系。
- 定位块和底座:主要用于加工定位孔、安装槽和基准面,并控制孔的位置和关键表面尺寸。
- 导轨安装底座:重点关注安装面的平整度和平行度以及固定孔的位置精度。
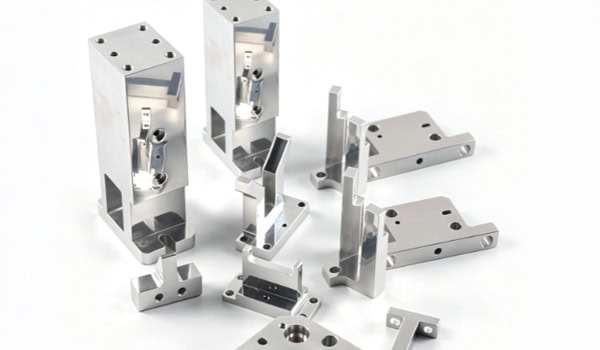
- 设备安装板:通常包含多个孔型、台阶和安装区域,需要根据结构制定合适的夹具策略。
一致的加工基准可以减少装配过程中累积的位置误差。
高速运动和传动部件
敷设设备的运动机构经常会经历加速、减速和改变方向的过程。相关部件需要考虑质量分布、结构刚度和惯性变化。
- 精密轴和连接轴:需要控制外径、圆度、同心度和轴肩尺寸。对于高速旋转结构,还应根据转速和几何形状评估动平衡。
- 滑块和运动支架:需要合理设计壁厚和加固结构,以控制重量并保持足够的刚度。
- 高速运动结构部件:空腔和减重结构可用于减少往复运动的质量,同时在评估振动风险时应考虑运行条件。
高速运动部件的设计不应仅仅以减轻重量为目标。质量、刚度、惯性和振动特性需要综合考虑。
喷嘴、夹具和小功能部件
喷嘴连接器、夹具底座和接口组件通常尺寸较小,但包含多个孔、台阶和配合区域,因此适用于精密数控加工。对于小型结构,应预先评估刀具的可及性、夹具的稳定性以及加工变形,以确保成品组件满足装配要求。
如何控制SMT精密元件加工过程中的长期精度?
SMT设备的运行精度会受到加工误差、装配关系、运动条件和温度变化的影响。因此,需要根据实际运行条件来规划元件检测。
加工前进行DFM和基准分析
在正式生产之前,应根据二维图纸和三维模型审查组件结构,以确定加工优先级和装配要求。
- 确认关键尺寸:重点关注孔径、孔间距、厚度、台阶高度和配合公差。
- 规划加工基准:根据最终装配关系确定定位面和夹具基准。
- 评估复杂区域:检查深槽、薄壁、窄腔和内角的加工可达性。
尽早明确生产条件可以减少后续的工艺修改。
根据结构选择合适的加工方法
平面、孔型和标准型腔可采用三轴数控加工,而多面体零件和复杂曲面则可根据实际几何形状采用四轴或五轴加工。轴和套筒适用于数控车削。对于需要从多个方向加工的零件,适当减少装夹次数可以最大限度地减少基准变化引起的误差。
控制连续运行过程中的热变形
设备运行和车间温度变化会导致尺寸偏差。铝合金的热膨胀系数较高,因此定位底座和基准板等关键部件需要根据实际工作温度进行热稳定性评估。高精度结构可通过以下措施降低温度变化的影响:
- 材料选择:根据运行环境评估材料的热稳定性。
- 结构设计:合理安排墙体厚度和钢筋结构,以减少局部热变形。
- 加工环境:控制加工过程中的温度变化。
- 检验温度:确保关键尺寸检验条件符合实际要求。
- 运行补偿:对于高精度设备,可以根据实际运行条件规划温度补偿。
在加工规划中考虑热因素有助于提高加工条件下的尺寸稳定性。
建立精密检测流程
加工完成后,可以使用尺寸测量和三坐标测量机等适当的检测方法来检查关键尺寸、几何公差和复杂特征,并将检测记录保留下来,用于质量控制和批量生产。
| SMT元件类型 | 典型材料 | 主要加工重点 | 重点检查项目 |
| 定位积木和底座 | 铝合金,不锈钢 | 参考面、定位孔、安装特征 | 平面度、孔位置、尺寸精度 |
| 导轨安装底座 | 铝合金、钢 | 安装面和固定孔加工 | 平整度、平行度、位置精度 |
| 运动支架和滑块 | 铝合金、工程塑料 | 轻量化结构、刚性、移动接口 | 尺寸、刚性相关特征、合身性 |
| 精密轴和连接轴 | 不锈钢、合金钢、铝合金 | 旋转、同心圆特征、肩部 | 直径、圆度、同心度、动态平衡(如需要) |
| 设备安装板 | 铝合金,不锈钢 | 多孔图案、台阶、参考面 | 平面度、孔间距、位置公差 |
| 夹具和小功能部件 | 铝合金、不锈钢、工程塑料 | 小孔、槽、配合面 | 关键尺寸、表面光洁度、装配配合 |
此表提供了将常见的 SMT 元件与合适的材料、加工要求和检验项目进行匹配的快速参考。
SMT精密元件应如何选择材料和表面处理方法?
材料选择需要考虑部件重量、载荷条件、运动特性和运行环境。表面处理还应考虑耐磨性、防腐蚀性、尺寸变化和静电控制。
用于特定轻量化结构的铝合金
铝合金重量相对较轻,加工性能好,因此适用于某些安装板、支架、外壳和运动结构。
- 常用结构材料:适用于加工安装底座、支架和设备外壳。
- 高强度铝合金:可用于需要更高刚度和承载能力的结构。
当铝合金用于高速运动部件时,除了以减轻重量作为设计标准外,还应评估结构刚度和振动特性。
根据运行条件选择耐磨区域的表面处理方法
对于承受滑动或摩擦的铝制零件,可根据载荷、速度和接触条件考虑硬质阳极氧化或其他处理方法。硬质阳极氧化可以提高表面硬度和耐磨性,但涂层会引起尺寸变化,因此需要预先规划关键配合区域的加工余量。对于需要降低摩擦的运动区域,也可根据实际工况选择合适的减摩表面处理方案。具体工艺应与零件的功能和配合要求相匹配。
表面处理需要考虑静电放电 (ESD) 要求
SMT设备涉及PCB和电子元件,因此需要将一些金属结构纳入整体静电控制系统中。阳极氧化层是绝缘的。如果某个元件提供接地或导电连接,则需要预留可靠的导电接触区域。具体方法包括:
- 局部未处理区域:保持金属接触面可用于接地。
- 预留接地面:保持组件与设备接地结构之间的可靠连接。
- 兼容导电设计:根据设备的整体静电控制要求选择处理方法。
确定表面处理后,还应检查其对装配尺寸和接触关系的影响。
SMT精密元件供应商应具备哪些能力?
精密零部件通常要经过从开发图纸到最终设备组装的多个阶段,供应商的工程支持能力会影响项目执行效率。
从图纸审查到原型验证
供应商收到二维图纸和三维模型后,需要审查材料、公差、结构和夹具方法,然后通过原型验证实际加工结果。
- 图纸审查:识别过紧的公差、过薄的壁、过深的空腔和特殊的配合结构。
- 原型加工:验证关键尺寸、装配关系和表面质量。
- 问题反馈:根据检验结果调整加工工艺。
在原型阶段解决制造问题可以降低批量生产开始后的修改成本。
支持不同产量
SMT设备组件的生产流程可能从单个样品开始,逐步过渡到小批量测试,最终实现稳定生产。供应商需要保持工艺条件的一致性,同时持续监控模具磨损、设备状况和尺寸变化。稳定的生产流程有助于减少批次间的尺寸差异。
发货前完成所有质量确认
精密零件加工完成后,需要对尺寸、螺纹、毛刺、表面处理和数量进行检验。零件还应根据其结构进行分类和保护。具体措施包括:
- 质量确认:核实尺寸、螺纹、毛刺、表面处理和数量。
- 分类:根据零件编号和装配关系对组件进行分类。
- 保护性包装:对精密配合面采用防冲击和防刮擦保护。
- 发货核实:确认数量、规格和包装信息符合订单要求。
妥善的交付准备可以减少运输和组装过程中的额外损失。
SMT设备精密元件制造需要根据元件结构、运动条件、材料特性和运行环境来规划加工工艺。采购团队可以专注于供应商的图纸审核、CNC加工、精密检测和批量生产能力。TiRapid提供定制化加工服务,为SMT设备制造商提供从原型生产到批量生产的全方位支持。
















