
在精密轴加工中,尤其是传动轴、阶梯轴、衬套、精密套筒、连接器和其他旋转部件的加工中,数控车削的同心度是一项重要的质量要求。当零件包含多个同心外径、内孔、肩部或精密配合面时,仅控制单个尺寸公差可能不足以确保正确的装配和运行性能。如果同心度或径向跳动超过规定的公差,则零件在运行过程中可能会出现振动、偏心旋转、不均匀磨损或装配困难等问题。数控车削可以通过稳定的主轴性能、合适的工件夹持、一致的加工基准、精确的刀具补偿和过程检测来提高同心度和批次一致性。TiRapid 提供轴、套筒和其他旋转部件的数控车削服务,具备精密加工、面向制造的设计 (DFM) 支持和质量检测能力。
为什么数控车削同心度会影响精密零件的性能?
对于轴类零件而言,同心度并非一项孤立的尺寸要求,它与旋转精度、装配配合、轴承性能以及零件使用寿命密切相关。当零件包含多个轴径、内孔、螺纹段和定位肩时,它们中心轴线之间的关系会直接影响装配的最终性能。用于电机、齿轮箱、自动化设备、汽车传动系统和精密机械的精密旋转零件必须保持稳定的旋转。不同轴段之间的显著不对中会产生额外的径向力和振动,从而可能影响整个系统的运行稳定性。对于精密数控车削而言,同心度控制需要在零件设计、工件夹持、加工顺序和最终检验的整个过程中加以考虑,而不仅仅依赖于最终检验来发现问题。
同心度与径向跳动密切相关
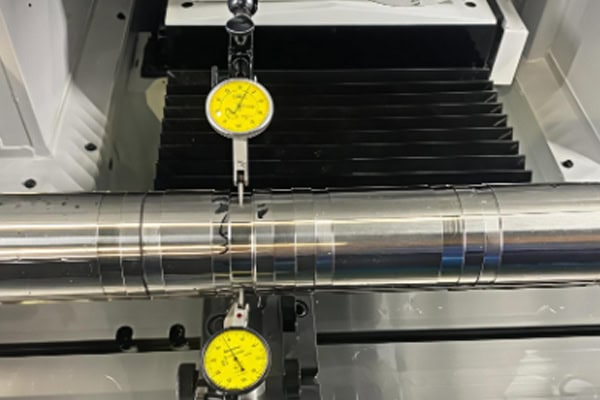
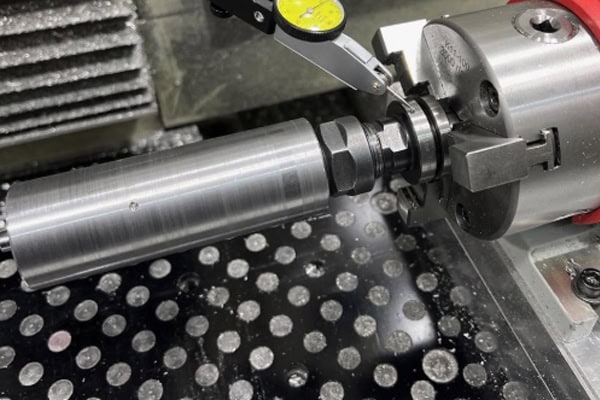
工程图纸可能会根据零件的功能要求,指定同心度、圆周跳动或总跳动。对于旋转零件,径向跳动可以实际指示加工表面在旋转过程中偏离参考轴的程度,而同心度则描述了受控特征中心与基准轴之间的关系。在生产过程中,一次装夹加工多个轴径可以减少重新定位误差,并有助于保持不同特征之间的关系。精密数控车削供应商可能会根据图纸要求和零件几何形状,使用千分表、V 型块、专用量规或三坐标测量机 (CMM) 进行检测。
轴类部件需要精确的同心度控制
轴类零件通常包含多个加工区域,例如轴承座、密封面、定位肩、螺纹段和连接端。当这些区域需要一起旋转或与其他零件精确配合时,仅控制每个区域的直径不足以确保装配性能。例如,轴上的两个轴承座可能都满足尺寸公差要求,但它们之间仍然存在显著的轴向偏差。装配后,这种情况会导致旋转阻力增大、振动或过早磨损。对于精密传动轴、机器人关节轴、自动化设备轴和精密机械轴,关键基准和配合区域应在设计阶段定义,并在整个数控车削过程中保持一致。
哪些因素会影响数控车削的同心度?
数控车削的同心度受机床状态、刀具、工件特性、夹具、切削参数和温度变化等因素的影响。任何这些因素的显著变化都可能导致精密轴类零件的轴向或径向偏差增大。TiRapid 的车削信息还指出,主轴精度、机床刚性、夹紧方式、刀具状态和温度变化也是影响车削精度的重要因素。
主轴精度决定旋转稳定性
数控车床主轴在加工过程中带动工件旋转,因此主轴精度直接影响切削效果。如果主轴跳动过大、轴承磨损严重或长时间运行后精度下降,即使精确编程的刀具路径也可能无法获得稳定的同心度。精密数控车削需要定期检查主轴状态、刀塔定位精度和机床几何形状,并根据机床使用情况进行相应的维护和校准。稳定的机床基础有助于减少批量生产过程中的尺寸偏差,并提高不同批次生产之间的重复性。
工件夹持决定基准稳定性
工件夹持是影响数控车削同心度的关键因素。标准三爪卡盘适用于许多常规旋转零件,但精密阶梯轴、薄壁套筒和长轴可能需要更稳定的夹持方式。夹持长度不足、夹紧力不均或定位面上的毛刺都可能导致工件偏心。对于长轴零件,尾架支撑、中心架或其他辅助支撑可以减少加工过程中的振动和变形。TiRapid 的精密加工指南也强调了在加工长轴零件时使用尾架支撑、中心架和减少悬伸的重要性。
刀具磨损会导致尺寸和几何误差
随着切削刀具使用时间的推移,磨损会逐渐改变实际切削条件。粗加工过程中的微小变化可能不会立即影响刀具功能,但在精加工过程中,刀尖圆弧半径、切削刃状况或刀具位置的变化都可能导致直径偏差、表面光洁度变化和几何精度波动。对于批量数控车削生产,制造商可以建立刀具寿命管理流程,进行首件检验,在生产过程中监控关键尺寸,并在刀具达到磨损极限之前更换或补偿刀具。这有助于减少大批量生产中的一致性问题。
数控车削工艺如何控制同心度?
在精密车削中,控制同心度不仅仅需要使用高精度机床。合适的加工工艺还必须根据零件几何形状确定定位基准、工件夹持方法、粗加工和精加工顺序以及检测点。加工过程越稳定,基准变更越少,就越容易保持不同特征之间的同心关系。
尽量减少重复工件夹持
当零件包含多个必须保持同心的特征时,尽可能在一次装夹中完成关键特征的加工可以减少定位误差。重复夹持工件会引入新的定位误差,并且每次重新定位操作都可能改变工件轴线。对于轴类零件,可以先加工主基准面,然后以此为基础加工其他关键直径、端面和孔。这种方法可以减少累积定位误差,提高精密数控车削零件的一致性。
建立合适的粗加工和精加工顺序
粗加工的主要目的是高效去除多余材料,而精加工则确定最终尺寸和几何精度。如果在一次加工中就达到最终尺寸,且缺乏足够的工艺控制,则内应力、切削热和刀具载荷都可能导致尺寸变化。合适的工艺流程通常会在粗加工后预留适当的精加工余量。这样,工件在精加工关键直径、孔和端面之前,就能达到更稳定的状态。对于精密轴,还可以根据材料特性采用分阶段加工,以提高最终精加工过程的稳定性。
优化长轴部件的支撑
细长轴的刚性可能不足,导致切削过程中发生弯曲或振动。这些情况会影响直径精度、圆度和同心度。尾架支撑、中心架或其他辅助支撑可以减少有效悬伸量,并限制切削力引起的变形。对于较长的轴,工程师在工艺规划阶段还应考虑刀具位置、加工方向和切削参数。长径比越高,在报价和工程设计阶段评估支撑和振动控制就越重要。
精密数控车削中同心度应如何检验?
加工完成后,应根据工程图纸和零件的功能要求选择合适的检测方法。常用的检测方法包括千分表测试、V型块测试、专用量规和坐标测量机。标准机械零件可根据其公差要求采用经济的检测方法,而高精度轴类零件、医疗器械零件、航空航天零件和关键传动零件则可能需要更全面的尺寸和几何检测。检测方法应始终与图纸基准和功能要求相符,以确保测量结果能够准确反映零件的实际性能。
千分表适用于快速检测径向跳动
在车间,千分表常用于检查旋转跳动。工件固定好后,将千分表探针贴在被测表面上。然后缓慢旋转工件,同时观察千分表的移动,以确定跳动情况。这种方法简单高效,适用于首件检验、过程检验和快速出货前验证。然而,测量结果会受到工件夹具、基准选择和检测位置的影响。对于几何公差要求严格的工件,可能还需要更精确的测量设备。
三坐标测量机适用于复杂几何形状的检测
三坐标测量机能够根据工程图纸建立基准体系,并对多个尺寸和几何特征进行数字化测量。对于具有多个轴径、内孔、端面以及复杂定位特征的精密车削零件,三坐标测量机检测可以提供更全面的测量数据。它可以验证关键尺寸、位置关系、圆度和同心度等相关特征,并生成检测报告。精密加工供应商可根据客户要求提供首件检验或质量报告,帮助工程和采购团队确认零件是否符合规定的设计要求。
检验要求应与零件功能相匹配
并非所有轴类部件都需要极高的同心度公差。如果部件对旋转精度要求不高,过高的公差反而会增加加工、检验和交付成本。轴承座、密封表面和精密旋转区域可能需要根据实际装配情况进行更严格的控制。工程图纸应清晰标明直接影响功能的尺寸和几何特征,以便加工供应商能够准确评估制造工艺并进行报价。关键公差应根据实际应用需求确定,而不是对所有特征一概采用极高的公差。
如何选择精密数控车削轴类零件的制造商?
对于需要高同心度、高重复性和稳定批量生产的项目,供应商的工程和质量管理能力与机器规格同等重要。在采购精密数控车削零件时,采购团队可以评估加工设备、工艺经验、检测能力、面向制造的设计 (DFM) 支持、原型验证和生产能力。TiRapid 提供数控车削、DFM 支持和精密加工服务,加工材料包括铝合金、不锈钢、钛合金、黄铜、铜和工程塑料。其公布的数控车削信息表明,根据零件几何形状、材料和图纸要求,规定的公差可达约 ±0.005 毫米,典型表面粗糙度可达 Ra 0.6。
确认精密轴加工能力
下单前,请将零件图纸提供给数控加工供应商,以便其工程团队审核关键轴径、内孔径、同心度、跳动、螺纹和表面处理要求。对于长轴、薄壁轴套、小直径轴或复杂阶梯轴,供应商还应确认其可加工范围和支持方式。
- 精密数控车削设备
- 适用于关键轴径和内孔
- 长轴加工经验
- 同心度和跳动控制
- 首件检验能力
- 支持从原型到量产的各种生产环节
明确的技术确认能够让采购团队在生产前评估可制造性,并降低生产开始后工艺变更的风险。
提供完整的工程图纸和3D CAD模型
精密数控车削报价不应仅依赖于基本的3D模型。2D工程图纸应清晰地标明关键尺寸、材料、表面粗糙度、公差、螺纹标准和几何要求。3D CAD模型有助于工程师全面了解零件的几何形状。同时提供这两种文件可以提高DFM(面向制造的设计)评审的效率。
- STEP或其他3D CAD模型
- PDF 或 DWG 工程图纸
- 材料等级
- 关键尺寸公差
- 同心度或跳动要求
- 表面粗糙度
- Surface treatment requirements
- 订货量
- 所需交货时间表
技术信息越完整,工程师就越容易确定加工工艺、刀具配置、检验计划和生产进度,这也有助于提供更准确的数控车削报价。
先制作原型,再进行批量生产
对于高精度轴类零件,立即投入批量生产可能会增加工艺调整的风险。CNC车削样件可以让制造商在增加生产数量之前验证材料选择、工装夹具、刀具、加工顺序和检验程序。基于样件检验结果,可以对加工工艺进行调整和标准化。样件获得批准后,供应商即可采用更稳定的制造工艺进行批量生产,从而降低批量生产过程中出现尺寸偏差的可能性。
对于需要精密轴、衬套、连接器和其他旋转部件的项目,采购团队可在报价阶段提供工程图纸、3D模型、材料规格、关键公差、同心度要求、数量和交货时间表。TiRapid提供从原型加工到批量生产的CNC车削和DFM支持,并可根据每个部件的具体几何形状和要求评估其可制造性。















