
电子测试设备用于测量电气参数、验证元件性能并评估产品可靠性。其机械部件会影响装配、探头定位、连接器对准和测量稳定性。外壳、安装板、测试夹具和散热部件需要不同的材料和加工方法。合适的数控加工解决方案应与设备的结构、测试功能和元件规格相匹配,以支持可靠的装配和高效的生产。
电子测试设备常用数控加工元件
不同的零部件各有其特定的用途,因此它们的加工要求应该根据其功能来确定。
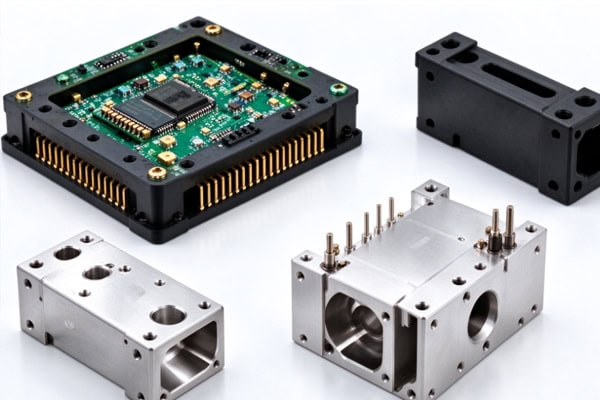
设备外壳和安装组件
外壳和安装结构保护内部模块并确定电子组件的位置。
- 仪器外壳和盖子:控制外部尺寸、安装孔位置和配合面,以支持正确的组装。
- 安装板和支架:保持所需的孔间距、支撑高度和参考面。
- 探针和连接器安装:将探针和连接器相对于被测组件进行定位。
清晰的尺寸参考有助于减少安装过程中的对准误差。
测试夹具和功能组件
测试夹具用于在检测和测量过程中将电子产品固定在一致的位置。其设计应考虑定位精度、探针操作空间、夹紧方式以及重复使用等因素。数控加工可以生产夹具底板、定位块、探针导向板、支撑底座和定制定位组件。对于静电敏感器件,夹具材料和接地方式也应满足设备的防护要求。根据实际测试流程设计的夹具有助于保持定位的可重复性和可靠的接触。
材料选择和加工工艺
材料的选择应考虑其机械强度、电气性能、热性能要求以及部件的工作环境。加工方法的选择则应根据部件的形状和关键特征而定。
根据组件功能选择材料
不同的材料具有不同的重量、强度、导电性、绝缘性和可加工性组合。
- 铝合金:适用于许多对重量轻和可加工性要求较高的外壳、安装板和夹具本体。
- 不锈钢:适用于对强度或耐腐蚀性有较高要求的特定部件。
- 铜合金:可用于制造导热部件和组件。
- 工程塑料:适用于绝缘支架、隔板和特定夹具组件。如需静电防护,请选择具有指定电气性能的材料。
生产前应确认材料规格,尤其是当一个部件必须同时满足机械和电气要求时。
根据零件几何形状选择合适的加工方法
加工路线应优先考虑关键尺寸、稳定的工件夹持以及对所需特征的加工。
- 铣削和钻孔:加工安装面、孔型、槽和元件槽。
- 精密孔加工:根据夹具设计控制探针孔的直径、位置和垂直度。
- 车削:生产圆柱形零件、套筒和垫片。
- 精加工和去毛刺:改善指定的表面状况,去除可能影响装配或探针运动的毛刺。
对于具有多个精密特征的薄壁零件和组件,加工顺序应尽量减少夹紧变形。合理的工艺规划有助于保持尺寸稳定性。
精密控制和质量检验
检验应重点关注直接影响装配、探针接触和热传递的尺寸和表面。验收标准应在加工开始前制定。
定义关键尺寸和检验项目
不同的部件需要不同的检查优先级。下表总结了常见的检查项目。
| 组件类型 | 关键特征 | 检查重点 |
| 设备外壳 | 整体尺寸、安装孔 | 装配配合 |
| 安装板 | 孔间距、参考面 | 定位精度 |
| 测试夹具 | 定位特征,支撑高度 | 可重复定位 |
| 探针导向板 | 孔径、孔位置、垂直度 | 探针对准 |
| 散热组件 | 接触面平整度、表面粗糙度、鳍片尺寸 | 接触质量和尺寸精度 |
游标卡尺和千分尺可以测量合适的线性尺寸,而对于更复杂的特征,可能需要坐标测量或光学设备。探针孔的公差应与探针规格、测试点尺寸和工程图纸相符。当设计要求时,应检查传热接触面的平面度和表面粗糙度。
控制表面处理和静电放电要求
表面处理会影响尺寸、耐腐蚀性和电气接触性能。选择表面处理工艺时应考虑这些影响。对于静电放电敏感应用,应验证材料和成品部件是否保持所需的电气性能。接地端和电气接触区域可能需要特殊处理或遮蔽。表面处理后,检查关键尺寸,并去除可能影响装配的毛刺或表面缺陷。提前明确这些要求有助于避免返工,并确保成品部件满足其预期用途。
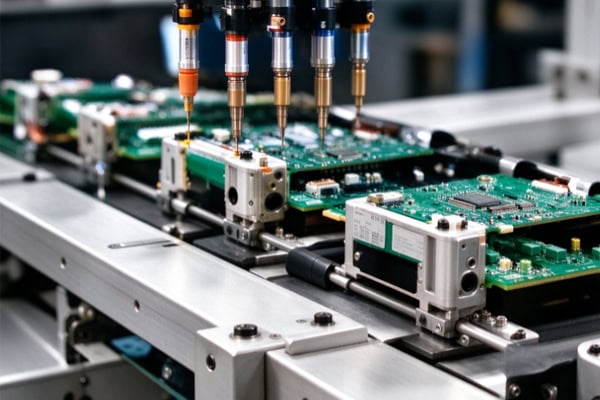
选择数控加工供应商
供应商评估应侧重于技术能力、检验安排、沟通和交付要求。
确认技术能力和项目支持
询价时,请提供二维图纸、三维模型、材料规格、关键公差和预估数量。对于测试夹具,请提供探针孔布局、定位特征以及任何与静电放电防护相关的要求。对于仍在开发中的产品,请确认供应商是否能够支持原型制作、设计变更和小批量生产。清晰的技术沟通有助于在生产开始前发现制造难题。
确认质量和交付要求
下单前,请先确认规格和验收标准。
- 确认材料等级和所需文件。
- 确定关键尺寸、表面处理和电气要求。
- 必要时,需提供检验报告或首件检验报告。
- 商定包装、验收程序和交货时间表。
明确的协议使报价更容易比较,并有助于控制生产风险。
电子测试设备的数控加工需要材料选择、尺寸控制、表面处理和应用特定设计的完美结合。通过在生产前确定关键特征和检验要求,设备制造商可以减少装配调整并提高组件一致性。TiRapid 为电子测试设备提供数控精密加工和定制组件制造服务,支持从原型开发到小批量生产的整个项目流程。
















