
Швидкість шпинделя є одним з найважливіших параметрів у обробці пластмас на ЧПК, а також одним з тих, які найлегше помиляються для початківців. Досвід обробки металів не можна безпосередньо перенести на пластмаси — пластмаси мають погану теплопровідність і низькі температури плавлення. Навіть трохи занадто висока швидкість шпинделя може перетворити різання на плавлення, а розмазування поверхні, прилипання матеріалу до інструменту та розмірний дрейф можуть статися за лічені хвилини. Водночас, нижчі швидкості не є автоматично безпечнішими: надто низькі швидкості призводять до вищих сил різання, шорсткішої обробки поверхні та прискореного зносу інструменту. Правильна швидкість шпинделя для обробки пластмас на ЧПК повинна визначатися з урахуванням типу матеріалу, діаметра інструменту, цілей обробки та можливостей верстата. Немає єдиного числа, яке підходить для всіх ситуацій, але існують корисні діапазони відліків та принципи діагностики.
Швидкість поверхні важливіша за оберти за хвилину
Перетворення між обертів за хвилину та швидкістю поверхні
Обороти за хвилину не є незалежним параметром. Разом з діаметром інструмента вони визначають швидкість різання — фактичну швидкість, з якою рухається край інструмента відносно поверхні матеріалу, виражену в метрах за хвилину (м/хв). При однаковій швидкості різання більший діаметр інструмента забезпечує вищу швидкість різання; при однаковій швидкості різання менший діаметр інструмента вимагає вищих обертів за хвилину.
Формула перетворення така: об/хв = Швидкість різання (м/хв) x 1000 / (Пі x Діаметр інструмента в мм). Під час переходу з інструмента діаметром 6 мм на інструмент діаметром 3 мм, кількість об/хв необхідно подвоїти, щоб підтримувати ту саму швидкість різання. Це також пояснює, чому інструменти меншого діаметра зазвичай потребують вищих швидкостей шпинделя — не для швидшого різання, а для досягнення прийнятної швидкості різання.
Діапазони опорних швидкостей поверхні для пластмас
На відміну від обробки металів, для якої використовуються добре зарекомендували себе довідники з режимів різання, рекомендації щодо швидкості обробки поверхні для пластмас значною мірою базуються на практичному досвіді. Рекомендований діапазон швидкості обробки поверхні для пластмас нижчий, ніж для алюмінію, але вищий, ніж для сталі, причому більшість інженерних пластмас добре працюють у діапазоні від 100 до 400 м/хв. Термочутливі матеріали слід обробляти в нижній частині цього діапазону; матеріали з добрими самозмащувальними властивостями можна обробляти в вищій частині.
Поза рекомендованим діапазоном виникають два сценарії: якщо швидкість обробки поверхні занадто висока, тепло тертя в зоні різання не може відводитися стружкою достатньо швидко, а температура пластикової поверхні перевищує температуру склування або точку плавлення, що призводить до плавлення, зміни кольору або прилипання матеріалу до інструменту. Якщо швидкість обробки поверхні занадто низька, ріжуча кромка не може ефективно проникати в матеріал, а натомість треться та стискає його, що призводить до шорсткої поверхні, швидкого зносу інструменту та низької ефективності обробки.
Рекомендовані діапазони швидкості шпинделя для звичайних пластмас
Наведені нижче рисунки розраховані на двозубу торцеву фрезу діаметром 3 мм та 6 мм і помірною глибиною різання (осьова глибина не більше 50 відсотків діаметра інструменту).
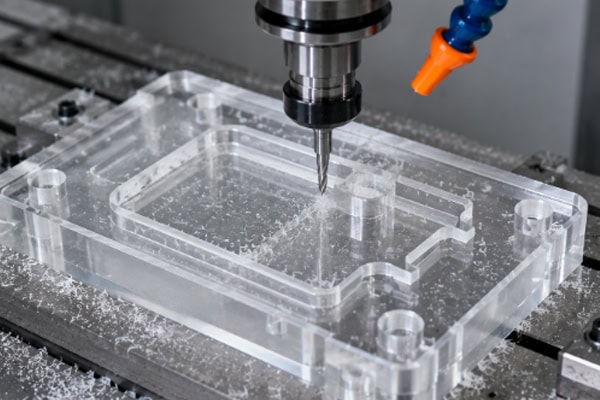
Акрил (ПММА) — рекомендована швидкість обробки поверхні: від 100 до 250 м/хв. Інструмент діаметром 3 мм відповідає приблизно від 10 000 до 26 000 об/хв; інструмент діаметром 6 мм відповідає приблизно від 5 000 до 13 000 об/хв. Акрил є відносно крихким і схильним до відколів країв на вищих швидкостях. Якщо використовується охолодження стисненим повітрям, можна використовувати швидкості поблизу верхньої межі діапазону.
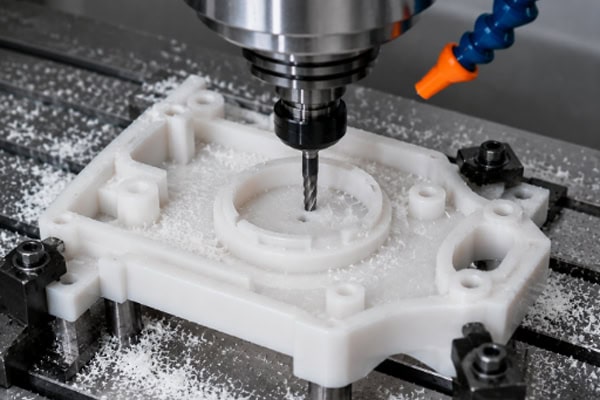
POM (поліоксиметилен) — рекомендована швидкість обробки поверхні: від 150 до 400 м/хв. Інструмент діаметром 3 мм відповідає приблизно від 16 000 до 42 000 об/хв; інструмент діаметром 6 мм відповідає приблизно від 8 000 до 21 000 об/хв. POM є одним з найкраще оброблюваних пластиків, з широким діапазоном допуску швидкості та стабільною якістю поверхні навіть за вищих об/хв. Для обробки дрібних деталей можна використовувати швидкості на верхній межі.
ПК (полікарбонат) — рекомендована швидкість обробки поверхні: від 80 до 200 м/хв. Інструмент діаметром 3 мм відповідає приблизно від 8,500 до 21,000 об/хв; інструмент діаметром 6 мм відповідає приблизно від 4,200 до 10,500 об/хв. ПК чутливий до нагрівання; швидкості слід підтримувати на низькому рівні. Перевищення рекомендованого діапазону може легко призвести до помутніння країв під напругою.
Нейлон (PA) — рекомендована швидкість обробки поверхні: від 100 до 250 м/хв. Інструмент діаметром 3 мм відповідає приблизно від 10 000 до 26 000 об/хв; інструмент діаметром 6 мм відповідає приблизно від 5 000 до 13 000 об/хв. Нейлон відносно м’який і схильний до утворення волокнистої стружки, яка намотується на інструмент на високих швидкостях. Робота в нижній та середній частині діапазону швидкостей з більшою швидкістю подачі сприяє зламуванню стружки.
PEEK — рекомендована швидкість обробки поверхні: від 50 до 150 м/хв. Інструмент діаметром 3 мм відповідає приблизно від 5,300 до 16,000 об/хв; інструмент діаметром 6 мм відповідає приблизно від 2,600 до 8,000 об/хв. PEEK твердий і створює високі сили різання; знос інструменту помітно прискорюється на високих швидкостях. Рекомендуються нижчі швидкості в поєднанні з меншою глибиною різання.
ПТФЕ — рекомендована швидкість обробки поверхні: від 200 до 500 м/хв. Інструмент діаметром 3 мм відповідає приблизно від 21 000 до 53 000 об/хв; інструмент діаметром 6 мм відповідає приблизно від 10 500 до 26 500 об/хв. ПТФЕ надзвичайно м’який і має дуже низький коефіцієнт тертя; високі швидкості зазвичай не викликають проблем з плавленням, але слід враховувати вплив пружної деформації матеріалу під дією сил різання на точність розмірів.
Регулювання швидкості залежно від діаметра інструменту
Діаметр інструменту – це змінна, яка найбільш безпосередньо впливає на вибір швидкості. Нижче наведено довідкові значення обертів за хвилину для поширених діаметрів інструментів під час обробки POM (швидкість обробки поверхні прийнята за 250 м/хв):
- Діаметр інструмента 1 мм — приблизно 79 600 об/хв (зазвичай перевищує максимальну швидкість більшості шпинделів; очікування щодо швидкості обробки поверхні необхідно знизити)
- Діаметр інструмента 2 мм — приблизно 39,800 об/хв
- Діаметр інструмента 3 мм — приблизно 26,500 об/хв
- Діаметр інструмента 4 мм — приблизно 19,900 об/хв
- Діаметр інструмента 6 мм — приблизно 13,300 об/хв
- Діаметр інструмента 8 мм — приблизно 9,900 об/хв
- Діаметр інструмента 10 мм — приблизно 8,000 об/хв
Для інструментів малого діаметра (від 1 до 2 мм) поширеною проблемою в обробці пластмас є не недостатня швидкість; радше максимальна кількість обертів шпинделя обмежує досяжну швидкість обробки поверхні. Наприклад, інструмент діаметром 1 мм, що працює зі швидкістю 24 000 об/хв — верхня межа більшості звичайних шпинделів з ЧПК, забезпечує швидкість обробки поверхні лише близько 75 м/хв, що значно нижче ідеального діапазону для POM. Це означає, що якість обробки поверхні інструментами малого діаметра може не відповідати цій, що досягається за допомогою більших інструментів. Як обхідний шлях, швидкість подачі можна зменшити, щоб компенсувати нижчу швидкість обробки поверхні. Для інструментів великого діаметра (8 мм і більше) ситуація зворотна: навіть при помірних обертах швидкість обробки поверхні може легко перевищити рекомендовану верхню межу. У цих випадках швидкість шпинделя необхідно активно знижувати, а не дотримуватися загальновказаних діапазонів. Інструмент діаметром 10 мм зі швидкістю 10 000 об/хв вже забезпечує швидкість обробки поверхні 314 м/хв, що є високим значенням для більшості пластмас.
Загальні ознаки неправильної швидкості шпинделя
Занадто висока швидкість шпинделя — пластикова поверхня має ознаки плавлення, нерівномірний блиск або потемнілий колір; відколи змінюють форму з однорідних пластівців на нерівномірні липкі грудки; на інструменті накопичується шар розплавленого пластику; зона обробки виділяє запах перегрітого пластику; акрилові краї біліють або на них утворюються мікротріщини.
Занадто низька швидкість шпинделя — погана шорсткість поверхні з вираженими, нерівномірними слідами інструменту; звук різання низький і глухий, іноді зі стуком; знос інструменту відбувається швидше, ніж очікувалося (оскільки сили різання вищі на низькій швидкості); стружка являє собою великі нерівномірні фрагменти, а крихкі пластмаси, зокрема, можуть утворювати розбиту, крихкувату стружку; інструменти малого діаметра частіше ламаються на низькій швидкості, оскільки сили різання перевищують те, що може витримати інструмент.
Якщо будь-який з цих ознак з'являється під час обробки, регулювання швидкості шпинделя є одним із напрямків дослідження, хоча й не обов'язково єдиним. Швидкість подачі, глибина різання та стан інструменту також впливають на ці результати.
Координація швидкості шпинделя зі швидкістю подачі
Швидкість шпинделя не можна розглядати окремо від швидкості подачі. Швидкість шпинделя визначає, як часто ріжуча кромка торкається матеріалу; швидкість подачі визначає, скільки матеріалу видаляється при кожному контакті. Разом вони виробляють подачу на зуб — відстань, на яку інструмент просувається за один оберт ріжучої кромки. В обробці пластмас на ЧПК типові значення подачі на зуб коливаються від 0.03 до 0.15 мм, причому термочутливі матеріали знаходяться на нижній межі, а легкорізальні матеріали — на верхній.
Практичний підхід: після встановлення швидкості шпинделя на основі рекомендованого діапазону матеріалів, швидкість подачі можна розрахувати на основі подачі на зуб. Формула така: Швидкість подачі (мм/хв) = об/хв x Кількість канавок x Подача на зуб (мм). Візьмемо, наприклад, 6-міліметрову двоканавну кінцеву фрезу, що обробляє полімеризат: при 12 000 об/хв з подачею на зуб 0.08 мм швидкість подачі = 12 000 x 2 x 0.08 = 1,920 мм/хв.
Співвідношення між швидкістю обертання шпинделя та швидкістю подачі впливає на якість поверхні. При заданій швидкості обертання шпинделя вища швидкість подачі означає більше навантаження стружки на зуб та більш помітні сліди інструменту на поверхні, але це також означає вищу ефективність та більше тепла, що відводиться стружкою. Нижча швидкість подачі забезпечує дрібнішу поверхню, але якщо подача настільки низька, що подача на зуб падає нижче 0.02 мм, інструмент переходить від різання до тертя, і поверхня фактично погіршується. Знаходження точки балансу між швидкістю та подачею вимагає пробних різів на реальному верстаті з конкретним матеріалом та інструментом.
Поширені запитання
Чи забезпечує робота шпинделя на максимальній швидкості найвищу продуктивність?
Не обов'язково. Вищі швидкості шпинделя дозволяють використовувати вищі швидкості подачі та можуть скоротити час обробки, але лише за умови, що матеріал може витримувати додаткове тепло різання, що утворюється на цих швидкостях. Для таких матеріалів, як POM, висока швидкість у поєднанні з високою подачею може забезпечити як ефективність, так і якість поверхні. Однак для ПК та акрилу ризик теплового пошкодження на надмірних швидкостях та пов'язані з цим витрати на повторну обробку можуть переважувати зекономлений час. Передумовою для максимізації ефективності є, перш за все, забезпечення прийнятної якості обробки.
Чи різні марки одного й того ж пластику вимагають різної швидкості шпинделя?
Іноді так. Навіть для одного й того ж номінального матеріалу, такого як POM або акрил, різні виробники можуть використовувати різні рецептури, розподіли молекулярної маси та пакети добавок, що може призвести до варіацій у поведінці різання. Найбільш помітним прикладом є акрил — швидкість обробки литого та екструдованого листа може відрізнятися на 20 відсотків або більше. Якщо постачальник матеріалу або партія змінилися, рекомендується виконати пробне різання, щоб підтвердити, чи все ще застосовуються існуючі параметри.
Що робити, якщо швидкість шпинделя недостатня для інструментів малого діаметра?
Традиційні обмеження швидкості обертання шпинделя ЧПК зазвичай знаходяться в межах від 18 000 до 24 000 об/хв, що дійсно є низьким значенням для інструментів діаметром менше 2 мм. Варіанти пом'якшення цього наслідку включають: використання однозубого інструмента — за тієї ж швидкості та подачі однозубий інструмент забезпечує вдвічі більшу подачу на зуб, ніж двозубий інструмент, покращуючи умови різання; використання регулятора швидкості шпинделя для множення вихідної швидкості шпинделя в 3–5 разів; або, якщо дозволяє геометрія деталі, простий перехід на інструмент більшого діаметра.
Висновок
Не існує єдиної таблиці значень швидкості різання шпинделя, яка б охоплювала всі ситуації в обробці пластмас на верстатах з ЧПК. Швидкість різання є більш значущим орієнтовним показником, ніж сама кількість обертів за хвилину, і більшість інженерних пластмас обробляються в діапазоні швидкості різання від 100 до 400 м/хв. Для будь-якої деталі вибір швидкості також повинен враховувати діаметр інструменту, швидкість подачі, глибину різання та умови охолодження. На практиці найнадійніший метод полягає в тому, щоб почати з рекомендованого діапазону швидкості різання матеріалу, перетворити її на початкову швидкість різання за хвилину, використовуючи діаметр інструменту, а потім уточнити за допомогою пробних різань, поступово налаштовуючи до оптимального значення на основі якості поверхні, форми стружки та стану інструменту. Такий підхід постійно перевершує сліпе застосування значень з будь-якої попередньо складеної таблиці.















