
У виробництві металевих деталей точність розмірів визначає, чи можна правильно зібрати компонент, тоді як шорсткість поверхні безпосередньо впливає на тертя, знос, герметичність, зовнішній вигляд та термін служби. Для обробки на верстатах з ЧПК, прецизійних механічних компонентів та серійного виробництва контроль шорсткості поверхні є важливою частиною планування процесу. Різні матеріали, ріжучі інструменти, параметри обробки та методи подальшої обробки можуть створювати суттєво різну обробку поверхні. Тому досягнення бажаної якості поверхні вимагає більше, ніж просто використання високоточної машини.
Що таке шорсткість поверхні металевих деталей?
Що означає шорсткість поверхні?
Шорсткість поверхні описує мікроскопічні нерівності та варіації на обробленій поверхні. До поширених параметрів належать Ra та Rz, причому Ra є одним із найбільш широко використовуваних показників у виробництві.
Нижче значення Ra зазвичай вказує на гладкішу поверхню. Однак не кожен компонент потребує надзвичайно низького значення Ra. Надмірно суворі вимоги до обробки поверхні можуть збільшити час обробки та виробничі витрати. Відповідну шорсткість поверхні слід визначати відповідно до вимог до складання, руху, герметизації та зовнішнього вигляду компонента.
Чому важлива шорсткість поверхні?
Якщо поверхня компонента занадто шорстка, тертя та знос між рухомими деталями можуть збільшитися, а ущільнювальні поверхні також можуть мати підвищений ризик протікання. Для валів, шестерень, напрямних рейок, гідравлічних компонентів та інших механічних деталей якість поверхні може безпосередньо впливати на фактичну продуктивність.
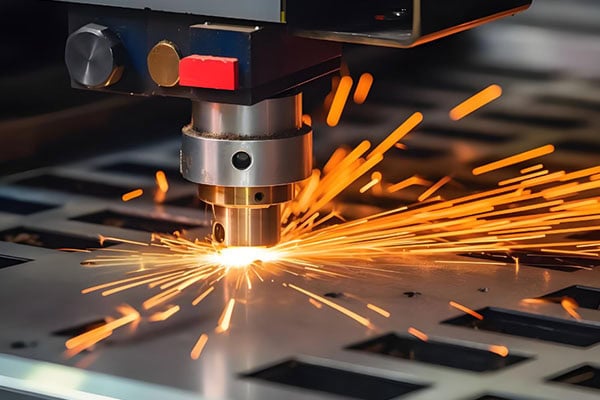
Які фактори впливають на шорсткість поверхні при обробці на верстатах з ЧПК?
Стан інструменту
Різальні інструменти є одним із прямих факторів, що впливають на якість обробленої поверхні. Гострота ріжучої кромки, матеріал інструмента, геометрія інструмента та знос інструмента – все це може впливати на кінцеву обробку.
Зі зношуванням інструменту сили різання збільшуються, що може призвести до появи задирок, подряпин та більш помітних слідів від інструменту. Тому для чистової обробки слід ретельно контролювати стан інструменту та вибирати відповідні інструменти відповідно до матеріалу заготовки та необхідної якості обробки поверхні.
Швидкість різання та швидкість подачі
Швидкість різання та подача суттєво впливають на шорсткість поверхні. Коли швидкість подачі занадто висока, сліди обробки, що залишаються ріжучим інструментом, стають більш помітними. Агресивні параметри різання також можуть збільшити ризик вібрації та деренчання.
Для чистової обробки параметри різання, включаючи глибину різання та подачу на зуб, слід ретельно оптимізувати, щоб досягти балансу між продуктивністю та якістю поверхні.
Верстат, затиск та жорсткість заготовки
Биття шпинделя верстата, вібрація обладнання, стабільність пристосування та жорсткість заготовки – все це може впливати на оброблену поверхню.
Тонкостінні деталі, довгі вали та глибокі порожнини особливо схильні до деформації або вібрації під час обробки. Навіть за умови правильного вибору інструменту та параметрів різання, нестабільне закріплення заготовки все одно може призвести до видимих слідів вібрації.
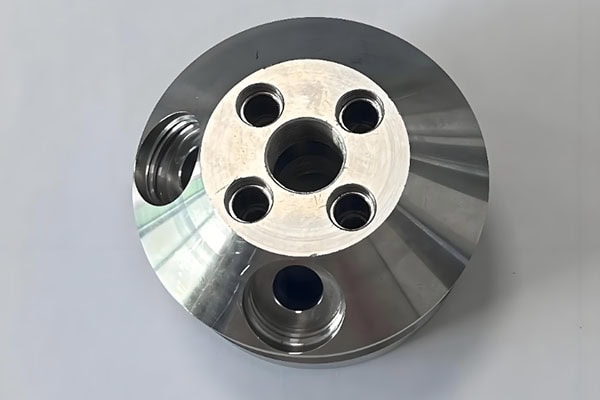
Порівняння поширених методів обробки металевих поверхонь
Різні методи обробки можуть досягти різних рівнів та характеристик обробки поверхні. У реальному виробництві виробники можуть вибрати один процес або поєднати кілька процесів відповідно до матеріалу, розмірів, допусків та вимог до зовнішнього вигляду.
| Метод обробки | Типові області застосування | Характеристики обробки поверхні | Підходящі програми |
| Фрезерні | Плоскі поверхні, пази, складні профілі | Стабільна та рівномірна поверхнева обробка | Точні механічні частини |
| Токарні роботи з ЧПУ | Вали, втулки, циліндричні деталі | Помітні сліди кільцевої обробки | Компоненти вала |
| шліфування | Прецизійні поверхні та вали | Низька шорсткість поверхні | Високоточні компоненти |
| полірування | Косметичні та декоративні поверхні | Більш гладке та вишукане покриття | Зовнішній вигляд та деталі з високим глянцевим покриттям |
| Піскоструминна | Алюміній, сталь, нержавіюча сталь тощо. | Однорідна текстурована поверхня | Зовнішній вигляд та обробка поверхні |
| Чистка | Нержавіюча сталь, алюмінієві сплави | Спрямована текстура поверхні | Декоративні та зовнішні компоненти |
Як слід вибирати метод обробки?
Стандартні механічні компоненти
Якщо компонент використовується переважно для механічного складання та не має суворих вимог до зовнішнього вигляду, часто достатньо правильно спланованих чорнових та чистових операцій обробки на верстатах з ЧПК.
Зазвичай немає потреби додавати додаткові процеси просто для досягнення надмірно низького значення Ra.
Високоточні сполучні компоненти
Для валів, втулок, прецизійних ковзних компонентів та подібних деталей необхідно враховувати як допуск на розміри, так і шорсткість поверхні.
Коли необхідна обробка поверхні виходить за межі практичних можливостей стандартної обробки на верстатах з ЧПК, після прецизійної обробки можна впровадити додаткові процеси, такі як шліфування.
Компоненти з високими вимогами до зовнішнього вигляду
Металеві компоненти, що використовуються в побутовій електроніці, автомобільних інтер'єрах та дисплейному обладнанні, часто мають вищі вимоги до зовнішнього вигляду. Після обробки на верстатах з ЧПК такі процеси, як полірування, піскоструминна обробка, щіткування та анодування, можуть бути обрані відповідно до вимог дизайну для покращення зовнішнього вигляду та створення специфічних текстур поверхні.
Як можна послідовно контролювати шорсткість поверхні?
Контролюйте якість поверхні з самого початку
Шорсткість поверхні слід враховувати не лише після завершення механічної обробки. Інженери повинні визначити необхідне значення Ra на етапі креслення та проектування й вибрати відповідний маршрут обробки на основі матеріалу, геометрії деталі та функціональних вимог.
Правильно розділяйте чорнову та чистову обробку
Чорнова обробка в основному призначена для ефективного видалення матеріалу і не потребує сильної уваги до кінцевої якості поверхні. Чистові операції повинні бути зосереджені на контролі залишку заготовки, стану інструменту та параметрів різання для досягнення більш рівномірної якості поверхні.
Огляд поверхні після обробки
Для компонентів зі специфічними вимогами Ra можна використовувати прилад для перевірки шорсткості поверхні. Результати вимірювань можуть допомогти визначити, чи є параметри обробки відповідними, а також можуть служити важливим орієнтиром для контролю якості для серійного виробництва.
Контроль шорсткості поверхні металевих деталей – це не просто питання використання високоточної верстата з ЧПК. Він тісно пов'язаний з властивостями матеріалу, ріжучими інструментами, параметрами обробки, затисканням заготовки, станом верстата та методами постобробки.
Фрезерування та токарство на верстатах з ЧПК підходять для більшості стандартних механічних компонентів, тоді як шліфування більше підходить для високоточних поверхонь. Полірування, піскоструминна обробка та щіткова обробка зазвичай вибираються, коли потрібно досягти певних вимог до зовнішнього вигляду або текстури поверхні.
Для проекту обробки на верстаті з ЧПК необхідне значення Ra слід визначати відповідно до фактичної функції компонента. Процес обробки потім можна планувати на основі виробничих витрат, ефективності виробництва, точності розмірів та вимог до якості поверхні. Такий підхід допомагає досягти однакової якості обробки поверхні, уникаючи при цьому непотрібних витрат на обробку.















