
CNC tornalama maliyetleri, bileşen yapısı, hammadde fiyatları, işleme süresi, makine tipi, takım tüketimi, işleme hassasiyeti, sipariş miktarı ve son işlem gereksinimleri de dahil olmak üzere birçok üretim koşulundan etkilenir. İki bileşen benzer boyutlara sahip olsa bile, malzemeleri, toleransları, yapısal karmaşıklıkları veya üretim miktarları farklıysa, nihai işleme maliyetleri önemli ölçüde farklılık gösterebilir. CNC tornalama, dış tornalama, iç delme, yüzey işleme, kanal açma, diş açma ve profil işleme gibi işlemleri gerçekleştirmek için bilgisayar kontrollü (CNC) ekipmanlara dayanır. Gerçek üretim maliyeti, yalnızca makine çalışma süresini değil, aynı zamanda programlama, kurulum ve ayarlama, takım hazırlığı, kalite kontrolü, temizlik, paketleme ve ekipman bakımını da içerir. Satın alma yöneticileri ve üreticiler için, CNC tornalama maliyetlerinin nasıl oluştuğunu anlamak, teklifleri değerlendirmeyi ve malzeme seçimi, süreç optimizasyonu, takım yönetimi ve üretim planlaması yoluyla üretim giderlerini kontrol etmeyi kolaylaştırır. Yüksek hacimli üretimde, işleme süresi ve malzeme kullanımı genellikle birim maliyeti üzerinde daha büyük bir etkiye sahipken, yüksek hassasiyetli, düşük hacimli bileşenler için programlama, kurulum ve denetim maliyetleri genellikle toplam giderin daha büyük bir payını oluşturur.
Hammadde fiyatları CNC tornalama maliyetlerini doğrudan etkiler.
CNC tornalama maliyetlerinin önemli bir bileşeni ham maddedir. Farklı metaller, satın alma fiyatı, yoğunluk, işlenebilirlik ve pazar bulunabilirliği açısından önemli ölçüde farklılık gösterir. Yaygın CNC tornalama malzemeleri arasında alüminyum alaşımları, paslanmaz çelik, karbon çelik, alaşımlı çelik, pirinç, bakır alaşımları, titanyum alaşımları ve seçilmiş mühendislik plastikleri bulunur. Malzeme ne kadar pahalıysa, ham madde ağırlığının ve işleme payının nihai fiyat teklifi üzerindeki etkisi de o kadar büyük olur. Titanyum alaşımları, paslanmaz çelik ve yüksek performanslı alaşımlar gibi malzemeler ayrıca daha düşük kesme hızları, daha gelişmiş takımlar veya ek işleme süresi gerektirebilir; bu da hem malzeme hem de işleme maliyetlerinin artmasına neden olur. Uygun stok boyutlarının ve satın alma özelliklerinin seçilmesi, gereksiz işleme payını azaltabilir ve malzeme giderlerini kontrol etmeye yardımcı olabilir.
Malzeme Türü Satın Alma Maliyetlerini Etkiler
Farklı malzemelerin farklı piyasa fiyatları ve tedarik koşulları vardır. CNC tornalama işlemine başlamadan önce, üreticilerin bileşenin çalışma ortamına, mukavemet gereksinimlerine, korozyon direncine, ağırlık gereksinimlerine ve işlenebilirliğine göre malzeme seçmeleri gerekir. Alüminyum alaşımları genellikle iyi işlenebilirlik ve düşük ağırlık sunarak hafif hassas bileşenler için uygundur. Paslanmaz çelik güçlü korozyon direnci sağlar ve genellikle makine, tıbbi ekipman ve gıda işleme ekipmanlarında kullanılır. Pirinç mükemmel işlenebilirlik ve elektriksel iletkenlik sunarak konektörler ve hassas bileşenler için uygundur. Titanyum alaşımları yüksek mukavemet ve düşük yoğunluk sağlar, ancak genellikle daha yüksek malzeme fiyatları ve daha büyük işleme zorluğu içerir.
- Alüminyum alaşımları, hafif ve hassas bileşenler için uygundur.
- Pirinç, yüksek hassasiyetli bağlantı elemanları için uygundur.
- Karbon çeliği, maliyet hassasiyeti yüksek mekanik bileşenler için uygundur.
- Paslanmaz çelik, korozyona dayanıklı bileşenler için uygundur.
- Alaşımlı çelik, yüksek mukavemetli yapısal parçalar için uygundur.
- Titanyum alaşımları, yüksek performanslı endüstriyel bileşenler için uygundur.
- Bakır alaşımları iletken ve ısıl bileşenler için uygundur.
Malzeme seçimi, yalnızca ham maddenin satın alma fiyatını değil, aynı zamanda kesme hızını, takım ömrünü ve işleme döngüsünü de belirler. Gerçek uygulama gereksinimlerine göre malzeme seçimi, aşırı malzeme özelliklerinden kaynaklanan gereksiz maliyetleri önleyebilir.
Stok boyutları malzeme kullanımını etkiler.
Ham madde boyutları ile bitmiş parça boyutları arasındaki fark ne kadar büyükse, o kadar fazla malzeme çıkarılması gerekir ve bu da malzeme kullanım verimliliğini düşürür. CNC tornalama işleminde genellikle yuvarlak çubuklar, borular veya dövme parçalar ham madde olarak kullanılır. Uygun çubuk çapı ve uzunluğunun seçilmesi, gereksiz kesme işlemlerini ve malzeme israfını azaltabilir. Yüksek hacimli üretim için üreticiler, parça boyutlarına göre ham madde özelliklerini standartlaştırabilir; bu da aynı ham maddenin birkaç ürün modeli için kullanılmasını ve envanter verimliliğinin artırılmasını sağlar.
Doğru malzeme boyutlandırma tasarımı, hurda miktarını azaltırken malzeme kaldırma süresini de kısaltır. Parça geometrisi, malzeme boyutlarıyla yakından eşleştiğinde, kaba işleme işlemleri kısalır, bu da hem makine çalışma süresini hem de takım tüketimini azaltır.
Parça Karmaşıklığı İşleme Süresini Belirler
CNC tornalama maliyetlerini etkileyen en önemli faktörlerden biri de parça geometrisidir. Basit miller, manşonlar, pimler ve silindirik parçalar genellikle sınırlı sayıda takım kullanılarak işlenebilirken, programlama yolları nispeten kısadır ve işleme döngülerinin kontrolü daha kolaydır. Derin delikler, iç ve dış dişler, dar oluklar, çok kademeli yapılar, karmaşık eğriler veya özel profiller içeren parçalar daha fazla takım ve daha karmaşık programlama gerektirir. Kurulum ve denetim çalışmaları da artabilir. Parça karmaşıklığı arttıkça, kesme süresi, takım değiştirme süresi, kurulum süresi ve denetim süresi de genellikle artar.
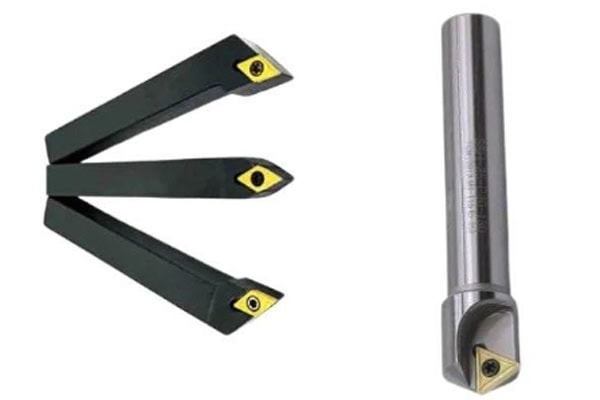
Dıştan tornalama ve yüzey işleme genellikle daha düşük işleme maliyetlerine sahiptir.
Dış tornalama, yüzey işleme, pah kırma ve standart kademeli işleme, yaygın CNC tornalama işlemleridir. Takım seçimi ve programlama nispeten olgunlaşmıştır ve standart kesici takımlar genellikle kaba ve ince işleme işlemlerini verimli bir şekilde tamamlayabilir. Düzenli şekilli döner parçalar için, standartlaştırılmış takımlar üretim verimliliğini önemli ölçüde artırabilir.
- Dıştan kaba tornalama
- Dış yüzey işleme tornalama
- Karşı
- Adım dönüm
- oluk açmak
- Standart oluk işleme
Bu bileşenler seri üretime oldukça uygundur. Üreticiler, standartlaştırılmış programlar, aletler ve aparatlar kullanarak kurulum süresini ve birim üretim maliyetlerini daha da azaltabilirler.
Derin çukurlar ve karmaşık iç yapılar maliyetleri artırır.
Derin delik işleme, güçlü takım rijitliği, etkili talaş tahliyesi, istikrarlı soğutma ve güvenilir kesme koşulları gerektirir. Delik derinliği arttıkça, takım çıkıntısı genellikle uzar ve bu da titreşim ve boyutsal kararsızlık riskini artırır. Kademeli delikler, konik delikler, iç oluklar ve özel birleştirme yapıları gibi karmaşık iç özellikler de farklı delme takımları ve ek işleme operasyonları gerektirir.
- Derin delik delme
- Kademeli delik işleme
- İç oluk işleme
- Konik delik işleme
- Hassas iç delme
- Özel iç yapılar
Karmaşık iç özellikler, takım gereksinimlerini, işleme süresini ve denetim süresini artırarak nihai fiyat teklifini yükseltebilir.
Daha yüksek işleme hassasiyeti genellikle daha yüksek üretim maliyetleri anlamına gelir.
Parça hassasiyeti, CNC tornalama prosesi tasarımını ve kalite kontrol gereksinimlerini doğrudan etkiler. Standart mekanik parçalar yalnızca geleneksel boyut toleranslarını gerektirirken, hassas miller, hidrolik parçalar, tıbbi cihaz parçaları ve havacılık parçaları boyut toleransları, yuvarlaklık, eş merkezlilik, salınım ve yüzey pürüzlülüğü konusunda sıkı kontrol gerektirebilir. Yüksek hassasiyetli işleme, daha kararlı takım tezgahları, hassas takımlar ve gelişmiş muayene ekipmanları gerektirir. Termal kararlılık, iş parçası tutma koşulları ve takım aşınması da dikkatlice kontrol edilmelidir. Hassasiyet gereksinimleri daha katı hale geldikçe, muayene sıklığı ve proses ayarlama gereksinimleri genellikle artar.
Standart Boyutsal Tolerans İşleme
Standart mekanik parçalar genellikle geleneksel CNC torna tezgahları, standart kesici takımlar ve yaygın ölçüm aletleri kullanılarak üretilebilir. Süreç olgunlaşmıştır ve kurulum ve denetim maliyetlerini kontrol etmek nispeten kolaydır.
Büyük miktarlarda standartlaştırılmış mil ve bağlantı elemanı için, standart toleranslar, gereksiz yere sıkı toleranslarla ilişkili ek maliyetlerden kaçınırken, gerçek montaj gereksinimlerini karşılayabilir.
Yüksek Hassasiyetli Parça İşleme
Yüksek hassasiyetli parçalar, daha istikrarlı takım tezgahları, hassas kesici takımlar ve muayene ekipmanları gerektirir. Üreticiler, parça gereksinimlerine bağlı olarak mikrometreler, iç çap ölçerler, yuvarlaklık ölçme aletleri, yüzey pürüzlülüğü test cihazları, koordinat ölçme makineleri veya özel muayene aparatları kullanabilirler.
- Boyutsal toleransların kontrolü
- Yuvarlaklığı kontrol edin
- Kontrol eşmerkezliği
- Uç yüzey salınımını kontrol edin
- Kontrol yüzeyi pürüzlülüğü
- Kontrol dişlerinin doğruluğunu kontrol edin.
- Kritik boyutlar için denetim sıklığını artırın.
Yüksek hassasiyetli işleme, zorlu ekipman gereksinimlerini karşılayabilir, ancak denetim, kurulum ve makine işletme maliyetleri de artar.
CNC Tornalama Fiyat Tekliflerini Takım Malzemeleri ve Takım Tüketimi Etkiler
Kesici takımlar, CNC tornalama üretiminde en önemli sarf malzemelerindendir. Farklı malzemeler farklı takım malzemeleri ve geometrileri gerektirirken, takım fiyatı, kullanım ömrü ve değiştirme sıklığı birim üretim maliyetlerini doğrudan etkiler. Alüminyum işleme genellikle keskin kesici kenarlardan fayda sağlarken, paslanmaz çelik ve alaşımlı çelik aşınma direnci ve darbe direncine daha fazla önem verilmesini gerektirir. Titanyum alaşımları ve yüksek sıcaklık alaşımları gibi işlenmesi zor malzemeler, takım aşınmasını hızlandırabilir ve daha yüksek performanslı takımlar ve dikkatlice kontrol edilen kesme parametreleri gerektirebilir.
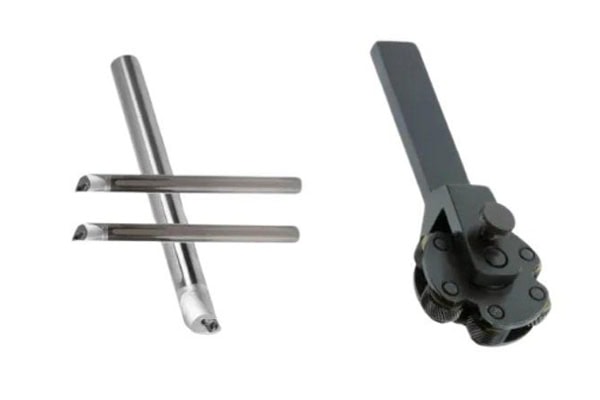
Takım Türleri İşleme Verimliliğini Etkiler
CNC tornalama işlemlerinde yaygın olarak kullanılan takımlar arasında dış tornalama takımları, iç delme takımları, kanal açma takımları, ayırma takımları, diş açma takımları ve şekillendirme takımları bulunur. Farklı takımlar farklı işleme operasyonları gerçekleştirir ve daha karmaşık bileşen yapıları genellikle daha fazla takım gerektirir.
- Dış yüzeyler için dıştan tornalama takımları
- İçten delme aletleri
- oluk açma aletleri
- Parçaları ayırmak için kullanılan ayırma aletleri
- İç ve dış dişler için diş açma araçları
- Özel profiller için şekillendirme araçları
Doğru takım konfigürasyonu, takım değiştirme işlemlerini ve gereksiz takım hareketlerini azaltırken, takım envanterini ve tüketim maliyetlerini kontrol altında tutmaya yardımcı olur.
Takım ömrü, birim üretim maliyetlerini etkiler.
Kesici takımlar sürekli üretim sırasında kademeli olarak aşınır. Kısa takım ömrü, daha sık takım değiştirme anlamına gelir ve bu da hem takım maliyetlerini hem de makine arıza sürelerini artırır. Kesme parametrelerinin, soğutma yöntemlerinin ve takım geometrisinin optimize edilmesi takım ömrünü uzatabilir.
Seri üretimde, üreticiler gerçek takım ömrüne göre takım değiştirme standartları belirleyebilir ve her takım tarafından işlenen parça sayısını kaydedebilirler. Etkin takım yönetimi, işleme maliyetlerini kontrol etmeye ve aşırı takım aşınmasından kaynaklanan boyutsal sapmaları azaltmaya yardımcı olur.
CNC Torna Tipi İşleme Maliyetlerini Etkiliyor
Farklı CNC torna tezgahları performans, otomasyon seviyesi, yatırım maliyeti, bakım gereksinimleri ve üretim verimliliği açısından farklılık gösterir. Standart iki eksenli CNC torna tezgahları nispeten basit dönme hareketleri için uygundur, oysa torna-freze tezgahları, çift milli tezgahlar ve otomatik üretim hatları daha karmaşık işleme görevlerini üstlenebilir. Ekipman satın alma maliyetleri, bakım giderleri, enerji tüketimi ve makine kullanım oranı, üretim maliyeti hesaplamalarına katkıda bulunur.
Standart CNC torna tezgahları, geleneksel parçalar için uygundur.
Standart CNC torna tezgahları, olgunlaşmış yapılara sahiptir ve dış tornalama, yüzey işleme, iç delme, kanal açma ve diş açma işlemleri için uygundur. Yatırım ve bakım maliyetleri nispeten kolay kontrol edilebilir olduğundan, geleneksel mekanik parçalar ve seri siparişler için uygundur.
Tornalama ve frezeleme makineleri karmaşık parçalar için uygundur.
Tornalama-frezeleme makineleri, tek bir kurulumda tornalama, frezeleme, delme ve seçilmiş karmaşık profil işlemlerini gerçekleştirebilir; bu da iş parçası transferlerini ve tekrarlanan konumlandırmayı azaltır. Ekipman yatırımı daha yüksek olsa da, tornalama-frezeleme, karmaşık ve yüksek değerli parçalar için ara işlem ve kurulum süresini azaltabilir.
Yüksek değerli hassas parçalar için, doğru seçilmiş tornalama-frezeleme ekipmanı, üretim verimliliğini ve montaj doğruluğunu artırabilir; bu da genel üretim maliyetinin, ayrı işlemler için birkaç geleneksel makine kullanmaktan mutlaka daha yüksek olmayacağı anlamına gelir.
Üretim Hacmi, CNC Tornalama Birim Maliyetlerini Etkiler
Sipariş miktarı, CNC tornalama birim fiyatlarını önemli ölçüde etkiler. Düşük hacimli üretimde, programlama, kurulum, ayarlama ve ilk parça denetimi gibi sabit hazırlık maliyetleri az sayıda bileşen için karşılanmalıdır. Yüksek hacimli üretimde ise bu sabit maliyetler daha fazla ürüne dağıtılabilir. İstikrarlı üretim hacimleri ayrıca üreticilerin standartlaştırılmış süreçler oluşturmasını ve otomatik çubuk besleme ve yükleme sistemlerini uygulamaya koymasını kolaylaştırır.
Düşük Hacimli Üretimin Maliyet Özellikleri
Az sayıda üretilen parçaların hazırlık maliyetleri genellikle nispeten yüksektir. Yeni ürünler için çizim onayı, CNC programlama, takım seçimi, fikstür ayarı ve ilk parça denetimi gereklidir. Üretim miktarı az olsa bile bu hazırlık işlemlerinin tamamlanması gerekir.
- Bileşen başına daha yüksek programlama maliyeti
- Bileşen başına daha yüksek kurulum maliyeti
- İlk parça incelemesinin daha belirgin maliyetleri
- Sabit hazırlık maliyetlerinin dağıtılması zordur.
- Otomasyon yatırımlarının geri dönüş süresi daha uzundur.
Prototip, araştırma amaçlı bileşenler ve deneme üretim parçaları için genellikle esnek işleme yöntemleri daha uygundur.
Yüksek Hacimli Üretimin Avantajları
Toplu siparişler, onaylanmış CNC programlarından, takımlardan ve fikstürlerden tam olarak yararlanmayı sağlayarak tekrarlanan kurulum işlerini azaltır. Üretim hacmi arttıkça, makineler sürekli olarak çalışabilirken, otomatik besleme ve denetim sistemleri daha büyük değer sağlayabilir.
- Bileşen başına daha düşük programlama maliyeti
- Kurulum giderlerinin daha iyi dağıtılması
- Daha yüksek makine kullanımı
- Daha az manuel yardımcı iş
- Parça başına daha düşük takım maliyeti
- Daha verimli malzeme satın alma
- Daha yüksek genel üretim verimliliği
İstikrarlı ve yüksek hacimli siparişler, özellikle tutarlı geometri ve boyutlara sahip standartlaştırılmış bileşenler için, genellikle daha iyi birim üretim maliyetleri sağlar.
Yüzey İşlemi ve İkincil İşlemler Nihai Maliyetleri Artırır
CNC tornalama işleminden sonra, bazı parçalar ısıl işlem, kaplama, anotlama, parlatma, pasivasyon, çapak alma, hassas temizleme veya koruyucu işlem gerektirebilir. İşlem sonrası maliyetler malzeme, parça boyutu, yüzey gereksinimleri ve üretim miktarına bağlıdır. Geleneksel mekanik parçalar yalnızca basit çapak alma ve temizleme gerektirebilirken, tıbbi, yarı iletken ve havacılık parçaları daha sıkı temizleme, yüzey işleme ve temiz paketleme prosedürleri gerektirebilir.
Genel Son İşlem Hizmetleri
Farklı ürünler farklı son işlem süreçleri gerektirir ve bu işlemler, teklif ve tedarik aşamasında genel üretim bütçesine dahil edilmelidir.
- Isıl işlem
- Eloksal
- Elektroliz
- pasivasyon
- Polisaj
- Çapak alma
- Ultrasonik temizleme
- Pas koruması
- Hassas paketleme
Son işlem operasyonlarının sayısı ne kadar fazla olursa, teslim süresi ve toplam üretim maliyeti de o kadar yüksek olur.
Kalite Kontrol Gereksinimleri de CNC Tornalama Maliyetlerini Etkiler
Hassas işlemede kalite kontrolü olmazsa olmaz bir unsurdur. Standart parçalar genellikle kumpas ve mikrometre kullanılarak kontrol edilebilirken, yüksek hassasiyetli parçalar yuvarlaklık test cihazları, kontur ölçüm cihazları, yüzey pürüzlülüğü test cihazları, koordinat ölçüm makineleri ve özel kontrol aparatları gerektirebilir. Kontrol gereksinimlerinin sayısı arttıkça, kontrol işçiliği, ekipman kullanımı ve kalite dokümantasyon maliyetleri de artar. Seri üretimde, kaliteyi korurken kontrol giderlerini kontrol altında tutmak için ilk parça kontrolü, süreç içi numune alma ve son kontrol birleştirilebilir.
Geleneksel Boyutsal Muayene
Geleneksel boyut kontrolü, dış çap, iç çap, uzunluk, oluk genişliği, oluk derinliği ve diş boyutlarını çizim gerekliliklerine göre doğrular. Standart ölçüm aletleri hızlı kontrol imkanı sunar ve sıradan mekanik parçalar ve seri üretim için uygundur.
Hassas Muayene Daha Fazla Kaynak Gerektirir
Yüksek hassasiyetli parçalar, yuvarlaklık, eş merkezlilik, salınım, profil ve yüzey pürüzlülüğü açısından incelenmeyi gerektirebilir. Hassas muayene, ürün kalite kontrolünü iyileştirir ancak ek ekipman ve iş gücü kaynakları da gerektirir.
Uygun denetim kalemlerini ve örnekleme sıklıklarını belirleyerek, üreticiler gereksiz tekrarlanan denetimlerden kaçınırken istikrarlı ürün kalitesini koruyabilirler.
CNC Tornalama Maliyetlerini Etkin Bir Şekilde Nasıl Azaltabilirsiniz?
CNC tornalama maliyetleri, sadece daha düşük bir işleme fiyatı talep ederek azaltılamaz. Daha etkili maliyet kontrolü, hammadde özelliklerinin, bileşen geometrisinin, takımların, CNC programlamanın, makine seçiminin, üretim hacminin ve kalite kontrolünün optimize edilmesinden gelir. Uygun bileşen tasarımı gereksiz işleme işlemlerini azaltabilir, uygun malzeme seçimi hammadde giderlerini düşürebilir, optimize edilmiş takım yolları makine çalışma süresini kısaltabilir, seri üretim sabit kurulum maliyetlerini dağıtabilir ve etkili takım yönetimi arıza sürelerini ve takım israfını azaltabilir. Proses mühendisleri, satın alma ekipleri ve üretim departmanları arasındaki iş birliği, üreticilerin gerekli ürün kalitesini korurken daha ekonomik üretim çözümleri oluşturmalarına yardımcı olabilir.
Malzeme Kullanımını İyileştirin
Uygun çubuk malzeme özelliklerini seçmek ve aşırı işleme payını azaltmak, malzeme tüketimini doğrudan düşürebilir. Bu optimizasyon, özellikle pahalı metallerin işlenmesinde çok değerlidir.
CNC Programlarını Optimize Etme
Boşta kesme hareketlerini azaltmak, takım değiştirme mesafesini kısaltmak ve kaba işleme ile ince işleme işlemlerini doğru şekilde organize etmek, kesme dışı süreyi azaltabilir. Program optimizasyonu ayrıca makine çalışma süresini azaltır ve makine saati başına çıktıyı artırır.
Üretim Partilerini Optimize Etme
Benzer malzeme, boyut ve takım konfigürasyonlarına sahip ürünleri gruplandırmak, geçiş ve kurulum süresini azaltabilir. Uzun vadeli siparişler için üreticiler, standartlaştırılmış süreç veritabanları oluşturarak tekrarlanan siparişlerin üretime daha hızlı girmesini sağlayabilirler.
CNC tornalama maliyetleri tek bir faktöre bağlı değildir. Hammadde alımı, stok boyutları, parça geometrisi, işleme hassasiyeti, takım tüketimi, makine tipi, işleme süresi, üretim hacmi, son işlem ve kalite kontrol gereksinimlerinin bir kombinasyonuyla oluşur. Basit yapılara, ekonomik malzemelere, orta toleranslara ve büyük üretim miktarlarına sahip parçaların üretimi genellikle daha düşük birim maliyetlerle daha kolaydır. Yüksek hassasiyetli parçalar, karmaşık geometriler, işlenmesi zor malzemeler ve düşük hacimli siparişler, ekipman, takım, denetim ve süreç hazırlığına daha fazla yatırım gerektirir. CNC tornalama fiyat tekliflerini kontrol etmek isteyen şirketler için, malzeme özelliklerini optimize etmek, parça geometrisini basitleştirmek, gereksiz işlemeyi azaltmak, malzeme kullanımını iyileştirmek, takım ömrünü uzatmak, üretim partilerini optimize etmek ve istikrarlı denetim prosedürleri oluşturmak, daha iyi maliyet kontrolüne katkıda bulunabilir. Olgun CNC işleme süreçleri ve verimli üretim yönetimi ile üreticiler, boyutsal hassasiyeti, yüzey kalitesini ve gerekli parça performansını korurken üretim verimliliğini artırabilir ve fiyat rekabet gücünü güçlendirebilir.
















