
CNC Parça Üretimi: Süreç, Kalite ve Tasarım Kılavuzu
CNC işleme, karmaşık bileşenleri kontrollü boyutlarda ve tekrarlanabilir kalitede üretebildiği için havacılık, tıbbi ekipman, robotik, otomotiv sistemleri, elektronik ve endüstriyel makinelerde yaygın olarak kullanılmaktadır. Bununla birlikte, güvenilir CNC parça üretimi, malzemeyi makineye yüklemekten çok daha fazlasını içerir. Tasarım, malzeme seçimi, takım, iş parçası tutma, işleme stratejisi, son işlem ve denetim, nihai sonucu etkileyen faktörlerdir.
Bu kılavuz, CNC parçalarının CAD tasarımından nihai bileşenlere nasıl dönüştüğünü açıklamaktadır. Tasarım hususları, yaygın malzemeler, işleme süreçleri, üretim adımları, yüzey işlemleri, kalite kontrolü, tek seferlik ve özel CNC parçaları, üretim maliyetleri ve bir CNC parça üreticisinin nasıl değerlendirileceği konularını kapsamaktadır.
CNC Parçaları Nelerdir?
CNC parçaları, programlanmış takım yollarına göre malzeme çıkaran bilgisayar kontrollü (CNC) makinelerle üretilen bileşenlerdir. Basit miller ve braketlerden, dar toleranslara, çoklu yüzeylere ve ayrıntılı geometrik gereksinimlere sahip karmaşık hassas bileşenlere kadar çeşitlilik gösterebilirler.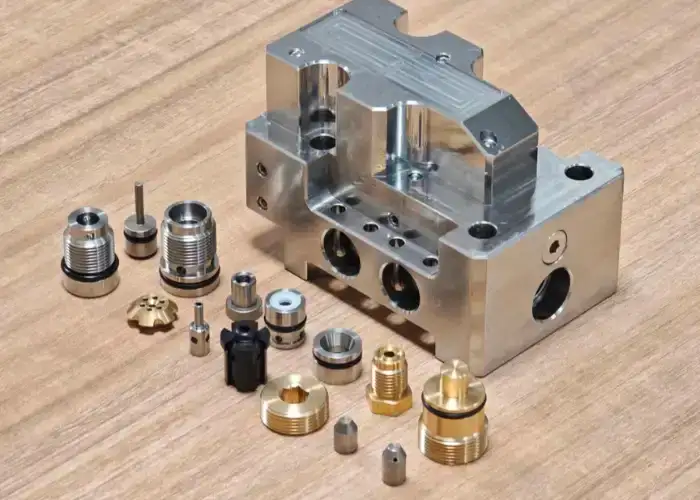
CNC Parçaları Standart Makine Bileşenlerinden Nasıl Farklıdır?
CNC parçaları genellikle belirli bir çizime veya CAD modeline göre üretilir. Boyutları, malzemesi, toleransları, dişleri, yüzey kalitesi ve diğer gereksinimleri, standart bir katalogdan seçilmek yerine belirli bir uygulama için tanımlanır.
Buna karşılık, rulmanlar, bağlantı elemanları, dişliler ve kaplinler gibi standart makine bileşenleri genellikle önceden tanımlanmış boyutlarda mevcuttur. Mevcut bir standart bileşen gerekli geometriyi, arayüzü, malzemeyi veya çalışma koşulunu karşılayamadığında CNC işleme değerli hale gelir.
Bu ayrım, tedarik sürecinde de önem taşır. Yedek makine parçaları satan bir tedarikçi, mutlaka özel CNC parçaları üreticisi olmak zorunda değildir. Hassas üretim, programlama, işleme, denetim ve süreç kontrolü yetenekleri gerektirir.
Bir CNC parçasını hassas bileşen yapan nedir?
Hassas bir CNC parçası, yalnızca küçük boyutuyla değil, kontrollü boyutları ve geometrik ilişkileriyle tanımlanır. Delik konumu, düzlük, diklik, eş merkezlilik, profil ve yüzey kalitesi, parçanın doğru çalışıp çalışmayacağını etkileyebilir.
Örneğin, bir gövde dış ölçülerine uygun olabilir ancak yatak delikleri hizalanmamışsa montaj başarısız olabilir. Bir şaft doğru çapa sahip olabilir ancak aşırı salınım varsa arızalanabilir. Bu nedenle hassasiyet, birden fazla özellik arasındaki ilişkiyi kontrol etmeyi içerir.
Bu parçaların üretimi için uygun makineler, sağlam iş parçası tutma sistemleri, doğru kesici takımlar, kontrollü işleme parametreleri ve belirtilen toleransları doğrulayabilen muayene yöntemleri gereklidir.
Özel CNC Parçalarına İhtiyaç Duyulduğunda
Standart bileşenler gerekli geometriyi, malzemeyi, hassasiyeti veya performansı sağlayamadığında özel CNC parçalarına ihtiyaç duyulur. Bunlar genellikle ürün geliştirme, otomasyon sistemleri, tıbbi ekipmanlar, robotik, havacılık ve uzay montajları ve özel endüstriyel makinelerde kullanılır.
CNC işleme, özellikle tasarım değişikliklerinin genellikle tamamen yeni bir kalıp üretmek yerine CAD verilerini, CAM programlarını veya iş parçası tutucularını değiştirerek uygulanabilmesi nedeniyle oldukça kullanışlıdır.
Bu esneklik, CNC işleme yöntemini prototipler, düşük hacimli üretim, yedek parçalar ve son derece özel parçalar için uygun hale getirir.
Parça tasarımı CNC işleme sürecini nasıl etkiler?
Parça tasarımı, işleme süresini, takım erişimini, kurulum karmaşıklığını, elde edilebilir toleransı ve genel maliyeti doğrudan etkiler. CNC üretimini baştan itibaren dikkate alan bir tasarım, genellikle daha hızlı, daha doğru ve daha az özel takım veya kurulumla üretilebilir.
Toleranslar ve Kritik Boyutlar
Daha sıkı toleranslar, takım, sıcaklık, makine kurulumu ve denetim üzerinde daha fazla kontrol gerektirir. Ayrıca ek son işlem geçişleri veya daha yavaş kesme koşulları da gerektirebilir.
Bu nedenle, sıkı toleranslar esas olarak işlevi, uyumu, sızdırmazlığı veya hizalamayı etkileyen özelliklere uygulanmalıdır. Kritik olmayan boyutlarda, ürün performansını etkilemeden genellikle daha pratik toleranslar kullanılabilir.
Mühendislik çizimlerinde hangi özelliklerin kritik olduğu açıkça belirtilmelidir. Bu, CNC parça üreticisinin süreç kontrolünü ve denetimini en fazla değer sağlayan alanlara odaklamasına olanak tanır.
İç Köşeler, Yarıçaplar ve Derin Cepler
CNC frezeleme takımları yuvarlak olduğundan, standart bir freze ucuyla mükemmel keskinlikte iç köşeler elde etmek genellikle mümkün değildir. Daha küçük iç yarıçaplar, daha az rijit olan ve genellikle daha yavaş malzeme çıkaran daha küçük kesiciler gerektirir.
Derin çukurlar da benzer bir soruna yol açar çünkü dibe ulaşmak için daha uzun aletlere ihtiyaç duyulur. Alet uzunluğunun artması titreşim, sapma ve kötü yüzey kalitesi riskini artırır.
Daha büyük iç yarıçaplar kullanmak ve gereksiz cep derinliğinden kaçınmak, daha güçlü takımların kullanılmasını sağlar. Bu da işleme süresini azaltırken boyutsal kararlılığı artırabilir.
İnce Duvarlar ve Kısmi Rijitlik
İnce duvarlar, kesme ve sıkıştırma kuvvetleri altında bükülmeye daha yatkındır. Malzeme çıkarılması ayrıca artık gerilimi serbest bırakarak parçanın işleme sonrasında deforme olmasına neden olabilir.
Programcılar, kaba işleme sırasında ek malzeme bırakmak ve ince kesitleri daha hafif kesimlerle bitirmek zorunda kalabilirler. Ayrıca, iş parçası tutucu, aşırı sıkıştırma kuvveti uygulamadan parçayı desteklemelidir.
Uygulama izin veriyorsa, duvar kalınlığını artırmak veya yapısal takviye nervürleri eklemek, işleme sürecini daha istikrarlı hale getirebilir ve üretim riskini azaltabilir.
Delikler, Dişler ve Alet Erişilebilirliği
Standart delik boyutları ve diş özellikleri genellikle daha kolay ve daha ucuz bir şekilde üretilebilir çünkü standart matkaplar, kılavuzlar ve ölçü aletleri kullanılabilir.
Çok derin delikler, son derece küçük dişler veya yüksek duvarlara yakın özellikler özel takımlar gerektirebilir. Birkaç özelliğin farklı yönlerden işlenmesi gerektiğinde takım erişimi daha da önem kazanır.
Tasarımcılar, bir özelliğin modellenebilir olup olmadığını değil, gerçek bir kesici aletin ona ulaşarak etkili bir şekilde işleyip işleyemeyeceğini de göz önünde bulundurmalıdır.
Daha İyi Tasarım İşleme Kurulum Sürelerini Nasıl Azaltır?
Bir parçanın her çıkarılıp yeniden konumlandırılması gerektiğinde, ek kurulum süresi ve konumlandırma hatası ortaya çıkabilir.
Bir veya iki yönden daha fazla özelliğe ulaşmayı sağlayan tasarımlar, hem işleme süresini hem de tolerans birikimini azaltabilir.
Çok eksenli işleme de yardımcı olabilir, ancak en ekonomik çözüm genellikle gereksiz yere daha karmaşık ekipman kullanmak yerine, iyi parça tasarımı ve uygun bir makinenin birleşimidir.
CNC parçaları için en yaygın olarak hangi malzemeler kullanılır?
CNC parçaları alüminyum, çelik, paslanmaz çelik, pirinç, bakır, titanyum ve birçok mühendislik plastiğinden işlenebilir. Malzeme seçimi, mukavemet, ağırlık, korozyon direnci, sıcaklık, elektriksel özellikler, işlenebilirlik ve maliyet arasında bir denge sağlamalıdır.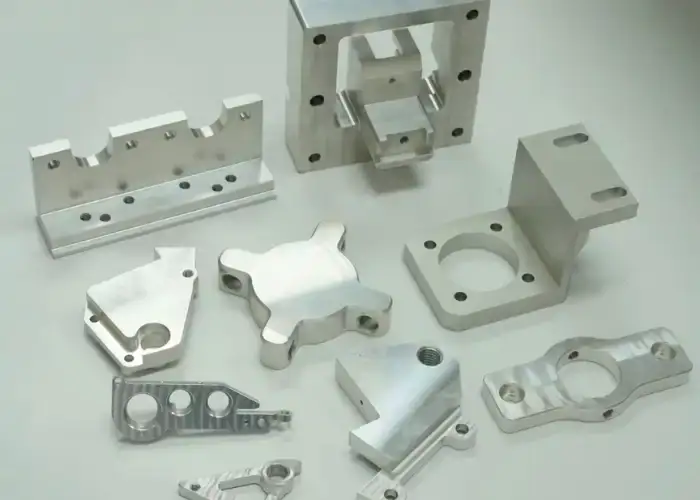
Alüminyum CNC Parçaları
Alüminyum, düşük yoğunluğu, iyi mukavemeti, korozyon direnci ve mükemmel işlenebilirliği nedeniyle en yaygın CNC işleme malzemelerinden biridir.
Alüminyum CNC parçaları havacılık, robotik, elektronik, tıbbi cihazlar, otomotiv sistemleri ve endüstriyel ekipmanlarda yaygın olarak kullanılmaktadır. 6061 gibi yaygın kaliteler, birçok yapısal ve genel amaçlı uygulama için uygundur.
Alüminyum ayrıca anotlama, kum püskürtme, boyama ve diğer yüzey işlemlerine de uygundur. Nispeten yüksek işleme hızı, hem prototipler hem de seri üretim parçaları için maliyet etkinliği sağlar.
Paslanmaz Çelik ve Çelik CNC Parçaları
Paslanmaz çelik, korozyon direnci, dayanıklılık ve mekanik mukavemetin önemli olduğu durumlarda sıklıkla tercih edilir. Genellikle tıbbi ekipmanlarda, gıda işleme makinelerinde, denizcilik sistemlerinde ve endüstriyel aksamlarda kullanılır.
Alüminyum ile karşılaştırıldığında, paslanmaz çelik genellikle daha düşük kesme hızları gerektirir ve ısıya ve takım aşınmasına daha fazla dikkat edilmesi gerekir. Bazı kaliteler, kesme koşulları kontrol edilmezse sertleşebilir.
Karbon ve alaşımlı çelikler, ek mukavemet ve sertlik seçenekleri sunar. Uygun kalite, aşınma direnci, ısıl işlem gereksinimleri, kaynak ihtiyaçları ve kullanım koşullarına bağlıdır.
Pirinç, Bakır ve Titanyum CNC Bileşenleri
Pirinç, iyi işlenebilirlik özelliğine sahiptir ve sıklıkla bağlantı parçaları, konektörler, vanalar ve hassas mekanik bileşenler için kullanılır. Temiz yüzeyler ve detaylı özellikler verimli bir şekilde üretilebilir.
Bakır mükemmel elektrik ve ısı iletkenliği sağlar, ancak bazı türleri nispeten yumuşak ve esnek olduğundan dikkatli kesim gerektirir.
Titanyum, yüksek mukavemet, düşük yoğunluk ve korozyon direnci özelliklerini bir araya getirir. Bununla birlikte, zayıf ısı iletkenliği, ısıyı kesici kenar çevresinde yoğunlaştırarak takım aşınmasını ve işleme süresini artırır. Bu nedenle, işlenmesi genellikle alüminyumdan daha pahalıdır.
Mühendislik Plastik CNC Parçaları
POM, PEEK, PTFE, naylon, polikarbonat ve diğer mühendislik plastikleri de hassas CNC parçalarına dönüştürülebilir.
Metallere kıyasla plastikler, kesme ısısı, sıkıştırma kuvveti, termal genleşme ve nem davranışı açısından daha fazla dikkat gerektirir. Aşırı ısı veya basınç, parçanın şeklini bozabilir.
CNC ile plastik işleme, özellikle fonksiyonel prototipler, yalıtım bileşenleri, fikstürler, düşük hacimli üretim ve kimyasal direnç veya düşük sürtünme gerektiren uygulamalar için kullanışlıdır.
CNC Parçası İçin Doğru Malzeme Nasıl Seçilir?
Malzeme seçimi, gerçek işletme gereksinimleriyle başlamalıdır. Yük, sıcaklık, kimyasal maruziyet, ağırlık, iletkenlik, aşınma ve çevresel koşullar dikkate alınmalıdır.
İşlenebilirlik de önemlidir. Yüksek performanslı bir malzeme, ham maddenin fiyatı özellikle yüksek olmasa bile, takım aşınmasını ve işleme süresini artırabilir.
Dolayısıyla en iyi malzeme otomatik olarak en güçlü seçenek değildir. Gereksiz üretim zorluğu veya maliyeti eklemeden yeterli performans sağlamalıdır.
Parçalar için hangi CNC işleme süreçleri kullanılır?
İşleme süreci esas olarak parça geometrisine bağlıdır. CNC frezeleme prizmatik ve karmaşık yüzeyleri işlerken, CNC tornalama dönme hareketli parçalar için etkilidir; delme, diş açma ve çok eksenli işleme ise tek bir temel işlemle üretilmesi zor olan özellikleri tamamlar.
Karmaşık ve Prizmatik Parçalar için CNC Frezeleme
CNC frezeleme, sabit bir iş parçasından malzeme çıkarmak için dönen kesici takımlar kullanır. Düz yüzeyler, oyuklar, yuvalar, delikler, konturlar ve üç boyutlu şekiller üretebilir.
Üç eksenli frezeleme, birçok standart CNC parçası için uygundur. Dört ve beş eksenli makineler, açılı veya çok taraflı özelliklere ek erişim sağlar.
Yeniden konumlandırmanın azaltılması, daha fazla yüzeyin aynı kuruluma referans alınması sayesinde özellikler arası doğruluğu da artırabilir.
Silindirik Parçalar için CNC Tornalama
CNC tornalama, kesici bir aletin dış veya iç çapını şekillendirirken iş parçasını döndürür. Miller, burçlar, pimler, ara parçalar, dişli parçalar ve benzeri dönme bileşenleri için idealdir.
Modern torna tezgahları, frezeleme, delme ve merkez dışı özellikler için canlı takım tezgahları da içerebilir.
Uygun parçalar için, tornalama ve frezelemeyi tek bir kurulumda birleştirmek, işlemeyi azaltır ve özellikler arasındaki hizalamayı iyileştirebilir.
Delme, Kılavuz Çekme ve Diş Açma
Delme işlemi delik açmak için kullanılırken, kılavuz çekme işlemi içten diş açmak için kullanılır. Daha büyük çaplar, zorlu malzemeler veya daha fazla işlem kontrolü gerektiğinde diş açma frezeleme başka bir seçenektir.
Derinlik ve erişilebilirlik önemlidir. Sığ, standart bir sondaj kuyusu açmak kolay olabilirken, küçük ve derin bir kuyu özel aletler ve dikkatli talaş tahliyesi gerektirebilir.
Standart delik çapları ve diş spesifikasyonlarının kullanılması genellikle işleme maliyetini düşürür ve denetimi kolaylaştırır.
Karmaşık CNC Parçaları için Çok Eksenli İşleme
Çok eksenli işleme, işleme sırasında takımın veya iş parçasının yönünün değiştirilmesine olanak tanıyarak, manuel yeniden konumlandırmaya gerek kalmadan birden fazla yüzeye erişim sağlar.
Genellikle havacılık ve uzay bileşenleri, tıbbi parçalar, karmaşık gövdeler, pervaneler ve geometrik olarak zorlu diğer CNC bileşenlerinde kullanılır.
Başlıca avantajları daha iyi erişim, daha az kurulum ve özellikler arasındaki geometrik ilişkilerin iyileştirilmesidir. Bununla birlikte, programlama ve ekipman maliyetleri daha yüksektir, bu nedenle çok eksenli işleme, gerçek üretim değeri sağladığı yerlerde kullanılmalıdır.
Birden fazla CNC işlemi birleştirildiğinde
Birçok CNC parçası yalnızca tek bir işlemle verimli bir şekilde üretilemez. Tornalanmış bir parça, çapraz delikler, frezelenmiş düz yüzeyler veya dişli özellikler gerektirebilir.
İşlemlerin birleştirilmesi, ikincil kurulum süresini azaltabilir ve tutarlılığı artırabilir. Frezeleme-tornalama makineleri, hem dönme hem de prizmatik özelliklerin birlikte kontrol edilmesi gerektiğinde özellikle kullanışlıdır.
Üretim planı, parçanın tamamını tek bir makine tipine zorlamak yerine, geometri ve tolerans ilişkilerine dayanmalıdır.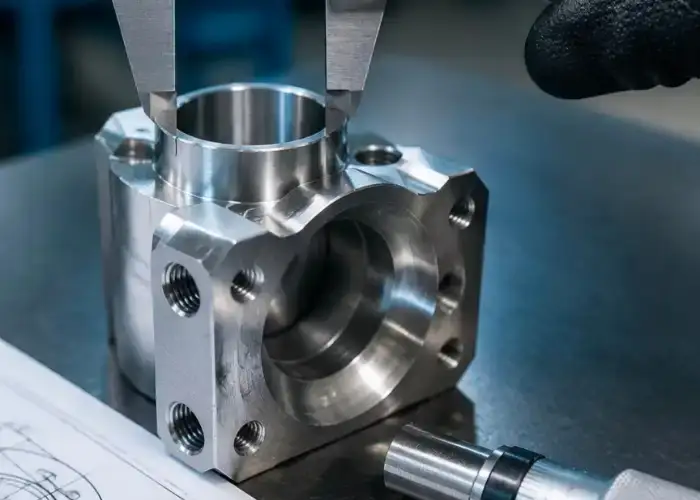
CNC Parça Üretim Süreci Nasıl İşler?
CNC parça imalatı, mühendislik incelemesinden son kontrole kadar kontrollü bir sıra izler. Her aşama, üretime geçmeden önce tasarım, malzeme, takım, kurulum, işleme ve kalite gereksinimlerinin uyumlu olduğunu doğrular.
Adım 1: CAD Modelini ve Mühendislik Çizimini İnceleyin
Üretici, işe 3 boyutlu modeli ve teknik çizimi inceleyerek başlar.
Programlama başlamadan önce kritik boyutlar, geometrik toleranslar, malzeme, dişler, yüzey işleme, ısıl işlem ve son işlem gereksinimleri belirlenir.
Tasarımda belirsiz veya zor olan özellikler en başından açıklığa kavuşturulmalıdır, çünkü işleme başladıktan sonra ortaya çıkan tasarım sorunları gecikmelere ve yeniden işleme neden olabilir.
Adım 2: Malzeme, Makine ve Üretim Stratejisini Onaylayın
Gerekli malzeme, kalitesi, stok formu ve boyutları da dahil olmak üzere teyit edildi.
Ardından, parça boyutuna, geometrisine, toleransına ve gerekli eksen sayısına göre uygun bir makine seçilir.
Üretim stratejisi, parçanın birden fazla işlem, çoklu kurulum veya ikincil süreçlere ihtiyaç duyup duymadığını da dikkate alır.
3. Adım: İş Parçası Tutma, Referans Noktaları ve Kurulumların Planlanması
İş parçası sabitleme sistemi, önemli yüzeylere erişimi korurken parçayı güvenli bir şekilde tutmalıdır.
Makine operatörü, boyutların tutarlı referans noktalarından işlenip incelenebilmesi için referans noktaları oluşturur.
Karmaşık parçalar için kurulum planlaması özellikle önemlidir çünkü her yeniden konumlandırma adımı tolerans ilişkilerini etkileyebilir.
Adım 4: Kesici Takımları Seçin ve Takım Yollarını Oluşturun
Kesici takımlar, iş parçasının malzemesine, özellik geometrisine ve istenen yüzey kalitesine göre seçilir.
Ardından, kaba işleme, yarı ince işleme, ince işleme, delme ve diş açma işlemlerini oluşturmak için CAM yazılımı kullanılır.
Oluşturulan takım yolları, güvenli boşlukları ve istikrarlı takım temasını korurken gereksiz hareketleri en aza indirmelidir.
Adım 5: İlk Parçayı İşleyin ve Kontrol Edin
İlk kısım, tüm süreci doğrulamak için kontrollü koşullar altında üretilir.
Kritik boyutlar uygun muayene ekipmanları kullanılarak ölçülür. Takım aşınması, titreşim, talaş oluşumu ve yüzey durumu da değerlendirilir.
Küçük boyutsal sapmalar takım ofsetleriyle düzeltilebilir. Daha büyük sorunlar programda, kesme parametrelerinde veya iş parçası tutma yönteminde değişiklikler gerektirebilir.
Adım 6: Süreci Ayarlayın ve Üretimi Başlatın
İlk parça onaylandıktan sonra, işleme aşaması üretime geçebilir.
Tekrarlanan üretim partileri için takım değiştirme aralıkları, muayene sıklığı ve sapma düzeltme kuralları standartlaştırılabilir.
Proses kararlılığı önemlidir çünkü sıcaklık, takım aşınması ve malzeme varyasyonu parça boyutlarını zamanla etkileyebilir.
Adım 7: Son İşlemleri Yapın ve Son Kontrolü Tamamlayın
İşleme sonrasında, parçalar anotlama, kaplama, parlatma, kum püskürtme, boyama veya diğer son işlem operasyonlarına tabi tutulabilir.
Kaplamalar yüzey boyutunu ve uyumunu etkileyebileceğinden, kritik boyutların işlem tamamlandıktan sonra tekrar kontrol edilmesi gerekebilir.
Son kontrol, sevkiyat öncesinde CNC ile üretilen parçaların çizim, görünüm ve işlevsel gereksinimleri karşıladığını doğrular.
CNC parçalarında hangi yüzey işlemleri kullanılır?
Yüzey işleme, korozyon direncini, aşınma performansını, görünümü, elektriksel davranışı veya yüzey dokusunu iyileştirebilir. Doğru işlem, temel malzemeye, çalışma ortamına, boyut gereksinimlerine ve CNC parçasının amaçlanan işlevine bağlıdır.
İşlenmiş Son İşlem
İşlenmiş yüzey, CNC kesimi sırasında oluşan takım izlerini korur.
Görünümün kritik olmadığı iç bileşenler ve fonksiyonel prototipler için genellikle uygundur.
İkinci bir işlemden kaçınmak, özellikle işlenmiş yüzey zaten işlevsel gereksinimleri karşılıyorsa, maliyeti ve teslim süresini azaltabilir.
Eloksal ve Kimyasal Dönüşüm Kaplama
Eloksal kaplama, alüminyum CNC parçalarında korozyon direncini ve yüzey sertliğini artırmak ve aynı zamanda dekoratif renk seçenekleri sunmak için yaygın olarak kullanılır.
Kimyasal dönüşüm kaplamaları, korozyon koruması sağlar ve belirli uygulamalarda geleneksel anotlamaya göre elektriksel iletkenliği daha etkili bir şekilde koruyabilir.
Kaplamalar ölçülebilir bir kalınlık kattığı için, işleme sırasında hassas ölçüler dikkate alınmalıdır.
Kumlama ve Parlatma
Kum püskürtme işlemi, düzgün bir mat doku oluşturur ve küçük işleme izlerinin görünümünü azaltabilir.
Parlatma işlemi daha pürüzsüz veya daha yansıtıcı bir yüzey oluşturur ve kozmetik, temizlik veya sürtünmeyle ilgili gereksinimler için kullanılabilir.
Her iki işlem de aşırı uygulandığında kenarları ve boyutları etkileyebilir, bu nedenle gerektiğinde kritik özellikler korunmalıdır.
Kaplama, Boyama ve Toz Boyama
Kaplama, kullanılan kaplama malzemesine bağlı olarak aşınma direncini, korozyon direncini, iletkenliği veya görünümü iyileştirebilir.
Boyama ve toz kaplama, geniş renk seçenekleri ve çevre koruma sağlar.
Dişli yüzeylerde, geçmeli bağlantılarda ve boyut açısından hassas diğer alanlarda kaplama kalınlığı dikkate alınmalıdır.
CNC Parçası İçin Doğru Yüzey İşlemini Nasıl Seçersiniz?
Yüzey kaplaması seçimi, yalnızca görünümden ziyade işlevselliğe öncelik verilerek başlamalıdır.
Korozyona maruz kalan parçalar koruyucu işlem gerektirebilirken, kayar bileşenler aşınma veya sürtünme kontrolüne ihtiyaç duyabilir.
Kozmetik parçalar için doku ve renk tutarlılığı daha önemli olabilir. Seçilen yüzey işlemi her zaman alt tabaka ve tolerans gereksinimleriyle uyumlu olmalıdır.
CNC Parça Kalitesini Ne Belirliyor?
CNC parça kalitesi, makine durumu, kesme parametreleri, takım aşınması, iş parçası tutma, malzeme stabilitesi, son işlem ve denetim dahil olmak üzere tüm sürece bağlıdır. Güvenilir kalite, yalnızca makinenin nominal doğruluğuna güvenmek yerine, varyasyonu kontrol etmekten gelir.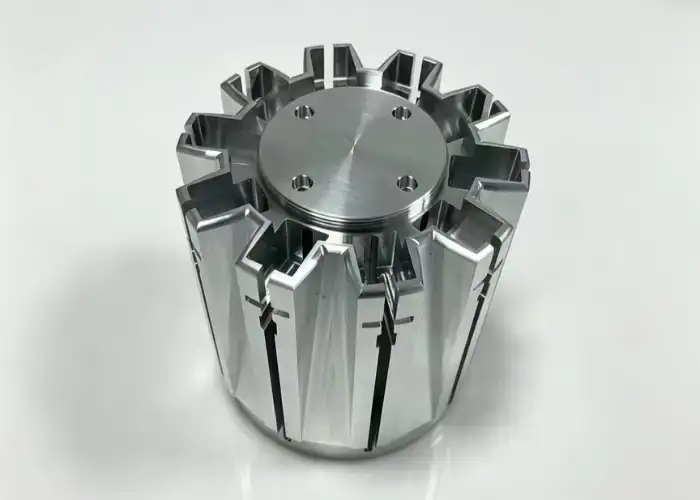
Boyutsal Doğruluk ve Tolerans Kontrolü
Boyutsal doğruluk, makine konumlandırmasına, kesme kuvvetlerine, sıcaklığa, takım durumuna ve ayarlara bağlıdır.
Sıkı toleranslar genellikle daha fazla son işlem aşaması ve daha detaylı inceleme gerektirir.
Başarılı bir süreç, yalnızca ayarlama yoluyla tek bir doğru parça üretmek yerine, tolerans dahilindeki boyutları tekrar tekrar üretmelidir.
Yüzey İşleme ve Çapak Kontrolü
Yüzey kalitesi, kesici takımın durumu, iş mili hızı, ilerleme hızı, adım aralığı, takım yolu yönü ve makine rijitliğinden etkilenir.
Çapaklar montajı, sızdırmazlığı, dişleri ve estetik görünümü olumsuz etkileyebilir.
Çapak alma işlemi, kritik boyutlara veya kasıtlı olarak keskinleştirilmiş özelliklere zarar vermeden istenmeyen kenarları ortadan kaldırmalıdır.
Takım Aşınması ve Kesme Parametre Kararlılığı
Kesici takımlar aşındıkça, etkili kesme geometrisi değişir.
Bu durum, CNC programının kendisi değişmeden kalsa bile, boyutları ve yüzey kalitesini kademeli olarak etkileyebilir.
Bu nedenle üretim süreçleri, kritik işlemler için takım ömrü izleme ve değiştirme kriterlerini içermelidir.
İş parçası tutma ve kurulum tekrarlanabilirliği
Bu aparat, kesme kuvvetlerine karşı koyarken her bir parçayı tekrarlanabilir bir konumda tutmalıdır.
Aşırı sıkıştırma ince parçaları deforme edebilirken, yetersiz sıkıştırma hareket veya titreşime neden olabilir.
Tekrarlanabilir iş parçası tutma sistemleri, özellikle özel CNC parçalarının birden fazla üretim partisinde üretilmesi durumunda büyük önem kazanır.
İlk Ürün ve Süreç İçi Muayene
İlk ürün denetimi, daha büyük bir parti üretime geçmeden önce ilk üretilen parçanın doğruluğunu teyit eder.
Üretim sırasında, boyut eğilimlerini tespit etmek için seçilen kritik özellikler periyodik olarak ölçülebilir.
Bu yaklaşım, takım aşınması veya proses varyasyonunun tüm partide kusurlu parçalara yol açmadan önce düzeltmeler yapılmasına olanak tanır.
CMM, Yüzey Pürüzlülüğü ve Son Kontrol
Karmaşık geometrik toleranslar, koordinat ölçüm makineleri, optik ekipman veya özel ölçüm cihazları gerektirebilir.
Çizimde sayısal bir yüzey pürüzlülüğü gereksinimi belirtildiğinde, yüzey pürüzlülüğü ölçülebilir.
Son kontrol, tamamlanmış parçaların müşteri gereksinimlerini karşıladığını doğrulamak için boyut doğrulamasını görsel ve dokümantasyon kontrolleriyle birleştirir.
Özel CNC Parçaları ve Tek Seferlik CNC Parçaları
CNC işleme, özellikle özel ve tek seferlik üretim için uygundur çünkü parçalar özel kalıplara gerek kalmadan doğrudan mühendislik verilerinden üretilebilir. Bu, tasarımların test edilmesine, revize edilmesine ve nispeten düşük takım maliyetiyle küçük miktarlarda üretilmesine olanak tanır.
Prototip ve Doğrulama Amaçlı Tek Seferlik CNC Parçaları
Tek seferlik CNC üretim parçaları genellikle fonksiyonel testler, montaj doğrulaması, mühendislik denemeleri ve yedek parça uygulamaları için kullanılır.
Mühendisler, parçanın nihai olarak hedeflenen malzemeden tek bir adet üretilmesi sayesinde gerçek mukavemeti, uyumu, termal davranışı ve performansı değerlendirebilirler.
Bu, bileşenin mekanik olarak çalışması gerektiğinde görsel bir prototipten daha faydalı mühendislik geri bildirimi sağlar.
Düşük Hacimli Üretim İçin Özel CNC Parçaları
Düşük hacimli CNC üretimi, talebin enjeksiyon kalıplama, döküm veya diğer özel kalıplama yöntemlerini gerektirmediği durumlarda kullanışlıdır.
Aynı işleme programı küçük partiler halinde tekrar kullanılabilirken, üretim daha istikrarlı hale geldikçe fikstürler de geliştirilebilir.
Bu, değişen talebe veya sık tasarım revizyonlarına sahip ürünler için esneklik sağlar.
Prototip Aşamasından Seri Üretime Geçiş
Prototip onaylandıktan sonra, üreticiler tekrarlanan üretim için takım yollarını, fikstürleri, takımları ve denetim yöntemlerini optimize edebilirler.
Prototip üretiminde maliyetli veya kararsız olan özellikler, üretim hacmi artmadan önce de gözden geçirilebilir.
Bu geçiş, onaylanmış boyutları ve işlevsel gereksinimleri korurken işlem süresini kısaltmaya yardımcı olur.
Özel Aydınlatma Armatürleri Maliyet Etkin Hale Geldiğinde
Basit prototiplerde genellikle standart mengene, yumuşak çeneler veya modüler iş parçası tutucular kullanılabilir.
Üretim miktarı arttıkça, özel fikstürler yükleme süresini kısaltabilir ve konumlandırma tekrarlanabilirliğini artırabilir.
Kurulum süresindeki ve proses varyasyonundaki azalma, ilk maliyeti karşıladığında, ekipman yatırımı karşılığını vermiş olur.
CNC Parça Üretim Maliyetini Etkileyen Faktörler Nelerdir?
CNC parça maliyeti esas olarak malzeme, işleme süresi, karmaşıklık, tolerans, kurulum gereksinimleri, son işlem, miktar ve denetimden etkilenir. En düşük maliyetli tasarım genellikle gereksiz üretim zorluğu yaratmadan fonksiyonel gereksinimleri karşılayan tasarımdır.
Malzeme Türü ve Stok Boyutu
Malzeme fiyatı maliyeti doğrudan etkiler, ancak işlenebilirlik de önemlidir.
Titanyum, alüminyuma kıyasla daha yavaş kesim ve daha fazla takım değişimi gerektirebilir; ayrıca aşırı büyük boyutlu malzemeler ek malzeme kaybına neden olur.
Üretim aşamasının sonunda elde edilen geometriye yakın boyutlarda stok ölçüleri seçmek, hem malzeme israfını hem de işleme süresini azaltabilir.
Parça Geometrisi ve İşleme Karmaşıklığı
Karmaşık özellikler genellikle daha fazla programlama, daha küçük aletler, daha yavaş kesim veya ek kurulumlar gerektirir.
Derin oyuklar, ince duvarlar, küçük yarıçaplar ve alet erişiminin zorluğu, maliyetleri artıran yaygın faktörlerdir.
Kritik olmayan geometrinin basitleştirilmesi, işleme süresini önemli ölçüde azaltabilir.
Tolerans ve Yüzey Kaplama Gereksinimleri
Sıkı toleranslar, ek geçişler, daha sık ölçüm, kontrollü ortamlar ve daha yüksek hassasiyetli muayene ekipmanları gerektirebilir.
Çok ince yüzey işlemleri, işleme ve ikincil işlem sürelerini de artırabilir.
Bu nedenle teknik özellikler, gerçek işlevsel ihtiyaçları yansıtmalıdır.
Kurulum Sayısı ve Takım Değişiklikleri
Her kurulum, makinenin çalışma dışı kalma süresini artırır ve ek bir konumlandırma adımı getirir.
Birden fazla yönden işleme gerektiren parçalar, çok eksenli ekipman yeniden konumlandırma ihtiyacını azaltmadığı sürece genellikle daha pahalıya mal olur.
Gereksiz takım değişimlerini azaltmak, çevrim verimliliğini de artırabilir.
Üretim Miktarı ve Muayene Gereksinimleri
Tek seferlik CNC parçalarının, programlama ve hazırlık işlemlerinin yalnızca bir üniteye yayılması nedeniyle, parça başına kurulum maliyeti daha yüksektir.
Miktar arttıkça, kurulum maliyeti daha fazla parçaya dağılır, ancak takım aşınması ve denetim gereksinimleri daha önemli hale gelir.
Kapsamlı denetim dokümantasyonu, özellikle her boyutun kaydedilmesi gerektiğinde, maliyeti de artırabilir.
Parça Kalitesinden Ödün Vermeden Maliyeti Nasıl Düşürebilirsiniz?
Maliyet düşürme çalışmaları, işlevsel kaliteyi düşürmekten ziyade gereksiz üretim işlerinin ortadan kaldırılmasına odaklanmalıdır.
Pratik toleranslar, daha büyük köşe yarıçapları, standart dişler, erişilebilir özellikler, yaygın malzemeler ve daha az kurulum kullanmak, üretim verimliliğini önemli ölçüde artırabilir.
Üreticiyle erken iletişim kurulması, tasarım son halini almadan önce bu fırsatların belirlenmesini sağlayabilir.
CNC Parça Üreticisi Nasıl Seçilir?
Yetenekli bir CNC parça üreticisi, uygun ekipmanı malzeme bilgisi, proses mühendisliği, denetim yeteneği, güvenilir iletişim ve üretim esnekliğiyle birleştirmelidir. Amaç sadece kabul edilebilir bir parça üretmek değil, gerekli kaliteyi tutarlı bir şekilde yeniden üretmektir.
İşleme Ekipmanları ve Proses Yeteneği
Üreticinin, gerekli parçaların boyutuna ve geometrisine uygun makineleri olmalıdır.
Standart parçalar için üç eksenli frezeleme yeterli olabilirken, karmaşık tasarımlar için beş eksenli işleme veya frezeleme-tornalama ekipmanları daha uygun olabilir.
Makinenin yetenekleri, sadece teknolojik olarak gelişmiş olmaktan ziyade, projeyle uyumlu olmalıdır.
Malzeme ve Tolerans Deneyimi
Farklı malzemeler farklı işleme stratejileri gerektirir.
Alüminyumla ilgili deneyim, otomatik olarak titanyum, paslanmaz çelik, PEEK veya ince duvarlı plastiklere de uygulanamaz.
Gerekli malzeme ve tolerans aralığına aşina olan bir tedarikçi, üretim risklerini genellikle daha erken tespit edebilir.
Kalite Kontrol ve Muayene Yeteneği
Muayene ekipmanı, çizim gerekliliklerine uygun olmalıdır.
Temel ölçüler için kumpas ve mikrometre yeterli olabilirken, geometrik toleranslar için CMM muayenesi veya özel ölçüm cihazları gerekebilir.
Belgelenmiş bir kalite süreci, tutarlı ve tekrarlanabilir üretimi de destekler.
Teslim Süresi ve Üretim Esnekliği
Güvenilir teslim süresi, malzeme bulunabilirliğine, işleme karmaşıklığına, son işlemeye ve denetime bağlıdır.
Prototip üretimi, tek seferlik CNC parçaları ve düşük hacimli üretim desteği sağlayabilen bir üretici, projenin gelişimi sırasında sürekliliğin sağlanmasını kolaylaştırır.
Üretim esnekliği, özellikle miktarlar veya tasarımlar değiştiğinde çok değerlidir.
Mühendislik İletişimi ve Tasarım Desteği
Açık iletişim, üretime başlamadan önce birçok üretim sorununu önleyebilir.
Nitelikli bir tedarikçi, zorlu toleransları, erişilemeyen özellikleri, ince duvarları, alışılmadık malzemeleri veya yüzey işleme uyuşmazlıklarını tespit edebilmelidir.
Üretim için pratik tasarım geri bildirimi, parçanın amaçlanan işlevini değiştirmeden hem maliyeti hem de teknik riski azaltabilir.
SSS
CNC parçaları her zaman teknik çizime ihtiyaç duyar mı?
Her zaman değil. 3 boyutlu bir model temel geometri için yeterli olabilir, ancak parçanın kritik toleransları, dişleri, yüzey işlemleri, geometrik kontrolleri veya model aracılığıyla tek başına net bir şekilde iletilemeyen muayene gereksinimleri olduğunda bir çizim önerilir.
CNC parçaları yüzey işlemesi yapılmadan üretilebilir mi?
Evet. Korozyon direnci, görünüm veya özel yüzey özellikleri gerekmediğinde birçok fonksiyonel parça, işlenmiş haliyle kullanılır. Gereksiz son işlemleri ortadan kaldırmak hem maliyeti hem de teslim süresini azaltabilir.
Tek Seferlik CNC Parça Üretiminde Ne Zaman Özel Bir Bağlantı Elemanı Kullanılmalıdır?
Tek seferlik üretilen parçaların çoğu, geometrisi tutulması zor olmadığı veya tolerans ilişkileri yüksek düzeyde kontrollü konumlandırma gerektirmediği sürece özel fikstürlere ihtiyaç duymaz. Prototip miktarları için standart işleme ekipmanları genellikle daha ekonomiktir.
CNC parça üreticisi tasarımı ne kadar erken gözden geçirmelidir?
İdeal olarak, üretici, üretim aşamasına geçmeden önce tasarımı gözden geçirmelidir. Erken geri bildirim, değişiklikler henüz ucuzken zor toleransları, erişilemeyen özellikleri, malzeme sorunlarını ve gereksiz işleme karmaşıklığını belirleyebilir.
Sonuç
CNC parça imalatı, tasarım, malzeme seçimi, işleme stratejisi, iş parçası tutma, son işlem ve denetimi tek bir kontrollü süreçte birleştirir. Güvenilir hassasiyet, yalnızca makine doğruluğuna bağlı kalmak yerine bu faktörleri birlikte yönetmekten gelir. Pratik toleranslar, erişilebilir özellikler, uygun malzemeler, istikrarlı kurulumlar ve uygun denetim, parça kalitesini artırırken üretim maliyetini ve üretim riskini azaltabilir.
TiRapid olarak , prototipler, özel CNC parçalar, tek seferlik bileşenler ve düşük hacimli üretim için hassas CNC işleme ve imalat hizmetleri sunuyoruz. Ekibimiz, zorlu mühendislik uygulamaları için güvenilir parçalar sunmaya yardımcı olmak amacıyla, metaller ve mühendislik plastikleri konusunda pratik süreç planlaması, kontrollü işleme, yüzey işleme ve boyut kontrolü ile destek sağlamaktadır.
















