
CNC frezeleme sırasında soğutma yöntemi sadece takım ömrünü değil, aynı zamanda işleme verimliliğini, yüzey kalitesini ve üretim maliyetlerini de etkiler. Geleneksel sıvı soğutma, kesme ısısının büyük bir kısmını sürekli olarak uzaklaştırabilir, ancak aynı zamanda yüksek soğutma sıvısı tüketimi, yüksek bakım maliyetleri ve önemli bir son işlem yükü de içerir. Minimum Miktar Yağlama (MQL), basınçlı hava ile kesme alanına az miktarda yağlayıcı verir ve belirli işleme uygulamalarında daha iyi genel sonuçlar sağlayabilir. Bununla birlikte, MQL tüm CNC frezeleme görevleri için evrensel bir alternatif değildir. Malzeme, kesme parametreleri, takım geometrisi ve işleme yükü ilgili koşulları karşılamalıdır.
MQL'nin Geleneksel Soğutmanın Yerini Alabilmesi İçin Temel Koşullar
MQL'nin etkinliği esas olarak ısı kontrolüne, yağlama gereksinimlerine ve işleme yüküne bağlıdır.
Kesme ısısı çok yoğun olmamalıdır.
MQL, öncelikle minimum yağlama ve hava akışı yoluyla sürtünmeyi azaltır ve talaş tahliyesine yardımcı olur. Bu nedenle, kesme ısısının kontrol edilebilir bir aralıkta kaldığı işleme görevleri için daha uygundur.
- İyi ısı iletkenliğine sahip malzemeler için uygundur: Alüminyum alaşımları gibi malzemelerde, kesme parametreleri doğru şekilde kontrol edildiğinde MQL, takım ile iş parçası arasındaki sürtünmeyi etkili bir şekilde azaltabilir.
- İşleme sıcaklığı kontrol edilmelidir: İşleme sırasında sürekli olarak büyük miktarda ısı üretiliyorsa, az miktarda yağlayıcı tek başına ısıyı yeterince hızlı bir şekilde uzaklaştıramayabilir.
- Yüksek sıcaklık koşulları dikkatli değerlendirme gerektirir: Takım kenarı sıcaklığı yükselmeye devam ettiğinde, geleneksel sıvı soğutma veya yüksek basınçlı soğutma yöntemleri göz önünde bulundurulmalıdır.
Isı kesme işleminin parametre optimizasyonu ve hava akışı desteği yoluyla kontrol edilip edilemeyeceği, MQL'nin uygun olup olmadığını belirlemek için önemli bir ön koşuldur.
İşleme yükü makul seviyede kalmalıdır.
Kesme derinliği, kesme genişliği ve malzeme kaldırma hızı makul aralıklarda kaldığında MQL'nin iyi sonuçlar verme olasılığı daha yüksektir.
- Tek bir işlemde aşırı miktarda malzeme çıkarmaktan kaçının.
- Takım ile iş parçası arasındaki temas alanını kontrol edin.
- Uzun süreli, yüksek yüklü sürekli kesme işlemlerini azaltın.
Dengeli bir işleme yükü, ısı birikimini azaltmaya ve takım üzerindeki etkiyi en aza indirmeye yardımcı olur.
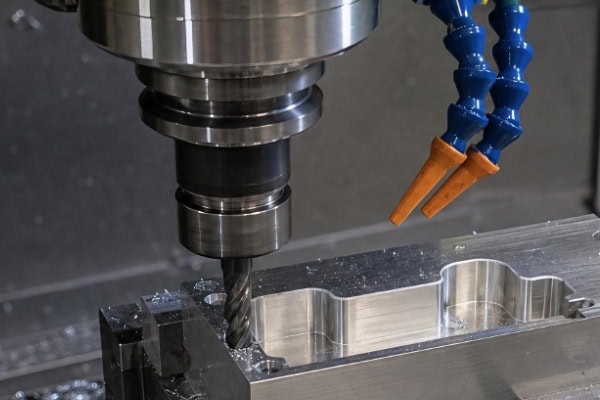
Takım ve takım tezgahı, gerekli koşulları karşılamalıdır.
MQL (Maksimum Nitelikli Yağlama) sadece soğutma sıvısı akışını azaltmakla ilgili değildir. Makine ve takım, yağlayıcıyı sürekli olarak iletmek için birlikte çalışmalıdır. Takım talaş tahliye performansı ve sistem besleme koşulları, işleme sonuçlarını etkiler.
Alet, talaş tahliyesini iyi bir şekilde sağlamalıdır.
Talaşlar zamanında uzaklaştırılamazsa, yeniden kesme işlemi gerçekleşebilir; bu da ısı oluşumunu ve takım aşınmasını artırır.
- Uygun bir oluk geometrisi seçin: Talaş tıkanmasını önlemek için iş parçası malzemesine uygun bir talaş tahliye tasarımı seçin.
- Oluk sayısını kontrol edin: Yeterli rijitliği korurken, talaş tahliyesi için daha fazla alan sağlamak amacıyla oluk sayısını uygun şekilde azaltın.
- Yeterli talaş alanı kullanın: Alüminyum alaşımları gibi uzun talaşlar üretme eğiliminde olan malzemeler için, iyi talaş tahliye performansına sahip takımlara öncelik verin.
- Meme konumlandırmasını optimize edin: Hava akışının ve yağlayıcının kesme alanına doğru şekilde ulaşabildiğinden emin olun.
- Gerektiğinde içten soğutmalı takımlar kullanın: Derin oyuklar, derin kanallar veya talaş tahliyesinin zor olduğu işleme operasyonlarında, içten soğutma kesme koşullarını iyileştirmeye yardımcı olabilir.
İyi bir talaş tahliyesi, talaş kalıntısını ve ısı birikimini azaltarak proses istikrarının korunmasına yardımcı olur.
MQL Sistemi İstikrarlı Bir Tedarik Sağlamalıdır
MQL sistemi, sabit bir yağ-hava karışımını korumalıdır; aksi takdirde yağlama performansı dalgalanabilir.
- Yağlama seviyesini kontrol edin: Yağlamanın istikrarlı bir şekilde sağlanmasını ve yetersiz yağlamadan kaynaklanan hızlı alet aşınmasının önlenmesini sağlayın.
- Hava basıncını ve akış hızını kontrol edin: Yetersiz hava akışı dağıtımı etkileyebilir, aşırı hava akışı ise yağlayıcının dağılmasına neden olabilir.
- Püskürtme ucu açısını ayarlayın: Yağlayıcının, takım ile iş parçası arasındaki temas alanına doğrudan girmesini sağlayın.
- Yüksek hızlı dönüşün etkisini göz önünde bulundurun: Yüksek hızlı CNC frezeleme sırasında, yağlayıcının dönen hava akışını aşarak etkili kesme konumuna ulaşabildiğinden emin olun.
- Sistemi düzenli olarak bakımını yapın: Tıkanmaları veya sızıntıları önlemek için hatları, nozulları ve filtre bileşenlerini kontrol edin.
Yağlayıcı, ancak besleme parametreleri sabit kaldığında etkili kesme alanını sürekli olarak kaplayabilir.
MQL için hangi malzemeler daha uygundur?
Malzeme özellikleri, işleme sırasında ısı oluşumunu ve yağlama gereksinimlerini doğrudan belirler. Değerlendirme yapılırken termal iletkenlik, sertlik, iş sertleşme eğilimi ve kesme sıcaklığı dikkate alınmalıdır.
Alüminyum Alaşımları Yüksek Uygulama Alanına Sahiptir
Alüminyum alaşımları genellikle iyi ısı iletkenliği ve işlenebilirlik sunar. Uygun kesme parametreleriyle, MQL (Minimum Miktarda Lehimleme) sürtünmeyi azaltabilir, talaş tahliyesini iyileştirebilir ve talaş birikme oluşumunu en aza indirebilir. Alüminyum alaşımları, nispeten yüksek kesme hızlarında yüksek hızlı frezeleme için uygundur; ince cidarlı parçalar ise uygun ısı kontrolü ile termal deformasyon riskini azaltabilir. Yüksek hacimli üretimde, soğutma sıvısı kullanımının azaltılması, ekipman temizliği ve soğutma sıvısı bakımı yükünü azaltabilir. Alüminyum alaşımları, MQL uygulamaları için en olgun ve uygun malzemeler arasındadır.
Bazı çelik türleri MQL yöntemiyle de işlenebilir.
Düşük karbonlu çelik, orta karbonlu çelik ve bazı alaşımlı çelikler için, kesme yükü ve işleme sıcaklığı kontrol edilebilir olduğunda MQL (Minimum Nitelikli Kesim) yöntemi de uygulanabilir.
- Düşük ila orta yük altında işleme için uygundur: Isı birikimini azaltmak için kesme derinliğini ve kesme genişliğini kontrol edin.
- Sürekli kesme işlemleri için uygundur: İstikrarlı kesme koşulları, yağlamanın etkinliğinin korunmasına yardımcı olur.
- İş sertleşmesi izlenmelidir: Malzemede önemli bir iş sertleşmesi gözlemlenirse, kesme parametreleri derhal ayarlanmalıdır.
- Takım aşınması izlenmelidir: Kesme sıcaklığı yükselmeye devam ettiğinde, MQL'nin soğutma kapasitesi yeniden değerlendirilmelidir.
Bazı çelikler MQL yöntemiyle işlenebilir, ancak takım ömrünün ve işleme kalitesinin gerekli standartları karşılayıp karşılamadığını doğrulamak için deneme kesimi ve veri izleme gereklidir.
Yüksek sıcaklığa dayanıklı ve işlenmesi zor malzemeler dikkatli bir değerlendirme gerektirir.
Titanyum alaşımları ve yüksek sıcaklık alaşımları gibi malzemeler düşük ısı iletkenliğine ve yüksek kesme sıcaklıklarına sahip olduklarından, ısı kolayca takım kenarına yakın bölgelerde yoğunlaşır.
- Isıyı dağıtmak zordur: Kesme ısısı, takım ile iş parçası arasındaki temas alanında yoğunlaşma eğilimindedir.
- Takım aşınması hızla ilerleyebilir: Yüksek sıcaklıklar ve ağır yükler, takım aşınmasını, kenar kırılmasını veya plastik deformasyonu hızlandırabilir.
- Daha güçlü soğutma gerekebilir: Geleneksel soğutma, yüksek basınçlı soğutma veya hatta yönlendirilmiş soğutma daha uygun olabilir.
- MQL (Minimum Nitelikli Seviye) belirli işlemlerle sınırlı olmalıdır: Hafif yük, kısa süreli veya belirli son işlem operasyonları için değerlendirilebilir, ancak tüm soğutma yöntemlerinin yerini doğrudan almamalıdır.
Yüksek sıcaklıklara dayanıklı ve işlenmesi zor malzemeler için, MQL kullanımına karar verilirken takım ömrü, yüzey kalitesi ve boyutsal kararlılık göz önünde bulundurulmalıdır.
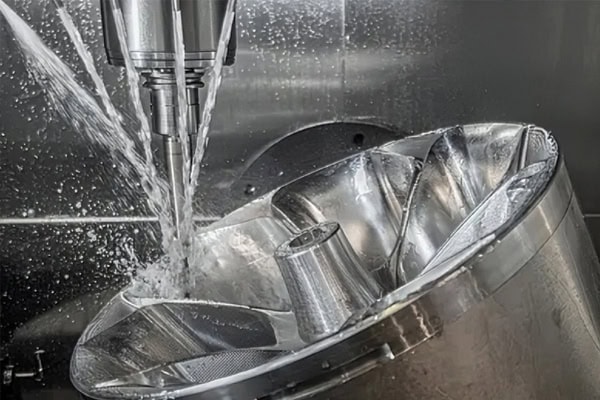
Sulu soğutmadan MQL'ye geçiş yaparken nelere dikkat edilmelidir?
Proses değiştirilirken, soğutma sıvısı tüketimi tek karşılaştırma noktası olmamalıdır. İşleme sonuçları kapsamlı bir şekilde değerlendirilmelidir.
Alet Ömrünü Karşılaştırın
Takım ömrü, MQL'nin bir alternatif olarak etkinliğini değerlendirmek için önemli bir göstergedir.
- Tutarlı karşılaştırma koşulları kullanın: Aynı malzemeyi ve aleti benzer kesme parametreleriyle test edin.
- İşlenen parça sayısını kaydedin: Farklı soğutma yöntemleri altında istikrarlı bir şekilde işlenebilen parça sayısını karşılaştırın.
- Aşınma desenlerini inceleyin: Özellikle yan aşınmaya, kenar kırılmasına, kenarda birikmiş aşınmaya ve termal çatlaklara dikkat edin.
- Takım değiştirme sıklığını değerlendirin: Eğer MQL, takım değiştirme sayısını önemli ölçüde artırırsa, bunun yerine genel maliyetler artabilir.
MQL, takım aşınmasını makul bir aralıkta tutarken sürtünmeyi azaltabiliyorsa, daha fazla uygulanmaya değerdir.
Yüzey Kalitesini ve Boyutsal Stabiliteyi Kontrol Edin
İşleme sonrasında yüzey pürüzlülüğü, boyutsal doğruluk ve kenar kalitesi dikkatlice incelenmelidir.
- Yüzey pürüzlülüğünü ölçün: İşlenmiş yüzeyde çizik, titreşim izi veya anormal pürüzlülük olup olmadığını doğrulayın.
- Boyutsal doğruluğu kontrol edin: Isıl deformasyonun ve takım aşınmasının boyutsal kararlılık üzerindeki etkilerine dikkat edin.
- Kenar kalitesini kontrol edin: Çapak, kenar kırılması veya bölgesel yanık olup olmadığını kontrol edin.
- Kenar birikimini izleyin: Kenar birikimi, yüzey kalitesinin azalmasına ve boyut farklılıklarına yol açabilir.
- Sürekli parti doğrulaması yapın: Proses kararlılığı tek bir parçaya göre değerlendirilmemelidir.
Soğutma sıvısı kullanımının azaltılmasından sonra yüzey yanması, birikmiş kenar veya boyutsal değişiklik meydana gelirse, mevcut proses koşullarının yine de optimize edilmesi gerekir.
Genel Üretim Maliyetlerini Değerlendirin
MQL'nin avantajları arasında sadece soğutma sıvısı tüketiminin azalması değil, aynı zamanda soğutma sıvısı bakımı, filtrasyon ve atık sıvı arıtma maliyetlerinin düşmesi de yer almaktadır. Şirketler, yağlama sıvısı ve geleneksel soğutma sıvısının gerçek tüketimini, takım ömrünü ve takım değiştirme sıklığını, ekipman bakım maliyetlerini, ayrıca iş parçası temizliği, kurutma ve atık sıvı arıtma için işçilik ve işlem sonrası maliyetlerini kapsamlı bir şekilde hesaplamalıdır. Sadece soğutma sıvısının birim fiyatını karşılaştırmak yerine, işleme çevrim süresi ve arıza süreleri de dikkate alınmalıdır.
MQL'nin Gerçekten Uygun Olduğu Talaşlı İmalat Uygulamaları
MQL'nin değeri genellikle istikrarlı kesme koşulları, yüksek işlem tekrarlanabilirliği ve daha temiz üretim gereksinimleri olan uygulamalarda en belirgin şekilde ortaya çıkar.
Yüksek Hızlı Frezeleme ve Hafif-Orta Yükte İşleme
Bu işlemler genellikle yüksek kesme hızları kullanırken, işlem başına malzeme kaldırma miktarı nispeten kontrol edilebilir düzeyde kalır. MQL, sürtünmeyi azaltabilir ve talaş tahliyesine yardımcı olabilir.
- Kontrol edilebilir malzeme kaldırma işlemleri için uygundur: Aşırı yük altında uzun süreli çalışmadan kaçının.
- Sürekli ve istikrarlı kesim için uygundur: Darbeyi ve anormal ısı oluşumunu azaltır.
- İyi talaş tahliyesi olan aletler için uygundur: Talaşların hızlı bir şekilde uzaklaştırılması için hava akışına izin verin.
- Belirli yağlama gereksinimleri olan malzemeler için uygundur: Az miktarda yağlayıcı ile kesme koşullarını iyileştirin.
Yüksek hızlı frezeleme ve hafif ila orta yükte işleme işlemlerinde, MQL genellikle işleme verimliliği, takım ömrü ve soğutma sıvısı azaltımı arasında denge sağlayabilir.
Hassas Parçaların Yüksek Hacimli Üretimi
Uzun süreler boyunca tekrar tekrar işlenen parçalar için MQL, standartlaştırılmış yağlama parametreleri ve çalışma prosedürlerinin oluşturulmasını kolaylaştırır. Takım aşınması, boyut değişiklikleri ve yüzey kalitesi sürekli olarak kaydedilerek, proses dalgalanmaları belirlenebilir ve işleme koşulları zamanında optimize edilebilir. Ayrıca, azaltılmış soğutma sıvısı kalıntısı, temizleme, kurutma ve ekipman hazırlama sürelerini kısaltmaya yardımcı olur. İstikrarlı seri üretim ve olgunlaşmış süreçlere sahip hassas parçalar için MQL, güçlü bir uygulama potansiyeli sunmaktadır.
Yüksek Çevresel Gereksinimlere Sahip Üretim Uygulamaları
MQL çok az yağlayıcı kullanır, bu da geleneksel soğutma sıvısıyla ilişkili atık sıvı arıtma ve temizleme işlerini azaltır ve belirli yeşil üretim gereksinimlerini daha iyi destekler.
- Soğutma sıvısı tüketimini azaltın: Kaynak tüketimini düşürün.
- Atık sıvı oluşumunu azaltın: Sonraki arıtma işlemlerinin yükünü hafifletin.
- İşleme ortamını iyileştirin: İş parçaları ve ekipman yüzeylerindeki soğutma sıvısı kalıntılarını azaltın.
- Temizleme ve kurutma gereksinimlerini azaltın: İşlem sonrası prosedürleri basitleştirmeye yardımcı olun.
İşleme kalitesi ve güvenlik gereksinimlerinin karşılanması koşuluyla, MQL enerji tasarrufu, emisyon azaltımı ve maliyet düşürümünü destekleyebilir.
Sonuç
MQL'nin (Minimum Nitelikli Üretim) uygulanması, deneme kesimi, proses validasyonu ve veri değerlendirmesine dayanmalıdır. Şirketler, takım aşınmasını, yüzey pürüzlülüğünü, boyut değişikliklerini, işleme çevrim süresini ve bakım maliyetlerini ayrı ayrı kaydetmeli ve ardından her bir işlemin gerçek performansına göre MQL'yi daha geniş çapta uygulamaya karar vermelidir. Uygun prosesler için MQL, temizlik ve atık sıvı arıtma işlerini azaltabilir. Yoğun ısı veya ağır yükler içeren işlemler için daha güçlü soğutma önlemleri alınmalıdır. TiRapid, müşterilerine parça geometrisi, malzeme özellikleri ve üretim hedeflerine dayalı olarak soğutma çözümlerini değerlendirme, parametreleri optimize etme ve seri üretim süreçlerini doğrulama konusunda yardımcı olabilir.















