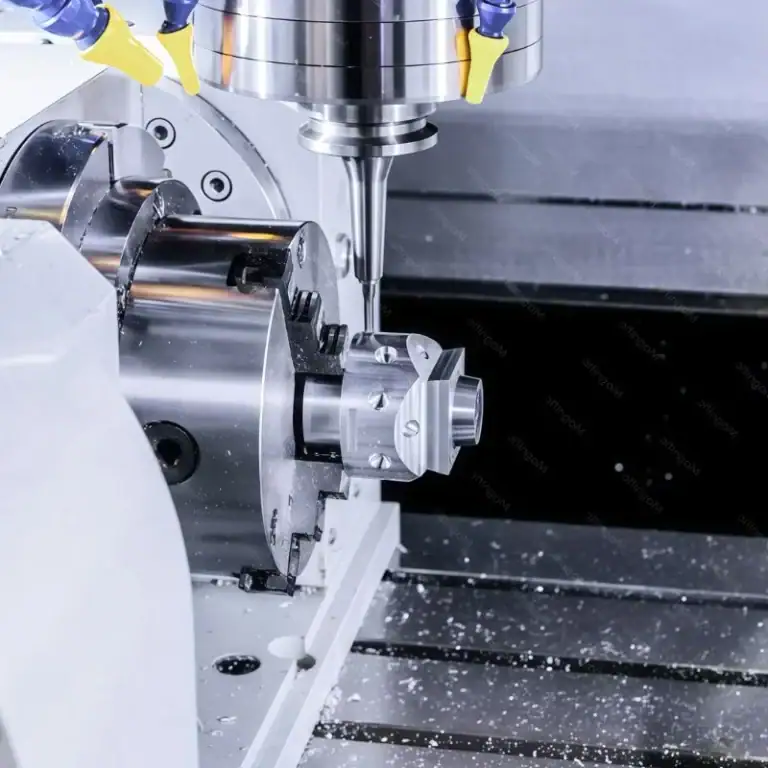
Plastik CNC işleme, hassas imalatta yaygın bir üretim yöntemi haline gelmiştir. Elektronik ürünler, otomasyon ekipmanları, tıbbi cihazlar veya otomotiv bileşenleri olsun, yüksek kaliteli plastik işlenmiş parçalar vazgeçilmezdir. Gerçek işleme sırasında, boyutsal doğruluk ve yüzey kalitesine ek olarak, titreşim de işleme kalitesini etkileyen önemli faktörlerden biridir. Titreşim, parçanın yüzeyinde belirgin takım izleri bırakmakla kalmaz, aynı zamanda boyutsal kararlılığı etkileyebilir, takım aşınmasını hızlandırabilir ve yeniden işleme maliyetlerini artırabilir. Plastik malzemeler, sertlik, esneklik ve ısı iletkenliği bakımından metallerden farklı olduğundan, farklı plastikler farklı işleme parametreleri, kesici takımlar ve kesim sırasında farklı sıkıştırma yöntemleri gerektirir. Malzeme özelliklerine göre uygun işleme süreçlerinin seçilmesi ve kesim koşullarının sürekli olarak optimize edilmesiyle, parça kalitesi ve üretim verimliliği artırılırken titreşim en aza indirilebilir.
Plastik CNC işleme sırasında neden kolayca titreşim oluşur?
Plastik malzemeler metallerden oldukça farklıdır. Genellikle daha az serttirler, kesim sırasında daha kolay deforme olurlar ve yüklendikten sonra hafifçe eski hallerine dönme eğilimindedirler. Kesici takım iyi durumda değilse, iş parçası güvenli bir şekilde sıkıştırılmamışsa veya işleme parametreleri yanlış ayarlanmışsa, bu küçük titreşimler hızla fark edilebilir titreşim izlerine dönüşebilir. Birçok durumda, makine sorunu gibi görünen şey aslında malzeme özelliklerinin, takımın ve işleme yöntemlerinin yanlış bir kombinasyonundan kaynaklanır. Titreşimin nedenlerini anlamak, onu etkili bir şekilde çözmenin ilk adımıdır.
Plastik malzemelerin düşük rijitliği titreşime neden olur.
Plastikler metallere göre daha hafif ve işlenmesi daha kolay olsa da, genellikle daha düşük rijitliğe sahiptirler ve kesme kuvvetleri altında hafifçe deforme olabilirler. Daha yumuşak ve esnek plastikler, kesici takım içlerinden geçerken özellikle hareket etme eğilimindedir. Çoğu durumda sorun, aletin körelmesi değil, malzemenin kendi esnekliğidir; bu nedenle uygun destek ve kuvvet dağılımı özellikle önemlidir.
Örneğin:
- PE nispeten yüksek yumuşaklığa sahiptir.
- PP belirgin bir esneklik sergiler.
- PA'nın belirli nem emme özellikleri vardır.
- UHMW-PE yüksek dayanıklılık sunar.
İşleme sırasında, sürekli kesme kuvvetleri iş parçasının hafifçe titreşmesine neden olabilir. Parçanın ince duvarları, uzun desteksiz bir bölümü veya büyük bir çıkıntısı varsa, titreşim daha da belirgin hale gelir. Örneğin, sadece 2 mm kalınlığında bir plastik levha işlenirken, yetersiz alt destek, takımın her geçişinde malzemenin hafifçe esnemesine ve sonunda sürekli titreşim izleri oluşmasına neden olabilir. Bu nedenle, düşük rijitliğe sahip plastik parçalar için, destek alanını artırmak ve uygun bir işleme sırası planlamak, işleme stabilitesini önemli ölçüde iyileştirebilir.
Uygunsuz Kesim Parametreleri
Aşırı yüksek iş mili hızları, kesme sıklığını artırır ve daha fazla lokalize ısı üretir. Isı birikimi nedeniyle plastik yumuşadığında, kesme kararlılığı azalır. Çok düşük ilerleme hızları da sorunludur çünkü takım, malzemeyi temiz bir şekilde kesmek yerine ona sürtünme eğilimindedir ve sürtünme kaynaklı titreşimi artırır. Benzer şekilde, aşırı kesme derinliği, kesici takım ve makine üzerinde daha fazla yük oluşturarak titreşime ve düşük yüzey kalitesine neden olur.
İş mili hızı, ilerleme hızı ve kesme derinliği, titreşimi etkileyen faktörlerdir.
İş mili hızı çok yüksekse:
- Kesme sıklığı artıyor
- Yerel sıcaklık yükseliyor
- Malzeme daha kolay yumuşar.
Besleme hızı çok düşükse:
- Alet, malzemenin yüzeyine sürtünme eğilimindedir.
- Kesme işlemi süreksiz hale gelir.
- Yüksek frekanslı titreşim olasılığı daha yüksektir.
Kesme derinliği aşırı olursa, kesme yükü önemli ölçüde artar ve bu da makine titreşimini artırır. Farklı plastikler farklı işleme parametreleri gerektirir. Örneğin, POM yüksek hızlı işleme için uygundur, PC ise yüzey gerilimini ve titreşim izlerini önlemek için dikkatli ısı kontrolü gerektirir. Uygun parametre optimizasyonu, işleme kararlılığını büyük ölçüde artırabilir.
Yetersiz Alet ve Makine Stabilitesi
Kesici takım ne kadar uzun olursa, yük altında o kadar kolay bükülür. Plastik işleme ayrıca çok keskin kesici kenarlar gerektirir. Kesici kenar körelince, kesme direnci artar ve titreşim olasılığı çok daha yükselir. İş mili hassasiyetinin azalması, küçük sapmaları bile büyüterek fark edilebilir titreşime ve kötü yüzey kalitesine neden olabilir.
Takımın durumu, işleme kalitesini doğrudan etkiler.
Yaygın nedenler şunlardır:
- Aşırı takım aşınması
- Gevşek takım tutucu sıkıştırması
- Aşırı alet çıkıntısı
- İş mili hassasiyetinde azalma
Daha uzun kesici takımlar, işleme sırasında sapmaya daha yatkındır. Kesici kenar aşındığında, kesme direnci önemli ölçüde artar; bu da sadece titreşime değil, aynı zamanda aşırı çapaklanmaya ve yüzey çiziklerine de yol açar. Bu nedenle, kesici takımlar düzenli olarak kontrol edilmeli ve makine mili her zaman iyi bir çalışma hassasiyetini korumalıdır.

İşleme parametrelerini optimize ederek titreşimi nasıl azaltabiliriz?
Plastik işleme, özellikle iş mili hızı, kesme yükü ve talaş tahliyesine karşı hassastır. Bu parametreler doğru şekilde eşleştirildiğinde, kesim daha pürüzsüz olur ve yüzey kalitesi iyileşir. Öte yandan, yanlış ayarlar kolayca titreşime, çapaklara ve görünür takım izlerine yol açabilir.
Mil hızını doğru şekilde ayarlayın.
Daha yüksek iş mili hızı her zaman daha iyi değildir, daha düşük hız da her zaman daha kararlı değildir. Farklı plastikler kesme hızına farklı tepkiler verir. Bazı malzemeler daha yüksek hızlarda daha iyi performans gösterirken, diğerleri ısı oluşumunu ve deformasyonu en aza indirmek için daha yavaş kesim gerektirir. İşleme sırasında sürekli titreşim izleri ortaya çıkarsa, iş mili hızını ayarlamak genellikle etkili bir ilk adımdır, çünkü mevcut hız makine rezonans frekansıyla çakışabilir. Deneyimli makinistler, sabit bir parametre setine güvenmek yerine, deneme kesimi yoluyla optimum iş mili hızını sıklıkla belirlerler. Bu yaklaşım ek kurulum süresi gerektirse de, genellikle çok daha kararlı bir işleme süreci sağlar.
Farklı plastik türleri farklı kesme hızları gerektirir.
Örneğin:
- POM, nispeten yüksek iş mili hızlarında işlenebilir.
- ABS, orta ve yüksek hızlı işleme için uygundur.
- Akrilik malzemelerde aşırı yüksek kesme hızlarından kaçınılmalıdır.
İşleme sırasında sürekli titreşim izleri oluşursa, iş mili hızını biraz artırmak veya azaltmak, kesme frekansını rezonans aralığından uzaklaştırabilir. Gerçek üretimde, birçok mühendis her iş için aynı parametre setini kullanmak yerine, deneme kesimi yoluyla optimum işleme parametrelerini belirler. Bu yöntem, daha istikrarlı bir kesme koşulunun hızlı bir şekilde bulunmasını sağlar.
Besleme Hızını ve Kesme Derinliğini Optimize Edin
İlerleme hızı ve kesme derinliği her zaman birlikte değerlendirilmelidir. İlerleme hızı çok yavaşsa, takım verimli bir şekilde kesmek yerine malzemeye sürtünür ve titreşim daha da belirgin hale gelir. İlerleme hızı çok yüksekse, aşırı kesme kuvvetleri hem takım hem de makine üzerindeki yükü artırır. Kesme derinliği de aynı prensibe uyar. Aşırı derin kesimler yüksek kesme yükleri oluştururken, çok sığ kesimler verimliliği düşürür ve ayrıca kararsız kesme koşulları oluşturabilir. Plastik işleme sırasında, bu parametreler genellikle sürekli ve düzgün kesim sağlamak için parça boyutuna, duvar kalınlığına ve malzeme sertliğine göre ayarlanır. Büyük parçalar veya ince duvarlı bileşenler için, tek bir geçişte büyük miktarda malzeme çıkarmaktan ziyade, birden fazla sığ geçiş genellikle daha kararlıdır ve aynı zamanda boyutsal doğruluğu da artırır. Uygun bir ilerleme hızı, kesici takımın malzemeye tekrar tekrar sürtünmek yerine sürekli kesim yapmasını sağlar.
İşleme parametreleri, iş parçasına göre ayarlanabilir; bunlar arasında şunlar yer alır:
- Diş başına besleme
- Her geçişte kesme derinliği
- Radyal kesme derinliği
Büyük plastik parçalar için, tek seferde büyük miktarda malzeme çıkarmak yerine, birden fazla sığ kesme işlemi yapılması önerilir. Bu yaklaşım, takım yükünü azaltır, iş parçasının deformasyonunu ve titreşimini en aza indirir ve boyutsal kararlılığı artırır.
Çip Tahliyesinin İstikrarlı Bir Şekilde Gerçekleştirilmesi
Plastik talaşları, metal talaşlarından çok farklı davranır. Birçok plastik, işleme sırasında uzun, sürekli, iplik benzeri talaşlar üretir. Bu talaşlar derhal uzaklaştırılmazsa, kesici aletin etrafına dolanabilir veya işleme alanında birikebilir. Bu durum, kesme direncini artırır, ısıyı hapseder ve titreşim olasılığını çok daha yüksek hale getirir. Plastik talaşları, birçok plastiğin uzun, sürekli talaşlar üretmesi nedeniyle metal talaşlarından büyük ölçüde farklıdır.
Talaşlar kesici aletin etrafını sararsa:
- Kesme direnci artar
- Sıcaklık artmaya devam ediyor.
- Sohbet etme olasılığı artar.
Ortak çözümler şunları içerir:
- Talaş kaldırma işleminde basınçlı hava kullanımı
- Vakumlu talaş emme sisteminin kurulumu
- Takım oluk geometrisinin optimizasyonu
Kesme alanının temiz tutulması, aletin sürekli olarak istikrarlı koşullar altında çalışmasını sağlar.

Daha İyi Takım ve Sıkıştırma Yöntemleriyle Titreşimi Nasıl Azaltabiliriz?
Birçok durumda, iş parçası güvenli bir şekilde sabitlenmemişse veya kesici takım yeterli rijitliğe sahip değilse, iyi optimize edilmiş işleme parametreleri bile titreşimi ortadan kaldıramaz. Plastik parçalar özellikle hassastır çünkü hafif ve esnektirler, bu da küçük dış kuvvetlerin bile harekete neden olmasına olanak tanır. İşleme öncesinde uygun kesici takımı seçmek, etkili bir fikstür tasarlamak ve takım çıkıntısını en aza indirmek, titreşimi sonradan düzeltmeye çalışmaktan çok daha büyük faydalar sağlar.
Plastik İşleme İçin Uygun Kesici Takımları Seçin
Plastik işleme için tasarlanmış kesici takımlar, metal işlemede kullanılanlardan tam olarak farklı değildir. Plastikler keskin kesici kenarlar, verimli talaş tahliyesi ve düşük kesme direnci gerektirir. Geniş talaş açısına sahip takımlar, malzemeyi aşırı sıkıştırmadan daha kolay kesim yaptıkları için genellikle plastikler için daha uygundur. Tek ve çift kanallı freze uçları, daha düzgün talaş tahliyesi sağladıkları ve ısı birikimini azalttıkları için plastik işlemede yaygın olarak kullanılır. Yüksek oranda parlatılmış kanal yüzeyleri ayrıca talaşların takıma yapışmasını önlemeye yardımcı olur. Cam elyaf dolgulu malzemeler gibi takviyeli plastiklerde, takım aşınması önemli ölçüde artar; bu nedenle, işleme stabilitesini korumak için aşınmaya dayanıklı karbür takımlar daha iyi bir seçimdir. Plastik kesici takımlar genel olarak metal kesici takımlardan farklıdır.
Önerilen araç özellikleri şunlardır:
- Keskin kesme kenarları
- Büyük tırmık açıları
- Tek kanallı veya çift kanallı freze uçları
- Son derece cilalı yonga olukları
Keskin takımlar kesme direncini azaltarak malzemenin daha düzgün bir şekilde çıkarılmasını sağlarken titreşimi de en aza indirir. Cam elyaf takviyeli plastikler için, aşınmaya dayanıklı karbür kesici takımlar işleme stabilitesini daha da artırabilir.
İş parçasının sıkıştırma rijitliğini artırın.
İşleme sırasında iş parçasının stabilitesi büyük ölçüde sıkıştırma yöntemine bağlıdır. Plastik parçalar hafif ve elastiktir, bu nedenle sıkıca sabitlenmezlerse, kesme kuvvetleri altında hafifçe kayabilirler. Küçük hareketler bile nihai yüzey kalitesini olumsuz etkileyebilir. İnce cidarlı parçalar, düzensiz şekilli bileşenler ve uzun iş parçaları genellikle standart sıkıştırma yöntemlerinden ziyade özel fikstür tasarımları gerektirir. Vakum fikstürleri düz paneller için iyi sonuç verir, yumuşak çeneler düzenli şekilli parçalar için uygundur ve çok noktalı destek fikstürleri ince bileşenlerde deformasyonu önlemeye yardımcı olur. Uygun iş parçası desteği, titreşimi önemli ölçüde azaltabilir. Sıkıştırma yöntemleri, iş parçası stabilitesini doğrudan etkiler.
Ortak çözümler şunları içerir:
- Vakum armatürleri
- Özel yumuşak çeneler
- Çok noktalı destek armatürleri
- Özel konum belirleme armatürleri
İnce cidarlı parçalar için, desteklenmeyen alanları en aza indirmek amacıyla ek destek noktaları eklenmelidir. Bu, kesim sırasında iş parçasının hareketini etkili bir şekilde azaltır ve işleme kalitesini artırır.
Araç Çıkıntısını Azaltın
Takım çıkıntısı genellikle göz ardı edilir, ancak titreşim üzerinde önemli bir etkisi vardır. Takım tutucudan ne kadar uzaklaşırsa, rijitliği o kadar azalır ve kesme kuvvetleri altında o kadar kolay sapar. Derin oyuklar veya dar işleme alanları genellikle daha uzun takım uzantıları gerektirir, ancak bu erişilebilirliği iyileştirse de işleme stabilitesini azaltır. Plastik işleme sırasında, en ufak takım sapması bile yüzey dalgalanmasına ve çapaklara neden olabilir. Bu nedenle, işleme derinliği izin verdiği her durumda, daha kısa takımlar, daha büyük takım çapları ve daha güçlü sıkıştırma kullanmak genellikle çok daha kararlı kesme koşulları sağlar.
Kesici aletin uzunluğu arttıkça rijitliği azalır.
İşleme sırasında aşağıdaki hususlara dikkat edilmesi önerilir:
- Alet çıkıntısını en aza indirin
- Daha geniş çaplı takım tutucular kullanın.
- Sıkıştırma rijitliğini iyileştirin
Daha kısa kesici takımlar, özellikle derin oyukların işlenmesinde, sapmayı azaltır ve kesme stabilitesini artırır.
Süreç optimizasyonu uzun vadede gereksiz iletişimi nasıl önleyebilir?
Eğer amaç istikrarlı plastik CNC işleme ise, dikkat tek bir işleme operasyonundan öteye, tüm üretim sürecine yayılmalıdır. Birçok titreşim problemi, malzeme hazırlığı, fikstürleme, kaba işleme, gerilim giderme ve son işlem operasyonları sırasında kademeli olarak gelişir. İyi planlanmış bir işleme süreci, üretimi daha sorunsuz hale getirir, boyutsal tutarlılığı artırır ve yeniden işleme ihtiyacını azaltır. Bu nedenle, süreç optimizasyonu, titreşimi en aza indirmek için en etkili uzun vadeli çözümlerden biridir.
Kaba işleme ve ince işlemeyi ayrı ayrı yapın.
Birçok plastik parça, son işleme hemen yapılırsa kararsız hale gelir. Kesme işlemi sırasında, özellikle büyük veya karmaşık parçalarda, iç gerilimler serbest bırakılır. Kaba işlemeden hemen sonra, iç gerilim durumu henüz tam olarak stabilize olmamış olabilir. Bu aşamada son işleme yapmak, hem boyutsal doğruluğu hem de yüzey kalitesini etkileyen hafif deformasyonlara kolayca neden olabilir. Kaba işleme ve son işlemeyi ayırmak, önce malzemenin büyük kısmının çıkarılmasına, ardından son işlemden önce bir gerilim giderme dönemine olanak tanır. Bu, ek bir işlem adımı eklese de, plastik parçalar için yaygın olarak kullanılan ve oldukça etkili bir yöntemdir. Daha büyük plastik parçalar için, tüm işleme işlemlerinin tek bir adımda tamamlanması genellikle önerilmez.
Tipik bir süreç şunları içerir:
- Fazla malzemeyi çıkarmak için kaba işleme
- Stres giderici dinlenme süresi
- yarı terbiye
- Son bitirme
Bu işleme stratejisi, iç malzeme gerilimini azaltır ve nihai boyutsal doğruluğu artırır.
Malzeme Özelliklerine Dayalı İşleme Stratejileri Geliştirin
Birçok plastik türü vardır ve her biri işleme sırasında farklı davranır. Tek bir işleme stratejisi her malzemeye uygulanamaz. Örneğin, POM çok tutarlı bir şekilde işlenir, PA nemi emer ve çevresel koşullara duyarlıdır, PC kesim sırasında ısı biriktirme eğilimindedir ve PVC nispeten kolay işlenir ancak yine de yüzey kalitesine ve talaş tahliyesine dikkat edilmesi gerekir. Farklı plastiklerin farklı işleme özellikleri vardır.
Örneğin:
- POM mükemmel işleme stabilitesi sunar.
- PA nemi kolayca emer.
- Bilgisayarlar ısı biriktirme eğilimindedir.
- PVC'nin işlenmesi nispeten kolaydır.
Malzeme özelliklerine göre işleme stratejilerinin ayarlanması, birçok gereksiz titreşim sorununu ortadan kaldırabilir.
Düzenli İşleme Denetimi Yapın
Plastik işleme sırasında titreşim oluştuğunda, ilk belirtiler genellikle yüzeyde ortaya çıkar; bunlar arasında artan pürüzlülük, daha derin takım izleri veya çapak oluşumu yer alır. Bu sorunlar erken tespit edilmezse, tüm üretim partisi yeniden işlenmeyi gerektirebilir. İşleme sırasında düzenli denetim, operatörlerin yüzey kalitesini, boyutsal doğruluğu, takım aşınmasını ve iş parçası stabilitesini izlemelerini sağlar. Herhangi bir anormal durum, çok sayıda parçayı etkilemeden önce derhal düzeltilebilir.
İşleme sırasında düzenli olarak şunları kontrol edin:
- Yüzey pürüzlülüğü
- Boyutsal doğruluk
- Takım aşınması
- İş parçasının sıkıştırma durumu
Anormalliklerin erken tespiti, tüm üretim partisinde aynı kalite sorunlarının yaşanmasını önlemeye yardımcı olur. Zaman içinde işleme verilerinin toplanması da işleme süreçlerinin sürekli olarak optimize edilmesine katkıda bulunur.
Sıkça Sorulan Sorular
Plastik CNC işleme sırasında oluşan titreşim her zaman kesici takımın değiştirilmesini gerektirir mi?
Mutlaka öyle değil. Birçok kişi titreşim oluştuğunda kesici takımın aşındığını varsayar, ancak durum her zaman böyle değildir. Takım aşınması, titreşimin en yaygın nedenlerinden biridir, ancak tek neden değildir. Yanlış iş mili hızı, aşırı yavaş ilerleme hızları, aşırı kesme derinliği, dengesiz iş parçası sıkıştırması ve aşırı takım çıkıntısı titreşime önemli ölçüde katkıda bulunabilir. Kesici kenar hala keskinse, genellikle önce işleme parametrelerini ayarlamak ve sıkıştırma yöntemini iyileştirmek, ardından takımı değiştirmek daha iyidir. Takım açıkça aşınmış, kırılmış veya talaş tahliyesi yetersiz olduğunda, genellikle en doğrudan iyileştirmeyi sağlar.
Sonuç
Plastik CNC işlemede titreşim yaygın bir sorundur, ancak ortadan kaldırılması imkansız değildir. Malzeme özelliklerini, kesme parametrelerini, takım durumunu, iş parçası sıkıştırmasını ve işleme süreçlerini doğru şekilde kontrol ederek, çoğu titreşim problemi önemli ölçüde azaltılabilir. Plastiklerin sertlik, elastikiyet ve ısı direnci bakımından büyük farklılıklar göstermesi nedeniyle, her malzeme için tek bir parametre setine güvenmek önemli değildir. Bunun yerine, en iyi sonuçları elde etmek için işleme koşulları, belirli malzeme ve uygulamaya göre ayarlanmalıdır. Bunu yapmak sadece takım izlerini, çapakları ve boyutsal sapmaları azaltmakla kalmaz, aynı zamanda işleme kararlılığını artırır, takım ömrünü uzatır ve genel üretim maliyetlerini düşürür. Hassas üretim standartları yükselmeye devam ettikçe, plastik bileşenler giderek daha iyi yüzey kalitesi, daha sıkı boyutsal toleranslar ve daha fazla tutarlılık gerektirir. Yüksek kaliteli plastik CNC işleme elde etmek, yalnızca pratik deneyim değil, aynı zamanda standartlaştırılmış süreçler, dikkatli inceleme ve sürekli süreç optimizasyonu gerektirir.